



17-4PH ステンレス鋼: 高強度部品の機械加工と熱処理の決定
いつ 304 または 316 ステンレス鋼では十分な強度が得られません, エンジニアは 17-4PH を評価することが多い, としても知られています 630 ステンレス鋼. 17-4PHは析出硬化型ステンレス鋼です。. 溶体化処理と時効処理により, 有用な耐食性と機械加工性を維持しながら、高い強度を実現できます。. 航空宇宙でよく使われています, 医療器具, ハイエンドの機械部品, および高負荷接続コンポーネント.
17-4PHの機械加工は機械加工よりも複雑です 304 または 316 熱処理ルートが最終寸法に影響するため, 硬度, 強さ, バッチの一貫性. 重要な決定は溶体化処理をいつ実行するかです, エイジングをいつ実行するか, 最終機械加工は熱処理の前に行うべきか熱処理後に行うべきか. 精密シャフトを含む共通部品, ロックコンポーネント, バルブスプール, ロボットグリッパー構造, 航空宇宙関連のブラケット, 高負荷コネクタ.
この記事では熱処理シーケンスに焦点を当てます。, 取り代, 経年変化, 仕上げ加工, そして 検査 17-4PH ステンレス鋼 CNC 加工のタイミング. より幅広いステンレス鋼の加工ルートに対応, 材料の選択, 加工の問題, そして最終決定, を見てください ステンレス鋼CNC加工ガイド.
17-4PH 材料特性: バランスのとれた強さ, 硬度と耐食性
17-4PHはCr-Ni-Cu析出硬化型ステンレス鋼です。. 銅は主な析出硬化元素です. 溶体化処理後, 材料は比較的柔らかく、荒加工や中仕上げが容易です。. 老化後, 析出強化により硬度と強度が向上します. それぞれの状態で硬さが違うので, 強さ, 腐食挙動, と機械加工性, プロセスは通常のオーステナイト系ステンレス鋼のように計画されるべきではありません.
17-4PH の耐食性は通常、 304 そしてそれよりも低い 316, そのため、海水や強い塩化物環境では最初の選択肢としては適していません。. その主な価値は、管理可能な寸法制御を備えた高強度です。, 耐荷重に便利です, ロックする, 位置決め, および摩耗関連構造. 溶接 可能です, ただし、溶接性能と熱処理状態は生産前に確認する必要があります。.
状態 | 硬度HRC | 引張強さ MPa | 注意事項 |
溶体化処理, 条件A | <=30 | >=930 | より柔らかい状態, 機械加工可能 |
H900, 480℃で熟成 | 40-44 | >=1310 | 最高の強度, 耐食性が低下する可能性があります |
H1025, 550℃で熟成 | 35-40 | >=1070 | 強度と耐食性のバランスが取れています |
H1150, 620℃で熟成 | 28-33 | >=860 | より高い靭性と優れた耐食性 |
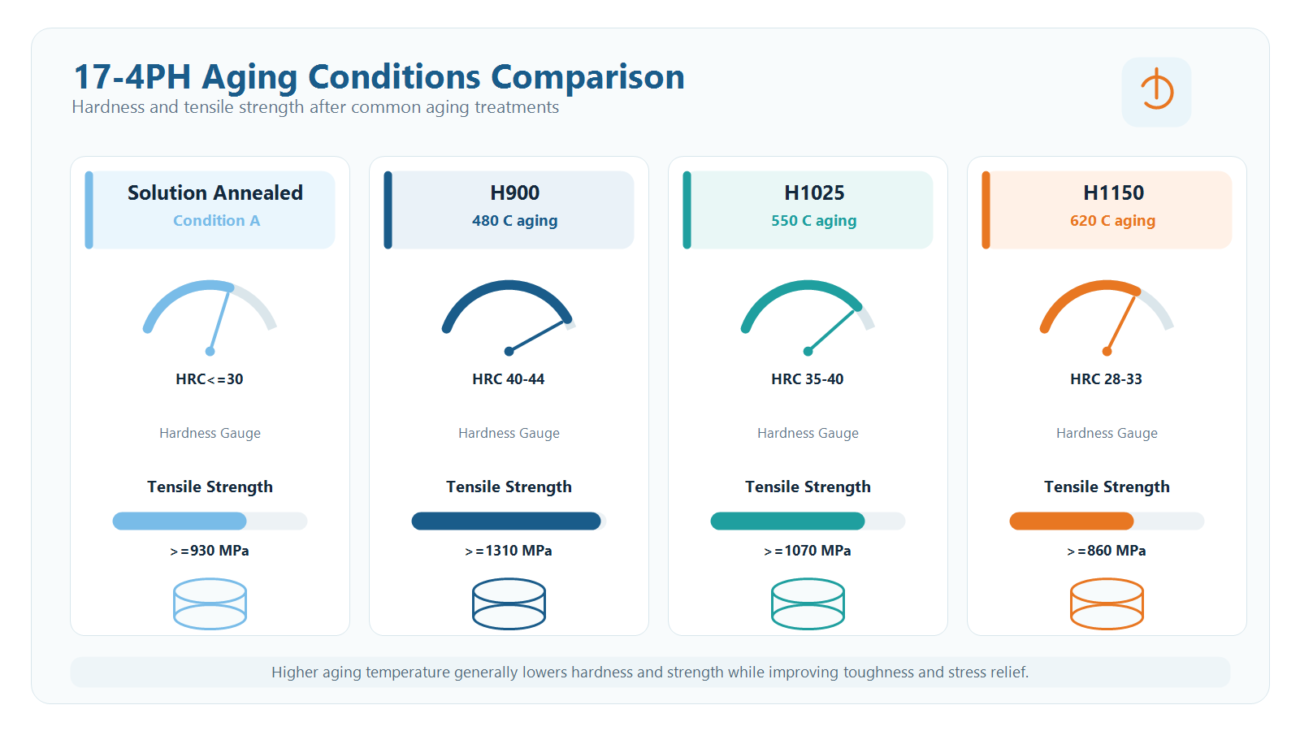
画像スロット 1: 17-4経年変化によるPH性能比較.
熱処理ルート: 溶体化処理, 時効処理と仕上げ加工のシーケンス
一般的な 17-4PH 加工ルートは荒加工です, 溶体化処理, 中仕上げ, エージング, そして仕上げ加工. 荒加工は通常、加工性が良く、熱処理と最終仕上げに十分な在庫を残すことができるため、より柔らかい条件で行われます。. 老化後, 素材が硬くなる, 残りの作業は通常研削です, 軽いフライス加工, 回転を終える, または、大量の削り取りではなく局所的な修正を行う.
もう一つのルートは荒加工です, 溶体化処理+エージング, そして加工を終了します. このルートにより、取り扱いステップが 1 つ削減されます, しかし、古い材料はより硬いです, 仕上げ代は小さくする必要があります, 工具摩耗のリスクが高くなります. 単純なジオメトリに適しています, 仕上げ代が小さい, 安定した公差要件.
重要な点は、最終的な限界寸法は通常、エージング後に完成するということです。. 経年劣化により若干の寸法変化が生じる場合があります. 次のような範囲 0.05-0.15 mm は、特定の構造の典型的な計画基準として扱う必要があります。, 保証値ではありません. JADE-CNC は通常、エージング後にキーの寸法をチェックします, 次に仕上げ代を調整します, 固定具, 測定された動きに基づいた加工パラメータ.
CNC 加工戦略: 条件が異なれば、異なる切断計画が必要になる
溶体化処理状態では, 17-4PHマシンはある程度似ています 304, しかし、まだある程度の靭性と加工硬化の傾向があります. TiAlN コーティングされた超硬工具がよく使用されます, とVc 80-120 m/min は初期回転基準として使用可能. 切込みの深さは、硬化した表面層との摩擦を避ける必要があります. おおよその取り代は部品サイズによって異なります, 壁の厚さ, 熱処理条件, および公差要件.
経年劣化した状態で, 17-4PHの方が硬度が高い, より強い切削負荷, 工具の磨耗も増加. フライス加工には超硬が使用される場合があります, サーメット, または正当な場合は PCBN ツール. 通常は切断速度が低下します, そして安定した飼料, 切込み深さが小さい, 十分な冷却がより重要になります. 穴あけにはコバルトハイスまたは超硬ドリルを使用する場合があります; 深い穴と小さな穴にはペッキングと切りくず排出制御が必要. タッピングは適切なタップ タイプで計画する必要があります, タッピングオイル, 制御された下穴サイズ.
エージング17-4PHの重要な仕上げ方法である研磨. 円筒研削, 平面研削, ジグ研削を使用して重要な寸法を修正できます. ホイールの選択と冷却戦略は研削焼けを避ける必要があります. テンパーカラーや焼けが出た場合, 表面硬度, 耐食性, 疲労性能に影響を与える可能性があります, したがって、研削熱は重要な表面のプロセスレビューの一部である必要があります.
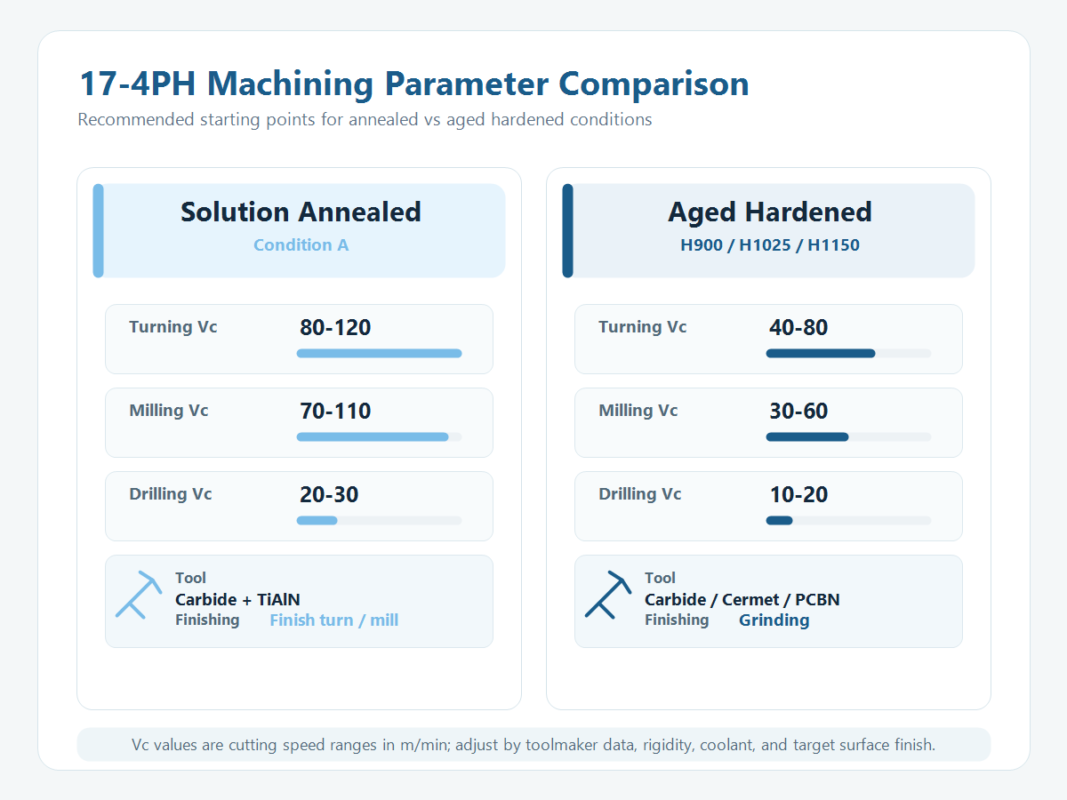
画像スロット 2: 17-4PHの条件別加工パラメータ比較.
ディストーションコントロール: 熱処理手当, 固定と検査のタイミング
17-4PH 熱処理の歪みには、通常よりも注意が必要な場合があります。 304 または 316 析出硬化により構造変化や寸法変化が生じるため. 薄い壁, 長いシャフト, 複雑な空洞, 風変わりな特徴, 壁の厚さが不均一だと曲がる可能性があります, 反る, または局所的な次元シフト. ひずみ抑制は熱処理前の取り代で決まる, 熱処理サポート, 固定具, 経年劣化後の点検タイミング.
長いシャフトは、自重による曲がりを軽減するために、垂直吊り下げまたは支持された熱処理について評価される場合があります。. 薄板や薄肉部品の場合は、反りを軽減するために専用の治具や支持方法を使用する場合があります。. 複雑な部品は多くの場合、溶体化処理後に半完成品となり、時効後に機械加工で仕上げられます。, 最終加工により経年変化を修正. 老化の動き 0.05-0.15 mmと仕上げ代 0.2-0.3 mm は初期計画の参考として使用できます, ただし、最終許容値は部品形状から確認する必要があります。, 熱処理バッチの挙動, および公差要件.
歪みが仕上げ許容値を超える場合, チームは矯正を評価する必要があるかもしれない, 再熱処理, 局所修正, もしくはリメイクリスク. 17-4PHの年齢は硬くなり、まっすぐにするのがより困難になります, したがって、より良いアプローチは、部品がまだ溶体化処理または半完成状態にある間に形状を制御することです。. したがって、プロセス計画には矯正位置を含める必要があります。, 検査ポイント, 最終加工代.
一般的な加工の問題と工具管理
と比較して 304 または 316, 17-4PH は特定の条件下でより高い切削負荷を生成する可能性があります, 熱処理後は工具の摩耗がより顕著になります. 小さな内側の角, 深い溝, 薄い壁, 高い表面仕上げ要件, カットの中断はすべてリスクを増大させます. ツールの選択, カッティングデータ, 冷却剤, 切りくずの排出, ワーク保持剛性も合わせて検討する必要があります. 隣接するステンレス加工の問題について, 見る ステンレス鋼の CNC 加工の問題 & ソリューション.
出願・選考案内
17-4PH は、部品に高い強度と適度な耐食性が必要な場合に適しています: 航空宇宙構造部品, 高強度の医療ツールまたはコンポーネント, 高級機械部品, 歯車, シャフト, バルブ, ロックパーツ, および石油・ガス関連コンポーネント. 使用環境に海水が含まれる場合, 強い塩化物への曝露, または強力な腐食媒体, 316, 二相ステンレス鋼, 強度だけを見るのではなく、他の耐食合金を検討する必要があります。. 高い強度が必要ない場合, 304 または 316 通常、より経済的で機械加工が簡単です.
経年劣化も選択の判断です. H900は高強度が優先される場合によく使用されます。, ただし、靭性と耐食性を検討する必要があります. H1025は強度が高い場合によく使用されます。, 靭性, 耐食性とのバランスが必要. H1150 は優れた靱性を提供し、衝撃負荷や靱性に敏感な部品に役立ちます. JADE-CNCは負荷に基づいて加工ルートを評価します, 環境, 寸法精度, 熱処理された状態, および検査要件.
JADE-CNCについて
JADE-CNCは精密ステンレス部品加工に重点を置いています, と 5軸加工, ターンミル複合加工, 精密研削装置, ISO 9001 認証, CNC加工までのワンストップサービス, 溶接, 熱処理コーディネート, 表面仕上げ, 検査へ. 入ってくる物質は分光計で検証可能, 重要なプロセスでは自己検査と専用検査を組み合わせてリードタイムの管理を支援します, 品質, バッチの一貫性.
描いた絵を送ってください, 3Dモデル, 17-4PH 材質の状態, 目標とする経年変化状態, 熱処理要件, 限界寸法, 公差, 表面処理, プロセス評価のためのバッチ数量と 引用, 通常は以内に 24 時間.
ステンレス関連の記事
– 304 対 316 対 316L ステンレス鋼: CNC加工にはどれを選ぶべきですか?
– ステンレス鋼の CNC 加工の問題 & ソリューション: 構築されたエッジ, 工具の摩耗, 壊れたドリル & おしゃべり
– CNC 機械加工部品のステンレス溶接: ティグ, レーザー溶接と歪みの制御

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.
