



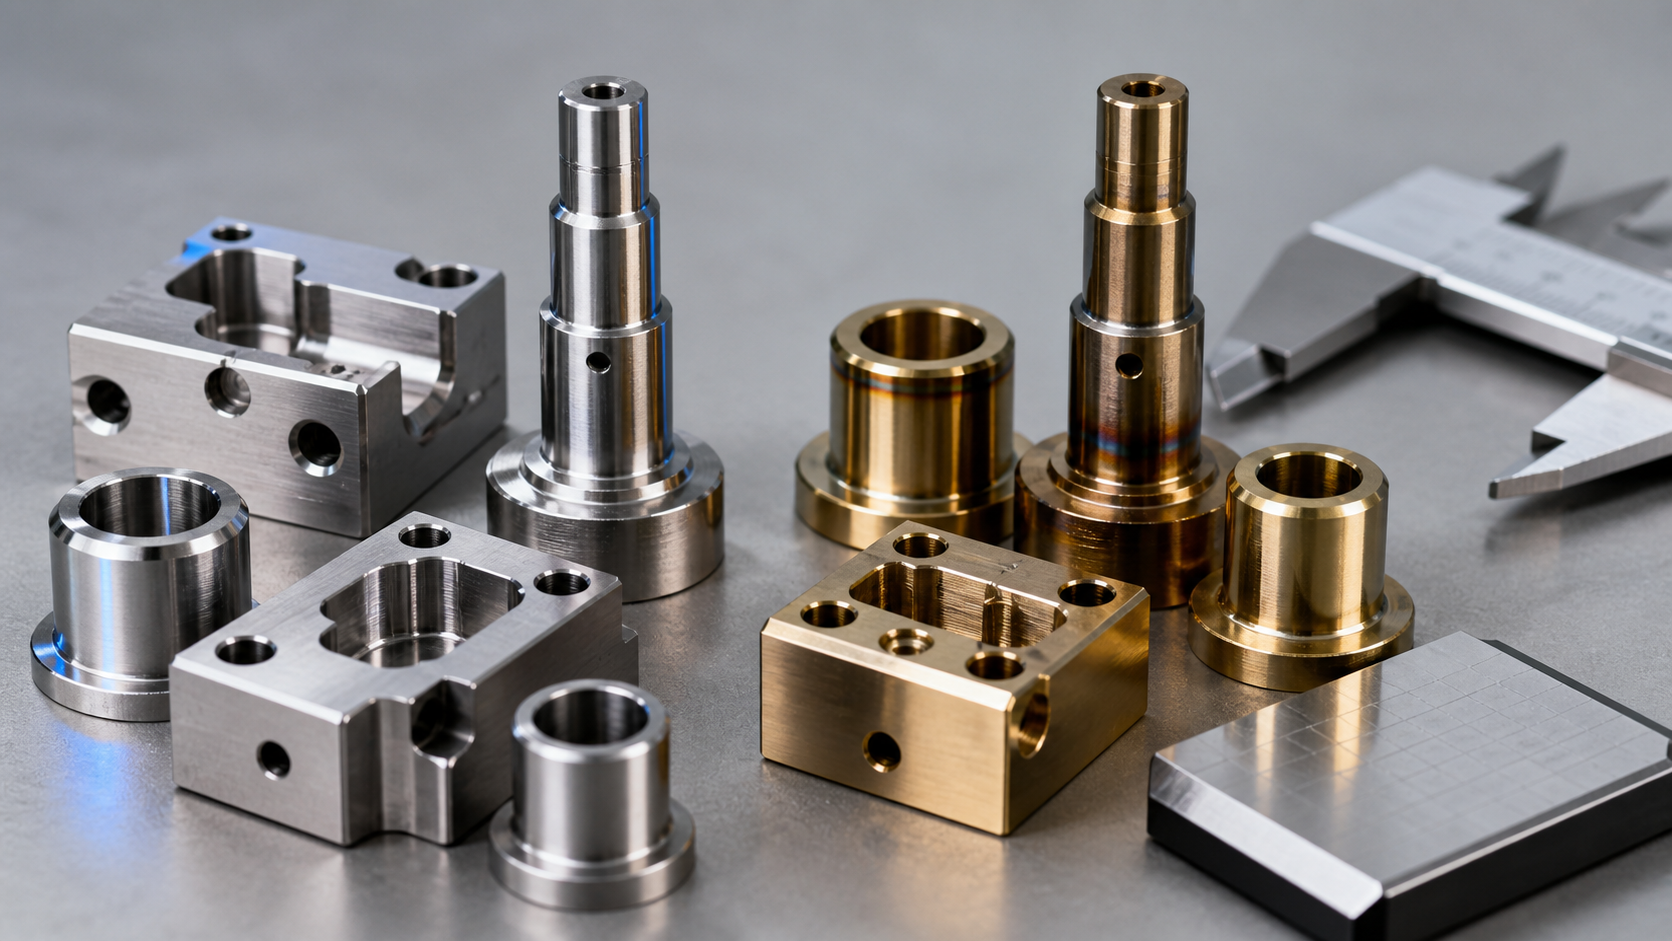
17-4PH Aço Inoxidável: Decisões de usinagem e tratamento térmico para peças de alta resistência
Quando 304 ou 316 o aço inoxidável não fornece resistência suficiente, engenheiros frequentemente avaliam 17-4PH, também conhecido como 630 aço inoxidável. 17-4PH é um aço inoxidável que endurece por precipitação. Através de tratamento de solução e envelhecimento, pode fornecer alta resistência, mantendo ao mesmo tempo resistência à corrosão e usinabilidade úteis. É frequentemente usado na indústria aeroespacial, instrumentos médicos, peças mecânicas de última geração, e componentes de conexão de alta carga.
A usinagem 17-4PH é mais complexa que a usinagem 304 ou 316 porque a rota de tratamento térmico afeta as dimensões finais, dureza, força, e consistência do lote. As principais decisões são quando realizar o tratamento da solução, quando realizar o envelhecimento, e se a usinagem final deve ser feita antes ou depois do tratamento térmico. As peças comuns incluem eixos de precisão, componentes de bloqueio, carretéis de válvula, estruturas de garras robóticas, colchetes relacionados ao setor aeroespacial, e conectores de alta carga.
Este artigo se concentra na sequência de tratamento térmico, subsídio de usinagem, distorção de envelhecimento, usinagem de acabamento, e inspeção tempo para usinagem CNC de aço inoxidável 17-4PH. Para uma rota mais ampla de usinagem de aço inoxidável, seleção de materiais, problemas de usinagem, e decisões finais, veja o guia de usinagem CNC de aço inoxidável.
17-4Propriedades do material PH: Força de equilíbrio, Dureza e resistência à corrosão
17-4PH é um aço inoxidável endurecido por precipitação Cr-Ni-Cu. O cobre é o principal elemento de endurecimento por precipitação. Após tratamento com solução, o material é relativamente macio e mais fácil de desbastar ou semiacabar. Depois de envelhecer, o fortalecimento da precipitação aumenta a dureza e a resistência. Porque cada condição tem dureza diferente, força, comportamento de corrosão, e usinabilidade, o processo não deve ser planejado como o aço inoxidável austenítico comum.
A resistência à corrosão do 17-4PH é geralmente próxima de 304 e inferior a 316, portanto, não é uma boa primeira escolha para água do mar ou ambientes com forte cloreto. Seu principal valor é a alta resistência com controle dimensional gerenciável, tornando-o útil para suporte de carga, bloqueio, posicionamento, e estruturas relacionadas ao desgaste. Soldagem é possível, mas o desempenho da solda e a condição de tratamento térmico devem ser confirmados antes da produção.
Doença | Dureza HRC | Resistência à tração MPa | Notas |
Solução tratada, Condição A | <=30 | >=930 | Condição mais suave, usinável |
H900, envelhecido a 480C | 40-44 | >=1310 | Maior força, a resistência à corrosão pode diminuir |
H1025, envelhecido a 550C | 35-40 | >=1070 | Força equilibrada e resistência à corrosão |
H1150, envelhecido a 620C | 28-33 | >=860 | Maior tenacidade e melhor resistência à corrosão |
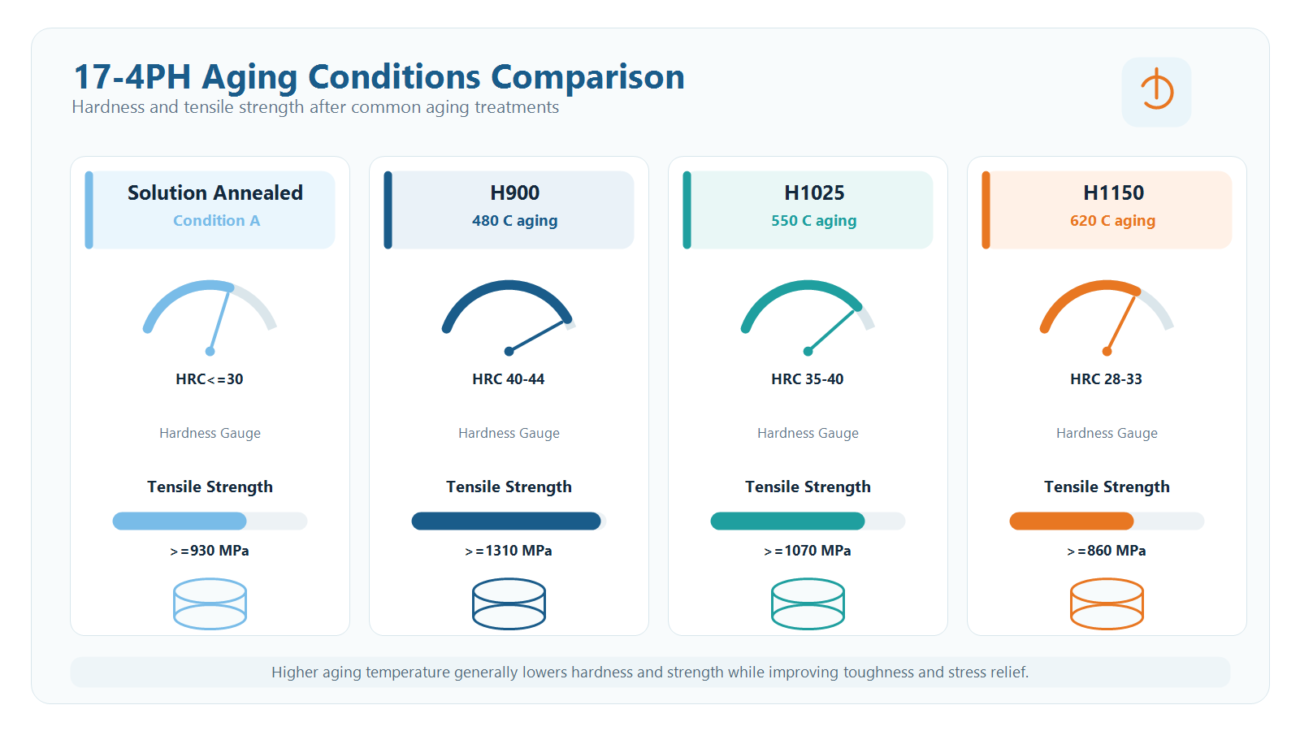
Slot de imagem 1: 17-4Comparação do desempenho do PH por condição de envelhecimento.
Rota de Tratamento Térmico: Tratamento de solução, Sequência de envelhecimento e usinagem de acabamento
Uma rota de processo comum 17-4PH é a usinagem de desbaste, tratamento de solução, semi-acabamento, envelhecimento, e acabamento de usinagem. A usinagem de desbaste geralmente é feita em condições mais suaves porque a usinabilidade é melhor e pode sobrar material suficiente para tratamento térmico e acabamento final. Depois de envelhecer, o material fica mais duro, então o trabalho restante geralmente é moagem, fresagem leve, terminar de girar, ou correção local em vez de remoção pesada de material.
Outra rota é a usinagem de desbaste, tratamento de solução mais envelhecimento, e então terminar a usinagem. Esta rota reduz uma etapa de manuseio, mas o material envelhecido é mais difícil, a margem de acabamento deve ser menor, e o risco de desgaste da ferramenta é maior. É mais adequado para geometrias simples, pequena margem de acabamento, e requisitos de tolerância estáveis.
O ponto chave é que as dimensões críticas finais geralmente são concluídas após o envelhecimento. O envelhecimento pode causar ligeiro movimento dimensional. Uma gama como 0.05-0.15 mm deve ser tratado como uma referência de planejamento típica para certas estruturas, não como um valor garantido. JADE-CNC normalmente verifica as principais dimensões após o envelhecimento, em seguida, ajusta a margem de acabamento, fixação, e parâmetros de usinagem baseados no movimento medido.
Estratégia de Usinagem CNC: Condições Diferentes Necessitam de Planos de Corte Diferentes
Na condição tratada com solução, 17-4Máquinas PH algo como 304, mas ainda tem alguma resistência e tendência de endurecimento. Ferramentas de metal duro revestidas com TiAlN são frequentemente usadas, e você 80-120 m/min pode ser usado como referência inicial de giro. A profundidade do corte deve evitar esfregar em uma camada superficial endurecida. A margem de usinagem de desbaste depende do tamanho da peça, espessura da parede, condição de tratamento térmico, e requisitos de tolerância.
Na condição de idoso, 17-4PH tem maior dureza, carga de corte mais forte, e mais desgaste da ferramenta. O fresamento pode usar metal duro, cermet, ou ferramentas PCBN quando justificado. A velocidade de corte geralmente é reduzida, e alimentação estável, pequena profundidade de corte, e resfriamento suficiente tornam-se mais importantes. A perfuração pode usar brocas de cobalto HSS ou de metal duro; furos profundos e furos pequenos precisam de bicadas e controle de evacuação de cavacos. O rosqueamento deve ser planejado com o tipo de macho correto, óleo de torneira, e tamanho controlado do furo piloto.
A retificação é um método de acabamento importante para pessoas de 17 a 4PH. Moagem cilíndrica, moagem de superfície, e a retificação por gabarito pode ser usada para corrigir dimensões críticas. A seleção da roda e a estratégia de resfriamento devem evitar queimaduras de retificação. Se aparecer cor temperada ou queimadura, dureza superficial, resistência à corrosão, e o desempenho da fadiga pode ser afetado, portanto, o calor de retificação deve fazer parte da revisão do processo para superfícies críticas.
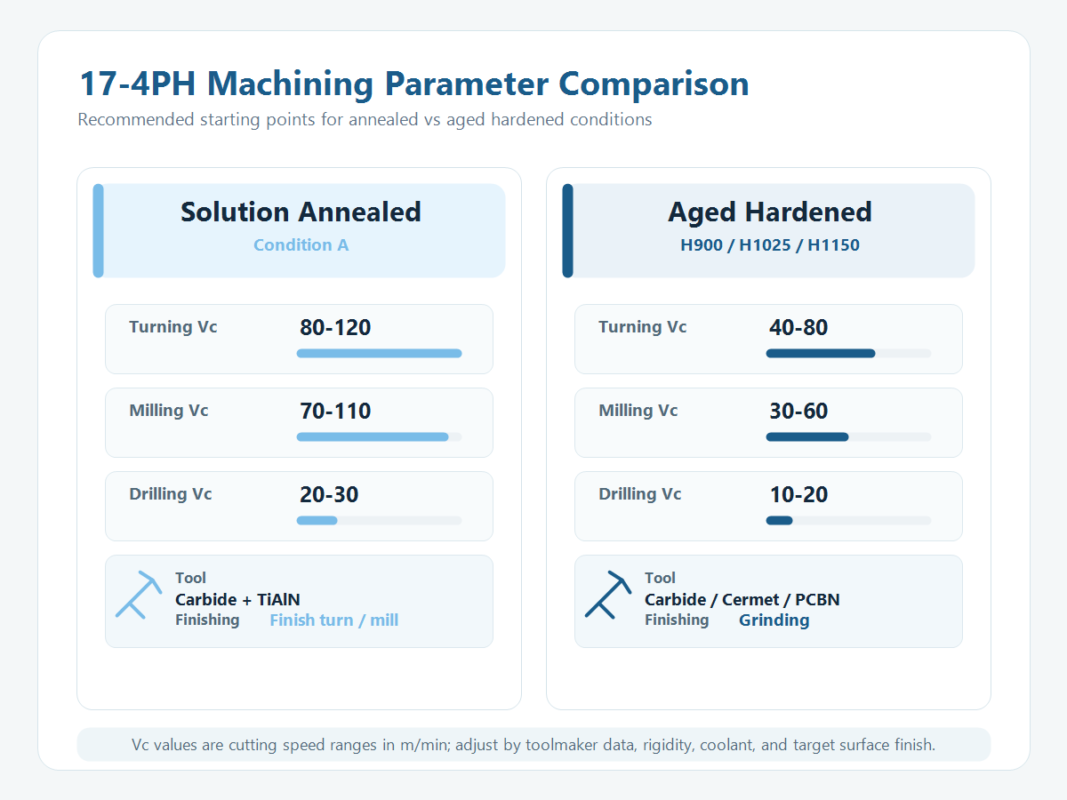
Slot de imagem 2: comparação de parâmetros de usinagem para 17-4PH em diferentes condições.
Controle de distorção: Subsídio para Tratamento Térmico, Tempo de fixação e inspeção
17-4A distorção do tratamento térmico de PH geralmente precisa de mais atenção do que 304 ou 316 porque o endurecimento por precipitação causa mudanças estruturais e dimensionais. Paredes finas, hastes longas, cavidades complexas, características excêntricas, e a espessura irregular da parede pode levar à flexão, deformação, ou mudança dimensional local. O controle de distorção depende da tolerância de usinagem antes do tratamento térmico, suporte para tratamento térmico, fixação, e tempo de inspeção após o envelhecimento.
Eixos longos podem ser avaliados para suspensão vertical ou tratamento térmico suportado para reduzir a flexão causada pelo peso próprio. Placas finas e peças de paredes finas podem usar acessórios ou métodos de suporte dedicados para reduzir empenamentos. Peças complexas são frequentemente semiacabadas após tratamento de solução e acabamento usinado após envelhecimento, usando usinagem final para corrigir o movimento de envelhecimento. Movimento de envelhecimento 0.05-0.15 mm e tolerância de acabamento de 0.2-0.3 mm podem ser usados como referências de planejamento antecipado, mas a tolerância final deve ser confirmada pela geometria da peça, comportamento do lote de tratamento térmico, e requisitos de tolerância.
Se a distorção exceder a margem de acabamento disponível, a equipe pode precisar avaliar o endireitamento, reaquecimento do tratamento térmico, correção local, ou refazer o risco. Dos 17 aos 4PH é cada vez mais difícil endireitar, portanto, a melhor abordagem é controlar a geometria enquanto a peça ainda está em condição de solução tratada ou semiacabada. O planejamento do processo deve, portanto, incluir a posição de endireitamento, ponto de inspeção, e margem de usinagem final.
Problemas comuns de usinagem e controle de ferramentas
Comparado com 304 ou 316, 17-4O PH pode gerar maior carga de corte em determinadas condições, e o desgaste da ferramenta torna-se mais óbvio após o tratamento térmico. Pequenos cantos internos, sulcos profundos, paredes finas, altos requisitos de acabamento superficial, e cortes interrompidos aumentam o risco. Escolha da ferramenta, dados de corte, refrigerante, evacuação de cavacos, e a rigidez de fixação devem ser revisadas em conjunto. Para problemas adjacentes de usinagem inoxidável, ver Problemas de usinagem CNC em aço inoxidável & Soluções.
Candidaturas e Orientações de Seleção
17-4O PH é adequado quando uma peça necessita de alta resistência e resistência moderada à corrosão: componentes estruturais aeroespaciais, ferramentas ou componentes médicos de alta resistência, peças mecânicas premium, engrenagens, eixos, válvulas, peças de travamento, e componentes relacionados ao petróleo e gás. Se o ambiente de serviço incluir água do mar, forte exposição ao cloreto, ou meios de corrosão agressivos, 316, duplex em aço inoxidável, ou outra liga resistente à corrosão deve ser revista em vez de olhar apenas para a resistência. Se alta resistência não for necessária, 304 ou 316 geralmente é mais econômico e mais fácil de usinar.
A condição de envelhecimento também é uma decisão de seleção. H900 é frequentemente usado onde alta resistência é a prioridade, mas a tenacidade e a resistência à corrosão devem ser revistas. H1025 é comumente usado quando a resistência, resistência, e a resistência à corrosão precisam de equilíbrio. H1150 oferece melhor tenacidade e é útil para cargas de impacto ou peças sensíveis à tenacidade. JADE-CNC avalia a rota de usinagem com base na carga, ambiente, precisão dimensional, condição tratada termicamente, e requisitos de inspeção.
Sobre JADE-CNC
JADE-CNC se concentra na usinagem precisa de peças de aço inoxidável, com usinagem de cinco eixos, usinagem composta de torno-fresador, equipamento de moagem de precisão, ISO 9001 certificação, e serviço completo de usinagem CNC, soldagem, coordenação de tratamento térmico, acabamento superficial, para inspeção. O material recebido pode ser verificado por espectrômetro, e os principais processos combinam autoinspeção com inspeção dedicada para ajudar a controlar o lead time, qualidade, e consistência do lote.
Envie seu desenho, 3Modelo D, 17-4Condição do material PH, condição alvo de envelhecimento, exigência de tratamento térmico, dimensões críticas, tolerâncias, tratamento de superfície, e quantidade de lote para avaliação do processo e cotação, normalmente dentro 24 horas.
Artigos relacionados de aço inoxidável
– 304 contra 316 versus aço inoxidável 316L: Qual você deve escolher para usinagem CNC?
– Soldagem de aço inoxidável para peças usinadas CNC: TIG, Soldagem a laser e controle de distorção

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.
