



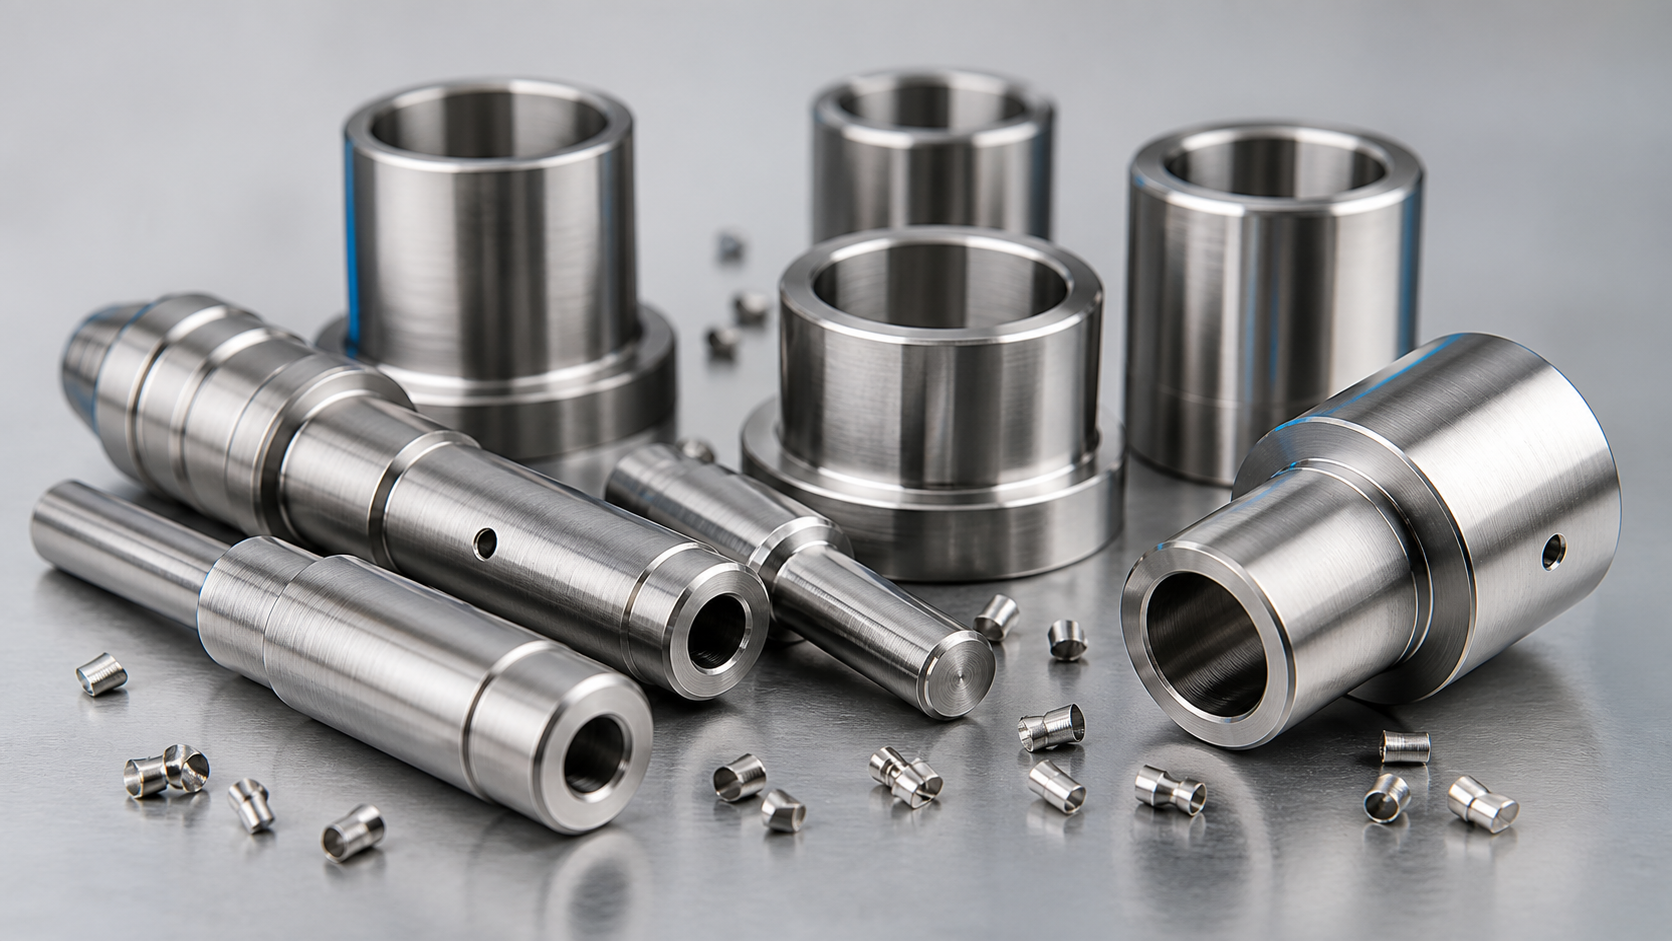
ステンレス鋼のバッチ加工コスト: は 304 常に最も経済的な選択?
ステンレス鋼のバッチ加工, 304 材料費が安い, しかし、それは構築されたエッジを生み出す可能性があります, 工具の摩耗が早くなる, サイクルタイムが遅い, and unstable chip control. 一回の工具代, 切りくず除去の停止, リスクを利用する, and machining time are included, 材料価格が最低でも部品コストが最低であるとは限りません. 部品が溶接の必要がなく、腐食環境で動作しない場合, 303 快削ステンレス鋼はより経済的な選択肢となる可能性があります.
303 is a free-machining stainless steel based on 304 with increased sulfur content. 硫黄はマンガンと結合して硫化マンガン介在物を形成します, which help chip breaking and local lubrication. This makes cutting smoother, 工具寿命が長くなる, and surface finish more stable. This article explains the machining advantages, 制限事項, とその応用事例 303 だからいつ決められるか 303 交換できます 304 そしてそれがいけないとき.
部品一括旋削用, 小さなシャフト, ナッツ, 継手, 位置決めピン, およびネジ付きコンポーネント, 303 総加工コストを削減できます. しかし 303 の普遍的な代替品ではありません 304, 特に溶接用, 腐食にさらされる, 食品または医療関係者との接触, 高い耐食性の外観要件.
この記事では実践的な内容に焦点を当てます 303 対 304 加工決定. 耐食性と溶接性を完全に比較するには 304, 316, と316L, 見る 304 対 316 対 316L ステンレス鋼. ステンレス鋼の材質選択と加工ルートの拡大に, を見てください ステンレス鋼CNC加工ガイド.
とは何ですか 303 ステンレス鋼?
303 ステンレス鋼, AISIとしても知られています 303 一部の規格では Y12Cr18Ni9, に比べて硫黄とリンの含有量が増加します。 304. 硫黄とマンガンは MnS 介在物を形成します. 切断中, これらの介在物は、切りくずをより短いセグメントに分割するのに役立ち、工具と切りくずの間に局所的な潤滑効果をもたらします。, 摩擦と工具の摩耗を軽減.
機械的特性 303 に近いです 304, しかし、耐食性は通常より低いです. MnS介在物は孔食の起点となる可能性がある, 特に湿気の多いところでは, 塩化, or corrosive environments. 硫黄は溶接部の熱割れリスクを高めるため、溶接性も悪くなります。. 溶接が必要な部品には通常使用しないでください。 303.
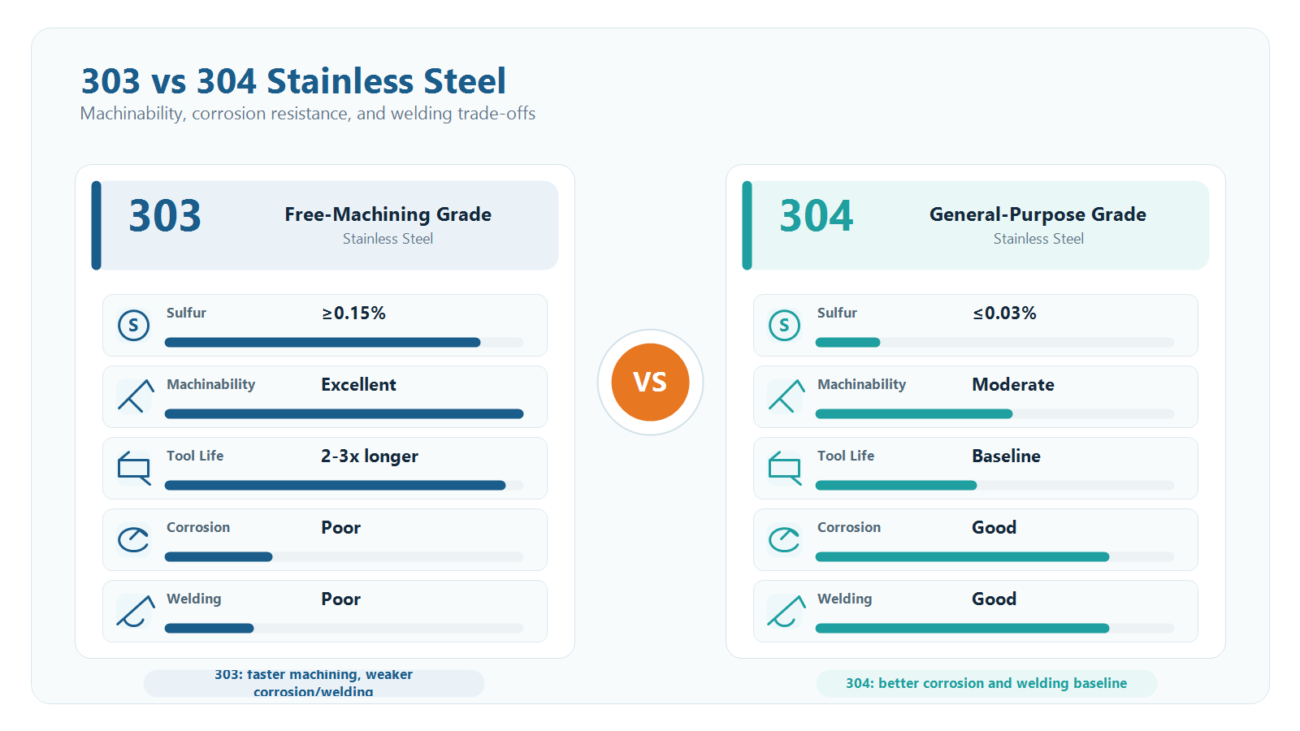
画像スロット 1: 間の主な違い 303 そして 304 ステンレス鋼.
機械加工の利点: 切りくず処理の向上, サイクルタイムと工具寿命
The machining advantage of 303 ~においてより価値が高まる バッチ生産. 旋回中, 303 can often run at higher cutting speed than 304 より安定した飼料で. Cycle time may be reduced, そして、同じインサートは通常、より多くの加工を行います 303 部品よりも 304 部品. 工具コストと工具交換の停止の両方を削減できる. The actual improvement depends on part geometry, ツーリング, 機械剛性, 冷却剤, およびバッチデータ.
303 短い切りくずが生成され、工具やワークピースに巻き付く可能性が低くなります。. これにより、切りくず除去のための機械の停止が減少します。. のために CNC旋削加工 バーフィーダー付き, 安定した切りくず破壊はサイクルタイムと無人生産リスクに直接影響します. 表面仕上げも通常より優れています 304, そのため、プロジェクトによっては研磨や二次仕上げを削減できる場合があります。.
穴あけやタップ加工は、多くの場合、 303 最大の値を示します. 穴あけ時の切りくずの排出が容易になります, ペックドリリングは、多くの場合、穴の深さと直径に基づいて最適化できます。. タッピングトルクが低下する, タップが壊れるリスクは通常、 304. 穴の多いバッチ部品に, スレッド, 小さな回転フィーチャ, この安定性は原材料の価格よりも重要である可能性があります.
加工方法 | 303 パラメータ | 304 パラメータ | 効率への影響 |
ターニングVC | 120-180 メートル/分 | 90-130 メートル/分 | +30%-50% |
フライス加工VC | 100-150 メートル/分 | 80-110 メートル/分 | +25%-40% |
掘削VC | 25-40 メートル/分 | 20-30 メートル/分 | +25%-33% |
工具寿命, 旋回 | 150-200 個 | 60-80 個 | +150% |
表面仕上げ | ラ 0.8-1.6 1つ | ラ 1.6-3.2 1つ | ワンレベル良くなった |
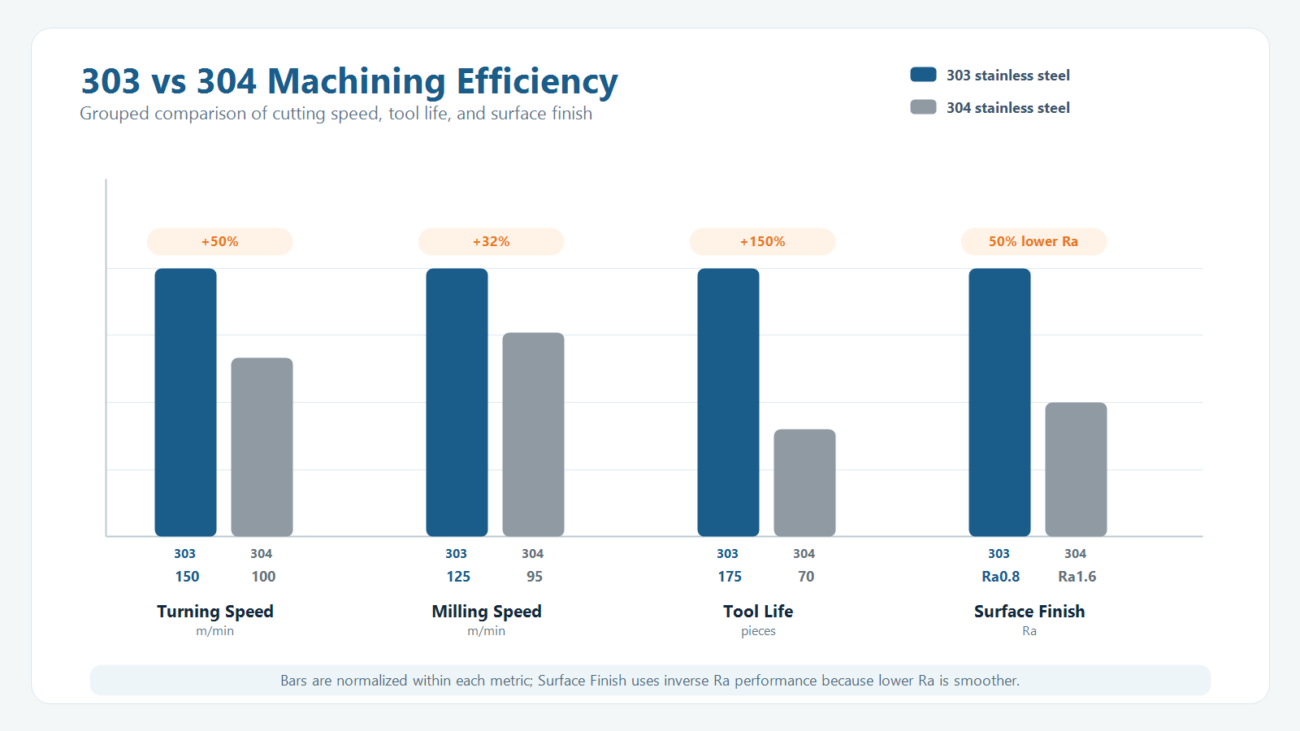
画像スロット 2: 加工パラメータと生産性の比較 303 対 304.
使用制限: 溶接, 腐食, 医療および食品との接触には注意が必要
303 明らかな利点がある, しかし、その限界は材料選択の決定の一部でなければなりません. 初め, 303 硫黄は高温割れのリスクを高めるため、溶接には適していません. 溶接構造は通常評価する必要があります 304, 316, または316L. 2番, 303 より耐食性が低い 304, とても湿気が多い, 屋外, 海洋, 塩化物洗浄, または腐食性の環境には注意が必要です. 三番目, 医療および食品と接触する部品は通常は使用しないでください 303 図面と照らし合わせて評価する必要があります, 規制ルート, および接触環境.
303 冷間成形性も劣ります。 304, そのため、激しい曲げが必要な部品には適していません。, ストレッチ, またはリベットによる変形. 冷間加工後, 303 わずかに高い磁性を示すこともあります, 磁気に敏感な機器についてはチェックする必要があります, センサー, またはアセンブリ.
アプリケーションの適合性: いつ 303 より経済的です
303 より大きなバッチに最適です, 溶接なし, 室内ドライサービス, サイクルタイムと工具寿命が重要な精密部品. 代表的なアプリケーションには次のものがあります。:
– バッチ回転シャフト, 袖, ねじ込み継手, そして部品の位置決め.
– 中程度の腐食要件があり、強力な腐食性媒体を使用しない機械部品.
– 穴の多い部品, スレッド, またはサイクルタイムと工具寿命が重要な外径旋削フィーチャー.
– 自動加工を支える安定した切りくず分断が必要な部品.
使用するかどうかを決定するには 303, 3つの質問をする: 部品は溶接が必要ですか? 湿気の多い場所で使用しますか, 塩化, または腐食性の環境? 食品や医療環境に接触しますか? 3 つの答えがすべて「いいえ」の場合, 303 よりも経済的かもしれません 304. 答えが「はい」の場合, 材料を図面と照らし合わせて再評価する必要がある, 仕様, サービス環境.
303 材料は通常よりも高価です 304, しかし、バッチ CNC 加工コストは材料価格以上の要素によって決まります。. サイクルタイム, 工具寿命, 切りくず制御, タップ成功率, スクラップリスクはすべて単価に影響します. この記事のコストの数値は、すべての部品を保証するものではなく、一般的なプロジェクトの参考値として扱う必要があります。. バッチが大きくなり、再現性が高くなります, 303 の機械加工の利点が材料のプレミアムを相殺できる可能性が高くなります.
シナリオ | 推奨素材 | 理由 |
バッチシャフト / 袖 / ファスナー | 303 | 高効率と低工具コスト |
計器用精密部品 | 303 | 良好な仕上がりと安定した寸法 |
溶接が必要な部品 | 304 / 316L | 303 溶接には適していません |
海洋 / アウトドア用品 | 316 / 316L | 303 耐食性が低い |
医学 / 食品接触部品 | 316L | 303 通常、連絡先要件を満たさない |
プロトタイプ / 小さい音量 | 304 | 材料コストの削減とサイクルタイムへの影響の制限 |
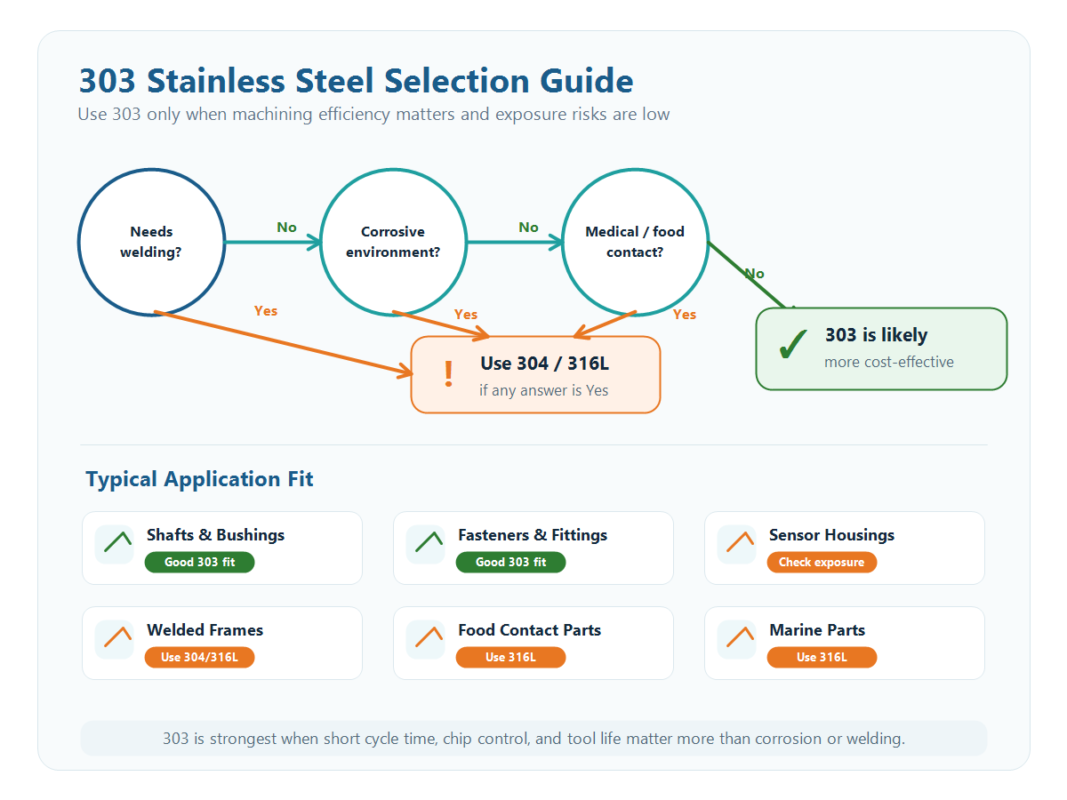
画像スロット 3: の意思決定表 303 ステンレス鋼の用途.
コスト削減の価値 303 サイクルタイムから来る, 工具寿命, チップの安定性, タップ成功率, バッチ廃棄リスクの低減. 簡単なプロトタイプの場合, その差は小さいかもしれない. 数千の部品または長期にわたる繰り返し注文の場合, サイクルタイムと工具の消費量は総コストに大きな影響を与える可能性があります. さらに詳しく 引用 論理, を見てください ステンレス鋼CNC加工コストガイド.
ファクトリーケース: バッチシャフトスリーブのコスト削減 304 に 303
精密機器プロジェクトではステンレスシャフトスリーブのバッチ生産が必要でした: 直径 20 mm, 長さ 50 mm, 許容範囲 +/-0.01 mm, そして毎月の需要 2,000 個. 元の素材は 304. で 304, ターンタイムは約でした 4.5 パーツごとに分, インサートはほぼ毎回変更されました 80 部品, 月額のツール費用は約人民元でした 1,200, 総単価は約人民元でした 18.
サービス環境や図面要件を検討した上で, 素材がに変更されました 303. 材料費約倍増 15%, Vcくらいから切削速度が上がりました 100 m/min ~約 Vc 150 メートル/分. サイクルタイムが約 1 時間に短縮 2.8 分, 工具寿命が約に延長 180 部品, 月々のツールコストは約人民元に下がりました 400. 単価が約人民元に低下 13.5, について 25% より低い, 約人民元の節約 9,000 月あたり. この部品は溶接を必要とせず、屋内機器に使用されました, それで 303 プロジェクトの要件を満たしました.
303 加工と調達の注意事項
それでも 303 自由加工です, プロセス管理は依然として重要です. 加工硬化は以下より低い 304 しかしまだ存在します, したがって、切込みの深さは硬化した表面層との摩擦を避ける必要があります. コーティングされた超硬工具は実用的な出発点です, エマルションクーラントや切削油も使用可能. 303 通常、必要な冷却はそれほど強力ではありません。 316, ただし、安定した冷却により、表面仕上げと寸法の一貫性が向上します。.
素材検証が重要なのは、 303. 市場には以下が含まれます 303, 303銅, および異なる規格における同等のグレード, 化学的な違いは機械加工性に影響します, 耐食性, そして引用. 受け取った材料のグレードを確認する必要があります, 材料規格, MTR, 熱数, そして硫黄分. JADE-CNC は、入荷した各バッチを分光計で検証し、出荷時に材料証明書を提供します。.
JADE-CNCについて
JADE-CNCは精密ステンレス部品加工に重点を置いています, 5軸加工による, ターンミル複合加工, 精密研削装置, ISO 9001 認証, CNC加工までのワンストップサービス, 溶接, 表面仕上げ, に 検査. のために 303, 304, 316, および316L部品, JADE-CNCによる材料環境評価, サイクルタイム, 工具寿命, バッチの一貫性, 実際の加工ルートを推奨するための、後処理要件.
描いた絵を送ってください, 3Dモデル, 材質グレード, サービス環境, 溶接要件, 表面処理, キー公差, 試作数量, プロセスの評価と見積りのためのバッチ数量, 通常は以内に 24 時間.
ステンレス関連の記事
– 304 対 316 対 316L ステンレス鋼: CNC加工にはどれを選ぶべきですか?
– ステンレス鋼の CNC 加工の問題 & ソリューション: 構築されたエッジ, 工具の摩耗, 壊れたドリル & おしゃべり
– ステンレス鋼のCNC加工コスト & 見積ガイド: 10 コスト要因とサプライヤーの比較

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.
