



精密カスタム部品のアルミニウム CNC 機械加工サービス
JADE-CNC は、軽量構造が必要なカスタム アルミニウム部品にアルミニウム CNC 機械加工を提供します, 良好な機械加工性, 耐食性, 安定した寸法, きれいな表面仕上げ.
などの一般的なアルミニウム合金をサポートしています。 6061, 7075, 2024, 5052, 6063, 顧客の図面に基づいた MIC-6 ツーリング プレート, 公差要件, 仕上げのニーズ, そして生産量.
- 見積前にコストを確認する
- 図面レビュー後の迅速な納品オプション
- 試作や少量注文にも対応

中国におけるカスタムアルミニウムCNC機械加工サービス
アルミニウムは優れた強度対重量比を提供します, 良好な機械加工性, 耐食性, 熱伝導率, および幅広い表面仕上げオプション. アルミニウムのプロトタイプをサポートします, 備品, エンクロージャ, ヒートシンク, 括弧, ハウジング, CNC フライス加工による生産部品, 旋回, 掘削, たたく, 陽極酸化処理, CADからCNC加工まで, 検査, およびRFQ加工レビュー.

CNC 加工用の一般的なアルミニウム合金
|
アルミニウムグレード |
一般的な使用方法 |
JADE-CNC レビューの焦点 |
|---|---|---|
|
6061 アルミニウム |
ブラケット, ハウジング, 備品, プレート, および一般的な機械加工部品 |
バランスのとれた強さ, 被削性, 耐食性, 陽極酸化の互換性, および公差要件 |
|
7075 アルミニウム |
高強度構造部品, 航空宇宙部品, ロボット部品, および耐荷重コンポーネント |
強度重量比, 加工応力, 薄肉リスク, 表面仕上げ, 重要な機能の許容差 |
|
2024 アルミニウム |
航空宇宙部品, 構造コンポーネント, 疲労に敏感なアプリケーション |
機械的性能, 疲労耐性, 腐食防止, 選択を終了する, および検査要件 |
|
5052 アルミニウム |
板金部品, カバー, パネル, エンクロージャ, および形成されたコンポーネント |
耐食性, 曲げまたは成形状態, 製作後の機械加工, 化粧面, そして仕上げの互換性 |
|
6063 アルミニウム |
押し出し材, プロフィール, フレーム, ヒートシンク構造, 見た目重視のパーツ |
押出条件, 表面の外観, 陽極酸化反応, 平坦度, 寸法の一貫性 |
|
MIC-6 ツーリングプレート |
備品, ベースプレート, 検査プレート, ツーリングプレート, および平面精密部品 |
寸法安定性, 平坦度, 板厚, 取り代, 及び検査方法 |
アルミニウム DFM ガイドライン & デザインのヒント
最小肉厚
- 推奨: >=1.0mm (6061-T6 の場合), >=1.5mm (7075-T6 の場合)
- 絶対最小値: 0.5mm (6061, 短い壁 <10mm height)
- 高さと厚さの比率: <=8:1 to avoid chatter and deflection
- デザインのヒント: 背の高いリブのベースの壁の厚さを増やす; ガセットを使用する
内コーナー半径
- 推奨: >=1.0mm (できれば 1.5mm 以上)
- なぜ: 半径が小さいほど必要な工具も小さくなります, 遅いフィード, 振動を引き起こす
- コストへの影響: R0.5mm と R1.5mm では、加工時間が長くなる可能性があります。 30-50%
- デザインのヒント: 設計で許容される最大の内部半径を使用します; 標準エンドミル O1-O12mm
ねじの深さ & 穴
- タップ穴深さ: <=2.5xD for through holes, <=1.5xD for blind holes
- ねじのかみ合い: 1.5アルミニウムの xD 最小値
- 穴径: 最小O0.5mm (マイクロドリリング), 標準≧O1.0mm
- 穴の深さと直径の比: <=3:1 standard, <=5:1 with peck drilling
- デザインのヒント: 止まりタップ穴の底に 0.5xD のクリアランスを追加します
アルマイト寸法許容差
- タイプⅡ (5-251つ): パーツは表面あたり約 2.5 ~ 12.5um 成長します
- タイプⅢ (25-1001つ): パーツは表面あたり 12.5 ~ 50um 成長します
- クリティカルフィット: 精密な表面またはクリアランスのあるデザインをマスクします。
- ネジ穴: タップ加工前にアルマイト処理をする, またはマスクスレッド
その他の DFM 推奨事項
- キャビティの深さと幅の比: <=4:1 for milling
- アンダーカット: 可能であれば避ける; 特別な工具が必要です
- パーツサイズ: 最大500×400×300mm (3-軸)
- 平面度: MIC-6 キャストプレートは優れた平面度安定性を提供します
アルミニウムの表面仕上げの比較
表面仕上げ | プロセス | 厚さ | 硬度 | 耐食性. | コスト加算器 | 最適な用途 |
機械加工のまま | CNCミル/ターン | 該当なし | 該当なし | 低い | $0 | プロトタイプ, 内部部品 |
II型アルマイト処理 (クリア) | 硫酸 | 5-151つ | 300-400HV | 良い | $0.5-2 | 汎用, 腐食防止 |
II型アルマイト処理 (色) | 硫酸+染料 | 5-251つ | 300-400HV | 良い | $1-5 | 化粧品部品, 消費者製品 |
タイプ III 硬質アルマイト | 低温硫酸 | 25-1001つ | 600-800HV | 素晴らしい | $2-10 | 摩耗部品, 工業用, 軍隊 |
クロム酸塩変換 | 化学浸漬 | 0.5-21つ | 該当なし | 適度 | $0.3-1 | プレペイントプライマー, 電気伝導率 |
ビーズブラスト | ガラスビーズメディア | 該当なし | 該当なし | 低い | $0.5-3 | 均一マット, ツールマークを隠す |
ブラッシング | 研磨ベルト | 該当なし | 該当なし | 低い | $1-5 | 装飾木目, 家電 |
鏡面研磨 | バフ+コンパウンド | 該当なし | 該当なし | 低い | $2-20 | 光学, 反射面 |
粉体塗装 | 静電+硬化 | 50-1201つ | 2H-4H | 素晴らしい | $1-10 | 厚塗り, 屋外での使用, 色 |
ウェットペイント | スプレー+硬化 | 20-501つ | H-2H | 良い | $1-8 | カスタムカラー, ロゴ, マルチカラー |
無電解ニッケル | 自己触媒Ni-P | 5-251つ | 500-900HV | 素晴らしい | $2-15 | 耐摩耗性, はんだ付け性, EMI |
レーザーマーキング | レーザー彫刻 | 該当なし | 該当なし | 該当なし | $0.2-1 | ロゴ, 部品番号, QRコード |
振動仕上げ | タンブリング | 該当なし | 該当なし | 低い | $0.3-2 | バリ取り, 半径,バッチパーツ |
不動態化 | 硝酸・クエン酸 | <0.11つ | 該当なし | 適度 | $0.2-0.5 | 遊離鉄を取り除く, プレメッキ |
アルミニウム CNC 加工能力のレビュー
軽量部品にはアルミニウム CNC 機械加工がよく選択されます, ハウジング, 括弧, 備品, ヒートシンク, プレート, および構造コンポーネント. 加工前, 重要な問題は、その部品を切断できるかどうかだけではありません, しかし合金かどうか, 壁の厚さ, 許容範囲, 表面仕上げ, および検査方法が最終用途に適しているか.
- アルミニウム合金のレビュー
- 加工工程の選択
- 公差と機能管理
- 仕上げおよび検査計画
アルミニウム加工の一般的なリスク
アルミニウム部品は薄肉変形の影響を受ける可能性があります, ツールマーク, バリ, 表面の傷, 陽極酸化のバリエーション, 材料除去後の公差移動. これらのリスクは見積前に検討されるため、加工計画は, 固定方法, 検査範囲, 仕上げ要件は実際の部品設計と一致することができます.
|
リスクエリア |
何が起こるか |
JADE-CNC レビューの焦点 |
|---|---|---|
|
薄い壁とポケット |
薄い部分は振動する可能性があります, 変形する, または加工中に目に見える工具マークを表示します. |
肉厚を見直す, ポケットの深さ, 治具サポート, ツールアクセス, と加工シーケンス. |
|
平坦性と大きな表面 |
プレート, カバー, 材料の除去後にハウジングが移動する可能性があります. |
材料の状態を確認する, 在庫手当, クランプ方式, ストレス解消のニーズ, そして検査計画. |
|
ネジ山と重大な穴 |
ねじのはめあい, 穴の位置, 嵌合機能がアセンブリに影響を与える可能性があります. |
穴の公差を確認する, ねじ深さ, データム参照, 合わせ面, およびプラグゲージまたは CMM チェック. |
|
表面仕上げと陽極酸化処理 |
傷, 加工痕, カラーバリエーション, または、終了後にマスキングの問題が発生する可能性があります. |
化粧品の顔のレビュー, Ra要件, アルマイトタイプ, マスキングゾーン, そして承認欲求を終わらせる. |
アルミニウム CNC 機械加工の見積もりのために準備するもの
- 3D CADファイル, 2D図
- 材質グレード, 量, 公差メモ
- 表面仕上げ要件
- より厳密な管理が必要な外観または機能領域
当社のエンジニアリングチームが提供するのは、:
- 材料選択ガイド
- 製造可能性を考慮した設計 (DFM) 分析
- 試作から量産まで
- 品質保証とテスト検証
JADE-CNC がアルミニウム加工前に検討すること
材質グレード
JADE-CNC は要求されたアルミニウム グレードをレビューします, 同等の材料オプション, ストックフォーム, 加工前の仕上げ互換性.
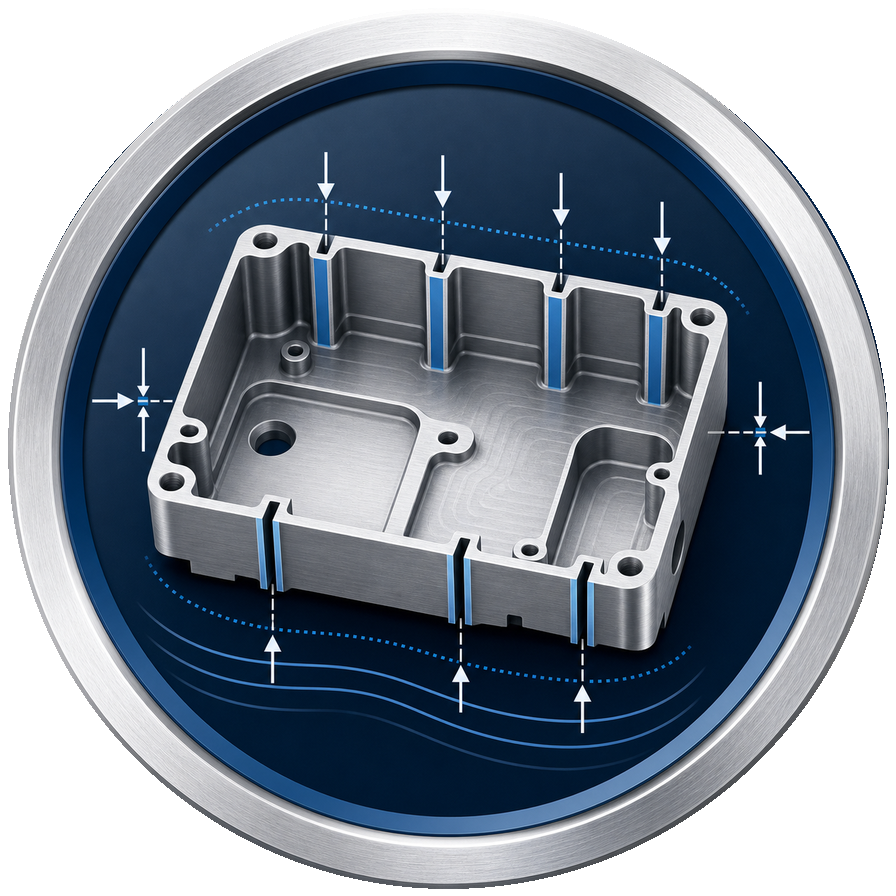
肉厚
薄い壁, ポケット, 肋骨, 軽量構造物は変形の危険性がないかチェックされます。, 振動, 加工安定性.
公差の特徴
クリティカルホール, 合わせ面, データム参照, 平坦度, スレッド, 厳しい公差ゾーンは見積前にレビューされます.
表面仕上げ
陽極酸化処理, ビーズブラスト, 研磨, 絵画, 表面の要件が図面と材料の状態に照らしてチェックされます。.
熱的および機能的使用
ヒートシンク用, エンクロージャ, 括弧, そして電子部品, JADE-CNC による熱接触面のレビュー, 取り付けエリア, 機能的なフィット感.
アルミニウムCNC加工の産業応用
アルミニウム CNC 機械加工は軽量構造部品に広く使用されています, 電子ハウジング, ヒートシンク, 括弧, ロボットコンポーネント, 自動化治具, 医療機器のプロトタイプ, 通信部品, カスタム産業用コンポーネント.
最終的な機械加工アプローチはアルミニウムのグレードによって異なります, 部品の形状, 公差要件, 表面仕上げ, 検査の必要性, および予想生産量.
航空宇宙
航空宇宙用ブラケット, ハウジング, 備品, 軽量構造部品

コミュニケーション
RFエンクロージャ, ヒートシンク, LEDハウジング, および熱管理部品

産業用
自動化プレート, マシンガード, 治具, 備品, およびロボットのコンポーネント
医学 & 自動車
医療機器のプロトタイプ, 自転車部品, 自動車部品, および民生用ハードウェア
アルミニウム CNC 機械加工プロジェクトのレビューをリクエストする
アルミニウム部品の図面を送信してください, 材質グレード, 量, 公差メモ, そして仕上げの要件. JADE-CNCは機械加工性をレビューします, 検査の必要性, 表面仕上げ, 見積もり前の配送オプション.
よくある質問
6061-T6 は CNC 加工用に最も多用途で広く使用されているアルミニウム合金です, 優れた強度バランスを実現 (310 MPa 引張), 被削性, 耐食性, そして費用対効果. より高い強度要件に対応, 7075-T6 (572 MPa 引張) 航空宇宙および構造用途に適しています. 優れた成形性や耐食性が要求される部品に, 5052-H32は良い選択です. JADE-CNCにて, 6061-T6を在庫しております, 7075-T6, 5052, 6063, 2024, 即時加工用のMIC-6鋳造アルミニウムプレート.
6061-T6: 抗張力 310 MPa, 収率 276 MPa, 良好な機械加工性, 優れた耐食性, 低コスト (~2.5~3.5ドル/kg). 7075-T6: 抗張力 572 MPa, 収率 503 MPa, 機械加工がより困難, 耐食性が低い, より高いコスト (~5~7ドル/kg). 7075 ほぼ 2 倍強力ですが、コストが約 2 倍かかります. 選ぶ 6061 特に高い強度が必要でない限り.
はい. タイプⅡをご用意しております (硫酸, 5-251つ, 色のオプション), タイプⅢ (硬質陽極酸化処理, 25-1001つ, 優れた耐摩耗性), そしてタイプI (クロム酸, 航空宇宙用の薄いコーティング). 重要: 陽極酸化により、表面あたりのコーティング厚さの最大 50% の寸法が増加します. 公差の厳しい部品用, 陽極酸化の余裕を持たせた設計、または重要な表面をマスクする.
一般寸法: +/-0.05mm. 限界寸法: +/-0.01mm. 高精度な機能: +/-0.005mm 研削あり. 穴径: H7/H8適合. 表面仕上げ: Ra0.8um標準, Ra 0.2um 研磨あり. アルミニウムは、厳しい公差に合わせて機械加工するのが最も簡単な金属の 1 つです.
6061-T6: 0.5短い壁の場合は最小 mm (<10mm), 1.020mmを超える壁にはmmを推奨. 7075-T6: 0.8最小mm, 1.5mm推奨. 高さと厚さの比率を維持する <=8:1 おしゃべりを避けるために. お勧めします >= ほとんどの機能部品の肉厚は 1.0mm.
はい, 当社では航空宇宙およびロボット工学向けに 7075-T6 を定期的に加工しています。. TiAlNコーティングされた超硬工具を使用しています, 最適化された速度 (300-500 SFM), 高圧クーラント, 加工硬化を避けるための鋭利な工具. 7075-T6 プレートを在庫しております (6-100mm) そして丸棒 (O6-O100mm).
公差は形状に依存します, 壁の厚さ, 材質グレード, フィーチャーサイズ, および検査アクセス. 重要な公差要件は 2D 図面に示す必要があります.
私たちは提供します 30+ 終わります: タイプ II/III 陽極酸化処理 (クリア, 黒, 色), ビーズブラスト, ブラッシング, 鏡面研磨, 粉体塗装, クロム酸塩変換 (アロジン), 無電解ニッケル, そしてレーザーマーキング. 最も人気のある: クリア/ブラックアルマイトとビードブラスト + アルマイト配合.
はい. 6061-T6を在庫しております (プレート 3-150mm, バーO3-O200mm), 7075-T6 (プレート6-100mm, バーO6-O100mm), 5052-H32, 6063-T5, 2024-T351, およびMIC-6キャストプレート. すべての素材には工場試験証明書が付属しています (MTC).
プロトタイプ: 3-5 日 (単純), 5-7 日 (複雑な). 音量が小さい (10-100個): 7-14 日. 生産 (100+): 14-21 日. 陽極酸化処理が追加されます 3-5 日. 24 ~ 48 時間対応のラッシュサービスが利用可能. アルミニウムの機械加工はスチールよりも 2 ~ 3 倍高速です.