



17-4Acero inoxidable PH: Decisiones sobre mecanizado y tratamiento térmico de piezas de alta resistencia
Cuando 304 o 316 El acero inoxidable no proporciona suficiente resistencia., Los ingenieros suelen evaluar el 17-4PH., también conocido como 630 acero inoxidable. 17-4PH es un acero inoxidable que endurece por precipitación. A través del tratamiento de solución y el envejecimiento., Puede ofrecer alta resistencia manteniendo al mismo tiempo una útil resistencia a la corrosión y maquinabilidad.. Se utiliza a menudo en el sector aeroespacial., instrumentos medicos, piezas mecanicas de alta gama, y componentes de conexión de alta carga.
Mecanizar 17-4PH es más complejo que mecanizar 304 o 316 porque la ruta del tratamiento térmico afecta las dimensiones finales, dureza, fortaleza, y consistencia del lote. Las decisiones clave son cuándo realizar el tratamiento de solución., cuando realizar el envejecimiento, y si el mecanizado final debe realizarse antes o después del tratamiento térmico. Las piezas comunes incluyen ejes de precisión., componentes de bloqueo, carretes de válvula, estructuras de pinzas robóticas, soportes relacionados con el sector aeroespacial, y conectores de alta carga.
Este artículo se centra en la secuencia del tratamiento térmico., margen de mecanizado, distorsión del envejecimiento, terminar el mecanizado, y inspección sincronización para mecanizado CNC de acero inoxidable 17-4PH. Para la ruta de mecanizado de acero inoxidable más amplia, selección de materiales, problemas de mecanizado, y finalizar decisiones, ver el guía de mecanizado CNC de acero inoxidable.
17-4Propiedades de los materiales PH: Equilibrio de fuerza, Dureza y resistencia a la corrosión
17-4PH es un acero inoxidable Cr-Ni-Cu de endurecimiento por precipitación.. El cobre es el principal elemento endurecedor por precipitación.. Después del tratamiento con solución, El material es relativamente blando y más fácil de desbastar con máquina o semiacabado.. Después del envejecimiento, El fortalecimiento por precipitación aumenta la dureza y la resistencia.. Porque cada condición tiene diferente dureza., fortaleza, comportamiento de corrosión, y maquinabilidad, El proceso no debe planificarse como el acero inoxidable austenítico ordinario..
La resistencia a la corrosión del 17-4PH suele estar cerca de 304 y más bajo que 316, por lo que no es una buena primera opción para agua de mar o entornos con fuertes cloruros.. Su principal valor es la alta resistencia con control dimensional manejable., haciéndolo útil para soportar cargas, cierre, posicionamiento, y estructuras relacionadas con el desgaste. Soldadura es posible, pero el rendimiento de la soldadura y la condición del tratamiento térmico deben confirmarse antes de la producción..
Condición | Dureza HRC | Resistencia a la tracción MPa | Notas |
Solución tratada, Condición A | <=30 | >=930 | condición más suave, mecanizable |
H900, envejecido a 480C | 40-44 | >=1310 | Mayor resistencia, la resistencia a la corrosión puede disminuir |
H1025, envejecido a 550C | 35-40 | >=1070 | Fuerza equilibrada y resistencia a la corrosión. |
H1150, envejecido a 620C | 28-33 | >=860 | Mayor dureza y mejor resistencia a la corrosión. |
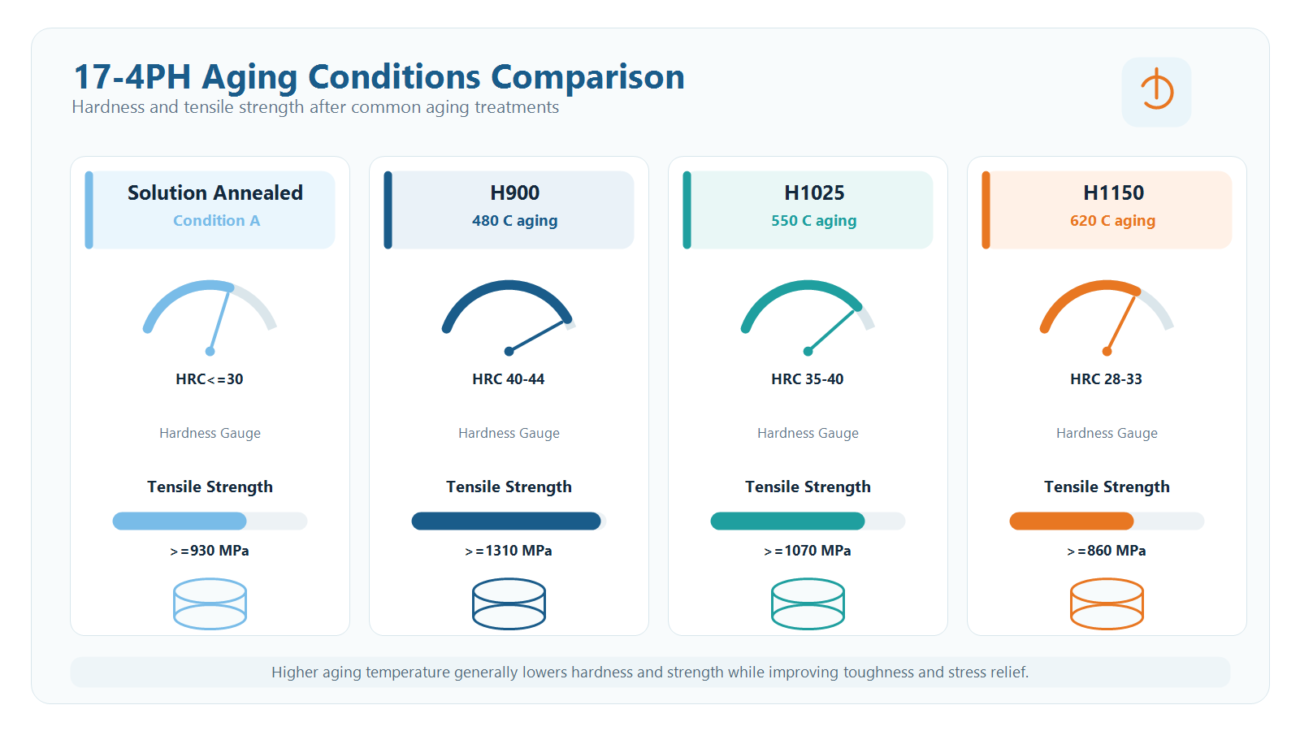
Ranura de imagen 1: 17-4Comparación del rendimiento del PH por condición de envejecimiento.
Ruta de tratamiento térmico: Tratamiento de solución, Secuencia de mecanizado de envejecimiento y acabado
Una ruta común del proceso 17-4PH es el mecanizado en desbaste., tratamiento de solución, semiacabado, envejecimiento, y terminar el mecanizado. El mecanizado de desbaste generalmente se realiza en una condición más blanda porque la maquinabilidad es mejor y se puede dejar suficiente material para el tratamiento térmico y el acabado final.. Después del envejecimiento, el material se vuelve más duro, por lo que el trabajo restante suele ser pulir, fresado ligero, terminar de girar, o corrección local en lugar de una gran eliminación de material.
Otra ruta es el mecanizado en bruto., tratamiento de solución más envejecimiento, y luego terminar de mecanizar. Esta ruta reduce un paso de manipulación., pero el material envejecido es más duro, el margen de acabado debe ser menor, y el riesgo de desgaste de herramientas es mayor. Es más adecuado para geometrías simples., pequeño margen de acabado, y requisitos de tolerancia estables.
El punto clave es que las dimensiones críticas finales generalmente se completan después del envejecimiento.. El envejecimiento puede causar un ligero movimiento dimensional.. Un rango como 0.05-0.15 mm debe tratarse como una referencia de planificación típica para determinadas estructuras, no como valor garantizado. JADE-CNC normalmente verifica las dimensiones clave después del envejecimiento, luego ajusta el margen de acabado, fijación, y parámetros de mecanizado basados en el movimiento medido.
Estrategia de mecanizado CNC: Diferentes condiciones necesitan diferentes planes de corte
En la condición tratada con solución, 17-4Máquinas de PH algo así como 304, pero todavía tiene cierta dureza y tendencia a endurecerse en el trabajo.. A menudo se utilizan herramientas de carburo recubiertas de TiAlN., y vc 80-120 m/min se puede utilizar como referencia de giro inicial. La profundidad del corte debe evitar el roce con una capa superficial endurecida.. El margen de mecanizado en desbaste depende del tamaño de la pieza., espesor de pared, condición de tratamiento térmico, y requisitos de tolerancia.
En la condición envejecida, 17-4El PH tiene mayor dureza., carga de corte más fuerte, y más desgaste de herramientas. El fresado puede utilizar carburo., cermet, o herramientas PCBN cuando esté justificado. La velocidad de corte suele reducirse, y alimentación estable, pequeña profundidad de corte, y una refrigeración suficiente se vuelven más importantes. La perforación puede utilizar brocas de cobalto HSS o carburo.; Los agujeros profundos y pequeños necesitan control de picoteo y evacuación de virutas.. El roscado debe planificarse con el tipo de grifo adecuado, aceite de extracción, y tamaño controlado del orificio piloto.
El pulido es un método de acabado importante para edades entre 17 y 4 años.. Rectificado cilíndrico, rectificado de superficies, y el rectificado de plantilla se puede utilizar para corregir dimensiones críticas. La selección de ruedas y la estrategia de enfriamiento deben evitar quemaduras por rectificado. Si aparece color templado o quemado, dureza superficial, resistencia a la corrosión, y el rendimiento ante la fatiga puede verse afectado, por lo que el calor de pulido debe ser parte de la revisión del proceso para superficies críticas.
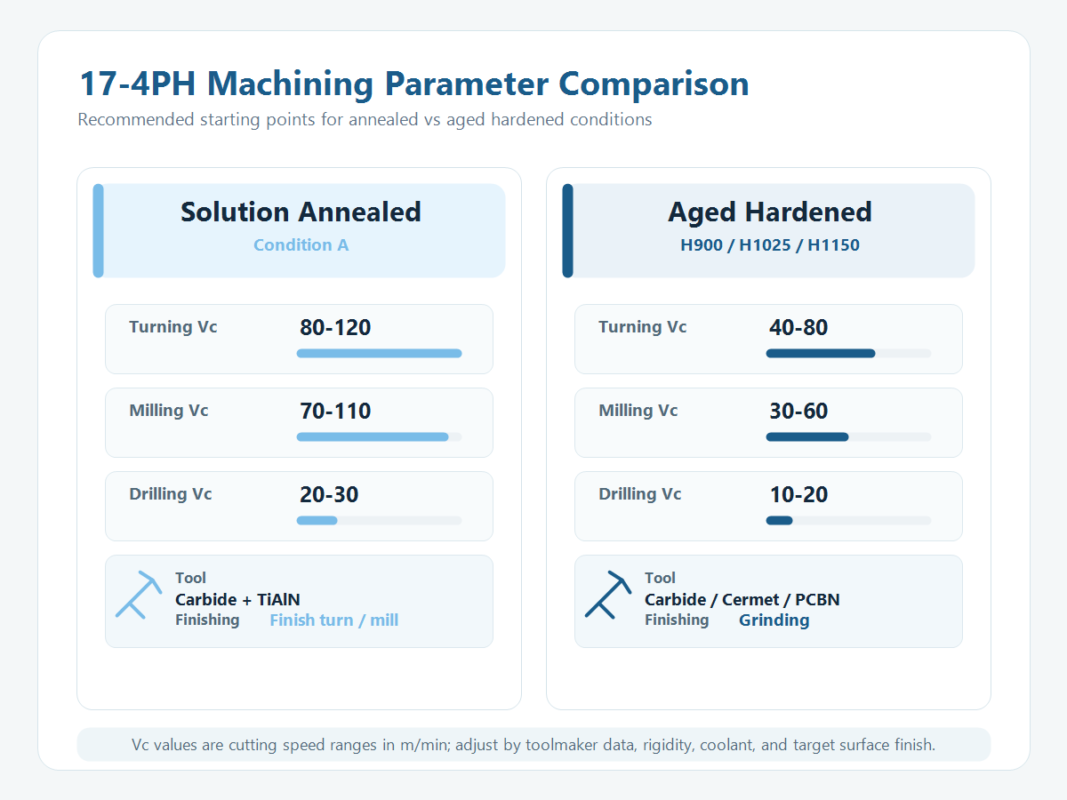
Ranura de imagen 2: Comparación de parámetros de mecanizado para 17-4PH en diferentes condiciones..
Control de distorsión: Subsidio de tratamiento térmico, Calendario de fijación e inspección
17-4La distorsión del tratamiento térmico del PH a menudo necesita más atención que 304 o 316 porque el endurecimiento por precipitación provoca cambios estructurales y dimensionales. Paredes delgadas, ejes largos, cavidades complejas, características excéntricas, y el espesor desigual de la pared puede provocar flexión, pandeo, o cambio dimensional local. El control de la distorsión depende del margen de mecanizado antes del tratamiento térmico., soporte de tratamiento térmico, fijación, y tiempo de inspección después del envejecimiento.
Los ejes largos pueden evaluarse para tratamiento térmico suspendido vertical o soportado para reducir la flexión debido al peso propio.. Las placas delgadas y las piezas de paredes delgadas pueden usar accesorios o métodos de soporte dedicados para reducir la deformación.. Las piezas complejas suelen estar semiacabadas después del tratamiento con solución y se mecanizan después del envejecimiento., Uso del mecanizado final para corregir el movimiento de envejecimiento.. movimiento de envejecimiento de 0.05-0.15 mm y tolerancia de acabado de 0.2-0.3 mm se pueden utilizar como referencias de planificación temprana, pero el margen final debe confirmarse a partir de la geometría de la pieza., comportamiento del lote de tratamiento térmico, y requisitos de tolerancia.
Si la distorsión excede el margen de acabado disponible, Es posible que el equipo necesite evaluar el enderezamiento., tratamiento de recalentamiento, corrección local, o rehacer el riesgo. Entre 17 y 4 años PH es más duro y difícil de enderezar, por lo que el mejor enfoque es controlar la geometría mientras la pieza aún está en condiciones de tratamiento con solución o semiacabada.. Por lo tanto, la planificación del proceso debe incluir la posición de enderezamiento., punto de inspección, y sobremedida final para mecanizado.
Problemas comunes de mecanizado y control de herramientas
comparado con 304 o 316, 17-4El PH puede generar una mayor carga de corte en determinadas condiciones., y el desgaste de la herramienta se vuelve más evidente después del tratamiento térmico.. Pequeños rincones internos, surcos profundos, paredes delgadas, altos requisitos de acabado superficial, y los recortes interrumpidos aumentan el riesgo. elección de herramienta, datos de corte, refrigerante, evacuación de viruta, y la rigidez de la sujeción deben revisarse conjuntamente. Para problemas de mecanizado de acero inoxidable adyacente, ver Problemas de mecanizado CNC de acero inoxidable & Soluciones.
Aplicaciones y orientación para la selección
17-4PH es adecuado cuando una pieza necesita alta resistencia y resistencia a la corrosión moderada.: componentes estructurales aeroespaciales, herramientas o componentes médicos de alta resistencia, piezas mecánicas de primera calidad, engranajes, ejes, valvulas, piezas de bloqueo, y componentes relacionados con el petróleo y el gas. Si el entorno de servicio incluye agua de mar., fuerte exposición al cloruro, o medios corrosivos agresivos, 316, acero inoxidable dúplex, u otra aleación resistente a la corrosión debe revisarse en lugar de mirar solo la resistencia. Si no se requiere alta resistencia, 304 o 316 Suele ser más económico y más fácil de mecanizar..
La condición de envejecimiento también es una decisión de selección.. H900 se utiliza a menudo cuando la prioridad es la alta resistencia, pero se debe revisar la tenacidad y la resistencia a la corrosión.. H1025 se usa comúnmente cuando la fuerza, tenacidad, y la resistencia a la corrosión necesitan equilibrio. H1150 proporciona una mejor tenacidad y es útil para cargas de impacto o piezas sensibles a la tenacidad.. JADE-CNC evalúa la ruta de mecanizado en función de la carga, ambiente, exactitud dimensional, condición tratada térmicamente, y requisitos de inspección.
Acerca de JADE-CNC
JADE-CNC se centra en el mecanizado de precisión de piezas de acero inoxidable, con mecanizado de cinco ejes, mecanizado compuesto de torno-fresado, equipo de molienda de precisión, ISO 9001 proceso de dar un título, y servicio integral de mecanizado CNC, soldadura, coordinación de tratamientos térmicos, acabado superficial, a la inspección. El material entrante se puede verificar mediante espectrómetro., y los procesos clave combinan la autoinspección con una inspección dedicada para ayudar a controlar el tiempo de entrega, calidad, y consistencia del lote.
Envía tu dibujo, 3modelo D, 17-4Condición del material PH, condición de envejecimiento objetivo, requisito de tratamiento térmico, dimensiones críticas, tolerancias, tratamiento superficial, y cantidad de lote para la evaluación del proceso y cotización, normalmente dentro 24 horas.
Artículos relacionados con acero inoxidable
– 304 vs 316 frente al acero inoxidable 316L: ¿Cuál debería elegir para el mecanizado CNC??

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..
