



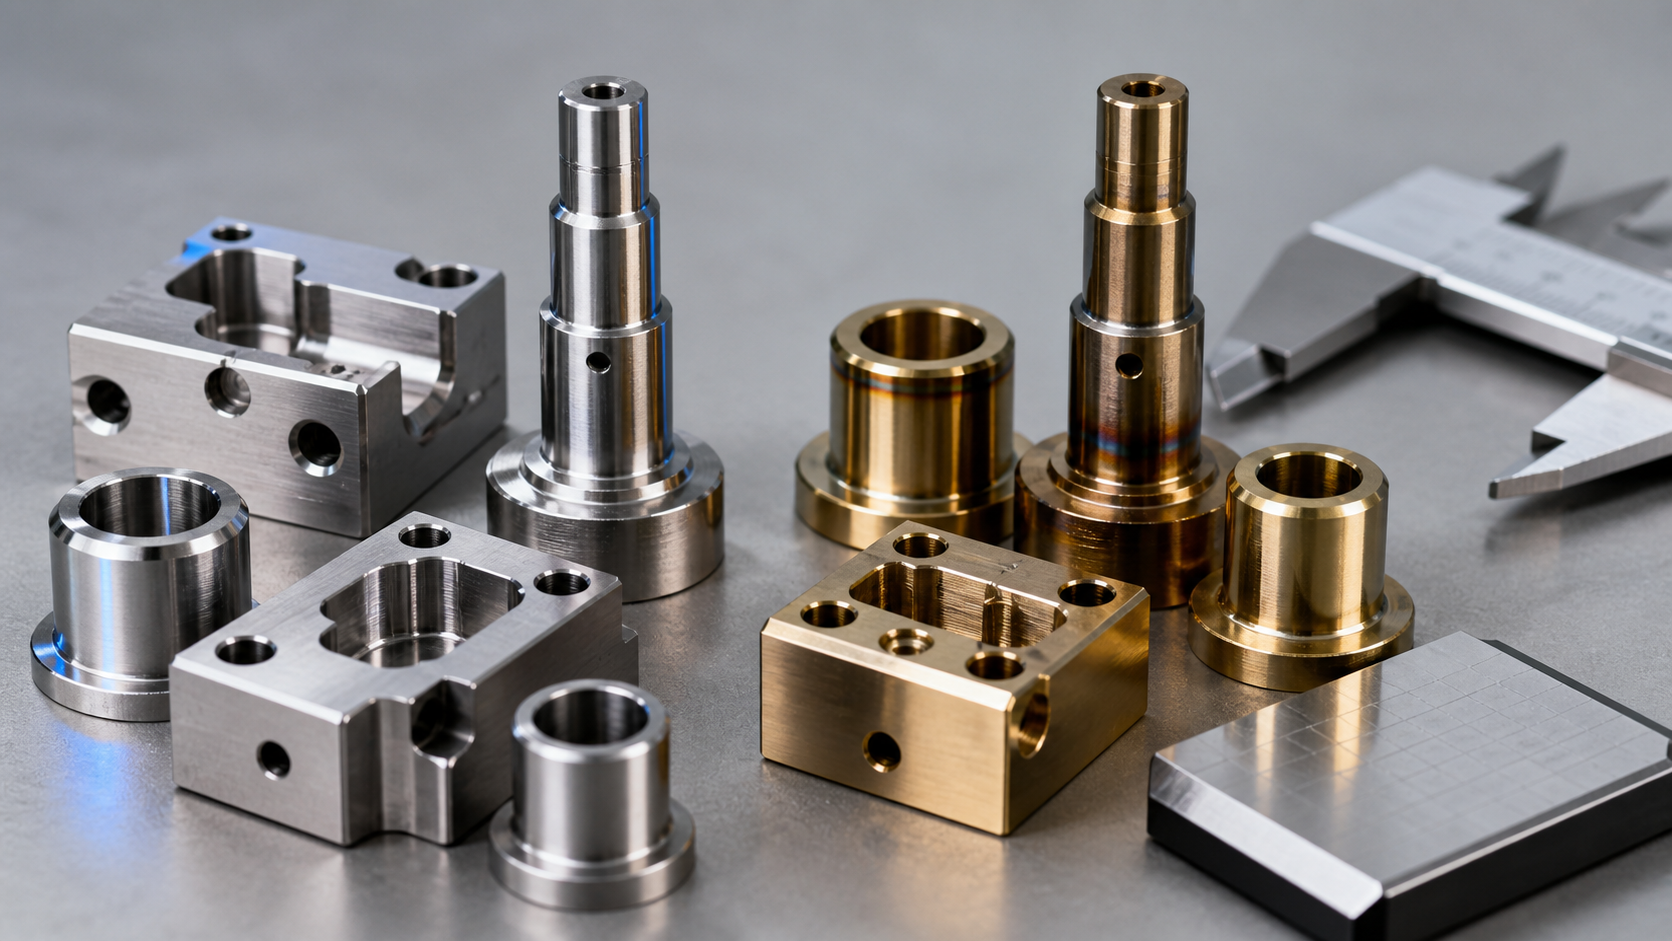
17-4PH Нержавеющая сталь: Решения в области механической обработки и термообработки высокопрочных деталей
Когда 304 или 316 нержавеющая сталь не обеспечивает достаточной прочности, инженеры часто оценивают 17-4PH, также известный как 630 нержавеющая сталь. 17-4PH — дисперсионно-твердеющая нержавеющая сталь.. За счет обработки раствором и старения, он может обеспечить высокую прочность, сохраняя при этом полезную коррозионную стойкость и обрабатываемость.. Его часто используют в аэрокосмической отрасли., медицинские инструменты, высококачественные механические детали, и высоконагруженные соединительные компоненты.
Обработка 17-4PH более сложна, чем механическая обработка. 304 или 316 потому что маршрут термообработки влияет на конечные размеры, твердость, сила, и стабильность партии. Ключевые решения – когда выполнять обработку раствора., когда проводить старение, и следует ли выполнять окончательную механическую обработку до или после термообработки.. Общие детали включают прецизионные валы., запирающие компоненты, золотники клапанов, роботизированные захватные конструкции, кронштейны для аэрокосмической отрасли, и высоконагруженные разъемы.
В этой статье основное внимание уделяется последовательности термообработки., припуск на механическую обработку, искажение старения, чистовая обработка, и инспекция сроки обработки нержавеющей стали 17-4PH на станке с ЧПУ. Для более широкого спектра обработки нержавеющей стали, выбор материала, проблемы с обработкой, и завершающие решения, увидеть направляющая для обработки нержавеющей стали с ЧПУ.
17-4Свойства материала PH: Балансирующая сила, Твердость и коррозионная стойкость
17-4PH — дисперсионно-твердеющая нержавеющая сталь Cr-Ni-Cu.. Медь – основной дисперсионно-твердеющий элемент.. После обработки раствором, материал относительно мягкий, его легче обрабатывать на станке или полуфабрикате.. После старения, дисперсионное упрочнение увеличивает твердость и прочность. Потому что каждое состояние имеет разную твердость, сила, коррозионное поведение, и обрабатываемость, процесс не следует планировать, как обычную аустенитную нержавеющую сталь.
Коррозионная стойкость 17-4PH обычно близка к 304 и ниже, чем 316, поэтому это не лучший выбор для морской воды или сред с сильным хлоридом.. Его основная ценность – высокая прочность с управляемым контролем размеров., что делает его полезным для несущей нагрузки, запирание, позиционирование, и изнашиваемые конструкции. Сварка возможно, но характеристики сварного шва и состояние термообработки должны быть подтверждены перед производством..
Состояние | Твердость HRC | Предел прочности МПа | Примечания |
Раствор обработан, Условие А | <=30 | >=930 | Более мягкое состояние, обрабатываемый |
Н900, выдержка при 480C | 40-44 | >=1310 | Высочайшая прочность, коррозионная стойкость может снизиться |
H1025, выдержка при 550С | 35-40 | >=1070 | Сбалансированная прочность и коррозионная стойкость |
Н1150, выдержка при 620C | 28-33 | >=860 | Более высокая прочность и лучшая коррозионная стойкость |
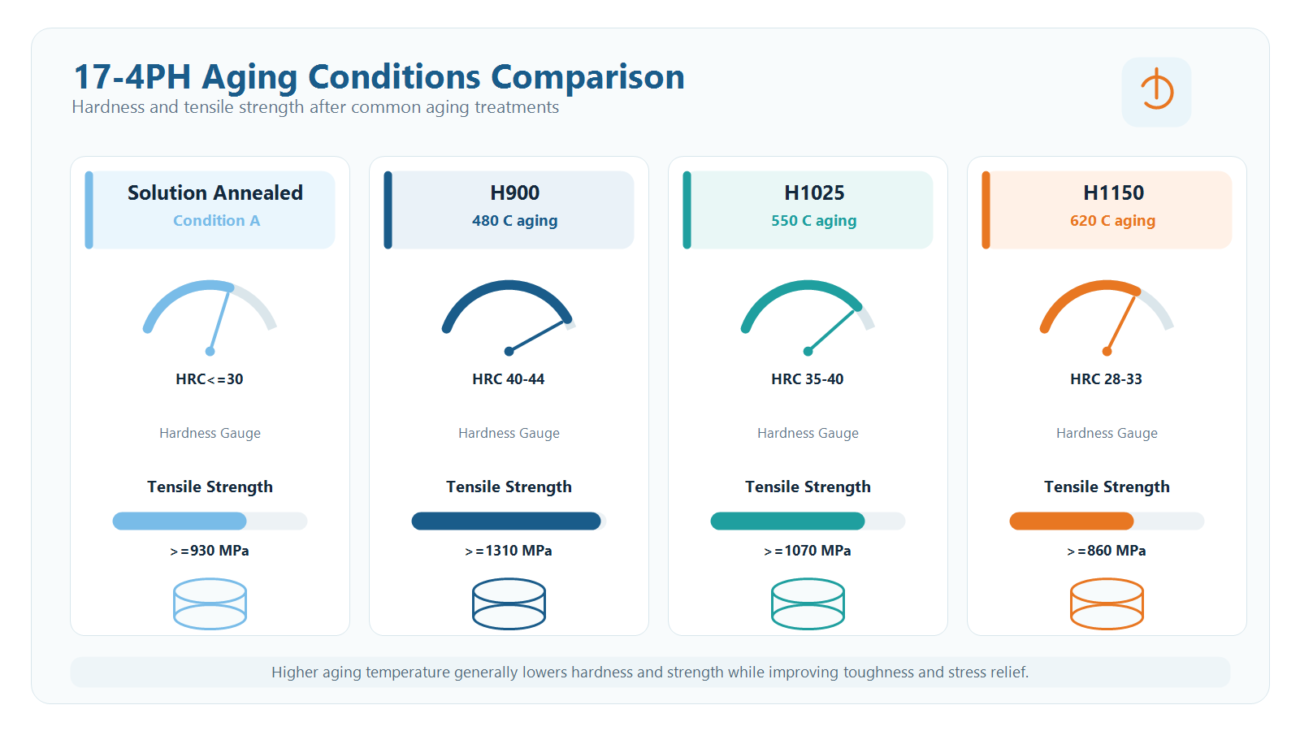
Изображение слота 1: 17-4Сравнение характеристик PH по состоянию старения.
Маршрут термообработки: Лечение раствором, Последовательность старения и чистовой обработки
Распространенным технологическим маршрутом 17-4PH является черновая обработка., обработка раствором, получистовая обработка, старение, и финишная обработка. Черновая обработка обычно выполняется в более мягком состоянии, поскольку обрабатываемость лучше и можно оставить достаточный запас для термообработки и окончательной чистовой обработки.. После старения, материал становится тверже, так что оставшаяся работа обычно шлифовка, легкое фрезерование, закончить поворот, или локальная коррекция, а не интенсивное удаление материала.
Другой путь – черновая обработка., обработка раствором плюс старение, а затем закончить обработку. Этот маршрут сокращает один этап обработки, но состаренный материал тверже, припуск на чистовую обработку должен быть меньше, и риск износа инструмента выше. Он больше подходит для простой геометрии., небольшой припуск на отделку, и стабильные требования к толерантности.
Ключевым моментом является то, что окончательные критические размеры обычно достигаются после старения.. Старение может вызвать небольшое размерное движение.. Такой диапазон, как 0.05-0.15 мм следует рассматривать как типичную норму планирования для определенных конструкций., не как гарантированное значение. JADE-CNC обычно проверяет основные размеры после старения., затем корректирует припуск на чистовую обработку, приспособление, и параметры обработки на основе измеренного движения.
Стратегия обработки с ЧПУ: Разные условия требуют разных планов резки
В состоянии, обработанном раствором, 17-4Машины PH чем-то похожи 304, но у него все еще есть некоторая жесткость и тенденция к закалке. Часто используются твердосплавные инструменты с покрытием TiAlN., и ВК 80-120 м/мин можно использовать в качестве начальной точки поворота. Глубина резания должна избегать трения об затвердевший поверхностный слой.. Припуск на черновую обработку зависит от размера детали., толщина стенки, режим термообработки, и требования толерантности.
В старом состоянии, 17-4PH имеет более высокую твердость, более сильная режущая нагрузка, и больший износ инструмента. При фрезеровании может использоваться твердый сплав., металлокерамика, или инструменты PCBN, где это оправдано. Скорость резания обычно снижается., и стабильный корм, небольшая глубина реза, и достаточное охлаждение становятся более важными. При сверлении можно использовать кобальтовые быстрорежущие или твердосплавные сверла.; глубокие отверстия и маленькие отверстия требуют контроля клевания и удаления стружки. Врезку следует планировать с использованием правильного типа врезки., добыча нефти, и контролируемый размер пилотного отверстия.
Шлифование – важный метод отделки для детей в возрасте 17–4PH.. Круглое шлифование, поверхностное шлифование, и координатное шлифование могут использоваться для корректировки критических размеров. Выбор круга и стратегия охлаждения должны избегать ожогов при шлифовке.. Если появляется цвет закалки или ожог, твердость поверхности, коррозионная стойкость, и утомляемость может пострадать, поэтому тепло шлифования должно быть частью анализа процесса обработки критических поверхностей..
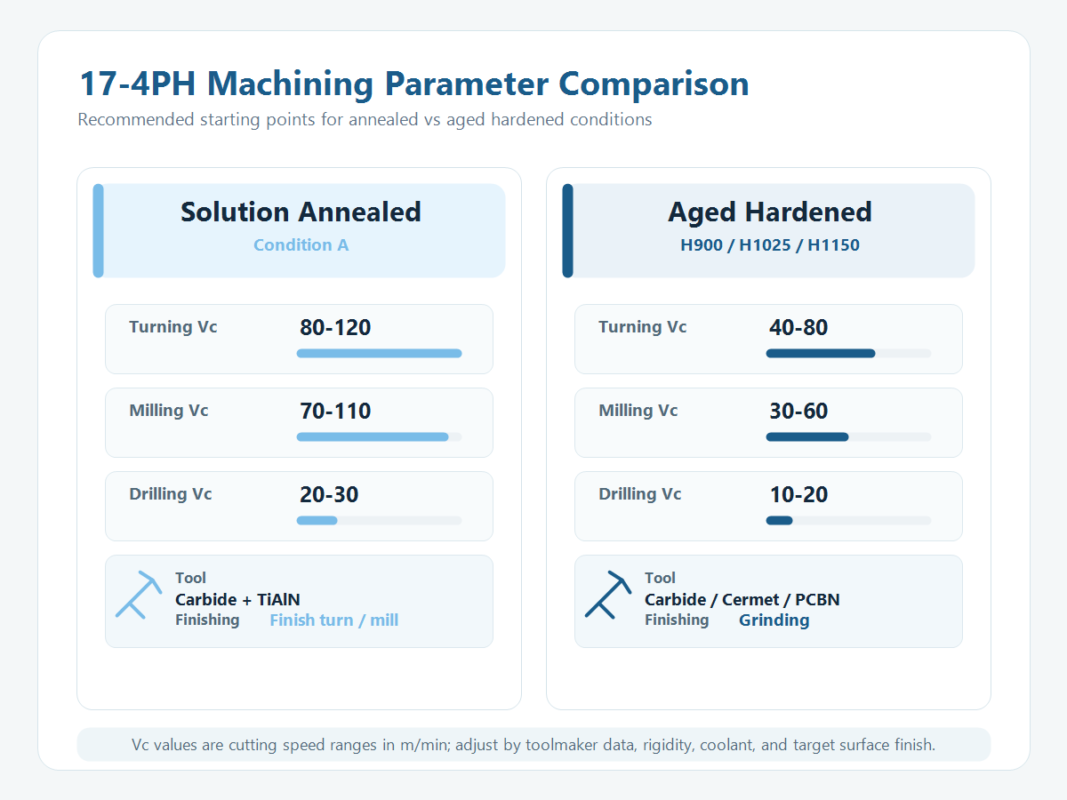
Изображение слота 2: сравнение параметров обработки для 17-4PH в разных условиях.
Контроль искажений: Допуск на термообработку, Сроки ремонта и проверки
17-4Деформация термообработки PH часто требует большего внимания, чем 304 или 316 поскольку дисперсионное твердение вызывает структурные и размерные изменения. Тонкие стены, длинные валы, сложные полости, эксцентричные черты, и неравномерная толщина стенок может привести к изгибу, деформация, или локальный сдвиг измерений. Контроль искажений зависит от припуска на обработку перед термообработкой., поддержка термообработки, приспособление, и время проверки после старения.
Длинные валы могут быть проверены на предмет вертикального подвешивания или термообработки с поддержкой для уменьшения изгиба под собственным весом.. Для тонких пластин и тонкостенных деталей могут использоваться специальные приспособления или методы поддержки, чтобы уменьшить коробление.. Сложные детали часто являются полуфабрикатами после обработки на раствор и подвергаются окончательной обработке после старения., использование окончательной обработки для исправления движения старения. Стареющее движение 0.05-0.15 мм и припуск на чистовую обработку 0.2-0.3 мм можно использовать в качестве ориентира для раннего планирования, но окончательный припуск должен быть подтвержден исходя из геометрии детали., поведение партии термообработки, и требования толерантности.
Если искажение превышает доступный припуск на чистовую обработку, команде, возможно, потребуется оценить выпрямление, повторная термообработка, местная коррекция, или переделать риск. В возрасте 17-4PH сложнее и труднее выпрямиться., поэтому лучший подход — контролировать геометрию, пока деталь все еще находится в обработанном растворе или полуфабрикате.. Поэтому планирование процесса должно включать положение выпрямления., инспекционный пункт, и окончательный припуск на обработку.
Распространенные проблемы обработки и управление инструментом
По сравнению с 304 или 316, 17-4PH может создавать более высокую нагрузку резания в определенных условиях., и износ инструмента становится более очевидным после термообработки. Маленькие внутренние углы, глубокие канавки, тонкие стены, высокие требования к качеству поверхности, и прерывистые сокращения увеличивают риск. Выбор инструмента, данные резки, охлаждающая жидкость, эвакуация стружки, и жесткость крепления следует рассматривать вместе. Для решения смежных задач обработки нержавеющей стали, видеть Проблемы обработки нержавеющей стали с ЧПУ & Решения.
Применение и руководство по выбору
17-4PH подходит, когда деталь требует высокой прочности и умеренной коррозионной стойкости.: компоненты аэрокосмической конструкции, высокопрочные медицинские инструменты или компоненты, механические детали премиум-класса, шестерни, валы, клапаны, запирающие детали, и компоненты, связанные с нефтью и газом. Если рабочая среда включает морскую воду, сильное воздействие хлоридов, или агрессивные коррозионные среды, 316, дуплекс из нержавеющей стали, или другой коррозионностойкий сплав, а не смотреть только на прочность.. Если высокая прочность не требуется, 304 или 316 обычно более экономичный и простой в обработке.
Состояние старения также является решением выбора.. H900 часто используется там, где приоритетом является высокая прочность., но следует пересмотреть ударную вязкость и коррозионную стойкость. H1025 обычно используется, когда прочность, прочность, и коррозионная стойкость требуют баланса. H1150 обеспечивает лучшую ударную вязкость и полезен для ударных нагрузок или деталей, чувствительных к ударной вязкости.. JADE-CNC оценивает маршрут обработки в зависимости от нагрузки, среда, точность размеров, термообработанное состояние, и требования к проверке.
О JADE-CNC
JADE-CNC специализируется на точной обработке деталей из нержавеющей стали., с пятиосевая обработка, токарно-фрезерная комбинированная обработка, прецизионное шлифовальное оборудование, ИСО 9001 сертификация, и комплексное обслуживание от обработки с ЧПУ, сварка, координация термообработки, отделка поверхности, для проверки. Поступающий материал может быть проверен спектрометром., и ключевые процессы сочетают самопроверку со специальной проверкой, чтобы помочь контролировать время выполнения заказа., качество, и стабильность партии.
Отправьте свой рисунок, 3Модель D, 17-4Состояние материала PH, целевое состояние старения, требование термической обработки, критические размеры, допуски, обработка поверхности, и количество партии для оценки процесса и цитата, обычно внутри 24 часы.
Сопутствующие статьи о нержавеющей стали

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..
