



溶接: ステンレス鋼の加工で最も問題が発生しやすい工程
で ステンレス部品の加工, 溶接は単純そうに見えて実は複雑なプロセスです. ステンレス鋼の溶接には材料の選択が必要です, 充填材, 溶接パラメータ, ガスシールド, 歪み制御, 溶接後の処理. これらのステップのいずれかに問題があると、溶接の亀裂が発生する可能性があります, 腐食, ねじれ, またはバッチ拒否.
ステンレス溶接部品の難しさは溶接できるかどうかではありません, しかし、溶接後の寸法は, 外観, 耐食性, その後の仕上げ加工でも一貫して図面を満たすことができます。. 多くの CNC 機械加工部品は溶接を使用して、全体的な CNC 機械加工コストを削減します。, 複雑な構造を組み合わせる, または、薄板と機械加工部品の接続を実現します. しかし, 溶接シーケンスの場合, 手当, 固定具, 溶接後の処理は事前に計画されていません, その後の問題には、許容範囲外の歪みが含まれます, シール面のオフセット, 溶接変色, 不完全な不動態化, または仕上げ取り代不足.
例えば, の溶接性 304, 316, と316L 大きく異なります. 316L, 炭素含有量が低いため, 溶接後の粒界腐食のリスクが低く、溶接されたステンレス鋼構造によく選択されます。. 304 そして 316 多くの場合、溶接領域の耐食性を回復するために適切な溶接後処理が必要です。. このガイドでは、ステンレス鋼の CNC 機械加工部品に一般的に使用される 3 つの溶接プロセスについて説明します。 – TIG溶接, レーザー溶接, そしてプラズマ溶接 – 歪みのコントロールを重視した, 溶接後の機械加工, そして表面処理.
ティグ, レーザ, とプラズマ溶接の比較
ステンレス鋼の機械加工部品には 3 つの一般的な溶接プロセスがあります。, それぞれに適切なアプリケーションを備えた. TIG溶接 (タングステン不活性ガス) 汎用性が高く、多くのステンレス鋼グレードで高品質の溶接を行うことができます。, ただし、熱入力が高く、歪みが大きいため速度が遅くなります。. レーザー溶接は入熱が低い, 最小限の歪み, そして高速, しかし、設備コストが高く、フィットアップギャップ要件が厳しい. プラズマ溶接はこの 2 つの中間に位置します, 溶け込みが深く、中厚板の溶接に適しています.
プロセス | 入熱量 | ねじれ | 溶接速度 | 適切な厚さ | 料金 |
ティグ | 高い | 高い | 遅い | 0.5–6mm | 低い |
レーザ | 低い | 低い | 速い | 0.1-3mm | 高い |
プラズマ | 中くらい | 中くらい | 中くらい | 1–8mm | 中くらい |
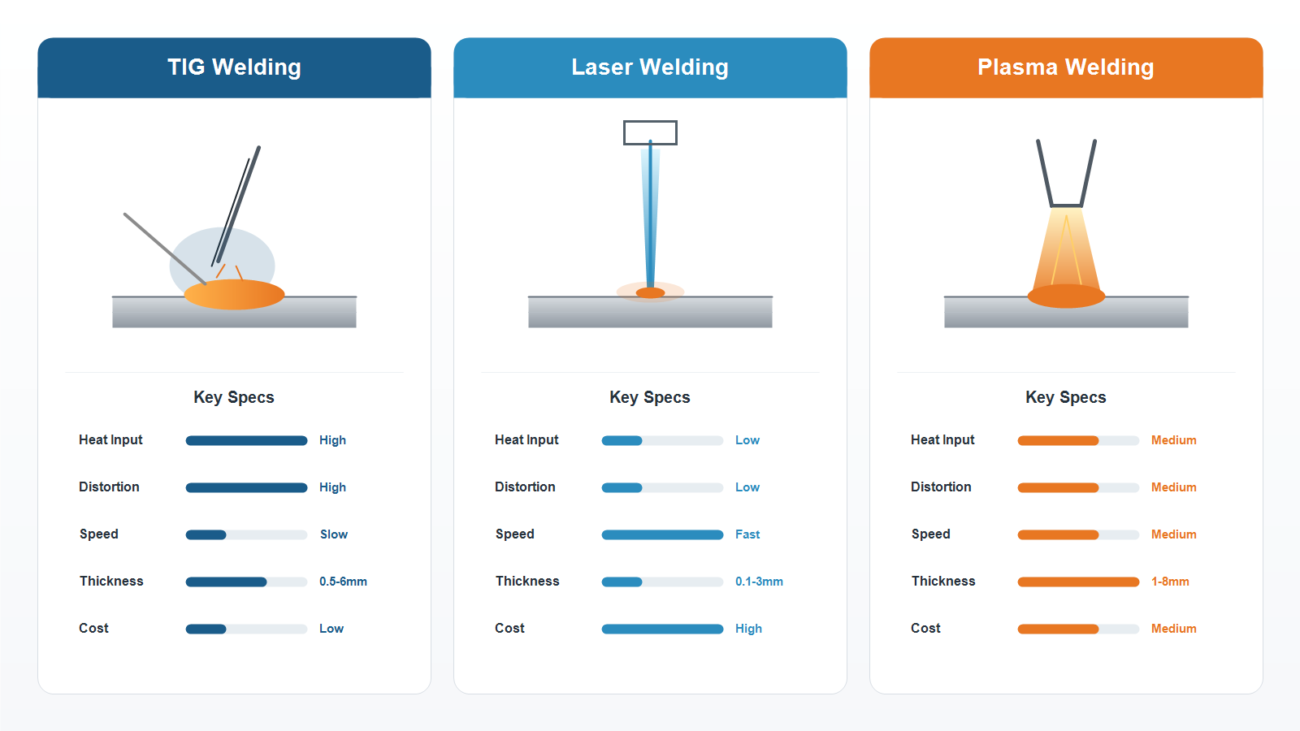
画像スロット 1: 3つの溶接工程の比較 (インフォグラフィックとしてデザインすることができます)
TIG溶接: 最も汎用性の高いステンレス鋼の溶接プロセス
TIG溶接はステンレス鋼の機械加工で最も広く使用されている溶接プロセスです. タングステン電極を使用してアークを発生させ、母材とろう材を溶かします。, アルゴンガスが溶融池の酸化を防ぎます。. TIG溶接のメリットは溶接品質の高さです, 美しいビーズ形成, 多くのステンレス鋼グレードとの互換性. デメリットは入熱量が多いこと, 薄いシートでは歪みが生じやすい, 溶接速度が遅い, 溶接工には高度なスキルが要求されます.
316Lを溶接する場合, 通常は、ER316L フィラー ワイヤが指定されます。 308 または標準 316 ワイヤー; さもないと, 溶接部の炭素含有量と合金組成が耐食性要件を満たしていない可能性があります。. 板厚に応じて溶接電流を選定: 30-60A 0.5~1mmの薄板用, 80-120A:2~3mm, 厚さ3mm以上の場合はマルチパス溶接によるベベル準備. ガスシールドには純アルゴンが使用されます。 8-12 L/分, 酸化や変色を防ぐために裏面もガスシールドする必要があります。.
TIG 溶接の一般的な問題には、気孔率と溶け込みの欠如が含まれます. 多孔性は通常、不十分なガスシールドによって引き起こされます, 油っぽいフィラーワイヤー, 母材表面の酸化皮膜. 電流が少なすぎると貫通力が低下します, 移動速度が速すぎる, またはベベル角度が不十分です. 当社のアプローチは、溶接前に溶接部分をアセトンまたはアルコールで洗浄することです。, 使用前にフィラーワイヤーのパッケージが完全であることを確認してください, 最初のピースの溶接断面検査を実行して溶け込み深さを確認します.
レーザー溶接による高精度・低歪み
レーザー溶接は、高エネルギー密度のレーザービームを使用して金属を溶かします。, 集中入熱による, 小さな熱影響地域, 最小限の歪み, 溶接速度はTIG溶接の3~5倍. レーザー溶接は溶加材を必要としません (自生溶接), 狭くて美しい溶接を実現します。特に薄肉部品に適しています。, 精密部品, 外観要件の高い部品.
レーザー溶接の限界も明らか. 設備費が高い, フィットアップギャップ要件は厳しいです – 隙間が0.1mmを超えると貫通力が不足する場合があります, 精密な取り付けまたはフィラーワイヤーの追加が必要. 高反射素材 (純銅など, 純アルミニウム) 溶接が難しい, しかし、ステンレス鋼は許容範囲内の吸収力を備えており、通常は吸収のための特別な前処理を必要としません。. 3mm以上の厚板用, レーザー溶接にはマルチパスまたはベベルの準備が必要です, その利点が薄れる場所.
医療部品にレーザー溶接を幅広く使用しています, 食品機械の薄肉部品, および外観装飾部品. レーザー溶接後, 矯正力が低下することが多い, 溶接は見た目が美しい, その後の研磨量が少ない. しかし, 厚板や構造部品用, TIG溶接はより経済的で信頼性が高くなります.
ステンレス鋼CNC部品の溶接歪み制御
溶接歪みは、ステンレス鋼の溶接において最も一般的な製造上の問題の 1 つです。. ステンレス鋼は炭素鋼の約1.5倍の熱膨張係数、炭素鋼の約半分の熱伝導率を持っています。, そのため、溶接中に熱がすぐに放散されず、炭素鋼よりも歪みが大きくなる可能性があります。. ひずみの制御は溶接後の矯正だけに頼ることはできません; 溶接プロセスの設計と固定方法から始める必要があります.
通常、熱入力を減らすことが最も効果的な対策です. 可能な場合は TIG の代わりにレーザー溶接を使用してください; TIG用, 最小の電流と最速の速度を使用して貫通を確実にします. 対称溶接も一般的な方法です. 長い溶接用, 一端に過度の熱が蓄積して曲がるのを避けるために、中心から外側に向かってバックステップ溶接を使用します。. 治具によるリジッド固定方式でワークをしっかりと保持します。, 拘束を使用して歪みを軽減する, ただし、亀裂が発生する可能性があるため、固定点を溶接部の真上にしないでください。.
寸法管理には溶接順序も重要. 高収縮溶接を最初に溶接します, 次に低収縮溶接; 最初に短い溶接を溶接します, その後長い溶接; 十字溶接用, 縦方向の縫い目の前に横方向の縫い目を溶接します. 大規模な溶接アセンブリ用, JADE-CNC は溶接シーケンスを見直し、溶接前に逆歪みを確保できるため、溶接後の矯正を軽減できます。.
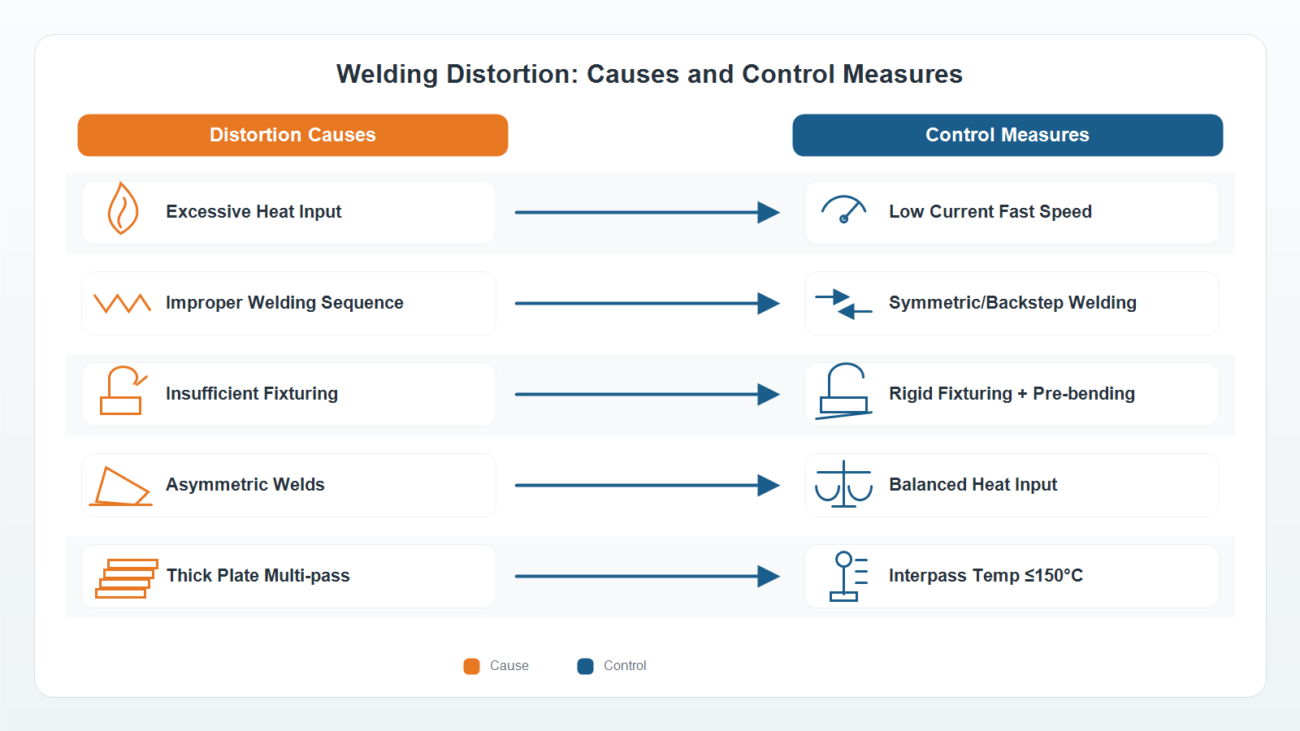
画像スロット 2: 溶接歪み抑制対策図
溶接後の処理: 耐食性と外観の回復
ステンレス溶接後, 溶接部や熱影響部の耐食性が低下する可能性があります, そのため、通常は溶接後の処理が必要です. 最も基本的なプロセスはパッシベーションです: 硝酸またはクエン酸は表面の遊離鉄を除去し、不動態皮膜の修復に役立ちます。. のために 304 そして 316 溶接後, 溶体化処理ができない場合, 通常はパッシベーションが指定されます.
医療用の重要な溶接部品, 食べ物, または化学用途では電解研磨が必要になる場合があります, 溶接の変色を除去し、より滑らかな表面を実現しながら、耐食性を向上させます。. 電解研磨前, アンダーカットや余分な溶接金属がなく、溶接が滑らかであることを確認します。, そうしないと、電解研磨後に欠陥がより顕著になります。.
一部の材料と構造では溶接後の応力処理が可能です, 素材によって制限されるものもありますが、, パフォーマンス, または表面要件. プロジェクトがその後に関与する場合 17-4PH またはその他の熱処理されたステンレス鋼, 溶接と時効処理の干渉を避けるため、熱処理ルートを事前に確認する必要があります。.
316L, 炭素含有量が低いため, 溶接後の粒界腐食のリスクが低く、通常は図面または使用環境に応じて不動態化処理が必要です. のために 304 そして 316 溶接後, 使用環境が腐食性の場合, 溶接後の溶体化処理 (通常は 1050 ~ 1100 ℃ の加熱とそれに続く急速冷却) 溶接中に析出した炭化物を再溶解することをお勧めします。. しかし, 大きくて複雑な部品は炉に収まらないことがよくあります, これが、重要な溶接部品に 316L がよく選ばれる理由です。.
よくある溶接欠陥と検査方法
多孔性は最も一般的な欠陥です, 不十分なガスシールドが原因, 油性または酸化したフィラーワイヤー/母材, または過度の円弧長さ. 解決策には溶接前の洗浄が含まれます, ガス経路検査, およびアーク長制御. 割れは高温割れと低温割れに分けられます。ステンレス鋼では主に高温割れが発生します。, 拘束時の溶接凝固収縮によるもの. 解決策には 316L フィラー ワイヤーの使用が含まれます (微量のフェライトを含む), 拘束を減らす, パス間温度の制御. 貫通力の欠如は低電流によって引き起こされます, 速い速度, またはベベル角度が不十分です, パラメータ調整とベベルの再設計が必要. アンダーカットは過剰な電流または不適切なトーチ角度によって発生します, 電流低減と角度調整が必要.
JADE-CNC溶接部品を受け取ります 目視検査, 重要な溶接部は浸透探傷試験を受ける (PT), 圧力部品は静水圧試験または漏れ試験を受ける. 溶接パラメータと溶接機の識別は、トレーサビリティのためにプロセスカードに記録されます。.

画像スロット 3: よくある溶接欠陥の比較 (気孔率 / ひび割れ / 浸透力の不足 / アンダーカット)
JADE-CNCについて
JADE-CNCはステンレス鋼部品の精密加工を専門としています, と 5軸加工, ターンミル複合加工, および精密研削装置, ISO 9001 認証, 加工・溶接から表面仕上げ・検査までワンストップで対応. 入ってくる物質は分光計で検証可能, 自己検査と主要なプロセス段階での専用検査を併用, リードタイムの管理を支援, 品質, バッチの一貫性.
図面を送信してください, 材質グレード, 溶接位置, 仕上げ要件, 公差要件, プロセス評価のための年間またはバッチ数量、および 引用, 通常は以内に 24 時間.
ステンレス関連の記事
– 304 対 316 対 316L ステンレス鋼: CNC加工にはどれを選ぶべきですか?
– ステンレス鋼の CNC 加工の問題 & ソリューション: 構築されたエッジ, 工具の摩耗, 壊れたドリル & おしゃべり
– ステンレス鋼の表面仕上げガイド: 研磨, ブラッシング, ブラスト, 不動態化, 電解研磨 & PVD

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.
