



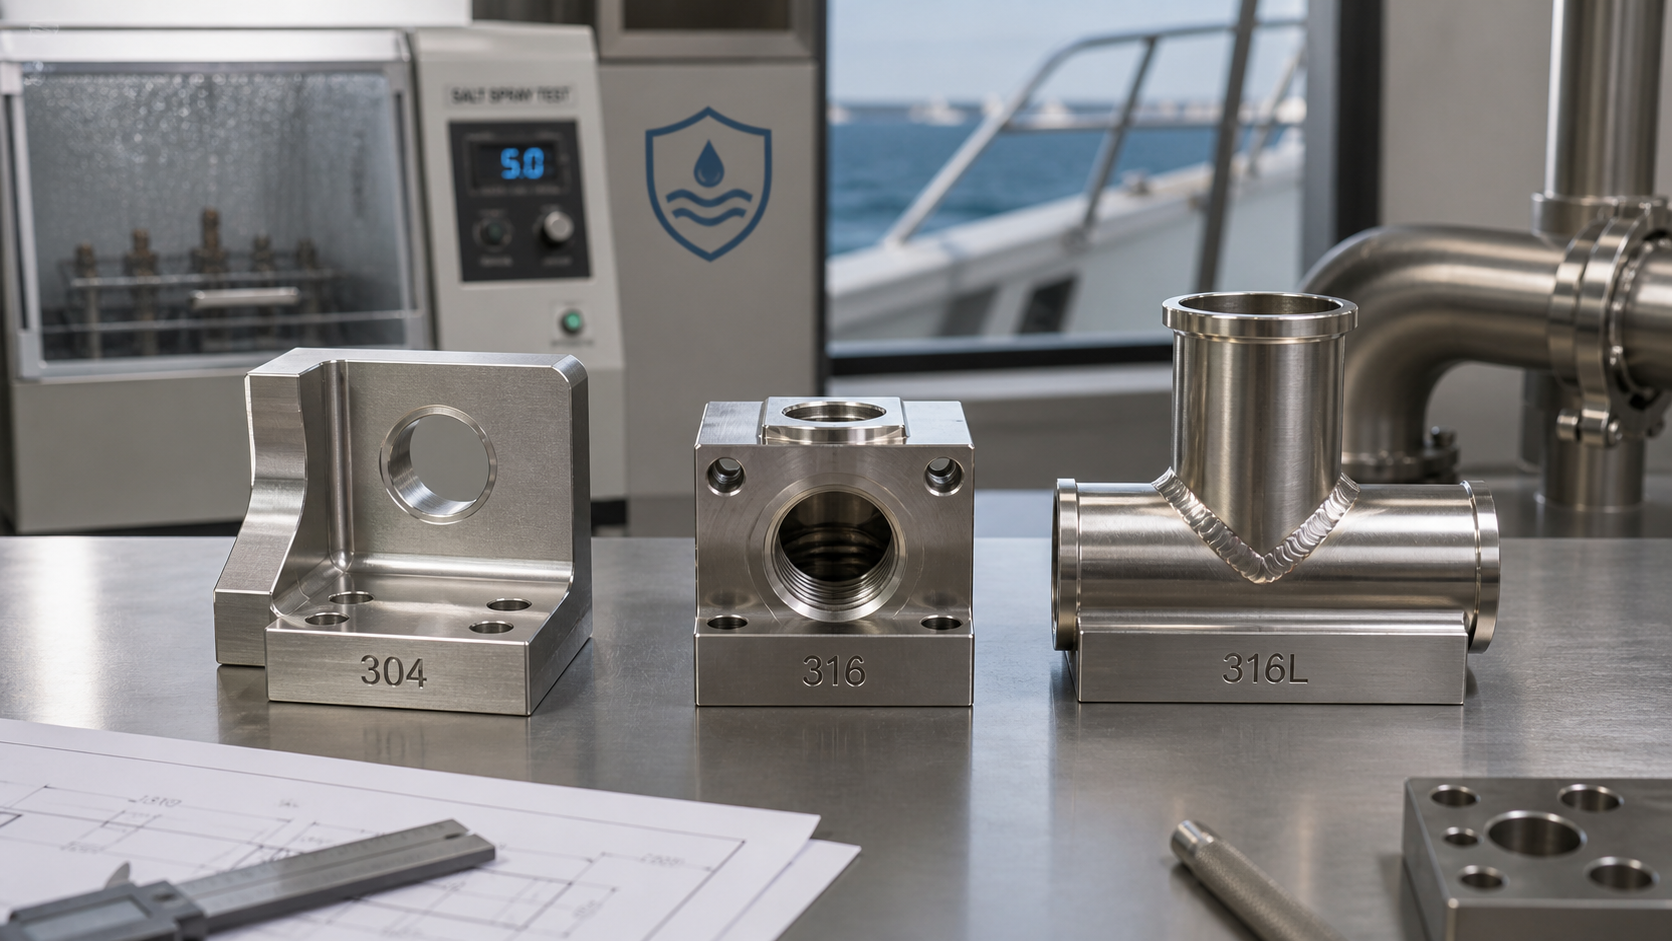
実用的なステンレス鋼材料選択ガイド 304, 316, および 316L CNC 加工, 耐食性をカバー, 溶接, 料金, アプリケーション, 調達, そして検査.
選択すると何が起こるか 間違ったステンレス鋼 プロジェクト用?
304, 316, と 316L は手に持った感じはほぼ同じです, そして多くの場合、違いを確認できるのは材料の検証だけです. それでも価格は大きく異なります, 耐食性, 溶接性, および加工挙動. 図面または RFQ に次のような記載がある場合 “ステンレス鋼” グレードを指定せずに, サプライヤーは見積もりを行う場合があります 304 アプリケーションが実際に必要とするのは 316 または316L. 回避可能なやり直しが発生する, スケジュールリスク, そして商業的な意見の相違.
さらに一般的なシナリオ: 顧客がからダウングレードする 316 に 304 コストを節約するために, 沿岸環境に部品を設置します, 半年以内に錆が発生する. 間違った素材を選択しても問題はありません “わずかなパフォーマンスの違い” 問題. 使用する 304 の代わりに 316 海洋環境では3か月以内に孔食が発生します, 完全なバッチ返品のコストは、 10 材料の節約の倍. 逆に, 使用して 316 一般屋内構造部品用追加 60% 実質的な利益を伴わない材料コストの増加. この記事では、注文する前に正しい判断ができるように、これら 3 つのグレードの違いを詳しく説明します。.
より幅広い加工ルートに対応, 公差, 仕上げ, 検査, およびサプライヤー選択のコンテキスト, を使用してください ステンレス鋼CNC加工ガイド グレード選択を完了する前にクラスターハブとして使用. これ 304 対 316 ステンレス鋼の比較は、材料選択の決定として理解する必要があります。, 価格比較だけではなく.
304 対 316 vs 316L :一般的な言い方の違い
耐食性よりも被削性が主な関心事の場合, これらの成績をと比較してください 303 快削ステンレス鋼. 部品にさらに高い強度が必要な場合, レビュー 17-4PHステンレス鋼の加工.
詳細なデータシートを読む前に, 3 つのグレードを主な選択要因によって分ける: 汎用, 耐食性, または溶接部の耐食性能.
304 汎用的な選択肢です: 費用対効果の高い, 広く入手可能, 多くの屋内または軽度の露出部分に適しています. 厨房機器などによく使われています, 階段の手すり, 括弧, カバー, および標準装備のエンクロージャ, ただし、塩水や激しい化学薬品にさらされる場合には適切な選択ではありません。.
316 耐食性の選択肢です. モリブデン含有量により、塩化物攻撃に対する耐性が向上します。, 塩水噴霧, および多くの化学環境. よりもコストが高く、機械加工性が劣ります 304, しかし、多くの場合、船舶用ハードウェアでは正当化されます。, 沿岸設備, 化学プラントのコンポーネント, 厳選された医療部品.
316L は低炭素溶接の選択肢です. その構成は次のものに近いです 316, ただし、炭素制限が低いため、溶接後の熱影響部の粒界腐食のリスクが軽減されます。. 部品が溶接されるため、その後に溶体化処理ができない場合, 316通常は L がより安全な仕様です. 食品および医薬品機器の溶接配管およびサニタリーアセンブリでは、通常 316L が使用されます。.
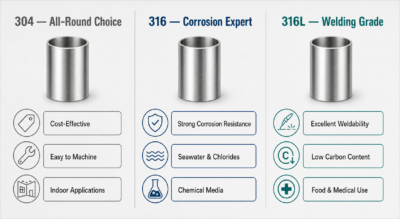
これを覚えておいてください: 使用 304 通常環境用, 316 腐食性環境用, 溶接が必要な場合は 316L. それでは具体的なデータを見てみましょう.
化学組成と機械的性質
3 つのグレードはすべてオーステナイト系ステンレス鋼です. 主な違いは 3 つの要素に集約されます: ニッケル, モリブデン, そしてカーボン. ニッケルが多いほど靭性と耐食性が向上します; モリブデンは塩化物耐食性の鍵です; 炭素の低減により、溶接後の粒界腐食のリスクが直接減少します。. 以下の表は、簡単に比較できるように重要なパラメータを示しています。.
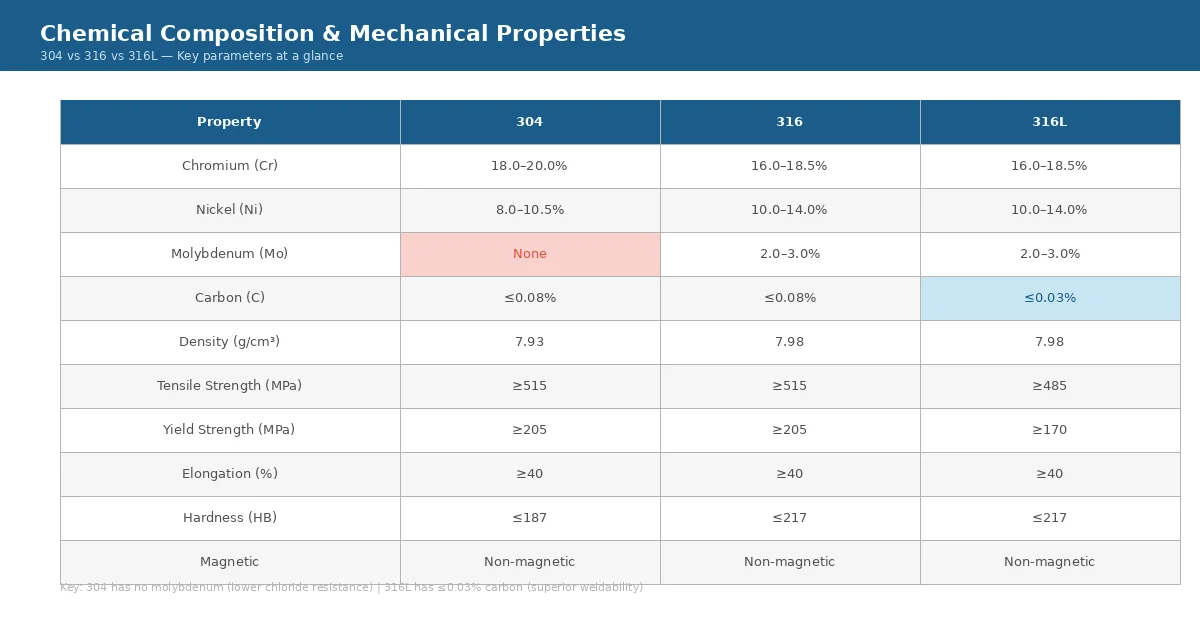
表が示すように, 間の唯一の組成上の違い 316 316L は炭素含有量です。 316 まで許可します 0.08%, 一方、316L の上限は 0.03%. 炭素が少ないと、316L の引張強度と降伏強度がわずかに低下します。, 溶接性と耐粒界腐食性が大幅に向上します. 304 モリブデンを含まない, これが耐食性が耐食性を下回る根本的な理由です。 316 家族.
同等のグローバルグレード指定
構成が分かると, もう一つ共通の落とし穴があります: 国が異なれば、同じ材料に対して異なる命名システムが使用されます. アメリカ304、日本SUS304, そしてヨーロッパの 1.4301 同じマテリアルを参照しています. これらの同等の内容を確認しないと、通信エラーが発生したり、間違った資料が配信されたりする可能性があります。.
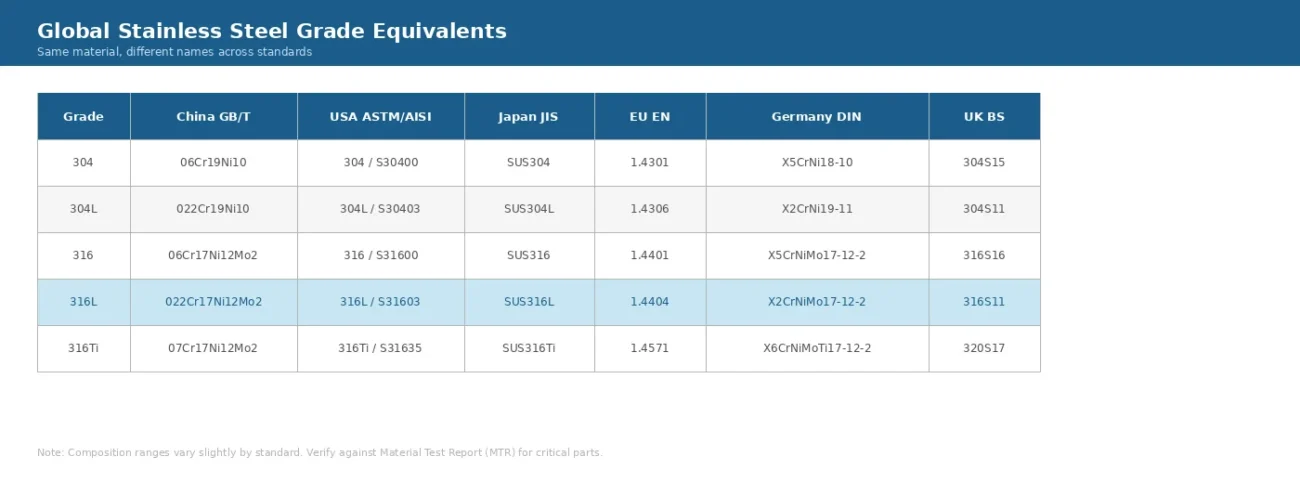
組成範囲は規格によって若干異なります, 重要な部分については, グレードの同等性だけに依存しないでください。常に材料試験レポートの実際の化学組成と機械的特性と照らし合わせて検証してください。 (MTR). 同等のグレードは迅速な識別に役立ちます, しかし、受け入れられるかどうかは証明書が重要です.
耐食性: 主な選択基準
成績と構成が明確になりました, 最も重要なプロパティを見てみましょう: 耐食性. 材料選択の間違いのほとんどは、使用環境の腐食性の誤った判断に起因します。. 304 通常の環境では完全に適切ですが、塩化物イオンが存在すると機能しません. 316, モリブデンを添加したもの, 耐塩化物性をより高いレベルに引き上げます. 316L はさらに優れた溶接後耐食性を実現します.
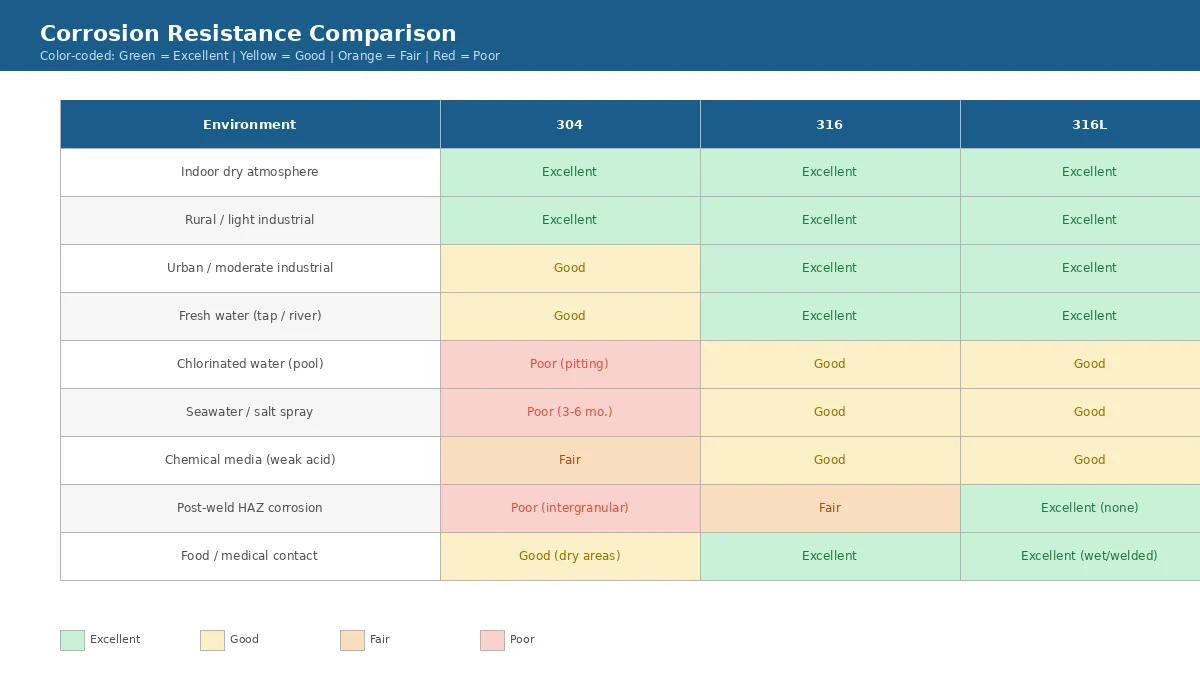
この表で目立つことが 2 つあります. 初め, 塩化物環境では (海水, 塩水噴霧, 塩素化水), 304 それはまったく問題外です. 2番, 溶接後の熱影響部の耐食性用, 316L は評価される唯一のグレードです “素晴らしい。” 部品が塩化物への曝露と溶接の両方の条件を満たしている場合、選択は簡単です。: 316L.
溶接性: 316L が存在する主な理由
3 つのグレードが最も大きく異なるのは溶接です, それが 316L グレードが存在する主な理由です. ステンレス溶接時, 熱影響部は500~800℃に達します. この温度では, 炭素はクロムと結合して炭化クロムを形成し、粒界に沈殿します。, それらの領域のクロムが枯渇し、 “粒界腐食” — 溶接線に沿った錆び帯.
両方 304 そして 316 炭素含有量が最大 0.08%, そのため、溶接中に炭化物の析出が依然として発生する可能性があります. 解決策は 2 つあります: 炭化物を再溶解するための溶接後の溶体化焼鈍, または、低炭素材料を使用して最初から炭化物の生成を最小限に抑えます。. 316L は 2 番目のアプローチを採用しています。炭素の上限は次のとおりです。 0.03%, 溶接後の粒界腐食はほぼ解消されます.
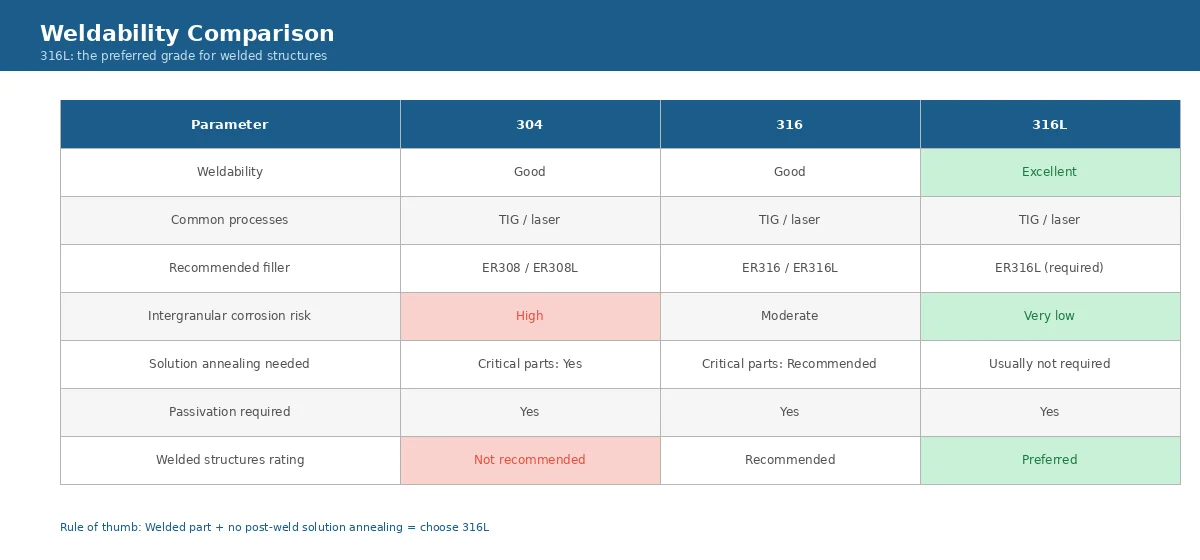
実際に, 決定ルールは単純です: 部品に溶接が必要で、その後に溶体化処理ができない場合 (大きな部品, 複雑な形状, 現場溶接), 316Lを選択してください. 溶接後の溶体化焼鈍または不動態化が可能な場合, 316 も働きます. 304 重要ではない溶接、または溶接後の完全な溶体化処理を実行できる場合にのみ適しています。.
表面仕上げと耐食性
不動態化用, 電解研磨, ブラッシング, 爆破, 研磨, および加工後の寸法許容差, を見てください 表面仕上げガイド.
溶接後, 通常、部品には表面仕上げが施されます. 3 つのグレードは機械研磨で同様の性能を発揮します, ブラッシング, そしてビーズブラスト. しかし, 電解研磨と不動態化後の耐食性向上は異なります. クロムとニッケルの含有量が高いため, の 316 家族がより緻密な不動態皮膜を形成する, 電解研磨後の耐食性の向上は、電解研磨よりも顕著です。 304. 316L は最も安定した不動態化結果を提供します, 長期にわたる医療および食品サービスの部品に最適です.
表面仕上げ | 304 | 316 | 316L |
機械研磨 (鏡 / サテン) | 良い | 良い | 良い |
ブラッシング (リニア / 無指向性) | 良い | 良い | 良い |
ビーズブラスト | 良い | 良い | 良い |
電解研磨結果 | 良い | 素晴らしい | 素晴らしい |
電解研磨後の腐食改善 | 適度 | 重要な | 重要な |
不動態化の結果 | 良い | 素晴らしい | 素晴らしい (最も安定した) |
PVDコーティングの密着性 | 良い | 良い | 良い |
医療用に推奨 / 食品グレードの仕上げ | 乾燥したエリアに適しています | 推奨 | 好ましい |
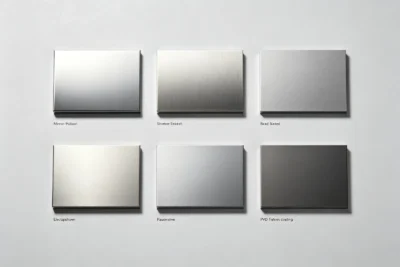
表面仕上げで見落とされがちなポイント: 電解研磨により少量の材料が除去されます (通常 0.01 ~ 0.03 mm), そのため、高精度の部品は十分な在庫を残す必要があります. また, 一方、不動態化は 3 つのグレードすべてに有効です, 不動態化された 304 塩化物環境ではまだ不十分です - 不動態化では間違った材料の選択を補うことはできません.
304 対 316 ステンレス鋼のコスト比較
材料価格以外の RFQ コスト要因の場合, 加工時間を含む, ツーリング, 仕上げ, 検査, およびサプライヤーのタイプ, を見てください ステンレス鋼CNC加工コストガイド.
性能を理解した上で, コストについて話しましょう. 多くのバイヤーは材料単価のみに注目しています, ただし加工費がかかる場合, 工具の消費, と後処理が考慮されます, 材料価格の差は思ったほど大きくない. 棒材を基準として使用する, 304 ベースラインです, 316 およそ1.5~1.8倍の費用がかかる, 316Lは1.6~1.9倍.
コスト要因 | 304 | 316 | 316L |
材料単価 (棒材, 相対的) | 1.0 (ベースライン) | 1.5-1.8 | 1.6-1.9 |
加工効率 (対. 304) | 100% | ~75% | ~75% |
工具消費コスト (相対的) | 1.0 | ~1.8 | ~2.0 |
1台あたりの加工費 (相対的) | 1.0 | 1.2-1.4 | 1.2-1.4 |
溶接後の処理費用 | 高い (溶体化焼鈍が必要) | 適度 | 低い (溶体化焼鈍なし) |
総コスト (標準部品, 相対的) | 1.0 | 1.4–1.7 | 1.5-1.8 |
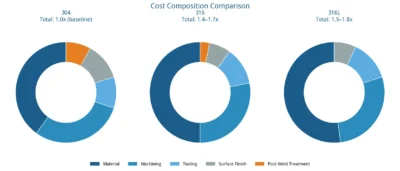
総コストで言えば, 316 よりも 40 ~ 70% 高いコストがかかります 304, 316L は 50 ~ 80% 高くなります. しかし、このプレミアムは、過酷な環境での故障のコストに比べれば取るに足らないものです。孔食により返送された海洋部品のバッチには、材料節約の 10 倍以上のコストがかかる可能性があります。. 素材を選ぶとき, 全体像を計算する: 材料 + 機械加工 + 販売後のリスク, 購入価格だけではなく.
製造プロセス別の考慮事項
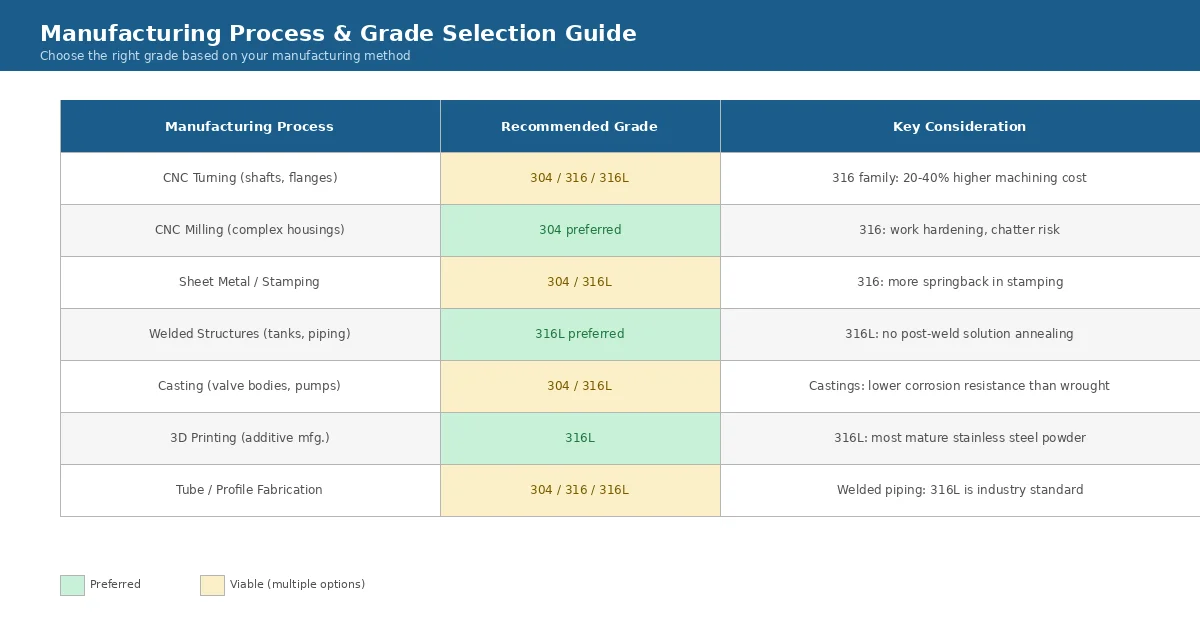
材料特性とコストが明確, ただし、選択は部品の製造方法によっても異なります. 同じ材料でも回転するとまったく異なる動作をします, 製粉した, シート状, または溶接. 一般的なプロセスごとに考慮すべき点は次のとおりです.
CNC旋削加工 (シャフト, 袖, フランジ)
3 つのグレードはいずれも旋削加工に適しています. 304 最も長い工具寿命を備えた最高の機械, 大量生産のシャフトおよびスリーブ部品にとって最もコスト効率の高い選択肢となります。. 316/316L は工具の摩耗を早めます, ユニットあたりの加工コストが 20 ~ 40% 増加, しかし、腐食環境ではこのコストは避けられません。. ロングシャフト用, に注意してください 316 家族はより強い加工硬化傾向を持っています - 最終パスが加工硬化層を切断しないように、十分な仕上げストックを残します, 寸法不安定の原因となります.
CNCフライス加工 (複雑な構造, ハウジング, パネル)
複雑なキャビティおよび薄肉部品用, 304 より高い加工効率とより低いびびりリスクを実現するために推奨されます. 316/316L フライス加工中に著しく加工硬化する; 切込み深さが浅すぎる場合, 工具が硬化層をこする, 表面ビビリや寸法不安定の原因となる. 精密複雑部品の加工に 316, 工場に十分な剛性の機械と適切な工具があることを確認します。そうでない場合、歩留まりが低下し、リードタイムが遅れる可能性があります。.
板金 / スタンピング (薄板パーツ, エンクロージャ, 括弧)
3つのグレードはいずれも板金加工に適しています. 304 延性に優れ、成形が容易, 標準的な薄板部品の第一選択となります. の 316 ファミリはわずかに強く、スタンピング中のスプリングバックが大きくなります。, したがって、ダイ設計では追加のスプリングバック補償を考慮する必要があります. 薄板溶接部品用, 316L が好ましい - 溶接後の溶体化焼きなましは必要ありません, プロセスステップを節約し、総コストを削減できる可能性があります.
溶接構造物 (タンク, 配管, フレーム)
ここが 316L の優位性です. 304 溶接 HAZ で粒界腐食が発生します。, 重要な部品には溶接後の溶体化焼きなましが必要ですが、大きくて複雑な部品は炉に収まらないことがよくあります, 品質リスクを生み出す. 316 よりも優れたパフォーマンスを発揮します 304 しかし、それでもある程度の粒界腐食のリスクはあります. 316L の低炭素設計はこの問題を本質的に解消します, そのため、食品の配管やタンクの標準となっています。, 医薬品, および化学産業.
鋳造 (複雑なバルブ本体, ポンプハウジング, 不規則な形状)
3つのグレードすべてがキャスト可能. 304 鋳造流動性が良く、歩留まりが高い, 一般鋳物の標準となる. 316/316Lは流動性が若干劣り、ひけ巣が発生しやすい傾向があります。, より慎重な鋳造プロセス制御が必要. 後から溶接する鋳物用, 316Lが好ましい. 重要な注意事項が 1 つあります: 鋳物は一般に鍛造部品より耐食性が低い (棒または鍛造品) 鋳造組織内の微細偏析による. 重要な腐食環境向け, 鍛造素材がおすすめです.
3D 印刷 (金属積層造形)
316L は現在、金属積層造形に最も広く使用されているステンレス鋼です。, 成熟したパウダーの入手可能性と安定した印刷性能を備えています. 304 そして 316 粉末はさらに制限されます. パーツが 3D プリントされる場合, 316L は、より広範なプロセスの可用性を提供するため、通常はデフォルトの開始点です。, 良好な印刷後の耐食性, 確実な溶接性.
チューブ / プロファイルの製作 (手すり, フレーム, 流体配管)
標準チューブおよびプロファイル市場において, 304 最も一般的で、サイズ範囲が最も広く、価格が最も低い. 316 チューブも広く入手可能ですが、コストが高くなります. 316L チューブは主に溶接配管システムに使用され、食品および製薬業界の標準となっています。. 溶接継手の流体配管用, 316Lを選択してください; 溶接を行わない圧入接続用, 316 十分です.
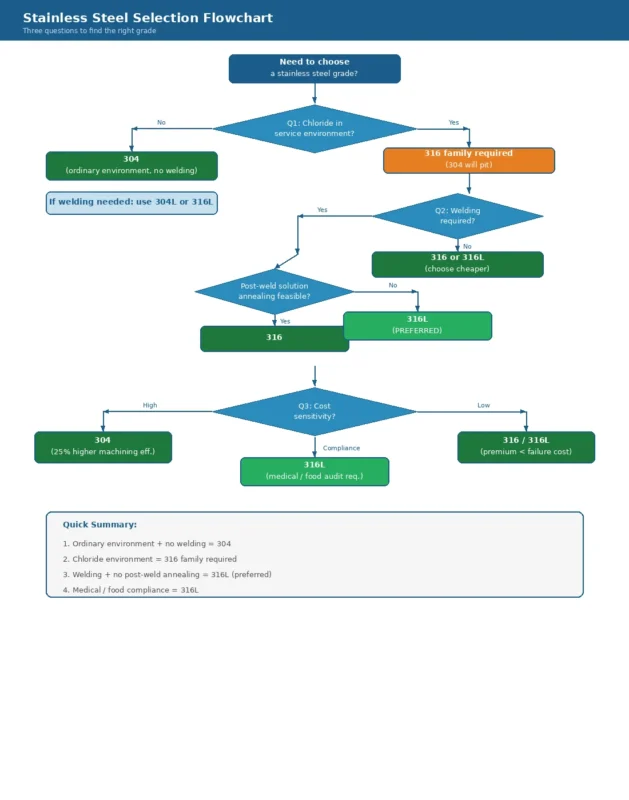
セレクションガイド: 決定するための 3 つの質問
規制された用途向け, グレードの選択もチェックする必要があります 医療用ステンレス鋼の機械加工 そして 食品機械ステンレス鋼加工 要件.
この詳細をすべて終えた後、, 圧倒的に感じるかもしれない. 実際に, すべてのパラメータを記憶する必要はありません. 自分自身に順番に 3 つの質問をしてください, そして答えはたいてい明らかになる.
質問 1: 使用環境には塩化物が存在しますか?
はい (海水, 塩水噴霧, 化学媒体, 凍結防止塩, 塩素消毒) →必ず使用してください 316 または316L; 304 ピットします.
いいえ (室内乾燥, 通常の雰囲気, 淡水, 腐食性媒体がないこと) → 304 十分です; 使用して 316 無駄です.
質問 2: 部品は溶接が必要ですか?
はい, 溶接後の溶体化焼鈍は不可能です (大きな部品, 複雑な形状, 現場溶接) → 316Lを好む.
はい, ただし、溶接後の溶体化焼鈍または不動態化は可能 → いずれか 316 または 304, 腐食要件に基づく.
溶接なし → 腐食要件に基づいて選択; 316 と 316L はほぼ同じです, なので安い方を使ってください.
質問 3: プロジェクトはコストをどの程度重視しているか?
大音量, 非腐食性環境, 強いコスト圧力 → 304, と 25% より高い加工効率.
過酷な環境, 安全性が重要な, 長寿命, お客様指定 → 316/316L; 材料のプレミアムは失敗のコストよりもはるかに小さい.
医学 / 食品適合部品 → 316L; それは監査要件です, オプションではありません.
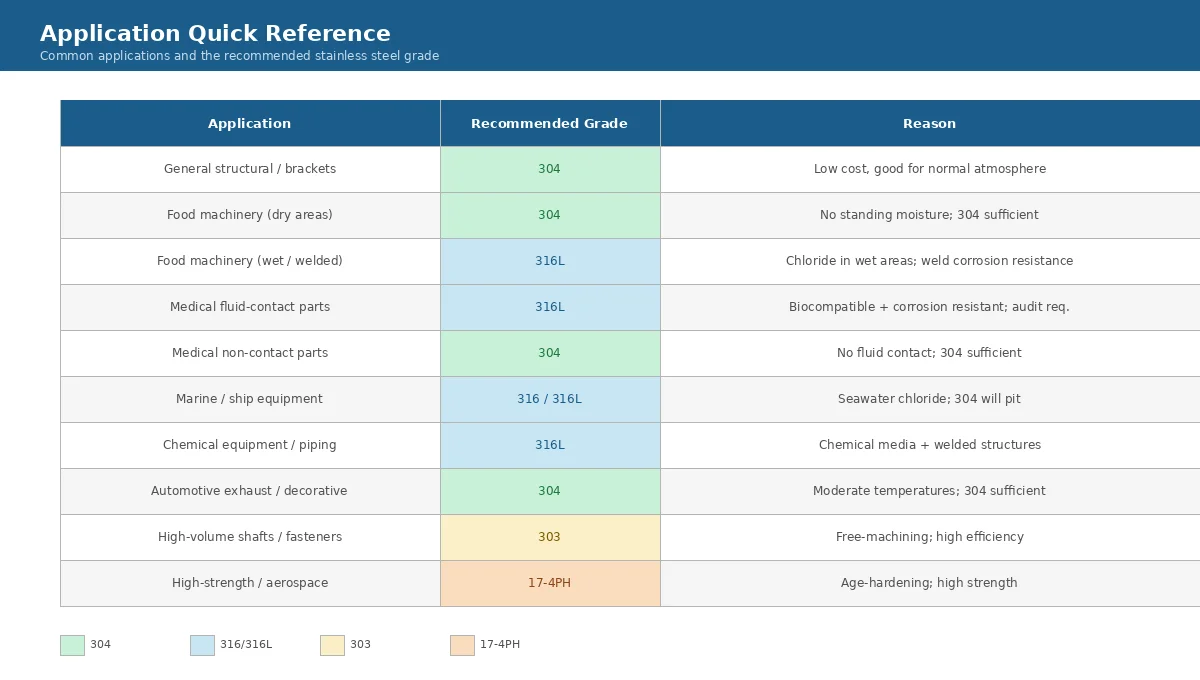
アプリケーションのクイックリファレンス
3 つの質問でまだ不安が残る場合, 以下の表は、一般的なアプリケーションを推奨グレードとその背後にある理由に直接マッピングしています。.
ステンレス鋼材の調達と品質管理
適切な素材を選択することは最初のステップにすぎません. 調達と検査では、お客様が受け取った材料が実際に指定された材料であるかどうかを直接判断するいくつかのポイントがあります。.
材料試験報告書 (MTR)
重要な部品には、熱番号を含む材料試験報告書が付属している必要があります, 化学組成, および機械的特性. 304 として見送られる 316 業界では証明書がないことは珍しいことではありません, 問題が発生した場合の追跡可能性がない. 評判の良いショップはすべての発送にMTRを提供します. これは基本的な要件です, ボーナスではありません.
入荷した材料の検証
証明書だけでは十分ではありません. 信頼できるショップは、バッチごとに分光計を使用して入荷した材料を検証します. JADE-CNC は、分光計テストを通じて入荷した材料の組成を検証できます, すべての注文に MTR が同梱されます, 供給元での材料の取り違えを防止. 分光計のテストはわずか数秒で完了し、費用はほとんどかかりません, ただし、バッチ全体が廃棄されるリスクは回避されます.
総コストの見通し
ついに, コストに戻る. 材料単価は全体の一部にすぎません. 304 キログラム当たりの価格は安いが、過酷な環境では故障のリスクが高い; 316L はコストが高くなりますが、医療および海洋用途では最もリスクの低い選択肢です. 見積もりを評価するとき, 加工効率の要因, 工具の消費, 歩留まり, 監査合格率, 材料価格だけでなく販売後のリスクも考慮. 頻繁, より高価な材料ほど、最終的にはより経済的な選択になります.
JADE-CNCについて
JADE-CNCはステンレス鋼の精密加工を専門としています. 5軸マシニングセンター搭載, ターンミルマシン, および精密研削装置, およびISO 9001 認証, 当社は、304/316/316L ステンレス鋼の全範囲に対してワンストップの精密機械加工サービスを提供します。. 入ってくる物質は分光計で確認可能, すべてのプロセスステップには自己検査と専用の品質チェックが含まれます, リードタイムと品質を完全に管理.
材料選択の推奨事項については、図面とアプリケーションの詳細を送信してください。, プロセス評価, そして引用符 — 通常はその中にあります 24 時間.
製造可能性のレビュー用, 素材の推奨, および生産見積もり, CNC 加工の見積もりをリクエストする 図面付き, 量, アプリケーション環境, 仕上げ要件, 検査の必要性.
ステンレス関連の記事
- ステンレス鋼CNC機械加工: 完全な問題解決ガイド
- 303 快削ステンレス鋼: バッチ精密部品のコスト削減の選択肢
- 17-4PHステンレス鋼の機械加工: 溶体化処理, 時効処理と仕上げ加工
- ステンレス鋼の CNC 加工の問題 & ソリューション: 構築されたエッジ, 工具の摩耗, 壊れたドリル & おしゃべり
- ステンレス鋼の表面仕上げガイド: 研磨, ブラッシング, ブラスト, 不動態化, 電解研磨 & PVD
- 医療用ステンレス部品の加工: 316L素材, プロセスとコンプライアンスの要件
- 食品機械ステンレス加工: 衛生グレードの素材, 溶接と表面仕上げ
- ステンレス鋼のCNC加工コスト & 見積ガイド: 10 コスト要因とサプライヤーの比較

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.
