



材料選択のための実践的なガイド, 加工の問題, 熱処理, 仕上げ, 検査, 料金, 精密ステンレス鋼部品のサプライヤーの選択
コンテンツ
- CNC 加工用のステンレス鋼材料の選択
- ステンレス鋼の CNC 加工における一般的な問題
- ステンレス鋼部品の熱処理および在庫手当
- 放電加工, レーザー切断, ステンレス鋼の非伝統的なプロセス
- 仕上げ加工, 研削, ホーニング, およびステンレス鋼の溶接
- ステンレス鋼の表面仕上げと寸法への影響
- ステンレス鋼 CNC 部品の検査と品質管理
- ステンレス鋼 CNC 機械加工サプライヤーの選び方
- ステンレス関連の記事
精密部品のステンレス鋼 CNC 加工はこれほど単純ではありません “CNC上で実行するだけです。”
多くのお客様は、見積もりを依頼する際に CNC 加工レートのみに注目します。, より安いサプライヤーを見つける, 最終的には寸法が公差外になってしまう, 表面欠陥, 熱処理後の歪み – その結果、バッチ全体が廃棄されることになります. 通常、問題は CNC 操作自体ではありません, しかし上流と下流の問題: 間違った材料選択, 不十分に計画された熱処理, 緩和されていない溶接応力, または表面仕上げの在庫許容量が正しくありません.
JADE-CNC が生産ガイドを生成します – 素材の切断から最終検査まで – 各段階で最も一般的な落とし穴をカバー, 彼らの根本原因, 実証済みのソリューション. このステンレス鋼CNC加工ガイドは、精密ステンレス鋼CNC加工をサポートします。, グレード選択, カスタムCNC加工, 仕上げ計画, 製造性を評価する技術者向けの検査準備, 見積もりを比較する購入者, リードタイムと品質を管理するプロジェクトマネージャー.
CNC 加工用のステンレス鋼材料の選択
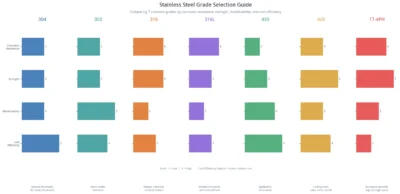
ステンレスは単一の素材ではありません – 5つの家族と数十の学年です. 間違ったものを選んでください, そしてすべての下流工程は無駄な労力になる.
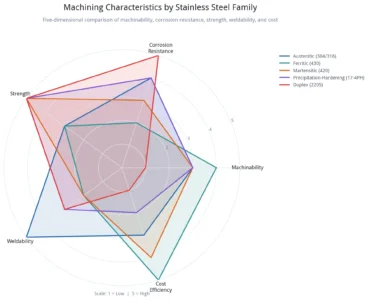
ステンレス鋼5族の加工特性
オーステナイト系グレード (304/303/316/316L) 非磁性です, 延性が高い, そしてカットするグミ, 激しい加工硬化と高い工具摩耗を伴う – 以上を説明する 80% ステンレス鋼の加工量. フェライト系グレード (430) 磁性がある, オーステナイトよりも機械加工が容易, コストも低い, しかし、冷間加工後は脆くなり、激しい曲げには耐えられません。. マルテンサイトグレード (420/410) 焼きなまし状態で機械加工を行う, ただし、焼入れ後はHRCに達します 45+ 標準の超硬カッターではフライス加工できない場所 – 研削作業のみ, そのため、硬化する前に十分なストックを残す必要があります. 析出硬化グレード (17-4PH) 溶体化処理された状態で良好に機械加工されます, 老化後は歪みが最小限に抑えられ、大幅な強度が得られます。. デュプレックスグレード (2205) 超高強度と耐食性を備えていますが、機械加工が最も困難です. 学年レベルの決定について, 比較する 304 対 316 対 316L ステンレス鋼, 303 快削ステンレス鋼, そして 17-4PHステンレス鋼の加工. より広範な資材計画に向けて, JADE-CNC を参照 CNC加工材料 ページ.
| 学年 | 耐食性 | 強さ | 被削性 | 料金 | 代表的な用途 |
| 304 | 中くらい | 中くらい | 中くらい | 低い | 一般的な構造, ドライフードゾーン, 装飾 |
| 303 | 中くらい | 中くらい | 良い | 中くらい | バッチシャフト, ファスナー, ねじ機械部品 |
| 316 | 高い | 中~高 | 貧しい | 高い | 海洋, 化学薬品, 医療用接触部品 |
| 316L | 高い | 中くらい | 貧しい | 高い | 溶接構造物, ウェット医療/食品ゾーン |
| 430 | 中~低 | 中くらい | 良い | 低い | 家電製品, 装飾, 低価格部品 |
| 420 | 中くらい | 高い (焼き入れされた) | 中くらい (焼きなましされた) | 中くらい | 切削工具, シャフト, バルブコア, 金型部品 |
| 17-4PH | 中~高 | 非常に高い (老人) | 中くらい (溶体化処理) | 高い | 航空宇宙用ブラケット, ハイエンド機械, 高強度部品 |
間違った材料を選択した場合の実際のコスト
間違ったグレードを選択することは問題ではありません “わずかなパフォーマンスの違い” – それは直接的な経済的損失です. 置き換える 304 のために 316 沿岸設備では 3 か月以内に孔食が発生します, 完全なバッチ返品のコストは、 10 材料の節約の倍. 使用する 316 通常の屋内構造部品の場合は有料となります 60% 加工中の材料の詳細 25% もっとゆっくり – 全く不要な. 研削材を置き忘れる 420 焼き入れ前の部品とは、部品が修復不可能なほど変形し、完全に廃棄されることを意味します.
製造現場で最も一般的な材料関連の問題は、グレードの代替です。. 304 そして 316 見た目も感触もほぼ同じ – 分光計だけがそれらを区別できる. JADE-CNC は分光計テストを通じて入荷した材料の組成を検証できます, および材料試験レポート (MTR) 発送可能です, 材料の取り違えによるバッチのスクラップを防ぐのに役立ちます.
ステンレス鋼の CNC 加工における一般的な問題
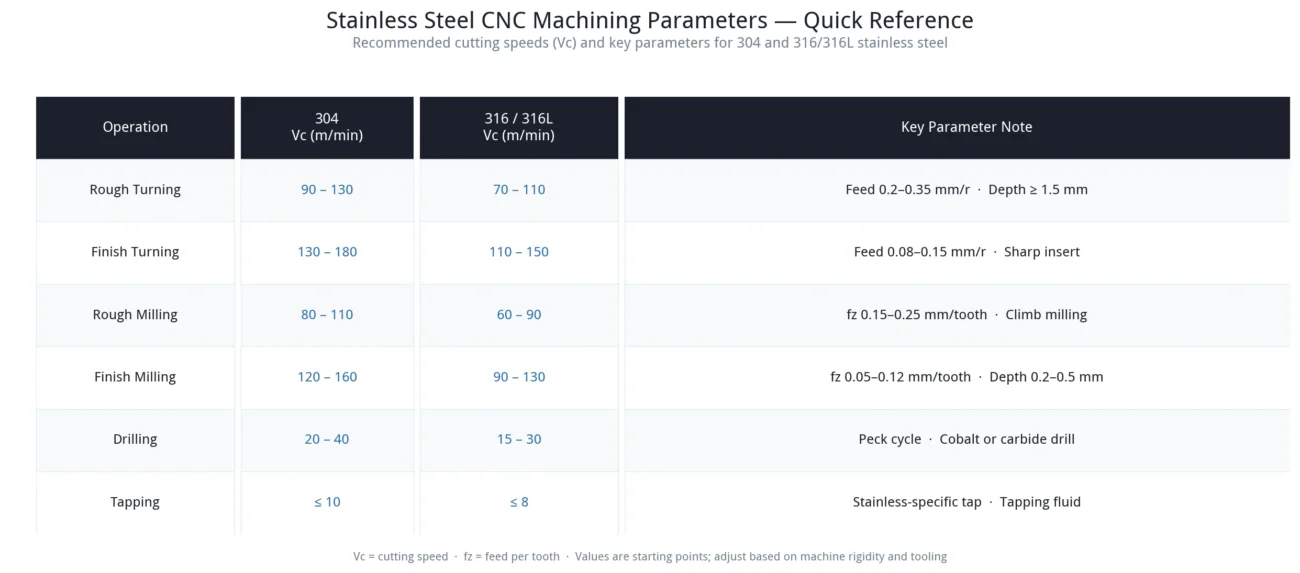
荒加工は材料を除去する段階であり、問題が最も頻繁に表面化する場所です. ビルドアップエッジ, 工具の摩耗, 壊れたドリル, そしておしゃべり – 仕上げが成功する場合、これらはどれも無視できません. さらに詳しいトラブルシューティングの記事については、, 見る ステンレス鋼の CNC 加工の問題と解決策.
CNC旋削加工: 構築されたエッジと次元のドリフト
鈍い, 塗った後の表面 316 旋回, 刃先にビルドアップエッジがあり、数部品ごとに寸法が変動する – これはステンレス鋼の旋削加工で最も一般的な症状です。. オーステナイト系ステンレス鋼は熱伝導率が低い, そのため、切削熱が工具先端に集中し、インサートが柔らかくなり、摩耗が早くなります。. 刃先が十分に鋭くない場合、または間違ったブレーカが使用されている場合, 切りくずがワークに絡みつき、加工面を傷つける, 寸法安定性が不可能になる. JADE-CNC はこれらのリスクを管理された方法でレビューします。 CNC旋削加工 プロセス計画.
このあたりに近道はありません – いくつかの重要なポイントを正しく行う必要があります: 鋭い切れ刃を備えたTiAlNコーティングインサートを使用, 致命的な障害を待つのではなく、新しいインサートを直接取り付けます; ステンレス鋼用に設計されたチップブレーカ形状を選択して、切りくずがきれいに分断され、絡まらないようにします。; クーラントを切削ゾーンに直接注入します, スルーツールクーラントを使用すると、さらに優れた結果が得られます; 切込み深さが加工硬化層を超えていることを確認してください – 少なくとも 0.1 mm – そのため、工具は硬化した表面をこするのではなく、新しい材料を切断します。.
製造現場のケース: 316L メディカルフィッティングターニング
最初に使用された汎用インサートは、パラメータがコピーされたものでした。 304, その結果 8% 構成エッジからのスクラップ率. ステンレス鋼専用ブレーカチップに交換後, 切削速度を下げることにより、 20%, 冷却水流量の増加, スクラップ率が低下しました 0.5% 部品あたりのサイクルタイムが減少 15%.
CNCフライス加工: 加工硬化とびびり
あ 304 1 つの部品を作成した後にカッターが摩耗するキャビティ, 表面に段差があり、床の寸法が許容範囲外である – フライス加工でも同様に一般的. 通常の原因は、鈍い工具が加工硬化層を繰り返し擦ることです。, 過度のステップオーバー, または、工具が滑ったり擦れたりする従来のフライス加工を優先して、クライムミーリングを省略します。. 過度の工具オーバーハングや剛性不足も表面にビビリマークを発生させます. これらのリスクは以下と密接に関係しています CNCフライス加工 戦略と治具の剛性.
調整アプローチは、工具が常に切削状態にあることを確認することです。, こすらない: 鋭利な新しいカッターとクライムミーリング; 適切な切込み深さを維持し、小さな深さでの軽い仕上げパスの繰り返しを避ける; 工具の突き出し量をできるだけ短くする, 工具径の3倍以内, 剛性の低い機械では送りを低減します. 複雑な虫歯の場合, 5-単一セットアップでの軸加工により、複数回の再固定による割り出し誤差が軽減され、幾何公差がより一貫して保持されます。.
製造現場のケース: 304 バルブボディキャビティのフライス加工
当初は複数のセットアップを備えた 4 軸加工を使用していましたが、 75% ステップオーバー, 毎回工具が磨耗する 2 部品. 5軸一段取り加工に切り替え後, ステップオーバーを減らす 50%, クライムミリングを使用する, 各部品の後に刃先を検査します, 工具寿命が2倍になりました, Raより表面粗さが向上 3.2 ラーへ 1.6, 単一セットアップ加工により安定した幾何公差.
穴あけとタップ加工: 工具の破損と穴の品質の低下
深いところで壊れたドリル 316 穴, M6ネジのタップが折れた, そして傷ついた穴の壁 – 多くのオペレーターを悩ませる問題. ステンレス鋼のチップは延性があり、簡単には壊れません; 深い穴の中で, 切りくずの排出が不十分で詰まり、ドリルが破損する. ドリル先端の角度が間違っている, 過剰な主軸速度, タッピングコンパウンドが不足していることもすべて問題を悪化させます.
穴あけ用, コバルトハイスまたは超硬ドリルを使用してください。 135-140 度の先端角と薄くなったウェブにより軸方向のスラストを低減; 深い穴ではペッキングサイクルを使用する必要があります, 直径の 1 ~ 2 倍ごとに後退して切りくずを除去します. タッピング用, ステンレス製専用の蛇口を使用する – 止まり穴用スパイラルフルートタップと貫通穴用スパイラルポイントタップ – 汎用タップは絶対に使用しないでください; 必ずタッピング液を使用してください, 表面速度を以下に保つ 10 メートル/分, 理想的には、保護のために引張/圧縮タッピング ホルダーを使用します。.
製造現場のケース: 316 フランジ深穴加工
最初に使用された連続送りの標準ハイスドリル, 毎回ドリルを1本壊す 3 穴. コバルトドリルに切り替えてから 140 度点角度, つつくサイクル (直径の 1.5 倍ごとに収縮), およびスルーツールクーラント, 500 連続した穴は問題なく開けられました, 穴壁粗さはRaより向上 6.3 ラーへ 3.2.
5-軸加工とターンミルのサポート
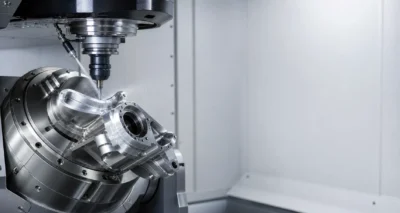 これらのマシンはテクノロジーを誇示するためのものではありません – 彼らは本当の問題を解決します. 5-軸加工 1 回のセットアップで複雑な表面を形成します, 治具作業の削減. 再固定するたびにインデックス作成エラーが発生し、許容範囲を超えて累積する可能性があります; 単一の 5 軸セットアップで幾何公差を確実に保持, 航空宇宙用ブラケットや異形部品に不可欠です. ターンミルセンターで長尺シャフトが完成, 偏心穴, およびサイド機能を 1 つのセットアップで, 同心度や位置精度を安定して保持.
リードタイムと品質への影響は明らかです: 統合されたオペレーションにより、進行中の作業の待ち時間が短縮されます, 複数のセットアップからのインデックス作成エラーを排除します, バッチの一貫性が大幅に向上します. JADE-CNCは5軸マシニングセンターとターンミルセンターを備えています, 複雑な部品を外注する必要がありません – リードタイムと品質は当社独自の管理下にあります.
ステンレス鋼部品の熱処理および在庫手当
熱処理は材料特性を変化させるが、最も見落とされがちなプロセスステップです. 多くの顧客は単純に “より硬い素材” グレードによって熱処理手順が全く異なることを知らずに – 間違った量の在庫を残すと部品が廃棄されることになります.
 熱処理を外部委託すると通常は追加の費用がかかります 2-3 スケジュールまであと数日であり、実稼働シーケンスに含めて計画する必要がある. JADE-CNC は熱処理専門パートナーと優先的に連携します。, 標準的な熱処理納期を以内に維持する 2 日, 緊急部品は翌日返却可能.
放電加工, レーザー切断, ステンレス鋼の非伝統的なプロセス
CNCがすべての工程ではない. 深くて狭いスロット, 硬化した材料, 微細穴, テーパー穴は、CNC では製造できないか、製造効率が非常に悪いフィーチャです。 – 従来とは異なる機械加工プロセスが必要です.
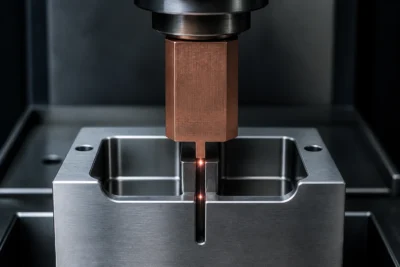
ワイヤー放電加工機 (ワイヤ放電加工) 放電加工切断に走行ワイヤ電極を使用, 達成する +/-0.005 mm精度とRa <= 0.8 切削抵抗ゼロでの仕上げ面仕上げ, 薄肉部品が変形しないようにするため. 精密なキャビティ形状の切断に適しています, 硬質材料の切断, テーパー穴, 上下不規則なプロファイル.
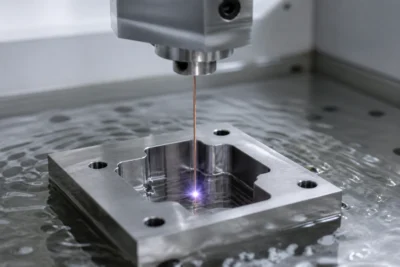 彫り放電加工機 (ラム放電加工機) 放電加工用の成形電極を使用, 深く狭いスロットの鋭い内部コーナーのクリアリングに適しています – エンドミルはコーナー半径を残します, 一方、彫り込み放電加工は鋭いコーナーを生成する可能性があります; テクスチャ彫刻も処理します, 硬質材料の仕上げ加工, 切削工具ではアクセスできない機能と.
レーザー切断により、バリがなく、熱影響部が最小限に抑えられた薄板の複雑なプロファイルのブランキングが可能になります。; レーザードリリングにより穴が開けられます 0.1 mm上向き, 機械的ドリルでは達成できない微細な穴に対応.
プロセスの組み合わせの原理は、: CNC は最初に材料の大部分を除去します – 効率的かつ低コスト; 非従来の機械加工により、CNC では処理できない機能が完成します; 最終仕上げ加工により寸法と表面品質を確保. すべてのフィーチャーに従来とは異なる機械加工が必要なわけではありません, またはコストが過大になる – 適切な組み合わせにより、リードタイムと精度の両方を実現します.
仕上げ加工, 研削, ホーニング, およびステンレス鋼の溶接
荒加工で形状を作る; 仕上げ加工により寸法と表面を仕様通りに仕上げます. 溶接により複数の部品がアセンブリに結合されます, 溶接の品質はその後の仕上げ加工と最終性能に直接影響します。.
研削とホーニング
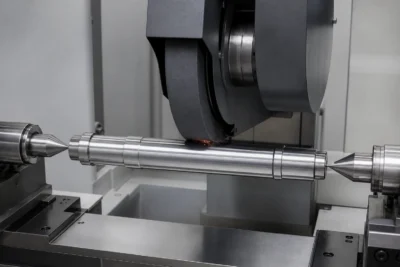 熱処理後の精度を出すための重要な工程である研削加工. 円筒研削ではシャフト外径を +/-0.005 mm公差とRa <= 0.4; 内面研削ハンドルのスリーブ穴と高精度の合わせ面; 平面研削により実現 0.005 mmの平面度と平行度; センターレス研削ハンドルバッチロングシャフトセンター穴なし – 効率的で一貫性のある.
ホーニングによりRaで鏡面仕上げの穴が得られます <= 0.1, 以前の操作による真円度および円筒度の誤差を修正し、嵌合精度を向上させます。 – 油圧バルブのボアに一般的に使用されます, シリンダーボア, および精密スリーブ.
溶接プロセスと歪みの制御
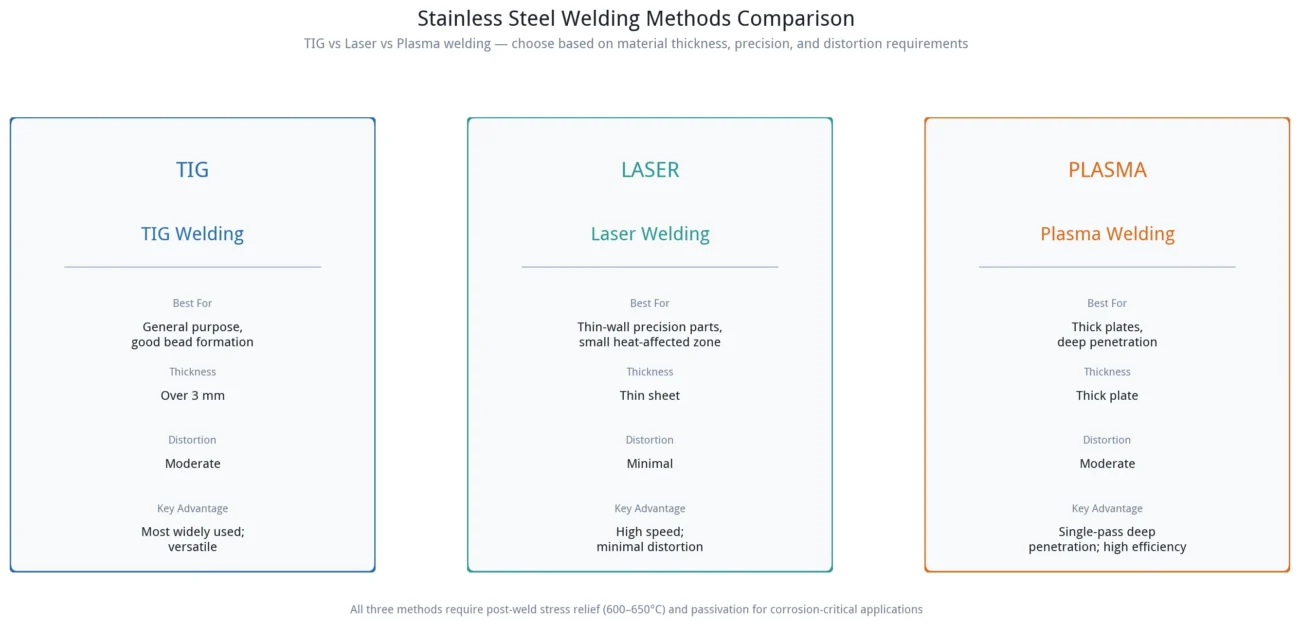
ステンレス鋼には3つの溶接方法が一般的に使用されています: ティグ (タングステン不活性ガス) 良好なビード形成により溶接は多用途に行えます, 素材以上に適しています 3 厚さ mm, そして最も広く使われているのが; レーザー溶接は高速でも歪みを最小限に抑えます, 熱影響部の少ない薄肉精密部品に最適; プラズマ溶接はシングルパスで深溶込み厚板を処理します, 高い効率を提供します. 集中的な溶接ルートの場合, 見る CNC機械加工部品のステンレス鋼溶接.
溶接歪みはステンレス鋼の溶接アセンブリにおける最大の課題です. 制御方法には適切な溶接シーケンスが含まれます – 対称溶接とバックステップ溶接により不均一な収縮を低減; 制御された入熱 – シングルパスでの大電流ではなく、複数パスでの低電流; 溶接後の応力除去焼きなまし 600-650 残留応力を除去するための℃; 仕上げ加工のための十分な在庫許容量 – 0.3-0.5 面上 mm, 0.2-0.3 内径 mm – 溶接歪みは仕上げ加工で除去されます。.
残留溶接応力がまだ存在する状態での機械加工は、多くの人が苦労して学んだ間違いです: 加工後, 応力が解放され、部品が徐々に変形します.
製造現場のケース: 大きい 304 チャンバー溶接
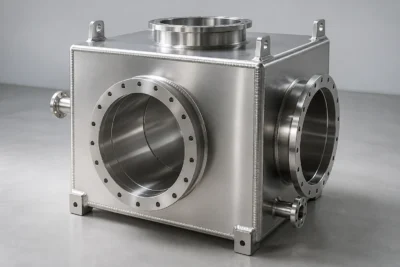
から組み立てられたチャンバー 6 溶接プレート. 溶接直後の初期仕上げ加工, しかし平坦度は 0.15 mm後 3 保管日数. 改訂されたプロセス: 溶接 -> 応力除去焼鈍 -> 荒加工 -> 2回目のストレス解消 -> 仕上げ加工, その結果、内部の最終的な平坦度が得られます 0.05 mm, 100% 溶接浸透検査の合格率, 1ヶ月の保管と再測定後も寸法変化なし.
ステンレス鋼の表面仕上げと寸法への影響
表面仕上げは出荷前の最終作業であり、問題が発生すると以前の作業がすべて台無しになりやすい段階です。.
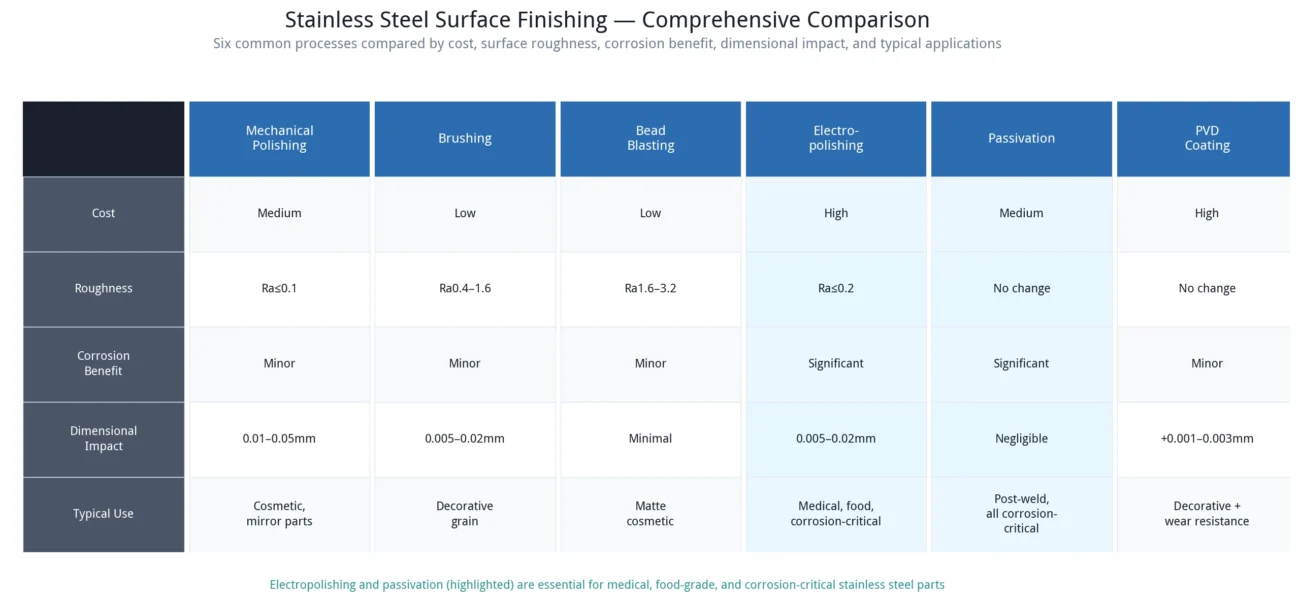
機械研磨により、Ra までの鏡面またはサテン仕上げが得られます。 <= 0.1, 手作業または自動研磨による工作機械の痕跡の除去. ブラッシングにより柾目になります, 無指向性, または雪仕上げの装飾テクスチャーを使用し、小さな加工跡を隠すことができます。. ビードブラストにより均一なマットな外観を実現, 化粧品部品に適しています.
電解研磨は医療および食品グレードの部品に一般的に使用されます: 電気化学的溶解による, 耐食性と平滑性の両方を向上させながら、微細な表面ピークを除去します。, バリ取りもします – 削除する 0.005-0.02 一辺あたり mm. 溶接後は不動態化が必須です: 表面遊離鉄を化学的に除去すると、ステンレス鋼の不動態皮膜が復元され、耐食性が向上します。, 寸法への影響はほとんどありません. PVD窒化チタンコーティングによりゴールドなどの装飾色を実現, 黒, 表面硬度と耐摩耗性を向上させながら、優れた接着力を備えながらガンメタルとなります。. ステンレス特有の仕上げを選択する場合, を見てください ステンレス鋼製表面仕上げガイド. より広範なプロセス比較用, 見る 表面仕上げ CNC機械加工部品用.
表面仕上げの寸法への影響
これは最も一般的に見落とされている問題です. 精密部品には表面仕上げの取り代が組み込まれている必要があります, または、処理後の寸法が公差外になります.
| 表面仕上げ | 片側ごとの削除 | 次元の影響 |
| 機械研磨 | 0.01-0.05 mm | 適度 – 余裕が必要 |
| 電解研磨 | 0.005-0.02 mm | マイナー – 精密部品のため許容誤差が必要です |
| 不動態化 | ほぼゼロ | 無視できる |
| ブラッシング | 0.005-0.02 mm | マイナー |
| PVDコーティング | +0.001-0.003 mm | 無視できる |
ワンストップの表面処理の価値
多くの機械工場は CNC のみを社内で実行し、表面仕上げはすべて外部委託しています。. アウトソーシングは複数の輸送と待機サイクルを意味します – 1-2 それぞれの日 – リードタイムの延長; 一貫性のない品質基準, あるベンダーのポリッシュが他のベンダーと異なるところ; 問題が起こったときの非難, CNC ショップはフィニッシャーを責め、フィニッシャーは入荷した部品がすでに欠陥品であったと主張している.
JADE-CNCは研磨を含む表面仕上げをワンストップで提供します, ブラッシング, 電解研磨, 不動態化, およびPVDコーティング, リードタイムを短縮することで、 30%-50%, 一貫した品質基準を維持する, 問題が発生した場合に単一の責任窓口を提供します.
規制されている部品や衛生管理が重要な部品用, 仕上げの選択は、表面的なステップとして扱うのではなく、アプリケーションに接続する必要があります。. 見る 医療用ステンレス部品の加工 316L 医療要件および 食品機械ステンレス鋼加工 衛生グレードの材料用, 溶接, および表面仕上げ計画.
ステンレス鋼 CNC 部品の検査と品質管理
検査は不良部品を事後的に選別することではありません – バッチの廃棄を防ぐために、プロセス中の逸脱を検出することです。.
三次元測定機を使用した寸法検査 (三次元測定機) と +/-0.002 複雑な幾何公差に対する mm 精度; 画像測定システム (2D) 輪郭検査用; 日常的な寸法用の高さゲージとマイクロメーター. 初品検査は完全に行われます, 生産バッチのサンプリング検査付き. 材料と特性の検証には、組成分析に分光計を使用します – 入ってくる物質は分光計テストを通じて検証でき、防止に役立ちます。 304 代わりに使われている 316; ロックウェルまたはビッカース硬度計は熱処理後の硬度を検証します, 作品ごとまたはサンプリングによる. これらの要件は JADE-CNC に接続できます。 CNC検査 能力.
システム側では, ISO 9001 品質管理により、注文のレビューから出荷までのプロセス全体が管理されます; 医療部品にはさらに ISO が必要です 13485. 材料熱数トレーサビリティにより、原材料から完成品まで完全な追跡が可能 – 問題が見つかった場合, 同じヒートロットのすべての部品を識別できます. 最初の商品検査 (FAI) レポートはバッチ生産前にすべての寸法を確認します, バッチ検査レポートは商品に同梱されているため、顧客は受け取り時にテストデータを確認できます。. JADE-CNC も参照してください。 品質保証 プロセス.
ステンレス鋼CNC検査用, 検査計画は図面のリスクと一致する必要があります: クリティカルボア, ネジ穴, シール面, 溶接部, 仕上げ後の寸法は、重要でない表面領域よりも注意が必要です.
JADE-CNCにて, すべての作業には自己検査と専用検査が含まれます, 異常が発生した場合は直ちにラインが停止されます – 問題を次の操作に移すことはできません.
ステンレス鋼 CNC 機械加工サプライヤーの選び方
サプライヤーの選択は、どこが最も安い見積もりを提示するかということではありません – 誰が部品を正しく作ることができるかが重要だ, 時間通りに配達する, そして問題が起こったときは責任を負います.
初め, 機器の能力を評価する: サプライヤーは5軸マシニングセンターを持っていますか, ターンミルセンター, 精密研削盤, 三次元測定機, および分光計? 達成できる精度と複雑さは機器によって決まります; 装備なしで, すべてが外部委託されており、リードタイムも品質も制御できません. 2番, プロセス統合を評価する: 熱処理をしている, 表面仕上げ, 溶接, 非従来型の機械加工は社内または完全に外注で処理されます? ワンストップ一貫サプライヤーによるリードタイムの短縮, より安定した品質, 単一点の説明責任 – 指差し禁止. 三番目, 認定を評価する: ISO 9001 ベースラインです, 医療部品には ISO が必要です 13485. 証明書は壁証明書ではありません – 実際に実行されるプロセスです; サプライヤーが実際の検査記録とトレーサビリティ文書を作成できるかどうかを確認する. 4番目, 材料のトレーサビリティを評価する: サプライヤーは材料試験レポートを提供できますか, 分光計で検証された到着物質です? 304 として見送られる 316 業界では珍しいことではない, そして検証手段なしで, 重大なエラーが検出されない可能性がある. 5番目, コミュニケーションの反応性を評価する: サプライヤーは製造性の改善を積極的に提案していますか, または単に求められたことを正確に実行するだけ? 信頼できるサプライヤーは、見積もりの段階で設計の機械加工の問題を指摘します。, コスト削減とリスク回避に貢献. 見積計画のため, を見てください ステンレス鋼のCNC加工費用と見積りガイド.
JADE-CNCについて
JADE-CNCはステンレス鋼の精密CNC加工を専門としています。, 5軸マシニングセンターを完備, ターンミルセンター, および精密研削装置, ISO認証取得済み 9001. 材料の切断から表面仕上げまでワンストップで加工サービスを提供します. 入荷した材料の組成は分光計テストを通じて検証可能, すべての作業には自己検査と専用検査が含まれます – リードタイムと品質は全体的に管理されています. 図面を次の宛先に送信してください CNC 加工の見積もりをリクエストする – 通常は以内に返信されます 24 時間.
ステンレス関連の記事
- 304 対 316 対 316L ステンレス鋼: CNC加工にはどれを選ぶべきですか?
- ステンレス鋼の CNC 加工の問題 & ソリューション: 構築されたエッジ, 工具の摩耗, 壊れたドリル & おしゃべり
- ステンレス鋼の表面仕上げガイド: 研磨, ブラッシング, ブラスト, 不動態化, 電解研磨 & PVD
- ステンレス鋼のCNC加工コスト & 見積ガイド: 10 コスト要因とサプライヤーの比較
- CNC 機械加工部品のステンレス溶接: ティグ, レーザー溶接と歪みの制御
- 医療用ステンレス部品の加工: 316L素材, プロセスとコンプライアンスの要件
- 食品機械ステンレス加工: 衛生グレードの素材, 溶接と表面仕上げ
- 17-4PHステンレス鋼の機械加工: 溶体化処理, 時効処理と仕上げ加工
- 303 快削ステンレス鋼: バッチ精密部品のコスト削減の選択肢

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.
