



17-4درجة الحموضة الفولاذ المقاوم للصدأ: قرارات التصنيع والمعالجة الحرارية للأجزاء عالية القوة
متى 304 أو 316 الفولاذ المقاوم للصدأ لا يوفر القوة الكافية, غالبًا ما يقوم المهندسون بتقييم 17-4PH, المعروف أيضا باسم 630 الفولاذ المقاوم للصدأ. 17-4PH هو الفولاذ المقاوم للصدأ المتصلب بالترسيب. من خلال العلاج بالمحلول والشيخوخة, يمكن أن يوفر قوة عالية مع الحفاظ على مقاومة التآكل وقابلية التشغيل الآلي. وغالبا ما يستخدم في الفضاء الجوي, الأدوات الطبية, الأجزاء الميكانيكية الراقية, ومكونات الاتصال عالية التحميل.
تعد المعالجة 17-4PH أكثر تعقيدًا من المعالجة الآلية 304 أو 316 لأن طريق المعالجة الحرارية يؤثر على الأبعاد النهائية, صلابة, قوة, واتساق الدفعة. القرارات الرئيسية هي متى يتم إجراء معالجة الحل, متى لأداء الشيخوخة, وما إذا كان ينبغي إجراء المعالجة النهائية قبل أو بعد المعالجة الحرارية. الأجزاء المشتركة تشمل مهاوي الدقة, مكونات القفل, مكبات صمام, هياكل القابض الروبوتية, الأقواس المتعلقة بالفضاء, والموصلات ذات التحميل العالي.
تركز هذه المقالة على تسلسل المعالجة الحرارية, بدل الآلات, تشويه الشيخوخة, الانتهاء من الآلات, و تقتيش توقيت التصنيع باستخدام الحاسب الآلي الفولاذ المقاوم للصدأ 17-4PH. لطريق تصنيع الفولاذ المقاوم للصدأ الأوسع, اختيار المواد, مشاكل الآلات, وقرارات التشطيب, انظر دليل التصنيع باستخدام الحاسب الآلي الفولاذ المقاوم للصدأ.
17-4خصائص المواد PH: قوة التوازن, صلابة ومقاومة التآكل
17-4PH هو الفولاذ المقاوم للصدأ المتصلب بالترسيب Cr-Ni-Cu. النحاس هو العنصر الرئيسي المتصلب لهطول الأمطار. بعد العلاج الحل, المادة ناعمة نسبيًا وأسهل في الماكينة الخشنة أو شبه النهائية. بعد الشيخوخة, تقوية الترسيب تزيد من الصلابة والقوة. لأن كل حالة لها صلابة مختلفة, قوة, سلوك التآكل, والقدرة على التشغيل الآلي, لا ينبغي التخطيط للعملية مثل الفولاذ المقاوم للصدأ الأوستنيتي العادي.
عادة ما تكون مقاومة التآكل 17-4PH قريبة من 304 وأقل من 316, لذلك فهو ليس خيارًا أوليًا جيدًا لمياه البحر أو بيئات الكلوريد القوية. قيمتها الرئيسية هي القوة العالية مع التحكم في الأبعاد الذي يمكن التحكم فيه, مما يجعلها مفيدة لتحمل الأحمال, قفل, تحديد المواقع, والهياكل المرتبطة بالتآكل. لحام ممكن, ولكن يجب تأكيد أداء اللحام وحالة المعالجة الحرارية قبل الإنتاج.
حالة | صلابة HRC | قوة الشد MPa | ملحوظات |
تم علاج الحل, الحالة أ | <=30 | >=930 | حالة ليونة, يمكن تشكيله |
H900, الذين تتراوح أعمارهم بين 480 درجة مئوية | 40-44 | >=1310 | أعلى قوة, قد تنخفض مقاومة التآكل |
H1025, الذين تتراوح أعمارهم بين 550C | 35-40 | >=1070 | قوة متوازنة ومقاومة للتآكل |
H1150, الذين تتراوح أعمارهم بين 620C | 28-33 | >=860 | صلابة أعلى ومقاومة أفضل للتآكل |
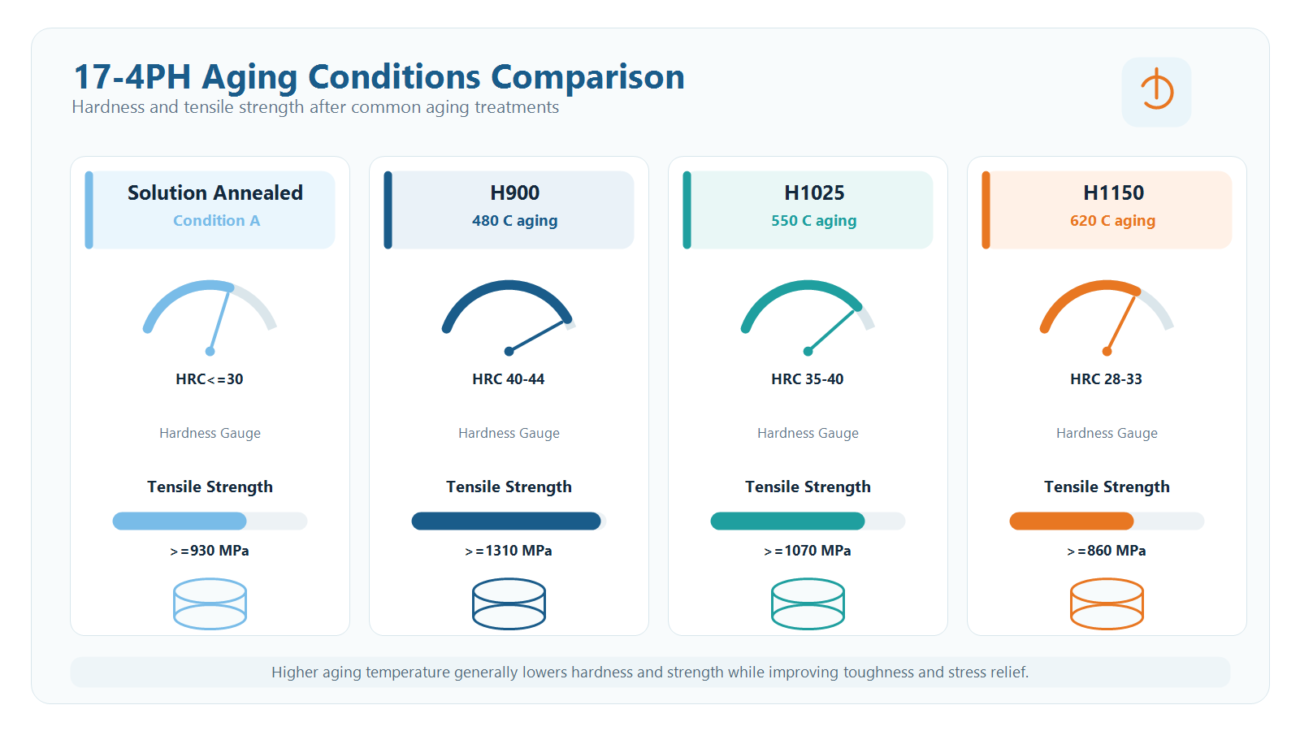
فتحة الصورة 1: 17-4مقارنة أداء PH حسب حالة الشيخوخة.
طريق المعالجة الحرارية: علاج الحل, الشيخوخة والانتهاء من تسلسل التصنيع
طريق عملية 17-4PH الشائع هو المعالجة الخشنة, علاج الحل, نصف تشطيب, شيخوخة, والانتهاء من الآلات. عادةً ما تتم المعالجة الخام في حالة أكثر ليونة لأن قابلية التشغيل الآلي أفضل ويمكن ترك مخزون كافٍ للمعالجة الحرارية والتشطيب النهائي. بعد الشيخوخة, تصبح المادة أصعب, لذلك عادة ما يتم طحن العمل المتبقي, طحن خفيف, إنهاء الدوران, أو التصحيح المحلي بدلاً من إزالة المخزون الثقيل.
طريق آخر هو الآلات الخام, علاج الحل بالإضافة إلى الشيخوخة, ومن ثم الانتهاء من الآلات. يقلل هذا المسار من خطوة معالجة واحدة, لكن المادة القديمة أصعب, يجب أن يكون بدل النهاية أصغر, ومخاطر تآكل الأدوات أعلى. إنه أكثر ملاءمة للهندسة البسيطة, بدل تشطيب صغير, ومتطلبات التسامح مستقرة.
النقطة الأساسية هي أن الأبعاد الحاسمة النهائية عادة ما تكتمل بعد الشيخوخة. قد تسبب الشيخوخة حركة طفيفة في الأبعاد. نطاق مثل 0.05-0.15 يجب التعامل مع mm كمرجع تخطيط نموذجي لبعض الهياكل, وليس كقيمة مضمونة. يقوم JADE-CNC عادةً بفحص الأبعاد الرئيسية بعد التقادم, ثم يضبط بدل النهاية, تركيب, ومعلمات التصنيع بناءً على الحركة المقاسة.
استراتيجية التصنيع باستخدام الحاسب الآلي: تحتاج الظروف المختلفة إلى خطط قطع مختلفة
في حالة المعالجة بالحل, 17-4آلات PH تحب إلى حد ما 304, ولكن لا يزال لديه بعض الصلابة والميل إلى تصلب العمل. غالبًا ما يتم استخدام أدوات كربيد TiAlN المطلية, وVC 80-120 يمكن استخدام m/min كمرجع دوران أولي. يجب أن يتجنب عمق القطع الاحتكاك بطبقة سطحية صلبة. بدل الآلات الخام يعتمد على حجم الجزء, سمك الجدار, حالة المعالجة الحرارية, ومتطلبات التسامح.
في حالة الشيخوخة, 17-4PH لديه صلابة أعلى, حمل قطع أقوى, والمزيد من ارتداء الأدوات. قد يستخدم الطحن كربيد, سيرميت, أو أدوات PCBN حيثما كان ذلك مبررا. عادة ما يتم تقليل سرعة القطع, وتغذية مستقرة, عمق قطع صغير, ويصبح التبريد الكافي أكثر أهمية. قد يستخدم الحفر الكوبالت HSS أو تدريبات الكربيد; تحتاج الثقوب العميقة والثقوب الصغيرة إلى التحكم في إخلاء الرقاقة والنقر. يجب التخطيط للنقر باستخدام نوع النقر الصحيح, التنصت على النفط, والتحكم في حجم الثقب التجريبي.
يعد الطحن طريقة تشطيب مهمة للأعمار من 17 إلى 4 سنوات. طحن أسطواني, طحن السطح, ويمكن استخدام طحن الرقصة لتصحيح الأبعاد الحرجة. يجب أن يتجنب اختيار العجلة واستراتيجية التبريد حرق الطحن. إذا ظهر لون المزاج أو الحرق, صلابة السطح, مقاومة التآكل, وقد يتأثر أداء التعب, لذلك يجب أن تكون حرارة الطحن جزءًا من مراجعة العملية للأسطح الحرجة.
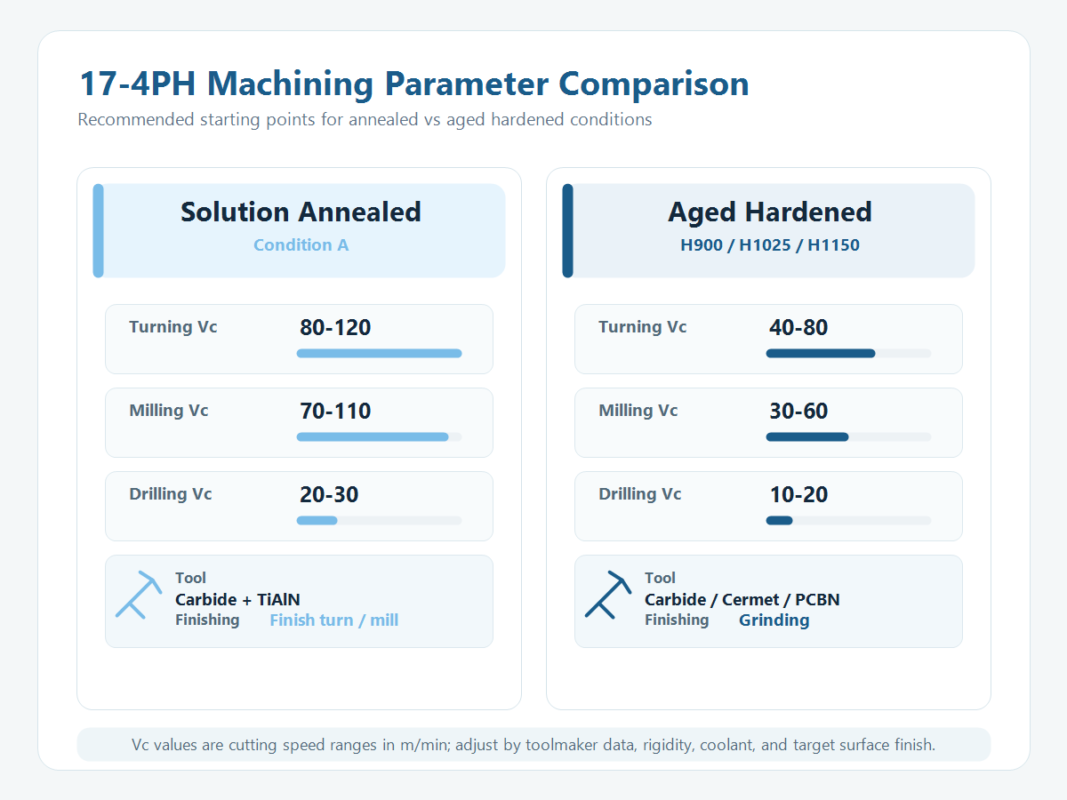
فتحة الصورة 2: مقارنة معلمات التصنيع لـ 17-4PH في ظروف مختلفة.
التحكم في التشويه: بدل المعالجة الحرارية, توقيت التثبيت والتفتيش
17-4غالبًا ما يحتاج تشويه المعالجة الحرارية PH إلى مزيد من الاهتمام أكثر من ذلك 304 أو 316 لأن تصلب الهطول يسبب تغيرات هيكلية وأبعادية. جدران رقيقة, مهاوي طويلة, تجاويف معقدة, ميزات غريب الأطوار, ويمكن أن يؤدي سمك الجدار غير المتساوي إلى الانحناء, تزييفها, أو تحول الأبعاد المحلية. يعتمد التحكم في التشويه على بدل المعالجة قبل المعالجة الحرارية, دعم المعالجة الحرارية, تركيب, وتوقيت التفتيش بعد الشيخوخة.
يمكن تقييم الأعمدة الطويلة للتعليق العمودي أو المعالجة الحرارية المدعومة لتقليل الانحناء بسبب الوزن الذاتي. قد تستخدم الألواح الرقيقة والأجزاء ذات الجدران الرقيقة تركيبات أو طرق دعم مخصصة لتقليل الاعوجاج. غالبًا ما تكون الأجزاء المعقدة نصف جاهزة بعد معالجة المحلول ويتم تشكيلها بعد التعتيق, باستخدام الآلات النهائية لتصحيح حركة الشيخوخة. حركة الشيخوخة 0.05-0.15 مم وبدل الانتهاء من 0.2-0.3 مم يمكن استخدامها كمراجع التخطيط المبكر, ولكن ينبغي تأكيد البدل النهائي من هندسة الجزء, سلوك دفعة المعالجة الحرارية, ومتطلبات التسامح.
إذا تجاوز التشويه بدل النهاية المتاح, قد يحتاج الفريق إلى تقييم الاستقامة, إعادة المعالجة الحرارية, التصحيح المحلي, أو إعادة المخاطرة. من 17 إلى 4 سنوات يكون تقويمه أصعب وأصعب, لذا فإن النهج الأفضل هو التحكم في الشكل الهندسي بينما لا يزال الجزء في حالة معالجة بالمحلول أو شبه نهائي. ولذلك يجب أن يتضمن تخطيط العملية موضع الاستقامة, نقطة التفتيش, وبدل التصنيع النهائي.
مشاكل الآلات الشائعة والتحكم في الأدوات
بالمقارنة مع 304 أو 316, 17-4يمكن أن يولد الرقم الهيدروجيني حمل قطع أعلى في ظروف معينة, ويصبح تآكل الأداة أكثر وضوحًا بعد المعالجة الحرارية. زوايا داخلية صغيرة, الأخاديد العميقة, جدران رقيقة, متطلبات عالية لتشطيب السطح, والتخفيضات المتقطعة كلها تزيد من المخاطر. اختيار الأداة, قطع البيانات, المبرد, إخلاء الشريحة, ويجب مراجعة صلابة العمل معًا. لقضايا الآلات المجاورة غير القابل للصدأ, يرى مشاكل التصنيع باستخدام الحاسب الآلي الفولاذ المقاوم للصدأ & الحلول.
التطبيقات وإرشادات الاختيار
17-4PH مناسب عندما يحتاج الجزء إلى قوة عالية ومقاومة معتدلة للتآكل: المكونات الهيكلية للطيران, أدوات أو مكونات طبية عالية القوة, أجزاء ميكانيكية متميزة, التروس, مهاوي, الصمامات, أجزاء القفل, والمكونات المرتبطة بالنفط والغاز. إذا كانت بيئة الخدمة تشمل مياه البحر, التعرض القوي للكلوريد, أو وسائط التآكل العدوانية, 316, الفولاذ المقاوم للصدأ على الوجهين, أو يجب مراجعة سبيكة أخرى مقاومة للتآكل بدلاً من النظر إلى القوة فقط. إذا لم تكن هناك حاجة إلى قوة عالية, 304 أو 316 عادة ما يكون أكثر اقتصادا وأسهل في الماكينة.
حالة الشيخوخة هي أيضًا قرار الاختيار. غالبًا ما يتم استخدام H900 حيث تكون الأولوية للقوة العالية, ولكن ينبغي إعادة النظر في المتانة ومقاومة التآكل. يستخدم H1025 عادة عند القوة, صلابة, ومقاومة التآكل تحتاج إلى التوازن. يوفر H1150 صلابة أفضل وهو مفيد لتحميل الصدمات أو الأجزاء الحساسة للصلابة. يقوم JADE-CNC بتقييم مسار المعالجة بناءً على الحمل, بيئة, دقة الأبعاد, حالة المعالجة بالحرارة, ومتطلبات التفتيش.
حول اليشم باستخدام الحاسب الآلي
يركز JADE-CNC على تصنيع الأجزاء الدقيقة من الفولاذ المقاوم للصدأ, مع التصنيع باستخدام الحاسب الآلي خمسة محاور, التصنيع المركب لطاحونة الدوران, معدات طحن الدقة, ايزو 9001 شهادة, وخدمة الشباك الواحد من التصنيع باستخدام الحاسب الآلي, لحام, تنسيق المعالجة الحرارية, التشطيب السطحي, للتفتيش. يمكن التحقق من المواد الواردة بواسطة مطياف, وتجمع العمليات الرئيسية بين الفحص الذاتي والفحص المخصص للمساعدة في التحكم في المهلة الزمنية, جودة, واتساق الدفعة.
أرسل الرسم الخاص بك, 3نموذج د, 17-4حالة المواد PH, حالة الشيخوخة المستهدفة, متطلبات المعالجة الحرارية, الأبعاد الحرجة, التسامح, المعالجة السطحية, وكمية الدفعة لتقييم العملية و اقتباس, عادة داخل 24 ساعات.
مقالات ذات صلة بالفولاذ المقاوم للصدأ

ليو ليانغ, أفضل شريك مؤسس مع R&د
JADE-CNC مؤسس LEO, الذي يجلب أكثر من عقدين من الخبرة في الصناعة, بدأ ليو حياته المهنية كمتدرب ومارس مهاراته في معالجة الأسطح والتصنيع باستخدام الحاسب الآلي.
