



17-4Acciaio inossidabile PH: Decisioni sulla lavorazione e sul trattamento termico di parti ad alta resistenza
Quando 304 O 316 l'acciaio inossidabile non fornisce abbastanza resistenza, gli ingegneri spesso valutano 17-4PH, noto anche come 630 acciaio inossidabile. 17-4PH è un acciaio inossidabile indurente per precipitazione. Attraverso il trattamento della soluzione e l'invecchiamento, può fornire elevata resistenza pur mantenendo un'utile resistenza alla corrosione e lavorabilità. È spesso usato nel settore aerospaziale, strumenti medici, parti meccaniche di fascia alta, e componenti di connessione ad alto carico.
La lavorazione del 17-4PH è più complessa della lavorazione 304 O 316 perché il percorso del trattamento termico influisce sulle dimensioni finali, durezza, forza, e consistenza del lotto. Le decisioni chiave riguardano quando eseguire il trattamento risolutivo, quando effettuare l'invecchiamento, e se la lavorazione finale debba essere eseguita prima o dopo il trattamento termico. Le parti comuni includono alberi di precisione, componenti di bloccaggio, bobine di valvole, strutture di presa robotizzate, parentesi legate al settore aerospaziale, e connettori ad alto carico.
Questo articolo si concentra sulla sequenza del trattamento termico, sovrametallo di lavorazione, distorsione dell’invecchiamento, lavorazione di finitura, E ispezione fasatura per lavorazione CNC acciaio inox 17-4PH. Per il percorso di lavorazione dell'acciaio inossidabile più ampio, selezione del materiale, problemi di lavorazione, e decisioni finali, vedere il guida per la lavorazione CNC in acciaio inossidabile.
17-4Proprietà del materiale PH: Forza equilibrante, Durezza e resistenza alla corrosione
17-4PH è un acciaio inossidabile indurente per precipitazione al Cr-Ni-Cu. Il rame è il principale elemento di indurimento delle precipitazioni. Dopo il trattamento in soluzione, il materiale è relativamente morbido e più facile da sgrossare o semifinire. Dopo l'invecchiamento, il rafforzamento delle precipitazioni aumenta la durezza e la resistenza. Perché ogni condizione ha una durezza diversa, forza, comportamento alla corrosione, e lavorabilità, il processo non deve essere pianificato come il normale acciaio inossidabile austenitico.
La resistenza alla corrosione di 17-4PH è solitamente vicina a 304 e inferiore a 316, quindi non è una buona prima scelta per acqua di mare o ambienti con forti cloruri. Il suo valore principale è l'elevata resistenza con un controllo dimensionale gestibile, rendendolo utile per il carico, bloccaggio, posizionamento, e strutture legate all'usura. Saldatura è possibile, ma le prestazioni di saldatura e le condizioni di trattamento termico devono essere confermate prima della produzione.
Condizione | Durezza HRC | Resistenza alla trazione MPa | Note |
Soluzione trattata, Condizione A | <=30 | >=930 | Condizioni più morbide, lavorabile |
H900, invecchiato a 480°C | 40-44 | >=1310 | Massima forza, la resistenza alla corrosione potrebbe diminuire |
H1025, invecchiato a 550C | 35-40 | >=1070 | Forza bilanciata e resistenza alla corrosione |
H1150, invecchiato a 620C | 28-33 | >=860 | Maggiore tenacità e migliore resistenza alla corrosione |
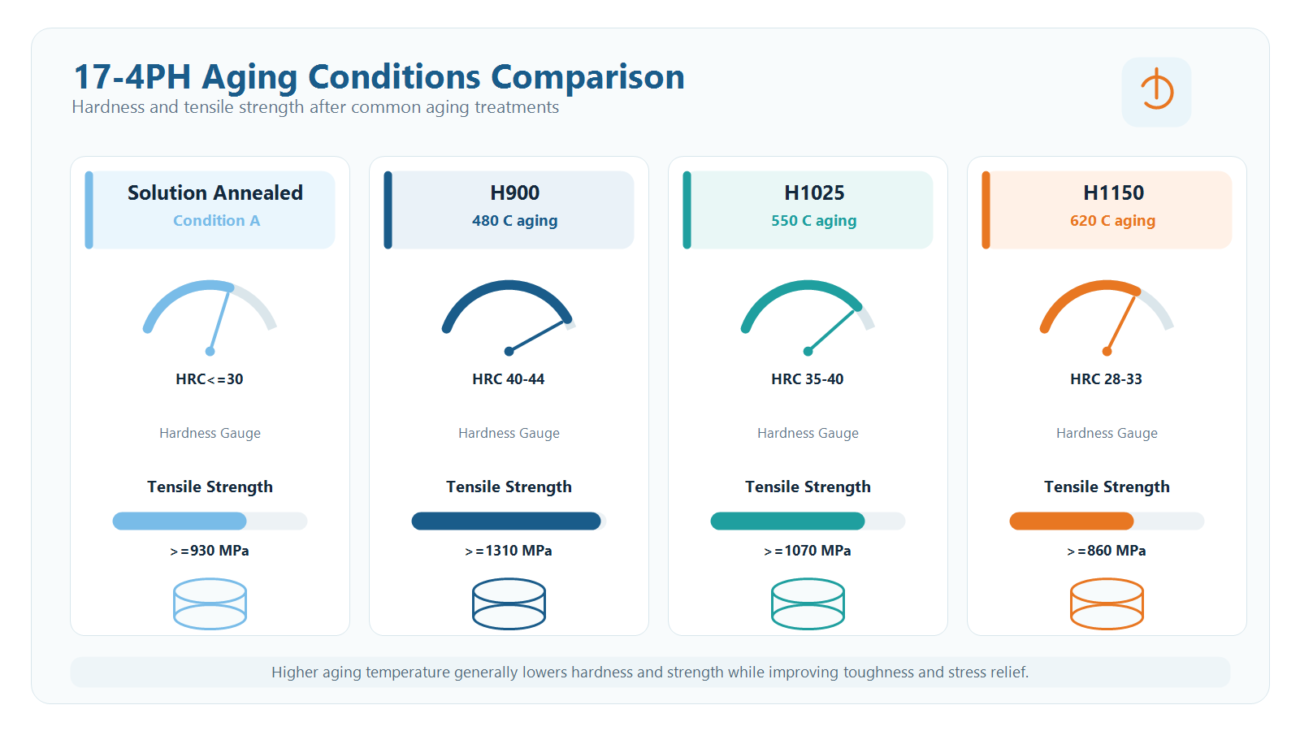
Slot immagine 1: 17-4Confronto delle prestazioni del PH in base alle condizioni di invecchiamento.
Percorso del trattamento termico: Trattamento risolutivo, Sequenza di lavorazione di invecchiamento e finitura
Un percorso comune del processo 17-4PH è la lavorazione di sgrossatura, trattamento in soluzione, semifinitura, invecchiamento, e finitura della lavorazione. La lavorazione di sgrossatura viene solitamente eseguita in condizioni più morbide perché la lavorabilità è migliore e può essere lasciato materiale sufficiente per il trattamento termico e la finitura finale. Dopo l'invecchiamento, il materiale diventa più duro, quindi il lavoro rimanente è solitamente la macinazione, fresatura leggera, finire di girare, o correzione locale piuttosto che rimozione pesante del materiale.
Un altro percorso è la lavorazione di sgrossatura, trattamento della soluzione più invecchiamento, e poi finire la lavorazione. Questo percorso riduce una fase di gestione, ma il materiale invecchiato è più duro, il sovrametallo di finitura deve essere inferiore, e il rischio di usura dell'utensile è maggiore. È più adatto per geometrie semplici, piccola indennità di finitura, e requisiti di tolleranza stabili.
Il punto chiave è che le dimensioni critiche finali vengono solitamente completate dopo l’invecchiamento. L'invecchiamento può causare lievi movimenti dimensionali. Una gamma come 0.05-0.15 mm dovrebbe essere trattato come un tipico riferimento di pianificazione per determinate strutture, non come valore garantito. JADE-CNC normalmente controlla le dimensioni chiave dopo l'invecchiamento, quindi regola il sovrametallo di finitura, fissaggio, e parametri di lavorazione basati sul movimento misurato.
Strategia di lavorazione CNC: Condizioni diverse richiedono piani di taglio diversi
Nella condizione trattata con la soluzione, 17-4Le macchine PH in qualche modo assomigliano 304, ma ha ancora una certa tenacia e tendenza all'indurimento del lavoro. Spesso vengono utilizzati utensili in metallo duro rivestiti TiAlN, e Vc 80-120 m/min può essere utilizzato come riferimento di svolta iniziale. La profondità di taglio dovrebbe evitare lo sfregamento su uno strato superficiale indurito. La tolleranza di sgrossatura dipende dalla dimensione della parte, spessore della parete, condizione di trattamento termico, e requisiti di tolleranza.
Nello stato invecchiato, 17-4Il PH ha una durezza maggiore, carico di taglio più forte, e maggiore usura degli strumenti. La fresatura può utilizzare carburo, cermet, o strumenti PCBN ove giustificato. La velocità di taglio è solitamente ridotta, e alimentazione stabile, piccola profondità di taglio, e un raffreddamento sufficiente diventano più importanti. La perforazione può utilizzare punte in HSS al cobalto o in metallo duro; fori profondi e fori piccoli necessitano di controllo della perforazione e dell'evacuazione del truciolo. La maschiatura dovrebbe essere pianificata con il giusto tipo di rubinetto, spillando olio, e dimensione controllata del foro pilota.
La macinazione è un metodo di finitura importante per i 17-4PH invecchiati. Rettifica cilindrica, rettifica superficiale, e la rettifica delle maschere può essere utilizzata per correggere le dimensioni critiche. La selezione della mola e la strategia di raffreddamento devono evitare bruciature da macinazione. Se appare colore di tempera o bruciatura, durezza superficiale, resistenza alla corrosione, e le prestazioni in termini di fatica potrebbero risentirne, quindi il calore di macinazione dovrebbe far parte della revisione del processo per le superfici critiche.
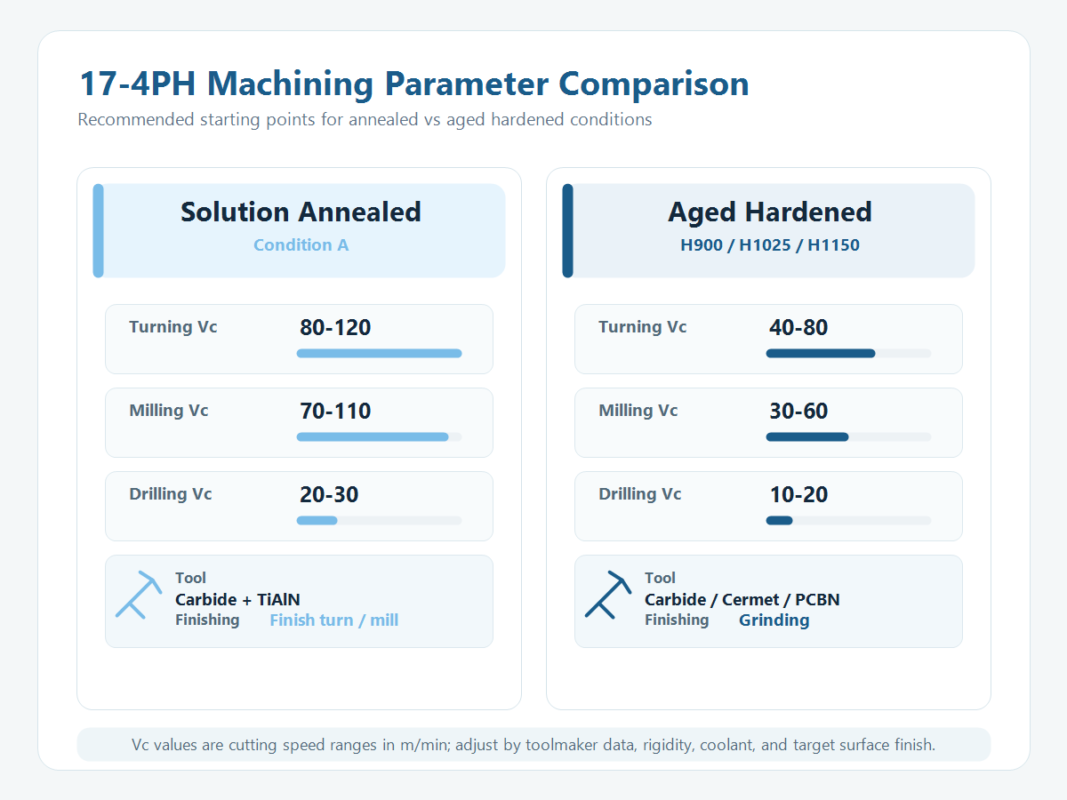
Slot immagine 2: Confronto dei parametri di lavorazione per 17-4PH in diverse condizioni.
Controllo della distorsione: Indennità per trattamenti termici, Tempistiche di fissaggio e ispezione
17-4La distorsione del trattamento termico del PH spesso richiede più attenzione di quella 304 O 316 perché l'indurimento per precipitazione provoca cambiamenti strutturali e dimensionali. Pareti sottili, alberi lunghi, cavità complesse, caratteristiche eccentriche, e lo spessore non uniforme della parete può portare alla flessione, deformazione, o spostamento dimensionale locale. Il controllo della distorsione dipende dal sovrametallo di lavorazione prima del trattamento termico, supporto al trattamento termico, fissaggio, e tempi di ispezione dopo l'invecchiamento.
Gli alberi lunghi possono essere valutati per la sospensione verticale o il trattamento termico supportato per ridurre la flessione dovuta al peso proprio. Le piastre sottili e le parti a parete sottile possono utilizzare dispositivi dedicati o metodi di supporto per ridurre la deformazione. Le parti complesse sono spesso semilavorate dopo il trattamento di solubilizzazione e finite con lavorazione meccanica dopo l'invecchiamento, utilizzando la lavorazione finale per correggere il movimento di invecchiamento. Movimento di invecchiamento di 0.05-0.15 mm e sovrametallo di finitura di 0.2-0.3 mm possono essere utilizzati come riferimenti di pianificazione anticipati, ma il margine finale dovrebbe essere confermato dalla geometria della parte, comportamento del lotto di trattamento termico, e requisiti di tolleranza.
Se la distorsione supera il margine di finitura disponibile, il team potrebbe dover valutare il raddrizzamento, trattamento termico successivo, correzione locale, o rifare il rischio. Invecchiato 17-4PH è più duro e più difficile da raddrizzare, quindi l'approccio migliore è controllare la geometria mentre la parte è ancora in condizioni trattate con la soluzione o semifinita. La pianificazione del processo dovrebbe quindi includere la posizione di raddrizzatura, punto di ispezione, e sovrametallo di lavorazione finale.
Problemi comuni di lavorazione e controllo degli utensili
Rispetto a 304 O 316, 17-4Il PH può generare un carico di taglio più elevato in determinate condizioni, e l'usura dell'utensile diventa più evidente dopo il trattamento termico. Piccoli angoli interni, solchi profondi, pareti sottili, elevati requisiti di finitura superficiale, e i tagli interrotti aumentano tutti i rischi. Scelta dello strumento, dati di taglio, refrigerante, evacuazione truciolo, e la rigidità del lavoro dovrebbero essere riviste insieme. Per problemi di lavorazione dell'acciaio inossidabile adiacente, Vedere Problemi di lavorazione CNC dell'acciaio inossidabile & Soluzioni.
Candidature e guida alla selezione
17-4PH è adatto quando una parte necessita di elevata robustezza e moderata resistenza alla corrosione: componenti strutturali aerospaziali, strumenti o componenti medici ad alta resistenza, parti meccaniche di prima qualità, ingranaggi, alberi, valvole, parti di bloccaggio, e componenti legati al petrolio e al gas. Se l'ambiente di servizio include acqua di mare, forte esposizione al cloruro, o agenti corrosivi aggressivi, 316, acciaio inossidabile duplex, o un'altra lega resistente alla corrosione dovrebbe essere rivista invece di considerare solo la resistenza. Se non è richiesta un'elevata resistenza, 304 O 316 è solitamente più economico e più facile da lavorare.
Anche la condizione di invecchiamento è una decisione di selezione. L'H900 viene spesso utilizzato laddove l'elevata resistenza è la priorità, ma la tenacità e la resistenza alla corrosione dovrebbero essere riviste. H1025 è comunemente usato quando la forza, tenacità, e la resistenza alla corrosione necessitano di equilibrio. H1150 offre una migliore tenacità ed è utile per carichi ad impatto o parti sensibili alla tenacità. JADE-CNC valuta il percorso di lavorazione in base al carico, ambiente, precisione dimensionale, condizione trattata termicamente, e requisiti di ispezione.
A proposito di JADE-CNC
JADE-CNC si concentra sulla lavorazione di pezzi di precisione in acciaio inossidabile, con lavorazione a cinque assi, lavorazione composta di tornitura e fresatura, attrezzature per la rettifica di precisione, ISO 9001 certificazione, e servizio one-stop dalla lavorazione CNC, saldatura, coordinamento del trattamento termico, finitura superficiale, all'ispezione. Il materiale in entrata può essere verificato mediante spettrometro, e i processi chiave combinano l'autoispezione con un'ispezione dedicata per aiutare a controllare i tempi di consegna, qualità, e consistenza del lotto.
Invia il tuo disegno, 3Modello D, 17-4Condizioni del materiale PH, condizione di invecchiamento target, esigenza di trattamento termico, dimensioni critiche, tolleranze, trattamento superficiale, e la quantità del lotto per la valutazione del processo e preventivo, tipicamente all'interno 24 ore.
Articoli correlati sull'acciaio inossidabile

Leone Liang, Fondatore Miglior Partner con R&D
Il fondatore di JADE-CNC LEO, che vanta oltre due decenni di esperienza nel settore, Leo ha iniziato la sua carriera come apprendista e ha messo in pratica le sue competenze nel trattamento superficiale e nella lavorazione CNC.
