



17-4PH-Edelstahl: Entscheidungen zur Bearbeitung und Wärmebehandlung für hochfeste Teile
Wann 304 oder 316 Edelstahl bietet nicht genügend Festigkeit, Ingenieure bewerten häufig 17-4PH, auch bekannt als 630 Edelstahl. 17-4PH ist ein ausscheidungshärtender Edelstahl. Durch Lösungsbehandlung und Alterung, Es kann eine hohe Festigkeit liefern und gleichzeitig eine nützliche Korrosionsbeständigkeit und Bearbeitbarkeit beibehalten. Es wird häufig in der Luft- und Raumfahrt eingesetzt, medizinische Instrumente, hochwertige mechanische Teile, und hochbelastbare Verbindungskomponenten.
Die Bearbeitung von 17-4PH ist komplexer als die maschinelle Bearbeitung 304 oder 316 weil der Wärmebehandlungsweg die Endabmessungen beeinflusst, Härte, Stärke, und Chargenkonsistenz. Die wichtigsten Entscheidungen sind, wann eine Lösungsbehandlung durchgeführt werden soll, wann die Alterung durchgeführt werden soll, und ob die Endbearbeitung vor oder nach der Wärmebehandlung erfolgen soll. Zu den gemeinsamen Teilen gehören Präzisionswellen, Verriegelungskomponenten, Ventilspulen, Roboter-Greiferstrukturen, Halterungen für die Luft- und Raumfahrt, und Hochlaststeckverbinder.
Dieser Artikel konzentriert sich auf die Wärmebehandlungssequenz, Bearbeitungszugabe, Alterungsverzerrung, Fertigbearbeitung, Und Inspektion Timing für die CNC-Bearbeitung von 17-4PH-Edelstahl. Für die breitere Bearbeitung von Edelstahl, Materialauswahl, Bearbeitungsprobleme, und abschließende Entscheidungen, siehe die CNC-Bearbeitungsanleitung aus Edelstahl.
17-4PH-Materialeigenschaften: Balancierende Kraft, Härte und Korrosionsbeständigkeit
17-4PH ist ein ausscheidungshärtender Cr-Ni-Cu-Edelstahl. Kupfer ist das wichtigste ausscheidungshärtende Element. Nach Lösungsbehandlung, Das Material ist relativ weich und lässt sich leichter aufrauen oder vorbearbeiten. Nach dem Altern, Durch die Ausfällungsverfestigung werden Härte und Festigkeit erhöht. Denn jede Bedingung hat eine unterschiedliche Härte, Stärke, Korrosionsverhalten, und Bearbeitbarkeit, Der Prozess sollte nicht wie bei gewöhnlichem austenitischem Edelstahl geplant werden.
Die Korrosionsbeständigkeit von 17-4PH liegt normalerweise nahe bei 304 und niedriger als 316, Daher ist es keine gute erste Wahl für Meerwasser oder stark chloridhaltige Umgebungen. Sein Hauptwert ist eine hohe Festigkeit mit beherrschbarer Dimensionskontrolle, Dadurch eignet es sich zum Tragen, Verriegelung, Positionierung, und verschleißbedingte Strukturen. Schweißen ist möglich, Die Schweißleistung und der wärmebehandelte Zustand sollten jedoch vor der Produktion bestätigt werden.
Zustand | Härte HRC | Zugfestigkeit MPa | Notizen |
Lösung behandelt, Zustand A | <=30 | >=930 | Weicherer Zustand, bearbeitbar |
H900, bei 480 °C gealtert | 40-44 | >=1310 | Höchste Festigkeit, Die Korrosionsbeständigkeit kann abnehmen |
H1025, bei 550°C gealtert | 35-40 | >=1070 | Ausgewogene Festigkeit und Korrosionsbeständigkeit |
H1150, bei 620 °C gealtert | 28-33 | >=860 | Höhere Zähigkeit und bessere Korrosionsbeständigkeit |
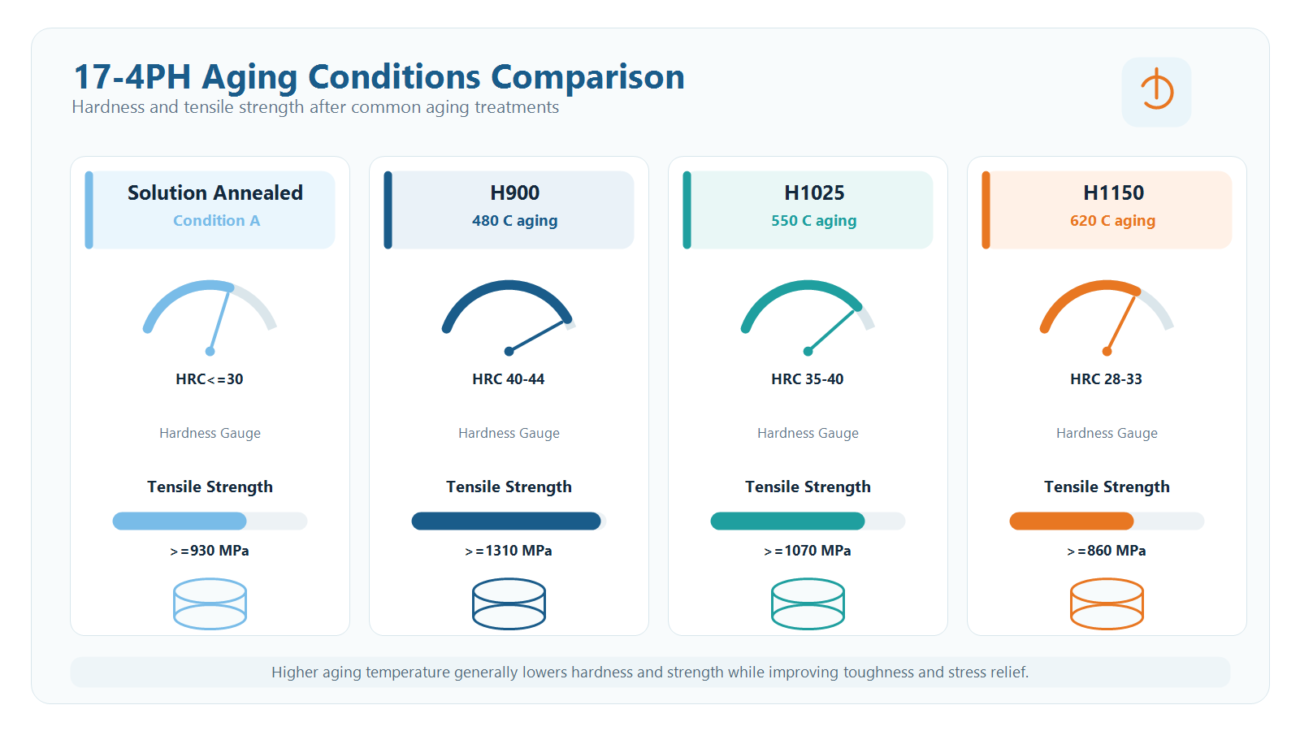
Bildsteckplatz 1: 17-4PH-Leistungsvergleich nach Alterungszustand.
Wärmebehandlungsroute: Lösungsbehandlung, Alterungs- und Endbearbeitungssequenz
Eine übliche 17-4PH-Prozessroute ist die Grobbearbeitung, Lösungsbehandlung, Halbfertigbearbeitung, Altern, und Fertigbearbeitung. Die Grobbearbeitung erfolgt in der Regel in einem weicheren Zustand, da die Bearbeitbarkeit besser ist und genügend Material für die Wärmebehandlung und Endbearbeitung übrig bleibt. Nach dem Altern, das Material wird härter, Daher besteht die verbleibende Arbeit normalerweise aus Schleifen, leichtes Fräsen, Fertigdrehen, oder lokale Korrektur statt starker Materialabtragung.
Ein anderer Weg ist die Grobbearbeitung, Lösungsbehandlung plus Alterung, und dann die Bearbeitung beenden. Diese Route reduziert einen Handhabungsschritt, aber das gealterte Material ist härter, das Schlichtaufmaß muss kleiner sein, und das Werkzeugverschleißrisiko ist höher. Es eignet sich eher für einfache Geometrien, kleine Nachbearbeitungszugabe, und stabile Toleranzanforderungen.
Der entscheidende Punkt ist, dass die endgültigen kritischen Abmessungen normalerweise nach der Alterung erreicht werden. Durch die Alterung kann es zu leichten Maßabweichungen kommen. Eine Reihe wie 0.05-0.15 mm sollte als typische Planungsreferenz für bestimmte Bauwerke betrachtet werden, nicht als garantierter Wert. Normalerweise überprüft JADE-CNC die Schlüsselmaße nach der Alterung, Passt dann die Schlichtzugabe an, Befestigung, und Bearbeitungsparameter basierend auf der gemessenen Bewegung.
CNC-Bearbeitungsstrategie: Unterschiedliche Bedingungen erfordern unterschiedliche Schnittpläne
Im lösungsbehandelten Zustand, 17-4PH-Maschinen ähnlich 304, aber es weist immer noch eine gewisse Zähigkeit und Tendenz zur Kaltverfestigung auf. Häufig kommen TiAlN-beschichtete Hartmetallwerkzeuge zum Einsatz, und Vc 80-120 m/min kann als anfänglicher Drehreferenzwert verwendet werden. Bei der Schnitttiefe sollte ein Reiben auf einer gehärteten Oberflächenschicht vermieden werden. Die Grobbearbeitungszugabe hängt von der Teilegröße ab, Wandstärke, Wärmebehandlungsbedingung, und Toleranzanforderungen.
Im gealterten Zustand, 17-4PH hat eine höhere Härte, stärkere Schnittbelastung, und mehr Werkzeugverschleiß. Beim Fräsen kann Hartmetall verwendet werden, Cermet, oder PCBN-Werkzeuge, sofern gerechtfertigt. Die Schnittgeschwindigkeit wird normalerweise reduziert, und stabiles Futter, geringe Schnitttiefe, und ausreichende Kühlung werden immer wichtiger. Zum Bohren können Kobalt-HSS- oder Hartmetallbohrer verwendet werden; Tiefe Löcher und kleine Löcher müssen durch Ausfräsen und Späneabfuhr kontrolliert werden. Der Gewindebohrer sollte mit der richtigen Gewindebohrerart geplant werden, Klopföl, und kontrollierte Pilotlochgröße.
Schleifen ist eine wichtige Endbearbeitungsmethode für die Altersgruppe 17-4PH. Rundschleifen, Oberflächenschleifen, und Koordinatenschleifen können zur Korrektur kritischer Maße eingesetzt werden. Schleifscheibenauswahl und Kühlstrategie müssen Schleifbrand vermeiden. Wenn eine Verfärbung oder ein Brennen auftritt, Oberflächenhärte, Korrosionsbeständigkeit, und die Ermüdungsleistung kann beeinträchtigt sein, Daher sollte die Schleifwärme Teil der Prozessüberprüfung für kritische Oberflächen sein.
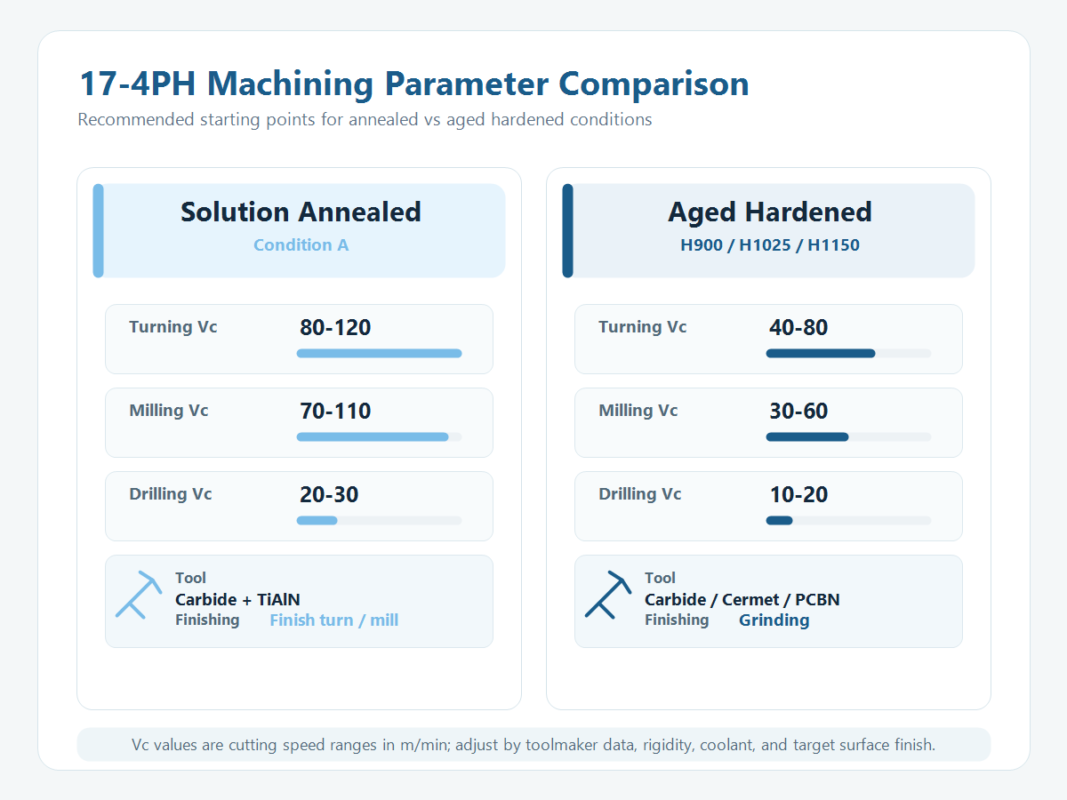
Bildsteckplatz 2: Vergleich der Bearbeitungsparameter für 17-4PH unter verschiedenen Bedingungen.
Verzerrungskontrolle: Wärmebehandlungszulage, Montage- und Inspektionszeitpunkt
17-4Verzerrungen bei der PH-Wärmebehandlung erfordern oft mehr Aufmerksamkeit als 304 oder 316 denn durch die Ausscheidungshärtung kommt es zu Struktur- und Dimensionsveränderungen. Dünne Wände, lange Schäfte, komplexe Hohlräume, exzentrische Merkmale, und ungleichmäßige Wandstärken können zu Durchbiegungen führen, verziehen, oder lokale Dimensionsverschiebung. Die Verformungskontrolle hängt von der Bearbeitungszugabe vor der Wärmebehandlung ab, Unterstützung bei der Wärmebehandlung, Befestigung, und Inspektionszeitpunkt nach der Alterung.
Lange Schäfte können für eine vertikal hängende oder unterstützte Wärmebehandlung geprüft werden, um die Biegung durch das Eigengewicht zu reduzieren. Dünne Platten und dünnwandige Teile können spezielle Vorrichtungen oder Stützmethoden verwenden, um Verformungen zu reduzieren. Komplexe Teile werden oft nach der Lösungsbehandlung halbfertig bearbeitet und nach der Alterung endbearbeitet, Verwendung der Endbearbeitung zur Korrektur der Alterungsbewegung. Alterungsbewegung von 0.05-0.15 mm und Schlichtaufmaß von 0.2-0.3 mm können als frühe Planungsreferenzen verwendet werden, Die endgültige Toleranz sollte jedoch anhand der Teilegeometrie bestätigt werden, Chargenverhalten bei der Wärmebehandlung, und Toleranzanforderungen.
Wenn die Verformung die verfügbare Schlichtzugabe überschreitet, Das Team muss möglicherweise die Begradigung bewerten, erneute Wärmebehandlung, lokale Korrektur, oder Remake-Risiko. Im Alter von 17 bis 4 PH ist es schwieriger und schwieriger zu glätten, Der bessere Ansatz besteht daher darin, die Geometrie zu kontrollieren, während sich das Teil noch im lösungsbehandelten oder halbfertigen Zustand befindet. Die Prozessplanung sollte daher die Richtposition einbeziehen, Inspektionspunkt, und Endbearbeitungszugabe.
Häufige Bearbeitungsprobleme und Werkzeugsteuerung
Gegenüber 304 oder 316, 17-4PH kann unter bestimmten Bedingungen eine höhere Schnittlast erzeugen, und der Werkzeugverschleiß wird nach der Wärmebehandlung deutlicher. Kleine Innenecken, tiefe Rillen, dünne Wände, hohe Anforderungen an die Oberflächengüte, und unterbrochene Schnitte erhöhen das Risiko. Werkzeugauswahl, Schnittdaten, Kühlmittel, Spanabfuhr, und die Festigkeit der Werkstückspannung sollten gemeinsam überprüft werden. Für angrenzende Edelstahlbearbeitungsprobleme, sehen Probleme bei der CNC-Bearbeitung von Edelstahl & Lösungen.
Bewerbungs- und Auswahlberatung
17-4PH eignet sich, wenn für ein Teil eine hohe Festigkeit und eine mäßige Korrosionsbeständigkeit erforderlich sind: Strukturbauteile für die Luft- und Raumfahrt, hochfeste medizinische Werkzeuge oder Komponenten, Hochwertige mechanische Teile, Getriebe, Wellen, Ventile, Verriegelungsteile, und Öl- und Gasbezogene Komponenten. Wenn die Serviceumgebung Meerwasser umfasst, starke Chloridbelastung, oder aggressive Korrosionsmedien, 316, Duplex-Edelstahl, oder einer anderen korrosionsbeständigen Legierung sollte überprüft werden, anstatt nur auf die Festigkeit zu achten. Wenn keine hohe Festigkeit erforderlich ist, 304 oder 316 ist in der Regel wirtschaftlicher und einfacher zu bearbeiten.
Auch der Alterungszustand ist eine Auswahlentscheidung. H900 wird häufig dort eingesetzt, wo hohe Festigkeit im Vordergrund steht, Zähigkeit und Korrosionsbeständigkeit sollten jedoch überprüft werden. H1025 wird häufig für Festigkeitszwecke verwendet, Zähigkeit, und Korrosionsbeständigkeit müssen ausgewogen sein. H1150 bietet eine bessere Zähigkeit und eignet sich für stoßbeanspruchte oder zähigkeitsempfindliche Teile. JADE-CNC wertet die Bearbeitungsroute lastabhängig aus, Umfeld, Maßhaltigkeit, wärmebehandelter Zustand, und Inspektionsanforderungen.
Über JADE-CNC
JADE-CNC konzentriert sich auf die Präzisionsbearbeitung von Edelstahlteilen, mit Fünf-Achsen-Bearbeitung, Dreh-Fräs-Verbundbearbeitung, Präzisionsschleifgeräte, ISO 9001 Zertifizierung, und One-Stop-Service für die CNC-Bearbeitung, Schweißen, Koordinierung der Wärmebehandlung, Oberflächenveredelung, zur Inspektion. Eingehendes Material kann per Spektrometer überprüft werden, und Schlüsselprozesse kombinieren Selbstinspektion mit spezieller Inspektion, um die Durchlaufzeit zu kontrollieren, Qualität, und Chargenkonsistenz.
Senden Sie Ihre Zeichnung, 3D-Modell, 17-4PH-Materialzustand, angestrebter Alterungszustand, Wärmebehandlungsanforderung, kritische Dimensionen, Toleranzen, Oberflächenbehandlung, und Chargenmenge zur Prozessbeurteilung und Zitat, typischerweise innerhalb 24 Std..
Verwandte Artikel aus Edelstahl
– 304 vs 316 vs. Edelstahl 316L: Welches sollten Sie für die CNC-Bearbeitung wählen??
– Edelstahlschweißen für CNC-bearbeitete Teile: WIG, Laserschweißen und Verformungskontrolle

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.
