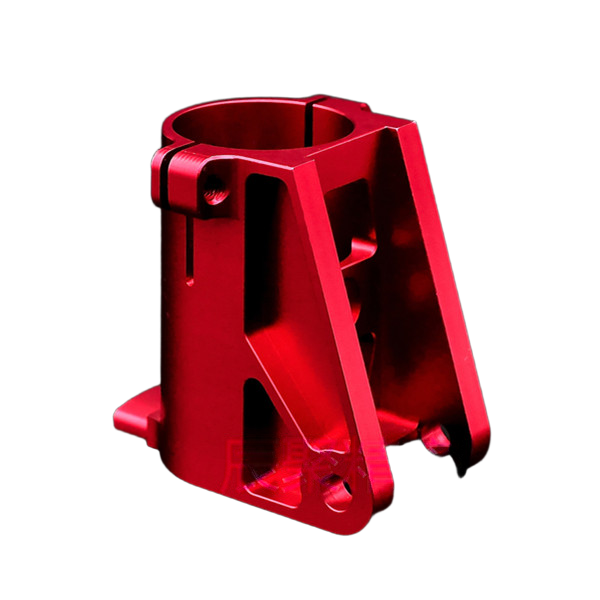
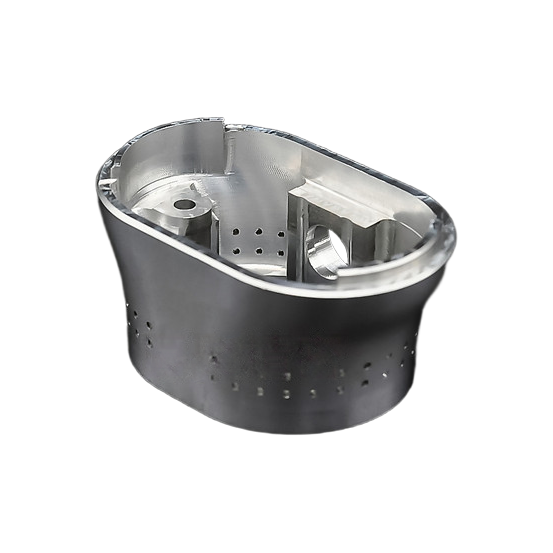
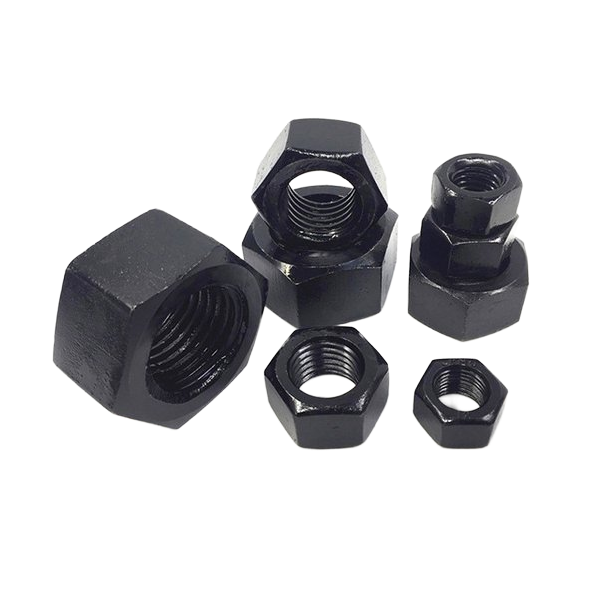
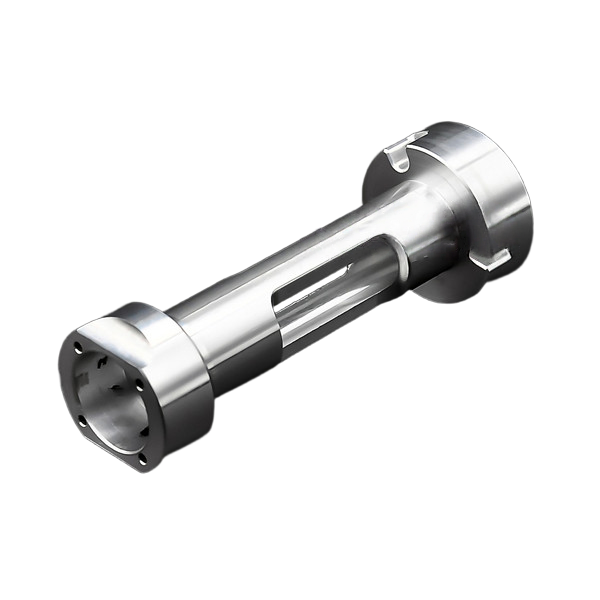
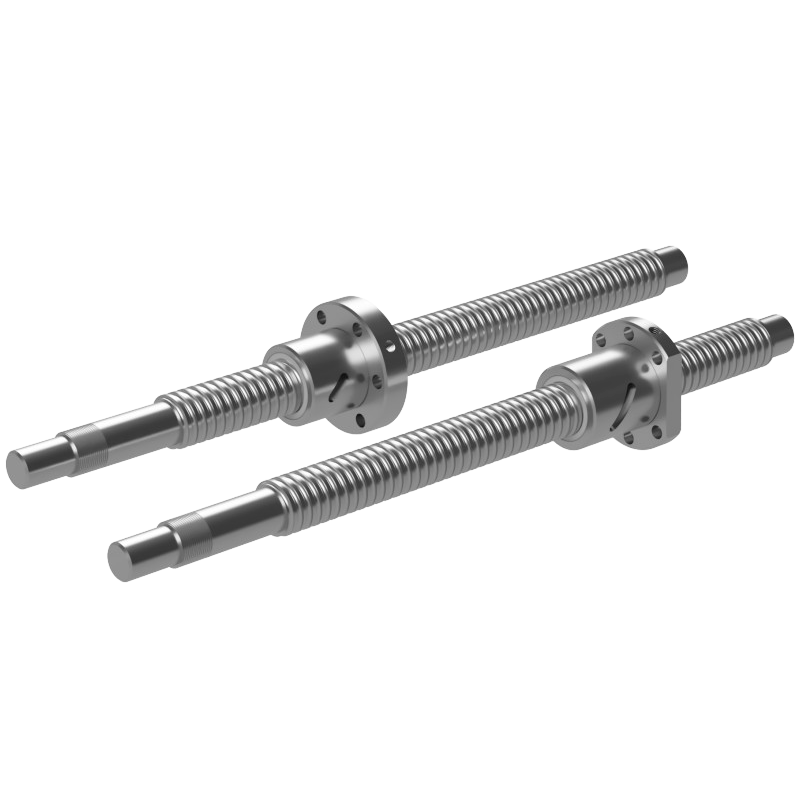
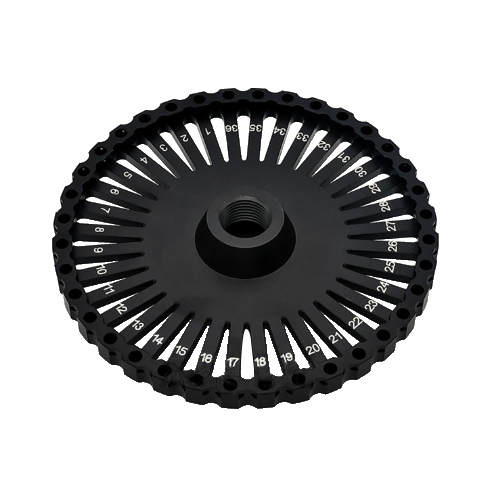
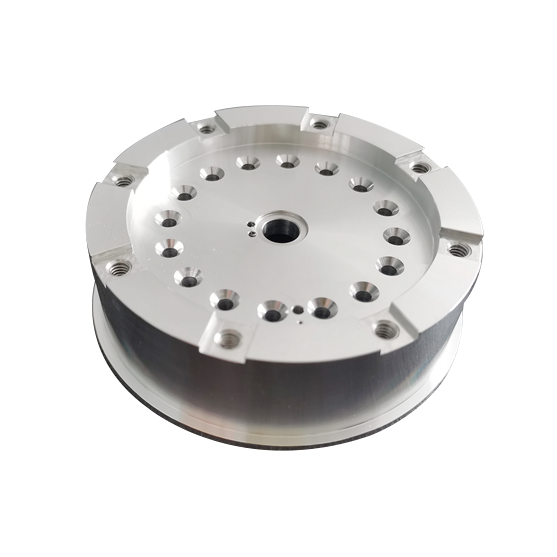
CNC部品表面仕上げサービス JADE-CNC は、耐食性が必要な機械加工された金属およびプラスチック部品の CNC 部品表面仕上げサポートを提供します, 耐摩耗性, 色, テクスチャ, 外観, 導電率制御, または検査可能な表面. 材料と部品の機能ごとに検討された仕上げオプション マスキング, コーティングの厚さ, RFQ 中に公差への影響をチェック 仕上げ前に検査および外観要件を確認する 仕上げ見積もりをリクエストする 当社が提供する表面仕上げオプション ほとんどの CNC 機械加工部品は組み立て前に適切な仕上げが必要です, テスト, 発送, または最終用途. JADE-CNC は陽極酸化などの表面仕上げ要件をレビューします, ハードコートアルマイト処理, 電気めっき, 不動態化, 研磨, ビーズブラスト, 絵画, 粉体塗装, 黒色酸化物, 熱処理, 図面に従ってレーザーマーキング, 材料, 目に見える表面, マスキング領域, 許容誤差への影響, 検査の必要性. 陽極酸化処理 機械加工のまま ビーズブラスト クロメート処理 電気めっき 熱処理 レーザー彫刻 不動態化 研磨 サンドブラスト スムーズ タンブリング 選定基準 CNC部品の表面仕上げ選択リファレンス 表面仕上げは見た目を左右する, 耐食性, 摩耗性能, 導電率, CNC 機械加工部品の組み立てフィット. JADE-CNCは図面をレビューできます, 材料, 許容範囲, 化粧品の要件, 適切な仕上げを推奨する前に、アプリケーション環境を確認してください。. 以下の値は、早期選択のための業界の一般的な参考値です。. 最終仕上げ厚さ, 色, マスキング領域, 検査方法, RFQ および DFM レビュー中に合格基準を確認する必要があります。. 表面仕上げ適切な材料一般的な厚さ / 効果共通の目的デザイン / 見積依頼メモ タイプ II 陽極酸化処理アルミニウム5-25 ミクロン腐食防止, 色, 外観色の確認, 封印, ねじ切りされた領域または精密にフィットする領域のマスキング. III種硬質アルマイト処理アルミニウム25-60 ミクロン耐摩耗性, 硬い表面, 機能的保護寸法の増加を考慮し、生産前に重要な公差領域を確認します. 無電解ニッケルめっき鋼鉄, アルミニウム, 銅合金5-50 ミクロン均一なコーティング, 耐食性, 耐摩耗性複雑な形状に便利; コーティングの厚さと後処理要件を確認する. 不動態化ステンレス鋼意味のある蓄積はありませんステンレスの耐食性を向上させます寸法変化を最小限に抑えたい場合に適しています. ステンレスのグレードと規格要件を確認する. ビーズブラストアルミニウム, ステンレス鋼, 鋼鉄, 真鍮表面質感の変化均一なマットな外観, 視覚的な一貫性見た目の期待はサンプル写真または仕上げ参考資料で確認する必要があります. 粉体塗装アルミニウム, 鋼鉄60-120 ミクロン屋外耐久性, 色, 保護コーティングマスクスレッド, 穴, 接地面, 精密な組み立て機能. 四三酸化鉄皮膜鋼鉄非常に薄い変換層低反射, 暗い外観, 軽度の腐食保護多くの場合、保護を強化するためにオイルまたはシーリングが必要です. それ自体では重度の耐食性仕上げではありません. レーザーマーキングほとんどの金属と一部のプラスチック局所的な表面マーキング部品の識別, ロゴ, トレーサビリティマークマーキング位置の確認, サイズ, 対比, そしてそのマークが装飾的なものなのか機能的なものなのか. CNC 機械加工部品の仕上げを選択するのに助けが必要です? 図面を送信してください, 材料, 量, 仕上げ要件, およびエンジニアリングレビュー用の検査メモ. 見積もりを依頼する CNC 表面仕上げのレビューをリクエストする 描いた絵を送ってください, 材質グレード, 表面仕上げ要件, 色またはテクスチャのリファレンス, マスキング領域, 限界寸法, 検査の必要性, そして目標数量. JADE-CNCは、要求された仕上げが部品の材質に適しているかどうかを審査します。, 幾何学, 許容範囲, そしてアプリケーション. リクエスト終了レビュー CNC 機械加工部品の表面仕上げに関するよくある質問 JADE-CNC が CNC 機械加工部品のどのような表面仕上げをレビューできるか? JADE-CNCは陽極酸化処理をレビューできます, ハードコートアルマイト処理, メッキ, 不動態化, 研磨, ブラッシング, ビーズブラスト, 絵画, 粉体塗装, 黒色酸化物, 熱処理, レーザーマーキング, 図面と材料に基づくその他の仕上げ要件. CNC 機械加工部品の適切な仕上げを選択するにはどうすればよいですか? 素材に合わせて仕上げを選ぶ, 関数, 外観, 腐食にさらされる, 着用要件, 導電率, マスキング領域, 許容誤差への影響, 検査の必要性. 陽極酸化は部品の寸法に影響しますか? はい. 陽極酸化によりコーティングの厚さが増し、精密にフィットする領域に影響を与える可能性があります, スレッド, 穴, と合わせ面. 重要な領域は終了前にマークする必要があります. ハードコート陽極酸化処理を使用する必要がある場合? ハードコート陽極酸化処理は通常、アルミニウム部品の耐摩耗性を向上させる必要がある場合に検討されます。, より硬い表面, または機能的保護. 製造前に厚さと公差の影響を確認する必要があります. ステンレス鋼部品は不動態化できますか? はい. 不動態化は、寸法を大きく増加させることなく耐食性を向上させるために、ステンレス鋼部品に一般的に使用されます。. JADE-CNC はマスキング要件に役立ちますか? はい. ネジ部などのマスキング, 穴, 電気接触面, シール面, および厳しい公差の機能は、終了する前にレビューする必要があります。. 表面仕上げの色は保証できますか? 材料のグレードによって色が異なる場合があります, 表面状態, バッチ, 塗装工程, およびサプライヤーの条件. 外観が重要な場合は、色の期待を参考資料またはサンプルで確認する必要があります。. 完成後に重要な検査項目は何ですか? 一般的なチェックには外観が含まれます, コーティングの厚さ, 粗さ, マスキング状態, 限界寸法, ねじのはめあい, 機能的な表面. プラスチック CNC 機械加工部品に表面仕上げを施すことはできますか? 一部のプラスチック部品は研磨可能です, ビードブラスト, 塗装された, マークされた, 材質や用途に応じて処理することもできます. 仕上げ方法はケースバイケースで検討する必要がある. 表面仕上げの見積もりにはどのような情報を送信すればよいですか? 図面を提供してください, 材質グレード, 量, 必要な仕上げ, 色またはテクスチャのリファレンス, マスキング領域, 限界寸法, 外見要件, 必要に応じて検査書類も.