



17-4Stal nierdzewna PH: Decyzje dotyczące obróbki skrawaniem i obróbki cieplnej części o wysokiej wytrzymałości
Gdy 304 Lub 316 stal nierdzewna nie zapewnia wystarczającej wytrzymałości, inżynierowie często oceniają 17-4PH, znany również jako 630 stal nierdzewna. 17-4PH to stal nierdzewna utwardzana wydzieleniowo. Poprzez obróbkę roztworową i starzenie, może zapewnić wysoką wytrzymałość przy jednoczesnym zachowaniu użytecznej odporności na korozję i obrabialności. Jest często używany w lotnictwie, instrumenty medyczne, wysokiej klasy części mechaniczne, i komponenty przyłączeniowe o dużym obciążeniu.
Obróbka 17-4PH jest bardziej złożona niż obróbka skrawaniem 304 Lub 316 ponieważ sposób obróbki cieplnej wpływa na ostateczne wymiary, twardość, wytrzymałość, i spójność partii. Kluczowe decyzje dotyczą tego, kiedy przeprowadzić leczenie roztworem, kiedy przeprowadzić starzenie, oraz czy obróbkę końcową należy wykonać przed czy po obróbce cieplnej. Części wspólne obejmują precyzyjne wały, elementy zamykające, szpule zaworów, konstrukcje chwytaków robotów, nawiasy związane z lotnictwem, i złącza o dużym obciążeniu.
W tym artykule skupiono się na sekwencji obróbki cieplnej, naddatek obróbczy, zniekształcenie starzenia, obróbka końcowa, I kontrola rozrządu do obróbki CNC stali nierdzewnej 17-4PH. Do szerszej trasy obróbki stali nierdzewnej, wybór materiału, problemy z obróbką, i kończące decyzje, zobacz Przewodnik po obróbce CNC ze stali nierdzewnej.
17-4Właściwości materiału PH: Siła równoważąca, Twardość i odporność na korozję
17-4PH to stal nierdzewna Cr-Ni-Cu utwardzana wydzieleniowo. Miedź jest głównym pierwiastkiem utwardzającym wydzieleniowo. Po leczeniu roztworem, materiał jest stosunkowo miękki i łatwiejszy do obróbki zgrubnej lub półwykończeniowej. Po starzeniu, wzmacnianie wydzieleniowe zwiększa twardość i wytrzymałość. Ponieważ każdy stan ma inną twardość, wytrzymałość, zachowanie korozyjne, i obrabialność, procesu nie należy planować jak zwykłej austenitycznej stali nierdzewnej.
Odporność na korozję 17-4PH jest zwykle bliska 304 i niższy niż 316, dlatego nie jest to dobry pierwszy wybór w przypadku środowiska z wodą morską lub silnymi chlorkami. Jego główną zaletą jest wysoka wytrzymałość przy łatwej kontroli wymiarów, dzięki czemu jest przydatny do przenoszenia obciążeń, zamykający, pozycjonowanie, i konstrukcje związane ze zużyciem. Spawalniczy jest możliwe, ale wydajność spoiny i stan obróbki cieplnej należy potwierdzić przed rozpoczęciem produkcji.
Stan | Twardość HRC | Wytrzymałość na rozciąganie MPa | Notatki |
Leczenie roztworem, Warunek A | <=30 | >=930 | Bardziej miękki stan, obrabialny |
H900, leżakowane w temperaturze 480°C | 40-44 | >=1310 | Najwyższa wytrzymałość, odporność na korozję może się zmniejszyć |
H1025, leżakowane w temperaturze 550°C | 35-40 | >=1070 | Zrównoważona wytrzymałość i odporność na korozję |
H1150, leżakowane w temperaturze 620°C | 28-33 | >=860 | Wyższa wytrzymałość i lepsza odporność na korozję |
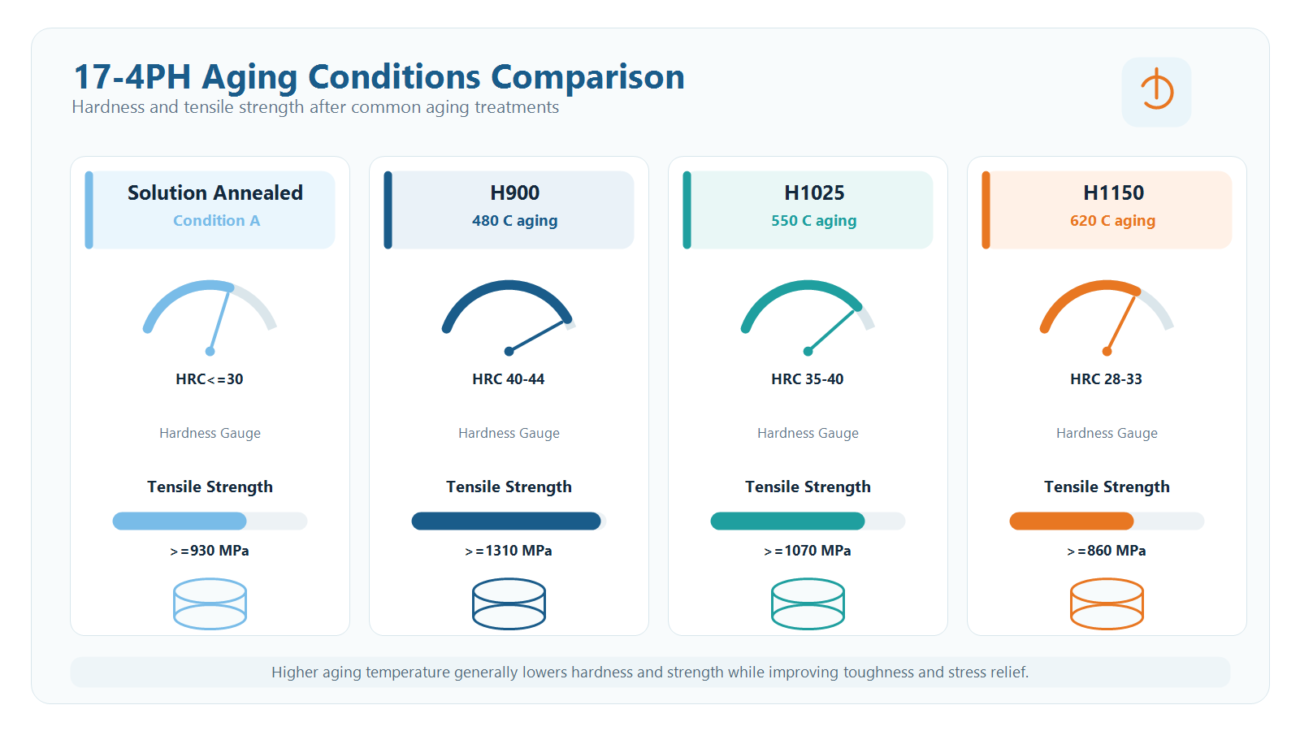
Gniazdo obrazu 1: 17-4Porównanie wydajności PH według warunków starzenia.
Droga obróbki cieplnej: Leczenie roztworem, Sekwencja starzenia i obróbki wykańczającej
Typową metodą procesu 17-4PH jest obróbka zgrubna, leczenie roztworem, półwykończenie, starzenie się, i obróbkę wykańczającą. Obróbkę zgrubną zwykle wykonuje się w bardziej miękkim stanie, ponieważ obrabialność jest lepsza i można pozostawić wystarczającą ilość naddatku do obróbki cieplnej i końcowego wykończenia. Po starzeniu, materiał staje się twardszy, więc pozostała praca to zwykle szlifowanie, lekkie frezowanie, zakończyć skręcanie, lub lokalną korektę zamiast usuwania dużego naddatku.
Inną metodą jest obróbka zgrubna, leczenie roztworem i starzenie się, a następnie zakończyć obróbkę. Ta trasa skraca jeden etap obsługi, ale postarzany materiał jest twardszy, naddatek na wykończenie musi być mniejszy, a ryzyko zużycia narzędzia jest wyższe. Jest bardziej odpowiedni dla prostych geometrii, mały naddatek na wykończenie, i stabilne wymagania dotyczące tolerancji.
Kluczową kwestią jest to, że ostateczne wymiary krytyczne są zwykle uzupełniane po starzeniu. Starzenie się może powodować niewielkie przesunięcia wymiarowe. Asortyment taki jak 0.05-0.15 mm należy traktować jako typowe odniesienie planistyczne dla niektórych konstrukcji, nie jako wartość gwarantowana. JADE-CNC zwykle sprawdza kluczowe wymiary po starzeniu, następnie dostosowuje naddatek na wykończenie, mocowanie, i parametry obróbki na podstawie zmierzonego ruchu.
Strategia obróbki CNC: Różne warunki wymagają różnych planów cięcia
W stanie potraktowanym roztworem, 17-4Maszyny PH trochę podobne 304, ale nadal ma pewną wytrzymałość i tendencję do hartowania. Często stosuje się narzędzia z węglika pokrytego TiAlN, i Vc 80-120 m/min może być użyte jako początkowe odniesienie do toczenia. Głębokość cięcia powinna unikać tarcia o utwardzoną warstwę wierzchnią. Naddatek na obróbkę zgrubną zależy od rozmiaru części, grubość ścianki, stan obróbki cieplnej, i wymagania dotyczące tolerancji.
W stanie postarzanym, 17-4PH ma wyższą twardość, większe obciążenie tnące, i większe zużycie narzędzi. Frezowanie może wykorzystywać węglik, metaloceramika, lub narzędzia PCBN, jeśli jest to uzasadnione. Prędkość skrawania jest zwykle zmniejszona, i stabilna pasza, mała głębokość skrawania, i wystarczające chłodzenie stają się coraz ważniejsze. Do wiercenia można używać wierteł kobaltowych HSS lub węglików spiekanych; głębokie i małe otwory wymagają dziobania i kontroli odprowadzania wiórów. Stukanie należy zaplanować z użyciem odpowiedniego typu kranu, stukanie oleju, i kontrolowany rozmiar otworu prowadzącego.
Szlifowanie jest ważną metodą wykańczania dla osób w wieku 17-4PH. Szlifowanie cylindryczne, szlifowanie powierzchni, i szlifowanie współrzędnościowe można zastosować do skorygowania krytycznych wymiarów. Wybór tarczy i strategia chłodzenia muszą unikać poparzeń szlifierskich. Jeśli pojawi się kolor temperamentu lub wypalenie, twardość powierzchni, odporność na korozję, i wydajność zmęczeniowa może mieć wpływ, dlatego ciepło szlifowania powinno być częścią przeglądu procesu dla powierzchni krytycznych.
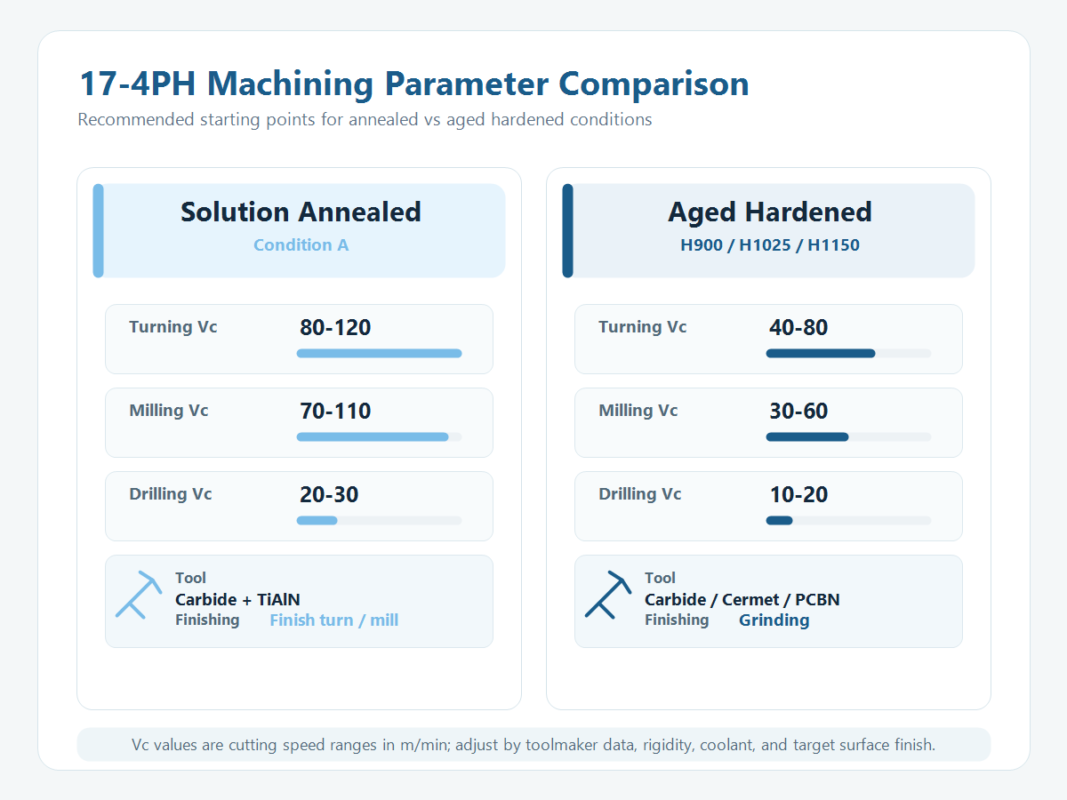
Gniazdo obrazu 2: porównanie parametrów obróbki dla 17-4PH w różnych warunkach.
Kontrola zniekształceń: Dodatek na obróbkę cieplną, Termin mocowania i kontroli
17-4Zniekształcenie obróbki cieplnej PH często wymaga więcej uwagi niż 304 Lub 316 ponieważ utwardzanie wydzieleniowe powoduje zmiany strukturalne i wymiarowe. Cienkie ściany, długie wały, złożone ubytki, ekscentryczne cechy, a nierówna grubość ścianki może prowadzić do wygięcia, wypaczenie, lub lokalne przesunięcie wymiarowe. Kontrola odkształceń zależy od naddatku na obróbkę przed obróbką cieplną, wspomaganie obróbki cieplnej, mocowanie, i termin inspekcji po starzeniu.
Długie wały można poddać obróbce cieplnej podwieszanej pionowo lub podpartej w celu zmniejszenia zginania pod ciężarem własnym. W przypadku cienkich płyt i części cienkościennych można zastosować specjalne mocowania lub metody podparcia, aby zmniejszyć wypaczenia. Złożone części są często półwykończone po obróbce przesycającej, a po starzeniu są obrabiane wykańczająco, wykorzystanie obróbki końcowej w celu skorygowania ruchu starzenia. Ruch starzenia się 0.05-0.15 mm i naddatek na wykończenie 0.2-0.3 mm można wykorzystać jako odniesienie do wczesnego planowania, ale ostateczny naddatek powinien zostać potwierdzony na podstawie geometrii części, zachowanie wsadu podczas obróbki cieplnej, i wymagania dotyczące tolerancji.
Jeśli zniekształcenie przekracza dostępny limit wykończenia, zespół może być zmuszony do oceny prostowania, obróbka cieplna, lokalna korekta, lub przerób ryzyko. W wieku 17-4PH jest trudniej i trudniej je wyprostować, dlatego lepszym podejściem jest kontrolowanie geometrii, gdy część jest jeszcze w stanie poddanym obróbce roztworem lub półwykończonym. Planowanie procesu powinno zatem uwzględniać pozycję prostującą, punkt kontrolny, i naddatek na obróbkę wykańczającą.
Typowe problemy związane z obróbką i kontrolą narzędzi
W porównaniu z 304 Lub 316, 17-4W pewnych warunkach PH może generować większe obciążenie skrawania, a zużycie narzędzia staje się bardziej widoczne po obróbce cieplnej. Małe narożniki wewnętrzne, głębokie rowki, cienkie ściany, wysokie wymagania dotyczące wykończenia powierzchni, i przerywana obróbka zwiększają ryzyko. Wybór narzędzia, dane cięcia, płyn chłodzący, ewakuacja wiórów, i sztywność uchwytu roboczego należy rozpatrywać łącznie. W przypadku sąsiadujących problemów związanych z obróbką stali nierdzewnej, Widzieć Problemy z obróbką CNC stali nierdzewnej & Rozwiązania.
Wskazówki dotyczące zastosowań i wyboru
17-4PH jest odpowiedni, gdy część wymaga dużej wytrzymałości i umiarkowanej odporności na korozję: elementy konstrukcji lotniczych, narzędzia lub komponenty medyczne o wysokiej wytrzymałości, najwyższej jakości części mechaniczne, koła zębate, wały, zawory, części blokujące, oraz komponenty związane z ropą i gazem. Jeśli środowisko usług obejmuje wodę morską, silna ekspozycja na chlorki, lub agresywnych mediów korozyjnych, 316, stal nierdzewna typu duplex, lub inny stop odporny na korozję powinien zostać poddany przeglądowi, zamiast skupiać się wyłącznie na wytrzymałości. Jeśli nie jest wymagana wysoka wytrzymałość, 304 Lub 316 jest zwykle bardziej ekonomiczne i łatwiejsze w obróbce.
Stan starzenia się jest również decyzją o selekcji. H900 jest często stosowany tam, gdzie priorytetem jest wysoka wytrzymałość, należy jednak sprawdzić wytrzymałość i odporność na korozję. H1025 jest powszechnie stosowany w przypadku wytrzymałości, wytrzymałość, i odporność na korozję wymagają równowagi. H1150 zapewnia lepszą wytrzymałość i jest przydatny do obciążeń udarowych lub części wrażliwych na udarność. JADE-CNC ocenia trasę obróbki na podstawie obciążenia, środowisko, dokładność wymiarowa, stan poddany obróbce cieplnej, i wymagania dotyczące inspekcji.
O JADE-CNC
JADE-CNC koncentruje się na precyzyjnej obróbce części ze stali nierdzewnej, z obróbka pięcioosiowa, obróbka złożona tokarsko-frezarska, precyzyjny sprzęt do szlifowania, ISO 9001 orzecznictwo, i kompleksowe usługi w zakresie obróbki CNC, spawalniczy, koordynacja obróbki cieplnej, wykończenie powierzchni, do kontroli. Przychodzący materiał można zweryfikować za pomocą spektrometru, a kluczowe procesy łączą samokontrolę z inspekcją dedykowaną, aby pomóc kontrolować czas realizacji, jakość, i spójność partii.
Wyślij swój rysunek, 3Model D, 17-4Stan materiału PH, docelowy stan starzenia, wymagania dotyczące obróbki cieplnej, wymiary krytyczne, tolerancje, obróbka powierzchni, i wielkość partii do oceny procesu oraz cytat, zazwyczaj w obrębie 24 godziny.
Powiązane artykuły ze stali nierdzewnej
– 304 vs 316 w porównaniu ze stalą nierdzewną 316L: Który wybrać do obróbki CNC?

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.
