



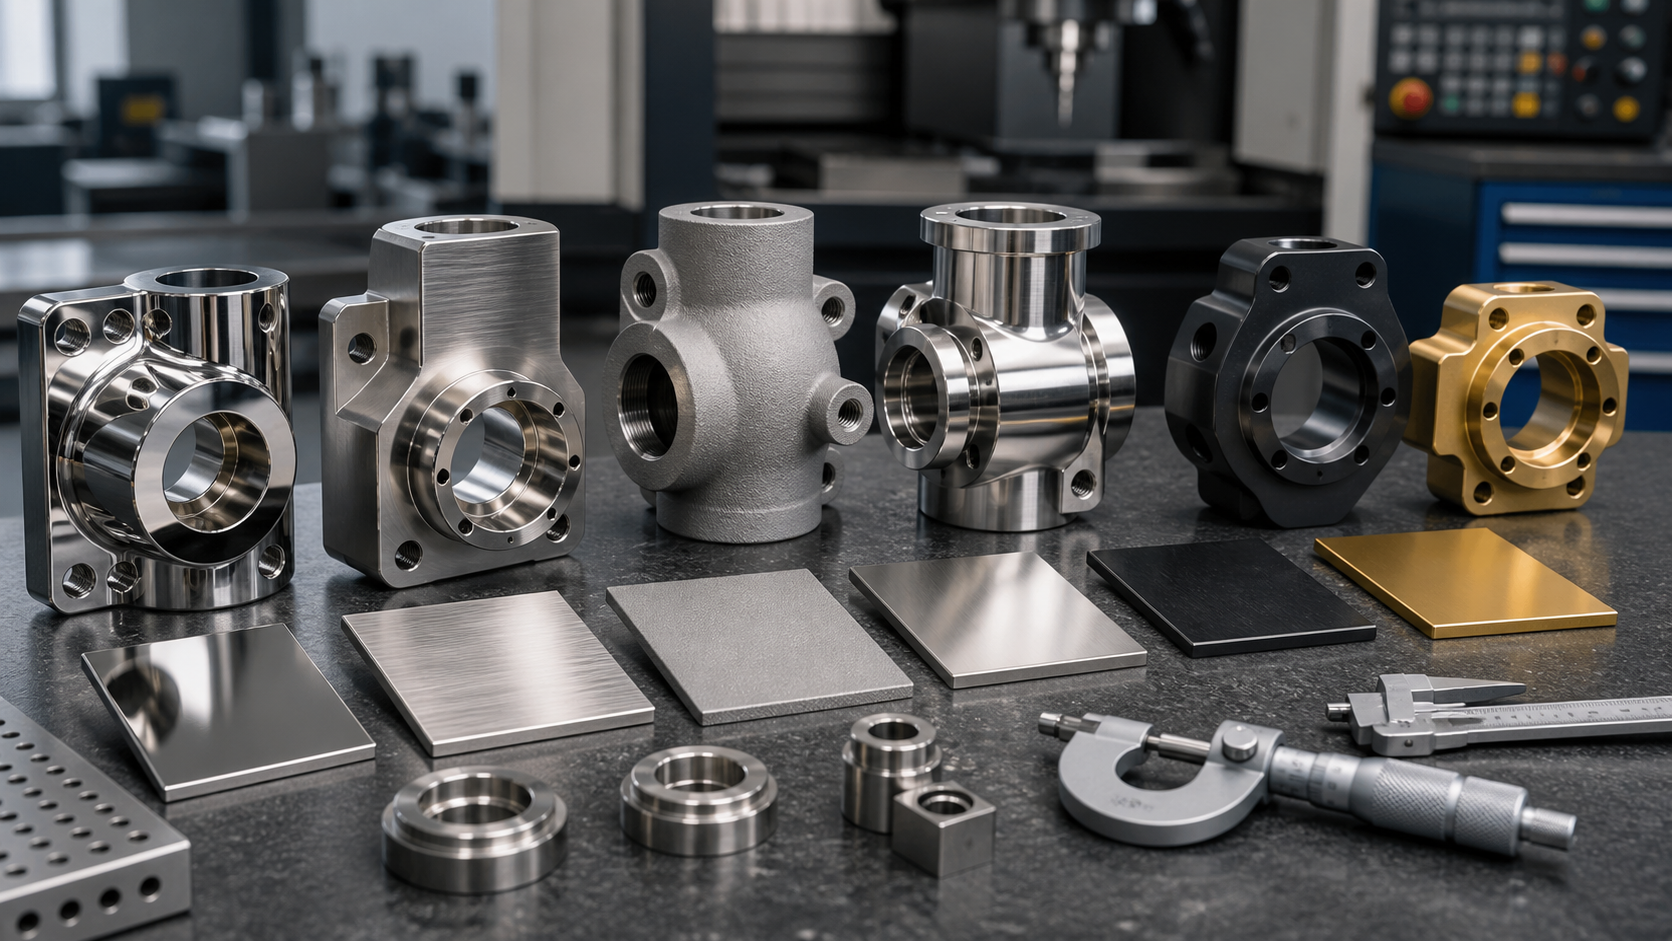
Wykańczanie powierzchni części ze stali nierdzewnej nie jest końcowym krokiem kosmetycznym — jest częścią Usługa obróbki CNC. Wiele projektów wymaga przeróbek po tym, jak wymiary przeszły już kontrolę, nie dlatego, że centrum obróbczemu brakuje precyzji, ale ponieważ ślady narzędzi, zadziory, pozostałości po czyszczeniu, pasywacja, elektropolerowanie, i ostateczne zmiany wymiarowe nie zostały uwzględnione łącznie podczas planowania procesu. Dla medycyny, maszyny spożywcze, korpusy zaworów cieczy, części wyglądu, i zmontowane komponenty, wykończenie powierzchni bezpośrednio wpływa na ryzyko korozji, weryfikacja czyszczenia, luz montażowy, i spójność partii.
W recenzjach projektów JADE-CNC, wymagania dotyczące powierzchni są potwierdzane wraz z klasą materiału, naddatek obróbczy, metoda mocowania, i elementy inspekcyjne. Cel jest prosty: nie czekaj, aż część zostanie obrobiona, aby to odkryć “tej wartości Ra nie można osiągnąć,” “ten otwór powiększył się po elektropolerowaniu,” Lub “powierzchnia krytyczna wymaga ponownego zamaskowania po piaskowaniu.”
Pierwszy, Zdefiniuj, jaki problem rozwiązuje wykończenie powierzchni
Klienci zazwyczaj opisują wymagania jako “trochę jaśniej,” “nie może rdzewieć,” “musi przejść audyt żywnościowy,” Lub “brak śladów narzędzi na powierzchni.” W kategoriach inżynierskich, opisy te należy podzielić na wymagania, które można wyprodukować i które można sprawdzić: stopień wyglądu, zakres chropowatości, wymagania dotyczące odporności na korozję, niezależnie od tego, czy część jest używana w zastosowaniach medycznych czy mających kontakt z żywnością, czy konieczna jest obróbka po spawaniu, które wymiary są wymiarami funkcjonalnymi, oraz z których obszarów nie wolno usuwać materiału.
Powszechny problem | Obróbka & Wyrok kończący | Wspólne ryzyko |
Ślady narzędzi lub drgania na powierzchni | Potwierdź, czy zakończyć obróbkę, szlifowanie, lub konieczne jest wypolerowanie — nie polegaj wyłącznie na obróbce końcowej, aby to zatuszować | Polerowanie nie jest w stanie skutecznie naprawić głębokich śladów po drganiach; wygląd partii będzie niespójny |
Część podatna na rdzewienie | Zweryfikuj materiał, zanieczyszczenia obróbcze, czyszczenie, pasywacja, lub metodą elektropolerowania | Zanieczyszczenia wiórami żelaza i strefy wpływu ciepła spoiny mogą powodować plamy rdzy nawet na spoinie 304/316 |
Ciasne wymiary | Rozróżnij na rysunku wymiary przed i po obróbce | Elektropolerowanie, strzałowy, i wstępna obróbka PVD mogą zmienić krawędzie i otwory |
Zastosowania medyczne lub spożywcze | Potwierdź pasywację, elektropolerowanie, czyste opakowanie, i wymagania dotyczące dokumentacji | Dbanie wyłącznie o wygląd nie może zastąpić zarządzania czystością i identyfikowalnością |
Istnieje sześć powszechnie stosowanych procesów wykańczania powierzchni stali nierdzewnej: polerowanie mechaniczne, szczotkowanie, piaskowanie perełek, pasywacja, elektropolerowanie, i powłokę PVD. Każdy ma inną zasadę, efekt, koszt, i odpowiednią aplikację. W tym przewodniku szczegółowo opisano wszystkie sześć procesów, zawiera wskazówki dotyczące wyboru i rozważania praktyczne, i pomaga wybrać właściwy proces przed złożeniem zamówienia.
Sześć procesów w skrócie: Porównaj różnice w jednej tabeli
Zacznij od tabeli przeglądowej, która zestawia podstawowe parametry wszystkich sześciu procesów obok siebie, aby zapewnić jasny punkt wyjścia przed szczegółami procesu.
Proces | Zasada | Efekt powierzchniowy | Poprawa korozji | Usuwanie materiału | Koszt względny |
Polerowanie mechaniczne | Tarcie mechaniczne usuwa nierówności powierzchni | Wykończenie lustrzane/satynowe, jasny | Średni (usuwa warstwę defektową) | 0.01–0,05 mm | Niski–Średni |
Szczotkowanie | Pas/pędzel tworzy teksturę kierunkową | Ziarno proste/losowe, matowy | Niski | 0.005–0,02 mm | Niski |
Wydmuchiwanie perełek | Oddziaływanie ścierniwa pod wysokim ciśnieniem na powierzchnię | Jednolity mat, surowy | Niski | 0.005–0,01 mm | Niski |
Pasywacja | Obróbka chemiczna wspomaga tworzenie pasywnego filmu | Wygląd w zasadzie bez zmian | Wysoki (konwersja chemiczna) | Praktycznie żaden | Niski |
Elektropolerowanie | Rozpuszczanie elektrochemiczne usuwa piki powierzchniowe | Ultra gładkie lustro, wysoki połysk | Wysoki (usuwanie + pasywacja) | 0.01–0,03 mm | Średnio-wysoki |
Powłoka PVD | Fizyczne naparowywanie powłok ceramicznych | Złoty/czarny/brązowy itp. | Wysoki (zabezpieczenie powłoki) | Powłoka 1–3μm | Wysoki |
Sześć procesów wyjaśnionych szczegółowo
Polerowanie mechaniczne
Polerowanie mechaniczne jest najbardziej tradycyjną i powszechnie stosowaną metodą wykańczania powierzchni. Tarcze szlifierskie, pasy ścierne, a koła płócienne stopniowo usuwają ślady narzędzi i nierówności powierzchni poprzez tarcie mechaniczne, ostatecznie osiągając lustrzane lub satynowe wykończenie. Stopień polerowania waha się od polerowania zgrubnego (Ra 1,6μm) do dokładnego polerowania (Ra 0,2μm) do lustrzanego wykończenia (Ra 0,05μm) – im wyższy stopień, tym wyższy koszt pracy.
Zaletą polerowania mechanicznego jest jego wszechstronność – wiele części ze stali nierdzewnej można polerować, a koszty są stosunkowo kontrolowalne. Wadą jest to, że nie można dotrzeć do skomplikowanych wnęk i głębokich wnętrz otworów, ręczne polerowanie ma słabą konsystencję, a jakość ulega zauważalnym wahaniom w przypadku dużych partii. Dodatkowo, polerowanie usuwa niewielką ilość materiału (0.01–0,05 mm), dlatego części o wysokiej precyzji wymagają naddatku na polerowanie.
W rzeczywistości, polerowanie mechaniczne jest powszechnie stosowane w przypadku części wyglądających, elementy dekoracyjne, i powierzchni stykowych sprzętu spożywczego. Jednakże, do części medycznych i o wysokiej czystości, Samo polerowanie mechaniczne może nie wystarczyć – zazwyczaj łączy się je z elektropolerowaniem lub pasywacją.
Szczotkowanie
Szczotkowanie wykorzystuje pasy ścierne lub maszyny szczotkujące do tworzenia kierunkowych tekstur na powierzchni. Typowe wzory obejmują proste ziarno (linia włosów) i losowe ziarno (płatek śniegu). Powierzchnie szczotkowane mają matową fakturę, jednolite ziarno, i wyrafinowane uczucie. Są bardziej odporne na zarysowania niż wykończenia lustrzane, a drobne zadrapania są mniej widoczne.
Szczotkowanie jest tanie i skuteczne, nadaje się do dużych płaskich paneli i prostych zakrzywionych powierzchni. Jednakże, ziarno pędzla ma kierunkowość, dlatego kierunek włókien musi być skoordynowany z geometrią części podczas projektowania. części spawane a złożone zakrzywione powierzchnie są trudne do szczotkowania, a ziarno może stać się nieciągłe. Chropowatość szczotkowanej powierzchni wynosi zazwyczaj Ra 0,4–1,6 μm, z ograniczoną poprawą korozji – w środowiskach korozyjnych zaleca się pasywację.
Obudowy do elektroniki użytkowej, architektoniczne panele dekoracyjne, i panele na przybory kuchenne to najczęstsze zastosowania szczotkowania. Obydwa 304 I 316 nadają się do szczotkowania, przy minimalnej różnicy w wynikach.
Wydmuchiwanie perełek
W procesie piaskowania wykorzystuje się sprężone powietrze do napędzania kulek szklanych, koraliki ceramiczne, lub tlenek glinu z dużą prędkością na powierzchnię części, tworząc jednolitą, matową, chropowatą powierzchnię poprzez uderzenie. Powierzchnie piaskowane są bezkierunkowe i mają równą teksturę, zmniejszenie widoczności lekkich śladów obróbki i niewielkich zmian powierzchni. Jest to jedna z najtańszych metod wykańczania powierzchni.
Kluczowymi parametrami są rodzaj ścierniwa i wielkość ziarna. Piaskowanie kulką szklaną skutkuje karą grzywny, miękka powierzchnia; Koraliki ceramiczne są twardsze i mają grubszą teksturę; tlenek glinu tworzy najbardziej chropowatą powierzchnię, ale o dużej przyczepności, nadaje się jako baza pod późniejsze malowanie lub klejenie. Usuwanie materiału jest minimalne (0.005–0,01 mm), z znikomym wpływem wymiarowym, ale części cienkościenne wymagają uwagi na deformację pod wpływem ciśnienia piaskowania.
Śrutowanie jest powszechnie stosowane w przypadku wewnętrznych części mechanicznych, oprawy, obudowy sprzętu, oraz jako baza pod późniejsze malowanie lub klejenie. Powierzchnie piaskowane charakteryzują się dużą chropowatością i mają tendencję do gromadzenia się zanieczyszczeń, co czyni je nieodpowiednimi do powierzchni mających kontakt z żywnością lub produktami medycznymi, chyba że nastąpi po nich elektropolerowanie lub pasywacja.
Pasywacja
Pasywacja to obróbka chemiczna polegająca na zanurzeniu części ze stali nierdzewnej w roztworze kwasu azotowego lub cytrynowego, usuwając wolne żelazo i zanieczyszczenia z powierzchni oraz sprzyjając tworzeniu gęstej warstwy pasywnej tlenku chromu. Ta pasywna folia jest podstawowym powodem, dla którego stal nierdzewna jest “nierdzewny” — gdy powierzchnia chromu zostanie uszkodzona lub zanieczyszczona podczas obróbki, pasywacja przywraca odporność na korozję.
Pasywacja nie zmienia wyglądu ani wymiarów, jest tani, i często warto go ocenić w przypadku części CNC ze stali nierdzewnej — szczególnie części spawanych lub części narażonych na korozję. Części pasywowane wykazują lepszą odporność na korozję, ale folia pasywna jest bardzo cienka (nanoskala) i mogą zostać uszkodzone w wyniku tarcia mechanicznego. Dlatego, pasywacja jest zazwyczaj procesem końcowym, lub stosowane w połączeniu z innymi metodami wykańczania.
Pasywacja jest powszechnie stosowana w medycynie, żywność, morski, i wrażliwych na korozję części ze stali nierdzewnej, ale ostateczne wymaganie powinno pochodzić z rysunku, standard, lub środowisko usług. Pasywacja kwasem cytrynowym jest bardziej przyjazna dla środowiska i odpowiednia dla przemysłu spożywczego i medycznego, podczas gdy pasywacja kwasem azotowym zapewnia bardziej stabilne wyniki i jest szerzej stosowana w zastosowaniach przemysłowych.
Elektropolerowanie
Przez elektropolerowanie można rozumieć tzw “galwanizacja odwrotna” — część służy jako anoda w roztworze elektrolitu, i kiedy zostanie przyłożony prąd, mikroskopijne piki powierzchniowe są preferencyjnie rozpuszczane, uzyskanie ultragładkiego lustrzanego wykończenia. W przeciwieństwie do polerowania mechanicznego, elektropolerowanie to rozpuszczanie chemiczne — nie powoduje naprężeń mechanicznych ani odkształceń, i może równomiernie leczyć złożone ubytki, głębokie dziury, i drobne szczeliny.
Praktyczne zalety elektropolerowania obejmują: chropowatość powierzchni może osiągnąć Ra 0,1–0,4 μm, gładsza niż polerowanie mechaniczne; jednocześnie usuwa wolne żelazo i zanieczyszczenia, zapewniając efekt pasywacji; jest pozbawiony zadziorów i naprężeń, z lepszą odpornością na korozję niż sama pasywacja. Kompromisami są wyższe koszty i typowe usuwanie materiału na poziomie 0,01–0,03 mm (wymagające obliczenia naddatku dla części o wysokiej precyzji), oraz różne wyniki w zależności od gatunku stali nierdzewnej — 316/316L generalnie daje lepsze wyniki niż 304.
Elektropolerowanie jest często stosowane w przypadku komponentów płynnych o wysokiej czystości, wnętrza rur z żywnością i napojami, sprzęt półprzewodnikowy, oraz wybrane komponenty medyczne, jeżeli wymaga tego specyfikacja. Do części spawanych, Przed elektropolerowaniem upewnij się, że spoina jest gładka, w przeciwnym razie na spoinie może wystąpić nadmierne lub niedostateczne wypolerowanie.
Części medyczne ze stali nierdzewnej i części ze stali nierdzewnej maszyn spożywczych nie zawsze wymagają elektropolerowania. Prawdziwą podstawą oceny jest rysunek, specyfikacje, medium kontaktowe, metoda czyszczenia, i wymagania audytowe. Więcej scenariuszy medycznych, odnieść się do Medyczna obróbka części ze stali nierdzewnej; do konstrukcji maszyn spożywczych, odnieść się do Maszyny spożywcze Obróbka stali nierdzewnej.
Powłoka PVD
PVD (Fizyczne osadzanie z fazy gazowej) jonizuje metale, takie jak tytan lub chrom, w środowisku próżniowym i osadza je na powierzchni części, tworząc powłokę ceramiczną o grubości 1–3 μm. Typowe kolory obejmują złoto (Cyna), czarny (DLC), brąz (TiCN), i niebieski. Powłoki PVD mogą zapewnić wysoką twardość, odporność na zużycie, kontrolowany kolor, oraz dodatkowa ochrona powierzchni, jeśli podłoże i obróbka wstępna są odpowiednie.
Powłoka PVD wiąże się z wysokimi kosztami i rygorystycznymi wymaganiami dotyczącymi obróbki wstępnej — powierzchnia przed powlekaniem musi być gładka i jednolita, zazwyczaj wymagają najpierw mechanicznego polerowania lub szczotkowania, w przeciwnym razie podstawowe wady będą widoczne przez powłokę. Grubość powłoki wynosi tylko 1–3 μm i nie wpływa na dokładność wymiarową, jednak maskowanie i projektowanie osprzętu w przypadku skomplikowanych części może mieć wpływ na jednolitość powłoki, z potencjalnie cieńszymi powłokami w otworach wewnętrznych i głębokich rowkach.
PVD jest powszechnie stosowany w wysokiej klasy częściach dekoracyjnych, etui na zegarki, narzędzia tnące, elementy formy, oraz zastosowania wymagające zarówno odporności na zużycie, jak i dekoracji. Obydwa 304 I 316 może nadawać się do powlekania PVD podczas czyszczenia, aktywacja, maskowanie, i projekt osprzętu są kontrolowane.
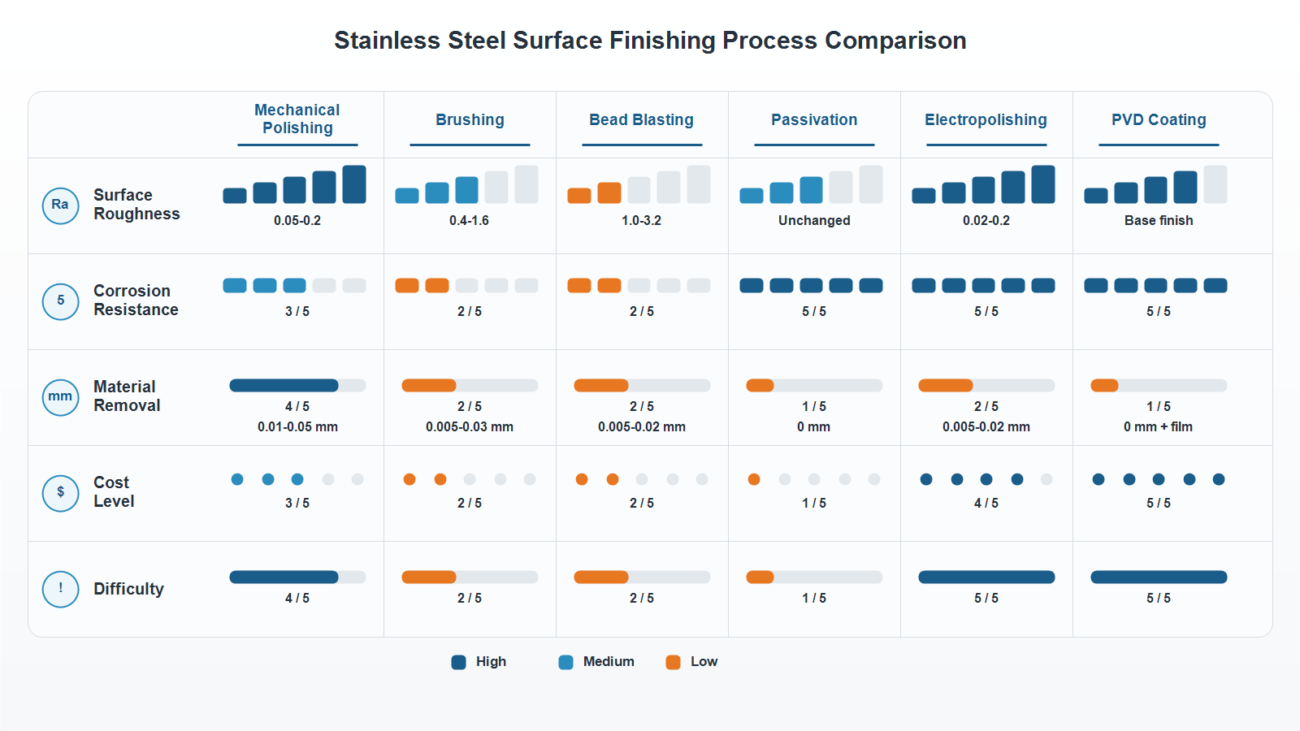
Gniazdo obrazu 2: Porównanie parametrów sześciu procesów (można zaprojektować jako infografikę)
Kombinacje procesów: Kiedy jeden proces to za mało
W produkcji, jeden proces wykańczania często nie jest w stanie spełnić wszystkich funkcji, kosmetyk, i wymagania dotyczące korozji. Oto najczęstsze podejścia łączone.
Standardowy przepływ części spawanych to: Spawanie → Obróbka spoin → Polerowanie mechaniczne → Pasywacja. Spawanie niszczy warstwę pasywną stali nierdzewnej, a w pobliżu spoiny pojawiają się odbarwienia spowodowane utlenianiem — dotknięty obszar zwykle wymaga najpierw obróbki lub oczyszczenia spoiny, a następnie pasywacja, gdy wymagana jest odporność na korozję. Do rur spawanych w przemyśle spożywczym i medycznym, Można również zastosować elektropolerowanie, aby zapewnić, że wnętrze będzie gładkie i wolne od martwych narożników.
Do części wymagających wysokiej odporności na korozję i wysokiej jakości wyglądu, kombinacja “Polerowanie mechaniczne → Elektropolerowanie → Pasywacja” jest powszechnie używany. Polerowanie mechaniczne usuwa główne ślady i wady narzędzi, elektropolerowanie pozwala uzyskać ultra gładką powierzchnię, a pasywacja zapewnia ostateczną ochronę. Ta kombinacja kosztuje więcej, ale może być odpowiedni do celów medycznych, morski, oraz sprzęt wrażliwy na korozję, jeśli specyfikacja to potwierdza.
Powszechnie używane części dekoracyjne “Szczotkowanie/piaskowanie → Powłoka PVD”. Warstwa podstawowa jest szczotkowana lub piaskowana w celu uzyskania tekstury, a PVD nakłada powłokę na teksturę – zachowując teksturę, jednocześnie dodając koloru i odporności na zużycie. Należy pamiętać, że jakość obróbki podstawowej przed PVD bezpośrednio determinuje ostateczny wygląd.
Do części ogólnych wrażliwych na koszty, “Polerowanie mechaniczne/szczotkowanie → Pasywacja” jest wystarczające. Wygląd spełnia wymagania, pasywacja przywraca odporność na korozję, a koszty są zminimalizowane.
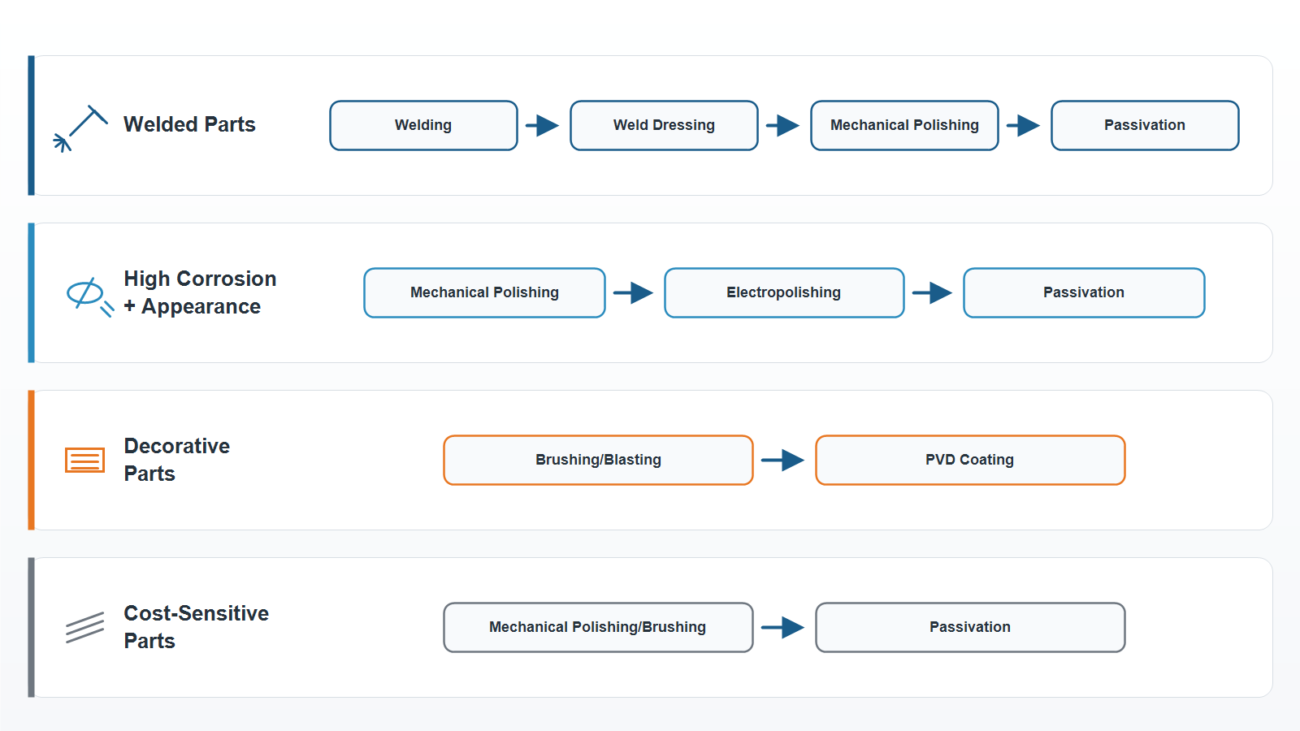
Gniazdo obrazu 3: Schemat blokowy wspólnej kombinacji procesów (4 typowe ścieżki kombinowane)
Przewodnik wyboru: Wybierz proces według aplikacji
Każdy z sześciu procesów ma swoje odpowiednie zastosowania. Kiedy masz wątpliwości, skorzystaj z poniższych wskazówek.
Aplikacja | Zalecany proces | Powód |
Wygląd ogólny/części dekoracyjne | Polerowanie mechaniczne lub szczotkowanie | Niski koszt, wygląd spełnia wymagania |
Wysokiej klasy części dekoracyjne/zegarki/narzędzia | Powłoka PVD (polerowana/szczotkowana podstawa) | Odporność na zużycie + kontrola koloru + spójny wygląd |
Powierzchnie stykowe sprzętu spożywczego | Polerowanie mechaniczne + Pasywacja | Gładki + odporny na korozję, spożywczy |
Wnętrza rur spożywczych/wysoka czystość | Elektropolerowanie + Pasywacja | Ultragładki, żadnych martwych kątów, łatwe do czyszczenia |
Implanty medyczne/instrumenty chirurgiczne | Elektropolerowanie + Pasywacja | Możliwość czyszczenia + odporny na korozję + sterowany zadziorami |
Sprzęt morski/części chemiczne | Pasywacja lub elektropolerowanie | Priorytet odporności na korozję, wygląd drugorzędny |
Wewnętrzne części mechaniczne/osprzęt | Wydmuchiwanie kulek | Najniższy koszt, ukrywa ślady narzędzi |
Spawane elementy konstrukcyjne | Obróbka spawów + Pasywacja | Przywraca odporność na korozję strefy spoiny |
Części wymagające późniejszego malowania/sklejania | Wydmuchiwanie kulek | Szorstka powierzchnia zwiększa przyczepność |
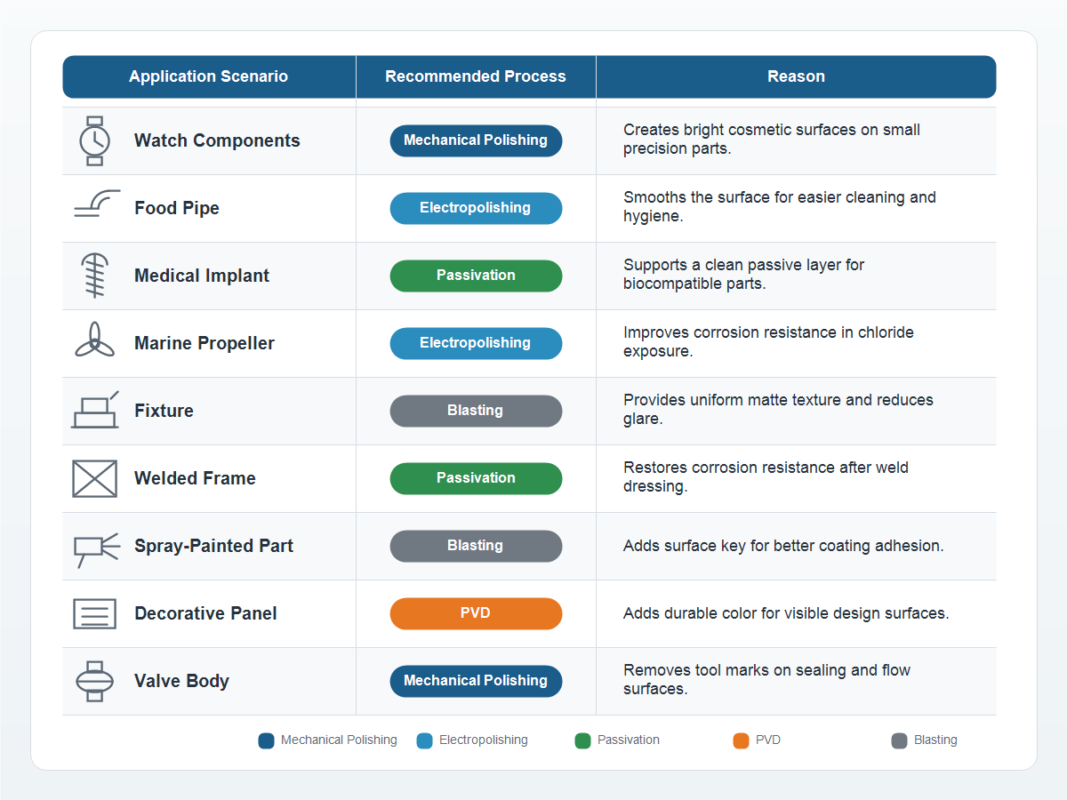
Gniazdo obrazu 4: Tabela referencyjna procesów zalecanych dla aplikacji
Jak JADE-CNC obsługuje wykańczanie powierzchni
JADE-CNC może zarządzać obróbką pięcioosiową, obróbka tokarsko-frezarska, gratowanie, czyszczenie, pasywacja, elektropolerowanie, PVD, końcowa kontrola wymiarowa, i wymagania dotyczące pakowania w ramach jednego planu produkcyjnego. Dla klientów zagranicznych, to kompleksowe podejście ogranicza problemy związane z przekazywaniem zadań między wieloma sklepami i niejasnymi granicami odpowiedzialności, jednocześnie poprawiając kontrolę nad czasem realizacji, spójność partii, i ryzyko złomu.
Wniosek
Wybór wykończenia powierzchni należy oceniać łącznie z funkcją części, tworzywo, ślady obróbki, wymagania dotyczące czyszczenia, ryzyko wymiarowe, i końcową metodę kontroli. Wyślij swoje rysunki 3D/2D, klasa materiału, docelowa szorstkość, wymagania dotyczące wyglądu, medium kontaktowe, wymiary krytyczne, i roczny wolumen. JADE-CNC może pomóc w ocenie odpowiedniego sposobu obróbki CNC i wykończenia powierzchni.
Powiązane artykuły ze stali nierdzewnej
- Obróbka CNC stali nierdzewnej: Kompletny przewodnik rozwiązywania problemów
- Medyczna obróbka części ze stali nierdzewnej: 316Materiał L, Wymagania dotyczące procesu i zgodności
- Maszyny spożywcze Obróbka stali nierdzewnej: Materiał klasy sanitarnej, Spawanie i wykończenie powierzchni
- Spawanie stali nierdzewnej dla części obrabianych CNC: TIG, Spawanie laserowe i kontrola zniekształceń
- Problemy z obróbką CNC stali nierdzewnej & Rozwiązania: Zabudowana krawędź, Zużycie narzędzia, Zepsute wiertła & Gadać

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.
