



Dlaczego obróbka stali nierdzewnej wciąż powoduje problemy
Stal nierdzewna jest jednym z najbardziej frustrujących materiałów w obróbce CNC. Na tej samej maszynie, z tym samym narzędziem, aluminium tnie gładko, ale przejście na 304 Lub 316 przynosi wzmocnioną przewagę, spalone narzędzia, zepsute wiertła, i ślady drgań na powierzchni. Wielu inżynierów przypisuje to temu “stal nierdzewna jest trudna w obróbce,” ale kiedy zapytano dokładnie, dlaczego i jak to naprawić, odpowiedzi są często niejasne.
Trudność sprowadza się do trzech podstawowych przyczyn. Pierwszy, silna tendencja do hartowania – obrobiona powierzchnia tworzy utwardzoną warstwę twardszą niż materiał podstawowy, i czy następne cięcie przebiega po tej stwardniałej warstwie, zużycie narzędzia znacznie przyspiesza. Drugi, wysoka wytrzymałość na gorąco – strefa cięcia osiąga wysokie temperatury, ale materiał nie mięknie, dlatego narzędzie wytrzymuje duże obciążenie termiczne. Trzeci, wysoka plastyczność i przyczepność – Wióry mają tendencję do przyklejania się do krawędzi skrawającej, tworząc narost na krawędzi, który pogarsza wykończenie powierzchni i dokładność wymiarową.
W tym artykule omówiono cztery najczęstsze problemy związane z obróbką CNC stali nierdzewnej – zabudowana krawędź, zużycie narzędzia, zepsute wiertła, i rozmawiać – i dla każdego, dzieli się rozwiązaniami, które sprawdziliśmy w rzeczywistej produkcji, wraz ze sposobem, w jaki standaryzujemy te rozwiązania w ramach procesów produkcyjnych w fabryce. Dla szerszego materiału, wykończeniowy, kontrola, i ścieżka wyboru dostawcy, zacznij od Przewodnik po obróbce CNC ze stali nierdzewnej.
Zabudowana krawędź: Ukryty zabójca wykończenia powierzchni
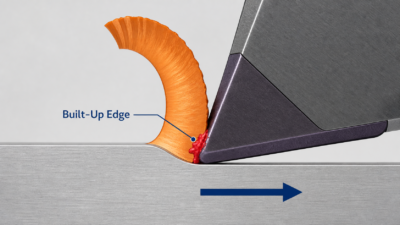
Narosty na krawędziach są najczęstszym, choć najczęściej pomijanym problemem w obróbce stali nierdzewnej. Podczas cięcia, metal znajdujący się pod spodem wióra przylega do krawędzi skrawającej pod wpływem wysokiego ciśnienia i temperatury, tworząc narastający “krawędź” który zastępuje rzeczywistą krawędź narzędzia. To BUE tnie zamiast narzędzia, powodując szybkie pogorszenie jakości wykończenia powierzchni, wymiary do dryfowania, i w ciężkich przypadkach, BUE odłącza się i zabiera ze sobą materiał narzędziowy, powodując odpryski.
Jak rozpoznać narosłą krawędź
Nieregularne zarysowania i rozdarcia na obrabianej powierzchni, wymiary, które zmieniają się w nieprzewidywalny sposób, i widoczna przyczepność materiału na powierzchni natarcia narzędzia to typowe objawy. Wielu operatorów zakłada, że narzędzie jest tępe lub ma nieprawidłowe parametry, zmienić narzędzie, i widzisz ten sam problem – to jest budowanie przewagi w pracy.
Rozwiązanie: Kontroluj temperaturę, Przyczepność, i przepływ wiórów
Tworzenie się BUE zależy od temperatury cięcia i przyczepności materiału. Nasze podejście polega na kontrolowaniu temperatury, zmniejszyć przyczepność, i eliminuj BUE ze źródła poprzez kombinację narzędzi i parametrów. O prędkości cięcia, średniego i niskiego zakresu (Vc 30-60 m/min) tam BUE tworzy się najłatwiej. Zwykle zwiększamy prędkość do Vc 80-120 m/min – temperatura skrawania wzrasta, ale spływ wiórów przyspiesza, zmniejszając prawdopodobieństwo przyczepności. Oczywiście, nadmierna prędkość przyspiesza zużycie narzędzia, więc równowaga zależy od konkretnego materiału i narzędzia. Jest to szczególnie ważne przy porównywaniu 304, 316, i 316L; Widzieć 304 vs 316 w porównaniu ze stalą nierdzewną 316L w kontekście wyboru klasy.
Na oprzyrządowaniu, standaryzujemy na płytki pokryte TiAlN, które zachowują twardość w wysokich temperaturach i mają gładką powierzchnię odporną na przyczepność. Do obróbki szybkobieżnej stali 316/316L, przechodzimy na powłokę AlTiN. Kąt natarcia jest większy w porównaniu z konwencjonalnym 10 wy dwaj 15-20 st, zmniejszając odkształcenia skrawania i poprawiając spływ wiórów. O chłodzeniu, Podczas obróbki stali nierdzewnej zawsze stosuje się olej obróbkowy o wysokim przepływie lub chłodziwo pod wysokim ciśnieniem (70+ bar), kierowany bezpośrednio do strefy skrawania w celu obniżenia temperatury i wypłukiwania wiórów, zmniejszając możliwości adhezji. Szybkość podawania również ma znaczenie – poniżej 0.1 mm/obr, narzędzie raczej pociera i wyciska, niż tnie, pogorszenie przyczepności, więc zazwyczaj trzymamy 0.15-0.25 mm/obr.
Parametr | Konfiguracja podatna na gołębie | Zalecany zakres dla 304 / 316 |
Prędkość skrawania Vc | 30-60 m/min | 80-120 m/min |
Powłoka narzędzia | Niepowlekany / Cyna | TiAlN / Złoto |
Kąt natarcia | 5-10 st | 15-20 st |
Płyn chłodzący | Emulsja / podmuch powietrza | Olej do cięcia o wysokim przepływie / chłodziwo pod wysokim ciśnieniem |
Szybkość podawania | Za nisko (<0.1 mm/obr) | 0.15-0.25 mm/obr |
Studium przypadku
Zakończ obracanie 316 Powierzchnie uszczelniające korpusu zaworu ze stali nierdzewnej to scenariusz o wysokim BUE. Kiedyś mieliśmy partię, w której wykończona powierzchnia wykazywała nieregularne zadrapania, z Ra skaczącym z wymaganego 0.8 hmm do 1.6-3.2 um i odrzucenie wymiarowe wokół 15%. Kontrola wykazała wyraźną przyczepność materiału na powierzchni natarcia narzędzia, potwierdzając narost na krawędzi. Parametry w tym czasie wynosiły Vc=50 m/min i posuw 0.08 mm/obr – dokładnie w zakresie podatności na BUE.
Po regulacji, prędkość skrawania zwiększona do Vc=90 m/min, karmić 0.15 mm/obr, narzędzia zamienione na płytki pokryte TiAlN 15 nachylasz kąt, i płyn chłodzący wymieniony na wysokoprzepływowy olej obróbczy. Wykończenie powierzchni ustabilizowane poniżej Ra 0.8 jeden, odrzucenie wymiarowe spadło poniżej 1%, i żywotność narzędzia uległa poprawie 30 Do 65 strony. Ta regulacja została później ujednolicona w naszym zestawie parametrów toczenia wykańczającego stali nierdzewnej.
Proces standaryzacji JADE-CNC
Toczenie wykańczające stali nierdzewnej równomiernie wykorzystuje płytki pokryte TiAlN 15-20 nachylasz kąt; prędkość skrawania kontrolowana przy Vc 80-120 m/min, karmić nie niżej niż 0.15 mm/obr; chłodziwem musi być olej obróbkowy o wysokim przepływie lub chłodziwo pod wysokim ciśnieniem. Kontrola pierwszego artykułu koncentruje się na wykończeniu powierzchni i przyczepności do powierzchni natarcia; Wykrycie BUE powoduje natychmiastową regulację parametrów. Trwałość narzędzia jest rejestrowana dla każdej partii w celu ustalenia standardów trwałości narzędzi do toczenia wykańczającego stali nierdzewnej. Proces ten jest zgodny z JADE-CNC Toczenie CNC zdolność.
Zużycie narzędzia: Czynnik kosztów produkcji
Zużycie narzędzi jest najbardziej bezpośrednim problemem związanym z kosztami obróbki stali nierdzewnej. Może wytworzyć się jedna wkładka 80 części w 304, ale tylko 40-45 W 316, a jeszcze mniej w 316L. Koszt narzędzia plus czas wymiany narzędzia składają się na znaczną lukę w produkcji seryjnej.
Trzy główne wzory zużycia stali nierdzewnej
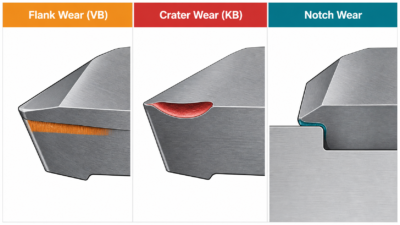
Zużycie flanki (VB) jest najczęstszy – na boku narzędzia stopniowo tworzy się pasmo zużycia, a gdy przekroczy 0.3 mm, jakość powierzchni i stabilność wymiarowa zaczynają się pogarszać. Zużycie krateru (KB) pojawia się na powierzchni natarcia jako wklęsły wgłębienie zużyte przez tarcie wiórów, powszechnie stosowane w obróbce z dużą prędkością 316; w miarę pogłębiania się krateru, wytrzymałość krawędzi spada i prawdopodobne jest odpryskiwanie. Zużycie karbowe pojawia się na granicy styku narzędzia z przedmiotem obrabianym w postaci rowka, powszechne w przypadku podatnego na hartowanie stali 316/316L, powodując zadziory i zadrapania na powierzchni.
Wzór noszenia | Pierwotna przyczyna | Rozwiązanie |
Zużycie flanki (VB) | Hartowanie przez pracę, wysoka temperatura | Zwiększ DOC, frezowanie wspinające, Powłoka TiAlN, pełny płyn chłodzący |
Zużycie krateru (KB) | Szybkie cięcie w wysokiej temperaturze, tarcie wiórów | Zmniejsz Vc, Powłoka AlTiN, zwiększyć prowizję, chłodziwo pod wysokim ciśnieniem |
Noszenie wycięcia | Utwardzanie przez pracę graniczną, szczególnie 316/316L | Zmień ścieżkę narzędzia, zwiększyć DOC, rozważ wkładki cermetalowe |
Rozwiązanie: Zmniejsz udarność warstwy hartowanej i temperaturę skrawania
Głównymi przyczynami zużycia narzędzi są utwardzanie przez zgniot i wysoka temperatura. Zajmujemy się tym z trzech stron: zmniejszenie uderzenia warstwy utwardzanej, obniżenie temperatury cięcia, i dobór odpowiedniego materiału narzędzia. Głębokość skrawania jest najważniejszym czynnikiem – warstwa utwardzana przez zgniot stali nierdzewnej jest z grubsza 0.1-0.3 mm głębokości. Jeśli cięcie jest zbyt płytkie, narzędzie stale ociera się o utwardzoną warstwę i zużywa się niezwykle szybko. Przynajmniej korzystamy 1 mm głębokość przy obróbce zgrubnej, a nawet podczas wykańczania upewnij się, że głębokość cięcia przekracza głębokość warstwy hartowanej, tak aby narzędzie wcinało się w nieutwardzony materiał podstawowy.
W frezowaniu, równomiernie stosujemy frezowanie współbieżne – narzędzie wchodzi z grubym wiórem, unikając tarcia stwardniałej warstwy, zmniejszenie hartowania i zużycia narzędzi. Frezowanie konwencjonalne powoduje, że narzędzie najpierw pociera i wyciska powierzchnię, pogłębiające się stwardnienie, dlatego unikamy tego w stali nierdzewnej. Na materiale narzędziowym, standardowa stal nierdzewna wykorzystuje węglik z powłoką TiAlN; do szybkiego 316/316L lub bardzo dużych partii, rozważamy wkładki cermetalowe lub PCBN. O kontroli temperatury, strefa cięcia w 316 może dotrzeć 800-1000 ty C, gdzie twardość narzędzia gwałtownie spada. Chłodziwo o wysokim przepływie, odpowiednio zmniejszona prędkość skrawania, oraz zwiększone kąty natarcia i przyłożenia w celu zmniejszenia tarcia, pomagają skutecznie obniżyć temperaturę. Do gatunków stali nierdzewnej o wysokiej wytrzymałości, the 17-4Obróbka stali nierdzewnej PH artykuł dotyczy planowania obróbki cieplnej i obróbki wykańczającej.
Studium przypadku
Frezowanie średnicy zewnętrznej długich wałów 316L jest typowym scenariuszem zużycia narzędzia. Kiedyś obrabialiśmy partię wałów 316L (40 średnica mm, 300 mm długości) gdzie narzędzia pokryte węglikiem TiN wymagały wymiany dopiero po 12 strony, ze zużyciem powierzchni przyłożenia VB=0,4 mm i śladami drgań na powierzchni. Badanie wykazało, że głębokość cięcia była tylko 0.5 mm – mniejsza niż głębokość warstwy utwardzonej – plus konwencjonalne frezowanie, Vc=60 m/min, i emulsja chłodząca. Narzędzie stale pracowało na utwardzonej warstwie, powodując ekstremalne zużycie.
Po regulacji, głębokość skrawania zwiększona do 1.5 mm, przestawiono na frezowanie współbieżne, Vc podniesione do 90 m/min, narzędzia zmienione na powłokę TiAlN, i płyn chłodzący zmieniono na olej obróbkowy o wysokim przepływie (40 L/min). Poprawiona trwałość narzędzia od 12 Do 38 strony, obniżony koszt narzędzia w przeliczeniu na część 68%, wykończenie powierzchni stabilizowane od Ra 3.2 um do Ra 1.6 jeden, i skrócony czas wymiany narzędzia 65%. Ten przypadek uświadomił nam, że w obróbce stali nierdzewnej, głębokość skrawania i wybór frezowania współbieżnego wpływają na trwałość narzędzia w znacznie większym stopniu niż sama marka narzędzia.
Proces standaryzacji JADE-CNC
Frezowanie stali nierdzewnej równomiernie wykorzystuje frezowanie współbieżne; obróbka zgrubna DOC nie mniej niż 1 mm, wykończenie DOC większe niż 0.3 mm (głębokość warstwy utwardzanej); narzędzia równomiernie wykorzystują powłokę TiAlN, szybki 316/316L wykorzystuje AlTiN lub cermetal; chłodziwo wykorzystuje olej obróbkowy o wysokim przepływie (nie mniej niż 30 L/min). Każda operacja wyznacza standard trwałości narzędzia – zużycie flanki sięgające VB 0.3 mm powoduje obowiązkową wymianę narzędzia, nigdy nie czekaj na odpryski. Weryfikacja trwałości narzędzia odbywa się przed produkcją seryjną, rejestrowanie rzeczywistej trwałości narzędzia na materiał na operację. Zobacz JADE-CNC Frezowanie CNC strona poświęcona powiązanym możliwościom obróbki.
Zepsute wiertła: Strefa ryzyka w obróbce głębokich otworów
Wiercenie w stali nierdzewnej jest strefą wysokiego ryzyka złamania wiertła. Podczas wiercenia 304/316, frytki są długie i twarde, nie pękają łatwo, a słabe odprowadzanie wiórów zatyka otwór, powodując gwałtowny wzrost momentu obrotowego, aż do złamania wiertła. Zepsute wiertło marnuje nie tylko wiertło, ale także część – wiertła utkniętego w głębokim otworze często nie da się usunąć, a cała część może zostać zezłomowana.
Główne przyczyny pękania wiertła
Główną przyczyną jest złe odprowadzanie wiórów – Wióry ze stali nierdzewnej są długie i wytrzymałe, a pojemność fletu jest niewystarczająca, szczególnie w głębokich dziurach (głębokość > 3x średnica). Utwardzanie przez zgniot powoduje również pękanie – tępe wiertło już nie tnie, ale wyciska na dnie otworu, tworząc utwardzoną warstwę, która powoduje, że kolejny posuw jest trudniejszy i następuje skoki momentu obrotowego. Niewystarczające chłodzenie oznacza, że płyn obróbkowy nie może dotrzeć do dna otworu, dlatego wiertło się przegrzewa, zmiękcza, i zużywa się szybciej. Dodatkowo, standardowe wiertła mają zbyt długą krawędź dłuta, duża siła osiowa, i słabe centrowanie – wszystkie czynniki przyczyniające się.
Rozwiązanie: Wiercenie dziobowe, Prawidłowa geometria wiertła, i dostęp do chłodziwa
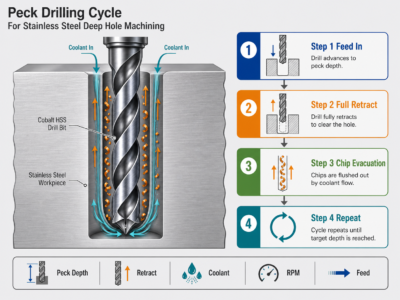
Wiercenie głębokie jest najbardziej podstawową i skuteczną metodą wiercenia w stali nierdzewnej. Wycofujemy się w celu ewakuacji wiórów co 1-2x średnica, umożliwiając przedostanie się płynu obróbkowego do dna otworu w celu ochłodzenia. Do głębokich otworów (>5x średnica), wiercenie dziobowe jest obowiązkowe, i wycofanie musi być pełne – częściowe wycofanie w rzeczywistości nie usuwa żetonów. O wyborze wiertła, równomiernie używamy kobaltu HSS (HSS-E/Co 5%) lub wiertła z węglików spiekanych 135-140 kąt wierzchołkowy stopni (ostrzejszy niż standardowy 118 st, lepsze centrowanie, mniejsza siła osiowa), geometria punktu podziału w celu zmniejszenia siły osiowej, I 30-35 kąt pochylenia linii śrubowej stopni dla lepszego odprowadzania wiórów.
O prędkości i posuwie, prędkość wiercenia w stali nierdzewnej nie powinna być zbyt duża – 304 w Vc 20-30 m/min, 316/316L w Vc 15-25 m/min, karmić 0.05-0.12 mm/obr. Zbyt duża prędkość szybko zużywa wiertło; zbyt duży posuw zwiększa ryzyko złamania. O chłodzeniu, tam, gdzie to możliwe, używamy wierteł z chłodzeniem przelotowym, gdzie płyn dostarczany jest kanałami wewnętrznymi bezpośrednio do dna otworu – chłodzenie i odprowadzanie wiórów znacznie lepsze niż chłodzenie zewnętrzne, zdecydowanie zalecane do głębokich otworów. Wreszcie, wymieniamy wiertła, gdy zużycie powierzchni bocznej przekracza 0.2 mm lub siła skrawania zauważalnie wzrasta – nigdy nie czekaj na złamanie. Tępe wiertło jest główną przyczyną złamania.
Parametr | 304 | 316 / 316L |
Wiercenie Vc | 20-30 m/min | 15-25 m/min |
Karmić f | 0.08-0.15 mm/obr | 0.05-0.12 mm/obr |
Interwał dziobania | Cofaj się co 2-3x D | Cofaj się co 1-2x D |
Materiał wiertniczy | HSS-Co / węglik | HSS-Co / wymagany węglik |
Kąt punktowy | 135-140 st | 135-140 st |
Płyn chłodzący | Olej do cięcia / chłodziwo przelotowe | Wysokociśnieniowy olej do cięcia / wymagane chłodzenie przelotowe |
Studium przypadku
Wiercenie głębokich otworów 316 kołnierze ze stali nierdzewnej to strefa podatna na pękanie. Kiedyś obrabialiśmy partię kołnierzy wymagających 8 średnica mm, 80 mm głębokości otworów (10x średnica), przerywanie wiertła średnio co 5 dziury. Zepsute wiertła wymagały usunięcia EDM, potrojenie czasu obróbki na część, z ilością złomu około 8%. Badanie wykazało standardowe wiertła HSS, ciągłe karmienie bez dziobania, Zewnętrzne chłodzenie emulsyjne, i Vc=30 m/min – wióry zatkane w otworze, wiertło przegrzało się i zużyło, następnie moment obrotowy wzrósł i pękł.
Po regulacji, przeszliśmy na wiertła kobaltowe HSS do stali nierdzewnej (135 stopień, punkt podziału, 35 ty helisie), wdrożono wiercenie dziobowe (pełne wycofanie co 1,5x średnica), wymieniono chłodziwo na wysokociśnieniowy olej do cięcia (30 chłodziwo przelotowe), zmniejszona prędkość do Vc=20 m/min, i karmić 0.08 mm/obr. Wynik: 200 kolejne otwory bez ani jednego pęknięcia, Poprawiona żywotność wiertła od 5 Do 80 dziury, skrócono czas obróbki na część 12 Do 4 protokół, a poziom złomu spadł poniżej 0.5%. Ten przypadek doprowadził nas do ustalenia obowiązkowych standardów wiercenia głębokiego w stali nierdzewnej.
Proces standaryzacji JADE-CNC
Do wiercenia w stali nierdzewnej powszechnie wykorzystuje się wiertła kobaltowe HSS lub węglikowe (135-140 stopień, punkt podziału, 30-35 ty helisie); Otwory głębsze niż średnica 3x wymagają wiercenia głębokiego – 316/316L cofa się co 1-2x średnica, 304 co 2-3x średnica; chłodziwo wykorzystuje olej do cięcia pod wysokim ciśnieniem lub chłodziwo przelotowe, Zewnętrzne chłodzenie emulsją zabronione w przypadku głębokich otworów. Zużycie boku wiertła VB sięgające 0.2 mm powoduje obowiązkową wymianę, z zapisami trwałości wiertła dla każdej partii. Procedura awaryjna w przypadku złamania: natychmiastowe zatrzymanie maszyny, Usuwanie złamanego wiertła metodą EDM, kontrola ściany otworu, i ocena możliwości naprawy części.
Gadać: Podstawowa przyczyna śladów na powierzchni i niestabilności wymiarowej
Drgania są najbardziej złożonym problemem obróbki, objawiające się jako regularne faliste wzory na powierzchni, zmienne wymiary, i wysoki dźwięk maszyny. Drgania są szczególnie powszechne w przypadku stali nierdzewnej, ponieważ materiał znacznie utwardza się podczas pracy, a siły skrawania są duże, stawiając większe wymagania sztywności maszyny i systemowi narzędzi.
Dwa rodzaje rozmów
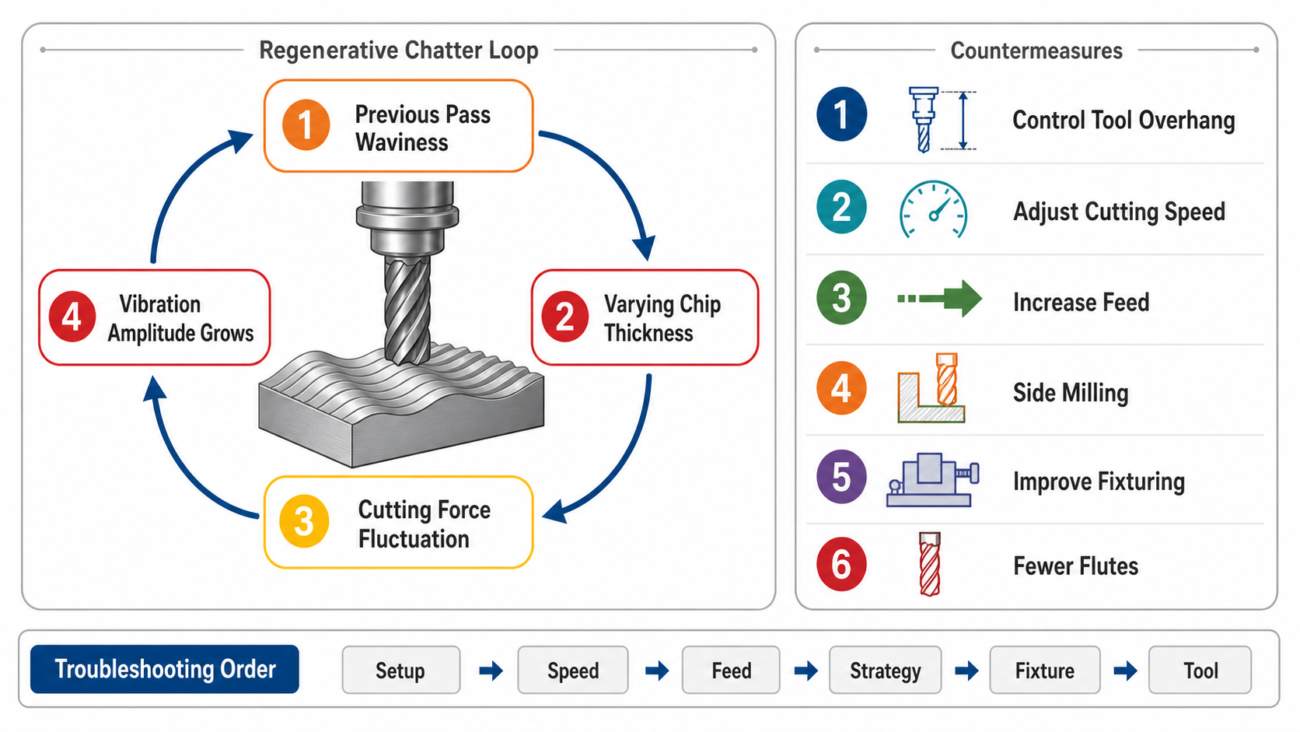
Wymuszone drgania są spowodowane zewnętrznymi źródłami wibracji – bicie wrzeciona, niewyważenie przedmiotu obrabianego, częstotliwości zazębienia przekładni – z częstotliwością dopasowaną do źródła. Rozwiązaniem jest znalezienie i wyeliminowanie źródła. Samopodekscytowana pogawędka (regeneracyjna rozmowa) jest najczęstszym typem, spowodowane samym procesem cięcia: falisty wzór pozostawiony przez poprzednie przejście oddziałuje ze zmieniającą się grubością wióra w następnym przejściu, tworząc pętlę sprzężenia zwrotnego o rosnącej amplitudzie. Nad 90% drgań podczas obróbki stali nierdzewnej ma charakter samowzbudny, rozwiązaniem jest zmiana warunków skrawania i przerwanie pętli sprzężenia zwrotnego regeneracji.
Rozwiązanie: Popraw sztywność i przełam regeneracyjną pętlę sprzężenia zwrotnego
Wysięg narzędzia jest najważniejszym czynnikiem. Im dłuższy zwis, im niższa sztywność i tym łatwiej pojawiają się drgania. Ściśle kontrolujemy wysięg do 3-4x średnicy narzędzia; powyżej 5x stosujemy oprawki antywibracyjne lub skracamy wysięg – jest to najskuteczniejszy środek. O parametrach cięcia, zmniejszenie prędkości skrawania (Ty na dół 20-30%) przesuwa częstotliwość siły skrawania poza zakres rezonansu; jednocześnie zwiększając posuw na ząb (fz) zwiększa grubość wióra, zmniejszenie tarcia o warstwę utwardzoną i zmniejszenie tendencji do drgań. Oczywiście, nadmierny posuw wpływa na wykończenie powierzchni, więc saldo zależy od wymagań.
O strategii ścieżki narzędzia, przechodzimy z frezowania pełnorowkowego na frezowanie boczne (szerokość promieniowa ae = 25-50% średnicy narzędzia), zmiana kierunku siły skrawania i redukcja drgań. W niektórych przypadkach, przejście z frezowania wznoszącego na konwencjonalne faktycznie poprawia stabilność – wymaga to testów praktycznych. Nie można również zignorować sztywności mocowania; częstą przyczyną drgań jest nadmierny wysięg przedmiotu obrabianego lub złe mocowanie. Stosujemy wsparcie konikowe, dodatkowe podtrzymki, i skrócony wysięg przedmiotu obrabianego; do części cienkościennych, dedykowane mocowania lub wypełnienie ze stopu o niskiej temperaturze topnienia dodają sztywności. Do wielostronnych części ze stali nierdzewnej, 5-obróbka osi może zmniejszyć błąd ponownego mocowania i poprawić planowanie sztywności.
Wyzwalacz rozmów | Sprawdź kierunek | Rozwiązanie |
Nadmierny wysięg narzędzia | Zwis / Stosunek D > 4 | Skróć zwis, uchwyt węglikowy, uchwyt antywibracyjny |
Niewłaściwa prędkość cięcia | W zakresie rezonansu | Zmniejsz Vc 20-30%, lub dostroić z dala od rezonansu |
Zbyt niski posuw | Wcieranie w utwardzoną warstwę | Zwiększ fz, upewnić się, że grubość wióra przekracza warstwę utwardzoną |
Nadmierna szerokość promieniowa | Frezowanie pełnorowkowe | Przejdź na frezowanie boczne, ae = 25-50% DC |
Słaba sztywność przedmiotu obrabianego | Zwis / cienka ściana | Konik, stały odpoczynek, dedykowane mocowanie |
Za dużo fletów | 6+ flety | Przełącz na 2-4 flet, zmniejszyć wahania siły |
Studium przypadku
Wewnętrzne frezowanie wykańczające 304 obudowy cienkościenne ze stali nierdzewnej to typowy scenariusz drgań. Kiedyś obrabialiśmy partię 2 mm grubość ścianki, 150 oprawy o średnicy mm, w których wewnętrzna powierzchnia wykończona frezowaniem wykazywała wyraźne ślady drgań, Ra skacze z wymaganego 1.6 hmm do 6.3 jeden, okrągłość poza tolerancją, i wysoki dźwięk maszyny. Badanie wykazało wysięg narzędzia 120 mm (16 średnica mm, 7.5współczynnik x), 6-Frez trzpieniowy z rowkiem pełnorowkowym, Vc=100 m/min, fz=0,05 mm/z – nadmierny prześwit + za dużo fletów + zbyt niski posuw, klasyczna, podekscytowana paplanina.
Po regulacji, wysięg narzędzia skrócony do 60 mm (3.75x średnica), przestawiony na 4-ostrzowy frez palcowy z węglików spiekanych, zmieniono na frezowanie boczne (ae=40% Dc), Vc zredukowane do 80 m/min, fz wzrósł do 0.12 mm/z, a rozszerzalny trzpień podpierał obrabiany przedmiot wewnętrznie, zapewniając dodatkową sztywność. Rozmowy zostały wyeliminowane, wykończenie powierzchni ustabilizowane na poziomie Ra 1.6 jeden, okrągłość poprawiła się z 0.08 mm do 0.02 mm, i skrócony czas obróbki 20%. Ten przypadek doprowadził nas do ustalenia standardu oceny sztywności mocowania do obróbki części cienkościennych.
Proces standaryzacji JADE-CNC
Wysięg narzędzia frezarskiego ze stali nierdzewnej jest ściśle kontrolowany w zakresie średnicy 4x; powyżej 4x wymagany jest uchwyt węglikowy lub uchwyt antywibracyjny; części cienkościenne poddawane są ocenie sztywności mocowania przed obróbką, za pomocą konika, stały odpoczynek, lub dedykowane oprawy, jeśli zajdzie taka potrzeba; szerokość promieniowa kontrolowana przy 25-50% średnicy narzędzia, zabronione frezowanie wykańczające pełnorowkowe; użycie narzędzi 2-4 frezy trzpieniowe z węglika spiekanego. Obróbka pierwszego artykułu monitoruje hałas maszyny – wykryte drgania powodują natychmiastowe zatrzymanie i uporządkowanie rozwiązywania problemów: zwis -> mocowanie -> parametry -> ścieżka narzędzia -> obróbka. Po rozwiązaniu rozmów, parametry są rejestrowane i standaryzowane w arkuszu procesu części.
Zapobieganie: Zmniejsz problemy związane z obróbką u źródła
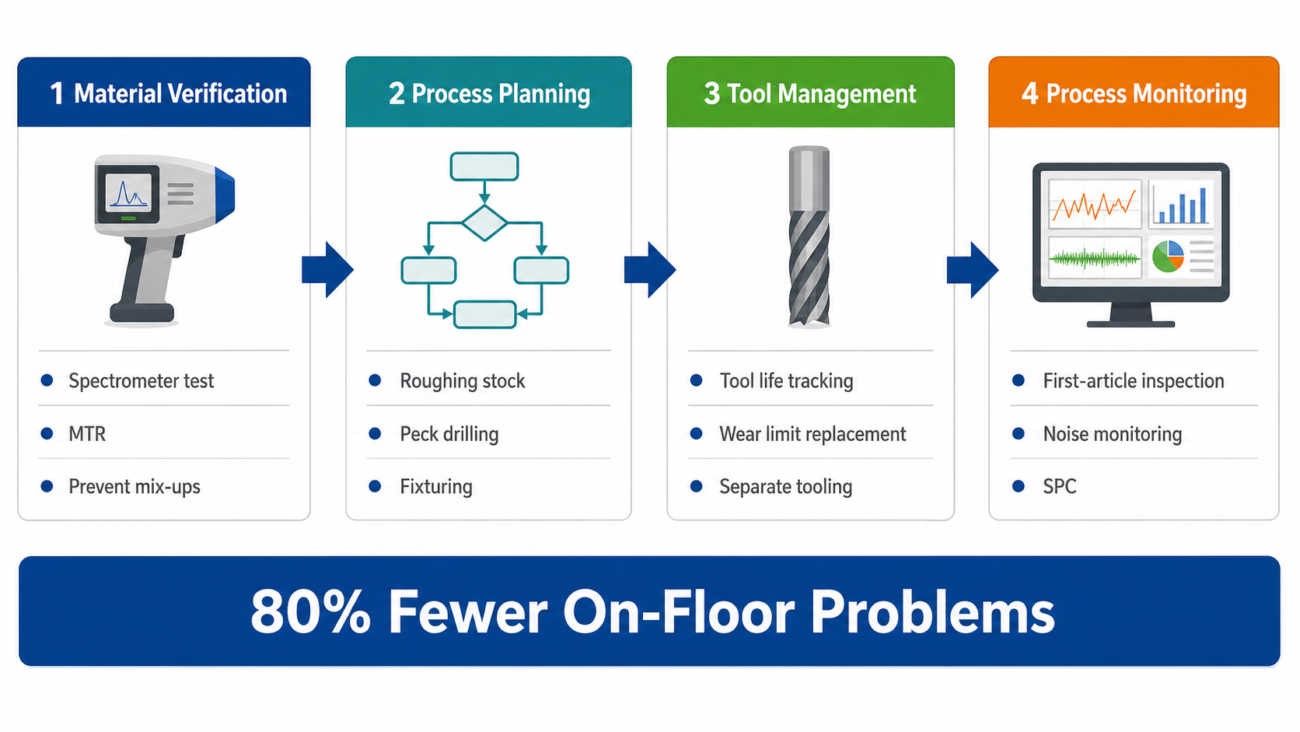
Po omówieniu wszystkich czterech problemów, w rzeczywistej produkcji problemy te często występują jednocześnie i oddziałują na siebie. Narost na krawędzi przyspiesza zużycie narzędzia, zużycie narzędzia prowadzi do drgań, a drgania powodują pękanie wiertła. Prawdziwie skuteczną metodą jest zapobieganie u źródła, a nie naprawa po pojawieniu się problemów.
Weryfikacja przychodzących materiałów jest pierwszą linią obrony. Niewłaściwy gatunek materiału jest przyczyną wielu problemów związanych z obróbką – 304 przepadł jako 316, materiał z recyklingu o składzie niezgodnym ze specyfikacją, wszystkie powodują nienormalną skrawalność. JADE-CNC może zweryfikować skład przychodzącego materiału poprzez badanie spektrometrem, i raporty z testów materiałów są dostarczane z każdym zamówieniem, zapobieganie problemom materialnym u źródła. Można również powiązać z wymiarami krytycznymi i wynikami końcowymi procesu Kontrola CNC wymagania.
Planowanie procesu to druga linia. Przed obróbką, opracowujemy ścieżkę procesu w oparciu o gatunek materiału i geometrię części, pozostawiając wystarczającą ilość materiału do obróbki zgrubnej (zazwyczaj 0.3-0.5 mm) aby uniknąć wykończenia na utwardzonej warstwie; planowanie parametrów wiercenia głębokiego z wyprzedzeniem; i projektowanie mocowań do części cienkościennych. Dobre planowanie procesu znacznie zmniejsza problemy na podłodze związane z materiałem, geometria, a wymagania kontrolne są jasne przed rozpoczęciem produkcji.
Zarządzanie narzędziami to trzecia linia. Utrzymujemy zarządzanie trwałością narzędzi, rejestrowanie trwałości narzędzia na materiał na operację, wymianę po zakończeniu okresu eksploatacji, zamiast czekać na odpryski lub pęknięcia. Zapasy narzędzi są podzielone według materiału – dedykowane narzędzia ze stali nierdzewnej (wiertła kobaltowe, Wkładki TiAlN, uchwyty antywibracyjne) są zarządzane oddzielnie i nigdy nie są łączone z narzędziami aluminiowymi.
O JADE-CNC
JADE-CNC specjalizuje się w precyzyjnej obróbce stali nierdzewnej. Z 5-osiowymi centrami obróbczymi, tokarko-frezarki, precyzyjny sprzęt do szlifowania, i ISO 9001 orzecznictwo, zgromadziliśmy obszerne dane dotyczące produkcji stali nierdzewnej 304/316/316L. Od doboru narzędzi i optymalizacji parametrów po planowanie procesu, kontrolujemy nabudowaną krawędź, zużycie narzędzia, zepsute wiertła, i drgania, aby wspierać wydajność i terminowość dostaw w produkcji seryjnej.
Wyślij swoje rysunki i wymagania materiałowe do oceny procesu, plan oprzyrządowania, i cytuj przez Strona kontaktowa JADE-CNC – zazwyczaj w obrębie 24 godziny.
Powiązane artykuły ze stali nierdzewnej
- Obróbka CNC stali nierdzewnej: Kompletny przewodnik rozwiązywania problemów
- 304 vs 316 w porównaniu ze stalą nierdzewną 316L: Który wybrać do obróbki CNC?
- 17-4Obróbka stali nierdzewnej PH: Leczenie roztworem, Starzenie się i obróbka wykańczająca
- Przewodnik po wykańczaniu powierzchni ze stali nierdzewnej: Polerowanie, Szczotkowanie, Strzałowy, Pasywacja, Elektropolerowanie & PVD
- Koszt obróbki CNC stali nierdzewnej & Przewodnik po ofertach: 10 Czynniki kosztowe i porównanie dostawców

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.
