



Usługi obróbki CNC miedzi dla precyzyjnych części niestandardowych
JADE-CNC świadczy usługi precyzyjnej obróbki CNC miedzi dla branży elektrycznej, termiczny, i zastosowań przemysłowych. Z 15+ lat doświadczenia w obróbce stopów miedzi, w tym C11000, C36000, C26000, i miedź berylowa, dostarczamy części miedziane o wąskich tolerancjach z doskonałymi wykończeniami powierzchni i opcjami powlekania.
- Wysoka przewodność
- Wąska tolerancja ± 0,005 mm
- 30+ Wykończenia powierzchni
- Brak MOQ
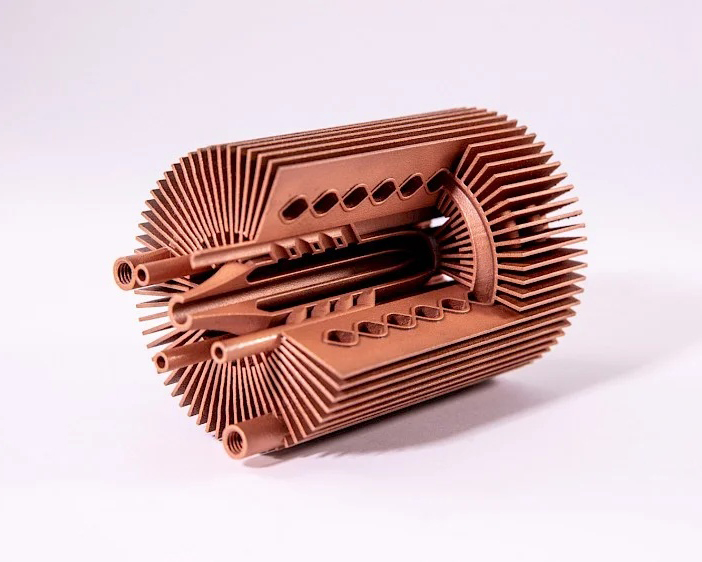
Dlaczego warto wybrać miedź do obróbki CNC?
Wyjątkowa przewodność elektryczna
Miedź jest standardem branżowym w zakresie przewodności elektrycznej (100% IACS dla czystej miedzi), dzięki czemu idealnie nadaje się do szyn zbiorczych, złącza, terminale, i styki elektryczne. Tylko srebro przewodzi lepiej, ale miedź zapewnia doskonałą opłacalność i wytrzymałość mechaniczną.
Znakomita przewodność cieplna
Z przewodnością cieplną 401 Z/(m·K), miedź skutecznie odprowadza ciepło w radiatorach, Ubytki RF, elektronika mocy, i zastosowania chłodzenia LED. Miedziane radiatory przewyższają aluminium o 2,4 razy pod względem wydajności cieplnej.
Naturalna odporność na korozję
Miedź tworzy ochronną warstwę patyny (grynszpan) po wystawieniu na działanie środowiska, zapewniając doskonałą długoterminową odporność na korozję bez dodatkowej powłoki. Idealny na zewnątrz, morski, i zastosowania wodno-kanalizacyjne.
Właściwości antybakteryjne
Miedź w naturalny sposób zabija bakterie, wirusy, i grzyby w kontakcie (Materiał antybakteryjny zarejestrowany przez EPA). Idealny do wyrobów medycznych, sprzęt do przetwarzania żywności, i powierzchnie dotykowe.
Doskonała kompatybilność poszycia
Miedź akceptuje szeroką gamę powłok dekoracyjnych i funkcjonalnych, w tym nikiel, złoto, srebrny, cyna, i chrom. Powlekane części miedziane łączą przewodność miedzi z doskonałą ochroną powierzchni i lutownością.
Good Ductility & Formability
Miedź jest bardzo plastyczna i ciągliwa, pozwalając na złożone geometrie, głębokie wciągnięcia, i doskonałe cechy bez pęknięć. Można go obrabiać, zgięty, wytłoczony, i uformować w skomplikowane kształty.
Właściwości miedzi & Parametry wydajności
Nieruchomość | Wartość (C11000 Czysta miedź) | Jednostka | Notatki |
Gęstość | 8.96 | g/cm3 | ~12% cięższy od stali |
Przewodność cieplna | 401 | Z/(m·K) | 2.4× aluminium, 5× stal nierdzewna |
Przewodność elektryczna | 100 | %IACS | Branżowy standard referencyjny |
Oporność elektryczna | 1.72 | µΩ·cm | w temperaturze 20°C |
CTE | 16.5 | ×10⁻⁶/K | w temperaturze 20-100°C |
Temperatura topnienia | 1085 | °C | 1984°F |
Wytrzymałość na rozciąganie (wyżarzane) | 220 | MPa | 32 ksi |
Wytrzymałość na rozciąganie (pracował na zimno) | 350-400 | MPa | 51-58 ksi |
Siła plonu (wyżarzane) | 70 | MPa | 10 ksi |
Wydłużenie | 45-60 | % | Wysoka plastyczność |
Twardość | 35-80 | HB | Zależy od temperamentu |
Ciepło właściwe | 0.385 | J/(g·K) |
|
Moduł sprężystości | 117 | GPa | 17 Msi |
Współczynnik Poissona | 0.34 | - |
|
Ocena obrabialności | 20-40 | % | Trudny (lepki), C36000 = 100% |
Stopy miedzi JADE-CNC może obrabiać
Stop | Numer UNS | Kluczowa charakterystyka | Typowe zastosowania | Skrawalność |
C11000 (Miedź ETP) | C11000 | 99.9% czysty, najwyższa przewodność, miękki & plastyczny | Szyny zbiorcze, styki elektryczne, radiatory, dyrygenci | 20% (lepki) |
C10100 (Miedź OFE) | C10100 | 99.99% czysty, beztlenowy, najwyższa przewodność | Wysokiej klasy elektronika, zastosowania próżniowe, falowód | 20% |
C36000 (Darmowa obróbka mosiądzu) | C36000 | 60% Cu / 40% Zn, prowadzony, doskonała obrabialność | Złącza, terminale, zawory, armatura, elementy złączne | 100% (to, co najlepsze) |
C26000 (Nabój Mosiądz) | C26000 | 70% Cu / 30% Zn, dobra ciągliwość, odporny na korozję | Rury, muszle, stemple, części chłodnicy | 60% |
C46400 (Mosiądz marynarski) | C46400 | 60% Cu / 39% Zn / 1% sen, doskonała odporność na korozję | Sprzęt morski, śmigła, korpusy zaworów, lakierki | 70% |
C93200 (Łożysko Brąz) | C93200 | 83% Cu / 7% sen / 7% Pb / 3% Zn, odporny na zużycie | Namiar, tuleje, koła zębate, nosić płyty | 80% |
C17200 (Beryl Miedź) | C17200 | Cu + 1.8-2% Być, wysoka wytrzymałość + przewodność, utwardzalne przez starzenie | Sprężyny, łączność, złącza, narzędzia nieiskrzące, formy | 40% |
C17510 (Becu Ni) | C17510 | Cu + 0.4-0.7% Być + 1.4-2.2% W, wysoka przewodność | Styki wysokoprądowe, łopatki przekaźników, elektrody | 50% |
C51000 (Brąz fosforowy) | C51000 | 95% Cu / 5% sen, doskonałe zmęczenie & odporność na korozję | Sprężyny, membrany, styki elektryczne, elementy złączne | 50% |
C63000 (Brąz Ni-Al) | C63000 | 82% Cu / 10% Glin / 5% W / 3% Fe, wysoka wytrzymałość & korozja | Komponenty morskie, zawory, koła zębate, części o dużej wytrzymałości | 60% |

Producent niestandardowej obróbki CNC miedzi w Chinach
Dlaczego warto wybrać miedź dla Obróbka CNC?
- Precyzyjne dopasowanie CTE – zapewnia kompatybilność z uszczelnieniami szklanymi/ceramicznymi
- Doskonała niezawodność uszczelnienia hermetycznego – szczelność i trwałość w warunkach cykli termicznych
- Dobra plastyczność i odkształcalność – Nadaje się do głębokiego tłoczenia i skomplikowanych geometrii
- Wysoka temperatura Curie – utrzymuje stabilność magnetyczną w wymagających środowiskach
|
Nieruchomość |
Typowa wartość |
Notatki |
|---|---|---|
|
CTE (20–400°C) |
~ 5,1 × 10⁻⁶/K |
Pasuje do szkła borokrzemowego & ceramika z tlenku glinu |
|
Gęstość |
8.35 g/cm3 |
Cięższy od aluminium, lżejszy niż stal nierdzewna |
|
Przewodność cieplna |
17–18 W/(m·K) |
Wymaga starannego zarządzania temperaturą podczas obróbki |
|
Skrawalność |
Umiarkowane do trudnego |
Lepki, hartowanie w pracy, wymaga ostrych narzędzi |
Możliwości obróbki miedzi JADE-CNC
Procesy obróbki
- Frezowanie CNC: 3-oś, 4-oś, i 5-osiowe frezowanie dla złożonych geometrii miedzi
- Toczenie CNC: Toczenie o wysokiej precyzji dla cylindrycznych części miedzianych, wały, i rękawy
- Obróbka szwajcarska: Dla małych, złożone części miedziane z wąskimi tolerancjami
- Drut EDM: Do skomplikowanych kształtów i trudnej w obróbce miedzi berylowej
- Wiercenie & Stukający: Precyzyjne otwory i gwinty w elementach miedzianych
- Szlifowanie powierzchni: Za płaskość i krytyczność wykończenie powierzchni wymagania
Typowe części miedziane, które produkujemy
Typ części | Przybory | Aplikacje |
Szyny zbiorcze & Przewodnicy | C11000, C10100 | Dystrybucja mocy, rozdzielnica, pakiety akumulatorów |
Radiatory & Komponenty termiczne | C11000 | Chłodzenie LED, elektronika mocy, Wzmacniacze RF |
Ubytki RF & Rezonatory | C11000, C10100 | Sprzęt komunikacyjny, radar, przyrządy testowe |
Złącza & Terminale | C36000, C26000, C17200 | Automobilowy, lotniczy, elektronika przemysłowa |
Styki elektryczne | C17200, C17510, C51000 | Przekaźniki, przełączniki, wyłączniki automatyczne |
Zawory & Armatura | C46400, C36000, C63000 | Instalacja wodociągowa, morski, przemysłowe systemy płynów |
Namiar & Tuleje | C93200 | Maszyny przemysłowe, automobilowy, lotniczy |
Sprężyny & Komponenty elastyczne | C17200, C51000 | Styki elektryczne, instrumenty precyzyjne |
Falowód & Komponenty mikrofalowe | C10100, C11000 | Satelita, radar, komunikacja systemy |
Niestandardowe komponenty miedziane | Wszystkie stopy | Według specyfikacji klienta |
Możliwości precyzyjne
- Tolerancje: ±0,005 mm (±0,0002") dla wymiarów krytycznych
- Wykończenie powierzchni: Ra 0,4μm (16 min) standard, Ra 0,1μm (4 min) z polerowaniem
- Maksymalny rozmiar części: 500mm × 400 mm × 300 mm (przemiał), Ø300 mm × 500 mm (obrócenie)
- Minimalny rozmiar elementu: 0.1mm dziury, 0.2mm grubość ścianki
- Standardy gwintów: Metryczny, UNC, UNF, NPT, BSP, zwyczaj
Kluczowe wyzwania w obróbce CNC miedzi

Miękkość i kontrola zadziorów
Czysta miedź i niektóre stopy miedzi mogą podczas obróbki tworzyć zadziory lub rozmazania, dlatego wymagane są ostre narzędzia i kontrolowane posuwy, aby uzyskać czyste krawędzie i stabilne wymiary.
Słabe odprowadzanie ciepła
Niska przewodność cieplna powoduje koncentrację ciepła w strefie cięcia, łatwo prowadząc do przegrzania narzędzia, zmniejszona trwałość narzędzia, i potencjalne odkształcenie termiczne przedmiotu obrabianego.
Surowe wymagania dotyczące precyzji
Często stosowany do uszczelek precyzyjnych, wymagających wyjątkowo wąskich tolerancji wymiarowych (zazwyczaj poniżej ±0,025 mm). Wszelkie wibracje lub ugięcie narzędzia podczas obróbki mogą spowodować, że część będzie niezgodna ze specyfikacją.
Naprężenia szczątkowe i zniekształcenia
Naprężenia wewnętrzne powstałe podczas obróbki mogą powodować późniejsze odkształcenia części, wpływając na ostateczną stabilność wymiarową i płaskość powierzchni uszczelniających.
Wymagające wymagania dotyczące przetwarzania końcowego
Części często wymagają galwanizacji (np., nikiel, złoto) aby zapewnić lutowność i odporność na korozję. Wymaga to munduru, czysty, obrobiona powierzchnia bez wad, dodanie złożoności do procesu.
Wyzwania związane z obróbką miedzi & Rozwiązania
Problem:
Czysta miedź (C11000) jest wyjątkowo miękki i plastyczny, powodując przyspawanie materiału do krawędzi skrawającej (zabudowana krawędź). Prowadzi to do złego wykończenia powierzchni, niedokładność wymiarowa, i szybkie zużycie narzędzi.
Rozwiązanie:
- Użyj ostrego, narzędzia z polerowanego węglika o dużych kątach natarcia (15-25°)
- Zastosuj płyn chłodzący pod wysokim ciśnieniem (1000+ PSI) w celu zmniejszenia tarcia i spłukiwania wiórów
- Używaj węgla niepowlekanego lub diamentopodobnego (DLC) narzędzia powlekane, aby zapobiec BUE
- Zoptymalizuj prędkość cięcia: 300-500 SFM do obróbki zgrubnej, 500-800 SFM do wykończenia
- Oddziel operacje obróbki zgrubnej i wykańczającej za pomocą nowych narzędzi do przejść wykańczających
Problem:
Doskonała przewodność cieplna miedzi (401 W/m·K) oznacza szybkie przenoszenie ciepła ze strefy cięcia do przedmiotu obrabianego, powodując rozszerzalność cieplną i dryft wymiarowy. Miedź jest również odporna na miejscowe nagrzewanie potrzebne do wydajnego tworzenia się wiórów.
Rozwiązanie:
- Aby wytworzyć wystarczającą ilość ciepła w strefie ścinania, należy stosować duże prędkości skrawania
- Zastosuj duży przepływ chłodziwa, aby utrzymać stałą temperaturę przedmiotu obrabianego
- Należy pozostawić czas stabilizacji termicznej pomiędzy obróbką zgrubną a wykańczającą
- Obróbka wykańczająca w kontrolowanej temperaturze otoczenia (20±2°C)
- Aby zmniejszyć siły skrawania i wytwarzanie ciepła, należy zastosować frezowanie współbieżne
Problem:
Plastyczność miedzi powoduje powstawanie znacznych zadziorów, szczególnie na krawędziach, dziury, i cienkie ściany. Gratowanie miedzi jest pracochłonne i może uszkodzić delikatne elementy.
Rozwiązanie:
- Zaprogramuj ścieżki narzędzia wprowadzającego/wyprowadzającego, aby zminimalizować zadziory wyjściowe
- Używaj ostrych narzędzi i odpowiedniego obciążenia wiórów, aby zmniejszyć powstawanie zadziorów
- Wdrażaj gratowanie w trakcie procesu za pomocą frezów do fazowania i narzędzi do gratowania
- Oferta upadku, wykończenie wibracyjne, oraz ręczne gratowanie krytycznych krawędzi
- Projektuj części ze skosami i promieniami, aby wyeliminować ostre krawędzie podatne na zadziory
Problem:
Miedź szybko się utlenia, i zanieczyszczenia powierzchniowe (obrazy olejne, tlenki, odciski palców) może powodować wady powłoki, takie jak powstawanie pęcherzy, peeling, lub nierówne pokrycie.
Rozwiązanie:
- Użyj czystego, niestrzępiąca się obsługa w rękawiczkach po obróbce końcowej
- Przed powlekaniem należy zastosować czyszczenie ultradźwiękowe i aktywację kwasem
- Współpracuj z certyfikowanymi dostawcami galwanizacji w zakresie procesów specyficznych dla miedzi
- Oferujemy weryfikację grubości poszycia i badanie przyczepności
- Zapewnij pasywację i konwersję chromianu w celu tymczasowej ochrony przed korozją
Problem:
Niska granica plastyczności miedzi (70 wyżarzane MPa) powoduje, że cienkie ścianki i drobne elementy uginają się pod wpływem sił skrawania, co skutkuje błędami wymiarowymi i drganiami powierzchni.
Rozwiązanie:
- Stosuj małą głębokość skrawania, strategie z dużym posuwem dla cienkich ścian
- Wdrażaj obróbkę stopniową z wieloma przejściami świetlnymi
- Do cienkich przekrojów należy używać mocowania ze wspornikiem (miękkie szczęki, wosk, mocowania lodu)
- Zastosuj frezowanie współbieżne ostrymi narzędziami, aby zmniejszyć siły skrawania
- Wykończ ściany z obu stron, aby wyrównać naprężenia i zminimalizować ugięcie
Wykończenia powierzchni & Powlekanie części miedzianych
Wykończenie powierzchni | Opis procesu | Typowa grubość | Aplikacje | Notatki |
Niklowanie (Bezprądowe) | Autokatalityczne osadzanie niklu i fosforu | 5-25 um | Ochrona przed korozją, odporność na zużycie, lutowalność | Jednolite pokrycie, twardość 500-900 WN |
Niklowanie (Elektrolityczny) | Galwanizowany czysty nikiel | 5-50 um | Dekoracyjny, zabezpieczenie antykorozyjne, podkład na złoto | Opcje wykończenia jasnego lub matowego |
Pozłacane | Uderzenie galwanizowane złotem na niklu | 0.5-5 um | Styki elektryczne, złącza, Komponenty RF | Doskonała przewodność & odporność na korozję |
Posrebrzane | Galwanizowane srebro na miedzi | 5-25 um | Styki wysokoprądowe, szyny zbiorcze, Aplikacje RF | Najwyższa przewodność, z czasem ulega zniszczeniu |
Cynowanie | Cyna galwaniczna lub cyna-ołów | 5-20 um | Lutowalność, zabezpieczenie antykorozyjne | Matowe lub jasne, Dostępna czysta cyna zgodna z RoHS |
Chromowanie | Galwanizowany chrom na niklu | 0.5-10 um | Dekoracyjny, odporność na zużycie | Twardy, wytrzymały, wykończenie lustrzane |
Polerowanie mechaniczne | Polerowanie ścierne do lustrzanego wykończenia | Nie dotyczy (usuwanie materiału) | Dekoracyjny, optyczny, powierzchnie o niskim współczynniku tarcia | Ra 0.05-0.4 µm osiągalne |
Pasywacja | Obróbka chemiczna w celu usunięcia wolnego żelaza | <0.1 um | Ochrona przed korozją, przygotowanie do powlekania | Na bazie kwasu cytrynowego lub azotowego |
Konwersja chromianu | Chemiczna powłoka konwersyjna (opalizujący/przezroczysty) | 0.5-2 um | Tymczasowa ochrona przed korozją, podkład malarski | Nazywany także "film chemiczny" Lub "alodyna" dla miedzi |
Czarny tlenek (Patyna) | Czernienie chemiczne (dwutlenek selenu) | 1-3 um | Dekoracyjny, przeciwodblaskowy, odporność na korozję | Nazywany także "wątroba siarkowa" dla miedzi |
Wydmuchiwanie perełek | Piaskowanie mediów kulkami szklanymi | Nie dotyczy | Jednolite matowe wykończenie, ukryć ślady narzędzi | Różne rozmiary nośników dla różnych tekstur |
Szczotkowanie / Podszewka | Szczotkowanie pasa ściernego | Nie dotyczy | Dekoracyjny jednolity wzór słojów | Wykończenie kierunkowe, różne grysy |
Wykończenie wibracyjne | Zamieszanie z mediami | Nie dotyczy | Gratowanie, tworzenie promieni, jednolite wykończenie | Dla części seryjnych, różne typy mediów |
Znakowanie laserowe | Grawerowanie laserowe logo & znakowania | Nie dotyczy | Identyfikacja części, branding | Stały, oznaczenia o wysokim kontraście |
Zapewnienie jakości części miedzianych

Kontrola materiałów przychodzących
- Certyfikaty materiałowe (raporty z testów młyna) dla każdej partii stopu miedzi
- Pozytywna identyfikacja materiału (Wskaźnik PMI) za pomocą analizatora XRF
- Weryfikacja stopu przed rozpoczęciem obróbki
- Możliwość śledzenia od surowca do gotowej części
Kontrola w trakcie procesu
- Kontrola pierwszego artykułu (FAI) z raportem pełnowymiarowym
- Kontrole wymiarowe w trakcie procesu o godz 20% interwały
- Weryfikacja wykończenia powierzchni za pomocą profilometru
- Pomiar grubości poszycia (Metoda XRF lub magnetyczna)
- Badanie przewodności elektrycznej (prąd wirowy)
Kontrola końcowa & Dokumentacja
- 100% kontrola wymiarowa krytycznych cech
- CMM (Współrzędnościowa maszyna pomiarowa) weryfikacja
- Kontrola wzrokowa pod kątem wad powierzchniowych i zadziorów
- Certyfikaty materiałowe, raporty z inspekcji, i COC w cenie
- Czyste opakowanie, aby zapobiec utlenianiu i uszkodzeniom podczas transportu
Przemysłowe zastosowania obróbki CNC miedzi
elektronika
Styki elektryczne, szyny zbiorcze, terminale, i sprzęt przewodzący

Optoelektronika
Radiatory, zimne talerze, bloki termiczne, i części energoelektroniki

Obrona
Ekranowanie RF, elementy kuchenki mikrofalowej, złącza, i obudowy czujników

Komunikacja
Elektrody, precyzyjne oprawy, części uziemiające, i niestandardowe prototypy miedzi
Już dziś zdobądź niestandardowe części do obróbki miedzi!
Od koncepcji do produktu końcowego, JADE-CNC dąży do zapewnienia wyjątkowej jakości i nienagannej dostawy każdego zamówienia. Niezależnie od tego, czy potrzebujesz niewielkiej ilości niestandardowych części, wykonanie prototypu, lub o dużej głośności, komponenty o wysokiej precyzji, nasz doświadczony zespół inżynierów jest gotowy do pomocy w każdej chwili. Skontaktuj się z nami już dziś, aby otrzymać bezpłatną próbkę lub wycenę swojego projektu. Nawiążmy współpracę, aby Twoje części frezowane CNC były precyzyjne, wytrzymały, i opłacalne.
Często zadawane pytania
Czysta miedź (C11000) jest wyzwaniem ze względu na swoją miękkość, gumowaty charakter, który powoduje narost na krawędziach i zadziory. Jednakże, mosiądze automatowe, takie jak C36000, należą do materiałów najłatwiejszych w obróbce. W JADE-CNC, używamy specjalistycznego oprzyrządowania, chłodziwo pod wysokim ciśnieniem, i zoptymalizowane parametry, aby osiągnąć doskonałe wyniki w przypadku wszystkich stopów miedzi.
Mosiądz maszynowy C36000 to najłatwiejszy w obróbce stop miedzi (100% ocena obrabialności) i jest idealny do złączy, armatura, i zawory. Dla maksymalnej przewodności, Pomimo trudności w obróbce preferowana jest czysta miedź C11000. Do zastosowań o dużej wytrzymałości, Miedź berylowa C17200 oferuje najlepszą kombinację wytrzymałości i przewodności.
Tak, miedź akceptuje szeroką gamę powłok, w tym nikiel, złoto, srebrny, cyna, i chrom. Powłoka zapewnia ochronę przed korozją, poprawiona lutowność, zwiększona przewodność, i wykończenia dekoracyjne. Współpracujemy z certyfikowanymi dostawcami powłok i możemy zweryfikować grubość powłoki i jakość przyczepności.
Oferujemy 30+ wykończenia powierzchni miedzi, w tym niklu bezprądowego/elektrolitycznego, złoto, srebrny, cynowanie, polerowanie mechaniczne, pasywacja, konwersja chromianów, czarny tlenek, piaskowanie perełek, szczotkowanie, i wykończenie wibracyjne. Wybór zależy od wymagań aplikacji dotyczących przewodności, odporność na korozję, i estetyka.
Niska twardość i wysoka ciągliwość miedzi powodują, że materiał przykleja się do krawędzi skrawającej, tworząc nabudowaną krawędź. BUE pogarsza jakość powierzchni, powoduje błędy wymiarowe, i przyspiesza zużycie narzędzia. Łagodzimy to za pomocą ostrych, polerowanych narzędzi, wysokie kąty natarcia, chłodziwo pod wysokim ciśnieniem, i zoptymalizowane prędkości skrawania.
Rutynowo utrzymujemy ± 0,01 mm (±0,0004″) dla ogólnych części miedzianych i ± 0,005 mm (±0,0002″) dla funkcji krytycznych. Wysoka przewodność cieplna miedzi wymaga starannej kontroli temperatury i stabilizacji termicznej pomiędzy operacjami, aby osiągnąć wąskie tolerancje.
Tak, obrabiamy stopy berylu i miedzi C17200 i C17510. BeCu oferuje wyjątkowe połączenie wysokiej wytrzymałości (aż do 1400 MPa po hartowaniu wydzieleniowym) i dobrą przewodność (20-60% IACS). Przestrzegamy odpowiednich protokołów bezpieczeństwa podczas obróbki BeCu, łącznie z odsysaniem pyłu i środkami ochrony osobistej.
Koszty obróbki miedzi zależą od rodzaju stopu, złożoność części, ilość, tolerancje, i wykończenie powierzchni. Czysta miedź (C11000) jest droższy w obróbce ze względu na trudność, podczas gdy mosiądz C36000 jest bardziej opłacalny. Koszty materiałów wahają się od 5–15 USD/kg w przypadku mosiądzu do 30–80 USD/kg w przypadku miedzi berylowej. Skontaktuj się z nami, aby uzyskać szczegółową wycenę w ciągu 24 godziny.
Miedź elektrolityczna ciągliwa C11000 ma przewodność cieplną wynoszącą 401 Z/(m·K) w temperaturze 20°C, który jest branżowym standardem odniesienia (100% IACS dla przewodności elektrycznej). To sprawia, że miedź jest 2,4 razy bardziej przewodząca ciepło niż miedź 6061 aluminium (167 W/m·K) i idealnie nadaje się do zastosowań związanych z radiatorami i zarządzaniem ciepłem.
NIE, miedzi nie można anodować jak aluminium. Anodowanie to proces elektrochemiczny, który działa tylko na aluminium, tytan, magnez, i ich stopy. Dla miedzi, stosujemy alternatywne wykończenia ochronne, w tym platerowanie (nikiel, złoto, srebrny, cyna), pasywacja, chromianowa powłoka konwersyjna, i czarny tlenek, aby zapewnić ochronę przed korozją i estetyczny wygląd.