



Usługi obróbki aluminium CNC dla precyzyjnych części niestandardowych
JADE-CNC zapewnia obróbkę aluminium CNC dla niestandardowych części aluminiowych, które wymagają lekkiej konstrukcji, dobra obrabialność, odporność na korozję, stabilne wymiary, i czyste wykończenie powierzchni.
Obsługujemy popularne stopy aluminium, takie jak 6061, 7075, 2024, 5052, 6063, oraz płyta narzędziowa MIC-6 na podstawie rysunków klienta, wymagania dotyczące tolerancji, zakończyć potrzeby, i wielkość produkcji.
- Przegląd kosztów przed wyceną
- Opcje szybkiej dostawy po sprawdzeniu rysunku
- Obsługiwane zamówienia prototypowe i niskonakładowe

Niestandardowe usługi obróbki aluminium CNC w Chinach
Aluminium zapewnia doskonały stosunek wytrzymałości do masy, dobra obrabialność, odporność na korozję, przewodność cieplna, oraz szeroki wybór opcji wykończenia powierzchni. obsługujemy prototypy aluminiowe, oprawy, obudowy, radiatory, nawiasy, obudowy, oraz części produkcyjne z frezowaniem CNC, obrócenie, wiercenie, stukający, anodowanie, Obróbka CAD na CNC, kontrola, i przegląd obróbki RFQ.

Typowe stopy aluminium do obróbki CNC
|
Stopień aluminium |
Typowe zastosowanie |
Przegląd JADE-CNC |
|---|---|---|
|
6061 Aluminium |
Wsporniki, obudowy, oprawy, talerze, i ogólne komponenty obrabiane |
Zrównoważona siła, obrabialność, odporność na korozję, kompatybilność anodowania, i wymagania dotyczące tolerancji |
|
7075 Aluminium |
Elementy konstrukcyjne o dużej wytrzymałości, komponenty lotnicze, części robotyki, i elementy nośne |
Stosunek wytrzymałości do masy, naprężenia obróbcze, ryzyko cienkościenne, wykończenie powierzchni, i tolerancja cech krytycznych |
|
2024 Aluminium |
Części lotnicze, elementy konstrukcyjne, i zastosowań wrażliwych na zmęczenie |
Wydajność mechaniczna, odporność na zmęczenie, zabezpieczenie antykorozyjne, zakończyć wybór, i wymagania dotyczące inspekcji |
|
5052 Aluminium |
Części blaszane, okładki, panele, obudowy, i uformowane elementy |
Odporność na korozję, stan zginania lub formowania, obróbka po wytworzeniu, powierzchnie kosmetyczne, i zakończ kompatybilność |
|
6063 Aluminium |
Wytłoczki, profile, ramki, konstrukcje radiatorów, i części skupiające się na wyglądzie |
Stan wytłaczania, wygląd powierzchni, reakcja anodowania, płaskość, i zgodność wymiarowa |
|
Płyta narzędziowa MIC-6 |
Urządzenia, płyty bazowe, płyty inspekcyjne, płyty narzędziowe, i płaskie elementy precyzyjne |
Stabilność wymiarowa, płaskość, grubość płyty, naddatek obróbczy, i sposób kontroli |
Wytyczne DFM dotyczące aluminium & Wskazówki dotyczące projektowania
Minimalna grubość ścianki
- Zalecony: >=1,0 mm dla 6061-T6, >=1,5 mm dla 7075-T6
- Absolutne minimum: 0.5mm (6061, krótkie ściany <10mm height)
- Stosunek wysokości do grubości: <=8:1 to avoid chatter and deflection
- Wskazówka dotycząca projektowania: W przypadku wysokich żeber zwiększ grubość ścianki u podstawy; użyj klinów
Wewnętrzne promienie narożników
- Zalecony: >=1,0 mm (korzystnie >=1,5 mm)
- Dlaczego: Mniejsze promienie wymagają mniejszych narzędzi, wolniejsze podawanie, powodować wibracje
- Wpływ na koszty: R0,5 mm w porównaniu do R1,5 mm może wydłużyć czas obróbki o 30-50%
- Wskazówka dotycząca projektowania: Użyj największego promienia wewnętrznego, na jaki pozwala twój projekt; standardowe frezy trzpieniowe O1-O12mm
Głębokość gwintu & Otwór
- Głębokość otworu gwintowanego: <=2.5xD for through holes, <=1.5xD for blind holes
- Zaangażowanie wątku: 1.5xD minimum dla aluminium
- Średnica otworu: Minimalna średnica 0,5 mm (mikro wiercenie), standard >=O1,0mm
- Stosunek głębokości do średnicy otworu: <=3:1 standard, <=5:1 with peck drilling
- Wskazówka dotycząca projektowania: Dodać luz 0,5xD u dołu ślepych otworów gwintowanych
Anodowanie Naddatek wymiarowy
- Typ II (5-25jeden): Część rośnie ~2,5-12,5um na powierzchnię
- Typ III (25-100jeden): Część rośnie 12,5-50um na powierzchnię
- Napady krytyczne: Maskuj precyzyjne powierzchnie lub projekty z zachowaniem odstępu
- Gwintowane otwory: Anoduj przed gwintowaniem, lub maskować wątki
Inne zalecenia DFM
- Stosunek głębokości do szerokości wnęki: <=4:1 for milling
- Podcięcia: Unikaj, jeśli to możliwe; wymagają specjalnego oprzyrządowania
- Rozmiar części: Maksymalnie 500 x 400 x 300 mm (3-oś)
- Płaskość: Płyta odlewana MIC-6 zapewnia doskonałą stabilność płaskości
Porównanie wykończeń powierzchni aluminiowych
Wykończenie powierzchni | Proces | Grubość | Twardość | Odporność na korozję. | Dodatek kosztów | Najlepsze dla |
Obrobione maszynowo | Frezarka/toczenie CNC | Nie dotyczy | Nie dotyczy | Niski | $0 | Prototypy, części wewnętrzne |
Anodowanie typu II (Jasne) | Kwas siarkowy | 5-15jeden | 300-400WN | Dobry | $0.5-2 | Cel ogólny, zabezpieczenie antykorozyjne |
Anodowanie typu II (Kolor) | Kwas siarkowy + barwnik | 5-25jeden | 300-400WN | Dobry | $1-5 | Części kosmetyczne, produkty konsumenckie |
Anodowanie twarde typu III | Niskotemperaturowy siarkowy | 25-100jeden | 600-800WN | Doskonały | $2-10 | Części zużywalne, przemysłowy, wojskowy |
Konwersja chromianu | Zanurzenie chemiczne | 0.5-2jeden | Nie dotyczy | Umiarkowany | $0.3-1 | Podkład podkładowy, przewodność elektryczna |
Wydmuchiwanie perełek | Media z kulkami szklanymi | Nie dotyczy | Nie dotyczy | Niski | $0.5-3 | Jednolity mat, ukryć ślady narzędzi |
Szczotkowanie | Pas ścierny | Nie dotyczy | Nie dotyczy | Niski | $1-5 | Dekoracyjne ziarno, elektronika użytkowa |
Polerowanie lustrzane | Polerowanie + pasta | Nie dotyczy | Nie dotyczy | Niski | $2-20 | Optyczny, powierzchnie odblaskowe |
Malowanie proszkowe | Elektrostatyka+utwardzanie | 50-120jeden | 2H-4H | Doskonały | $1-10 | Gruba powłoka, użycie na zewnątrz, zabarwienie |
Malowanie na mokro | Spryskaj+utwardzenie | 20-50jeden | H-2H | Dobry | $1-8 | Kolory niestandardowe, logo, wielobarwność |
Nikiel bezprądowy | Autokatalityczny Ni-P | 5-25jeden | 500-900WN | Doskonały | $2-15 | Odporność na zużycie, lutowalność, EMI |
Znakowanie laserowe | Grawerowanie laserowe | Nie dotyczy | Nie dotyczy | Nie dotyczy | $0.2-1 | Logo, numery części, Kody QR |
Wykończenie wibracyjne | Koziołkujący | Nie dotyczy | Nie dotyczy | Niski | $0.3-2 | Gratowanie, promień,części partii |
Pasywacja | Kwas azotowy/cytrynowy | <0.1jeden | Nie dotyczy | Umiarkowany | $0.2-0.5 | Usuń wolne żelazo, wstępne powlekanie |
Przegląd możliwości obróbki aluminium CNC
W przypadku lekkich części często wybiera się obróbkę CNC aluminium, obudowy, nawiasy, oprawy, radiatory, talerze, i elementy konstrukcyjne. Przed obróbką, Kluczową kwestią jest nie tylko to, czy część można wyciąć, ale czy stop, grubość ścianki, strefy tolerancji, wykończenie powierzchni, i metoda kontroli są odpowiednie dla końcowego zastosowania.
- Przegląd stopów aluminium
- Wybór procesu obróbki
- Tolerancja i kontrola cech
- Planowanie wykończenia i inspekcji
Typowe zagrożenia związane z obróbką aluminium
Na części aluminiowe mogą mieć wpływ odkształcenia cienkościenne, ślady narzędzi, zadziory, zarysowania powierzchni, odmiana anodowania, i przesunięcie tolerancji po usunięciu materiału. Ryzyko to jest sprawdzane przed wyceną, czyli planem obróbki, metoda mocowania, zakres kontroli, i wymagania dotyczące wykończenia mogą odpowiadać rzeczywistemu projektowi części.
|
Obszar ryzyka |
Co może się wydarzyć |
Przegląd JADE-CNC |
|---|---|---|
|
Cienkie ściany i kieszenie |
Cienkie sekcje mogą wibrować, deformować, lub wykazywać widoczne ślady narzędzi podczas obróbki. |
Sprawdź grubość ścianki, głębokość kieszeni, wspornik oprawy, dostęp do narzędzi, i kolejność obróbki. |
|
Płaskość i duże powierzchnie |
Talerze, okładki, i obudowy mogą się poruszać po usunięciu materiału. |
Sprawdź stan materiału, dodatek na akcje, metoda zaciskania, potrzeby odprężenia, i plan inspekcji. |
|
Gwinty i dziury krytyczne |
Pasowanie gwintu, położenie otworu, i elementy kojarzące mogą mieć wpływ na montaż. |
Sprawdź tolerancję otworu, głębokość gwintu, odniesienia do danych, współpracujące powierzchnie, oraz sprawdzenie miernika wtykowego lub maszyny współrzędnościowej. |
|
Wykończenie powierzchni i anodowanie |
Zadrapania, ślady obróbki, zmienność kolorów, lub problemy z maskowaniem mogą pojawić się po zakończeniu. |
Przejrzyj kosmetyczne twarze, Wymaganie Ra, rodzaj anodowania, strefy maskujące, i zakończyć potrzeby zatwierdzania. |
Co przygotować na wycenę obróbki aluminium CNC
- 3Plik CAD, 2Rysunek D
- klasa materiału, ilość, notatki dotyczące tolerancji
- wymagania dotyczące wykończenia powierzchni
- wszelkie obszary kosmetyczne lub funkcjonalne, które wymagają ściślejszej kontroli
Nasz zespół inżynierów zapewnia:
- Wskazówki dotyczące wyboru materiału
- Projekt pod kątem możliwości produkcyjnych (DFM) analiza
- Prototypowanie poprzez produkcję seryjną
- Zapewnienie jakości i walidacja testów
Jakie recenzje JADE-CNC przed obróbką aluminium
Klasa materiału
JADE-CNC sprawdza żądany gatunek aluminium, równoważne opcje materiałowe, formularz magazynowy, i zgodność wykończenia przed obróbką.
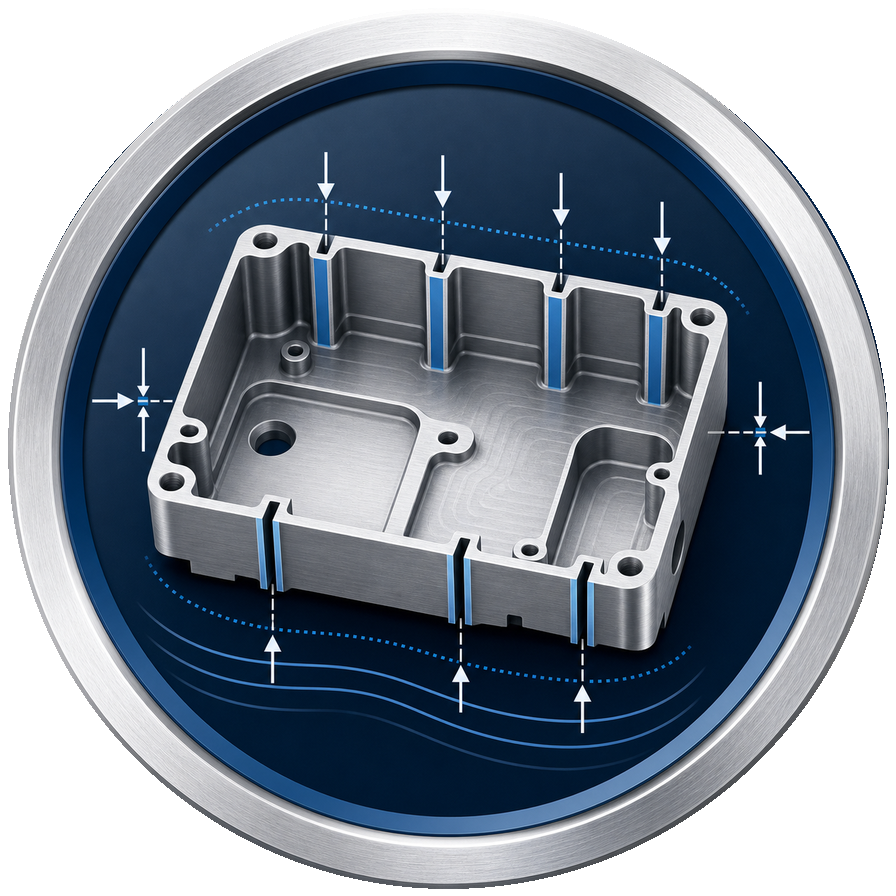
Grubość ścianki
Cienkie ściany, kieszenie, żeberka, i lekkie konstrukcje są sprawdzane pod kątem ryzyka odkształcenia, wibracja, i stabilność obróbki.
Funkcje tolerancji
Krytyczne dziury, współpracujące powierzchnie, odniesienia do danych, płaskość, wątki, i wąskie strefy tolerancji są sprawdzane przed wyceną.
Wykończenie powierzchni
Anodowanie, piaskowanie perełek, polerowanie, malarstwo, i wymagania dotyczące wyglądu kosmetycznego są sprawdzane pod kątem rysunku i stanu materiału.
Zastosowanie termiczne i funkcjonalne
Do radiatorów, obudowy, nawiasy, i części elektroniczne, JADE-CNC sprawdza powierzchnie styku termicznego, obszary montażowe, i funkcjonalne dopasowanie.
Przemysłowe zastosowania obróbki aluminium CNC
Obróbka CNC aluminium jest szeroko stosowana w przypadku lekkich części konstrukcyjnych, obudowy elektroniki, radiatory, nawiasy, komponenty robotyki, osprzęt automatyki, prototypy wyrobów medycznych, części komunikacyjne, i niestandardowe komponenty przemysłowe.
Ostateczne podejście do obróbki zależy od gatunku aluminium, geometria części, wymagania dotyczące tolerancji, wykończenie powierzchni, potrzeby inspekcji, i oczekiwaną wielkość produkcji.
Lotnictwo
Wsporniki lotnicze, obudowy, oprawy, i lekkie elementy konstrukcyjne

komunikacja
Obudowy RF, radiatory, Obudowy LED, i części zarządzające ciepłem

Przemysłowy
Płyty automatyki, strażnicy maszyn, przyrządy, oprawy, i elementy robota
Medyczny & Automobilowy
Prototypy urządzeń medycznych, części rowerowe, komponenty samochodowe, i sprzęt konsumencki
Poproś o recenzję swojego projektu obróbki aluminium CNC
Wyślij rysunki części aluminiowych, klasa materiału, ilość, notatki dotyczące tolerancji, i wymagania dotyczące wykończenia. JADE-CNC sprawdzi obrabialność, potrzeby inspekcji, wykończenie powierzchni, i opcje dostawy przed wyceną.
Często zadawane pytania
6061-T6 to najbardziej wszechstronny i powszechnie stosowany stop aluminium do obróbki CNC, oferując doskonałą równowagę sił (310 Rozciąganie MPa), obrabialność, odporność na korozję, i opłacalność. Dla wyższych wymagań wytrzymałościowych, 7075-T6 (572 Rozciąganie MPa) jest preferowany w zastosowaniach lotniczych i konstrukcyjnych. Do części wymagających doskonałej odkształcalności i odporności na korozję, 5052-H32 to dobry wybór. W JADE-CNC, mamy w magazynie 6061-T6, 7075-T6, 5052, 6063, 2024, oraz płyta z odlewu aluminiowego MIC-6 do natychmiastowej obróbki.
6061-T6: Wytrzymałość na rozciąganie 310 MPa, dawać 276 MPa, dobra obrabialność, doskonała odporność na korozję, niższy koszt (~2,5-3,5 USD/kg). 7075-T6: Wytrzymałość na rozciąganie 572 MPa, dawać 503 MPa, trudniejszy w obróbce, niższa odporność na korozję, wyższy koszt (~5-7 dolarów/kg). 7075 jest prawie 2x silniejszy, ale kosztuje ~2x więcej. Wybierać 6061 chyba że wymagana jest szczególnie wysoka wytrzymałość.
Tak. Oferujemy typ II (kwas siarkowy, 5-25jeden, opcje kolorów), Typ III (anodowanie twarde, 25-100jeden, doskonała odporność na zużycie), i typ I (kwas chromowy, cienka powłoka dla przemysłu lotniczego). Ważny: anodowanie zwiększa wymiary o ~ 50% grubości powłoki na powierzchnię. Do części o wąskich tolerancjach, projekt z naddatkiem na anodowanie lub zamaskowanie powierzchni krytycznych.
Wymiary ogólne: +/-0.05mm. Wymiary krytyczne: +/-0.01mm. Funkcje o wysokiej precyzji: +/-0.005mm ze szlifowaniem. Średnice otworów: Pasuje do H7/H8. Wykończenie powierzchni: Standard Ra 0,8um, Ra 0,2um z polerowaniem. Aluminium jest jednym z metali, które najłatwiej poddaje się obróbce z zachowaniem wąskich tolerancji.
6061-T6: 0.5mm minimum dla krótkich ścian (<10mm), 1.0mm zalecane do ścian o grubości powyżej 20 mm. 7075-T6: 0.8mm minimalne, 1.5mm zalecane. Zachowaj stosunek wysokości do grubości <=8:1 aby uniknąć rozmów. Polecamy >= Grubość ścianki 1,0 mm dla większości części funkcjonalnych.
Tak, regularnie obrabiamy 7075-T6 dla przemysłu lotniczego i robotyki. Stosujemy narzędzia z węglika pokrytego TiAlN, zoptymalizowane prędkości (300-500 SFM), chłodziwo pod wysokim ciśnieniem, i ostre narzędzia, aby uniknąć stwardnienia. Mamy w magazynie 7075-T6 w płycie (6-100mm) i okrągły pasek (O6-O100mm).
Tolerancja zależy od geometrii, grubość ścianki, klasa materiału, rozmiar funkcji, i dostęp inspekcyjny. Krytyczne wymagania dotyczące tolerancji powinny być pokazane na rysunku 2D.
Oferujemy 30+ kończy: Anodowanie typu II/III (jasne, czarny, zabarwienie), piaskowanie perełek, szczotkowanie, polerowanie lusterek, malowanie proszkowe, konwersja chromianów (Alodyna), nikiel bezprądowy, i znakowanie laserowe. Najpopularniejszy: Anodowanie przezroczyste/czarne i śrutowanie + kombinacja anodowania.
Tak. W magazynie posiadamy 6061-T6 (płyta 3-150mm, pręt O3-O200mm), 7075-T6 (płyta 6-100mm, pręt O6-O100mm), 5052-H32, 6063-T5, 2024-T351, i płyta odlewana MIC-6. Wszystkie materiały posiadają certyfikaty testów młyna (MTC).
Prototypy: 3-5 dni (prosty), 5-7 dni (złożony). Niska głośność (10-100szt): 7-14 dni. Produkcja (100+): 14-21 dni. Anodowanie dodaje 3-5 dni. Dostępna usługa Rush 24-48h. Maszyny aluminiowe 2-3x szybsze niż stalowe.