Usługi obróbki blachy
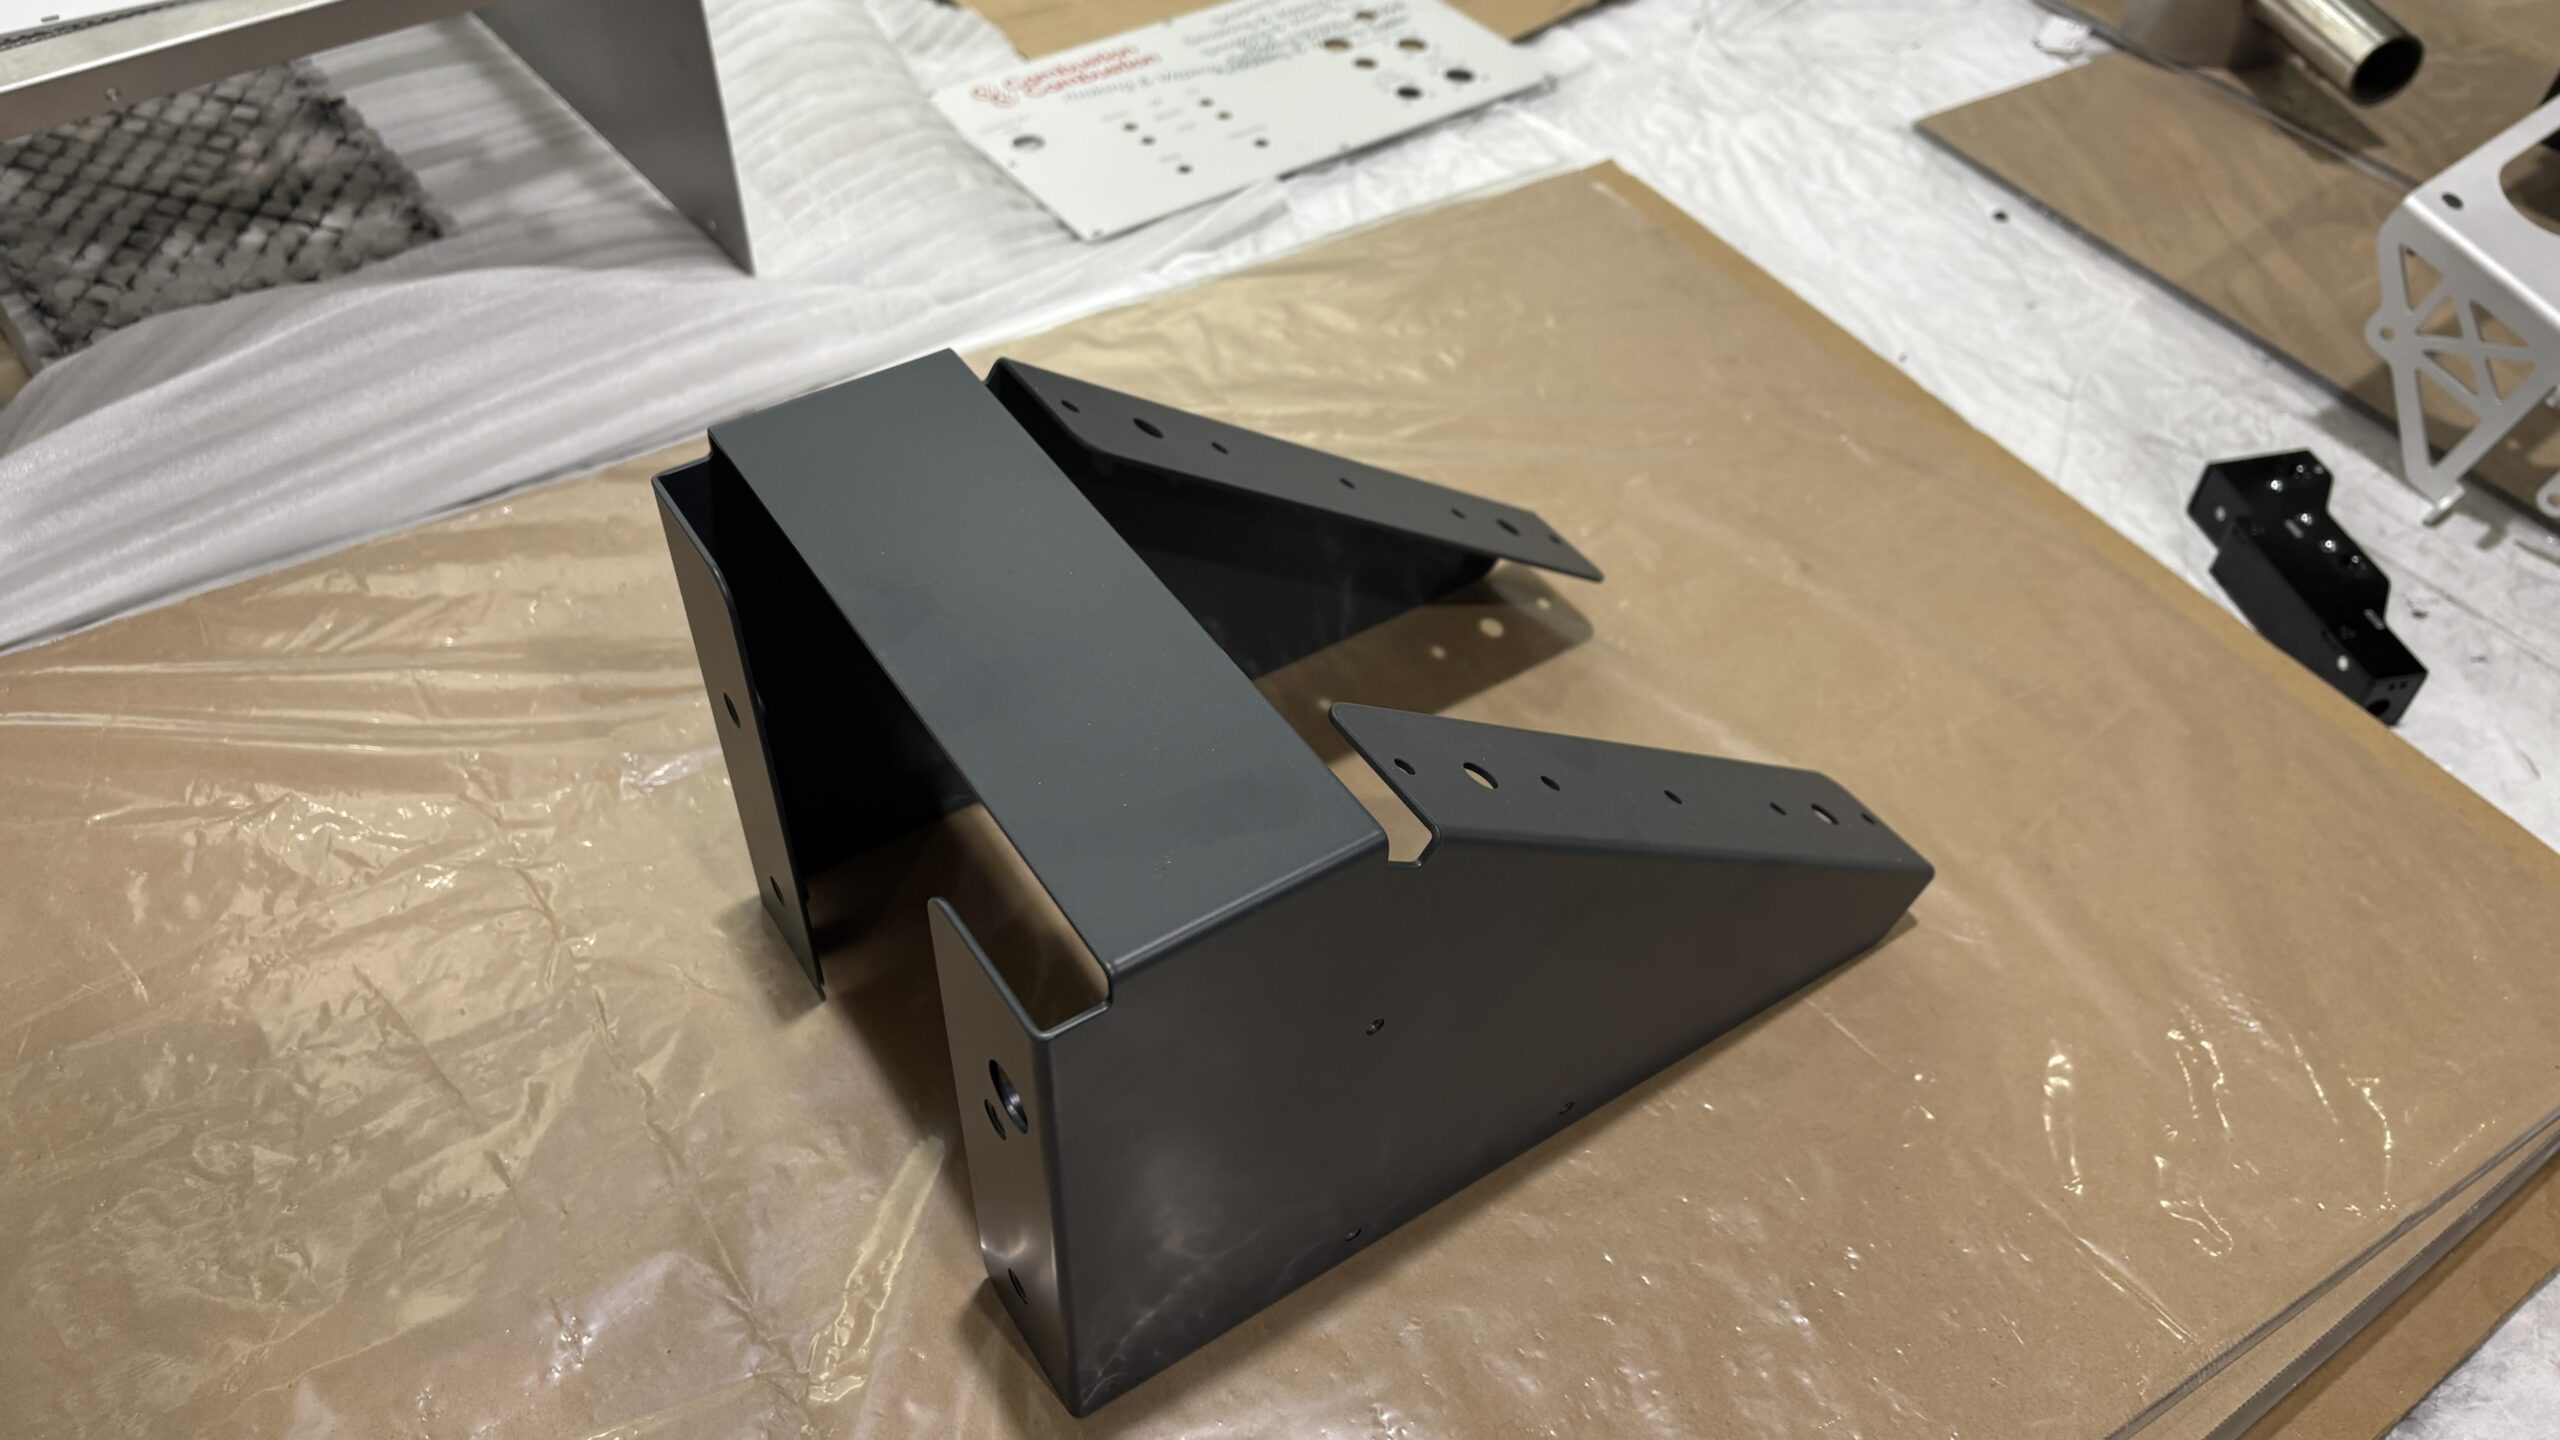
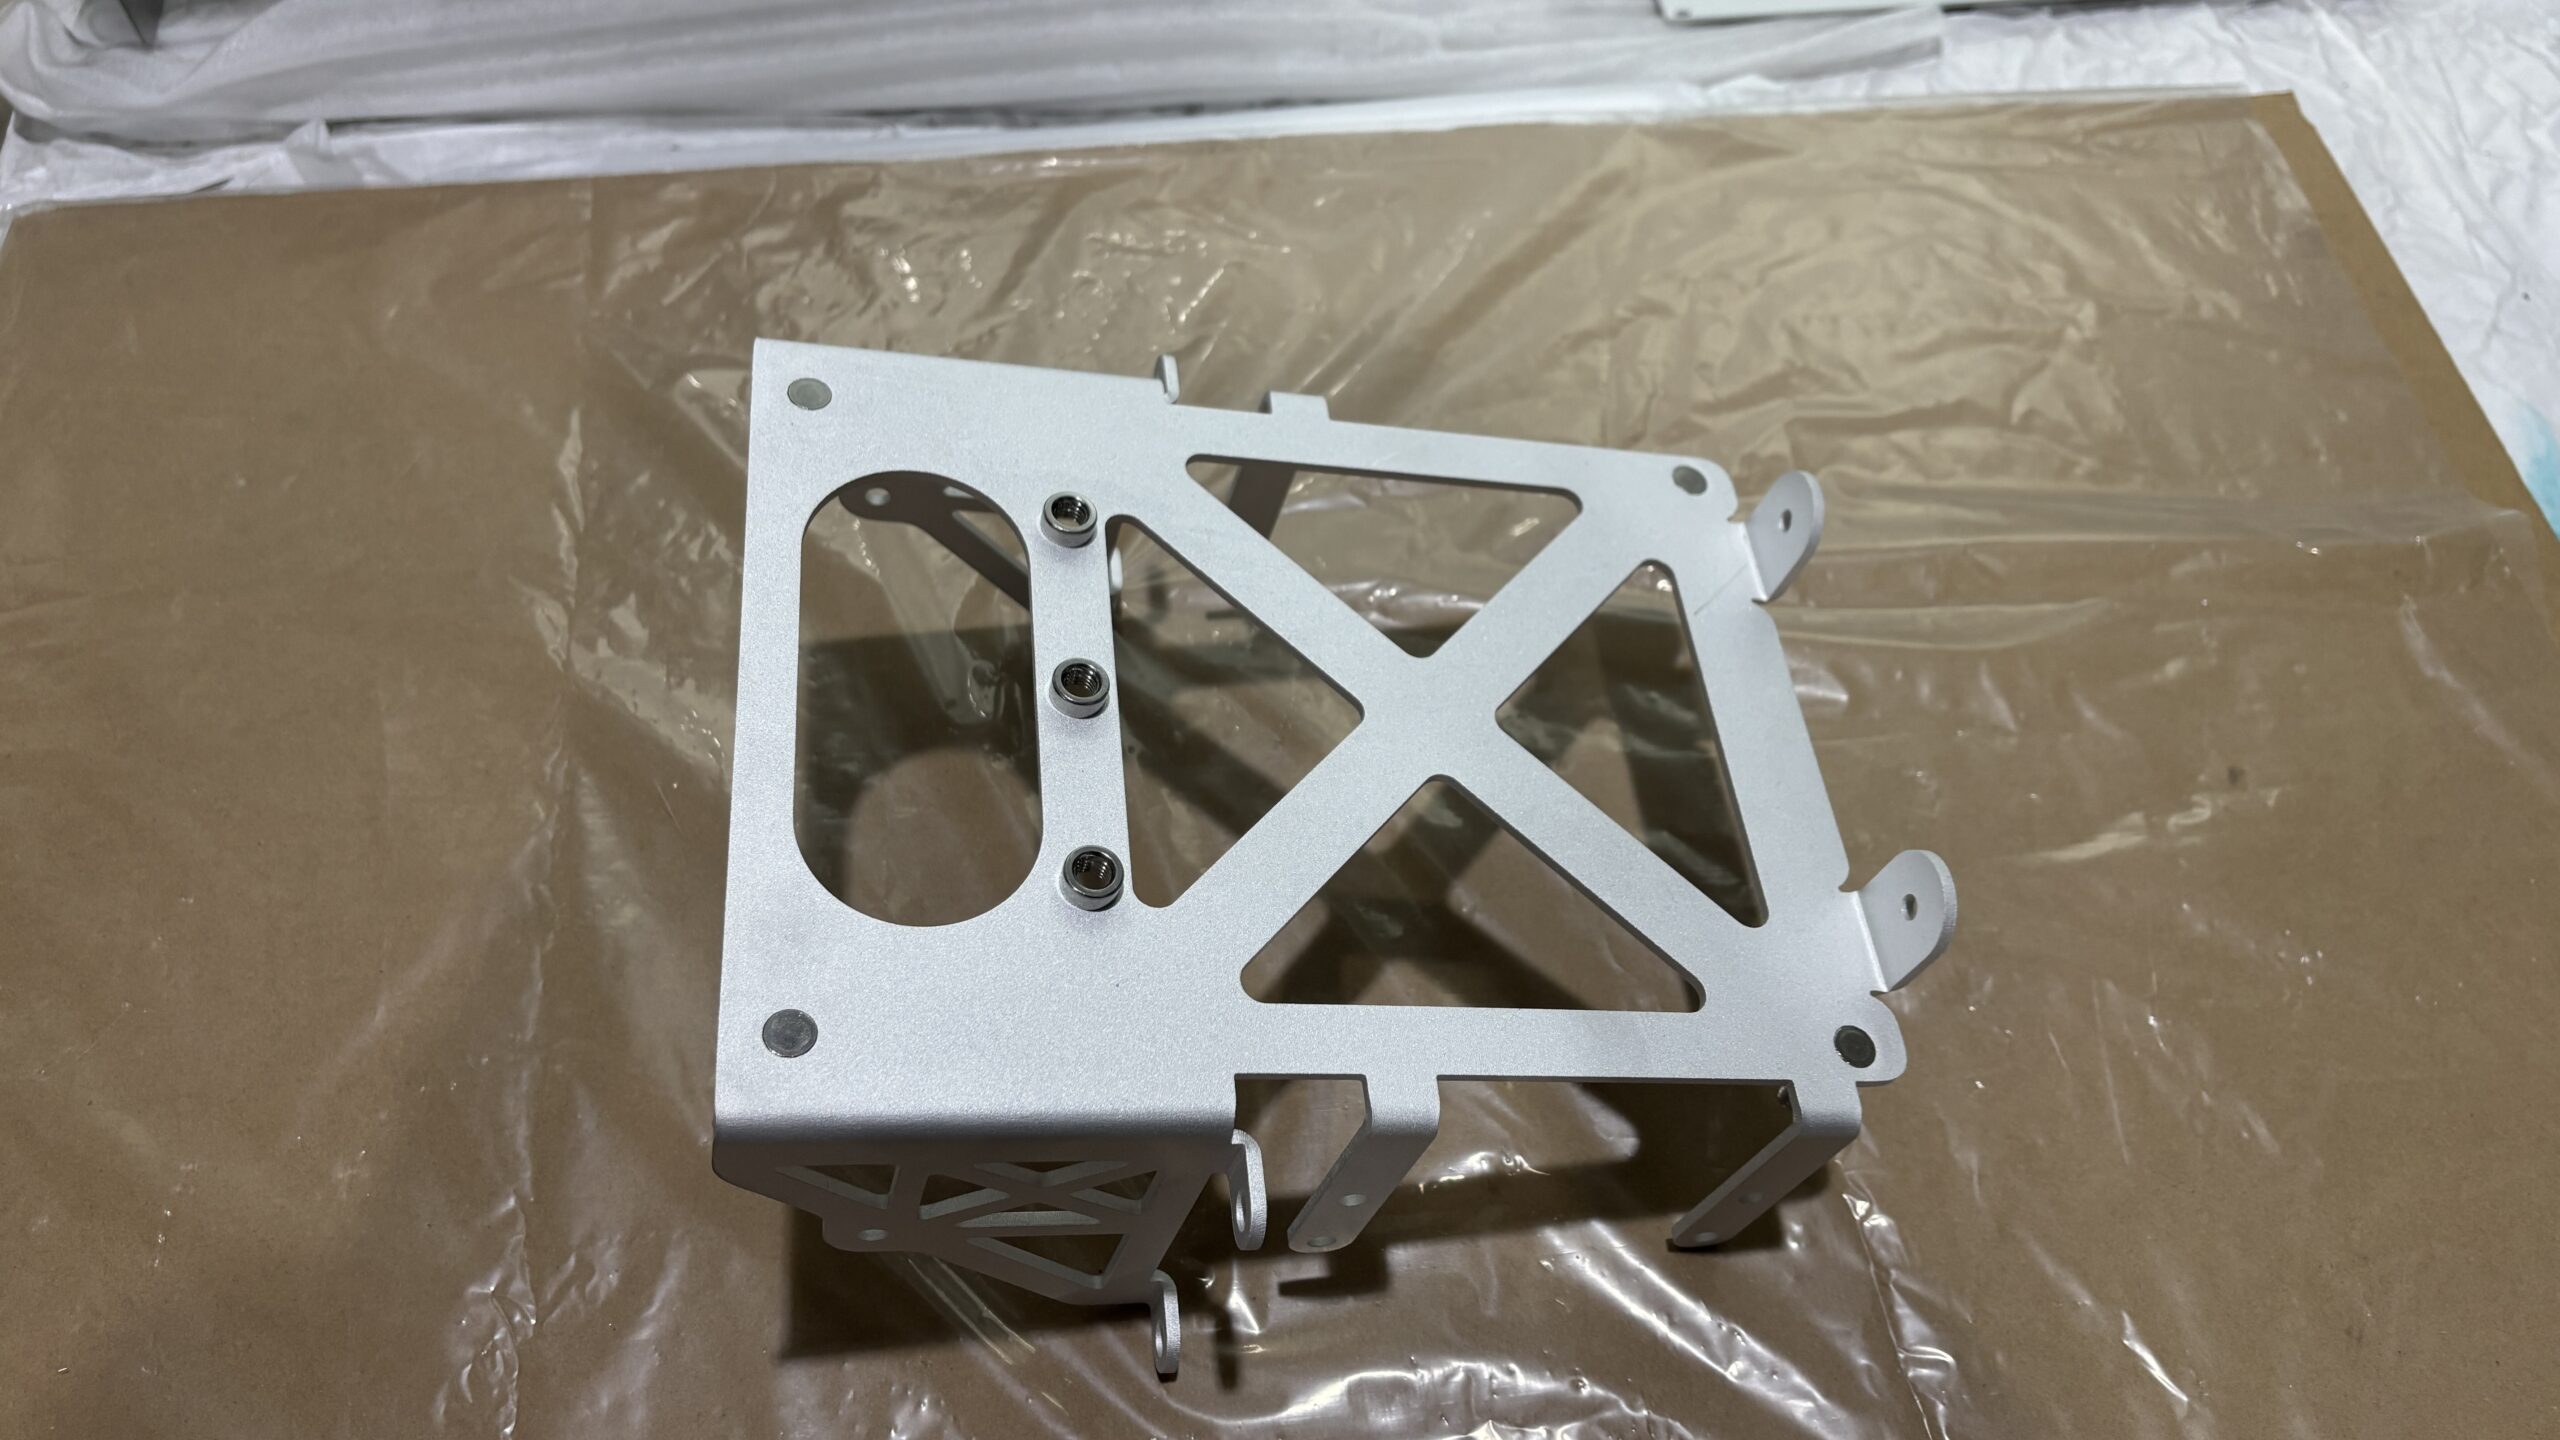
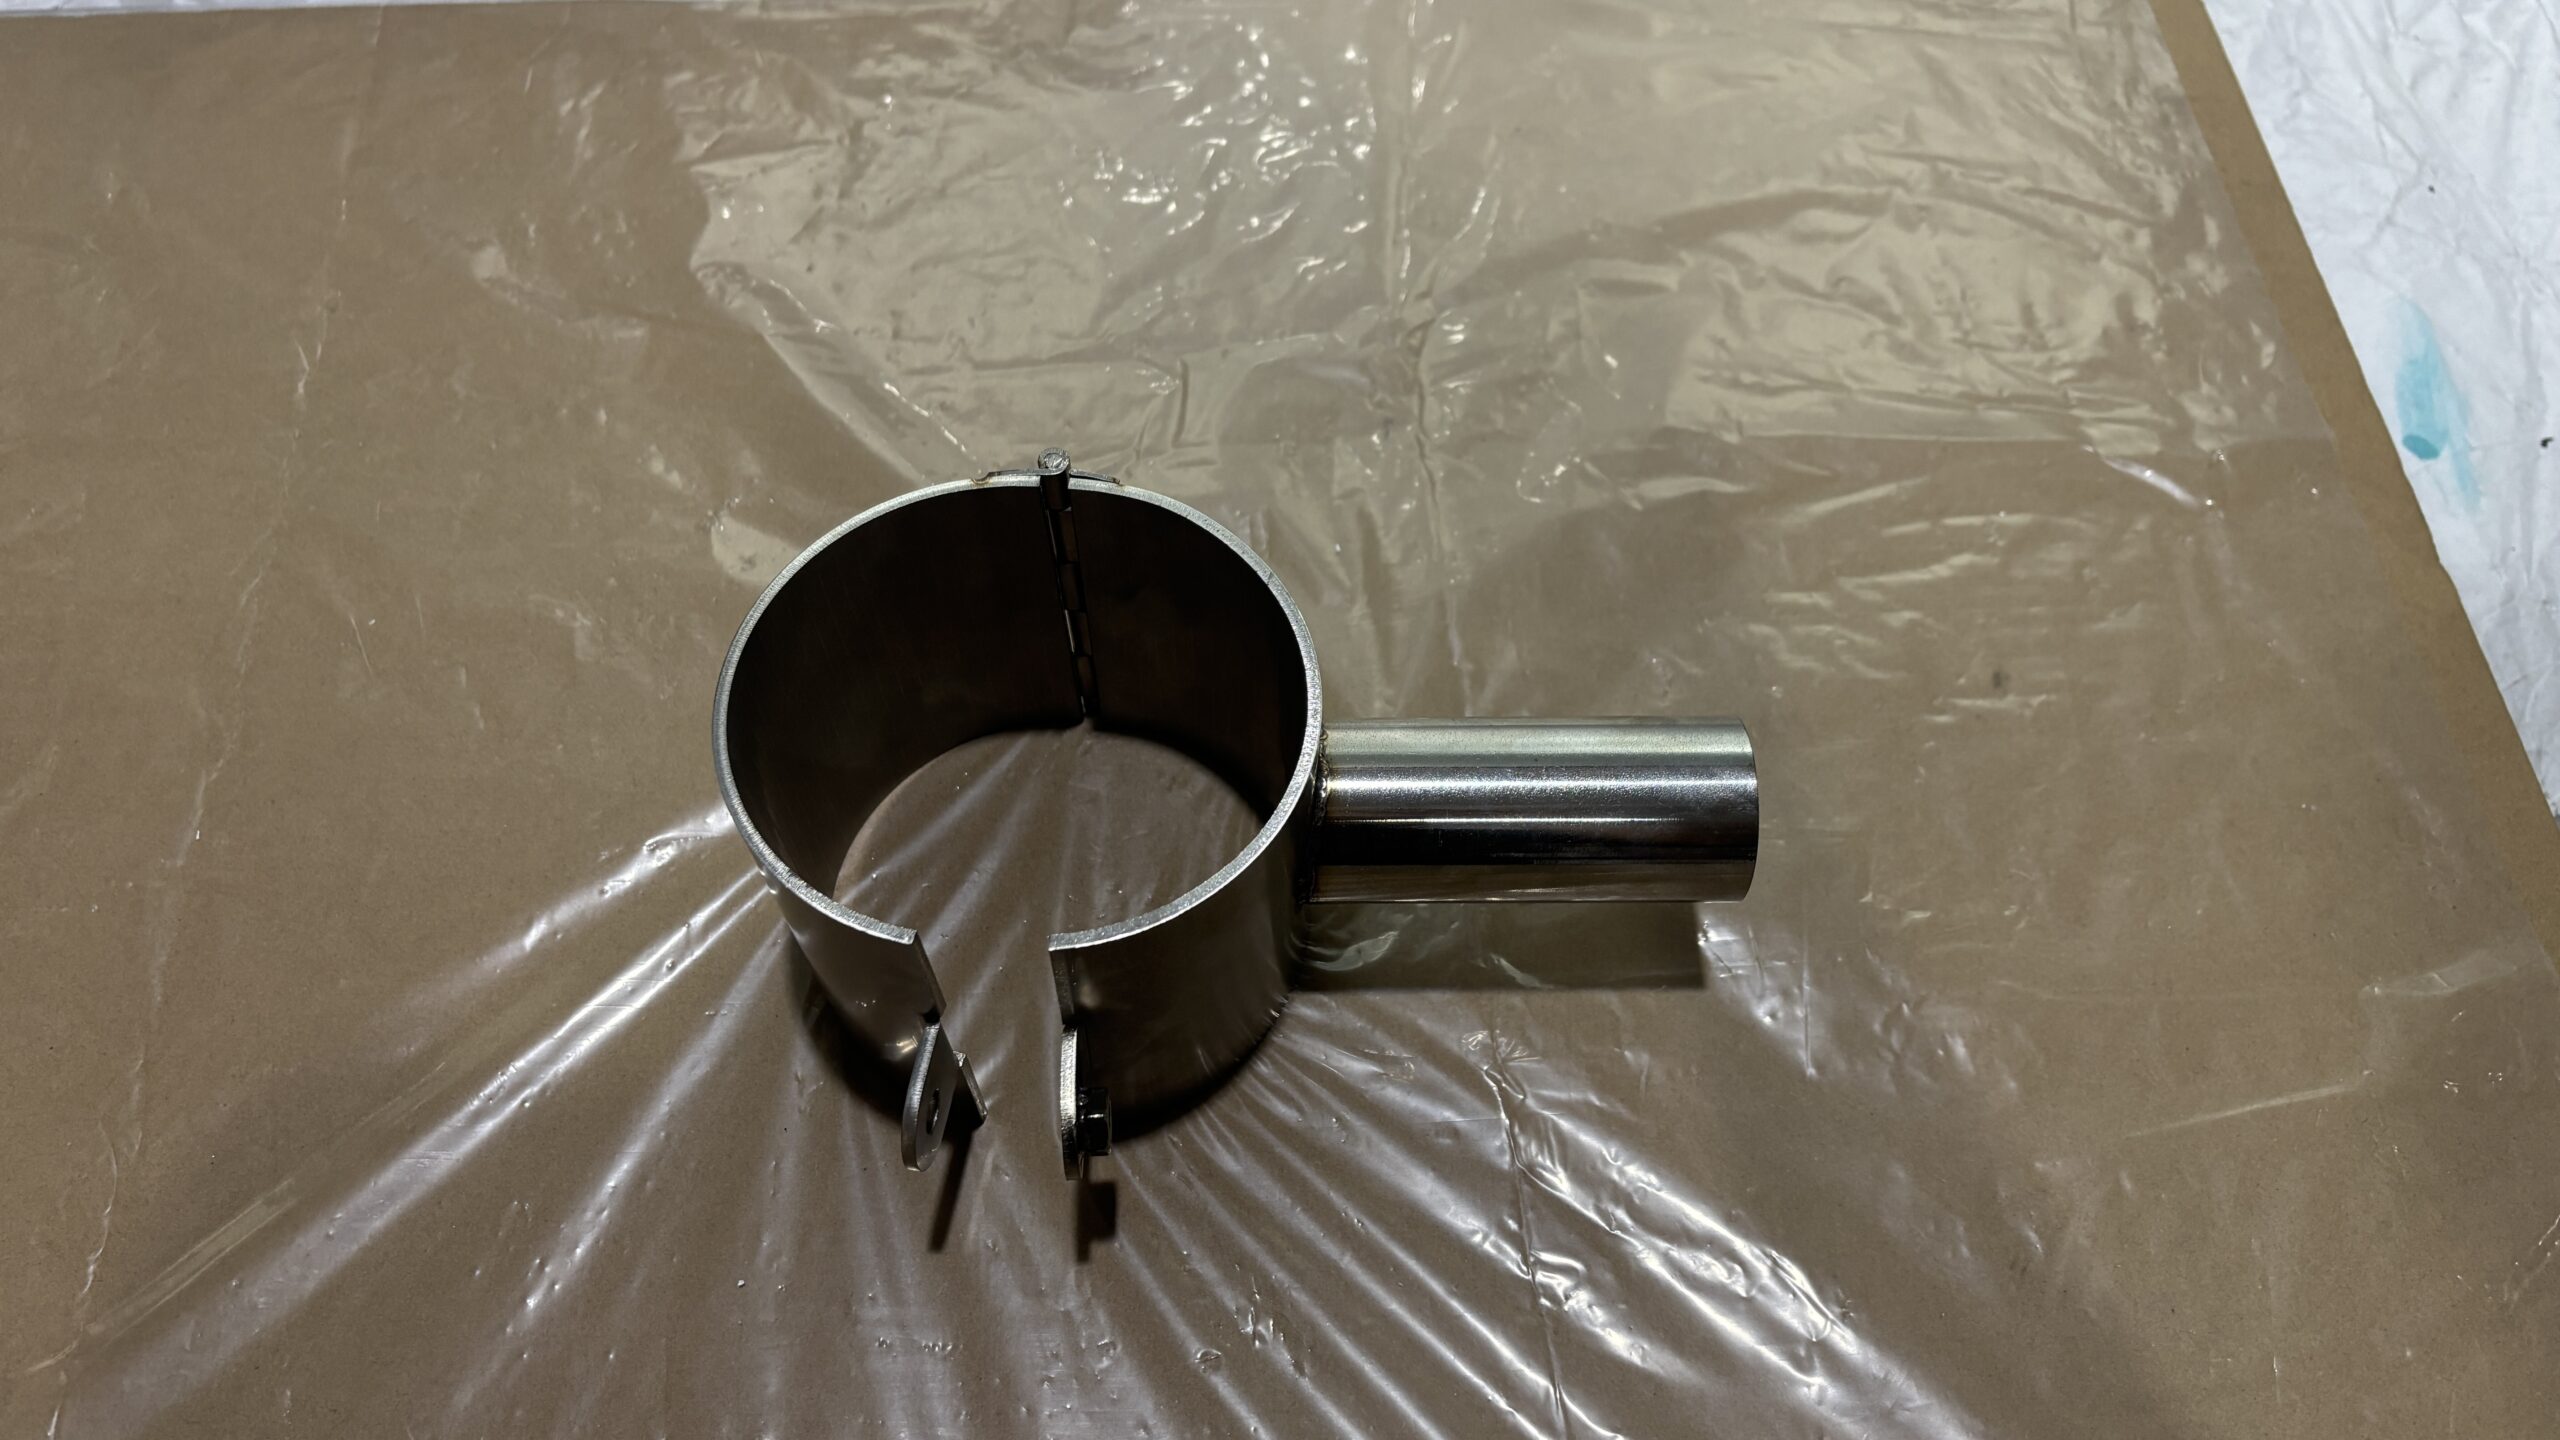
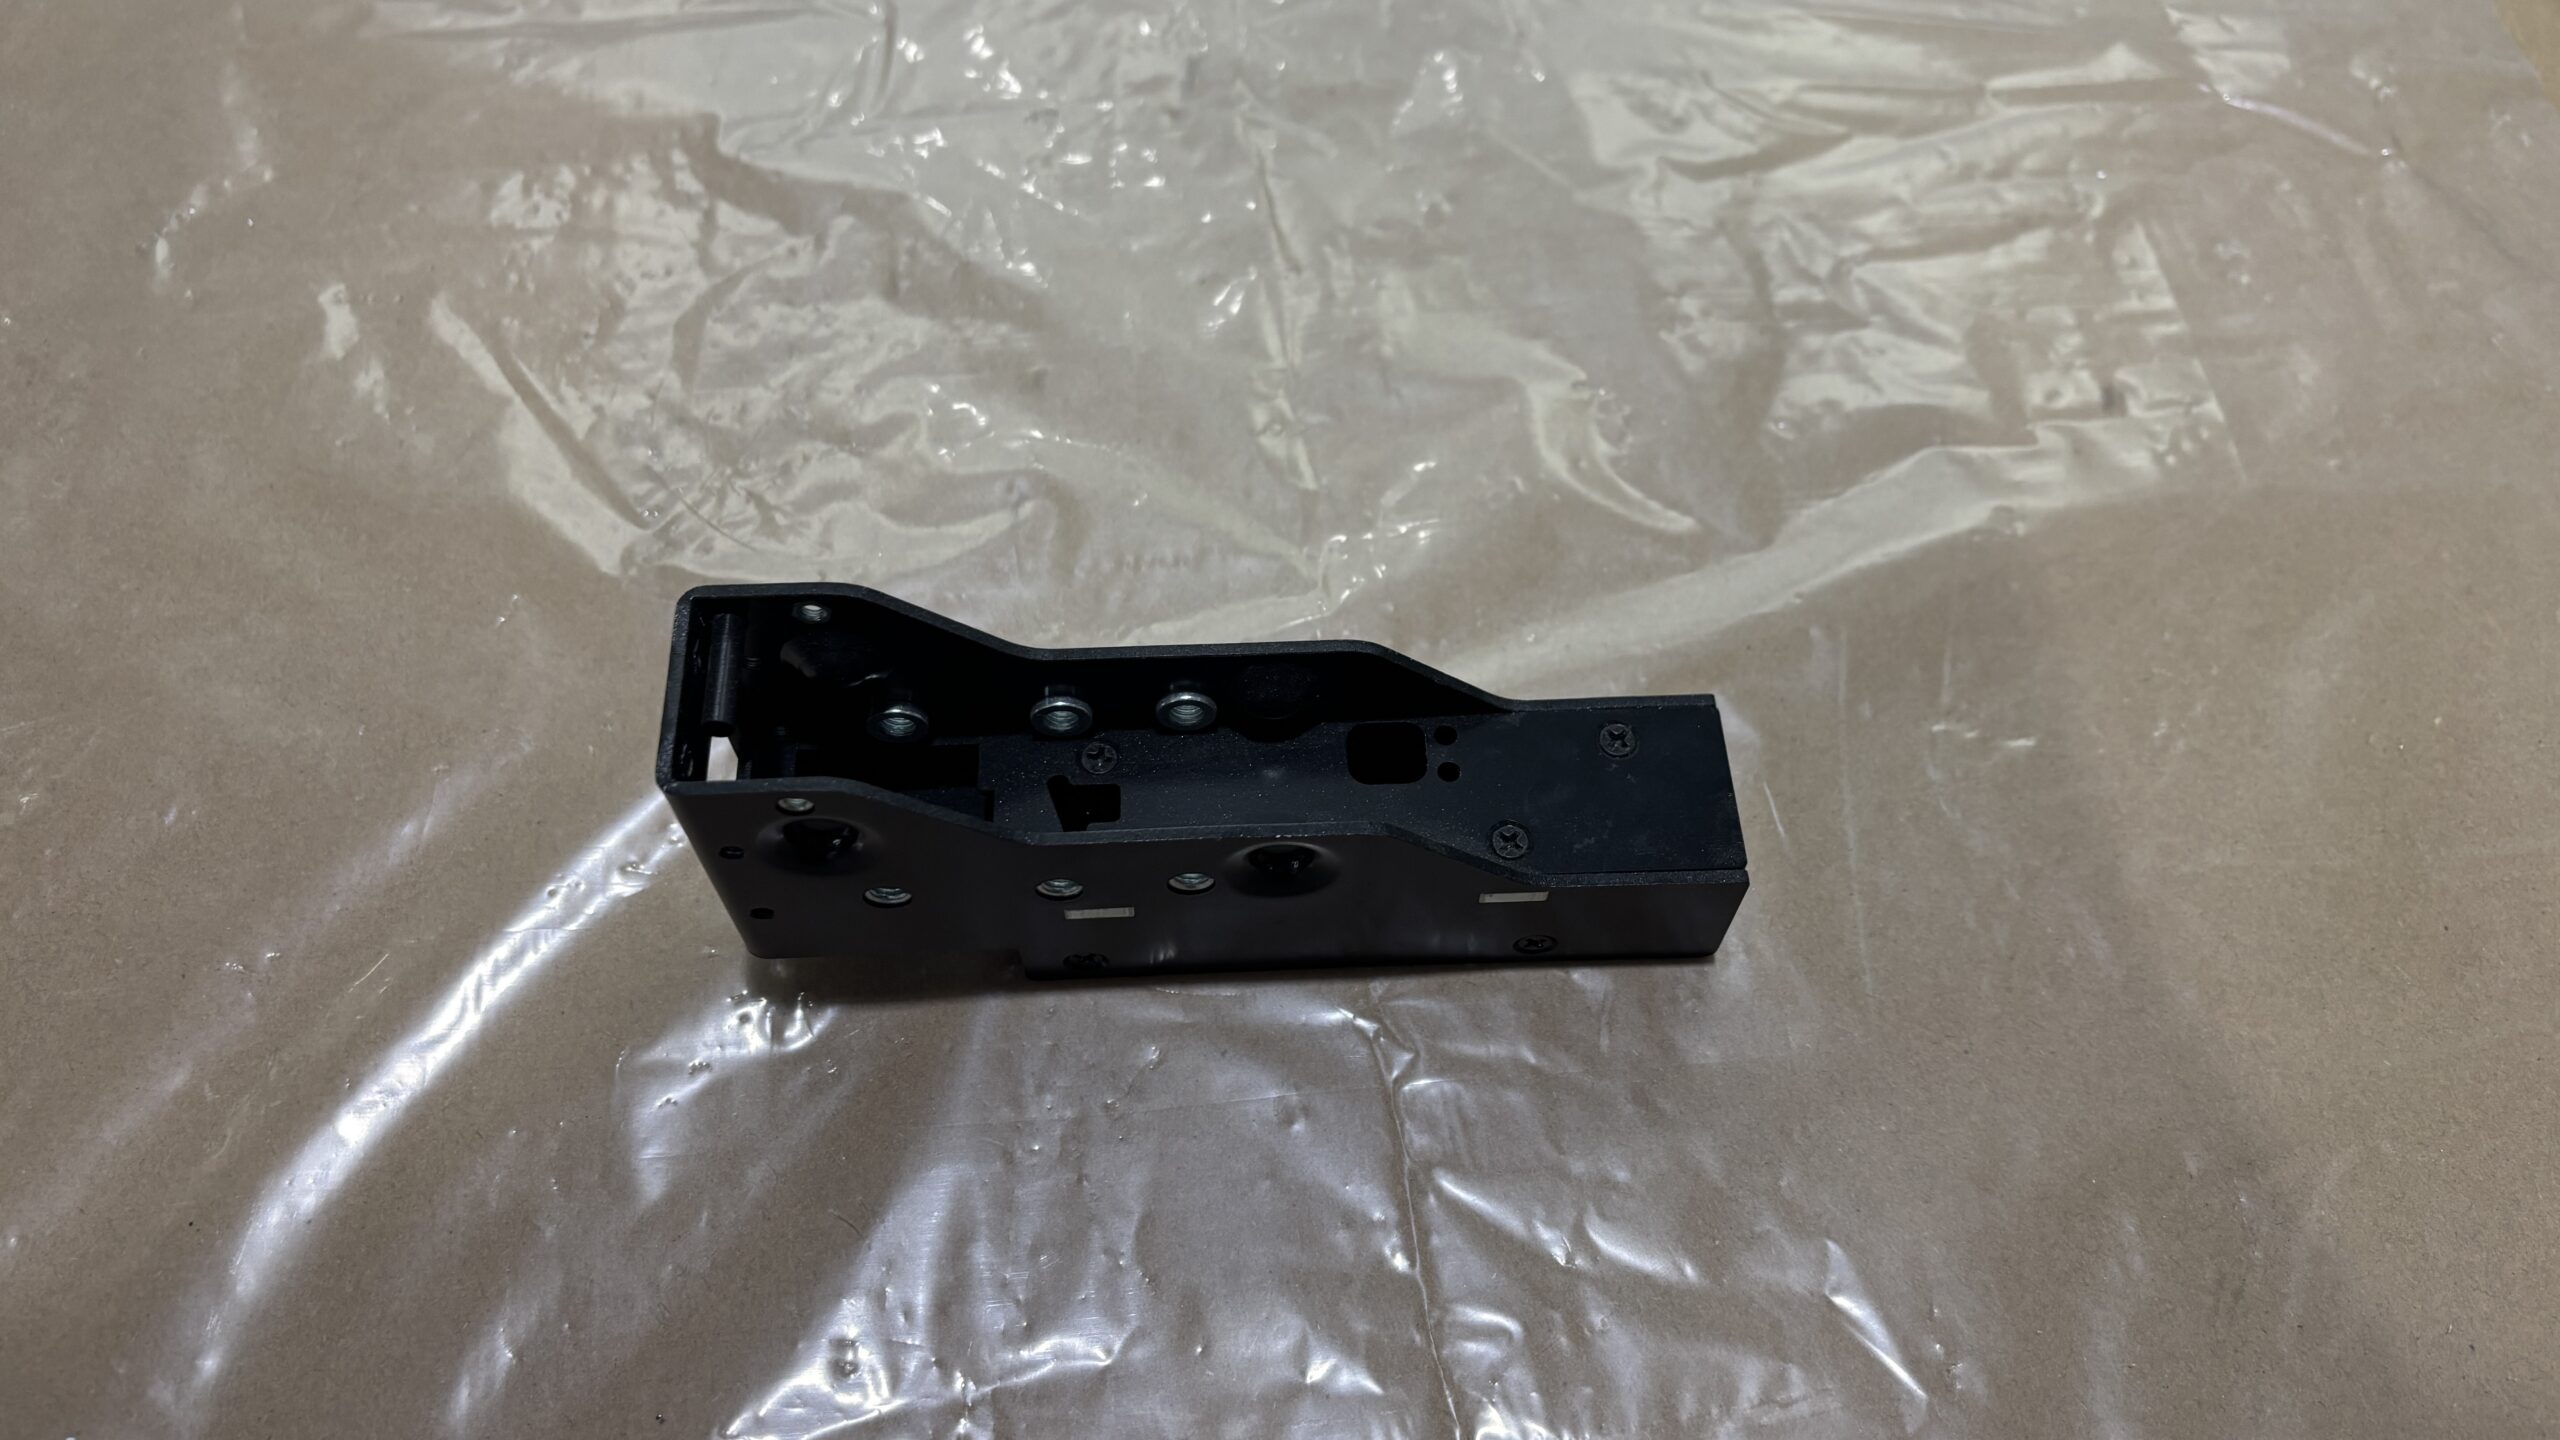
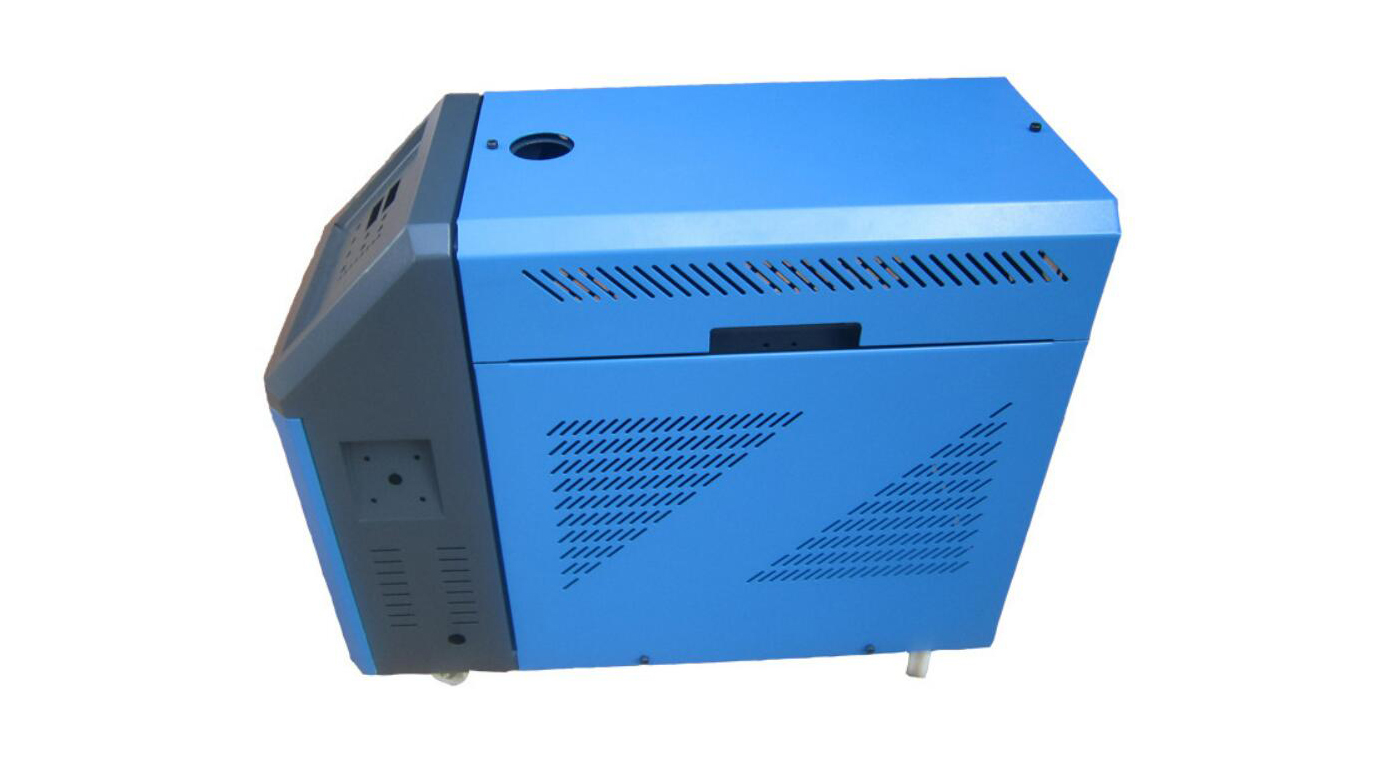
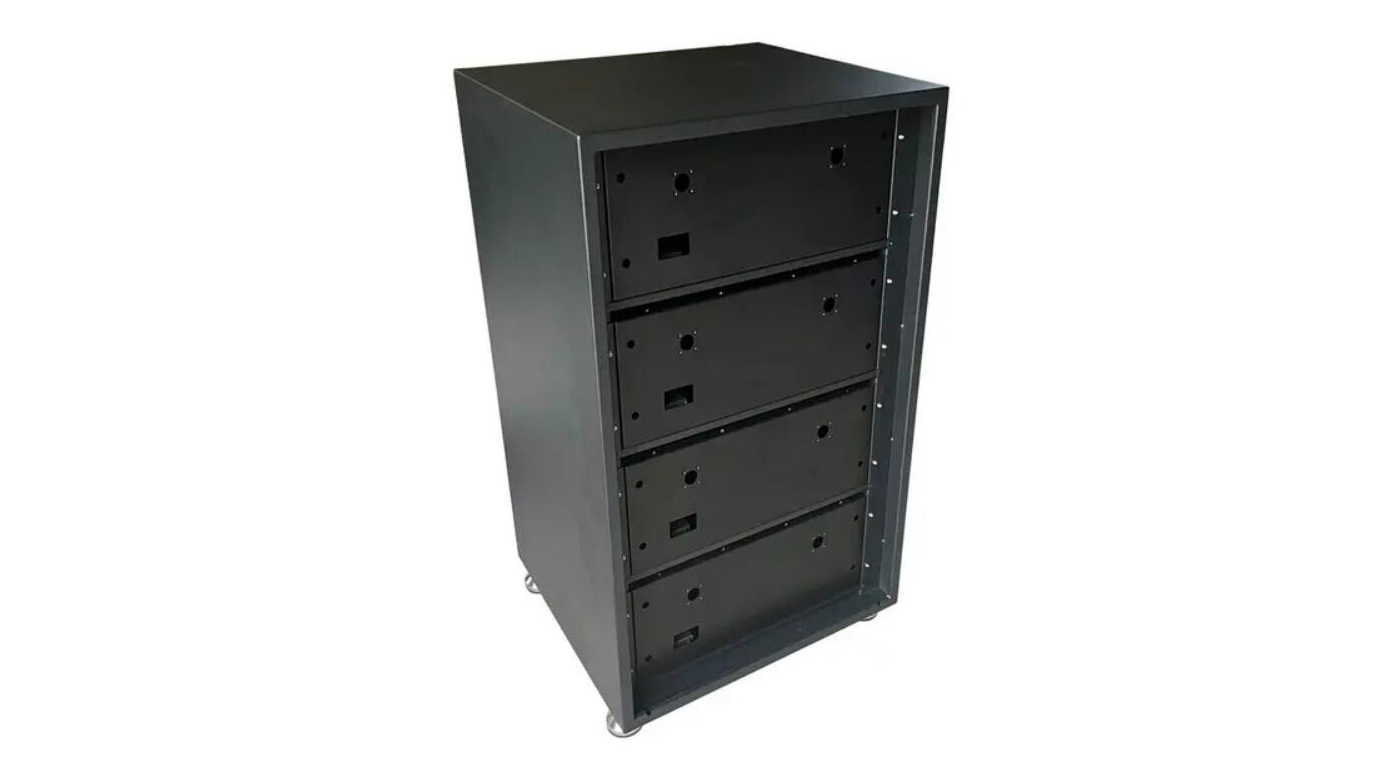
JADE-CNC świadczy usługi obróbki blachy dla niestandardowych obudów, nawiasy, panele, okładki, obudowy, prototypy, i części metalowe o małej objętości. Projekty mogą obejmować cięcie laserowe, uderzanie, pochylenie się, spawalniczy, gratowanie, wykończenie powierzchni, kontrola, oraz wsparcie montażowe na podstawie rysunków klienta.
- Tworzywo, grubość, promień zgięcia, i zakończ przeglądanie przed wyceną
- Wsparcie w zakresie prototypowania i produkcji blach o małej objętości
- Trasa produkcji potwierdzona zgodnie z rysunkiem, ilość, tolerancja, i potrzeby dostawy
Usługa produkcji blach na zamówienie
Produkcja blachy jest odpowiednia dla części wykonanych z płaskiej blachy, które wymagają cięcia, pochylenie się, tworzenie się, spawalniczy, wykończeniowy, lub montaż. JADE-CNC sprawdza każdy rysunek według gatunku materiału, grubość blachy, kierunek zgięcia, położenie otworu, obszar spawania, wykończenie powierzchni, wymóg tolerancji, i wielkość produkcji przed potwierdzeniem trasy produkcji.
Proces produkcji blachy

Cięcie laserowe
Używanie skupionej wiązki lasera do topienia, oparzenie, lub odparować materiał, osiąganie wysokiej precyzji cięć przy doskonałej jakości krawędzi.

Spawalniczy
Połącz materiały, zazwyczaj metale, powodując koalescencję pod wpływem ciepła, ciśnienie, lub oba, co skutkuje trwałą więzią.

Pochylenie się
Siła maszyny jest przykładana do blachy, powodując jego odkształcenie plastyczne i osiągnięcie pożądanego kąta lub kształtu wzdłuż prostej osi.

Cechowanie
Zastosowanie prasy i specjalistycznych wykrojników do cięcia lub formowania blachy na wymiar, często złożone, kształty dwuwymiarowe lub trójwymiarowe.
Jakie recenzje JADE-CNC przed produkcją blachy
Części z blachy mogą wyglądać prosto na rysunku, ale wykonalność zależy od grubości materiału, promień zgięcia, położenie otworu, płaski wzór, zniekształcenia spawalnicze, wykończenie powierzchni, i wymagania dotyczące inspekcji. JADE-CNC przegląda te szczegóły przed wyceną, aby plan produkcji mógł odpowiadać rzeczywistej funkcji części.
Materiał i grubość
JADE-CNC sprawdza jakość materiału, grubość blachy, płaskość, odporność na korozję, przewodność, waga, i zgodność wykończenia przed produkcją.
Promień zgięcia i kierunek formowania
Promień zgięcia, długość kołnierza, kierunek formowania, i odległość zagięcia do otworu są sprawdzane w celu ograniczenia pękania, odkształcenie, i problemy z dopasowaniem.
Otwór, Szczelina, i pozycja funkcji
Rozmiary otworów, szczeliny, pogłębiacze, wkładki gwintowane, a pozycje wycięć są sprawdzane pod kątem cięcia, uderzanie, pochylenie się, i wymagania montażowe.
Obszary spawania i montażu
Miejsca spawania, szwy, zakładki, elementy złączne, Wkładki PEM, i interfejsy montażowe są sprawdzane w celu kontrolowania zniekształceń i poprawy dopasowania.
Wymagania dotyczące wykończenia i kontroli
Malowanie proszkowe, anodowanie, platerowanie, szczotkowanie, pasywacja, maskowanie, powierzchnie kosmetyczne, a wymagania kontrolne są sprawdzane przed rozpoczęciem produkcji.
Kluczowe czynniki przy wyborze materiałów z blachy
Wybór materiału z blachy powinien opierać się na funkcji części, grubość, zachowanie przy zginaniu, narażenie na korozję, wykończenie powierzchni, wymóg spawania, wygląd, i docelowy koszt. Do obudów, nawiasy, panele, okładki, i uformowane elementy, wybór materiału wpływa również na promień zgięcia, płaskość, dokładność otworu, jakość powłoki, i dopasowanie montażowe.
- Tworzywo Model: Szeroka gama materiałów (np., stal miękka, stal nierdzewna, aluminium) o różnych właściwościach do różnych zastosowań.
- Cięcie:Wykorzystanie metod takich jak cięcie laserowe, uderzanie, i ścinanie w celu precyzyjnego i wydajnego wykrawania.
- Procesy formowania: Kształtowanie metalu poprzez gięcie, cechowanie, oraz głębokie tłoczenie przy użyciu pras i matryc.
- Techniki łączenia: Montaż części głównie poprzez spawanie, przykuwający, i mocowanie.
- Wykończenie powierzchni: Stosowanie zabiegów takich jak malowanie proszkowe, platerowanie, lub anodowanie dla ochrony i estetyki.
Materiały z blachy dostępne w JADE-CNC
Typowe materiały z blachy obejmują stal miękką, 304 stal nierdzewna, aluminium, 201 blacha ze stali nierdzewnej, Arkusz Kovara, i tłoczona blacha aluminiowa podczas rysowania, metoda formowania, skończyć, i wymogi inspekcji zostały potwierdzone.
|
Rodzaj materiału |
Opis materiału |
Polecane aplikacje |
Inne zalecenia |
|---|---|---|---|
|
Aluminium 5052-H32 |
Wysoka wytrzymałość, odporny na korozję, umiejętność dobrej formy |
Obudowy, nawiasy, okładki, szafy elektryczne |
Nadaje się do spawania i gięcia; Aby zwiększyć odporność na warunki atmosferyczne, zaleca się anodowanie |
|
Zakres grubości: 0.5-6.0 mm |
|||
|
Powierzchnia: Anodowanie/piaskowanie/malowanie |
|||
|
Stal nierdzewna 304 |
Stal nierdzewna ogólnego przeznaczenia, odporny na korozję, wysoka wytrzymałość |
Sprzęt spożywczy, akcesoria medyczne, pojemniki na chemikalia, zewnętrzne elementy konstrukcyjne |
Skłonny do utwardzania przez pracę; zalecane są narzędzia z węglików spiekanych; kontrolować promień gięcia |
|
Zakres grubości: 0.5–8,0 mm |
|||
|
Powierzchnia: Szczotkowanie/polerowanie/pasywizacja |
|||
|
Stal walcowana na zimno (SPCC) |
Niski koszt, łatwe w obróbce, gładka powierzchnia |
Szafki, nawiasy, części sprzętowe, wewnętrzne elementy konstrukcyjne |
Wymagane jest leczenie zapobiegające rdzy; nadaje się do masowej produkcji; zaleca się gratowanie po zgięciu |
|
Zakres grubości: 0.6–3,0 mm |
|||
|
Powierzchnia: Cynkowanie / Malowanie / Galwanizacja |
|||
|
Stal ocynkowana (SGCC) |
Powierzchnia ocynkowana, odporny na korozję, opłacalne |
Podwozie zewnętrzne, skrzynki rozdzielcze, kanały wentylacyjne, sprzęt do przechowywania |
Unikaj spawania, aby zapobiec uszkodzeniu powłoki; Zalecane jest wykrawanie CNC i cięcie laserowe |
|
Zakres grubości: 0.6–2,5 mm |
|||
|
Powierzchnia: Można malować/laminować folią |
|||
|
Stop miedzi (C11000) |
Doskonała przewodność elektryczna/cieplna, odporny na korozję, łatwe do formowania |
Zaciski elektryczne, radiatory, Części ekranujące EMI, elementy dekoracyjne |
Miękkie i łatwe do zarysowania; zalecane są dedykowane formy; kontrolować prędkość formowania |
|
Zakres grubości: 0.3–3,0 mm |
|||
|
Powierzchnia: Polerowanie/obróbka antyutleniająca |
|||
|
Stopień tytanu 2 |
Lekki, wysoka wytrzymałość, doskonała odporność na korozję |
Komponenty lotnicze, obudowy implantów medycznych, wysokiej klasy sprzęt sportowy |
Wymaga dedykowanych narzędzi skrawających; zalecane jest cięcie laserowe; wyżarzanie odprężające po formowaniu |
|
Zakres grubości: 0.5–4,0 mm |
|||
|
Powierzchnia: Anodowanie/piaskowanie opcjonalne |
|||
|
Stop magnezu AZ31B |
Niezwykle lekki (gęstość: 1.77 g/cm3), dobre tłumienie, Ekranowanie EMI |
Obudowy urządzeń przenośnych, wnętrza lotnicze, wsporniki przyrządów optycznych |
Zapalny; Podczas obróbki wymagane jest cięcie na sucho lub minimalne smarowanie; Do ochrony powierzchni zaleca się niklowanie chemiczne |
|
Zakres grubości: 0.8–5,0 mm |
Wykończenia powierzchni dostępne w JADE-CNC
|
Nazwa |
Opis |
|---|---|
|
Piaskowanie |
Główną funkcją jest usuwanie brudu i rdzy z powierzchni przedmiotu obrabianego, zwiększyć przyczepność powierzchni przedmiotu obrabianego i przygotować do późniejszej obróbki powierzchni |
|
Ciągnienie drutu |
Przepuścić materiał przez górny i dolny pas piasku i wyciągnąć ślady na powierzchni materiału |
|
Malarstwo |
Do niektórych produktów precyzyjnych nadają się płynna farba do pieczenia i samoschnąca farba w sprayu |
|
Produkty |
Galwanizacja polega na przymocowaniu warstwy innych metali do powierzchni materiału w celu zwiększenia odporności metalu na korozję i uzyskania pewnego efektu upiększającego |
|
Anodowanie |
Na powierzchni przedmiotu obrabianego tworzy się gęsta warstwa ochronna, która ogólnie zwiększa jego odporność na korozję, są dwie metody: utlenianie chemiczne i utlenianie anodowe |
|
Druk sitodrukowy |
Proces sitodruku różnych znaków na powierzchni materiałów |
Możliwości obróbki blachy w JADE-CNC
|
Szczegóły wymiaru |
Tolerancja |
|---|---|
|
Od krawędzi do krawędzi, pojedyncza powierzchnia |
+/- 0.005 cal |
|
Krawędź do dziury, pojedyncza powierzchnia |
+/- 0.005 cal |
|
Dziura za dziurą, pojedyncza powierzchnia |
+/- 0.005 cal |
|
Zegnij do krawędzi / otwór, pojedyncza powierzchnia |
+/- 0.010 cal |
|
Krawędź do funkcji, wiele powierzchni |
+/- 0.030 cal |
|
Nadformowana część, wiele powierzchni |
+/- 0.030 cal |
|
Kąt zgięcia |
+/- 1° |
Jak współpracować z JADE-CNC
Wyślij swój plik CAD 3D, 2Rysunek D, zapotrzebowanie materialne, grubość blachy, ilość, wymóg wykończenia, oraz wszelkie notatki dotyczące montażu lub kontroli. JADE-CNC sprawdzi rysunek, trasa produkcyjna, tworząc ryzyko, wymagania dotyczące spawania lub wkładek, wykończenie powierzchni, potrzeby pakowania, i oczekiwania dotyczące dostawy przed przygotowaniem oferty.

Przegląd rysunków
JADE-CNC przegląda pliki CAD, 2Rysunki D, tworzywo, grubość, zaginać notatki, pozycje otworów, wymagania dotyczące wykończenia, i potrzeby inspekcji.
Planowanie produkcji
Zespół sprawdza, czy dana część nadaje się do cięcia laserowego, uderzanie, pochylenie się, spawalniczy, wstawki, wykończenie powierzchni, lub wsparcie montażowe.
Potwierdzenie oferty
Wycena przygotowywana jest na podstawie materiału, trasa procesu, ilość, skończyć, zakres kontroli, opakowanie, i wymagania dotyczące dostawy.
Produkcja i dostawa
Części są produkowane, sprawdzony, gotowy, natłoczony, i wysłane zgodnie z zatwierdzonym rysunkiem i uzgodnionym zakresem projektu.
Już dziś zdobądź niestandardowe części z blachy!
JADE-CNC produkuje niestandardowe części z blachy na podstawie rysunków klienta, w tym cięcie, uformowany, spawane, gotowy, i zmontowane komponenty. Udostępnij pliki CAD, tworzywo, ilość, skończyć, tolerancja, kontrola, i wymagania dotyczące pakowania, aby nasz zespół mógł sprawdzić możliwości produkcyjne i przygotować praktyczną wycenę produkcji.
Często zadawane pytania dotyczące produkcji blach
Prosimy o dostarczenie pliku CAD 3D i rysunku 2D z oceną materiału, grubość blachy, zaginać notatki, pozycje otworów, tolerancje, wykończenie powierzchni, ilość, oraz wymagania dotyczące montażu lub pakowania.
Typowe materiały obejmują aluminium, stal nierdzewna, stal walcowana na zimno, stal ocynkowana, stopy miedzi, i inne blachy w zależności od wytrzymałości, odporność na korozję, przewodność, waga, wykończenie powierzchni, i wymagania dotyczące formowania.
Grubość blachy wpływa na metodę cięcia, promień zgięcia, długość kołnierza, położenie otworu, zniekształcenia spawalnicze, sztywność, waga, i ostateczna tolerancja. Grubość należy potwierdzić przed wyceną.
Tak. JADE-CNC może przeglądać projekty prototypów i produkcji obudów w małych seriach z blachy, nawiasy, panele, okładki, obudowy, oprawy, i formowane komponenty na podstawie rysunków klienta.
Projekt blachy może obejmować cięcie laserowe, uderzanie, pochylenie się, tworzenie się, spawalniczy, przykuwający, Wkładki PEM, gratowanie, wykończenie powierzchni, kontrola, wsparcie montażowe, i opakowanie.
Promień gięcia powinien odpowiadać materiałowi, grubość blachy, kierunek formowania, długość kołnierza, i funkcja części. Zagięcia krytyczne należy wyraźnie zaznaczyć na rysunku.
Tak. Malowanie proszkowe, anodowanie, platerowanie, szczotkowanie, polerowanie, pasywacja, malarstwo, i inne wykończenia można sprawdzić w zależności od materiału, wygląd, narażenie na korozję, obszary maskowania, i wymagania dotyczące inspekcji.
Tak. Spawalniczy, nity, wkładki gwintowane, elementy złączne, zakładki, nawiasy, a wymagania dotyczące lekkiego montażu można sprawdzić przed rozpoczęciem produkcji. Na rysunku należy pokazać miejsca spoin i złącza montażowe.
Tolerancje blachy zależą od materiału, grubość, elementy cięcia, cechy zgięcia, spawalniczy, skończyć, i rozmiar części. Elementy cięcia płaskiego i części formowane należy omówić osobno, ponieważ zginanie i spawanie mogą powodować zmiany.
Kontrola może obejmować kontrolę wymiarową, położenie otworu i szczeliny, kąt zgięcia, płaskość, dopasowanie gwintu lub płytki, wykończenie powierzchni, wygląd powłoki, ilość, etykietowanie, opakowanie, oraz wymaganą przez Klienta dokumentację.