



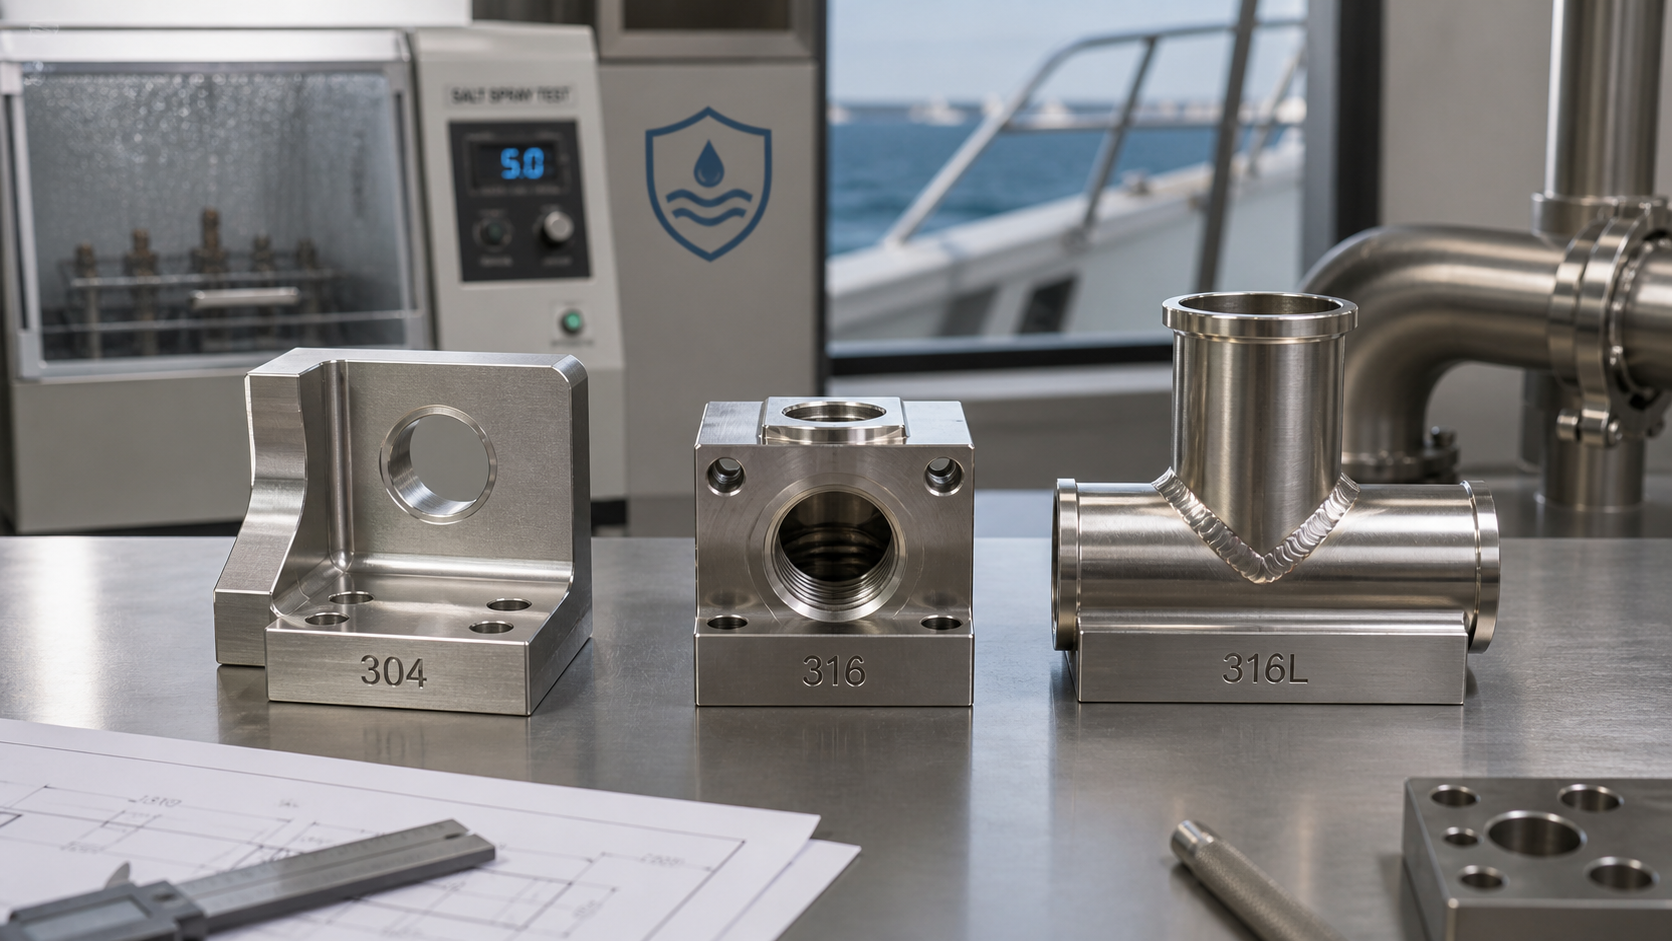
Praktyczny przewodnik po wyborze materiału ze stali nierdzewnej 304, 316, i obróbka CNC 316L, pokrywające odporność na korozję, spawalniczy, koszt, aplikacje, nabywanie, i inspekcja.
Co się stanie, gdy wybierzesz Niewłaściwa stal nierdzewna dla projektów?
304, 316, i 316L wyglądają niemal identycznie w dłoni, a w wielu przypadkach jedynie weryfikacja materiału może potwierdzić różnicę. Różnią się jednak znacznie ceną, odporność na korozję, spawalność, i zachowanie podczas obróbki. Jeśli rysunek lub zapytanie ofertowe mówią tylko “stal nierdzewna” bez określenia stopnia, dostawca może zacytować 304 podczas gdy aplikacja faktycznie tego wymaga 316 lub 316L. To powoduje, że można uniknąć przeróbek, ryzyko harmonogramu, i nieporozumienia handlowe.
Jeszcze częstszy scenariusz: klient rezygnuje z 316 Do 304 aby zaoszczędzić koszty, instaluje część w środowisku przybrzeżnym, i widzi rdzę w ciągu sześciu miesięcy. Wybór niewłaściwego materiału nigdy nie jest problemem “niewielka różnica w wydajności” wydanie. Używanie 304 zamiast 316 w środowisku morskim prowadzi do powstania wżerów w ciągu trzech miesięcy, a koszt zwrotu pełnej partii może przekroczyć 10 razy większa oszczędność materiału. Odwrotnie, używając 316 dla zwykłych wewnętrznych elementów konstrukcyjnych dodaje 60% do kosztów materiałowych bez realnych korzyści. W tym artykule omówiono różnice między tymi trzema klasami, abyś mógł podjąć właściwą decyzję przed złożeniem zamówienia.
Do szerszej trasy obróbki, tolerancje, wykończeniowy, kontrola, oraz kontekst wyboru dostawcy, użyj Przewodnik po obróbce CNC ze stali nierdzewnej jako centrum klastra przed sfinalizowaniem wyboru klasy. Ten 304 vs 316 porównanie stali nierdzewnej należy rozumieć jako decyzję dotyczącą wyboru materiału, nie tylko porównanie cen.
304 vs 316 w porównaniu do 316L :Różnica w ogólnym powiedzeniu
Jeśli głównym problemem jest skrawalność, a nie odporność na korozję, porównaj te oceny z 303 stal nierdzewna automatowa. Jeśli część wymaga znacznie większej wytrzymałości, recenzja 17-4Obróbka stali nierdzewnej PH.
Przed zapoznaniem się ze szczegółowymi kartami katalogowymi, oddzielić trzy stopnie według głównego czynnika selekcji: ogólnego przeznaczenia, odporność na korozję, lub odporność na korozję spawaną.
304 jest wyborem ogólnego przeznaczenia: opłacalne, powszechnie dostępne, i nadaje się do wielu części wewnętrznych lub lekko narażonych. Jest powszechnie stosowany do wyposażenia kuchni, balustrady schodowe, nawiasy, okładki, oraz standardowe obudowy wyposażenia, ale nie jest to właściwy wybór w przypadku słonej wody lub narażenia na agresywne chemikalia.
316 to wybór odporny na korozję. Zawartość molibdenu poprawia odporność na atak chlorków, spray solny, i wiele środowisk chemicznych. Kosztuje więcej i jest mniej podatny na obróbkę niż 304, ale często jest to uzasadnione w przypadku sprzętu morskiego, sprzęt nadmorski, komponenty zakładów chemicznych, oraz wybrane części medyczne.
316L to opcja spawania niskoemisyjnego. Jego skład jest zbliżony 316, ale dolna granica węgla zmniejsza ryzyko korozji międzykrystalicznej w strefie wpływu ciepła po spawaniu. Jeśli część będzie spawana i nie będzie można jej później wyżarzić, 316L jest zwykle bezpieczniejszą specyfikacją. W spawanych rurach i zespołach sanitarnych w sprzęcie spożywczym i farmaceutycznym powszechnie stosuje się stal 316L.
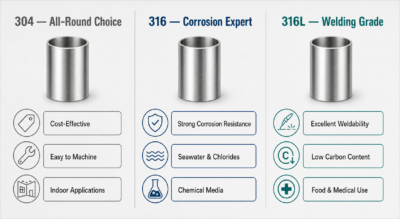
Pamiętaj o tym: używać 304 dla zwykłych środowisk, 316 dla środowisk korozyjnych, i 316L w przypadku spawania. Teraz spójrzmy na konkretne dane.
Skład chemiczny i właściwości mechaniczne
Wszystkie trzy gatunki to austenityczne stale nierdzewne. Kluczowe różnice sprowadzają się do trzech elementów: nikiel, molibden, i węgiel. Wyższa zawartość niklu poprawia wytrzymałość i odporność na korozję; molibden jest kluczem do odporności na korozję chlorkową; niższa zawartość węgla bezpośrednio zmniejsza ryzyko korozji międzykrystalicznej po spawaniu. W poniższej tabeli wymieniono parametry krytyczne w celu łatwego porównania.
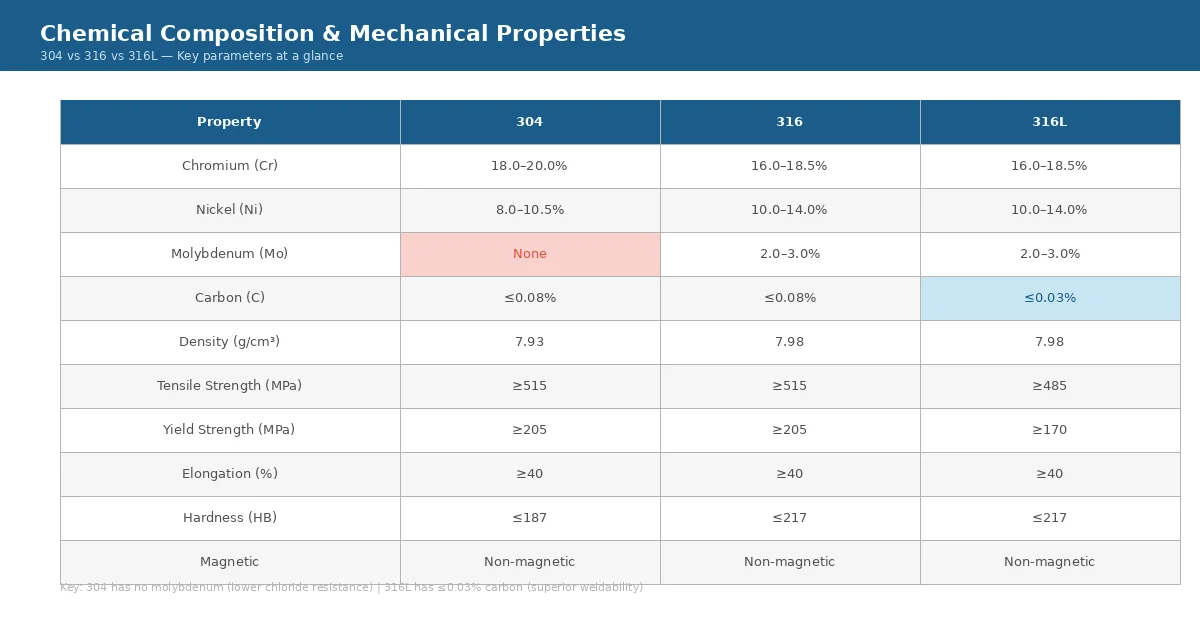
Jak pokazuje tabela, jedyna różnica w składzie pomiędzy 316 a 316L to zawartość węgla — 316 pozwala do 0.08%, podczas gdy 316L ogranicza się do 0.03%. Niższy węgiel nieznacznie zmniejsza wytrzymałość na rozciąganie i granicę plastyczności 316L, ale znacznie poprawia spawalność i odporność na korozję międzykrystaliczną. 304 nie zawiera molibdenu, co jest podstawowym powodem, dla którego jego odporność na korozję jest niższa niż 316 rodzina.
Globalne odpowiedniki oznaczeń klas
Ze zrozumieniem kompozycji, istnieje jeszcze jedna wspólna pułapka: różne kraje stosują różne systemy nazewnictwa dla tego samego materiału. Amerykański 304, japoński SUS304, i europejskie 1.4301 które odnoszą się do tego samego materiału. Niepotwierdzenie tych odpowiedników może prowadzić do błędów w komunikacji lub nawet dostarczenia niewłaściwego materiału.
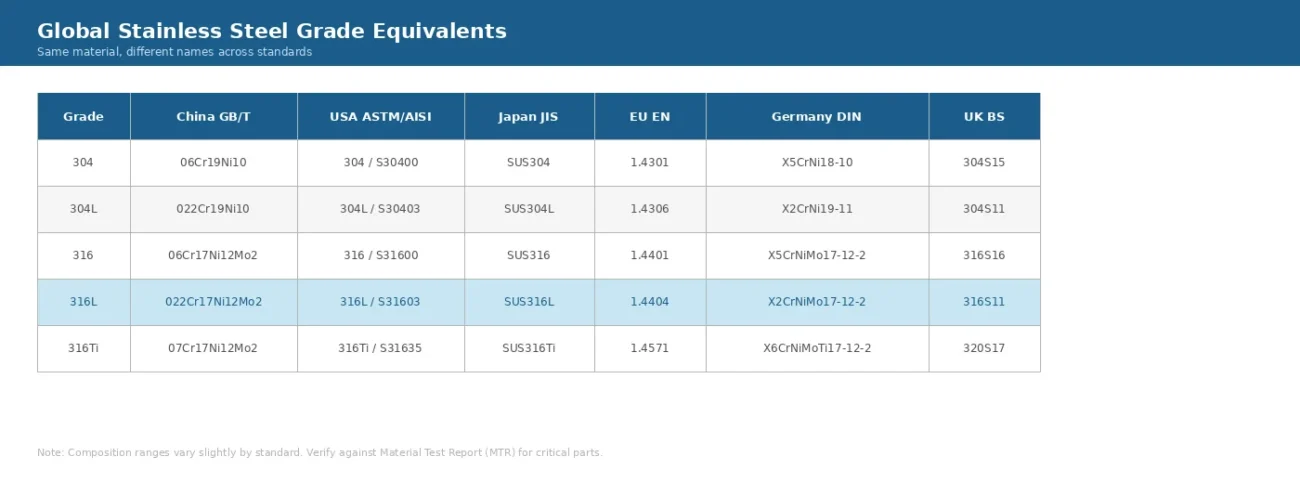
Zakresy składu różnią się nieznacznie w zależności od standardów, tak w przypadku krytycznych części, nigdy nie polegaj wyłącznie na równoważności gatunku — zawsze sprawdzaj rzeczywisty skład chemiczny i właściwości mechaniczne w Raporcie z badania materiału (MTR). Odpowiedniki klas pomagają w szybkiej identyfikacji, ale dla akceptacji liczy się certyfikat.
Odporność na korozję: Podstawowe kryterium wyboru
Teraz, gdy oceny i skład są jasne, spójrzmy na najbardziej krytyczną właściwość: odporność na korozję. Większość błędów w doborze materiałów wynika z błędnej oceny korozyjności środowiska pracy. 304 jest całkowicie odpowiedni w zwykłych środowiskach, ale zawodzi, gdy obecne są jony chlorkowe. 316, z dodatkiem molibdenu, podnosi odporność na chlorki na wyższy poziom. 316L idzie o krok dalej dzięki doskonałej odporności na korozję po spawaniu.
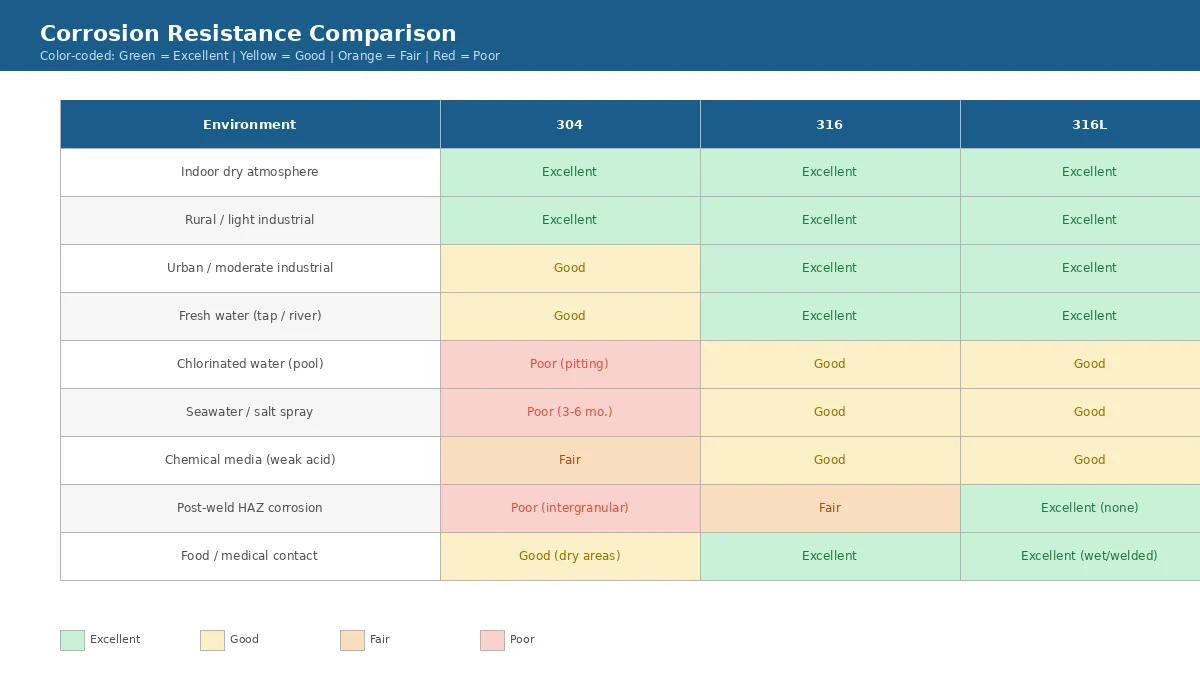
W tej tabeli wyróżniają się dwie rzeczy. Pierwszy, w środowiskach chlorkowych (woda morska, spray solny, chlorowana woda), 304 jest po prostu wykluczone. Drugi, dla odporności na korozję w strefie wpływu ciepła po spawaniu, 316L to jedyna ocena “Doskonały.” Jeśli Twoja część spełnia oba warunki — narażenie na chlorki i spawanie — wybór jest prosty: 316L.
Spawalność: Podstawowy powód istnienia 316L
Spawanie to obszar, w którym te trzy gatunki różnią się najbardziej, i jest to główny powód istnienia gatunku 316L. Podczas spawania stali nierdzewnej, strefa wpływu ciepła osiąga temperaturę 500–800°C. W tej temperaturze, węgiel łączy się z chromem, tworząc węgliki chromu, które wytrącają się na granicach ziaren, wyczerpując chrom w tych obszarach i powodując “korozja międzykrystaliczna” — pas rdzy wzdłuż szwu spawalniczego.
Obydwa 304 I 316 mają zawartość węgla do 0.08%, dlatego podczas spawania może nadal dochodzić do wytrącania się węglików. Istnieją dwa rozwiązania: wyżarzanie po spawaniu w celu ponownego rozpuszczenia węglików, lub użycie materiału o niskiej zawartości węgla, aby od początku zminimalizować tworzenie się węglików. 316L przyjmuje drugie podejście – z ograniczeniem emisji dwutlenku węgla 0.03%, korozja międzykrystaliczna po spawaniu jest w zasadzie wyeliminowana.
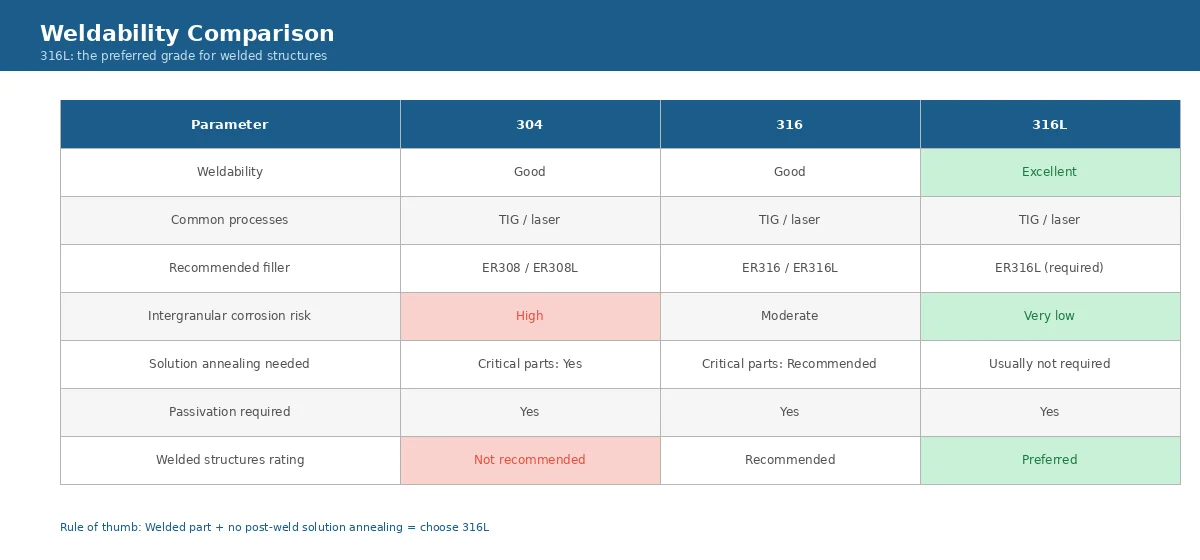
W rzeczywistości, zasada podejmowania decyzji jest prosta: jeśli część wymaga spawania i nie może być później wyżarzana (duże części, złożone geometrie, spawanie w terenie), wybierz 316L. Jeśli możliwe jest wyżarzanie lub pasywacja po spawaniu, 316 też działa. 304 nadaje się tylko do niekrytycznych konstrukcji spawanych lub przypadków, w których można przeprowadzić pełną obróbkę roztworową po spawaniu.
Wykończenie powierzchni i odporność na korozję
Do pasywacji, elektropolerowanie, szczotkowanie, strzałowy, polerowanie, i naddatek wymiarowy po obróbce, zobacz przewodnik po wykańczaniu powierzchni.
Po spawaniu, części zazwyczaj poddawane są obróbce powierzchniowej. Te trzy gatunki zachowują się podobnie w przypadku polerowania mechanicznego, szczotkowanie, i piaskowanie. Jednakże, poprawa odporności na korozję po elektropolerowaniu i pasywacji jest różna. Dzięki wyższej zawartości chromu i niklu, the 316 rodzina tworzy gęstszy film pasywny, a wzrost odporności na korozję po elektropolerowaniu jest większy niż w przypadku 304. 316L oferuje najbardziej stabilne wyniki pasywacji, dzięki czemu idealnie nadaje się do długoterminowych części do zastosowań medycznych i spożywczych.
Wykończenie powierzchni | 304 | 316 | 316L |
Polerowanie mechaniczne (lustro / satyna) | Dobry | Dobry | Dobry |
Szczotkowanie (liniowy / bezkierunkowe) | Dobry | Dobry | Dobry |
Wydmuchiwanie kulek | Dobry | Dobry | Dobry |
Wynik elektropolerowania | Dobry | Doskonały | Doskonały |
Poprawa korozji po elektropolerowaniu | Umiarkowany | Istotne | Istotne |
Wynik pasywacji | Dobry | Doskonały | Doskonały (najbardziej stabilny) |
Przyczepność powłoki PVD | Dobry | Dobry | Dobry |
Polecany do zastosowań medycznych / wykończenie przeznaczone do kontaktu z żywnością | Nadaje się do suchych obszarów | Zalecony | Preferowane |
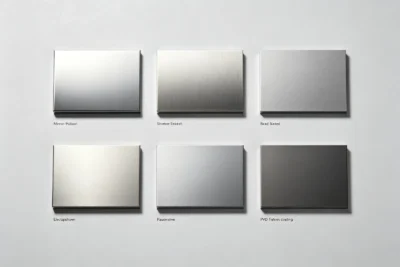
Często pomijany punkt w wykańczaniu powierzchni: elektropolerowanie usuwa niewielką ilość materiału (zazwyczaj 0,01–0,03 mm), dlatego części o wysokiej precyzji muszą pozostawać w wystarczającym magazynie. Również, podczas gdy pasywacja jest skuteczna dla wszystkich trzech klas, pasywowany 304 nadal nie sprawdza się w środowiskach chlorkowych – pasywacja nie może zrekompensować złego wyboru materiału.
304 vs 316 Porównanie kosztów stali nierdzewnej
W przypadku zapytań ofertowych czynniki kosztowe wykraczające poza cenę materiału, łącznie z czasem obróbki, obróbka, wykończeniowy, kontrola, i typ dostawcy, zobacz Przewodnik po kosztach obróbki CNC stali nierdzewnej.
Ze zrozumieniem wydajności, porozmawiajmy o kosztach. Wielu kupujących skupia się wyłącznie na cenie jednostkowej materiału, ale przy kosztach obróbki, zużycie narzędzi, i obróbka końcowa są uwzględnione, różnica w cenie materiału nie jest tak duża, jak się wydaje. Używanie półproduktów jako odniesienia, 304 jest podstawą, 316 kosztuje około 1,5–1,8 razy więcej, a 316L kosztuje 1,6–1,9 razy.
Czynnik kosztowy | 304 | 316 | 316L |
Cena jednostkowa materiału (zapasy barowe, względny) | 1.0 (linia bazowa) | 1.5–1,8 | 1.6–1,9 |
Wydajność obróbki (vs. 304) | 100% | ~75% | ~75% |
Koszt zużycia narzędzi (względny) | 1.0 | ~1,8 | ~2,0 |
Jednostkowy koszt obróbki (względny) | 1.0 | 1.2–1,4 | 1.2–1,4 |
Koszt obróbki po spawaniu | Wysoki (wymagane wyżarzanie roztworu) | Umiarkowany | Niski (bez wyżarzania rozpuszczającego) |
Całkowity koszt (część standardowa, względny) | 1.0 | 1.4–1,7 | 1.5–1,8 |
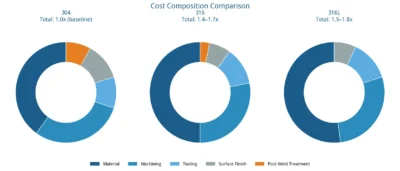
W ujęciu kosztów całkowitych, 316 kosztuje o 40–70% więcej niż 304, a 316L kosztuje o 50–80% więcej. Jednak ta premia jest znikoma w porównaniu z kosztami awarii w trudnych warunkach — partia części morskich zwrócona z powodu wżerów może kosztować ponad dziesięciokrotnie więcej oszczędności materiałowych. Przy wyborze materiału, obliczyć pełny obraz: tworzywo + obróbka + ryzyko posprzedażowe, nie tylko cena zakupu.
Rozważania według procesu produkcyjnego
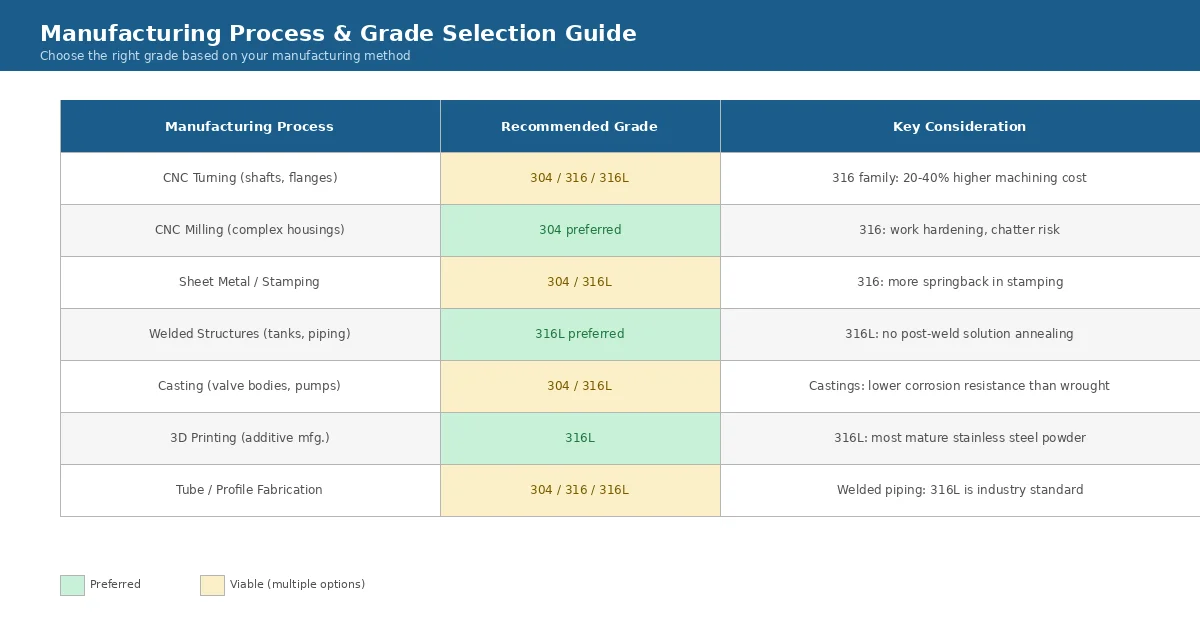
Właściwości materiału i koszt są jasne, ale Twój wybór zależy również od sposobu produkcji części. Ten sam materiał zachowuje się zupełnie inaczej po obróceniu, frezowane, w formie arkusza, lub spawane. Oto, co należy wziąć pod uwagę w przypadku każdego typowego procesu.
Toczenie CNC (wały, rękawy, kołnierze)
Wszystkie trzy gatunki nadają się do toczenia. 304 najlepsze maszyny z najdłuższą żywotnością narzędzi, co czyni go najbardziej opłacalnym wyborem w przypadku części wałów i tulei o dużej objętości. 316/316L powodują szybsze zużycie narzędzia, zwiększenie jednostkowego kosztu obróbki o 20–40%, ale w środowiskach korozyjnych koszt ten jest nieunikniony. Do długich wałów, zwróć uwagę, że 316 rodzina ma silniejszą tendencję do utwardzania się podczas pracy — pozostaw wystarczającą ilość materiału wykończeniowego, aby ostatnie przejście nie przebiło warstwy utwardzanej przez pracę, co mogłoby spowodować niestabilność wymiarową.
Frezowanie CNC (złożone struktury, obudowy, panele)
Do skomplikowanych wnęk i części cienkościennych, 304 jest preferowany ze względu na wyższą wydajność obróbki i mniejsze ryzyko drgań. 316/316L silnie utwardzają się podczas frezowania; jeśli głębokość skrawania jest zbyt mała, narzędzie ociera się o utwardzoną warstwę, powodując drgania powierzchni i niestabilność wymiarową. Do precyzyjnych, złożonych części w 316, potwierdź, że warsztat ma wystarczająco sztywne maszyny i odpowiednie oprzyrządowanie — w przeciwnym razie ucierpi na tym wydajność, a czas realizacji może się skrócić.
Blacha / Cechowanie (części z cienkiej blachy, obudowy, nawiasy)
Wszystkie trzy gatunki nadają się do obróbki blachy. 304 ma doskonałą plastyczność i łatwo się formuje, co czyni go pierwszym wyborem w przypadku standardowych części z cienkiej blachy. The 316 rodzina jest nieco mocniejsza i ma większe sprężystość podczas tłoczenia, dlatego konstrukcja matrycy musi uwzględniać dodatkową kompensację sprężynowania. Do części spawanych z cienkiej blachy, 316Preferowany jest L – nie jest potrzebne wyżarzanie po spawaniu, oszczędność etapu procesu i potencjalne zmniejszenie kosztów całkowitych.
Konstrukcje spawane (czołgi, rurociąg, ramki)
Tutaj króluje 316L. 304 rozwija się korozja międzykrystaliczna w spoinie HAZ, a części krytyczne wymagają wyżarzania po spawaniu, ale duże i złożone części często nie mieszczą się w piecu, tworząc ryzyko jakościowe. 316 działa lepiej niż 304 ale nadal niesie ze sobą pewne ryzyko korozji międzykrystalicznej. 316Niskoemisyjna konstrukcja L zasadniczo eliminuje ten problem, dlatego jest to standard w przypadku rurociągów i zbiorników w żywności, farmaceutyczny, i przemysłu chemicznego.
Odlew (złożone korpusy zaworów, obudowy pomp, nieregularne kształty)
Można oddać wszystkie trzy stopnie. 304 ma dobrą płynność odlewania i wysoką wydajność, co czyni go standardem dla ogólnych odlewów. 316/316L mają nieco gorszą płynność i większą skłonność do powstawania ubytków skurczowych, wymagające dokładniejszej kontroli procesu odlewania. Do odlewów, które będą później spawane, 316Preferowane jest L. Jedna ważna uwaga: odlewy mają na ogół niższą odporność na korozję niż części kute (pręt lub kucie) na skutek mikrosegregacji w strukturze odlewu. Do krytycznych środowisk korozyjnych, zalecany jest materiał kuty.
3Drukowanie (Produkcja przyrostowa metali)
316L jest obecnie najpowszechniej stosowaną stalą nierdzewną do wytwarzania dodatków metalicznych, z dojrzałą dostępnością proszku i stabilną wydajnością drukowania. 304 I 316 proszki są bardziej ograniczone. Jeśli część będzie drukowana w 3D, 316L jest zwykle domyślnym punktem wyjścia, ponieważ zapewnia szerszą dostępność procesu, dobra odporność na korozję po druku, i niezawodną spawalność.
Rura / Produkcja profili (balustrady, ramki, rurociągi cieczy)
Na rynku standardowych rur i profili, 304 jest najczęściej spotykany w najszerszym zakresie rozmiarów i najniższej cenie. 316 rurki są również szeroko dostępne, ale kosztują więcej. 316Rury typu L są stosowane głównie w spawanych systemach rurowych — co jest standardem w przemyśle spożywczym i farmaceutycznym. Do rurociągów cieczy ze złączami spawanymi, wybierz 316L; do połączeń wciskowych bez spawania, 316 jest wystarczające.
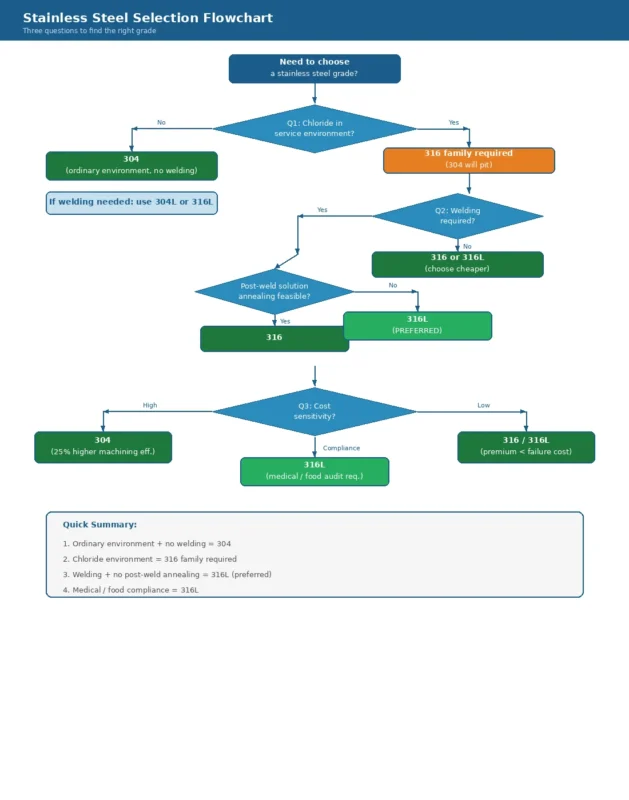
Przewodnik wyboru: Trzy pytania do podjęcia decyzji
Do zastosowań regulowanych, Należy również sprawdzić wybór klasy medyczna obróbka stali nierdzewnej I obróbka stali nierdzewnej w maszynach spożywczych wymagania.
Po całym tym szczególe, może wydawać się przytłaczające. W rzeczywistości, nie musisz zapamiętywać każdego parametru. Zadaj sobie trzy pytania w kolejności, i odpowiedź zwykle staje się jasna.
Pytanie 1: Czy w środowisku serwisowym występuje chlorek??
Tak (woda morska, spray solny, środki chemiczne, sole odladzające, dezynfekcja chlorowana) → Należy użyć 316 lub 316L; 304 zejdzie.
NIE (w pomieszczeniu sucho, normalna atmosfera, świeża woda, żadnych mediów korozyjnych) → 304 jest wystarczające; używając 316 jest marnotrawstwem.
Pytanie 2: Czy część wymaga spawania?
Tak, a wyżarzanie po spawaniu nie jest możliwe (duże części, złożone geometrie, spawanie w terenie) → Preferuj 316L.
Tak, ale możliwe jest wyżarzanie lub pasywacja po spawaniu → Albo 316 Lub 304, w oparciu o wymagania antykorozyjne.
Bez spawania → Wybierz w oparciu o wymagania antykorozyjne; 316 i 316L są prawie identyczne, więc użyj tego, co jest tańsze.
Pytanie 3: Jak wrażliwy na koszty jest projekt?
Wysoka głośność, środowisko niekorozyjne, silna presja kosztowa → 304, z 25% wyższa wydajność obróbki.
Surowe środowisko, krytyczne dla bezpieczeństwa, długa żywotność, według specyfikacji klienta → 316/316L; premia materiałowa jest znacznie niższa niż koszt awarii.
Medyczny / części dopuszczone do kontaktu z żywnością → 316L; jest to wymóg audytu, nie opcjonalne.
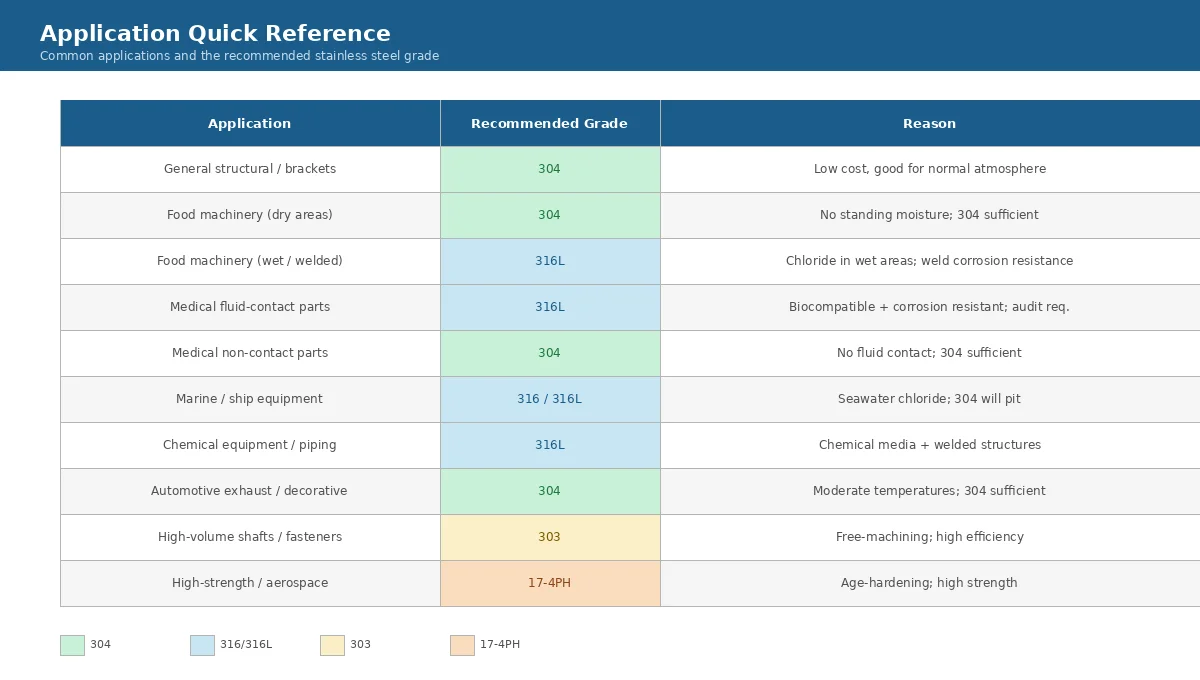
Skrócona instrukcja aplikacji
Jeśli te trzy pytania nadal pozostawiają Cię niepewnym, Poniższa tabela bezpośrednio przypisuje typowe zastosowania do zalecanej klasy i przyczyny.
Zaopatrzenie i kontrola jakości gatunków stali nierdzewnej
Wybór odpowiedniego materiału to dopiero pierwszy krok. Istnieje kilka punktów podczas zakupów i kontroli, które bezpośrednio określają, czy materiał, który otrzymujesz, jest rzeczywiście materiałem określonym przez Ciebie.
Raport z testu materiału (MTR)
Do części krytycznych należy dołączyć raport z testu materiałowego zawierający liczbę cieplną, skład chemiczny, i właściwości mechaniczne. 304 jest przekazywany jako 316 nie jest rzadkością w branży – bez certyfikatu, w przypadku pojawienia się problemów nie ma możliwości śledzenia. Renomowane sklepy podają stawki MTR przy każdej przesyłce. Jest to wymóg podstawowy, nie bonus.
Weryfikacja przychodzącego materiału
Sam certyfikat nie wystarczy. Rzetelne sklepy weryfikują przychodzący materiał za pomocą spektrometru dla każdej partii. JADE-CNC może zweryfikować skład przychodzącego materiału poprzez badanie spektrometrem, i MTR są dostarczane z każdym zamówieniem, zapobieganie pomieszaniu materiałów u źródła. Testowanie spektrometrem zajmuje tylko sekundy i kosztuje bardzo niewiele, ale pozwala uniknąć ryzyka złomowania całej partii.
Perspektywa kosztów całkowitych
Wreszcie, wracając do kosztów. Cena jednostkowa materiału to tylko część ceny całkowitej. 304 jest tani w przeliczeniu na kilogram, ale niesie ze sobą wysokie ryzyko awarii w trudnych warunkach; 316L kosztuje więcej, ale jest wyborem o najniższym ryzyku w zastosowaniach medycznych i morskich. Podczas oceniania cytatów, czynnikiem wpływającym na wydajność obróbki, zużycie narzędzi, stopy plonów, współczynniki zdawalności audytów, i ryzyko posprzedażowe – nie tylko cena materiału. Często, droższy materiał okazuje się bardziej ekonomicznym wyborem.
O JADE-CNC
JADE-CNC specjalizuje się w precyzyjnej obróbce stali nierdzewnej. Z 5-osiowymi centrami obróbczymi, tokarko-frezarki, i precyzyjny sprzęt do szlifowania, i ISO 9001 orzecznictwo, świadczymy kompleksowe usługi precyzyjnej obróbki pełnego asortymentu stali nierdzewnej 304/316/316L. Przychodzący materiał można zweryfikować za pomocą spektrometru, a każdy etap procesu obejmuje samokontrolę i dedykowane kontrole jakości, pełna kontrola czasu realizacji i jakości.
Wyślij swoje rysunki i szczegóły zastosowania, aby uzyskać rekomendację dotyczącą wyboru materiału, ocena procesu, i zacytuj — zazwyczaj w ciągu 24 godziny.
Do przeglądu możliwości produkcyjnych, rekomendacja materiałowa, i wycena produkcji, poproś o wycenę obróbki CNC z rysunkami, ilość, środowisko aplikacji, wymagania dotyczące wykończenia, i potrzeby inspekcji.
Powiązane artykuły ze stali nierdzewnej
- Obróbka CNC stali nierdzewnej: Kompletny przewodnik rozwiązywania problemów
- 303 Stal nierdzewna automatowa: Oszczędny wybór w przypadku precyzyjnych części wsadowych
- 17-4Obróbka stali nierdzewnej PH: Leczenie roztworem, Starzenie się i obróbka wykańczająca
- Problemy z obróbką CNC stali nierdzewnej & Rozwiązania: Zabudowana krawędź, Zużycie narzędzia, Zepsute wiertła & Gadać
- Przewodnik po wykańczaniu powierzchni ze stali nierdzewnej: Polerowanie, Szczotkowanie, Strzałowy, Pasywacja, Elektropolerowanie & PVD
- Medyczna obróbka części ze stali nierdzewnej: 316Materiał L, Wymagania dotyczące procesu i zgodności
- Maszyny spożywcze Obróbka stali nierdzewnej: Materiał klasy sanitarnej, Spawanie i wykończenie powierzchni
- Koszt obróbki CNC stali nierdzewnej & Przewodnik po ofertach: 10 Czynniki kosztowe i porównanie dostawców

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.
