



Dlaczego ten sam rysunek może uzyskać cytaty różniące się według 100%?
Widziało to wiele zespołów inżynieryjnych i zaopatrzeniowych: ten sam rysunek części ze stali nierdzewnej wysłany do trzech warsztatów obróbczych zwracany jest z cenami, które mogą różnić się dwukrotnie. Czy niski cytat nie ma zakresu? Czy wysoka wycena niesie ze sobą niepotrzebne koszty? W rzeczywistości, Różnice w ofertach wynikają z jasnej logiki kosztów — zrozumienie jej pomaga ocenić, która oferta jest kompletna, realistyczny, i nadaje się do projektu.
Różnice w ofertach zwykle wynikają z całkowitego kosztu produkcji
Dla tej samej części ze stali nierdzewnej, cytaty różniące się od 20% Do 50% nie są rzadkością. Niższa cena może wynikać z szybszych cykli obróbki, lub może wynikać z pominięcia przetwarzania końcowego, kontrola dokumentacja, lub ryzyko nieprzewidziane. Porównując cytaty, nie porównuj samej ceny jednostkowej – sprawdź, czy zakres wyceny obejmuje certyfikaty materiałowe, kontrola wymiarów krytycznych, wykończenie powierzchni, wymagania dotyczące opakowań, i odpowiedzialność za postępowanie w przypadku niezgodności.
Czynnik kosztowy | Dlaczego ma to wpływ na wycenę | Kierunek redukcji kosztów |
Klasa materiału | 304, 316, 316L, 303, 17-4PH różnią się ceną i obrabialnością | Nie przeceniaj wyższych ocen; wybrać na podstawie korozji, wytrzymałość, i wymagania dotyczące zgodności |
Złożoność geometryczna | Głębokie ubytki, cienkie ściany, długie zwisy, a małe narożniki wewnętrzne wydłużają czas obróbki | Zrelaksuj się, niefunkcjonalne narożniki wewnętrzne, dodać nadające się do obróbki fazowania i powierzchnie mocujące |
Tolerancja & Chropowatość | Zbyt wąskie tolerancje zwiększają obróbkę wykańczającą, szlifowanie, i inspekcja | Odróżnij wymiary funkcjonalne od wymiarów ogólnych |
Zużycie narzędzia | Lepkość stali nierdzewnej i utwardzanie przez zgniot zwiększają koszty oprzyrządowania | Optymalizuj parametry cięcia, chłodzenie, i ścieżki narzędzi |
Przetwarzanie końcowe | Pasywacja, elektropolerowanie, PVD, i piaskowanie dodają etapy procesu i kontroli | Określ wyraźnie wymagane obszary na rysunkach; unikaj nadmiernej obróbki całych części |
W obróbce CNC stali nierdzewnej, klasa materiału, złożoność części, wymagania dotyczące tolerancji, ilość zamówienia, wykończenie powierzchni, spawalniczy, kontrola, opakowanie, i czas realizacji wpływają na ostateczną wycenę. Dla szerszego zrozumienia obróbki stali nierdzewnej, zapoznaj się z Przewodnik po obróbce CNC ze stali nierdzewnej.
Podział struktury kosztów obróbki stali nierdzewnej
Wycena obróbki stali nierdzewnej składa się z kilku warstw kosztów. Dla typowych 304/316 precyzyjnie obrobione części, koszt materiału zwykle stanowi 30–40%, obróbka (łącznie z amortyzacją sprzętu i robocizną) 35%–45%, obróbka powierzchniowa i obróbka końcowa 10%–15%, inspekcja i kontrola jakości 5%–10%, i zarządzanie oraz zysk 5%–10%.
Proporcje te zmieniają się wraz z charakterystyką części. Do skomplikowanych części pięcioosiowych, obróbka może przekroczyć 60% podczas gdy materiał spada do 20%. Do prostych części o dużej objętości, materiał może przekroczyć 50% podczas obróbki spada do 30%. Zrozumienie tej struktury pomaga określić, gdzie oferta jest wysoka i gdzie można obniżyć koszty bez zwiększania ryzyka jakościowego.
Pozycja kosztowa | Zakres | Notatki |
Koszt materiału | 30%–40% | 316 kosztuje 50–80% więcej niż 304; pręt/płyta/odkuwka znacznie się różnią |
Obróbka | 35%–45% | Zawiera amortyzację sprzętu, praca, zużycie narzędzi, płyn chłodzący |
Wykończenie powierzchni | 10%–15% | Elektropolerowanie/PVD kosztuje 2–5 razy więcej niż standardowe polerowanie |
Spawanie/obróbka cieplna | 5%–15% | Części spawane wymagają obróbki po spawaniu; obróbka cieplna wydłuża czas cyklu |
Inspekcja/kontrola jakości | 5%–10% | Pełna kontrola CMM kosztuje więcej niż pobieranie próbek; Dodatkowe badanie mgły solnej |
Zarządzanie/Zysk | 5%–10% | Zawiera opakowanie, wysyłka, nad głową |
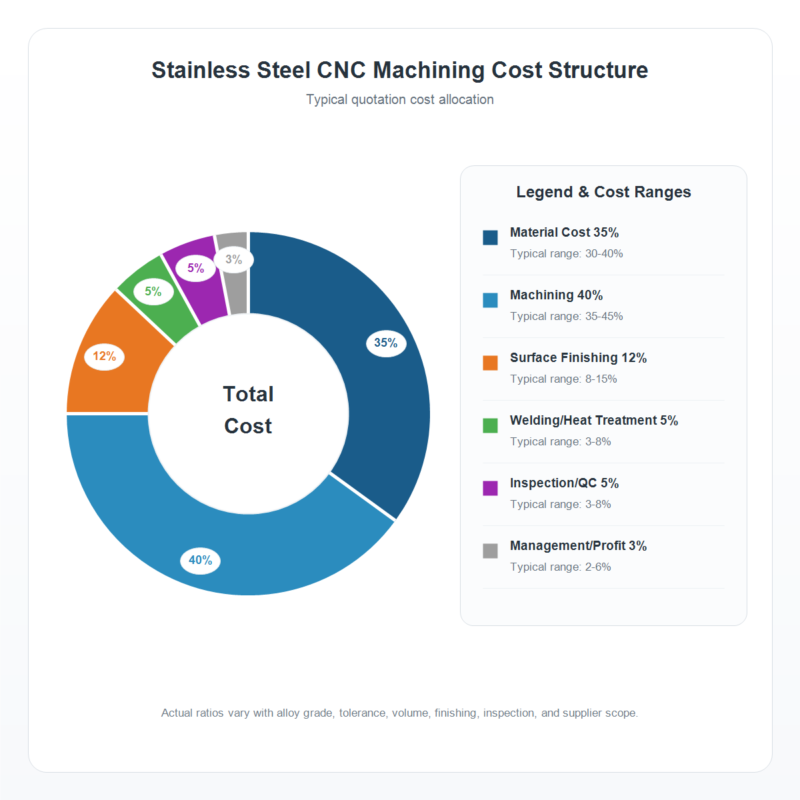
Gniazdo obrazu 1: Wykres pierścieniowy struktury kosztów obróbki stali nierdzewnej (6 segmenty)
10 Podstawowe czynniki kosztowe
Klasa materiału i forma
Materiał jest podstawą każdej wyceny. 316 Pręt ze stali nierdzewnej często kosztuje więcej niż 304; 316L jest nieco powyżej 316; 17-4Stale PH i duplex są droższe. Forma materiału wpływa również na cenę — pręty są najczęściej stosowane w przypadku przejrzystych cen, płyta wymaga obliczeń zagnieżdżenia w celu wykorzystania, odkuwki wymagają kosztów oprzyrządowania, i odlewy posiadają minimalne ilości zamówienia. Dodatkowo, norma materiałowa (GB/ASTM/EN) oraz czy raport z testu materiału (MTR) ma wpływ na cenę – pełna wycena powinna zawierać informację, czy dołączona jest dokumentacja MTR.
Do wyboru materiału, odnieść się do 304 vs 316 w porównaniu ze stalą nierdzewną 316L
Złożoność części i czas obróbki
Złożoność bezpośrednio determinuje czas obróbki. Proste części tulei mogą zająć kilka minut, podczas gdy skomplikowane obudowy pięcioosiowe mogą zająć wiele godzin. Oceniaj złożoność w kilku wymiarach: czy potrzebna jest pięcioosiowa obróbka symultaniczna, czy są głębokie dziury i zagłębienia, czy grubość ścianki jest mniejsza niż 2 mm, czy wymagane są wielokrotne operacje pod kątem. Każdy stopień złożoności może podwoić koszt obróbki. Doświadczone zespoły CNC mogą dokładniej oszacować czas obróbki na podstawie kompletnych modeli 3D i rysunków.
W przypadku powiązanych kwestii, odnieść się do Problemy z obróbką CNC stali nierdzewnej & Rozwiązania
Wymagania dotyczące tolerancji i chropowatości powierzchni
Węższe tolerancje oznaczają wyższe koszty. Tolerancje ogólne (±0,05 mm) są możliwe do osiągnięcia przy użyciu standardowego CNC; tolerancje precyzyjne (± 0,01 mm) wymagają precyzyjnego szlifowania i warsztatów o kontrolowanej temperaturze, zwiększenie kosztów o 30%–50%. Chropowatość powierzchni opiera się na tej samej logice — Ra 1,6 μm można osiągnąć przy standardowym frezowaniu, Ra 0,4μm wymaga szlifowania końcowego, Ra 0,05μm wymaga polerowania lustrzanego lub elektropolerowania. Każda niepotrzebnie wąska tolerancja lub wymaganie dotyczące wysokiego wykończenia na rysunku zwiększają koszty.
Ilość zamówienia
Ilość zamówienia jest jednym z najważniejszych czynników wpływających na cenę jednostkową. Do prototypów od 1 do 5 sztuk, programowanie, organizować coś, a koszty kontroli pierwszego artykułu rozkładają się na bardzo nieliczne części, co powoduje, że cena jednostkowa jest najwyższa. Na 100+ sztuki, te koszty stałe są amortyzowane, a cena jednostkowa może spaść do 40–60% ceny prototypu. Na 1000+ sztuki, Można zoptymalizować trasy procesu i zastosować dedykowane mocowania, dalsze obniżenie ceny jednostkowej. Jednakże, bardzo duże ilości mogą wydłużyć czas realizacji, wymagające równowagi.
Wymagania dotyczące wykończenia powierzchni
Często niedocenia się wpływu kosztów wykończenia powierzchni. Standardowe mechaniczne polerowanie i szczotkowanie są stosunkowo tanie. Elektropolerowanie wymaga specjalistycznego sprzętu i elektrolitu, kosztuje 2–3 razy więcej niż standardowe polerowanie. Powłoka PVD wymaga sprzętu do osadzania próżniowego i obróbki wstępnej, przy jeszcze wyższych kosztach i minimalnych wymaganiach dotyczących powierzchni powlekania. Pasywacja jest tania, ale wymaga środków chemicznych i dbałości o środowisko; obróbka strumieniowo-ścierna jest najtańsza, ale zwykle jest bardziej odpowiednia w przypadku nieestetycznych lub funkcjonalnych części wewnętrznych. W przypadku połączenia wielu wykończeń, stos kosztów.
Do wyboru wykończenia powierzchni, odnieść się do Przewodnik po wykańczaniu powierzchni ze stali nierdzewnej
Spawanie i obróbka po spawaniu
Koszt spawanych części ze stali nierdzewnej wykracza poza samą operację spawania. 316Do spawania typu L potrzebny jest drut wypełniający ER316L, pasywacja po spawaniu, i dla krytycznych części, obróbka roztworowa lub kontrola spoin (badania penetracyjne/radiografia). Kontrola odkształceń spawalniczych wymaga dedykowanego mocowania, a odkształcenia po spawaniu wymagają prostowania. Koszty te łatwo przeoczyć w uproszczonych wycenach i mogą powodować presję budżetową w trakcie produkcji.
Wymagania dotyczące obróbki cieplnej
Stale nierdzewne utwardzane wydzieleniowo, takie jak 17-4PH, wymagają obróbki przesycającej + hartowanie wiekowe, dodanie 2–3 operacji i 3–5 dni do cyklu. Obróbka roztworowa po spawaniu 304/316 części spawane wymagają dużych pieców do obróbki cieplnej, które mogą nie pomieścić dużych części. Obróbka cieplna nie tylko zwiększa bezpośrednie koszty, ale także wydłuża czas realizacji, wpływające na ogólny harmonogram projektu.
Wymagania dotyczące inspekcji i certyfikacji
Części znormalizowane mogą wymagać jedynie pobierania próbek wymiarowych, co jest stosunkowo niskim kosztem. Części stosowane w przemyśle medycznym i spożywczym mogą wymagać kontroli CMM, pomiar chropowatości powierzchni, weryfikacja merytoryczna, i udokumentowane zapisy, co zwiększa koszty. Jeżeli potrzebne są specjalne badania — badanie w mgle solnej, badanie ferrytu, badanie czystości – każde wiąże się z dodatkowymi opłatami. Projekty wymagające dokumentacji na poziomie medycznym lub certyfikowanych systemów jakości zwykle wiążą się z wyższymi kosztami zarządzania i dokumentacji.
Pakowanie i wysyłka
Części precyzyjne wymagają opakowania zabezpieczającego przed rdzą (Papier VCI/olej zapobiegający rdzy) i opakowanie odporne na wstrząsy (skrzynie piankowe/drewniane). Części eksportowe wymagają fumigowanych lub poddanych obróbce cieplnej drewnianych skrzyń. Duże i ciężkie części wiążą się z wyższymi kosztami wysyłki, a wysyłka międzynarodowa wymaga odprawy celnej i ubezpieczenia. Opłaty te są czasami wymienione osobno w cudzysłowie, czasami wliczone w cenę jednostkową — podczas porównywania sprawdź, czy opakowanie i wysyłka są uwzględnione.
Czas realizacji i pilność
Standardowe terminy realizacji (2–4 tygodnie) są wyceniane według stawek standardowych. Pospieszne zamówienia (dostawa w ciągu 1 tydzień) wymagają przeskakiwania w kolejkach i nadgodzin, z opłatami za pośpiech wynoszącymi zazwyczaj 1,3–1,5x standard. Im bardziej rygorystyczny termin, tym mniej miejsca na optymalizację procesów, co zwykle zwiększa koszty. Dodatkowo, wykorzystanie mocy dostawcy wpływa na oferty — wydajność, termin zamówienia, i dostępność materiałów mogą mieć wpływ na ostateczną wycenę.
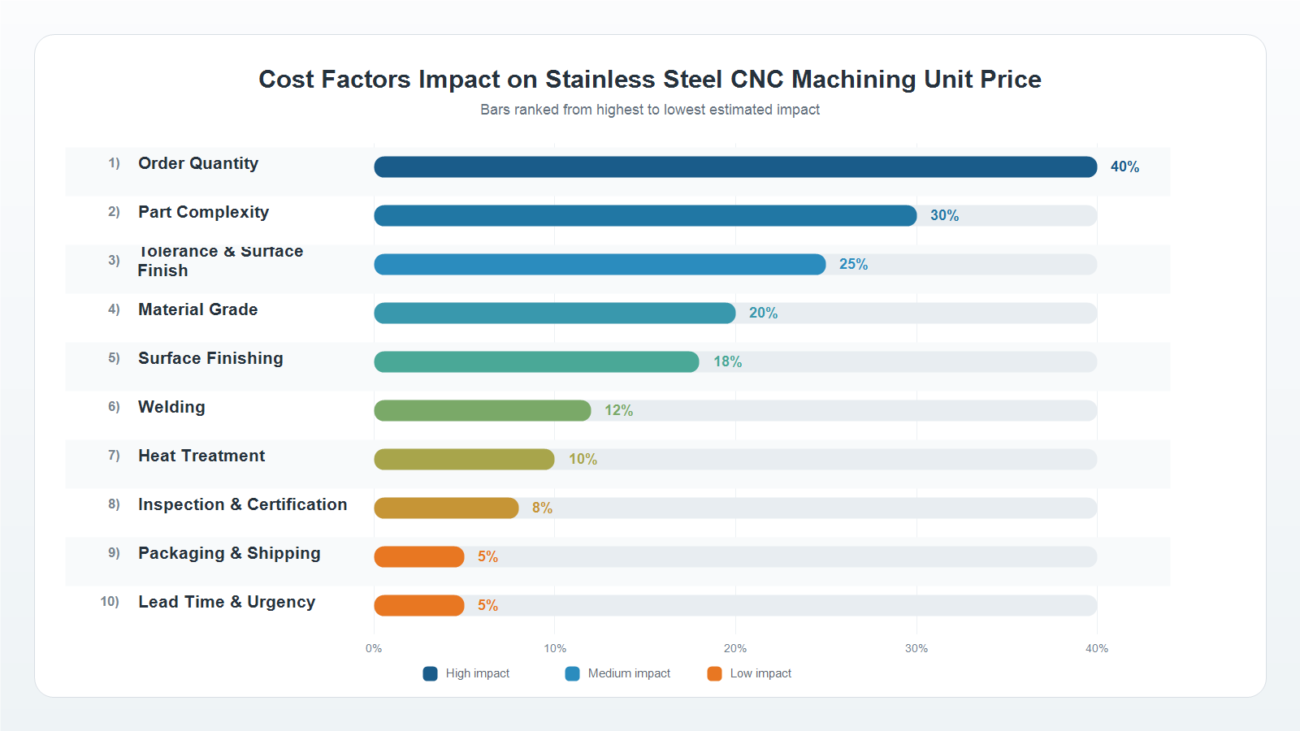
Gniazdo obrazu 2: 10 czynniki kosztowe wpływają na wykres słupkowy rankingu (procentowo wpływ na cenę jednostkową)
5 Praktyczne wskazówki optymalizacji kosztów
Zrozumienie czynników kosztowych umożliwia rozsądną optymalizację kosztów bez utraty jakości. Poniżej znajdują się kierunki redukcji kosztów, które JADE-CNC uznało za skuteczne w projektach produkcyjnych.
Optymalizacja materiałów jest często najbardziej bezpośrednią metodą redukcji kosztów. Tam, gdzie pozwala na to otoczenie, zastępowanie 304 Do 316 może obniżyć koszty materiałów, jeśli pozwala na to środowisko usług; dla części niespawanych, używając 316 zamiast 316L może obniżyć koszty spawania, korozja, i wymagania specyfikacji na to pozwalają. Jednakże, obniżenie jakości materiału musi opierać się na ocenie środowiska usługowego – morskiego, medyczny, i środowiska regulowane wymagają dokładnego przeglądu materiałów.
Optymalizacja tolerancji jest często pomijana. Oznaczenie każdego wymiaru na rysunku z dokładnością do ±0,01 mm znacznie zwiększa koszty obróbki. W rzeczywistości, tylko współpracujące powierzchnie wymagają wąskich tolerancji; rozluźnienie niepasujących powierzchni do bardziej odpowiedniej tolerancji może obniżyć koszty bez wpływu na funkcjonalność. Podczas przeglądu procesu, pomagamy klientom odróżnić wymiary krytyczne od wymiarów ogólnych.
Konsolidacja partii zmniejsza również koszty. Łączenie wielu zamówień małych partii w produkcję, lub dzielenie się materiałami i mocowaniami w podobnych częściach, znacznie obniża koszt jednostkowy. W programach długoterminowych można również wykorzystywać zapasy bezpieczeństwa lub planowanie zbiorcze zamówień, aby zmniejszyć koszty powtarzalnej konfiguracji i zakupu.
Uproszczenie wykańczania powierzchni również jest skuteczne. Polerowanie powierzchni pozornych podczas piaskowania lub pozostawianie powierzchni niepozornych bez obróbki kosztuje znacznie mniej niż elektropolerowanie wszystkiego. Pasywacja często zapewnia dobry stosunek kosztów do wydajności w zakresie odporności na korozję w odpowiednich środowiskach; elektropolerowanie nie zawsze jest konieczne.
Integracja procesów to jedna z zalet kompleksowego partnera produkcyjnego. Zakończenie obróbki, spawalniczy, wykończenie powierzchni, a inspekcja jedną zarządzaną trasą może ograniczyć przekazywanie zadań, koszt komunikacji, i niejasna odpowiedzialność pomiędzy wieloma sklepami. JADE-CNC zapewnia kompleksową obsługę od obróbki po wykończenie powierzchni, z kosztami, czas realizacji, i ryzyko jakościowe podlegają wspólnemu przeglądowi przed rozpoczęciem produkcji.
Porównanie typów dostawców w zakresie ofert obróbki CNC ze stali nierdzewnej
Wybór dostawcy nie powinien opierać się wyłącznie na cenie jednostkowej. Koszt, dostawa, komunikacja techniczna, reakcja na coś, i stabilność jakości mają znaczenie. Poniżej porównano JADE-CNC z wiodącymi w branży konkurentami w pięciu wymiarach.
Wymiar | JADE-CNC | Duża wiodąca fabryka | Mały sklep z maszynami |
Przejrzystość cytatów | szczegółowy cytatS, 10 identyfikowalne pozycje kosztowe | Oferty ryczałtowe, ograniczone szczegóły | Szacowane cytaty, duża wariancja |
Możliwość kompleksowej obsługi | Obróbka + spawalniczy + wykończeniowy + kontrola | Niektóre procesy zlecane na zewnątrz | Koncentracja na pojedynczym procesie |
Elastyczność dostaw | Wszystkie rozmiary zamówień, zamówienia w trybie pilnym zostały uwzględnione | Priorytetem są duże zamówienia, małe zamówienia czekają | Szybki dla małych zamówień, ograniczona pojemność dla dużych |
Współpraca | Proaktywne sugestie optymalizacji w przeglądzie procesu | Maszyny do druku, ograniczony, proaktywny wkład | Współpraca, ale ograniczone możliwości techniczne |
Reakcja na coś | 24-odpowiedź godzinowa, dedykowany kontakt | Długi proces, 3– 5 dni na odpowiedź | Szybka reakcja, ale niespójna jakość |
Stabilność jakości | ISO 9001, pełny proces kontroli jakości | Solidny system, ale nieelastyczny | Wysoka jakość wariancji |
Całkowity koszt | 10%–15% mniej niż w dużych fabrykach | Wysoki (alokacja kosztów ogólnych zarządzania) | Niska cena jednostkowa, ale wysoki koszt przeróbek |
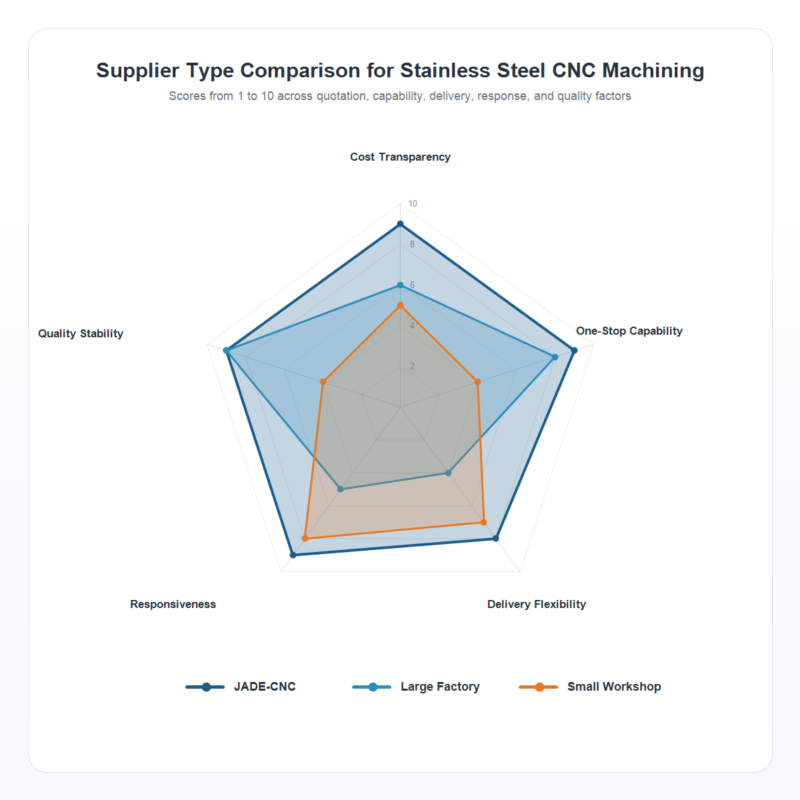
Gniazdo obrazu 3: Dostawca pięciowymiarowy porównawczy wykres radarowy (Kompleksowy partner CNC vs duża fabryka vs mały warsztat mechaniczny)
Zaletą dużych wiodących fabryk są solidne systemy i duża wydajność, ale wysokie koszty zarządzania, długie planowanie małych zamówień, wolniejsze procesy komunikacyjne, i zazwyczaj wyższe cytaty. Małe warsztaty mechaniczne oferują niskie ceny jednostkowe i szybką reakcję, ale ograniczone możliwości techniczne i stabilność jakości – złożone i wymagające części są podatne na problemy, a koszty przeróbek są wyższe.
JADE-CNC jest przystosowany do projektów wymagających wsparcia inżynieryjnego, elastyczne ilości zamówień, i stabilna realizacja – z systemem jakości i odpowiednim wyposażeniem (pięcioosiowy, obróbka tokarsko-frezarska, ISO 9001), przy zachowaniu responsywności, elastyczność, i prędkość. Podczas przeglądów procesów, JADE-CNC pomaga klientom zidentyfikować czynniki generujące koszty i ryzyko związane z produkcją przed obróbką do druku. Małe partie, zamówienia ilościowe, i pilne projekty można sprawdzić pod kątem bieżących możliwości, z dedykowanymi kontaktami w celu zmniejszenia luk komunikacyjnych.
Proces wyceny JADE-CNC
JADE-CNC wykorzystuje ustrukturyzowany proces wyceny, aby poprawić szybkość i dokładność. Dla wielu projektów, JADE-CNC może odpowiedzieć w ciągu 24 godzin po otrzymaniu kompletnych rysunków, łącznie z zaleceniami dotyczącymi doboru materiałów, trasa procesu, plan wykończenia powierzchni, czas realizacji, i szczegółowy cytat. Do skomplikowanych części, najpierw przeprowadzamy przegląd procesu, identyfikowanie punktów projektowych na rysunku, które mogą zwiększać koszty, dostarczanie sugestii optymalizacyjnych, i wydanie formalnej wyceny po potwierdzeniu przez klienta.
Wycena obejmuje koszt materiałów, koszt obróbki, koszt wykończenia powierzchni, koszt inspekcji, oraz koszt opakowania/wysyłki — każdy przedmiot można sprawdzić i prześledzić. Notowania ilościowe zapewniają wielopoziomowe ceny (10/50/100/500 sztuki) aby pomóc klientom dokonać wyboru w oparciu o zapotrzebowanie. Po zatwierdzeniu prototypu, Ceny hurtowe można przeglądać i planować na podstawie dostępności materiałów i harmonogramu zamówień.
O JADE-CNC
JADE-CNC specjalizuje się w precyzyjnej obróbce części ze stali nierdzewnej, z pięcioosiowym symultanicznym, obróbka tokarsko-frezarska, i precyzyjny sprzęt do szlifowania, ISO 9001 orzecznictwo, i kompleksowe usługi od obróbki skrawaniem i spawania po wykończenie powierzchni i kontrolę. Cytaty są uporządkowane i możliwe do prześledzenia, i przeglądy procesów pomagają klientom zidentyfikować możliwości redukcji kosztów, ryzyko związane z czasem realizacji, I wymagania dotyczące kontroli jakości przed produkcją.
Wyślij swoje rysunki 3D/2D, klasa materiału, ilość, tolerancje, wykończenie powierzchni, wymagania inspekcyjne, i docelowy czas realizacji szczegółowej oferty, przegląd wykonalności, i ocena czasu realizacji.
Powiązane artykuły ze stali nierdzewnej
Obróbka CNC stali nierdzewnej: Kompletny przewodnik rozwiązywania problemów
304 vs 316 w porównaniu ze stalą nierdzewną 316L: Który wybrać do obróbki CNC?

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.
