



Maszyny spożywcze Obróbka stali nierdzewnej: Wymagania higieniczne są na pierwszym miejscu
Największą różnicą między częściami ze stali nierdzewnej maszyn spożywczych a standardowymi częściami przemysłowymi jest higiena i łatwość czyszczenia. Powierzchnie mające kontakt z żywnością powinny unikać martwych narożników, gromadzenie się pozostałości, spękanie, szorstkie spoiny, i trudne do czyszczenia szczeliny, ponieważ w tych obszarach mogą gromadzić się pozostałości produktu i środki czyszczące. Wymagania FDA dotyczące kontaktu z żywnością, 3-Standardy sanitarne, i wytyczne EHEDG są często używane jako odniesienia w zakresie bezpieczeństwa materiałów, wykończenie powierzchni, czyszczona geometria, i obróbka spawów. Niezgodne szczegóły mogą prowadzić do ustaleń z audytu, przeróbka, lub opóźnione wydanie sprzętu.
W tym artykule wyjaśniono specjalne wymagania dotyczące obróbki stali nierdzewnej w maszynach spożywczych w pięciu obszarach: wybór materiału, projekt sanitarny, proces spawania, wykończenie powierzchni, i dokumentacja audytowa. Ogólna wiedza dotycząca obróbki stali nierdzewnej, odnieść się do Obróbka CNC stali nierdzewnej: Kompletny przewodnik rozwiązywania problemów.
Wybór materiałów do maszyn spożywczych: 304 dla stref suchych, 316L dla stref mokrych
Różne strefy maszyn spożywczych mają różne wymagania materiałowe. Strefy suche, takie jak obudowy i ramy bez kontaktu z produktem lub wodą, często używam 304 ponieważ ma dobrą dostępność, koszt, i obrabialność. Strefy mokre mające kontakt z wodą, żywność, środki czyszczące, lub środki dezynfekcyjne często wymagają 316L, ponieważ środki czyszczące zawierające chlorki mogą zwiększać ryzyko wżerów 304. 316L zawiera molibden w celu poprawy odporności na korozję chlorkową i ma mniejsze ryzyko korozji międzykrystalicznej po spawaniu.
Używanie 304 w strefach mokrych może obniżyć początkowy koszt materiału, ale plamy rdzy, wżery, lub wymiana pola może spowodować później większą stratę. Do mokrych stref maszyn spożywczych i spawanych części stykowych, 316L należy sprawdzić na wczesnym etapie wyboru materiału i cytat.
304 jest powszechnie stosowany w wielu częściach konstrukcyjnych sprzętu spożywczego, oferując dobrą cenę i dostępność. 316 lub 316L jest bardziej odpowiedni dla silniejszych mediów korozyjnych, środowiska czyszczące zawierające chlor, lub bardziej rygorystyczne warunki kontaktu. Wybór materiału nie powinien opierać się wyłącznie na nazwie gatunku; powinien rozważyć medium kontaktowe, środki czyszczące, temperatura, spawalniczy, i wykończenie powierzchni. Aby uzyskać szczegółowe porównanie materiałów, odnieść się do 304 vs 316 w porównaniu ze stalą nierdzewną 316L.
Strefa | Polecany materiał | Powód |
Strefa sucha (obudowa/rama) | 304 | Brak kontaktu z wodą i żywnością; 304 jest wystarczające |
Strefa mokra (kontakt woda/środek czyszczący) | 316L | Środowisko chlorkowe; 304 skłonny do wżerów |
Powierzchnia mająca kontakt z żywnością | 316L | Wymóg klasy sanitarnej; odporny na korozję + łatwe do czyszczenia |
Spawane rury/zbiorniki | 316L | Brak korozji międzykrystalicznej po spawaniu |
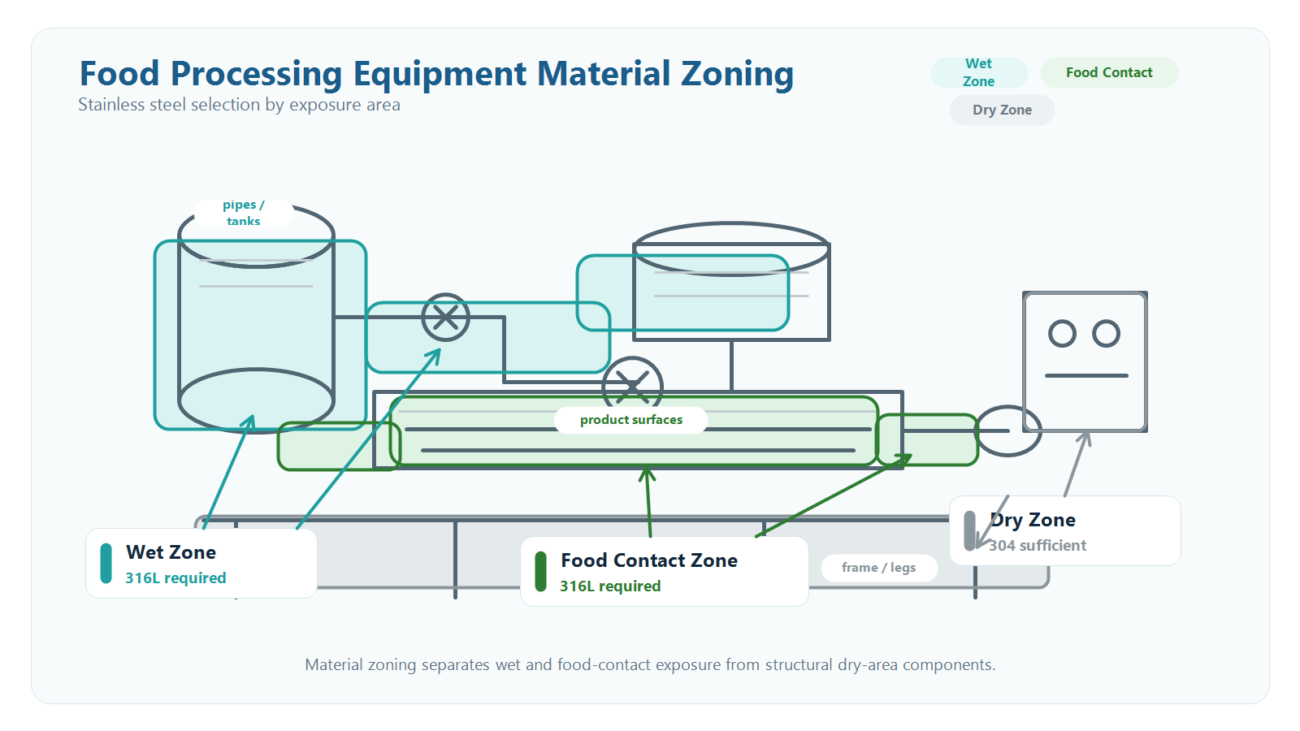
Gniazdo obrazu 1: Schemat wyboru podziału na strefy materiałów do maszyn spożywczych
Projekt sanitarny części maszyn spożywczych: Żadnych martwych kątów, Łatwe do czyszczenia
Podstawą projektowania maszyn spożywczych jest brak martwych kątów i łatwe czyszczenie. W narożnikach wewnętrznych należy zastosować przejścia promieniowe, jeśli pozwala na to projekt. Ostre narożniki wewnętrzne są trudne do czyszczenia i mogą gromadzić osad, podczas gdy narożniki zewnętrzne należy nadal oczyścić, aby zapewnić bezpieczną obsługę i czyszczenie.
Spoiny są kluczowym elementem projektowania instalacji sanitarnych. Spoiny na powierzchniach mających kontakt z żywnością powinny być zeszlifowane lub wykończone na równo z materiałem podstawowym, jeśli wymaga tego specyfikacja, bez ostrej korony spoiny, która może stworzyć martwy narożnik do czyszczenia. Do spawania rur często wykorzystuje się spawanie orbitalne, a wewnętrzna powierzchnia spoiny może być polerowana elektrolitycznie lub mechanicznie, aby uzyskać gładkość, wnętrze nadające się do czyszczenia.
Jeśli to możliwe, należy unikać połączeń gwintowych na powierzchniach mających kontakt z żywnością, ponieważ szczeliny gwintowane mogą stać się martwymi kątami higienicznymi. Kiedy wątki są potrzebne, zgrzewanie uszczelek lub dedykowane przyłącza sanitarne takie jak ISO 2852 można zastosować połączenia zaciskowe. Powierzchnie wyposażenia powinny unikać niepotrzebnych, nieprzelotowych otworów i wgłębień; przez dziury, funkcje drenażowe, i nachylone powierzchnie poprawiają łatwość czyszczenia i drenaż.
Proces spawania maszyn spożywczych: Spawanie orbitalne, Wewnętrzne spłaszczanie i pasywacja
Do spawania rur i zbiorników w maszynach spożywczych, Spawanie orbitalne TIG jest często wybierane do połączeń rur i rurek, ponieważ automatyczna kontrola parametrów poprawia spójność spoiny w porównaniu ze spawaniem ręcznym. W typowych średnicach rur od 19 mm do 219 mm można stosować spawanie orbitalne, podczas gdy w przypadku większych rur można stosować ręczne spawanie TIG z udziałem wykwalifikowanych spawaczy i kontrolowane procedury spawania.
Wewnętrzne spłaszczenie spoiny może być wymagane w przypadku rur spożywczych, gdy wewnętrzne wzmocnienie spoiny lub utlenienie wpływa na łatwość czyszczenia. Po spawaniu, ściana wewnętrzna może posiadać wzmocnienia spawów i przebarwienia, które należy obrobić odpowiednim sprzętem do wykańczania wnętrz, a następnie elektropolerowanie lub pasywacja zgodnie ze specyfikacją. Zewnętrzne spoiny mogą również wymagać gładkiego oszlifowania, aby dopasować je do wykończenia powierzchni materiału podstawowego.
Do obróbki po spawaniu, 316Części spawane zwykle wymagają czyszczenia i pasywacji po spawaniu. Dla 304 części spawane używane w pobliżu stref mokrych, Jeśli problemem jest odporność na korozję lub łatwość czyszczenia, można dokonać przeglądu elektropolerowania i pasywacji. W stosownych przypadkach do pasywacji można zastosować kwas cytrynowy, następnie spłukuje się oczyszczoną wodą w celu zmniejszenia pozostałości środków chemicznych.
Zagrożenia związane ze spawanymi częściami maszyn spożywczych zazwyczaj koncentrują się na spodniej stronie spoiny, strefa wpływu ciepła, korona spawalna, i niewystarczająco naziemne obszary. Więcej informacji na temat spawania stali nierdzewnej, odnieść się do Spawanie stali nierdzewnej dla części obrabianych CNC.
Wykańczanie powierzchni części ze stali nierdzewnej mających kontakt z żywnością
Powierzchnie mające kontakt z żywnością często mają Ra 0,8um lub mniej, z wyższymi wymaganiami sięgającymi Ra 0,4um w zależności od sprzętu i metody czyszczenia. Standardowe polerowanie mechaniczne może osiągnąć Ra 0,8um, ale niekontrolowane rowki polerskie mogą uwięzić pozostałości produktu i stać się trudne do czyszczenia. Elektropolerowanie może uzyskać gładszą powierzchnię, powierzchnię o zmniejszonej liczbie rowków i poprawiają odporność na korozję, dlatego często wybiera się go do powierzchni mających kontakt z żywnością, gdzie łatwość czyszczenia ma kluczowe znaczenie.
Elektropolerowanie zwykle kosztuje więcej niż polerowanie mechaniczne, ale w przypadku powierzchni mających kontakt z żywnością lepsza łatwość czyszczenia i odporność na korozję może uzasadniać koszt. Powierzchnie nie mające kontaktu z żywnością, takich jak obudowy w strefie suchej, często można zastosować standardowe polerowanie mechaniczne lub szczotkowanie, aby kontrolować koszty.
Śrutowanie w maszynach spożywczych zwykle ogranicza się do powierzchni bezdotykowych, ponieważ piaskowane powierzchnie są bardziej chropowate i mogą zatrzymywać pozostałości. Powłokę PVD można zastosować do uzyskania wyglądu elementów dekoracyjnych, jednakże należy go dokładnie sprawdzić przed użyciem na powierzchniach mających kontakt z żywnością, ponieważ uszkodzenie lub rozwarstwienie powłoki może stworzyć ryzyko zanieczyszczenia.
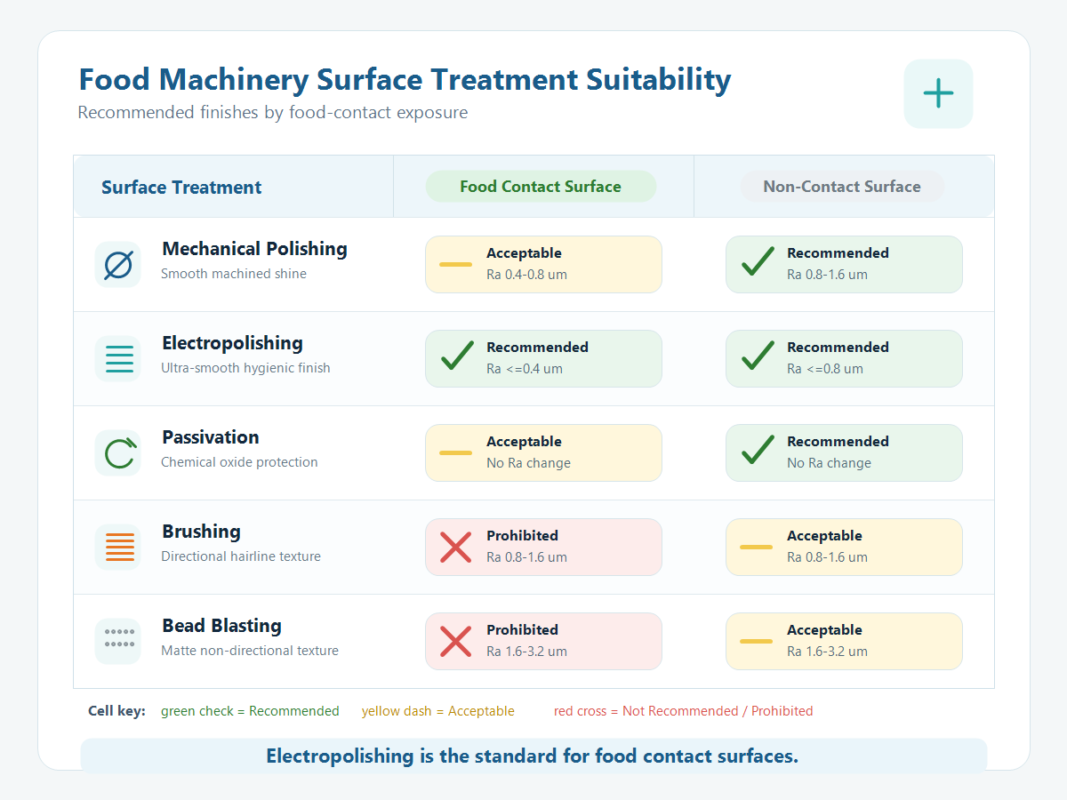
Gniazdo obrazu 2: Tabela doboru wykańczania powierzchni maszyn spożywczych
Dokumentacja audytowa i standardy sanitarne: FDA, 3-A i EHEDG
Maszyny spożywcze eksportowane do Stanów Zjednoczonych, Europa, lub sanitarne zastosowania związane z nabiałem i napojami mogą wymagać zgodności ze specyfikacjami klienta w oparciu o zasady kontaktu z żywnością określone przez FDA, 3-Standardy sanitarne, Wytyczne dotyczące projektowania higienicznego EHEDG, lub inne obowiązujące normy. Zasady FDA dotyczące kontaktu z żywnością skupiają się na bezpieczeństwie materiałów i warunkach stosowania; 3-A i EHEDG kładą większy nacisk na konstrukcję, która pozwala na czyszczenie, złącza spawane, wykończenie powierzchni, i higienę sprzętu. Dokładne wymagania należy potwierdzić na podstawie specyfikacji projektu i rynku docelowego.
JADE-CNC może dostarczyć certyfikaty materiałowe, zapisy spawalnicze, raporty chropowatości powierzchni, oraz rejestry dotyczące pasywacji lub elektropolerowania w celu wsparcia FDA klienta, 3-A, EHEDG, lub audyty higieny wewnętrznej. Specyfikacje procedur spawania (WPS/PQR) i kwalifikacje spawacza można również sprawdzić, jeśli projekt tego wymaga.
Typowe problemy i rozwiązania związane z obróbką stali nierdzewnej w maszynach spożywczych
Częstym problemem w maszynach spożywczych jest rdza na spoinach. Przyczyną jest często używanie 304 w strefach mokrych, niepełne oczyszczenie spoin, lub niewystarczająca pasywacja po spawaniu. Podejście JADE-CNC polega na dokonaniu przeglądu stali 316L pod kątem części spawanych w strefie mokrej i mających kontakt z żywnością, kontrolować czyszczenie i pasywację po spawaniu, i, jeśli to konieczne, przeprowadzić badania penetracyjne dla spoin krytycznych.
Kolejnym problemem są zagłębienia na spoinach po elektropolerowaniu. Przyczyną jest nierówne szlifowanie spoiny, co może prowadzić do koncentracji prądu w zagłębieniach podczas elektropolerowania i nadmiernego usuwania. Tam, gdzie jest to wymagane, JADE-CNC szlifuje spoiny równo z materiałem podstawowym oraz kontroluje prąd i czas podczas elektropolerowania.
Błędy w audytach higienicznych są często spowodowane czyszczeniem martwych kątów. Podczas przeglądu procesu, JADE-CNC sprawdza rysunki pod kątem ostrych narożników wewnętrznych, ślepe otwory, luki w nitkach, wgłębienia nieodpływowe, i inne zagrożenia higieniczne, następnie przedstawia sugestie dotyczące wykonalności przed rozpoczęciem produkcji. Zmniejsza to ryzyko wykrycia niezgodności dopiero po obróbce, spawalniczy, i wykończenia zostały już zakończone.
O JADE-CNC
JADE-CNC specjalizuje się w precyzyjnej obróbce części ze stali nierdzewnej, z obróbką pięcioosiową, obróbka złożona tokarsko-frezarska, precyzyjny sprzęt do szlifowania, ISO 9001 orzecznictwo, i kompleksowe usługi od obróbki skrawaniem i spawania po wykończenie powierzchni i kontrolę. Przychodzący materiał można zweryfikować za pomocą spektrometru, z samokontrolą oraz dedykowaną inspekcją na kluczowych etapach procesu, pomagając kontrolować czas realizacji, jakość, i spójność partii.
Wyślij swój rysunek, Model CAD, klasa materiału, strefa kontaktu z żywnością, miejsce spawania, wymagana chropowatość powierzchni, metoda czyszczenia, wymóg dokumentacji, oraz ilość partii do oceny procesu i wyceny, zazwyczaj w obrębie 24 godziny.
Powiązane artykuły ze stali nierdzewnej
– 304 vs 316 w porównaniu ze stalą nierdzewną 316L: Który wybrać do obróbki CNC?
– Medyczna obróbka części ze stali nierdzewnej: 316Materiał L, Wymagania dotyczące procesu i zgodności

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.
