



Spawalniczy: Proces, który najprawdopodobniej powoduje problemy w obróbce stali nierdzewnej
W obróbka części ze stali nierdzewnej, spawanie to proces, który wygląda na prosty, ale w rzeczywistości jest złożony. Spawanie stali nierdzewnej wiąże się z wyborem materiału, materiał wypełniający, parametry spawania, osłona gazowa, kontrola zniekształceń, i obróbka po spawaniu. Problem na którymkolwiek z tych etapów może prowadzić do pękania spoiny, korozja, zniekształcenie, lub odrzucenie partii.
Trudność w przypadku części spawanych ze stali nierdzewnej nie polega na tym, czy można je ze sobą zespawać, ale czy wymiary po spawaniu, wygląd, odporność na korozję, a późniejsza obróbka wykańczająca może nadal konsekwentnie odpowiadać rysunkowi. Wiele części obrabianych CNC wykorzystuje spawanie, aby zmniejszyć całkowity koszt obróbki CNC, łączyć złożone struktury, lub uzyskaj połączenia cienkiego arkusza z częścią obrobioną. Jednakże, jeśli sekwencja spawania, dodatek, mocowanie, i obróbka po spawaniu nie są planowane z wyprzedzeniem, późniejsze problemy obejmują zniekształcenia poza tolerancją, przesunięcie powierzchni uszczelniającej, przebarwienia spoin, niepełna pasywacja, lub niewystarczający naddatek na obróbkę wykańczającą.
Na przykład, spawalność 304, 316, i 316L różni się znacznie. 316L, ze względu na niską zawartość węgla, ma mniejsze ryzyko korozji międzykrystalicznej po spawaniu i jest często wybierany do spawanych konstrukcji ze stali nierdzewnej. 304 I 316 często wymagają odpowiedniej obróbki po spawaniu, aby przywrócić odporność na korozję w obszarze spawania. W tym przewodniku opisano trzy procesy spawania powszechnie stosowane w przypadku części obrabianych CNC ze stali nierdzewnej – Spawanie metodą TIG, spawanie laserowe, i spawanie plazmowe – z naciskiem na kontrolę zniekształceń, obróbka po spawaniu, i obróbka powierzchni.
TIG, Laser, i porównanie spawania plazmowego
Istnieją trzy powszechnie stosowane procesy spawania części obrabianych ze stali nierdzewnej, każdy z odpowiednimi aplikacjami. Spawanie metodą TIG (Wolframowy gaz obojętny) jest bardzo wszechstronny i może wytwarzać wysokiej jakości spoiny na wielu gatunkach stali nierdzewnej, ale jest powolny, wymaga dużej ilości ciepła i znacznych zniekształceń. Spawanie laserowe charakteryzuje się niskim dopływem ciepła, minimalne zniekształcenia, i duża prędkość, ale koszt sprzętu jest wysoki, a wymagania dotyczące odstępów montażowych są surowe. Spawanie plazmowe mieści się pomiędzy tymi dwoma, z głęboką penetracją, odpowiedni do spawania blach średniej grubości.
Proces | Dopływ ciepła | Zniekształcenie | Prędkość spawania | Odpowiednia grubość | Koszt |
TIG | Wysoki | Wysoki | Powolny | 0.5–6mm | Niski |
Laser | Niski | Niski | Szybko | 0.1-3 mm | Wysoki |
Osocze | Średni | Średni | Średni | 1–8 mm | Średni |
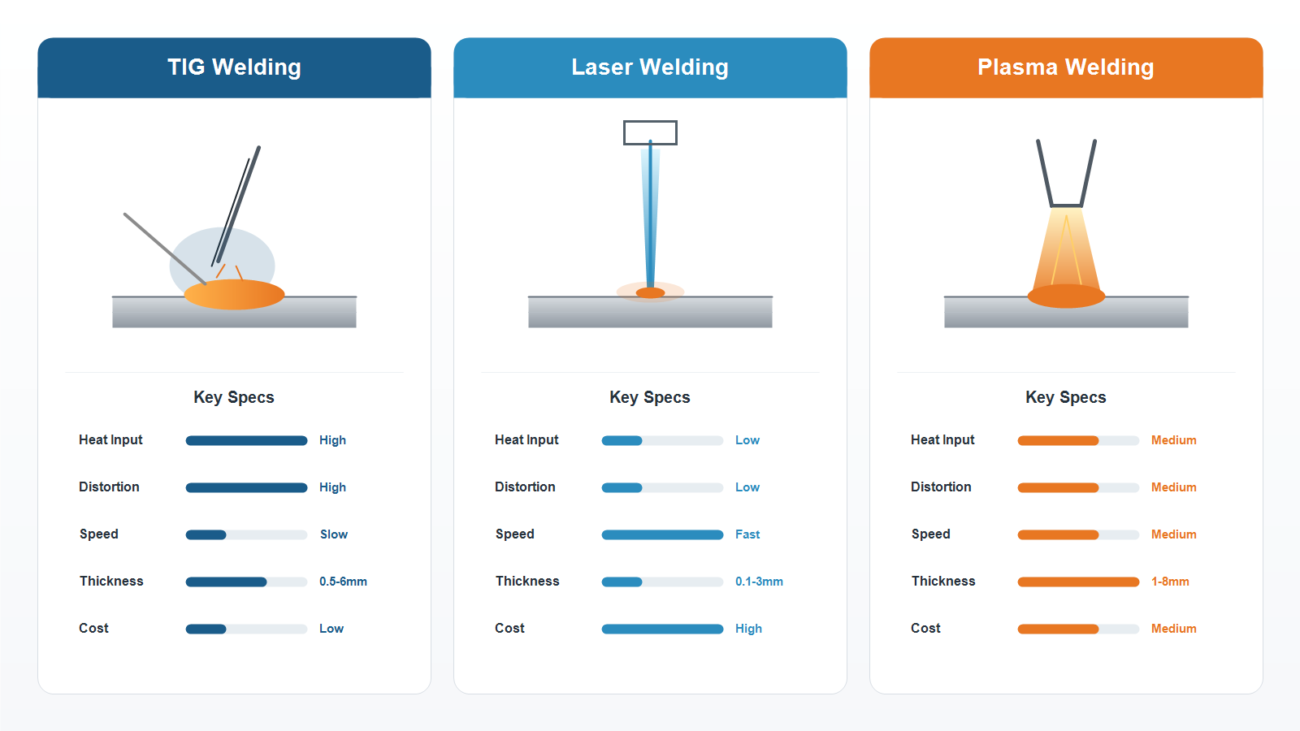
Gniazdo obrazu 1: Porównanie trzech procesów spawania (można zaprojektować jako infografikę)
Spawanie TIG: Najbardziej wszechstronny proces spawania stali nierdzewnej
Spawanie TIG jest najpowszechniej stosowaną metodą spawania w obróbce stali nierdzewnej. Wykorzystuje elektrodę wolframową do wytworzenia łuku, który topi metal nieszlachetny i metal wypełniający, podczas gdy argon chroni roztopione jeziorko przed utlenianiem. Zaletami spawania TIG jest wysoka jakość spoin, piękna formacja koralików, i kompatybilność z wieloma gatunkami stali nierdzewnej. Wadą jest duży dopływ ciepła, podatność na odkształcenia na cienkich blachach, mała prędkość spawania, i wysokie wymagania kwalifikacyjne dla spawaczy.
Podczas spawania 316L, Zwykle określa się drut wypełniający ER316L 308 lub standardowe 316 drut; W przeciwnym razie, zawartość węgla i skład stopu spoiny mogą nie spełniać wymagań dotyczących odporności na korozję. Prąd spawania dobierany jest na podstawie grubości blachy: 30-60A dla cienkiej blachy o grubości 0,5-1 mm, 80-120A dla 2-3mm, i przygotowanie skosu za pomocą spawania wielościegowego dla grubości powyżej 3 mm. W osłonie gazowej wykorzystuje się czysty argon 8-12 L/min, a tylna strona powinna być również osłonięta gazem, aby ograniczyć utlenianie i przebarwienia.
Typowe problemy związane ze spawaniem TIG obejmują porowatość i brak penetracji. Porowatość jest zwykle spowodowana słabą osłoną gazową, zaolejony drut wypełniający, lub warstwa tlenku na powierzchni metalu nieszlachetnego. Brak penetracji spowodowany jest zbyt małym prądem, zbyt duża prędkość jazdy, lub niewystarczający kąt skosu. Nasze podejście polega na oczyszczeniu obszaru spoiny acetonem lub alkoholem przed spawaniem, przed użyciem sprawdzić integralność opakowania drutu elektrodowego, i wykonaj kontrolę przekroju spoiny na pierwszym elemencie, aby potwierdzić głębokość wtopienia.
Spawanie laserowe zapewniające wysoką precyzję i niskie zniekształcenia
Spawanie laserowe wykorzystuje wiązkę lasera o dużej gęstości energii do topienia metalu, ze skoncentrowanym dopływem ciepła, mała strefa wpływu ciepła, minimalne zniekształcenia, i prędkość spawania 3–5 razy większa niż w przypadku spawania TIG. Spawanie laserowe nie wymaga materiału dodatkowego (spawanie autogeniczne), tworząc wąską i estetyczną spoinę – szczególnie odpowiednią do części cienkościennych, precyzyjne komponenty, oraz części o wysokich wymaganiach dotyczących wyglądu.
Jasne są także ograniczenia spawania laserowego. Koszt sprzętu jest wysoki, a wymagania dotyczące odstępów montażowych są surowe – szczeliny przekraczające 0,1 mm mogą skutkować brakiem penetracji, wymagające precyzyjnego dopasowania lub dodania drutu elektrodowego. Materiały silnie odblaskowe (takie jak czysta miedź, czyste aluminium) są trudne do spawania, ale stal nierdzewna ma akceptowalną absorpcję i zwykle nie wymaga specjalnej obróbki wstępnej w celu absorpcji. Do grubych płyt powyżej 3 mm, spawanie laserowe wymaga przygotowania wielościegowego lub ukosowego, gdzie jego przewaga maleje.
W przypadku części medycznych szeroko stosujemy spawanie laserowe, cienkościenne elementy maszyn spożywczych, i wygląd części dekoracyjnych. Po spawaniu laserowym, prostowanie jest często ograniczone, spoina jest estetyczna, a objętość późniejszego polerowania jest niewielka. Jednakże, do grubych płyt i elementów konstrukcyjnych, Spawanie TIG jest bardziej ekonomiczne i niezawodne.
Kontrola zniekształceń spawalniczych części CNC ze stali nierdzewnej
Odkształcenia spawalnicze są jednym z najczęstszych problemów produkcyjnych podczas spawania stali nierdzewnej. Stal nierdzewna ma współczynnik rozszerzalności cieplnej około 1,5 razy większy niż stal węglowa i przewodność cieplną około połowę mniejszą niż stal węglowa, dzięki czemu ciepło nie rozprasza się szybko podczas spawania, a odkształcenie może być większe niż w przypadku stali węglowej. Kontrola odkształceń nie może polegać wyłącznie na prostowaniu po spawaniu; należy rozpocząć od zaprojektowania procesu spawania i strategii mocowania.
Zmniejszenie dopływu ciepła jest zwykle najskuteczniejszym środkiem. Jeśli to możliwe, stosuj spawanie laserowe zamiast TIG; dla TIG-a, użyj najmniejszego prądu i największej prędkości, która nadal zapewnia penetrację. Spawanie symetryczne jest również powszechną metodą. Do długich spoin, stosuj spawanie wsteczne od środka na zewnątrz, aby uniknąć nadmiernego gromadzenia się ciepła na jednym końcu, powodując zginanie. Metoda sztywnego mocowania wykorzystuje uchwyty do pewnego mocowania przedmiotu obrabianego, użycie unieruchomienia w celu zmniejszenia zniekształceń, ale punkty mocowania nie powinny znajdować się bezpośrednio nad spoiną, ponieważ może wystąpić pękanie.
Kolejność spawania jest również ważna dla kontroli wymiarów. Najpierw spawaj spoiny o dużym skurczu, następnie spoiny o niskim skurczu; najpierw spawaj krótkie spoiny, następnie długie spoiny; do spoin krzyżowych, zgrzać szew poprzeczny przed szwem wzdłużnym. Do dużych zespołów spawanych, JADE-CNC może sprawdzić kolejność spawania i zarezerwować odwrotne odkształcenie przed spawaniem, aby ograniczyć prostowanie po spawaniu.
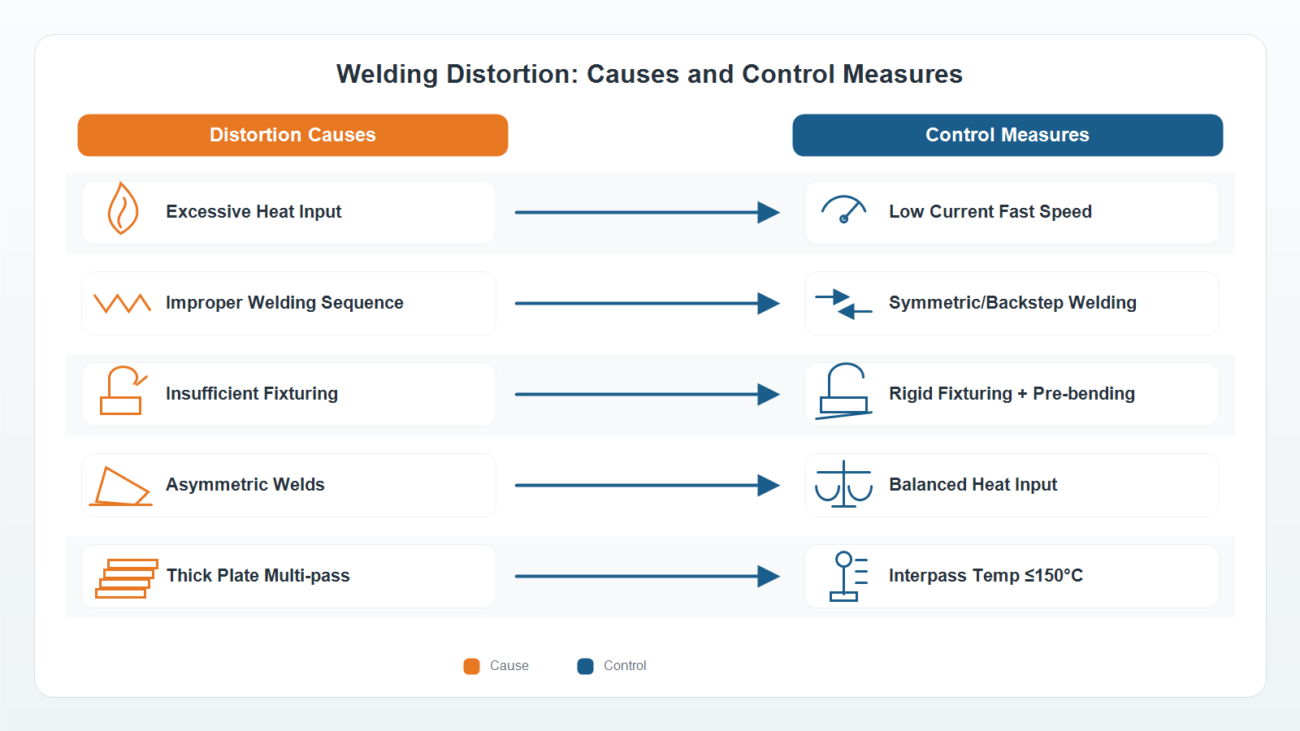
Gniazdo obrazu 2: Schemat środków kontroli zniekształceń spawalniczych
Obróbka po spawaniu: Przywracanie odporności na korozję i wyglądu
Po spawaniu stali nierdzewnej, odporność korozyjna spoiny i strefy wpływu ciepła może się zmniejszyć, dlatego zwykle konieczna jest obróbka po spawaniu. Najbardziej podstawowym procesem jest pasywacja: kwas azotowy lub cytrynowy usuwa wolne żelazo z powierzchni i pomaga przywrócić warstwę pasywną. Dla 304 I 316 po spawaniu, jeśli nie można zastosować leczenia roztworem, Zwykle określa się pasywację.
Krytyczne części spawane dla celów medycznych, żywność, lub zastosowania chemiczne mogą wymagać elektropolerowania, który usuwa przebarwienia spoin i pozwala uzyskać gładszą powierzchnię, jednocześnie poprawiając odporność na korozję. Przed elektropolerowaniem, upewnij się, że spoina jest gładka, bez podcięć lub nadmiaru metalu spoiny, w przeciwnym razie wady staną się bardziej widoczne po elektropolerowaniu.
Niektóre materiały i konstrukcje umożliwiają obróbkę naprężeń po spawaniu, podczas gdy inne są ograniczone materiałowo, wydajność, lub wymagania dotyczące powierzchni. Jeśli projekt później obejmuje 17-4PH lub inne stale nierdzewne poddane obróbce cieplnej, należy wcześniej potwierdzić trasę obróbki cieplnej, aby uniknąć zakłóceń pomiędzy procesami spawania i starzenia.
316L, ze względu na niską zawartość węgla, ma mniejsze ryzyko korozji międzykrystalicznej po spawaniu i zwykle wymaga pasywacji zgodnie z rysunkiem lub środowiskiem pracy. Dla 304 I 316 po spawaniu, jeśli środowisko pracy jest korozyjne, obróbka roztworem po spawaniu (zazwyczaj ogrzewanie do 1050-1100°C, a następnie szybkie chłodzenie) może być zalecany do ponownego rozpuszczenia węglików wydzielonych podczas spawania. Jednakże, duże i złożone części często nie mieszczą się w piecu, dlatego często wybiera się 316L do krytycznych części spawanych.
Typowe wady spawalnicze i metody kontroli
Porowatość jest najczęstszą wadą, spowodowane słabą osłoną gazową, zaolejony lub utleniony drut/metal nieszlachetny, lub nadmierna długość łuku. Rozwiązania obejmują czyszczenie przed spawaniem, kontrola ścieżki gazowej, i kontrola długości łuku. Pękanie dzieli się na pękanie na gorąco i pękanie na zimno — stal nierdzewna ulega przede wszystkim pękaniu na gorąco, spowodowane skurczem podczas krzepnięcia spoiny pod utwierdzeniem. Rozwiązaniem jest użycie drutu wypełniającego 316L (zawierający niewielką ilość ferrytu), zmniejszenie powściągliwości, i kontrolowanie temperatury międzyściegowej. Brak penetracji spowodowany jest niskim prądem, duża prędkość, lub niewystarczający kąt skosu, wymagające dostosowania parametrów i przeprojektowania ukosu. Podcięcie spowodowane jest nadmiernym prądem lub nieprawidłowym kątem palnika, wymagające redukcji prądu i regulacji kąta.
Odbiór części spawanych JADE-CNC kontrola wizualna, krytyczne spoiny poddawane są testom penetracyjnym (P.T), i części ciśnieniowe poddawane są testom hydrostatycznym lub testom szczelności. Parametry spawania i identyfikacja spawacza są zapisywane na karcie procesu w celu zapewnienia identyfikowalności.

Gniazdo obrazu 3: Porównanie typowych wad spawalniczych (porowatość / wyśmienity / brak penetracji / podcięcie)
O JADE-CNC
JADE-CNC specjalizuje się w precyzyjnej obróbce części ze stali nierdzewnej, z obróbka pięcioosiowa, obróbka złożona tokarsko-frezarska, i precyzyjny sprzęt do szlifowania, ISO 9001 orzecznictwo, i kompleksowe usługi od obróbki skrawaniem i spawania po wykończenie powierzchni i kontrolę. Przychodzący materiał można zweryfikować za pomocą spektrometru, z samokontrolą oraz dedykowaną inspekcją na kluczowych etapach procesu, pomagając kontrolować czas realizacji, jakość, i spójność partii.
Wyślij swoje rysunki, klasa materiału, pozycja spawania, wymóg wykończenia, wymóg tolerancji, oraz wielkość roczna lub partia do oceny procesu oraz cytat, zazwyczaj w obrębie 24 godziny.
Powiązane artykuły ze stali nierdzewnej
– 304 vs 316 w porównaniu ze stalą nierdzewną 316L: Który wybrać do obróbki CNC?
– 17-4Obróbka stali nierdzewnej PH: Leczenie roztworem, Starzenie się i obróbka wykańczająca

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.
