



6061-T6 の実践的なエンジニアリング ガイド アルミCNC加工, 物質的な振る舞いを含む, T6 焼き戻し, 合金の比較, 加工パラメータ, 表面仕上げ, コスト要因, DFM ルール, 実際のプロジェクト例.
導入
6061-T6 アルミニウムは、実用的な強度のバランスが得られるため、精密機械加工部品に最も一般的に指定される材料の 1 つです。, 耐食性, 被削性, 可用性, そしてコスト. エンジニアはブラケットに使用します, ハウジング, ヒートシンク, 備品, ロボットコンポーネント, RFキャビティ, およびその他の多くのアルミニウム CNC 機械加工アプリケーション.
まだ, 6061-T6 を選択しても、自動的に良好な結果が保証されるわけではありません. 肉厚, 寛容戦略, ツールの選択, 温度制御, アルマイト代, 部品の形状はすべて加工品質と最終コストに影響します. このガイドでは、6061-T6 がどのように動作するかについて説明します。 カスタムCNC加工 そしてどのようにデザインするか, 引用, それから作られた部品を検査します.
このガイドの内容
- 6061-T6 材料特性: 化学薬品, 機械的, 熱, そして電気データ
- T6 テンパーの意味と、T651 がより良い選択である場合
- 6061-T6との比較 7075, 6063, 5052, 304 ステンレス鋼, およびADC12
- CNC加工パラメータ, ツーリング, 固定具, および公差制御
- 6061-T6 部品の表面仕上げ, 陽極酸化および導電性コーティングを含む
- 6061-T6 CNC 加工におけるコスト要因と量への影響
- 壁の DFM ガイドライン, 穴, 公差, そして表面処理
- 6061-T6 加工の一般的な課題のプロジェクト例
- エンジニアリングに関するよくある質問
材料特性
6061-T6 の価値は、そのバランスのとれた特性セットから生まれます。. 最強のアルミニウム合金ではありません, 最安でもない, しかしそれは予測可能です, 広く入手可能, 安定した加工が容易.
化学組成
6061 熱処理可能なAl-Mg-Si合金です. マグネシウムとシリコンは時効中に Mg2Si 沈殿物を形成します, それが強化の主な源である. 銅は強度を高めます, 一方、クロムは粒子の成長を制御し、耐食性を向上させます。.
| 要素 | 分 (%) | マックス (%) | 役割 |
| アルミニウム (アル) | 95.80 | 98.60 | 卑金属 |
| マグネシウム (マグネシウム) | 0.80 | 1.20 | 一次強化 (Mg₂Si) |
| シリコン (そして) | 0.40 | 0.80 | 一次強化 (Mg₂Si), 流動性を改善する |
| 銅 (銅) | 0.15 | 0.40 | 強度を高めます, 老化硬化を促進する |
| クロム (Cr) | 0.04 | 0.35 | 粒子の成長を制御します, 耐食性を向上させます |
| 鉄 (鉄) | — | 0.70 | 残留不純物 |
機械的性質
6061-T6 は通常、次のことを提供します。 310 MPaの引張強さと 276 MPaの降伏強さ. これは多くの鋼材よりも低いです, しかし、合金の密度は鋼鉄の約 3 分の 1 にすぎません。, これにより、重量に対する強度が大幅に向上します。. 低い弾性率も重要です: 鋼と比較して, 6061 同じ荷重下で部品のたわみが大きくなる, そのため、設計の早い段階で剛性をチェックする必要があります.
| 財産 | 価値 | ユニット |
| 抗張力 | 310 | MPa |
| 降伏強さ (0.2% オフセット) | 276 | MPa |
| 伸長 | 8-12 | % |
| 弾性率 | 68.9 | GPa |
| ブリネル硬度 | 95 | HB |
| 疲労強度 | 96.5 | MPa |
| 密度 | 2.70 | g/cm3 |
熱的および電気的特性
6061-T6は熱をよく伝えます, これにより、切削熱が工具とワークピースの界面から離れるのを助け、より高い切削速度をサポートします。. トレードオフは熱膨張です. あ 10 ℃の温度変化により、大まかな影響が生じる可能性があります 0.0236 寸法の移動 mm 100 mmの特徴, これはすでに多くの精度公差を超えています.
その 40-47% IACS の電気伝導度は、 6061 電子エンクロージャに便利, RFキャビティ, そして カスタムヒートシンク CNC 加工 アプリケーション. しかし, 陽極酸化により絶縁酸化物層が形成されます, そのため、導電性表面にはマスキングまたは導電性コーティングが必要になる場合があります。.
関連するクラスターの記事: 6061-T6アルミニウムの特性: 化学薬品, 機械式, および熱データ
T6 とはどういう意味ですか?
T6 は質別指定です. のために 6061, これは、材料が溶体化処理され、人工的に時効処理されていることを意味します。. これは CNC 加工の最も一般的な条件です。 6061 安定した部品が得られるため、, 合金の機械加工を困難にすることなく、再現可能な強度を実現.
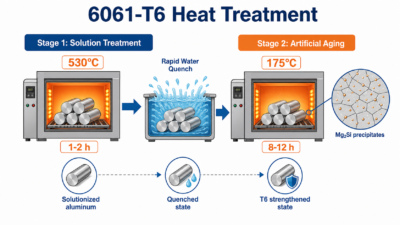
T6 熱処理プロセス
溶体化処理: 合金は約30℃まで加熱されます。 530 あなたC, マグネシウムとシリコンをアルミニウムマトリックスに溶解するのに十分な時間保持します。, その後急速に急冷して過飽和固溶体を保持します。.
人工老化: 材料は約30℃まで再加熱されます 175 ℃で数時間保持. このステップ中に微細な Mg2Si 沈殿物が形成されます。, 転位の動きを制限することで強度と硬度を向上させます。.
T6 対他の気質
| 気性 | 引張 (MPa) | 収率 (MPa) | 伸長 (%) | HB | 応用 |
| ○ (焼き鈍し) | 124 | 55 | 25 | 30 | 深成形 |
| T4 | 241 | 145 | 22 | 65 | 曲げ + 老化後 |
| T6 | 310 | 276 | 8-12 | 95 | CNC加工, 構造部品 |
| T651 | 310 | 276 | 8-12 | 95 | 厚板・棒, ストレス解消された |
| T5 | 262 | 207 | 12 | 75 | 押し出しプロファイル |
T6は優れた強度を兼ね備えているため、CNC機械加工で広く使用されています, 予測可能な機械加工性, 安定した特性, 強力な陽極酸化性能, 幅広い市場への供給.
T651 は T6 と同じ公称機械的特性を持っています, ただし、残留応力を軽減するための引き伸ばしステップが含まれます。. 厚板・長尺部品用, T651 は、荒加工および仕上げ加工中に動く可能性が低いため、多くの場合、より安全な選択です。.
材質の比較
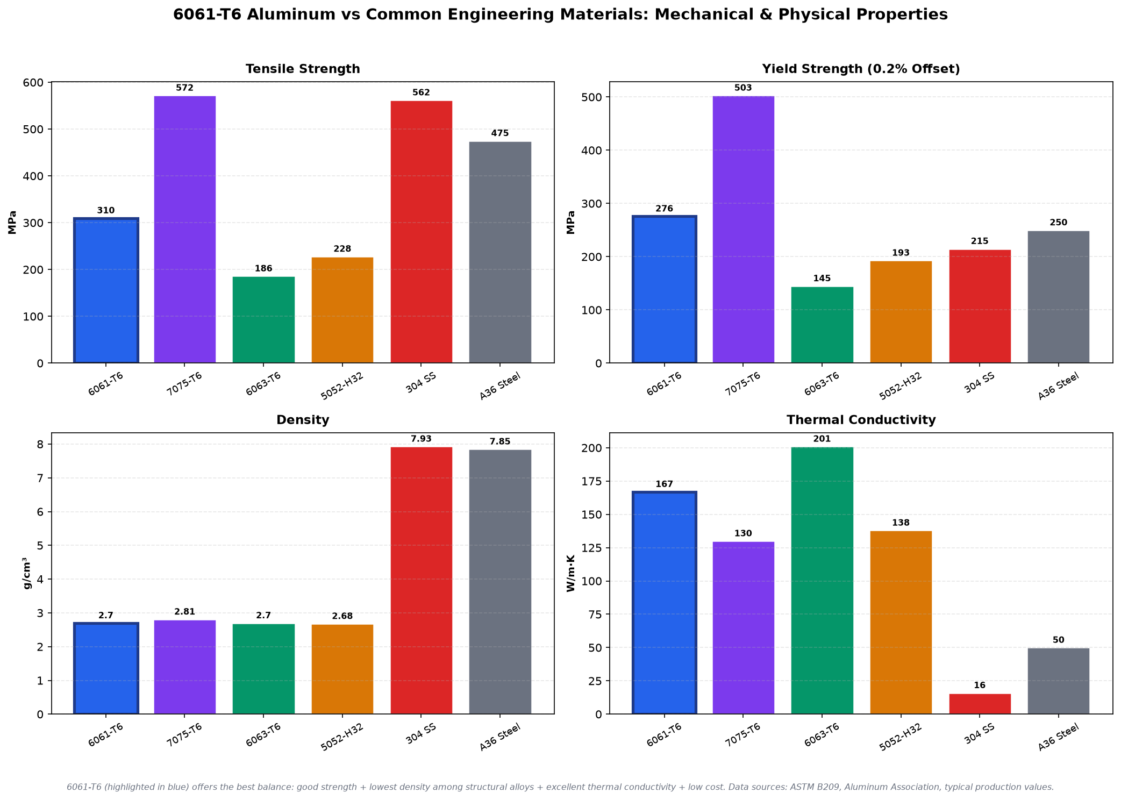
材料の選択はコストとパフォーマンスに関する多くの問題の始まりです. 正しい選択は負荷に応じて異なります, 剛性, 腐食にさらされる, 化粧品の要件, 生産量, 部品がプレートから機械加工されるかどうか, バー, 押し出し, またはキャスト.
6061-T6 対 7075-T6
7075-T6 は 6061-T6 よりもはるかに強力で、航空宇宙および高負荷用途によく選択されます。. トレードオフは材料費の増加です, 耐食性が低い, 溶接性が悪い, より要求の厳しい加工制御. 使用 7075 強度が制限要因となる場合, 単にプレミアムに聞こえるからではありません.
関連するクラスターの記事: 6061-T6 対 7075-T6 アルミニウム: 強さ, 料金, と被削性
6061-T6 対 6063-T6
6063 主に押出合金です. きれいな陽極酸化処理された外観と低コストを実現します。, しかし、それはそれよりも大幅に弱いです 6061. 選ぶ 6063 押し出しプロファイル用, 装飾部品, そしていくつかのヒートシンク; 選ぶ 6061 CNC 機械加工された構造コンポーネント用.
6061-T6 対 5052-H32
5052 耐食性と成形性に優れた非熱処理可能なAl-Mg合金です。. 多くの場合、板金に適しています。, 曲がった部品, 海洋または化学環境, 一方、6061-T6 は通常、フライス加工された構造部品に適しています。.
6061-T6 vs 304 ステンレス鋼
304 ステンレス鋼は、より強力な耐食性とはるかに優れた高温性能を提供します。. それはまたはるかに密度が高いです, 量の割に高価になる, そして機械加工が遅くなる. 腐食する場合はステンレス鋼を使用してください, 温度, または衛生要件により追加のコストと加工時間が正当化される.
6061-T6 対 ADC12 ダイカストアルミニウム
ADC12 は大量ダイカスト向けに設計されています. ツーリングを正当化するのに十分な量が得られると、単価を下げることができます, ただし精度は低くなります, 可能性のある気孔率, 陽極酸化処理のパフォーマンスが低下する. 試作品用, 少量生産, 厳しい公差, きれいな陽極酸化処理, CNC 加工済み 6061 通常は、より柔軟なパスです.
関連するクラスターの記事: 6061-T6 対 ADC12 ダイカストアルミニウム: CNC 加工 vs ダイカスト
CNC加工 6061-T6: ツール, 速度, とフィード
6061-T6 は多くのエンジニアリング金属と比較して寛容です, しかし、それでも鋭利な工具が必要です, 良好な切りくず排出, 安定した固定具, 温度意識と. 最も一般的な問題はエッジの構築です, 薄肉の動き, バリ, 精密フィーチャの寸法ドリフト.
ツールの選択
| 工具材質 | 応用 | 料金 |
| ノンコート超硬 | 一般荒加工・仕上げ加工 | 中くらい |
| ダイヤモンドコーティング超硬 (DLC) | 高速仕上げ | 高い |
| PCD (多結晶ダイヤモンド) | 大容量, 高精度 | 非常に高い |
| HSS | タップ, リーマー, 少量の | 低い |
一般向け CNCフライス加工, 2 枚刃または 3 枚刃のノンコーティング超硬エンドミル, 高いねじれ角, 大きな切りくずガレットは信頼性の高い出発点となります. ダイヤモンドコーティングされた工具は、高速仕上げや長時間の生産作業に役立ちます. どんな塗装でも, 刃先は鋭利なままでなければなりません; 鈍い工具はアルミニウムを汚し、構成刃先を増加させます.
超硬工具の切削パラメータ
| 手術 | 切断速度 (メートル/分) | 刃当りの送り (mm/z) | ドキュメント (mm) |
| 荒加工 (サイドミル) | 300-500 | 0.05-0.15 | 0.5-1.0×D |
| 荒加工 (フェイスミル) | 400-600 | 0.10-0.20 | 1-3 |
| 中仕上げ | 500-800 | 0.03-0.08 | 0.3-0.5 |
| 仕上げ | 600-1000+ | 0.02-0.05 | 0.1-0.3 |
| 掘削 (5-10mm) | 150-300 | 0.10-0.20mm/回転 | — |
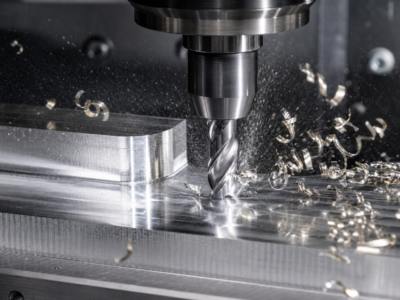
実際のルールはシンプルです: 十分な主軸速度と送りを使用して切りくずを動かし続ける. 機械の回転数が制限されている場合, 非常に低い送りでこすって補正しないでください. 安定した送り速度, 正しいチップロード, 通常、理論上の速度数値を追求することよりも、効果的な冷却戦略の方が重要です。.
固定と変形防止
なぜなら 6061 鋼よりも弾性率が低い, 薄い壁はクランプ力や切削力によって曲がる可能性があります. 適度なクランプ圧力を使用してください, 柔らかい顎, 必要に応じて真空ワークホールディング, 荒加工と仕上げ加工を分離する. 薄い部品や高価な部品の場合, パーツが緩んだ後、最後のライトパスのためにストックを残しておきます.
厳しい公差の実現
6061-T6 は精度公差を保持できます, しかし多くの場合、温度管理が決定的な要素となります. 重要な寸法について, ストックと機械が熱平衡に達するようにします, 管理された環境で仕上げる, 適切な方法で機能を検証します CNC検査サービス 機械のオフセットだけに依存するのではなく.
関連するクラスターの記事: 6061-T6 CNC 加工パラメータ: 速度, フィード, ツーリング, と公差
6061-T6 部品の表面仕上げ
6061-T6 は多くのことにうまく反応します 表面仕上げ プロセス. 適切な仕上げは外観によって決まります, 耐食性, 導電率, 着る, マスキング要件, 寸法許容差.
陽極酸化処理
陽極酸化処理により、制御された酸化アルミニウム層が形成され、耐食性と表面硬度が向上すると同時に、色を染めることができます。. タイプ II 硫酸陽極酸化処理は、多くの機械加工品の標準仕上げです。 6061 部品; タイプ III 硬質陽極酸化処理は、色の明るさよりも耐摩耗性が重要な場合に使用されます。.
| タイプ | 膜 (μm) | 硬度 (HV) | 色 | 料金 |
| タイプI (クロム) | 2-7 | 200-400 | 透明/グレー | 中くらい |
| タイプⅡ (硫酸) | 5-25 | 300-500 | 全色染色可能 | 低い |
| タイプⅢ (難しい) | 25-100 | 400-800 | グレー/ブラック | 高い |
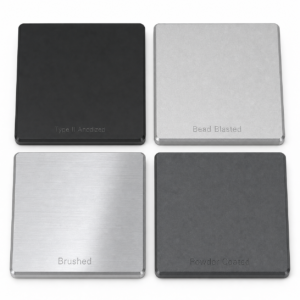
よくある設計ミスは、陽極酸化の蓄積を無視することです. 経験則として, 膜厚の約半分が外側に成長します. あ 10 マイクロメーターフィルムは約 5 表面あたりのマイクロメートル, ボアにとって重要なのは, スロット, スレッド, ぴったりとフィットするアセンブリ.
関連するクラスターの記事: 6061-T6陽極酸化処理: 種類, 色, 厚さ, およびプロセスガイド
その他の表面仕上げ
| 仕上げる | 外観 | 腐食 | 料金 | 応用 |
| ビーズブラスト | 均一マット | 公平 (ベースのみ) | 低い | プレアルマイト処理, マットな外観 |
| ブラッシング | 線状テクスチャ | 公平 | 中くらい | 高級家電製品 |
| クロム酸塩変換 | 無色/黄色 | 良い | 低い | 導電性腐食防止, ペイントプライマー |
| 粉体塗装 | さまざまな色/質感 | 素晴らしい | 中くらい | エンクロージャ, アウトドア用品 |
| リキッドペイント | さまざまな効果 | 良い | 低~中 | 外観パーツ, 装飾的な |
JADE-CNC は加工から仕上げまでの調整をサポートします, 陽極酸化を含む, ビーズブラスト, ブラッシング, およびパートナーのコーティングプロセス. 大切なのは仕上がりの有無だけではない, しかし、マスキングするかどうか, 公差許容値, 色の一貫性, 加工を開始する前に検査が計画されています.
6061-T6 CNC 加工のコスト
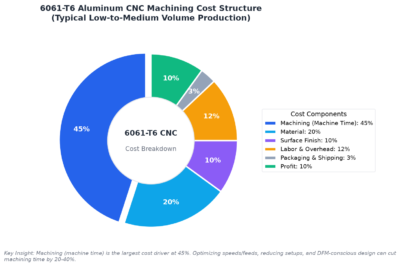
6061-T6 部品のコストは、合金名よりもむしろ形状によって決まります。, サイクルタイム, 公差要件, セットアップ数, 表面仕上げ, 検査レベル, そして生産量. 材料価格が重要, しかし、通常は加工時間がより大きなコスト要因となります.
コスト構造
| 原価項目 | パーセンテージ |
| 材料 | 10-30% |
| 機械加工 (マシンタイム) | 40-60% |
| 表面仕上げ | 5-20% |
| 人件費/諸経費 | 10-20% |
| 梱包・発送 | 2-5% |
| 利益 | 10-20% |
材料の参考価格
以下の数字は 8 月時点の市場範囲を示しています。 2026. それらは引用コンテキストとして扱われる必要があります, 購入価格が固定されていない. 最終的な費用は地域によって異なります, サプライヤー, ストックフォーム, 厚さ, 認証の必要性, そして注文量.
| 形状 | 仕様 | 価格 (米ドル/kg) |
| 6061-T6プレート | 1-10mm | 3.7-6.0 |
| 6061-T6プレート | 10-50mm | 3.3-5.2 |
| 6061-T651厚板 | >25mm | 4.5-7.5 |
| 6061-T6バー | 10-150mm | 3.0-5.2 |
アルミニウム価格の動向
| 年 | 平均 | 範囲 | 前年比 |
| 2024 | $2,970 | $2,806-3,164 | — |
| 2025 | $3,257 | $3,015-3,552 | +9.7% |
| 2026 (予報) | $3,507-3,657 | $3,343-3,761 | +7.7-12.3% |
容量ごとのコスト
| 音量 | 単価 | リードタイム |
| プロトタイプ (1-5) | 3-5x ベースライン | 3-7 日 |
| 低い (10-50) | 1.5-2x ベースライン | 7-12 日 |
| 中くらい (100-500) | 1.0-1.3x ベースライン | 12-20 日 |
| 高い (1000+) | 0.7-1.0x ベースライン | 20-40 日 |
通常、単価の最大の低下は、1 回限りのプロトタイプと小規模バッチの間で発生します。. おおよそ後 100 個, 節約は続くが曲線は平坦化. 非常に大量の場合, 押出成形またはダイカストの方が経済的になる可能性があります, しかし、これらのプロセスには工具が必要であり、公差や仕上げに異なる制約が生じます。.
のために 少量のCNC機械加工, JADE-CNC はプロセスの安定性に重点を置いています, DFM フィードバック, 単に単品の最低価格を提示するのではなく、バッチ間の一貫性を管理します。.
6061-T6 部品の DFM ガイドライン
優れた DFM は、コストを削減し、予期せぬ加工を回避する最速の方法です。. 目標は、すべての機能を緩めることではありません; 実際に機能に影響を与える特徴に対して、厳しい公差や難しい形状を確保するためです。.
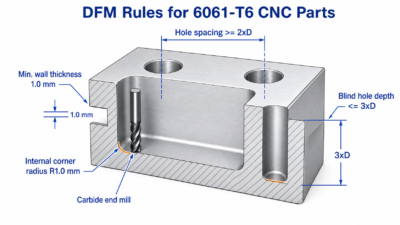
肉厚
- 最小: 0.5 特別な固定具を使用した短い壁の場合は mm
- 推奨: 1.0 ほとんどの機械加工壁では mm 以上の厚さ
- 上にある高い壁 20 mm: 少なくとも使用する 1.5 mmの厚さまたはリブを追加する
穴とネジ山
- 最小穴径: 0.5 mm, と 1.0 mm以上が望ましい
- 止まり穴の深さ: 可能な限り直径の 3 倍未満に保つ
- 最小ねじ山: M1.6可能, M3以上を推奨
- 有効ねじ深さ: 通常、呼び径の 2.5 倍を超えない
- タップドリルの見積り: 呼び径 - 1.0825x ピッチ
コーナーとフィレット
- 内隅半径: 0.5 最小mm, 1.0 mmが好ましい
- 内側の半径は使用可能なツールのサイズと一致する必要があります; 鋭い内側の角を指定しないでください
- C0.2~C0.5の面取りまたはR0.2~R0.5のフィレットで鋭利な外部エッジを切断
公差
- 一般公差: +/-0.1 重要ではない機能の場合は mm
- 精度公差: +/-0.02-0.05 mm 機能が必要な場合
- 高精度: +/-0.005-0.01 mm 特別なプロセス制御のみ
- 嵌合にのみ厳しい公差を適用する, 封印, アライメント, または機能的な寸法
表面処理設計
- 精密な合わせ面に陽極酸化を蓄積できるようにする
- 電気接触が必要な場合は導電性表面をマスクしてください
- コーティングの厚さがアセンブリに影響を与える可能性がある場合は、ねじ穴をマスクまたは追跡します
関連するクラスターの記事: 6061-T6 DFM ガイドライン: 製造のための設計のチェックリストとヒント
プロジェクト例
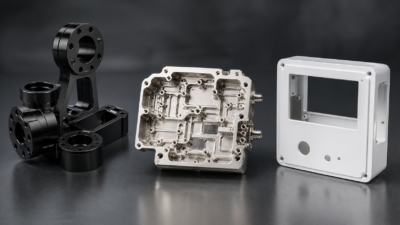
以下の例は、材料の挙動を示しています。, 固定具, 仕上げ, 実際の 6061-T6 プロジェクトでは検査と検査が同時に行われます.
プロジェクト例
場合 1: ロボット構造コンポーネントセット
- 範囲: 上腕, 前腕, ジョイントフランジ, エンドエフェクタープレート, そしてモーターマウント
- 材料: 6061-T6/T651
- 重要な要件: +/-0.02 mmジョイント穴と +/-0.01 mm面振れ
- 仕上げる: ビードブラスト+黒色陽極酸化処理
- プロセス戦略: 5-軸セットアップ計画, 荒/仕上げ分離, ストレス解消, 統一されたバッチアルマイト処理
- 結果: 12-許容範囲内で当日配達, 色の一貫性が制御される, そして事前組み立てに合格しました
場合 2: RF通信キャビティ
- 一部: 5Gフィルターキャビティ, 120 × 80 × 30 mm
- 材料: 6061-鋳造気孔を避けるための T6 ソリッドストック
- 重要な要件: 空洞 +/-0.02 mmと平面度 0.01 mm
- 仕上げる: 内部は無電解ニッケル、外部は天然陽極酸化処理
- チャレンジ: RF性能のためのマスキングと表面処理シーケンス
- 結果: 平坦度 0.008 mm, 内部Ra 0.6, 気密性合格, RF 性能を満たす
場合 3: 医療機器の筐体とブラケット
- 範囲: 上部/下部エンクロージャ, 内部ブラケット, とディスプレイベゼル
- 材料: 医療グレード 6061-T6
- 仕上げる: エンクロージャーには白の陽極酸化処理、ベゼルにはダークグレーの陽極酸化処理
- チャレンジ: 薄い壁, 化粧品の一貫性, そして 0.1 mm シェルギャップ
- 結果: 10-当日配達, 目に見える仕上げの欠陥なし, 0.1 +/-0.015 mmギャップ, そして検査に合格しました
結論
6061-T6 は多くの用途に十分な強度があるため、依然として多くの精密機械加工部品のデフォルトのアルミニウムの選択肢です。, 調達が簡単, 効率的に機械加工する, 一般的な仕上げと互換性があります. 必ずしも最高の素材とは限りません, けれど. 使用 7075 最大限の強度が不可欠な場合, 6063 押し出しプロファイル用, 5052 成形耐食性シート部品用, 304 重度の腐食や熱に耐えるステンレス鋼, ダイカストのボリュームがツーリングに適している場合は ADC12.
6061-T6 プロジェクトの成功は通常、鋭利なツールに依存します。, 正しいチップロード, 安定した固定具, 温度制御, 現実的な公差, および表面仕上げ計画. それらの決定が早期に下されると、, 6061-T6 は合理的なコストで強力なパフォーマンスを提供できます.
JADE-CNC 6061-T6 の機能
- 6061-T6/T651 プレートおよびバーは試作およびバッチ生産に利用可能
- 3-軸, 4-軸, および 5 軸マシニング センターと CNC 旋盤
- 陽極酸化処理, ビーズブラスト, ブラッシング, および調整されたコーティングパートナー
- 三次元測定機検査とISO 9001:2015 品質管理
- プロトタイプ, 少量の, および中量生産サポート
- DFM分析, プロセスの推奨事項, および材料選択のサポート
6061-T6 プロジェクトをレビューするには, 3D モデルと 2D 図面を JADE-CNC に送信し、 CNC 加工の見積もりをリクエストする. ほとんどのプロジェクトでは, チームは製造可能性をレビューできます, 素材の選択, 表面仕上げ, 生産開始前の検査要件.
よくある質問
6061-T6 は CNC 加工に適していますか?
はい. 6061-T6 は鋭利な工具できれいに機械加工します, 高速切断をサポート, 工具の摩耗が少なく、良好な表面仕上げを実現できます。.
違いは何ですか 6061 および 6061-T6?
6061 合金グレードです. T6は気質です, 材料が溶体化処理され、人工的に時効処理されていることを意味します. 機械加工品用, 6061 詳細なしで通常は 6061-T6 または 6061-T651 ストックを指します.
6061-T6 は陽極酸化できますか?
はい. 6061-T6 はタイプ II 陽極酸化処理に最も信頼性の高いアルミニウム合金の 1 つであり、耐摩耗性が重要な場合には硬質陽極酸化処理も可能です。.
6061-T6 は 7075-T6 より強いですか?
いいえ. 7075-T6はかなり強い, しかし、高価で耐食性も劣ります。. 6061-最大強度よりもバランスのとれたパフォーマンスとコストが重要な場合、T6 がより良い選択となることがよくあります。.
6061-T6 が保持できる公差?
一般的な機械加工公差は、多くの場合、約 +/-0.05 に +/-0.1 mm. 精密な機能が到達可能 +/-0.02 適切な機械を使用すると mm 以上の締め付けが可能, 固定具, 温度制御, そして検査.
6061-T6 の価格はいくらですか?
材料費は市況により変動します, ストックフォーム, 認証, そしてボリューム. 多くの機械加工部品に, 機械時間とセットアップは、原材料のみよりも大きなコスト要因となります.
6061-T6 CNC 機械加工と ADC12 ダイカストのどちらを選択すればよいでしょうか?
CNC加工を選択してください 6061 プロトタイプ用, 小から中程度の音量, 厳しい公差, 陽極酸化処理, 堅固な材料の完全性. 工具コストが正当な場合、大量の複雑な形状には ADC12 ダイカストを選択してください.
6061-T6 部品に実用的な最小肉厚はどれくらいですか?
あ 0.5 特別な固定具を使用すると、短いフィーチャの場合、壁を mm にすることが可能になる場合があります, しかし 1.0 mm 以上の厚さは、ほとんどの CNC 機械加工部品にとってより安全な設計目標です.
関連する 6061-T6 記事
このガイドは公開されている資料データに基づいています, 公開市場情報, および実際の機械加工経験. 参考価格は8月現在のものです 2026 プロジェクトの見積もり時に確認する必要があります.

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.