



導入
ねじ接続は、精密製造において最も一般的であるにもかかわらず過小評価されている機能の 1 つです. CNC 加工部品のねじ規格が 1 つ間違っているだけで、高価な連鎖反応が引き起こされる可能性があります: 組み立てられない部品, 漏れのある油圧システム, 再加工または廃棄する必要があるバッチ全体. 海外で機械加工部品を調達している企業向け, サプライヤーが図面上のねじ山コールアウトを誤解し、確認なしに間違った規格を加工すると、リスクが増幅されます。.
今日の世界的な製造環境において, 4 つのスレッド規格が市場を支配: UNC (統一全国コース), ISO メトリック, NPT (ナショナルパイプテーパード), およびBSP (英国規格パイプ). それぞれに独自のジオメトリがあります, ピッチシステム, シール方法, そして地域の拠点. 混乱を招く - 特に NPT と BSP, またはメートル法の UNC – CNC 加工で最も頻繁に発生し、コストがかかるエラーの 1 つです。.
この JADE-CNC ガイドでは、これら 4 つの規格の完全な比較が提供されます。, 寸法参考図を含む, 応用例, 加工方法, 品質 検査, コストの考慮事項, および図面注釈ルール. あなたが新製品のねじ山を指定する設計エンジニアであっても、サプライヤーの作業を検証する調達マネージャーであっても, この記事は、初めてスレッドを正しく作成し、相手と明確にコミュニケーションをとるのに役立ちます。 カスタムCNC加工 サプライヤー.
4 つのネジ規格の概要
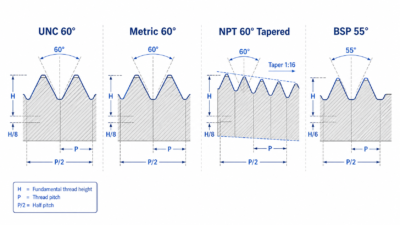
詳細な比較に入る前に, 各規格の簡単な概要は次のとおりです, 図面上での識別方法や加工開始前の確認事項など.
1 UNC — 統一国家粗度計
UNCはユニファイねじ規格の並目ねじシリーズです。, 米国とカナダで機械組み立てに広く使用されています. ねじ山角度は 60 度で、呼び径 (インチ) に続いてインチあたりのねじ山によって指定されます。 (TPI), 例えば “1/4-20 UNC”. 加工前, 図面に UNC が必要かどうかを必ず確認してください (粗い) またはUNF (大丈夫), 直径がインチ単位であることを確認します, ミリメートルではありません.
2 メートル法 - ISO メートルねじ
ISO メートルねじは機械的締結の世界標準です, ヨーロッパ全土で使用されている, アジア, そしてほとんどの国際的なプロジェクト. ねじ山の角度も 60 度ですが、ピッチをミリメートル単位で直接指定します。. 典型的なコールアウトは次のとおりです “M6” (粗い, ピッチ省略) または “M10×1.5” (細かいピッチが明示されている). 粗いピッチか細かいピッチが必要かを確認する, 呼び径は常にミリメートル単位であることに注意してください。.
3 NPT — ナショナルパイプテーパー
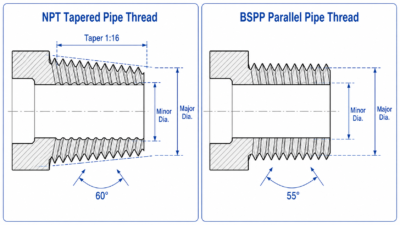
NPT は管用テーパーねじの米国規格です。, 主に流体およびガスシステムのシール用に設計されています. ねじ山の角度は60度で、 1:16 テーパー (直径は次のように変化します 1 mmオーバー 16 長さ mm). NPTは次のように呼ばれます “1/4″ NPT” または “1/2-14 NPT”. 重要なことに, 公称パイプサイズは実際の外径と等しくありません - 1/2″ NPT ねじの実際の外径は約 21.22 mm. NPT と NPS を常に確認する (管用直ネジ) 指定されたパイプサイズの実際の外径を調べます.
4 BSP — 英国標準パイプ
BSP は、ねじ角度 55 度の英国/国際管用ねじ規格です。, ヨーロッパで広く使われている, アジア, および英連邦諸国. 2 つの形式があります: BSPP (平行, Gスレッドとも呼ばれます) およびBSPT (先細りの, R は雄ねじ、Rc は雌ねじです). BSPP は次のように識別されます。 “G1/4”, 一方、BSPTは “R1/4” (外部の) または “Rc1/4” (内部). 平行かテーパーが必要かを確認してください, BSP の 55 度の角度は NPT の 60 度の角度と互換性がないことに注意してください。.
5 内部 vs. おねじの指定
正しく組み立てるには、内ねじと外ねじの公差とはめあいの指定を理解することが不可欠です。:
標準 | めねじ | おねじ |
メトリック (ISO) | 6H (ミディアムフィット) | 6g (ミディアムフィット) |
UNC / UNF | 2B (標準) | 2あ (標準) |
BSPT (先細りの) | Rc | R |
BSPP (平行) | G (どちらも同じ) | G (どちらも同じ) |
デフォルトでは 4 つの標準はすべて右手です. 左ねじには明示的にマークを付ける必要があります。 “左側” 図面上で.
その他の一般的なねじ規格
このガイドでは CNC 加工で最も普及している 4 つの規格に焦点を当てていますが、, 特殊なアプリケーションでは、他のいくつかのスレッド タイプが使用されます。. 以下に簡単にまとめます; 詳細な寸法については専用の規格を参照してください.
標準 | ねじ山の角度 | タイプ | 主な用途 |
UNF (統一罰金) | 60° | インペリアルメカニカル | 薄肉部品, 精度調整, 航空宇宙 — UNC と同じファミリー |
トル (台形) | 30° | メートル単位の動力伝達 | 送りねじ, リフティングジャッキ, バルブステム, 工作機械の送り |
アクメ | 29° | インペリアルパワートランスミッション | アメリカの送りねじ, ジャック, フィクスチャフィード |
MJ (航空宇宙) | 60° | 航空宇宙専門分野 | 耐疲労性を高める丸い根元を備えた高強度航空宇宙用ボルト |
動力伝達ねじ (Tr と ACME) 別途設計を考慮する必要があるため、この記事では詳しく説明しません.
コアパラメータの比較
以下の表は、説明した 5 つのねじタイプすべてにわたる主要な幾何学的パラメータと機能パラメータをまとめたものです。.
パラメータ | UNC | メトリック | NPT | BSPP | BSPT |
ねじ山の角度 | 60° | 60° | 60° | 55° | 55° |
ピッチ単位 | TPI | mm | TPI | TPI | TPI |
テーパー | なし (真っ直ぐ) | なし (真っ直ぐ) | 1:16 (先細りの) | なし (真っ直ぐ) | 1:16 (先細りの) |
関数 | 機械的締結 | 機械的締結 | パイプシール | 配管接続 | パイプシール |
標準 | ISO 228-1 | ISO 7-1 | |||
一次地域 | 北米 | 世界中 | 北米 | ヨーロッパ / アジア | ヨーロッパ / アジア |
シール方法 | ボルトの予圧 | ボルトの予圧 | ねじ山の変形 + シーラント | ワッシャー / Oリング | ねじ山の変形 + シーラント |
1 主要なデータポイントの説明
- ねじ山の角度: 60°と55°の間の5°の差は小さいように思えるかもしれません, しかし、ねじ山のプロファイルは完全に互換性がありません。60° のボルトは 55° のナットに正しくかみ合いません。.
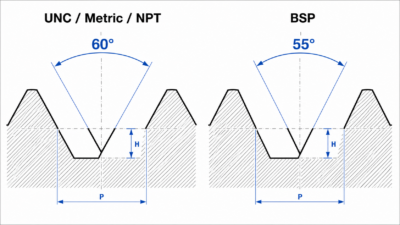
- テーパー比 1:16: あらゆる人にとって 16 ねじの長さ mm, 直径は次のように変化します 1 mm. このテーパーは、NPT および BSPT 接続における金属間の干渉シールを作成するものです。.
- パイプサイズとの比較. 実際の直径: 1/2″ NPT ねじの外径は約 21.22 mm — 違います 12.7 mm. 公称パイプサイズは歴史的な指定です, 物理的な次元ではない.
2 公差とフィットのクラス
ねじ公差クラスにより、はめ合いの精度と緩み/締め付けが決まります。:
- メトリック: 雌ねじは大文字を使用します (例えば, 6H), 外部スレッドは小文字を使用します (例えば, 6g). 数字は公差等級を示します (6 = 中程度の精度), 文字は基本的な偏差を示します.
- UNC/UNF: 雌ねじは2Bを使用 (標準) または3B (近い); おねじは2Aを使用 (標準) または3A (近い).
- 一般的な推奨事項: 標準的な機械アセンブリには 6H/6g または 2A/2B を使用してください. 高精度または航空宇宙用途には 5H/4h または 3A/3B を使用してください.
- 該当する標準の最新バージョンを常に参照してください. 業界固有の標準 (航空宇宙 MJ, 石油API) 追加の要件を課す可能性があります.
UNC vs. メトリック: 機械組立ねじ
UNC ねじとメートルねじは同じ 60 度のねじ角度を共有しており、どちらもシールではなく機械的締結用に設計されています。. しかし, それらのピッチ システムは根本的に異なります - UNC はインチあたりのねじ山を使用します (TPI) 一方、メートル法ではミリメートル単位のピッチが使用されます。. つまり、サイズが近いように見えても、, それらは決して交換可能ではありません.
1 一般的なサイズの比較
UNC サイズ | 彼少佐. (mm) | ピッチ (mm) | 最も近いメトリック | メートルメジャー (mm) | 交換可能? |
1/4-20 | 6.35 | 1.27 | M6 | 6.00 | いいえ |
5/16-18 | 7.94 | 1.41 | M8 | 8.00 | いいえ |
3/8-16 | 9.53 | 1.59 | M10 | 10.00 | いいえ |
1/2-13 | 12.70 | 1.95 | M12 | 12.00 | いいえ |
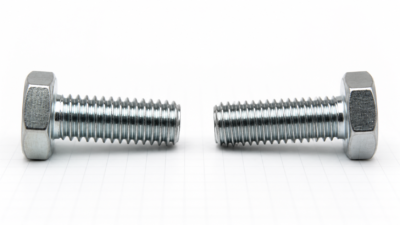
表が示すように, ある 5/16-18 UNCボルト (7.94 mm) M8ボルトに非常に近いようです (8.00 mm), でもピッチの差 (1.41 mm vs. 1.25 mm) それらは一緒に縫合しないことを意味します. 無理にねじ込むとねじ山が交差し、両方の部品が損傷します。.
2 粗い vs. 細目ねじの選択
要素 | 粗い (UNC / メートル粗い) | 大丈夫 (UNF / メートル法ファイン) |
ゆるみ止め | 良い | より良い (ピッチが小さい = 抵抗が大きい) |
薄肉適合性 | 平均 | より良い (ネジ高さが小さい) |
調整精度 | 平均 | より良い (より細かい増分送り) |
耐ダメージ性 | 良い (より高いスレッド) | 平均 (短いねじ山) |
こんな方におすすめ | 総会, 厚い壁, 頻繁な分解 | 薄い壁, 精度調整, 振動, 航空宇宙 |
3 製品タイプ別の使用例
どの製品が通常どの規格を使用しているかを理解することは、迅速な特定とサプライヤーのコミュニケーションに役立ちます:
UNC ねじ — 一般的な製品
- 1/4-20 アルミニウム製筐体の UNC ネジ穴 (通信機器の筐体)
- 3/8-16 UNCモーター取り付け穴 (ステッピングモーター取り付けブラケット)
- 1/4-20 UNCリニアガイドブロック取付穴 (リニアベアリングスライダー)
- 5/16-18 UNCカップリングの止め穴 (フレキシブルカップリング)
- 3/8-16 UNC ギアボックス ハウジング接続穴 (減速機ケーシング)
- 1/4-20 UNC 治具位置決めプレート (CNC治具および治具)
北米の機械式機械によく見られる, 電子, および自動化装置.
メートルねじ — 一般的な製品
- ステンレススチール製筐体の M6 ネジ穴 (食品機械のハウジング)
- モーター出力軸の M8 軸端ねじ (サーボモーター)
- M5リニアガイドブロック固定穴 (リニアレールスライダー)
- M8カップリング止めネジ穴 (ジョーカップリング)
- M6ベアリングハウジングエンドキャップ固定穴 (ピローブロックベアリング)
- M10フランジ接続穴 (ステンレス鋼フランジアダプター)
ヨーロッパやアジアの一般機械に多い, オートメーション, エレクトロニクス, および医療機器.
プラスチック部品 — ねじソリューション
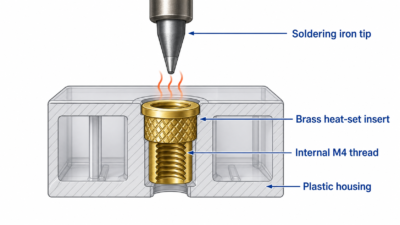
プラスチックへの直接タッピングは、材料の強度とクリープが低いため、一般的に推奨されません。. 次のアプローチが推奨されます:
- ABS/PC ハウジングのセルフタッピングねじ (M2/M3または #2-56/#4-40 セルフタッピング)
- PA+GF ギアボックス ハウジングのヒートセット真鍮インサート (M3/M4ねじインサート)
- POM ハンドルに超音波で挿入された真鍮ナット (M5/M6インサート)
- PC フロントパネルのセルフタッピングネジ (M3/M4)
- PA/PBT コネクタ ハウジングの真鍮インサート (M2.5/M3)
管用ねじが必要なプラスチック部品用, 常に金属ねじ付きインサートを使用してください (真鍮またはステンレス鋼) プラスチックに成型またはプレス - プラスチックに直接管ねじを切らないでください。.
4 標準ファスナーの互換性
UNC ねじは、ANSI B18.2.1 標準ボルトおよびナットとともに使用する必要があります。. メートルねじには ISO が必要です 4014/4017 標準ボルト. 2 つのシステムは決して互換性がありません.
5 選択の推奨事項
- 北米に輸出される製品の場合、または顧客の図面に帝国仕様が指定されている場合: UNCを使用する.
- 他のすべての市場の場合, 新しいデザイン, またはグローバル志向の製品: メトリックを優先する.
- プラスチック部品用: 直接タッピングよりもセルフタッピングねじまたはヒートセットインサートを好む.
- UNC ファスナーとメートル ファスナーを決して混合しないでください。交差ねじが発生します。.
NPT 対. BSP: シール用管用ねじ
管用ねじは、機械組立用ねじとは根本的に異なる目的を果たします。: 彼らの主な目標は、流体またはガスシステムに漏れのないシールを作成することです。, 部品同士をクランプしないようにする. この違いがその幾何学形状を決定づけます, テーパーを含む, ねじ山の角度, そして封印方法.
1 コアパラメータの比較
パラメータ | NPT | BSPP (Gスレッド) | BSPT (R / Rcネジ) |
ねじ山の角度 | 60° | 55° | 55° |
テーパー | 1:16 先細りの | 真っ直ぐ (テーパーなし) | 1:16 先細りの |
シール方法 | ねじ山の変形 + シーラント/PTFEテープ | フェイスワッシャーまたはOリング | ねじ山の変形 + シーラント |
コールアウトの例 | 1/4″ NPT | G1/4 | R1/4 (外部の) / Rc1/4 (内部) |
2 よくある間違い
- NPT 対. BSP 角度の不一致: NPT の角度は 60°、BSP の角度は 55°. 無理に結合すると両方のネジ山が損傷し、漏れが発生します。.
- NPT 外部から BSPP 内部へ: 最初はネジが数回転噛み合う場合があります, しかし、プロファイルの不一致により、最終的には漏れたり固着したりします.
- パイプサイズの混乱: 呼びパイプサイズ (例えば, 1/2″) 実際のねじ径ではありません. 指定されたサイズの実際の外径を常に検索してください。.
3 製品タイプ別の使用例
NPTねじ - 一般的な製品
- 1/4 油圧バルブブロックのNPT穴 (建設機械の油圧システム)
- 1/2 ヒートシンク上の NPT ウォーターポート (産業用チラーラジエーター)
- 3/8 アルミニウム筐体のNPT空気圧ポート (空気圧機器マニホールド)
- 1/4 NPTセンサー取付ボス (圧力トランスミッタハウジング)
- 1/2 NPTフランジアダプター (ステンレス鋼のネジ付きフランジ)
- 3/8 ベアリングハウジングのNPTグリースフィッティング (潤滑ポート)
BSPP (Gスレッド) — 一般的な製品
- 水冷プレートの G1/4 穴 (データセンターサーバー液冷)
- フィルターハウジングのG1/2ポート (水処理装置)
- ヒートシンク上の G3/8 インレット/アウトレット (レーザー機器冷却プレート)
- G1/2 フランジ接続 (衛生グレードのフランジ)
- ギアボックスの G3/8 オイル レベル ゲージ ポート (レデューサーサイトグラス)
- モーターハウジングの G1/4 冷却ポート (水冷モータージャケット)
BSPT (R / Rcネジ) — 一般的な製品
- シャフトアダプターのR1/2おねじ (蒸気ロータリージョイント)
- ポンプ本体Rc1/4内部ポート (高圧洗浄機ポンプ)
- R1/2フランジアダプター (高圧蒸気フランジ)
プラスチック管ねじソリューション
- NPT または BSP ねじをプラスチックに直接切断しないでください。クリープにより、時間の経過とともにシール不良が発生します。.
- PA+GF バルブ本体に成型またはプレスされた真鍮またはステンレス鋼のネジ付きインサートを使用します。.
- CNC加工: インサートポケットを加工 → 金属インサートを圧入 → 管用ねじを同心円状に仕上げ仕上げ.
4 環境適合性
- 高圧油圧システム: 金属間のシールには、NPT または BSPT テーパーねじとねじシーラントを使用してください。.
- 高温蒸気: BSPT または NPT テーパーねじを使用してください. 高温でシールワッシャーが破損する可能性があるため、BSPP 平行ねじを避けてください。.
- 高振動環境: 緩み止め効果を高めるには、細ピッチのねじを推奨します, またはスレッドロッカーを使用する (例えば, ロックタイト) そしてロックワッシャー.
- 腐食性環境: シーラントを備えたステンレス鋼のネジを使用する. 電気腐食を引き起こす可能性のある異種金属の接触を避けてください。.
5 標準フィッティングの互換性
ASME B16.11 鍛造継手を備えた NPT ねじペア (肘, ティー, カップリング). BSP スレッドは BS EN とペアになります 10241 標準パイプ継手. クロススタンダード接続には専用のアダプターフィッティングが必要です。NPT を BSP に直接ねじ込まないでください。.
6 選択の推奨事項
- 北米の油圧および空気圧システム: NPT.
- ヨーロッパとアジアの配管, 冷却, および流体の取り扱い: BSP (BSPP が最も一般的です).
- 管用ネジ付きプラスチック部品: 常に金属ねじ付きインサートを使用してください.
ねじサイズ早見表
次の参照表は、各規格で最も一般的に使用される寸法を示しています。. 製造現場ですぐに参照できるよう、PDF としてダウンロードすることをお勧めします。.
1 UNC並目ねじリファレンス
サイズ | 選考科目 (mm) | ピッチ (mm) | TPI | タップドリル (mm) |
#10-24 | 4.80 | 1.06 | 24 | 3.70 |
1/4-20 | 6.35 | 1.27 | 20 | 5.10 |
5/16-18 | 7.94 | 1.41 | 18 | 6.60 |
3/8-16 | 9.53 | 1.59 | 16 | 8.00 |
7/16-14 | 11.11 | 1.81 | 14 | 9.40 |
1/2-13 | 12.70 | 1.95 | 13 | 10.80 |
2 メートル並目ねじのリファレンス
サイズ | 選考科目 (mm) | ピッチ (mm) | タップドリル (mm) |
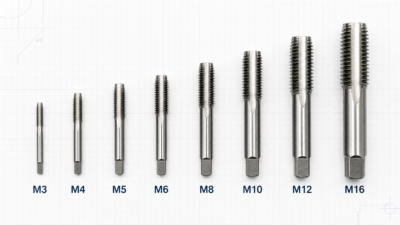
M3 | 3.00 | 0.50 | 2.50 |
M4 | 4.00 | 0.70 | 3.30 |
M5 | 5.00 | 0.80 | 4.20 |
M6 | 6.00 | 1.00 | 5.00 |
M8 | 8.00 | 1.25 | 6.80 |
M10 | 10.00 | 1.50 | 8.50 |
M12 | 12.00 | 1.75 | 10.20 |
M16 | 16.00 | 2.00 | 14.00 |
3 NPT 管用テーパーねじのリファレンス
サイズ | TPI | 選考科目 (mm) | 標点間距離 (mm) |
1/16″ | 27 | 7.89 | 6.50 |
1/8″ | 27 | 10.24 | 7.00 |
1/4″ | 18 | 13.62 | 9.50 |
3/8″ | 18 | 17.05 | 10.50 |
1/2″ | 14 | 21.22 | 13.50 |
3/4″ | 14 | 26.57 | 14.00 |
1″ | 11.5 | 33.23 | 17.00 |
4 BSP パイプねじリファレンス
サイズ | TPI | 選考科目 (mm) |
G1/8 | 28 | 9.73 |
G1/4 | 19 | 13.16 |
G3/8 | 19 | 16.66 |
G1/2 | 14 | 20.96 |
G3/4 | 14 | 26.44 |
G1 | 11 | 33.25 |
JADE-CNC がこれらのねじを加工する方法
正しいねじ規格を選択することは最初のステップにすぎません. 加工方法, ツールの選択, およびプロセス制御により、最終ねじ山が正しく組み立てられ、確実に密封されるかどうかが判断されます。.
1 3つの加工方法
- タッピング: 小さいサイズに最適 (M3~M12 / #6–1/2″), 大量生産, 貫通穴と止まり穴の両方.
- 旋盤での一点ねじ切り加工: 大きいサイズに最適, 標準外のピッチ, 高精度の要件, そして回転した部品.
- ねじ切り加工: 大きな穴に最適, 難削材, 柔軟な生産, タップ破損のリスクを軽減.
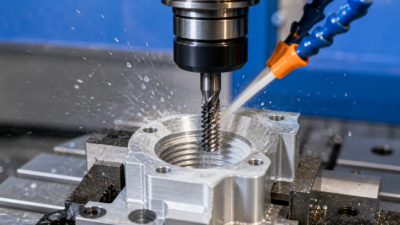
2 ツールの選択
- タップ: 止まり穴用スパイラルフルートタップ (切りくずは上方へ逃げます), 通し穴用ストレートフルートタップ, そしてスパイラルポイント (銃) 前方切りくず排出機能付きスルーホール用タップ. 材料の選択: 一般用ハイス, コバルト (HSS-E) ステンレス鋼用, 高硬度材用超硬ソリッド. あるねじ規格に合わせて設計されたタップを別のねじ規格に使用しないでください。ねじ山の角度が異なります。.
- スレッドミル: 単刃ミルは大きな穴や非標準のねじ山にも柔軟に対応します; 多歯ミルは生産効率が高い. 小型用超硬ソリッドミル, 精度の高い作業; 大型用刃先交換式インサートミル, コスト重視の仕事.
- 旋盤ねじ切り工具: 60UNC用°インサート, メトリック, およびNPT; 55BSPシリーズ用°インサート. 一般用コーティング超硬, 高硬度鋼用CBN.
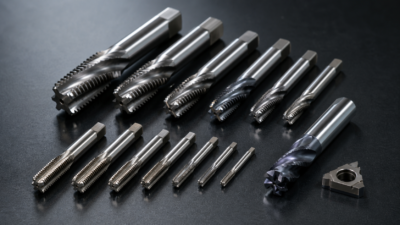
3 面取りとねじ逃げ
- 入口面取り: C1~C1.5を推奨 (1 mm×45°) ボルトのガイドとバリ取りに.
- おねじ逃げ: 幅約2×ピッチ, 内径以下の直径.
- 止まり穴のクリアランス: タップを後退させるために、底部に少なくとも 2 倍のピッチのクリアランスを維持してください.
- 管用テーパーねじ (NPT/BSPT): ネジ逃げ溝は使用しないでください。シールが損なわれます。. 入口の面取りは30°以下に制限してください.
4 スレッドの安定性のためのプロセス制御
- タップドリルの精度: プレドリルの直径はねじ山の高さと噛み合いに直接影響します。. 穴が大きすぎるとねじの強度が低下します; 穴が小さすぎるとタッピングトルクが増加し、破損のリスクが高まります. タップドリルの公差をH9以内に抑える.
- クーラントと潤滑剤: ステンレス鋼とチタンには、摩擦と切削熱を軽減するために専用のタッピング液または極圧クーラントが必要です. 冷却が不十分だとタップの摩耗が促進され、寸法のずれが発生します。.
- 速度と送りのマッチング: タップ速度が速すぎると発熱し、タップ破損の原因となります; 速度が低すぎるとエッジが形成されます. ねじ切り加工用, ねじ山の乱れを避けるために、主軸の速度と送りをピッチに正確に一致させる必要があります。.
- 止まり穴の深さの制御: 十分な隙間を確保してください (≧2×ピッチ) タップの衝突を防ぐために下部にあります. 有効ねじ深さは、適切なかみ合いを確保するために、不完全なねじ部分を除外する必要があります。.
- 同心度と直角度: 傾いたねじ穴により、ボルトの横荷重が発生し、ねじ山に不均一な応力が発生します。. マシニング センターのフローティング タッピング ホルダを使用して、主軸と穴の位置ずれを補正します。.
- 検査管理: 100% ゴー/ノーゴーゲージ検査. 最初の商品は完全に検査する必要があります; 生産中 20 ~ 50 個ごとにサンプル検査を実施; 工具交換または再研磨のたびに再検査する.
5 一般的な加工の問題と解決策
問題 | 考えられる原因 | 解決 |
破れた / 欠けたネジ山 | アンダーサイズタップドリル, 磨耗したタップ, 速度超過, 貧弱な冷却剤 | タップドリルを推奨サイズに拡大する, 蛇口を交換する, 速度を下げる, 切削液を増やす |
ゴーゲージがきつすぎる / 入りません | アンダーサイズタップドリル, 磨耗したタップ, ピッチ直径が公差外です | タップドリルの直径を確認する, 新しい蛇口を取り付ける, タッピングパラメータを調整する |
ノーゴーゲージパス / ルーズフィット | 特大タップドリル, 磨耗したタップ, 過剰なタッピング深さ | タップドリルのサイズを小さくする, 蛇口を交換する, タッピング深さを制御 |
管ねじの漏れ | 公差を超えたテーパー, 表面仕上げが悪い, シーラントは塗布されていません | テーパーゲージで検査, 表面仕上げを改善する, PTFEテープまたはシーラントを貼り付ける |
止まり穴でタップが折れた | 切りくず排出不良, 過度の深さ, 高速 | スパイラルフルートタップを使用, リザーブクリアランススペース, 速度を下げる, 段階的にタップする |
糸の品質管理と検査

加工後, 部品が工場から出荷される前に、系統的な検査によりねじ山が必要な基準を満たしていることを確認します。. 不適合なねじ山がアセンブリに到達すると、現場での障害が発生する可能性があります, 保証請求, そして顧客関係が損なわれる.
検査項目 | 道具 / 方法 | 適用対象 | 合格基準 |
行く / ノーゴーゲージ | ねじプラグゲージ (内部) / リングゲージ (外部の) | すべての規格 | Goゲージが自由に入る; No-Goは入りません (または ≤ 2 ターン) |
選考科目 / 内径 | マイクロメータ, キャリパー, ボアゲージ | すべての規格 | 許容範囲内 (例えば, 6H/6g) |
ピッチ検証 | ねじピッチゲージ, 工具メーカーの顕微鏡 | すべての規格 | ねじ山のプロファイルはゲージと一致します |
テーパー検査 | テーパープラグ・リングゲージ, 三次元測定機 | NPT, BSPT (先細りの) | 1:16 テーパー; ゲージステップ内の基準面 |
表面粗さ | 粗さコンパレータ, 表面形状計 | すべての規格 | Ra ≤ 3.2 固定用; Ra ≤ 1.6 シール用 |
同心 / 直角度 | 三次元測定機, ダイヤルインジケーター + Vブロック | すべての規格 | 図面ごと, 通常 ≤ 0.05 mm |
有効ねじ深さ | デプスゲージ, ねじ深さゲージ, 三次元測定機 | 止まり穴 | 有効深さ ≥ 図面要件 |
インサート引き出し / トルク | 引張試験機, トルクレンチ | プラスチックねじインサート | M3: 引き出し ≥ 50 N, トルク≧ 0.5 N・m |
1 検査ワークフロー
- 最初の記事: バッチ生産を開始する前にすべての寸法を完全に検査します.
- 工程中: 20 ~ 50 個ごとのサンプル合否ゲージ検査. 異常が見つかった場合は直ちに停止して調整してください.
- 工具交換後: タップを交換するたびに最初の製品検査を再実行します, 再研磨, またはスレッドミルの交換.
- 最終検査: 100% 重要なシールねじ山の合否ゲージチェック (NPT/BSPT). 標準締結ねじの AQL サンプリング.
- プラスチックインサート: 各バッチの最初の製品に対して引抜き試験とトルク試験を実行します。.
さまざまなスレッド要件に応じたコストの考慮事項
糸の選択は機能だけでなく製造コストにも影響します. コスト要因を理解することは、設計者が設計段階で情報に基づいたトレードオフを行うのに役立ちます, 変更が最も安い時期.
コスト要因 | 低コスト条件 | 高コスト条件 | コストへの影響 |
ねじ規格 | メトリック / UNC (一般, 工具の在庫あり) | NPT/BSPT (特殊テーパーツール), BSP 55°ツール | 特殊工具の価格は 20 ~ 50% 高くなります + 追加のセットアップ時間 |
ねじサイズ | M4~M12 / 1/4″–1/2″ (標準) | M3以下 (高い破損), M16以上 (フライス加工/旋削加工) | 小さいサイズ: 高いタップ摩耗; 大きいサイズ: +30–100%のサイクルタイム |
精度クラス | 標準 6H/6g | 精度4H/5H | 精密工具 + 全数検査: +30–80% |
材料 | アルミニウム, 真鍮, 軟鋼 | ステンレス鋼, チタン, 硬化鋼 | 難しい材料: 工具の摩耗が大きい, +50–200% のサイクルタイム |
穴タイプ | 貫通穴 | 止まり穴 | 止まり穴: 破損リスクが高い, +15–30% |
加工方法 | タッピング | ねじ切り加工 / 一点旋削 | フライス加工サイクル時間はタッピングの 2 ~ 3 倍 |
バッチサイズ | 大音量 | 音量が小さい / プロトタイプ | 音量が小さい: 1 個あたりのセットアップコストは 2 ~ 5 倍になる可能性があります |
検査レベル | ゴー/ノーゴーサンプリング (AQL) | 100% 検査 + CMM の完全なレポート | +20完全検査の場合 -60% |
部品材質の種類 | 金属 (ダイレクトマシニング) | プラスチック (インサートポケット + 真鍮圧入ナット + 二次検査) | +0.5–インサート穴あたり 2 米ドル |
1 コスト最適化のヒント
- 工具コストを最小限に抑えるために、共通の規格と標準サイズを優先します.
- 単一製品内でねじのサイズと規格を標準化し、工具の交換を削減します。.
- 止まり穴が小さい難削材用, 折れたタップによるスクラップを減らすために、タッピングの代わりにねじ切り加工を検討してください。.
- プラスチック部品用, カスタムインサートではなく、標準サイズの真鍮インサートを使用します.
- 生産前にサプライヤーにねじ規格を確認してください. JADE-CNC は曖昧な UNC を加工する前にねじ山コールアウトをレビューします, メトリック, NPT, BSP 要件を早期に明確にできる.
選び方: 迅速な意思決定ツリー
このフレームワークを使用して、アプリケーションに適切なスレッド標準を迅速に決定します。.
11.1 4 つの優先トレードオフ
- まずは強さ: 並目ねじ (高いプロファイル = 高いせん断強度) + 高機能素材.
- まずはシーリング: 管用テーパーねじ (NPT/BSPT) シーラント付き, またはOリング付きBSPP.
- まずは頻繁に分解: 並目ねじ (交差ねじれに対する耐性) + 耐久性を高めるヘリコイルインサート.
- コスト第一: 共通規格 + 標準サイズ + たたく + 抜き取り検査.
2 3 つの質問による決定ツリー
- 質問 1: これはパイプのシール用ですか、それとも機械的な固定用ですか? → パイプシール: セクションを参照 6. 機械的締結: セクションを参照 5.
- 質問 2: どの市場向けの製品なのか? → 北アメリカ: UNC / NPT. ヨーロッパ / アジア / グローバル: メトリック / BSP.
- 質問 3: 金属間のシールは必要ですか? →はい: NPT / BSPT (先細りの). いいえ (ワッシャーを使って): BSPP (平行).
- 追加チェック: その部分は金属ですか、それともプラスチックですか? → プラスチック: セルフタッピングねじまたはヒートセットインサートを好む.
経験則: 迷ったときは, メートル法を選択します。これは最も広範なグローバル互換性があり、加工コストが最も低くなります。.
3 サプライヤーとのコミュニケーション
図面には常に完全なねじの指定を含めてください。 (標準 + サイズ + ピッチ + 公差クラス). 生産を開始する前にサプライヤーから書面による確認を取得してください. JADE-CNCにて, この確認は、 図面レビュー 30 秒の説明で何千ものやり直し作業を節約できるため、ワークフローが改善されます。.
ねじ山図面の注釈標準
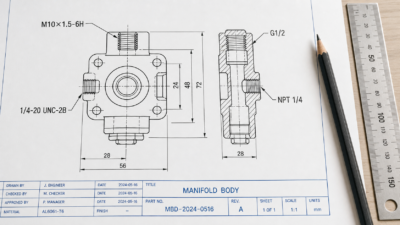
エンジニアリング図面上の正しいねじの注釈は、加工エラーに対する防御の第一線です. 以下の表は、標準のコールアウト形式と各フィールドの説明を示しています。.
コールアウトの例 | フィールドの内訳 | 意味 |
M10×1.5-6H | M / 10 / ×1.5 / 6H | メトリック / 10 直径mm / 1.5 ミリメートルピッチ (大丈夫) / めねじ, ミディアムフィット |
M10-6g | M / 10 / 6g | メートル粗い (ピッチ省略) / おねじ, ミディアムフィット |
1/4-20 UNC-2B | 1/4 / -20 / UNC / 2B | 1/4″ 直径 / 20 TPI / 統一粗目 / めねじ, スタンダードフィット |
G1/2 | G / 1/2 | BSPP管用平行ねじ / 1/2″ 呼び径 (内部/外部でも同じ) |
R1/2 / Rc1/2 | RまたはRc / 1/2 | BSPTテーパー: R = 外部, Rc = 内部 / 1/2″ 呼び径 |
NPT 1/4 | NPT / 1/4 | ナショナルパイプテーパード / 1/4″ 呼び径 |
M10×1.5LH | … / 左側 | 左ねじ (右側はデフォルトであり、マークされていません) |
1 注釈のベストプラクティス
- 外径を指す引出線を使用して、ねじ寸法コールアウトの寸法を記入します (おねじ) または内径 (めねじ). 管用ねじ用, 常に引出線を使用します。直接直線寸法は使用しないでください。.
- 左ねじにはマークを付ける必要があります “左側”. 右ねじは刻印不要.
- 細ピッチねじにはピッチが含まれている必要があります. 並目ねじの場合はピッチが省略される場合があります.
- 止まり穴用, 有効ねじ深さとドリル深さの両方を指定します, 例えば, “M6, ねじ深さ 10 mm, ドリルの深さ 14 mm”.
- 管ねじの呼びサイズは物理的な直径ではないことに注意してください。機械工は標準から実際の外径を調べる必要があります。.
結論
スレッドの標準は細かいことのように思えるかもしれません, しかし、それらは製品の品質にとって非常に重要です, 組み立ての信頼性, そして生産コスト. 4 つの主要な標準 — UNC, メトリック, NPT, および BSP — それぞれが異なるジオメトリを持っています, 地域的な使用法, とシール動作. それらを正しく行うには、正しい図面注釈が必要です, サプライヤーの確認, 適切な工具, 厳格なプロセス管理, そして体系的な検査.
JADE-CNCにて, 4 つのスレッド標準をすべてサポートしています CNCフライス加工, 旋回, およびねじ切り加工作業. 当社の品質チームが実行します 100% クリティカルなスレッドのゴー/ノーゴーゲージ検査, ステンレス鋼のタッピングに関して豊富な経験があります, 止まり穴の深さの制御, プラスチック部品用の真鍮インサートの取り付け.
どのねじ規格が製品に適しているかわからない? 図面を JADE-CNC に送信して、無料のネジ選択レビューを受けてください。, 費用の見積もり, そして CNC加工見積. メールでお問い合わせください, オンラインお問い合わせフォームから, またはWhatsApp経由で.
CNC 加工技術ガイドと製造のベスト プラクティスについては、JADE-CNC ブログを購読してください。.
よくある質問の提案
Q: NPT ねじと BSP ねじは互換性がありますか?
あ: いいえ. NPT は 60 度のプロファイルを使用し、BSP は 55 度のプロファイルを使用します. 彼らは関わり始めるかもしれない, ただし、確実に密閉されず、部品が損傷する可能性があります.
Q: UNC ファスナーとメートル ファスナーを混合できますか?
あ: いいえ. 見た目が似ているサイズでもピッチシステムは異なります, そのため、これらを混合するとねじ山の交差や組み立て不良が発生する可能性があります。.
Q: タッピングの代わりにねじ切りフライスを使用すべき場合?
あ: スレッドミーリングは大きな穴に便利です, 硬い材料, 破損リスクの高い止まり穴, そして 少量の 複数のねじ規格を持つ部品.

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.