



実際の強度比較, 剛性, 被削性, 耐食性, 溶接, 陽極酸化処理, 料金, アプリケーションの適合性.
導入
6061-T6 と 7075-T6 は、精密部品用として最も頻繁に比較される 2 つのアルミニウム合金です. どちらも熱処理可能です, エンジニアリングストックで広く入手可能, に適しています カスタムCNC加工. 重要な違いは、特定の合金が普遍的に優れているということではありません. それは、それぞれが異なる設計上の問題を解決するということです.
6061-耐食性を考慮すると、通常は T6 がよりバランスのとれた選択となります。, 溶接, 陽極酸化された外観, 可用性, そしてコストがすべて重要. 7075-耐荷重と強度重量比が決定を左右する場合、T6 または T651 がより強力な選択肢となります。. このガイドでは、これらのトレードオフがどこから来るのか、そしてそれが CNC 加工にどのように影響するのかについて説明します。, 仕上げ, 検査, そして購入.
6061-T6 と 7075-T6 の概要
多くのブラケットの場合, ハウジング, プレート, 備品, およびエンクロージャ, 6061-T6 が実質的なデフォルトです. に移動します 7075 分析がそれを示したとき 6061 必要な荷重または重量目標を達成できない. 選ばないでください 7075 剛性の問題を解決するには: 2 つの合金の弾性率はほぼ同じです, したがって、たわみが制限された部品には通常、形状の変更またはより硬い材料が必要です.
財産 | 6061-T6 | 7075-T6/T651 | デザインへの影響 |
極限引張強さ | 310 MPa | 572 MPa | 7075 はるかに高い静的強度を提供します |
降伏強さ | 276 MPa | 503 MPa | 7075 高負荷に適しています, 重量制限のある部品 |
弾性率 | 68.3 GPa | 71.7 GPa | 剛性はほぼ同じ |
密度 | 2.70 g/cm3 | 2.80 g/cm3 | 7075 についてです 4% より密な |
熱伝導率 | 167 W/m-K | 130 W/m-K | 6061 より効果的に熱を放散します |
耐食性 | 良い | T6の下部 | 7075 早期の保護計画が必要 |
溶融溶接性 | プロセス制御に優れています | 一般的には推奨されません | 6061 実用的な溶接オプションです |
陽極酸化反応 | 一貫性があり、化粧品に優しい | 機能的, ただし色は異なる場合があります | 6061 外観が重要な部品の場合は簡単です |
材料費 | 低価格で広く入手可能 | より高く、在庫に依存する | 強さが決定的でない場合は両方を引用してください |
シートとプレートの代表値; 製品形態, 厚さ, 仕様, サプライヤーのデータが優先されます.
化学組成と強化
6061 Al-Mg-Si ファミリーに属します. 熱処理中, マグネシウムとシリコンは Mg2Si 析出物を形成し、合金に有用な強度の組み合わせを与えます。, 耐食性, と製造性. 7075 Al-Zn-Mg-Cu合金です. その亜鉛- マグネシウムを豊富に含む強化システムにより、より高い強度が得られます。, 一方、銅の含有量が高いと耐食性が低下し、従来の融接性が低下します。.
要素 | 6061 範囲 (%) | 7075 範囲 (%) | なぜそれが重要なのか |
亜鉛 | 0.25 最大 | 5.1-6.1 | 主な強化要素 7075 |
マグネシウム | 0.8-1.2 | 2.1-2.9 | 析出硬化をサポート |
銅 | 0.15-0.40 | 1.2-2.0 | 強度は向上しますが、腐食と溶接性は低下します |
シリコン | 0.4-0.8 | 0.40 最大 | マグネシウムと結合して強度を高めます 6061 |
クロム | 0.04-0.35 | 0.18-0.28 | 粒子構造の制御に役立ちます |
組成限界は公称合金範囲です, 特定のバッチに付属する材料証明書の代替品ではありません.
合金番号だけでは購入には不十分です. 気性を確認する, 製品形態, 厚さ, 管理仕様, および認定要件. JADE-CNC CNC加工材料 ガイダンスは、見積前にこれらのチェックを組み立てるのに役立ちます.
機械的および物理的特性
強さ, 倦怠感, と延性
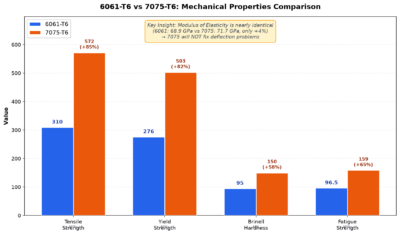
7075-T6 は大まかに提供します 84% より高い極限引張強度と 82% 一般的な 6061-T6 シートまたはプレートよりも高い降伏強度. これは負荷の高い部品では大きな利点となります, しかし、それが自動的により良いデザインに変換されるわけではありません. 応力集中, 疲労スペクトル, 木目方向, ファスナーの負荷, 腐食にさらされる, そして安全率が依然として最終的な選択を左右します.
代表的な特性 | 6061-T6/T651 | 7075-T6/T651 | 違い |
極限引張強さ | 310 MPa | 572 MPa | 7075 について 84% より高い |
降伏強さ | 276 MPa | 503 MPa | 7075 について 82% より高い |
せん断強度 | 207 MPa | 331 MPa | 7075 について 60% より高い |
疲労強度 | 97 MPa | 159 MPa | 7075 について 64% より高い |
一般的な伸び | 17% | 11% | 製品の形状や厚みにより異なります |
値は典型的なものです, 設計許容値は保証されていません. 最終計算には、該当する材料仕様と認定された特性を使用します。.
剛性, 密度, と熱の流れ
弾性率はわずか約異なります 5%. プレートが曲がりすぎると 6061, 同じサイズの 7075 交換してもたわみはあまり減りません. セクションの深さを増やす, リブを追加する, サポートされていないスパンを短縮する, または、材料クラスを変更すると、より大きな影響が生じる可能性があります.
6061 熱伝導も良くなります. 熱負荷がかかるハウジングおよび ヒートシンクCNC加工, フィンの形状, ベース平面度, 気流, 界面圧力, 多くの場合、表面処理は引張強さよりも重要です.
代表的な特性 | 6061-T6/T651 | 7075-T6/T651 | 工学的な意味 |
ブリネル硬さ | 95 HB | 150 HB | 7075 へこみに対する耐性が向上します |
弾性率 | 68.3 GPa | 71.7 GPa | 剛性の差はほんのわずか |
密度 | 2.70 g/cm3 | 2.80 g/cm3 | 体重に対する強度は依然として有利 7075 |
熱伝導率 | 167 W/m-K | 130 W/m-K | 6061 通常、熱の流れに優れています |
示されている熱的および機械的値は室温での典型的な値です。.
CNC 加工性: どちらも良いです, しかし、彼らは異なる行動をします
説明すると誤解を招きます 7075 機械加工が難しいのと同じくらい. どちらの合金も最新の超硬工具で良好に加工できます. 6061 柔らかいため、工具が擦れたり、切りくず排出が不十分な場合、構成刃先が発生する可能性があります。. 7075 より難しい, しかし、多くの場合、より短い切りくずが形成され、優れた仕上げが得られます。. 工具寿命とサイクルタイムは形状に依存します, 在庫状況, スピンドル能力, クーラントの供給, なくなる, および材料除去戦略.
加工係数 | 6061-T6 | 7075-T6/T651 | 実際の対応 |
チップの挙動 | 延性のあるもの; 構築されたエッジを形成できる | 短いことが多い, より扱いやすいチップ | どちらもシャープなアルミニウムジオメトリを使用 |
ツールのロード | 端が擦れると汚れる可能性があります | 硬度が高いほど切削負荷が増加します | 一般的な固定速度の低下を避ける |
表面仕上げ | 鋭利な工具との相性も抜群 | 安定したプロセスで優れています | 振れの制御, 切りくずの再切断, そして冷却剤 |
歪みのリスク | 管理可能; T651はプレートに役立ちます | 大量の除去では残留応力が問題となる可能性がある | 粗い, リラックス, その後、重要な機能を終了します |
工具寿命 | 通常は有利 | プロセス- ジオメトリに依存する | 固定ペナルティを想定する代わりに摩耗を監視する |
加工実習指導
- 鋭利なものを使用する, 研磨された刃先とアルミニウム向けの溝形状.
- きれいに切断できるよう、切りくず負荷を十分に高く保ちます; 摩擦により熱が発生し、エッジの形成が促進されます.
- 効果的な切りくず排出を実現し、リカットで表面を損傷しないようにします。.
- 薄壁または重い材料の除去に, 荒加工と仕上げ加工を分けて、部品をリラックスさせます。.
- 寸法安定性が重要な場合は、T651 または他の応力緩和プレート条件を使用してください。.
- 速度と送りを工具直径に合わせて調整する必要がある開始点として扱います。, フルート数, 突き出た, 機械剛性, 冷却剤, およびツールメーカーのデータ.
経験豊富なサプライヤー CNCフライス加工 深い資金を見直すべきだ, 細い肋骨, 長距離ツール, データム戦略, 生産前の重要な公差, どの合金が選択されたかに関係なく.
耐食性と応力腐食割れ
6061-一般に、T6 は 7075-T6 よりも優れた耐食性を備えています。. で 7075, 銅が豊富な成分は孔食の感受性を高める可能性があります, T6 条件は、不利な方向や環境で引張応力が継続すると応力腐食割れを起こしやすい可能性があります。. これが、SCC 耐性が重要な場合に 7075-T73 または T7351 がよく検討される理由です。, たとえ過老化によって強度が低下したとしても.
露出係数 | 6061-T6 | 7075-T6/T651 |
大気暴露 | 概ね良好 | 抵抗が低い; 露出部分を保護する |
孔食傾向 | より低い | 銅が豊富な相により高い |
応力腐食割れ | 一般的な製品形状で優れた耐性 | T6 の方が感度が高い, 特に短横方向荷重の場合 |
焼き戻しオプション | T6/T651共通 | T73/T7351 は強度が若干低下しますが、耐 SCC 性が向上します。 |
保護戦略 | 必要に応じて陽極酸化またはコーティング | 陽極酸化処理, コーティング, 被覆材, 隔離は早期に検討する必要がある |
合金でない限り、一般的な塩水噴霧時間に関する主張は避けてください。, 仕上げ厚さ, シール方法, エッジの準備, 試験片の形状, と合格基準はすべて定義されています. 有用な腐食計画は、実際の使用環境と完全なコーティング仕様から始まります。.
溶接性と接合性
6061-T6 は通常 TIG です- またはMIG溶接, しかし、熱影響部は強度を失います. したがって、接合部は、元の T6 母材の値ではなく、溶接状態に合わせて設計および計算する必要があります。. フィラーの選択は使用温度に依存します, ひび割れ感受性, 延性, そしてフィニッシュ後の様子.
7075-T6 の従来の融着は、高温割れや特性損失の制御が難しいため、一般に構造作業では避けられます。. 機械的締結, 接着, 認定されたプロセスによる摩擦撹拌溶接, あるいは、溶接可能な合金に変更する方が適切かもしれません。.
溶接係数 | 6061-T6 | 7075-T6 |
従来の融着 | 一般的にTIGまたはMIGによって溶接されます | 一般に構造接合部には推奨されません |
主な懸念事項 | 熱影響部の強度低下 | 高温亀裂と重大な物性損失 |
フィラーの選択 | サービスと仕上げに応じて ER4043 または ER5356 | T6 構造接合部と同等となる万能フィラーは存在しない |
設計応答 | 溶接状態の再計算 | 機械的締結を使用するか、合金/接合ルートを変更する |
陽極酸化およびその他の表面仕上げ
6061-T6 はクリアのための信頼できる選択肢です, 黒, カラータイプ II 陽極酸化処理. 7075 陽極酸化することもできます, タイプ III 硬質陽極酸化処理を含む, しかし、銅の含有量が高いと酸化物が暗くなり、色のマッチングが予測しにくくなる可能性があります。. 化粧品部品用, 代表的なサンプルを承認し、合金を維持する, 気性, 前処理, 仕上げバッチ, 一貫した表面質感.
仕上げ要素 | 6061-T6 | 7075-T6/T651 |
タイプ II 陽極酸化処理 | 均一で染色化粧仕上げに適しています | 使える, ただし、色が暗くなったり、均一性が低下したりする場合があります |
III種硬質アルマイト処理 | ぴったり | 機能的な摩耗保護に最適 |
カラーマッチング | 制御されたバッチ全体でより予測可能 | 外観が重要な作業のサンプルを承認する |
寸法計画 | コーティングの成長とマスキングを考慮する | 同じ要件, 合金の反応にさらに注目 |
レビュー 表面仕上げオプション 加工がリリースされる前に. コーティングの厚さ, マスキング, スレッド, 電気接触領域, 嵌合穴, 目に見える面はすべて図面または仕上げ仕様書で識別される必要があります.
コストと可用性
7075 通常、かなりの原材料プレミアムが付いています, ただし、固定パーセンテージは地域間で信頼できるものではありません, ストックフォーム, 厚さ, 認証, そして注文数量. 加工費も自動ではありません 30% または 50% より高い. うまく設計された 7075 部分は効率的に実行される可能性があります, 薄いうちに, 化粧品 6061 ハウジングはセットアップのために高価になる可能性があります, 歪み制御, そしてフィニッシュリスク.
コスト要因 | 6061-T6 | 7075-T6/T651 |
生株 | 幅広い可用性と低いベースラインコスト | 合金プレミアムが高く、在庫の選択肢が少ない |
機械加工 | プロトタイプと生産を効率的に行う | サイクルタイムは多くの場合同様です, しかし戦略は変わるかもしれない |
仕上げ | 表面陽極酸化は比較的予測可能です | サンプリングやコーティングの管理によりコストが増加する可能性がある |
検査 | 描画リスクに基づく | 高負荷のアプリケーションでは、より多くの認証とトレーサビリティが必要になる場合があります |
商業上のリスク | ストックフォームの代替が容易 | 可用性と認証はリードタイムに影響を与える可能性があります |
プロトタイプや 少量のCNC機械加工, 同じ図面リビジョンを使用して完全な見積を比較する, 材質仕様, 仕上げる, 検査範囲, そして配達要件. これにより、キログラムあたりの価格だけを比較するよりもはるかに有益な決定が可能になります。.
アプリケーションベースの選択
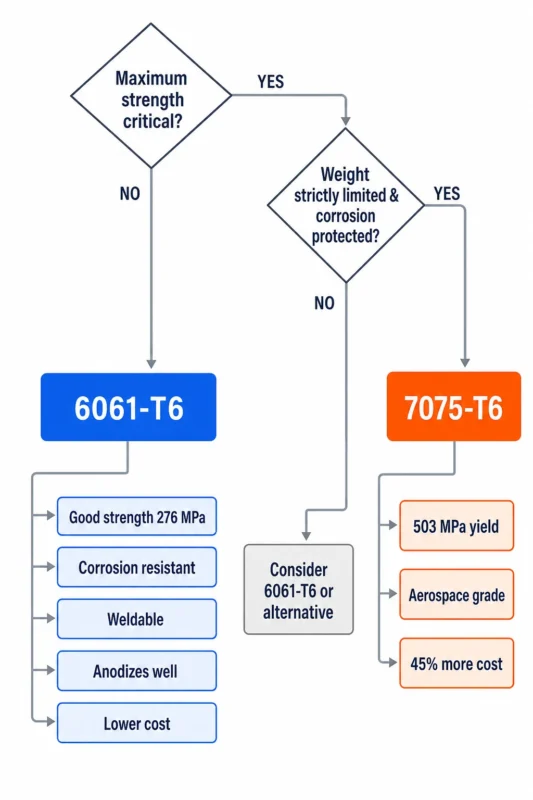
次の場合に 6061-T6 を選択してください
- 必要な強度は中程度であり、すでに設計安全率を満たしています.
- 耐食性, 溶接性, または一貫した陽極酸化された外観が重要です.
- 部品はハウジングです, ブラケット, 治具, 皿, 囲い, ヒートシンク, または一般的な構造コンポーネント.
- 幅広い材料の入手可能性とコスト管理が重要.
次の場合は 7075-T6 または T651 を選択してください
- 降伏強度または疲労強度が制限要件です.
- 重量が厳しく制限されており、使用できるほどジオメトリを増やすことができません 6061.
- この部品は従来の溶融溶接に依存しません.
- 腐食防止と材料トレーサビリティを制御可能.
- アプリケーションには高負荷の治具が含まれます, モータースポーツ, ロボット工学, または 精密航空宇宙加工.
別の合金またはプロセスがより適合する場合
プロジェクトの優先順位 | 通常選択します | 理由 |
バランスの取れたコスト, 腐食, 溶接, そして外観 | 6061-T6 | 最も幅広いオールラウンドな製造適合性 |
軽量で最大の静的強度 | 7075-T6/T651 | はるかに高い降伏強度と引張強度 |
たわみは故障モードです | まずは再設計 | 両方の合金の弾性率はほぼ同じです |
マリンシートまたは成形エンクロージャ | 5052-H32 を検討してください | 優れた成形性と耐食性 |
化粧押出成形 | 6063-T6 を検討してください | 優れた押出および陽極酸化反応 |
厚い, SCC の懸念がある高強度航空宇宙用プレート | 7050-T7451 を検討してください | 短横SCC性能の向上 |
非常に大量かつ複雑な形状 | キャスティングの評価 | ツーリングにより損益分岐点後の単価が削減される可能性がある |
描画, 購入, および検査チェック
材料の選択は、明確な図面と購入仕様書で終了する必要があります. 「AL 7075」などの曖昧なメモ’ 解釈の余地が多すぎて、気性の問題を引き起こす可能性があります, ストックフォーム, 木目方向, 認証, そして応答を終了します.
- 合金を指定してください, 気性, 製品形態, および管理材料規格.
- T651/T7351 応力緩和プレートが必要かどうかを確認する.
- 州の工場証明書, ロットトレーサビリティ, または引用する前に航空宇宙関連の文書が必要です.
- 高負荷部品または疲労クリティカル部品の結晶粒方向要件を定義する.
- 化粧面にマークを付ける, アルマイトタイプ, 色, 厚さ, 封印, およびマスキング領域.
- 機能フィーチャにのみ厳しい公差を設定し、データムを明確に定義します.
- 検査方法の合意, サンプリング計画, 重要なディメンションのレポート作成.
JADE-CNC は材料レビューを調整できます。 CNC検査 合金の選択, 加工計画, 仕上げる, と測定方法は別々の購入ステップではなく、1つのプロセスとして考慮されます。.
JADE-CNC のサポート方法 6061 そして 7075 プロジェクト
JADE-CNC マシンは両方とも 6061 そして 7075 プロトタイプおよび量産部品用. エンジニアリングレビューは図面に焦点を当てます, 在庫状況, 幾何学, 許容差スタック, 表面仕上げ, 検査計画, および申請要件. これにより、一般的な合金のランキングに依存するのではなく、実際の部品を反映した材料推奨が可能になります。.
- 見積もり前の材質と質のレビュー
- 3-軸, 4-軸, 5 軸フライス加工と CNC 旋削加工
- 薄肉の加工戦略, 深いポケット, 精密穴, と化粧品の顔
- 陽極酸化処理, ビーズブラスト, ブラッシング, コーティングコーディネート, そしてマスキングレビュー
- 図面要件に基づく寸法検査とレポート
- プロトタイプ, 少量の, リピート生産サポート
特定のコンポーネントについて 6061-T6 と 7075-T6 を比較するには, 3Dモデルを送信する, 2D図, 量, 仕上げる, JADE-CNC へのサービス条件と 加工レビューをリクエストする.
よくある質問
エンジニアリングに関するよくある質問
7075-T6 は常に 6061-T6 より強いですか?
一般的な T6 シートおよびプレートの場合, 7075 降伏強度と引張強度がはるかに高い. それは同じマージンで硬くなるわけではありません, 弾性率がほぼ同じなので.
コストを削減するために 6061-T6 を 7075-T6 に置き換えることはできますか?
ロード後のみ, 疲労義務, 応力集中, 環境, と安全率がチェックされています. 代替品を購入する場合は、エンジニアリングの承認を回避してはなりません.
CNC加工が容易な合金はどれですか?
どちらもマシンは良好です. 6061 柔らかいですが、エッジが蓄積しやすいです; 7075 より硬いですが、短い切りくずが生成されることがよくあります. 通常、部品の形状とプロセス制御は、単純な機械加工性のランク付けよりも重要です。.
7075-T6 はカラーアルマイト処理できますか?
はい, ただし、結果はより暗くなり、一貫性が低下する可能性があります。 6061. 化粧品の仕事に, 視覚的に完全に一致すると仮定するのではなく、代表的なサンプルを使用し、許容可能な色の範囲を定義します。.
7075-T6 は海洋使用に適していますか?
T6 は慎重な保護を必要とし、持続的な海洋暴露のデフォルトではありません. SCC リスクを確認する, コーティング, 異種金属からの隔離, 木目方向, T73/T7351 と他の合金のどちらが適切か.
加工プレートに T6 ではなく T651 を指定する理由?
T651 は溶体化処理後に延伸による応力除去を行っています。. 残留応力の低減により重機械加工時の寸法安定性が向上するため、プレートに使用されることがよくあります。.
結論
プロジェクトに信頼できる強度のバランスが必要な場合は、6061-T6 を選択してください。, 耐食性, 溶接, 仕上げ, 可用性, そしてコスト. より高い強度が必要で、腐食に対応できる設計の場合は、7075-T6 または T651 を選択してください。, 接合, 仕上げ, そして購入の制約. 剛性がデザインを左右する場合, から変わる 6061 に 7075 単独で十分であることはほとんどありません.
最も防御可能な材料決定は、構造分析と製品形状を組み合わせたものです, 気性, 加工戦略, 仕上げる, 検査, 認証, サービス環境. これは、機械加工サプライヤーが部品を正確に見積もるために必要な情報でもあります。.
関連する 6061-T6 記事
材料データソース
組成と密度の範囲を、 アルミニウム協会ティールシート. この比較における典型的なシートとプレートの特性は、次のとおりです。 カイザーアルミニウムの 6061 技術データ そして カイザーアルミニウムの 7075 技術データ. 最終的な設計値は、実際の製品の形状と厚さに関する準拠仕様と認定された材料から得られる必要があります。.

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.