



Una guida tecnica pratica al 6061-T6 lavorazione CNC dell'alluminio, compreso il comportamento materiale, Temperamento T6, confronti delle leghe, parametri di lavorazione, finiture superficiali, fattori di costo, Regole del DFM, ed esempi di progetti reali.
Introduzione
6061-L'alluminio T6 è uno dei materiali più comunemente richiesti per pezzi meccanici di precisione perché offre un pratico equilibrio di resistenza, resistenza alla corrosione, lavorabilità, disponibilità, e costo. Gli ingegneri lo usano per le parentesi, alloggiamenti, dissipatori di calore, infissi, componenti robotici, Cavità RF, e molte altre applicazioni di lavorazione CNC dell'alluminio.
Ancora, la scelta del 6061-T6 non garantisce automaticamente un buon risultato. Spessore della parete, strategia di tolleranza, selezione dello strumento, controllo della temperatura, indennità di anodizzazione, e la geometria della parte influiscono tutti sulla qualità della lavorazione e sul costo finale. Questa guida spiega come si comporta 6061-T6 durante lavorazione CNC personalizzata e come progettare, citazione, e ispezionare le parti realizzate con esso.
Cosa tratta questa guida
- 6061-Proprietà del materiale T6: chimico, meccanico, termico, e dati elettrici
- Cosa significa il carattere T6 e quando T651 è una scelta migliore
- 6061-Confronti T6 con 7075, 6063, 5052, 304 acciaio inossidabile, e ADC12
- Parametri di lavorazione CNC, utensileria, fissaggio, e controllo della tolleranza
- Finiture superficiali per parti 6061-T6, compresi anodizzazione e rivestimenti conduttivi
- Fattori di costo ed effetti sul volume nella lavorazione CNC 6061-T6
- Linee guida DFM per le pareti, buchi, tolleranze, e trattamento superficiale
- Esempi di progetti per le sfide comuni della lavorazione 6061-T6
- Domande frequenti di ingegneria
Proprietà dei materiali
Il valore di 6061-T6 deriva dal suo insieme di proprietà bilanciate. Non è la lega di alluminio più resistente, né il più economico, ma è prevedibile, ampiamente disponibile, e facile da lavorare in modo coerente.
Composizione chimica
6061 è una lega Al-Mg-Si trattabile termicamente. Il magnesio e il silicio formano Mg2Si precipita durante l'invecchiamento, che è la principale fonte di rafforzamento. Il rame aggiunge forza, mentre il cromo aiuta a controllare la crescita del grano e migliora la resistenza alla corrosione.
| Elemento | minimo (%) | Massimo (%) | Ruolo |
| Alluminio (Al) | 95.80 | 98.60 | Metallo comune |
| Magnesio (Mg) | 0.80 | 1.20 | Rafforzamento primario (Mg₂Si) |
| Silicio (E) | 0.40 | 0.80 | Rafforzamento primario (Mg₂Si), migliora la fluidità |
| Rame (Cu) | 0.15 | 0.40 | Aumenta la forza, promuove l'indurimento dell'età |
| Cromo (Cr) | 0.04 | 0.35 | Controlla la crescita del grano, migliora la resistenza alla corrosione |
| Ferro (Fe) | — | 0.70 | Impurità residua |
Proprietà meccaniche
6061-T6 in genere fornisce 310 Resistenza alla trazione MPa e 276 Resistenza allo snervamento MPa. Questo è inferiore a molti acciai, ma la lega ha solo circa un terzo della densità dell'acciaio, che gli conferisce un forte vantaggio resistenza-peso. Anche il suo modulo inferiore è importante: rispetto all'acciaio, 6061 le parti si flettono maggiormente sotto lo stesso carico, pertanto la rigidità dovrebbe essere verificata nelle prime fasi della progettazione.
| Proprietà | Valore | Unità |
| Resistenza alla trazione | 310 | MPa |
| Forza di snervamento (0.2% offset) | 276 | MPa |
| Allungamento | 8-12 | % |
| Modulo di elasticità | 68.9 | GPa |
| Durezza Brinell | 95 | HB |
| Forza della fatica | 96.5 | MPa |
| Densità | 2.70 | g/cm³ |
Proprietà termiche ed elettriche
6061-T6 conduce bene il calore, che aiuta il calore di taglio a lasciare l'interfaccia utensile-pezzo e supporta velocità di taglio più elevate. Il compromesso è l’espansione termica. UN 10 il cambiamento di temperatura di grado C può creare approssimativamente 0.0236 mm di spostamento dimensionale su a 100 caratteristica mm, che è già maggiore di molte tolleranze di precisione.
Suo 40-47% La conduttività elettrica IACS rende 6061 utile per contenitori elettronici, Cavità RF, E lavorazione CNC del dissipatore di calore personalizzato applicazioni. Tuttavia, l'anodizzazione crea uno strato di ossido isolante, pertanto le superfici conduttive potrebbero richiedere invece un mascheramento o un rivestimento conduttivo.
Articolo correlato sul cluster: 6061-Proprietà dell'alluminio T6: Chimico, Meccanico, e dati termici
Cosa significa T6?
T6 è una designazione di temperamento. Per 6061, significa che il materiale è stato trattato termicamente con soluzione e invecchiato artificialmente. Questa è la condizione più comune per la lavorazione CNC 6061 parti perché dà stabilità, resistenza ripetibile senza rendere la lega difficile da lavorare.
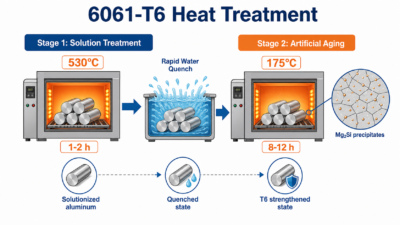
Il processo di trattamento termico T6
Trattamento risolutivo: la lega viene riscaldata a circa 530 tu C, trattenuto abbastanza a lungo da dissolvere magnesio e silicio nella matrice di alluminio, e poi rapidamente spento per trattenere una soluzione solida sovrasatura.
Invecchiamento artificiale: il materiale viene riscaldato a circa 175 gradi C e mantenuto per diverse ore. Durante questa fase si formano precipitati fini di Mg2Si, aumentando la forza e la durezza limitando il movimento della lussazione.
T6 vs altri temperamenti
| Temperare | Trazione (MPa) | Prodotto (MPa) | Allungamento (%) | HB | Applicazione |
| O (Ricotto) | 124 | 55 | 25 | 30 | Formatura profonda |
| T4 | 241 | 145 | 22 | 65 | Piegatura + post-invecchiamento |
| T6 | 310 | 276 | 8-12 | 95 | Lavorazione CNC, parti strutturali |
| T651 | 310 | 276 | 8-12 | 95 | Piastra/barra spessa, alleviato dallo stress |
| T5 | 262 | 207 | 12 | 75 | Profili estrusi |
T6 è ampiamente utilizzato nella lavorazione CNC perché combina una buona resistenza, lavorabilità prevedibile, proprietà stabili, forti prestazioni di anodizzazione, e un’ampia offerta di mercato.
T651 ha le stesse proprietà meccaniche nominali di T6, ma prevede una fase di stretching per ridurre lo stress residuo. Per lamiere spesse e pezzi lunghi, T651 è spesso la scelta più sicura perché è meno probabile che si muova durante la sgrossatura e la finitura.
Confronti dei materiali
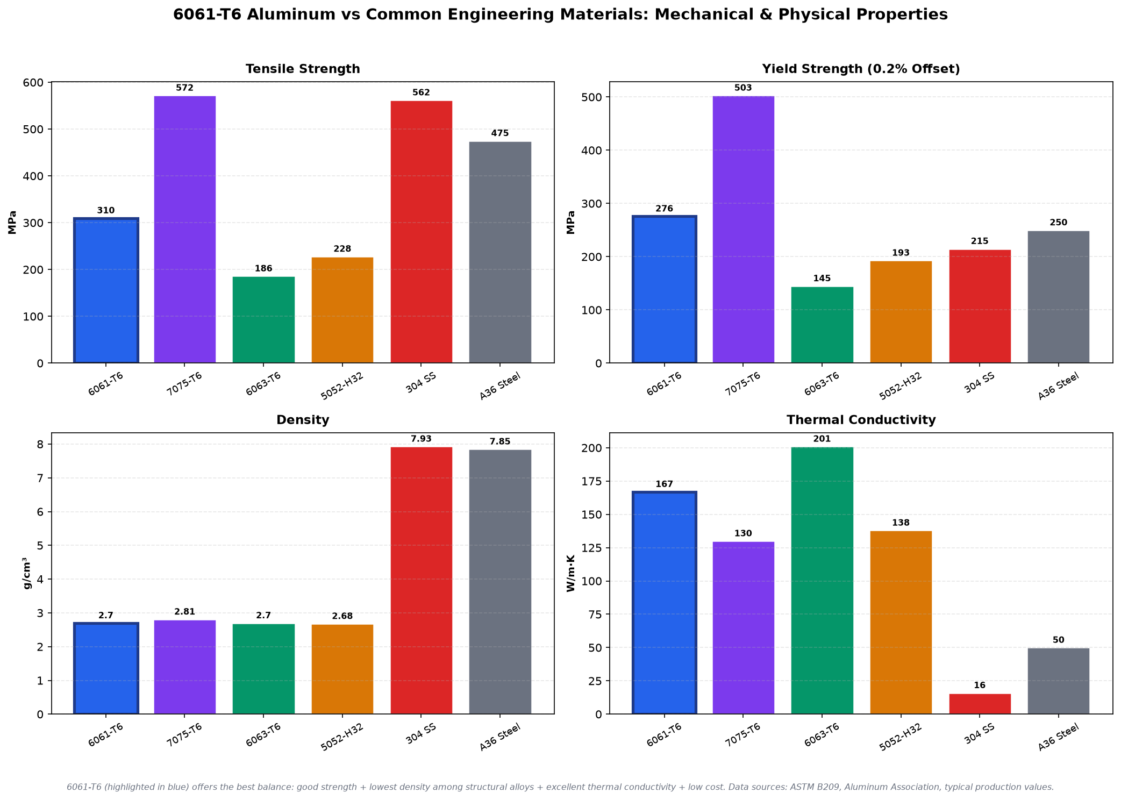
La selezione dei materiali è il punto in cui iniziano molti problemi di costi e prestazioni. La scelta giusta dipende dal carico, rigidità, esposizione alla corrosione, requisiti cosmetici, volume di produzione, e se la parte verrà lavorata dalla piastra, sbarra, estrusione, o casting.
6061-T6 contro 7075-T6
7075-T6 è molto più resistente del 6061-T6 ed è spesso selezionato per applicazioni aerospaziali e con carichi elevati. I compromessi sono costi materiali più elevati, minore resistenza alla corrosione, saldabilità peggiore, e un controllo della lavorazione più esigente. Utilizzo 7075 quando la forza è il fattore limitante, non semplicemente perché sembra più premium.
Articolo correlato sul cluster: 6061-T6 rispetto all'alluminio 7075-T6: Forza, Costo, e lavorabilità
6061-T6 contro 6063-T6
6063 è principalmente una lega per estrusione. Offre un aspetto anodizzato pulito e un costo inferiore, ma è significativamente più debole di 6061. Scegliere 6063 per profili estrusi, parti decorative, e alcuni dissipatori di calore; scegliere 6061 per componenti strutturali lavorati a CNC.
6061-T6 rispetto a 5052-H32
5052 è una lega Al-Mg non trattabile termicamente con eccellente resistenza alla corrosione e formabilità. Spesso è più adatto per la lamiera, parti piegate, e ambienti marini o chimici, mentre il 6061-T6 è solitamente migliore per le parti strutturali fresate.
6061-T6 contro 304 Acciaio inossidabile
304 l'acciaio inossidabile offre una maggiore resistenza alla corrosione e prestazioni alle alte temperature molto migliori. È anche molto più denso, più costoso in termini di volume, e più lento da lavorare. Utilizzare l'acciaio inossidabile in caso di corrosione, temperatura, o i requisiti di igiene giustificano costi e tempi di lavorazione aggiuntivi.
6061-T6 vs ADC12 Alluminio pressofuso
ADC12 è progettato per la pressofusione di grandi volumi. Può ridurre il costo unitario una volta che il volume è sufficientemente elevato da giustificare l'attrezzatura, ma porta una precisione inferiore, possibile porosità, e prestazioni di anodizzazione inferiori. Per prototipi, produzione a basso volume, tolleranze strette, e anodizzazione pulita, Lavorato a CNC 6061 è solitamente il percorso più flessibile.
Articolo correlato sul cluster: 6061-T6 vs ADC12 Alluminio pressofuso: Lavorazione CNC vs pressofusione
Lavorazione CNC 6061-T6: Utensili, Velocità, e feed
6061-T6 è tollerante rispetto a molti metalli tecnici, ma ha ancora bisogno di strumenti affilati, buona evacuazione del truciolo, fissaggio stabile, e consapevolezza della temperatura. I problemi più comuni riguardano il bordo di riporto, movimento a parete sottile, sbavature, e deriva dimensionale su caratteristiche di precisione.
Selezione dello strumento
| Materiale dello strumento | Applicazione | Costo |
| Carburo non rivestito | Sgrossatura/finitura generale | Medio |
| Carburo rivestito di diamante (DLC) | Finitura ad alta velocità | Alto |
| PCD (Diamante policristallino) | Alto volume, alta precisione | Molto alto |
| HSS | Rubinetti, alesatori, a basso volume | Basso |
Per generale Fresatura CNC, frese in metallo duro non rivestito con due o tre taglienti, un angolo d'elica elevato, e i grandi condotti per i trucioli sono un punto di partenza affidabile. Gli utensili con rivestimento diamantato possono aiutare nella finitura ad alta velocità o in cicli di produzione lunghi. Qualunque sia il rivestimento, il tagliente deve rimanere affilato; gli utensili smussati imbrattano l'alluminio e aumentano il tagliente di riporto.
Parametri di taglio per utensili in metallo duro
| Operazione | Velocità di taglio (m/min) | Alimentazione per dente (mm/z) | DOC (mm) |
| Sgrossatura (fresa laterale) | 300-500 | 0.05-0.15 | 0.5-1.0×D |
| Sgrossatura (fresa frontale) | 400-600 | 0.10-0.20 | 1-3 |
| Semifinitura | 500-800 | 0.03-0.08 | 0.3-0.5 |
| Finitura | 600-1000+ | 0.02-0.05 | 0.1-0.3 |
| Perforazione (5-10mm) | 150-300 | 0.10-0.20mm/giro | — |
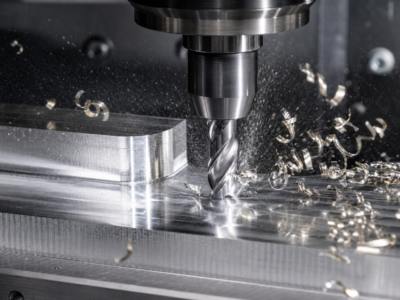
La regola pratica è semplice: utilizzare una velocità del mandrino e un avanzamento sufficienti per mantenere i trucioli in movimento. Quando il numero di giri della macchina è limitato, non compensare sfregando a velocità molto bassa. Una velocità di avanzamento stabile, corretto carico del truciolo, e una strategia efficace per il refrigerante di solito conta più che inseguire un numero di velocità teorico.
Fissaggio e Antideformazione
Perché 6061 ha un modulo inferiore rispetto all'acciaio, le pareti sottili possono flettersi sotto le forze di serraggio e taglio. Utilizzare una pressione di serraggio moderata, mascelle morbide, bloccaggio del pezzo con il vuoto, ove appropriato, e separare la sgrossatura dalla finitura. Per pezzi sottili o di alto valore, lasciare il brodo per un'ultima passata leggera dopo che la parte si è rilassata.
Raggiungere tolleranze strette
6061-T6 può contenere tolleranze di precisione, ma il controllo della temperatura è spesso il fattore decisivo. Per dimensioni critiche, consentire al materiale e alla macchina di raggiungere l'equilibrio termico, finire in un ambiente controllato, e verificare le funzionalità con appropriate Servizi di ispezione CNC piuttosto che fare affidamento solo sugli offset della macchina.
Articolo correlato sul cluster: 6061-Parametri di lavorazione CNC T6: Velocità, Feed, Utensileria, e tolleranze
Finiture superficiali per parti 6061-T6
6061-T6 risponde bene a molti finitura superficiale processi. La finitura giusta dipende dall'aspetto, resistenza alla corrosione, conduttività, Indossare, requisiti di mascheramento, e tolleranza dimensionale.
Anodizzazione
L'anodizzazione forma uno strato controllato di ossido di alluminio che migliora la resistenza alla corrosione e la durezza superficiale consentendo al contempo la tintura del colore. L'anodizzazione solforica di tipo II è la finitura standard per molti macchinari 6061 parti; L'anodizzazione dura di tipo III viene utilizzata quando la resistenza all'usura conta più della luminosità del colore.
| Tipo | Film (µm) | Durezza (alta tensione) | Colore | Costo |
| Tipo I (Cromico) | 2-7 | 200-400 | Trasparente/grigio | Medio |
| Tipo II (Solforico) | 5-25 | 300-500 | Tingibili tutti i colori | Basso |
| Tipo III (Difficile) | 25-100 | 400-800 | Grigio/nero | Alto |
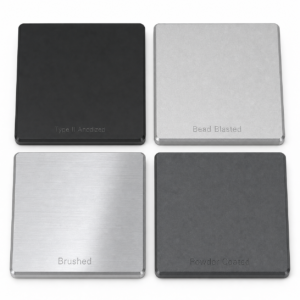
Un errore di progettazione comune è ignorare gli accumuli di anodizzazione. Come regola generale, circa la metà dello spessore del film cresce verso l'esterno. UN 10 la pellicola micrometrica può aggiungere circa 5 micrometri per superficie, che conta per i noiosi, slot, discussioni, e assemblee ravvicinate.
Articolo correlato sul cluster: 6061-Anodizzazione T6: Tipi, Colori, Spessore, e guida al processo
Altre finiture superficiali
| Fine | Aspetto | Corrosione | Costo | Applicazione |
| Sabbiatura delle perle | Opaco uniforme | Giusto (solo basamento) | Basso | Pre-anodizzazione, aspetto opaco |
| Spazzolatura | Trama lineare | Giusto | Medio | Elettronica di consumo premium |
| Conversione cromata | Incolore/giallo | Bene | Basso | Protezione conduttiva dalla corrosione, primer per vernice |
| Verniciatura a polvere | Vari colori/texture | Eccellente | Medio | Recinzioni, attrezzatura per esterni |
| Verniciatura a liquido | Vari effetti | Bene | Basso-Medio | Parti dell'aspetto, decorativo |
JADE-CNC supporta il coordinamento dalla lavorazione alla finitura, compresa l'anodizzazione, sabbiatura, spazzolatura, e processi di rivestimento dei partner. Il punto importante non è solo se è disponibile una finitura, ma se mascheramento, indennità di tolleranza, consistenza del colore, e l'ispezione sono pianificate prima dell'inizio della lavorazione.
Costo della lavorazione CNC 6061-T6
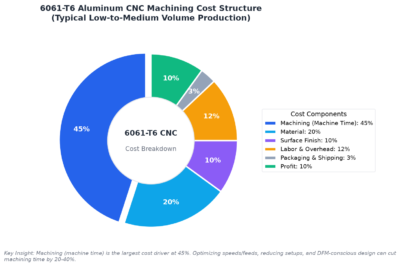
Il costo di una parte in 6061-T6 è determinato meno dal nome della lega e più dalla geometria, tempo di ciclo, requisiti di tolleranza, conteggio delle impostazioni, finitura superficiale, livello di ispezione, e volume di produzione. Il prezzo dei materiali è importante, ma il tempo di lavorazione è solitamente il fattore di costo maggiore.
Struttura dei costi
| Voce di costo | Percentuale |
| Materiale | 10-30% |
| Lavorazione (tempo macchina) | 40-60% |
| Finitura superficiale | 5-20% |
| Manodopera/spese generali | 10-20% |
| Imballaggio/Spedizione | 2-5% |
| Profitto | 10-20% |
Prezzo materiale indicativo
Le cifre seguenti sono intervalli di mercato indicativi ad agosto 2026. Dovrebbero essere trattati come citazioni di contesto, prezzi di acquisto non fissi. Il costo finale dipende dalla regione, fornitore, modulo di riserva, spessore, esigenze di certificazione, e volume dell'ordine.
| Modulo | Specifica | Prezzo (USD/kg) |
| 6061-Piastra T6 | 1-10mm | 3.7-6.0 |
| 6061-Piastra T6 | 10-50mm | 3.3-5.2 |
| 6061-T651 Piastra spessa | >25mm | 4.5-7.5 |
| 6061-Barra T6 | 10-150mm | 3.0-5.2 |
Andamento dei prezzi dell’alluminio
| Anno | Media | Allineare | YoY |
| 2024 | $2,970 | $2,806-3,164 | — |
| 2025 | $3,257 | $3,015-3,552 | +9.7% |
| 2026 (previsione) | $3,507-3,657 | $3,343-3,761 | +7.7-12.3% |
Costo per volume
| Volume | Prezzo unitario | Tempi di consegna |
| Prototipo (1-5) | 3-5x linea di base | 3-7 giorni |
| Basso (10-50) | 1.5-2x linea di base | 7-12 giorni |
| Medio (100-500) | 1.0-1.3x linea di base | 12-20 giorni |
| Alto (1000+) | 0.7-1.0x linea di base | 20-40 giorni |
Il calo maggiore del prezzo unitario si verifica solitamente tra un prototipo unico e un piccolo lotto. Dopo circa 100 pezzi, i risparmi continuano ma la curva si appiattisce. Per volumi molto elevati, l'estrusione o la pressofusione possono diventare più economiche, ma questi processi richiedono attrezzature e comportano tolleranze e vincoli di finitura diversi.
Per lavorazione CNC a basso volume, JADE-CNC si concentra sulla stabilità del processo, Feedback del DFM, e controllo della coerenza lotto per lotto anziché limitarsi a quotare il prezzo unitario più basso.
Linee guida DFM per le parti 6061-T6
Un buon DFM è il modo più rapido per ridurre i costi ed evitare sorprese nella lavorazione. L’obiettivo non è perdere ogni caratteristica; significa riservare tolleranze strette e geometrie difficili per le caratteristiche che effettivamente influenzano la funzione.
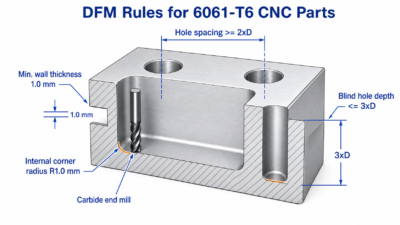
Spessore della parete
- Minimo: 0.5 mm per pareti corte con fissaggio speciale
- Raccomandato: 1.0 mm o più spesso per la maggior parte delle pareti lavorate
- Alte mura sopra 20 mm: usare almeno 1.5 mm di spessore oppure aggiungere nervature
Fori e fili
- Diametro minimo del foro: 0.5 mm, con 1.0 preferibile mm o superiore
- Profondità del foro cieco: mantenere il diametro inferiore a 3x quando possibile
- Discussione minima: M1.6 possibile, Preferibile M3 o superiore
- Profondità effettiva della filettatura: solitamente non più di 2,5 volte il diametro nominale
- Tocca la stima del trapano: diametro nominale meno 1.0825x passo
Angoli e raccordi
- Raggio dell'angolo interno: 0.5 minimo mm, 1.0 preferibile mm
- I raggi interni devono corrispondere alle dimensioni degli utensili disponibili; evitare di specificare angoli interni vivi
- Rompere gli spigoli esterni taglienti con smussi C0.2-C0.5 o raccordi R0.2-R0.5
Tolleranze
- Tolleranza generale: +/-0.1 mm per caratteristiche non critiche
- Tolleranza di precisione: +/-0.02-0.05 mm dove la funzione lo richiede
- Alta precisione: +/-0.005-0.01 mm solo con controllo di processo speciale
- Applicare tolleranze strette solo all'accoppiamento, sigillatura, allineamento, o dimensioni funzionali
Progettazione del trattamento superficiale
- Consentire l'accumulo di anodizzazione su superfici di accoppiamento di precisione
- Mascherare le superfici conduttive quando è richiesto il contatto elettrico
- Mascherare o tracciare i fori filettati quando lo spessore del rivestimento potrebbe influire sull'assemblaggio
Articolo correlato sul cluster: 6061-Linee guida T6 DFM: Elenco di controllo e suggerimenti per la progettazione per la produzione
Esempi di progetti
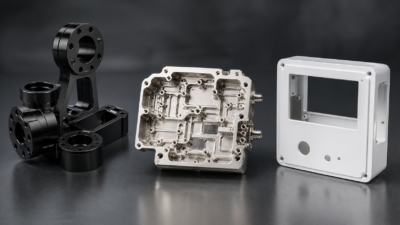
Gli esempi seguenti mostrano il comportamento dei materiali, fissaggio, finitura, e l'ispezione si fondono negli attuali progetti 6061-T6.
Esempi di progetti
Caso 1: Set di componenti strutturali robotici
- Ambito: parte superiore del braccio, avambraccio, flange di giunzione, piastra dell'effettore finale, e supporti motore
- Materiale: 6061-T6/T651
- Requisiti critici: +/-0.02 fori di giunzione mm e +/-0.01 Eccentricità frontale mm
- Fine: sabbiatura e anodizzazione nera
- Strategia di processo: 5-pianificazione della configurazione degli assi, separazione sgrossatura/finitura, sollievo dallo stress, e anodizzazione batch unificata
- Risultato: 12-consegna in giornata con tolleranze rispettate, consistenza del colore controllata, e pre-assemblaggio superato
Caso 2: Cavità di comunicazione RF
- Parte: 5Cavità del filtro G, 120 X 80 X 30 mm
- Materiale: 6061-Calcio solido T6 per evitare porosità di fusione
- Requisiti critici: cavità +/-0.02 mm e planarità 0.01 mm
- Fine: nichel chimico internamente e anodizzazione naturale esternamente
- Sfida: sequenza di mascheramento e trattamento superficiale per prestazioni RF
- Risultato: planarità 0.008 mm, Ra interno 0.6, la tenuta ai gas è stata superata, e le prestazioni RF sono soddisfatte
Caso 3: Custodia e staffa per dispositivi medici
- Ambito: custodia superiore/inferiore, staffa interna, e cornice dello schermo
- Materiale: 6061-T6 di grado medico
- Fine: anodizzazione bianca sulle custodie e anodizzazione grigio scuro sulla cornice
- Sfida: pareti sottili, consistenza cosmetica, E 0.1 Distanza tra i gusci di mm
- Risultato: 10-consegna in giornata, nessun difetto di finitura visibile, 0.1 +/-0.015 distanza di mm, e l'ispezione è stata superata
Conclusione
6061-Il T6 rimane la scelta predefinita dell'alluminio per molti pezzi meccanici di precisione perché è abbastanza resistente per molte applicazioni, facile da reperire, efficiente da lavorare, e compatibile con le comuni finiture. Non è sempre il materiale migliore, Anche se. Utilizzo 7075 quando la massima forza è essenziale, 6063 per profili estrusi, 5052 per parti sagomate in lamiera resistenti alla corrosione, 304 acciaio inossidabile per corrosione grave o calore, e ADC12 quando il volume della pressofusione giustifica l'attrezzatura.
Un progetto 6061-T6 di successo dipende solitamente da utensili affilati, corretto carico del truciolo, fissaggio stabile, controllo della temperatura, tolleranze realistiche, e progettazione delle finiture superficiali. Quando quelle decisioni vengono prese presto, 6061-Il T6 può offrire ottime prestazioni a un costo ragionevole.
Funzionalità JADE-CNC 6061-T6
- 6061-Piastre e barre T6/T651 disponibili per prototipi e produzione in lotti
- 3-asse, 4-asse, e centri di lavoro a 5 assi più torni CNC
- Anodizzazione, sabbiatura, spazzolatura, e partner di rivestimento coordinati
- Ispezione CMM e ISO 9001:2015 gestione della qualità
- Prototipo, a basso volume, e sostegno alla produzione di medio volume
- Analisi DFM, raccomandazioni sul processo, e supporto nella selezione dei materiali
Per rivedere un progetto 6061-T6, invia il tuo modello 3D e disegni 2D a JADE-CNC e richiedi un preventivo per lavorazioni CNC. Per la maggior parte dei progetti, il team può rivedere la producibilità, scelta del materiale, finitura superficiale, e requisiti di ispezione prima dell'inizio della produzione.
Domande frequenti
Il 6061-T6 è adatto alla lavorazione CNC?
SÌ. 6061-Macchine T6 in modo pulito con strumenti affilati, supporta velocità di taglio elevate, e può produrre buone finiture superficiali con una bassa usura degli utensili.
Qual è la differenza tra 6061 e 6061-T6?
6061 è il grado della lega. T6 è il carattere, il che significa che il materiale è stato trattato termicamente con soluzione e invecchiato artificialmente. Per pezzi lavorati, 6061 senza ulteriori dettagli si riferisce solitamente allo stock 6061-T6 o 6061-T651.
Il 6061-T6 può essere anodizzato?
SÌ. 6061-T6 è una delle leghe di alluminio più affidabili per l'anodizzazione di Tipo II e può anche essere anodizzata dura quando la resistenza all'usura è importante.
Il 6061-T6 è più resistente del 7075-T6?
NO. 7075-T6 è molto più forte, ma è anche più costoso e meno resistente alla corrosione. 6061-T6 è spesso la scelta migliore quando prestazioni bilanciate e costi contano più della massima resistenza.
Quali tolleranze può contenere 6061-T6?
Le tolleranze generali lavorate sono spesso presenti +/-0.05 A +/-0.1 mm. Le caratteristiche di precisione possono raggiungere +/-0.02 mm o più stretto con macchine idonee, fissaggio, controllo della temperatura, e ispezione.
Quanto costa 6061-T6?
Il costo dei materiali cambia con le condizioni del mercato, modulo di riserva, certificazione, e volume. In molte parti lavorate, il tempo macchina e l'impostazione sono fattori di costo maggiori rispetto alla sola materia prima.
Dovrei scegliere la lavorazione CNC 6061-T6 o la pressofusione ADC12?
Scegli la lavorazione CNC 6061 per prototipi, volume medio-basso, tolleranze strette, anodizzazione, e solida integrità materiale. Scegli la pressofusione ADC12 per forme complesse ad alto volume quando il costo degli utensili è giustificato.
Quale spessore minimo della parete è pratico per le parti 6061-T6?
UN 0.5 Per brevi tratti è possibile realizzare pareti da mm con fissaggi speciali, Ma 1.0 mm o più è un obiettivo di progettazione più sicuro per la maggior parte dei pezzi lavorati a CNC.
Articoli 6061-T6 correlati
- 6061-Guida completa alla lavorazione CNC dell'alluminio T6
- 6061-T6 rispetto all'alluminio 7075-T6: Forza, Costo & Lavorabilità
- 6061-Anodizzazione dell'alluminio T6: Tipi, Colori, Spessore & Regole di progettazione
- 6061-Parametri di lavorazione CNC T6: Velocità, Feed, Utensileria & Controllo del processo
- 6061-T6 contro ADC12 alluminio: Lavorazione CNC o pressofusione?
- 6061-Linee guida DFM per lavorazione CNC T6: Regole di progettazione & Lista di controllo
- 6061-Proprietà dell'alluminio T6: Meccanico, Termico & Dati chimici
Questa guida si basa sui dati dei materiali pubblicati, informazioni sul mercato pubblico, ed esperienza pratica di lavorazione. I riferimenti ai prezzi sono indicativi a partire da agosto 2026 e dovrebbe essere confermato durante la quotazione del progetto.

Leone Liang, Fondatore Miglior Partner con R&D
Il fondatore di JADE-CNC LEO, che vanta oltre due decenni di esperienza nel settore, Leo ha iniziato la sua carriera come apprendista e ha messo in pratica le sue competenze nel trattamento superficiale e nella lavorazione CNC.