



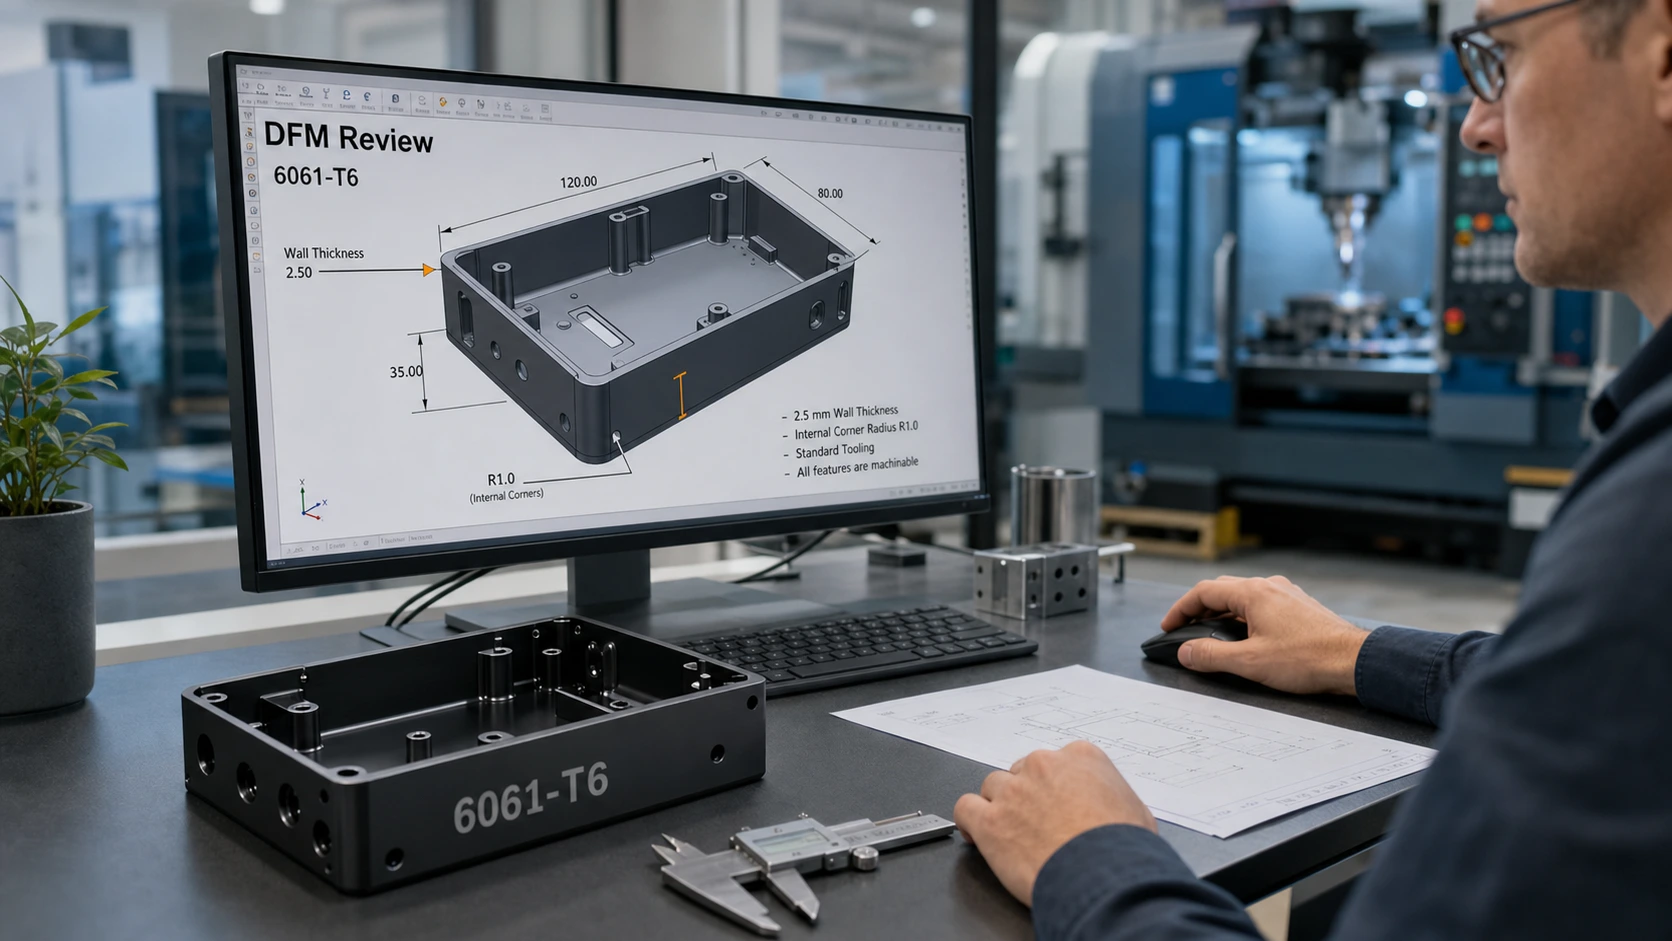
CNC 加工用に 6061-T6 アルミニウム部品を準備するエンジニアのための設計ルール, 引用, 検査, そして仕上げ.
推奨URL: 6061-T6 CNC 加工 DFM ガイドライン
メタディスクリプション: 肉厚をカバーする実践的な 6061-T6 CNC 加工 DFM ガイドライン, 穴, スレッド, コーナー半径, 公差, アルマイト代, 固定具, 図面, そしてリリースチェックリスト.
導入
DFM は、多くの 6061-T6 アルミニウム プロジェクトが時間の勝敗を決める場所です. 合金はきれいに機械加工されます, うまく終わる, 幅広いブラケットに適合します, ハウジング, 備品, 光学部品, ロボットコンポーネント, および産業集会. まだサポートされていない薄い壁のある図面, 小さな内部半径, 不必要に厳しい公差, または、陽極酸化の要件が明確でない場合は、依然として機械加工にコストがかかり、検査が困難になる可能性があります。.
このガイドは、CAD モデルが見積または生産用にリリースされる前に、6061-T6 CNC 機械加工部品の実用的な設計ルールを提供します。. JADE-CNC の一部です 6061 コンテンツクラスターとより広範なコンテンツとの接続 6061-T6 アルミニウム CNC 加工完全ガイド, の 6061-T6 CNC 加工パラメータガイド, そして 6061-T6 アルミニウムの特性ガイド.
これらのルールは、固定された普遍的な制限ではなく、設計レビューのフレームワークとして使用してください。. 最終的な製造可能性は部品のサイズに依存します, ツールアクセス, 機械剛性, セットアップ数, 検査方法, 表面仕上げ, と各機能の機能.
6061-T6 CNC 部品のクイック DFM 優先順位
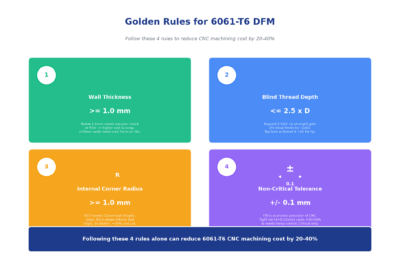
通常、最もコストを節約できる 4 つのルール
- 重要でない壁を維持する 1.0 機能が許可する場合は常に mm 以上の厚さ.
- 十分な内コーナー半径を使用する, 特に深いポケットや狭い空洞では.
- 過剰な深さを指定するのではなく、ブラインドスレッドの係合を有効な長さに制限します。.
- 機能インターフェイスにのみ厳しい許容誤差を適用する, すべての図面寸法に対応するわけではありません.
これらの決定により、小さな工具の加工が削減されます, セットアップのリスク, おしゃべり, 手直し, 不要な検査時間. また、サプライヤーは回避可能な問題の特徴を中心にプロセス全体を構築するのではなく、安定したツールや治具を選択できるため、見積もりがより明確になります。.
ルート全体のデザイン, カッターだけじゃない
製造可能な 6061-T6 部品は、切断が簡単なだけではありません. クランプも簡単です, バリ取り, 仕上げる, 検査する, パッケージ, そして組み立てる. 信頼できるデータム サーフェスがない場合、クリーンな CAD モデルでも DFM に失敗する可能性があります。, 陽極酸化によって精度の穴が変化する場合, または、最終セットアップ後に薄い壁が発生した場合. JADE-CNC は見積時にこれらの問題を検討し、加工計画が部品の機能と一致するように加工を開始します。.
材料とプロセスの選択
合金と焼き質を明確に指定する. 一般的なアルミニウムの吹き出しではなく、図面に 6061-T6 と書きます。. 厚板や応力の動きが気になる部品に, 6061-ストレッチすることでストレスが軽減されるので、T651の方が良いかもしれません。. 強度または体積により、デザインが 6061-T6 加工の自然な範囲を超えてしまう場合, 見積もり後に再設計するのではなく、早めに代替案を比較する.
シナリオ | 6061-T6 CNC 加工フィット | 検討すべき代替案 |
試作から少量生産まで | 迅速な反復と正確な機能部品に強力に適合. | ジオメトリがシート状または押し出し状でない限り、なし. |
高強度機械加工部品 | 強度があるときのフィット感が良い, 耐食性, そして問題を終わらせる. | 7075-より高い強度がコストと陽極酸化のトレードオフに見合った場合は T6. |
非常に大容量の複合住宅 | 試作や橋梁製作に便利. | 工具コストが数量に見合った場合の ADC12 ダイカスト. |
単純に曲がったブラケットまたはカバー | オーバースペックかもしれない. | 5052 板金は平坦な成形部品のコストを削減できます. |
長い一定の断面 | ビレット缶廃材からの機械加工. | 6063 押出+二次加工. |
強度を重視した比較の場合, 見る 6061-T6 対 7075-T6 アルミニウム. 大量プロセスの選択に, 予定されているガイド 6061-T6 対 ADC12 アルミニウム: CNC加工またはダイカスト? 次に読むのは当然です.
肉厚と薄肉設計
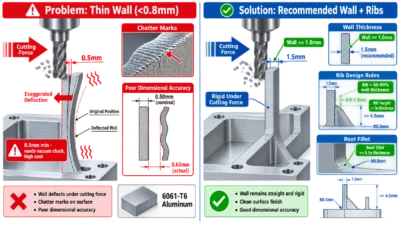
6061-T6 は鋼よりも弾性率がはるかに低い, そのため、薄い壁は切断中に動き、クランプを解除した後にはねることができます。. 薄いという意味ではありません 6061 壁は無理だ. 壁の高さを意味します, サポートされていない長さ, カッターの噛み合い, ワークホールディング, と検査条件を一緒に設計する必要があります.
機能の状態 | 可能な範囲 | 望ましい設計ターゲット | DFM メモ |
下の小さな壁 10 身長 mm | 0.5-0.8 mm | >=1.0mm | 薄い部分には特別なサポートが必要な場合があります, 軽いフィニッシュパス, 検査の注意力が高まる. |
壁 10-20 身長 mm | 0.8-1.0 mm | >=1.2mm | 壁の平坦性や位置精度を維持する必要がある場合は、厚さを増やすかリブを追加します。. |
上の壁 20 身長 mm | 1.5 mm以上 | >=2.0mmまたはリブ付き | 高い壁が切削力を受けると動きます. 両面を徐々に荒らし、ストレスが落ち着いてから仕上げます. |
大型薄型パネル | 場合に応じて | リブ, 上司, または犠牲ストック | 約より大きいパネル 100 × 100 mm は、厚さが以下の場合、歪みの影響を受けやすくなります。 1.5 mm. |
CNC 加工された 6061-T6 部品に関するガイダンス. 部品サイズによる最終的な制限を確認する, 幾何学, 試合戦略, および公差要件.
均一な壁とリブ
均一な肉厚は加工が容易で、歪みが少なくなります。. 急激な厚さの変化により剛性が不均一になり、荒加工や仕上げ加工中に局所的な動きを引き起こす可能性があります。. 幅広の薄切片用, 単に公差を締めるのではなく、リブを追加します. 実用的なリブは、多くの場合、 60-80% 壁の厚さの, 急激な応力集中を避けるルートフィレット付き.
犠牲ストックとサポート機能
最終的な形状が繊細な場合, 犠牲タブをデザインする, 一時的な基地, または最後のセットアップで削除できる追加のストック. これにより、機械工は重要な表面の作成中に部品を保持することができます。. 試作作業用, 多くの場合、この少量の追加材料の方が、すべての部品の振動や歪みと戦うよりもコストが安くなります。.
穴, ボス, とネジの設計
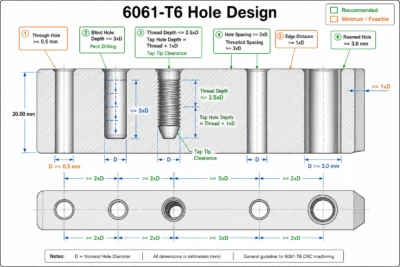
穴とネジは図面上では単純に見えます, しかし、それらはツールの選択を左右します, サイクルタイム, 破損の危険性, 検査の取り組み, と組み立ての信頼性. 最も高価な問題は通常、非常に小さな穴から発生します, 深い止まり穴, エッジ距離が不十分です, アルミニウムの有効強度を超えるねじ山の深さ.
特徴 | 実用的な最低限度 | 優先ターゲット | デザインルール |
ドリル穴 | 0.3-0.5 mm | >=0.8 mm (可能な場合) | 小さなドリルは折れやすいため、慎重な切りくずの排出が必要です. |
めねじ | M1.6可能 | M3以上 | M3 未満のねじ山はタップのリスクと検査の難易度を高めます. |
止まり穴の深さ | まで 5 x D とプロセス計画 | <=3 x D が好ましい | 深い止まり穴には切りくず処理が必要, 適切なドリル, 十分な底面クリアランス. |
止まりねじの深さ | まで 2.5 ×D | 1.5-2.0 ×D | 余分なかみ合わせによってアルミニウムに有用な強度が追加されることはほとんどありませんが、タップのリスクが増加します. |
穴エッジ距離 | >=1×D | >=1.5×D | エッジ距離が長いとブレークアウトが減少します, ねじれ, そして弱い上司たち. |
穴と穴の間隔 | >=2×D | >=3 x D (ねじ付きフィーチャーの場合) | ねじ付きフィーチャーには、内径の周囲により多くの材料が必要です. |
止まり穴
止まり穴には、ドリルポイントの機能的な深さよりも下のスペースが必要です, チップ, そして糸作りツール. モデルにねじの仕上がり深さのみが表示されている場合, プロセスには完全なスレッドを安全に作成する余地がない可能性があります. 設計で許容される場合は、底部のクリアランスを追加するか、貫通穴を許可します。.
ねじのかみ合い
ネジの深さが深いほど強いとは限りません. アルミニウム製, 有用なスレッドの関与は、多くの場合、実用的な限界に達します。 1.5-2.0 多くのアセンブリでは公称直径の 2 倍. それを超えて, タップ破損のリスク, サイクルタイム, 余分な噛み込みよりも切りくず処理が重要になる. 重要な関節用, 荷重から必要なかみ合いを計算します, ファスナー素材, ねじの形状, と安全率.
アルマイト処理後のタップ穴
部品が陽極酸化される場合, スレッドがマスクされるかどうかを決定する, アルマイト処理後にカット, または陽極酸化の後を追った. これは図面に書くべきです. 暗黙のままにしておくと、アセンブリが緊密になる可能性があります, 一貫性のないトルク, または取り付け時のコーティングの損傷.
内側コーナー半径とフィレット
内径コーナー半径は、CNC フライス加工における最も明白なコスト要因の 1 つです。. 内側半径が小さいため、エンドミルも小さくなります. 小さな工具は剛性が低い, 材料をよりゆっくりと除去する, 振れや破損に対してより敏感です. 角が機能を制御しない場合, 大きくする.
エリア | 最小 | 好ましい | なぜそれが重要なのか |
一般的な内ポケット | R0.5mm | R1.0mm以上 | 半径が大きいほど、より強力なカッターとより速い送りが可能になります。. |
深いポケット | R1.0mm | R2.0mm以上 | ツールリーチ, 偏向, 切りくずの排出が制限要因になる. |
ボスとリブの根元 | R0.3~R0.5mm | >=0.5 x 壁の厚さ | ルートフィレットは応力集中を軽減し、工具へのアクセスを改善します。. |
外側のエッジ | C0.2~C0.5mmまたはR0.2~R0.5mm | 定義されたエッジブレーク | 制御されたエッジによりバリが減少し、仕上げ品質が向上します. |
半径をツールアクセスに一致させる
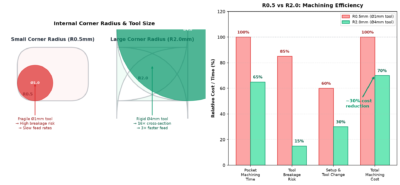
コーナーR0.5mmのポケットには、 1 クリーンアップ用mmカッター. R2.0 mm のコーナーを持つ同じポケットでは、多くの場合、より強力なツールを使用できます。. ポケット深さが大きくなるほど、工具のリーチとたわみが支配的になるため、効果は大きくなります。. 組み立て時に鋭い入隅が必要な場合, 救済枠を検討する, ドッグボーンコーナー, またはポケット全体を困難にする代わりに局所的な二次手術.
外部エッジ ブレーク
パーツにハンドリングがある場合は、エッジ状態を完全に開いたままにしないでください。, 組み立て, 化粧品, または仕上げ要件. C0.2 ~ C0.5 mm などの小さな面取りまたは小さな半径により、バリを制御し、陽極酸化処理をより安定させることができます。. シール面またはスライド界面用, 仕上げが機能をサポートできるように、エッジ ブレークを慎重に定義します。.
公差とデータム戦略
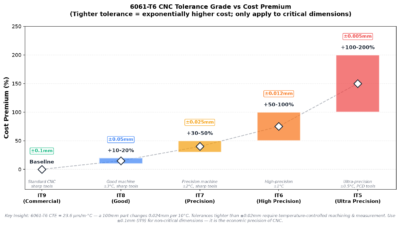
公差は機能を説明する必要があります, 注意しない. 6061-T6は正確に加工可能, しかし、追加のセットアップ制御が必要な場合、厳しい公差によりコストが倍増します, 検査, 温度安定化, ツールの変更, または遅いフィニッシュパス. 現実的な一般公差を使用し、重要なフィーチャーのみを締め付ける図面は、通常、見積が早く、製造が容易です。.
要件の種類 | 一般的なデザインの選択 | 費用効果 | DFM ガイダンス |
重要ではない寸法 | +/-0.10 mmまたは一般的な図面公差 | ベースライン | 化粧品の厳しい公差を避ける, クリアランス, または非嵌合寸法. |
嵌合穴またはシャフト | +/-0.02 に +/-0.05 必要に応じてmm | 中程度から高程度 | 安定したデータムからの直接寸法記入を使用し、検査方法を定義します. |
平面度 / 並列処理 | GD&T 機能が必要とする場合 | 適度 | クランプ歪みを制御し、部品が自由状態で測定されるか拘束された状態で測定されるかを指定します. |
真の位置 / プロフィール | データムベースの GD&T | 中程度から高程度 | 連鎖寸法の代わりに明確なデータム フィーチャーを使用する. |
超タイトな機能 | 下に +/-0.02 mm | 高い | 温度を確認する, 工程能力, リリース前の検査の不確実性. |
連鎖寸法の代わりにデータムを使用する
連鎖ディメンションはフィーチャごとに変動を蓄積します. きれいに組み立てる必要がある部品の場合, 安定したデータム フィーチャーを定義し、重要な穴の寸法を決定します, 穴, スロット, そしてそれらのデータに立ち返る. このアプローチは、測定セットアップでアセンブリで使用されるのと同じ機能基準をシミュレートできるため、検査にも役立ちます。.
公差システムおよび幾何学的製品仕様について, 有用な参考文献には以下が含まれます ISO 286-1 線形寸法公差の場合 そして ISO 1101 幾何公差用. これらの規格は技術的な判断に代わるものではありません, しかし、サプライヤーや検査チーム全体で図面を解釈できるようにするのに役立ちます。.
温度と測定条件
アルミニウムは鋼よりも膨張します. 6061-T6 部品の特徴が 100 分の数ミリメートルに抑えられている場合, 検査結果に温度が表示される可能性がある. 寸法が非常に厳しい場合, 測定条件を指定し、異なる温度での製造現場での検査と、管理された基準条件での最終検査を混在させないようにします。.
表面処理とアルマイト代
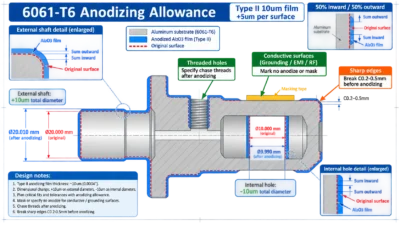
表面処理は図面を公開する前に設計する必要があります. 陽極酸化処理により耐食性が向上します, 摩耗性能, そして外観, ただし、寸法も変化し、ねじ山に影響を与える可能性があります, 穴, 電気接触面, そして見た目の期待. デザインにはどのような表面が仕上げられているかを明記する必要があります, どのサーフェスがマスクされるか, 寸法が仕上げ前または仕上げ後に解釈されるかどうか.
デザインアイテム | DFM ルール | 理由 |
陽極酸化の厚さ | 状態の種類, 色, 厚さ, 寸法が陽極酸化の前後に適用されるかどうか. | 陽極酸化膜のサイズが変化し、フィット感に影響を与える可能性があります. |
ネジ穴 | アルマイト後のマスキングや糸追いを呼び出します。. | コーティングが蓄積すると、ねじ山のフィット感が低下し、組み立てトルクが増加する可能性があります. |
導電性接触領域 | 陽極酸化処理なしまたはマスクなしとしてマークする. | 陽極酸化アルミニウムは電気絶縁性を備えています. |
鋭いエッジ | 陽極酸化処理の前にエッジを折る. | 鋭利な角には薄い膜が付着する可能性があります, ショーバーニング, またはカラーバリエーションを公開する. |
化粧面 | 目に見える表面と必要に応じて木目の方向を特定します. | ツールマーク, 爆破, 陽極酸化の色も一緒に計画する必要があります. |
仕上がりに特化したプランニングに, この記事を次のリンクにリンクします 6061-T6アルミアルマイトガイド. 表面テクスチャのコールアウトも一貫して記述する必要があります; ISO 21920-1 表面性状プロファイル仕様用 図面要件の正式な解釈が必要な場合に役立つ外部参照です。.
治具, セットアップ回数, およびツールへのアクセス
セットアップが追加されるたびに、処理時間が増加し、データムシフトの新たな機会が発生します。. 優れた DFM により、機械工はストックを安定して保持できます。, 主要な機能を機械加工する, 意図したデータムに基づいて部品を検査します. 部品に平らなクランプ面がない場合, 一時的なタブまたは犠牲材料の追加を検討してください。. パーツに多方向からアクセスする必要がある場合, ジオメトリに本当に 5 軸加工が必要かどうか、または小さな設計変更でセットアップ数を削減できるかどうかを判断します.
最初のセットアップを念頭に置いて設計する
最初のセットアップでは、可能な限り後の作業のために信頼できるデータムを作成する必要があります。. 大きな平面, 位置決め穴, または屈強な上司が助けてくれる. サプライヤーに薄い仕上げ壁のみをクランプするよう強制することは避けてください。, 化粧品の顔, または柔軟なエッジ. デザインがデリケートな部分, JADE-CNC カスタムCNC加工チーム 生産数量を見積もる前に治具のコンセプトを確認できる.
ツールアクセスとアンダーカット
アンダーカット, 隠しポケット, 狭いスロット, 深い虫歯は意図的に作られるべきです. 標準の垂直または水平ツールがフィーチャに到達できない場合, 部品には特別なカッターが必要な場合があります, 角度のついたセットアップ, 放電加工, または5軸加工. 機能で許可されている場合は、ローカル レリーフを追加するか、フィーチャの方向を変更します。.
図面リリースチェックリスト
クリーン リリース パッケージにより、見積前のやり取りが減り、製造上の前提条件が隠れた設計上の決定となることを防ぎます。. 図面ではすべてのサーフェスを過剰に指定する必要はありません, ただし、機能するために重要な機能を特定する必要があります, 検査, 仕上げ, そして組み立て.
リリースアイテム | 何を含めるか | よくある問題は回避されました |
3Dモデル | 最終的なジオメトリを含む STEP ファイル. | モデルと図面の間のあいまいさ. |
2D図 | 限界寸法, 日付, 公差, 仕上げる, 量, そしてリビジョン. | 前提条件と欠落した機能要件を見積もる. |
材料コールアウト | 6061-応力緩和が必要な場合は T6 または 6061-T651. | 厚い部分での間違った気性または過剰な動き. |
コールアウトを終了する | アルマイトの種類/色/厚さ, マスキング, 化粧面, および仕上げ後の寸法. | 完成後の組み立て問題. |
検査計画 | 品質に重要な機能と測定条件. | 部品製造後の合格基準に関する議論. |
事前見積 DFM チェックリスト
カテゴリ | 発売前にチェック |
材料 | 合金と質は、必要に応じて 6061-T6 または 6061-T651 として指定されます。. |
ストック | 部品は共通のプレートに適合します, バー, または適切な加工代を備えた押出素材. |
肉厚 | 壁は >可能な場合は =1.0 mm, 高いまたは広い薄い領域には肋骨またはサポート戦略が含まれます. |
穴 | 小さな穴, 深い穴, 止まり穴には十分な工具アクセスと切りくずクリアランスがあります. |
スレッド | ブラインドねじの深さは通常、 1.5-2.0 ×D, パイロットの深さと底部のクリアランスが定義されている. |
コーナー | 内部半径は実際のカッターサイズに十分な大きさです; 深いポケットにより、小さなコーナー半径が回避されます. |
エッジ | 外部エッジには、不特定の鋭いエッジではなく、制御された面取りまたは半径が含まれます. |
公差 | 厳しい公差は機能上の特徴にのみ表示されます, あらゆる次元ではない. |
日付 | データムが安定している, 機械加工可能, 加工と検査で共有. |
表面仕上げ | 陽極酸化処理, マスキング, 化粧品の顔, 仕上げ後の寸法が定義されます. |
治具 | パーツには平らなクランプ領域があります, タブ, 犠牲ストック, または別の明確なワークホールディングアプローチ. |
ドキュメント | ステップ, 描画, 量, 材料, 仕上げる, とリビジョンが一緒に提供されます. |
JADE-CNC DFM レビューサポート
JADE-CNC は、プロトタイプおよび量産 CNC 部品の見積もり前に製造可能性をレビューします。. レビューにより薄肉リスクを警告できる, ツールへのアクセスの問題, 不明確な公差, 紛争を終わらせる, スレッドの懸念, およびプロセスの代替案. これは、部品の加工コストのバランスをとる必要がある場合に特に便利です, 化粧用陽極酸化処理, アセンブリフィット, そして納期.
レビューをリクエストするには, 3Dモデルを送信する, 2D図, 材料と仕上げの要件, 量, 目標リードタイム, 品質にとって重要な機能は、 JADE-CNCのお問い合わせページ. 重要な検査要件に対応, JADE-CNC は、加工計画をその仕様に合わせて調整することもできます。 品質検査能力.
よくある質問
6061-T6 CNC 部品の推奨最小肉厚はどれくらいですか?
多くの部分に, 1.0 mm は短い壁の実際的な低い目標です. 高いまたは広い薄い壁は厚くする必要があります, リブ付き, または犠牲ストックによってサポートされる. 以下の特徴 1.0 mmは可能かもしれません, しかし、身長については見直すべきです, 長さ, 許容範囲, ツールアクセス, そしてクランプ方法.
6061-T6 の止まりタップ穴の深さはどのくらいにする必要がありますか?
一般的な設計ターゲットは次のとおりです。 1.5-2.0 有効なかみ合いのために公称ねじ直径の 2 倍, タップの先端と切りくずを入れるのに十分な追加のパイロット深さがある. より深いブラインドスレッドを作ることができます, しかし、共同計算で必要とされない限り、機能的な利点はほとんどなく、盗聴リスクが追加されることがよくあります。.
以下の公差を厳しくする必要があるのはいつですか +/-0.05 mm?
下を締めます +/-0.05 mm フィーチャーコントロールが適合する場合のみ, アライメント, 封印, モーション, または別の測定可能な関数. したがって、日付を定義します, 検査方法, および測定条件. フィーチャが表面的なものであるか、クリアランスのみが必要な場合, 通常、許容差を緩めると、パフォーマンスが低下することなくコストが削減されます。.
6061-T6 図面では陽極酸化をどのように表示する必要がありますか?
アルマイトの種類を明記してください, 色, 厚さの範囲, マスクされた領域, 化粧品の顔, 寸法が陽極酸化の前後に適用されるかどうか. 精密穴およびねじ穴用, マスキング用の明確なメモを追加する, 仕上げ後加工, またはスレッド追跡.
6061-T6 設計の場合、CNC 機械加工は常にダイカストよりも優れていますか??
いいえ. プロトタイプには CNC 加工の方が適している場合が多い, 少量生産, 厳しい公差, デザインはまだ変更される可能性があります. 大量の複雑なハウジングではダイカストがより経済的になる可能性がある, しかし合金, 工具投資, 壁のデザイン, 下書き, 仕上がりの期待は異なります.
関連する 6061-T6 記事

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.