



6061-T6 için pratik bir mühendislik kılavuzu alüminyum CNC işleme, maddi davranış dahil, T6 öfke, alaşım karşılaştırmaları, işleme parametreleri, yüzey bitirmeleri, maliyet faktörleri, DFM kuralları, ve gerçek proje örnekleri.
giriiş
6061-T6 alüminyum, hassas işlenmiş parçalar için en yaygın olarak belirtilen malzemelerden biridir çünkü pratik bir güç dengesi sunar, korozyon direnci, işlenebilirlik, kullanılabilirlik, ve maliyet. Mühendisler bunu parantez olarak kullanıyor, konutlar, ısı yutucular, demirbaşlar, robotik bileşenler, RF boşlukları, ve diğer birçok alüminyum CNC işleme uygulaması.
Hala, 6061-T6'yı seçmek otomatik olarak iyi bir sonucu garanti etmez. Duvar kalınlığı, hoşgörü stratejisi, takım seçimi, sıcaklık kontrolü, eloksal ödeneği, ve parça geometrisinin tümü işleme kalitesini ve nihai maliyeti etkiler. Bu kılavuzda 6061-T6'nın kullanım sırasında nasıl davrandığı açıklanmaktadır. özel CNC işleme ve nasıl tasarlanacağı, alıntı, ve ondan yapılmış parçaları inceleyin.
Bu Kılavuzun Kapsamı
- 6061-T6 malzeme özellikleri: kimyasal, mekanik, termal, ve elektrik verileri
- T6 öfkesinin anlamı ve T651'in ne zaman daha iyi bir seçim olduğu
- 6061-T6 karşılaştırmaları 7075, 6063, 5052, 304 paslanmaz çelik, ve ADC12
- CNC işleme parametreleri, takımlama, fikstür, ve tolerans kontrolü
- 6061-T6 parçaları için yüzey kaplamaları, eloksal ve iletken kaplamalar dahil
- 6061-T6 CNC işlemede maliyet etkenleri ve hacim etkileri
- Duvarlar için DFM yönergeleri, delikler, toleranslar, ve yüzey işleme
- Yaygın 6061-T6 işleme zorluklarına yönelik proje örnekleri
- Sıkça sorulan mühendislik soruları
Malzeme Özellikleri
6061-T6'nın değeri dengeli özellik kümesinden gelir. En güçlü alüminyum alaşımı değil, ne de en ucuzu, ama tahmin edilebilir, yaygın olarak mevcut, ve tutarlı bir şekilde işlenmesi kolaydır.
Kimyasal Bileşim
6061 ısıl işleme tabi tutulabilen bir Al-Mg-Si alaşımıdır. Magnezyum ve silikon, yaşlanma sırasında Mg2Si'yi çökertir, güçlenmenin ana kaynağıdır. Bakır güç katıyor, krom ise tane büyümesini kontrol etmeye yardımcı olur ve korozyon direncini artırır.
| Öğe | Min. (%) | Maksimum (%) | Rol |
| Alüminyum (Al) | 95.80 | 98.60 | Ana metal |
| Magnezyum (Mg) | 0.80 | 1.20 | Birincil güçlendirme (Mg₂Si) |
| Silikon (Ve) | 0.40 | 0.80 | Birincil güçlendirme (Mg₂Si), akışkanlığı artırır |
| Bakır (Cu) | 0.15 | 0.40 | Gücü artırır, yaş sertleşmesini teşvik eder |
| Krom (CR) | 0.04 | 0.35 | Tahıl büyümesini kontrol eder, korozyon direncini artırır |
| Ütü (Fe) | — | 0.70 | Artık kirlilik |
Mekanik Özellikler
6061-T6 tipik olarak sağlar 310 MPa çekme mukavemeti ve 276 MPa akma dayanımı. Bu, birçok çelikten daha düşüktür, ancak alaşım çeliğin yoğunluğunun yalnızca üçte biri kadardır, bu da ona güçlü bir güç-ağırlık avantajı sağlıyor. Düşük modülü de önemlidir: çelikle karşılaştırıldığında, 6061 Parçalar aynı yük altında daha fazla esnemektedir, bu nedenle sertlik tasarımın başlarında kontrol edilmelidir.
| Mülk | Değer | Birim |
| Çekme Dayanımı | 310 | MPa |
| Akma Dayanımı (0.2% telafi etmek) | 276 | MPa |
| Uzama | 8-12 | % |
| Esneklik Modülü | 68.9 | not ortalaması |
| Brinell Sertliği | 95 | HB |
| Yorulma Dayanımı | 96.5 | MPa |
| Yoğunluk | 2.70 | g/cm³ |
Termal ve Elektriksel Özellikler
6061-T6 ısıyı iyi iletir, kesme ısısının takım-iş parçası arayüzünden ayrılmasına yardımcı olur ve daha yüksek kesme hızlarını destekler. Takas, termal genleşmedir. A 10 derece C sıcaklık değişimi kabaca yaratabilir 0.0236 mm boyutsal hareket 100 mm özelliği, bu zaten birçok hassas toleranstan daha büyük.
Onun 40-47% IACS elektrik iletkenliği 6061 elektronik muhafazalar için kullanışlıdır, RF boşlukları, Ve özel ısı emici CNC işleme uygulamalar. Fakat, anotlama, yalıtkan bir oksit tabakası oluşturur, bu nedenle iletken yüzeylerin maskelenmesi veya bunun yerine iletken bir kaplamaya ihtiyacı olabilir.
İlgili küme makalesi: 6061-T6 Alüminyum Özellikleri: Kimyasal, Mekanik, ve Termal Veriler
T6 Ne Demektir??
T6 bir öfke tanımıdır. İçin 6061, bu, malzemenin çözelti ısıl işlemine tabi tutulduğu ve yapay olarak yaşlandırıldığı anlamına gelir. Bu, CNC ile işlenmiş makinelerde en yaygın durumdur. 6061 parçalar çünkü kararlılık sağlar, Alaşımın işlenmesini zorlaştırmadan tekrarlanabilir mukavemet.
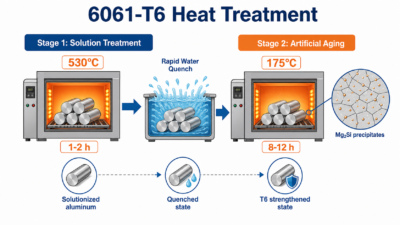
T6 Isıl İşlem Prosesi
Çözüm tedavisi: alaşım yaklaşık olarak ısıtılır 530 sen C, magnezyum ve silikonun alüminyum matris içinde çözünmesine yetecek kadar uzun süre tutulur, ve daha sonra aşırı doymuş bir katı çözeltiyi korumak için hızla söndürüldü.
Yapay yaşlanma: malzeme yaklaşık olarak yeniden ısıtılır 175 derece C ve birkaç saat tutuldu. Bu adım sırasında ince Mg2Si çökelir, Dislokasyon hareketini sınırlayarak mukavemet ve sertliğin arttırılması.
T6 ve Diğer Temperler
| Öfke | Çekme (MPa) | Teslim olmak (MPa) | Uzama (%) | HB | Başvuru |
| O (Tavlanmış) | 124 | 55 | 25 | 30 | Derin şekillendirme |
| T4 | 241 | 145 | 22 | 65 | Bükme + yaşlanma sonrası |
| T6 | 310 | 276 | 8-12 | 95 | CNC işleme, yapısal parçalar |
| T651 | 310 | 276 | 8-12 | 95 | Kalın levha/çubuk, stresten arınmış |
| T5 | 262 | 207 | 12 | 75 | Ekstrüde profiller |
T6, iyi mukavemeti bir araya getirdiği için CNC işlemede yaygın olarak kullanılır, öngörülebilir işlenebilirlik, kararlı özellikler, güçlü eloksal performansı, ve geniş pazar arzı.
T651, T6 ile aynı nominal mekanik özelliklere sahiptir, ancak artık gerilimi azaltmak için bir germe adımı içerir. Kalın plakalar ve uzun parçalar için, T651 genellikle daha güvenli bir seçimdir çünkü kaba işleme ve ince talaş işleme sırasında hareket etme olasılığı daha düşüktür.
Malzeme Karşılaştırmaları
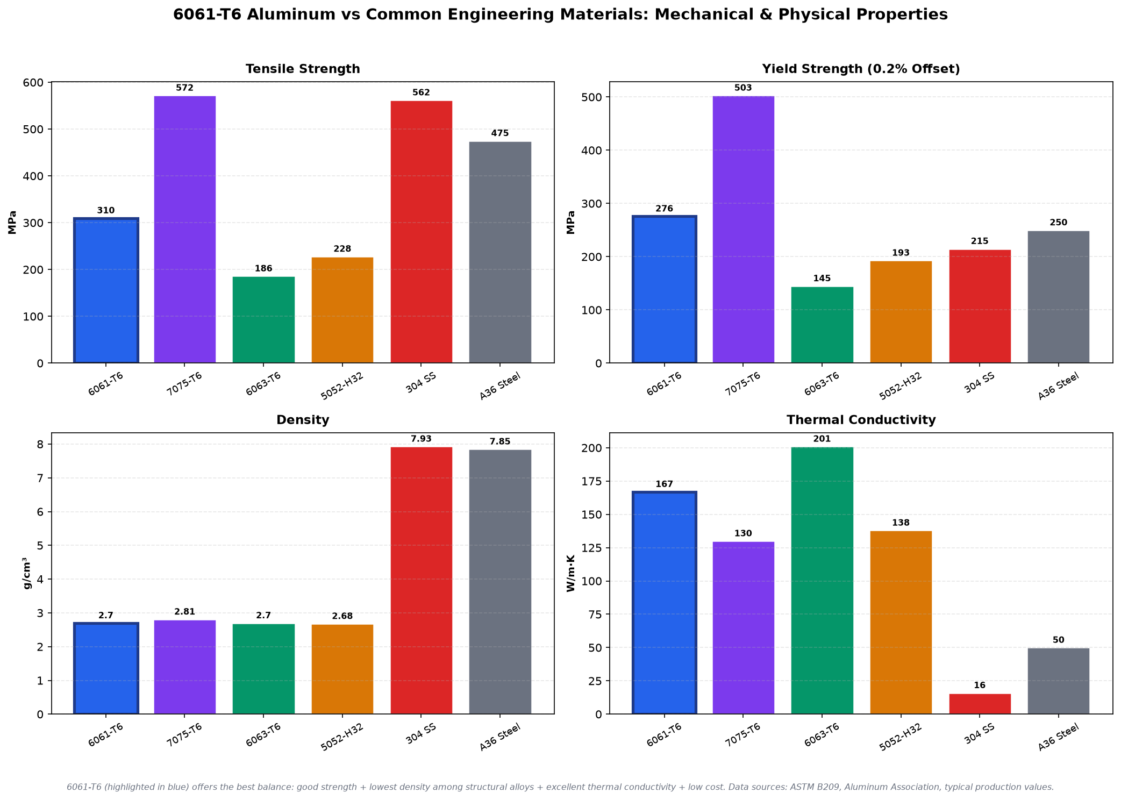
Malzeme seçimi birçok maliyet ve performans sorununun başladığı yerdir. Doğru seçim yüke bağlıdır, sertlik, korozyona maruz kalma, kozmetik gereksinimleri, üretim hacmi, ve parçanın plakadan işlenip işlenmeyeceği, çubuk, ekstrüzyon, veya döküm.
6061-T6 ve 7075-T6
7075-T6, 6061-T6'dan çok daha güçlüdür ve genellikle havacılık ve yüksek yük uygulamaları için seçilir. Takaslar daha yüksek malzeme maliyetidir, daha düşük korozyon direnci, daha zayıf kaynaklanabilirlik, ve daha zorlu işleme kontrolü. Kullanmak 7075 güç sınırlayıcı faktör olduğunda, sadece kulağa daha kaliteli geldiği için değil.
İlgili küme makalesi: 6061-T6 ve 7075-T6 Alüminyum: Kuvvet, Maliyet, ve İşlenebilirlik
6061-T6 ve 6063-T6
6063 esas olarak bir ekstrüzyon alaşımıdır. Temiz bir anodize görünüm ve daha düşük maliyet sunar, ama önemli ölçüde daha zayıf 6061. Seçmek 6063 ekstrüde profiller için, dekoratif parçalar, ve bazı ısı emiciler; seçmek 6061 CNC ile işlenmiş yapısal bileşenler için.
6061-T6 ve 5052-H32
5052 mükemmel korozyon direncine ve şekillendirilebilirliğe sahip, ısıl işlem görmeyen bir Al-Mg alaşımıdır. Genellikle sac metal için daha iyi bir seçimdir, bükülmüş parçalar, ve deniz veya kimyasal ortamlar, 6061-T6 genellikle frezelenmiş yapısal parçalar için daha iyidir.
6061-T6 vs 304 Paslanmaz çelik
304 paslanmaz çelik daha güçlü korozyon direnci ve çok daha iyi yüksek sıcaklık performansı sunar. Aynı zamanda çok daha yoğundur, hacim olarak daha pahalı, ve işlenmesi daha yavaş. Korozyon olduğunda paslanmaz çelik kullanın, sıcaklık, veya hijyen gereksinimleri, ilave maliyet ve işleme süresini haklı çıkarır.
6061-T6 ve ADC12 Döküm Alüminyum
ADC12, yüksek hacimli basınçlı döküm için tasarlanmıştır. Hacim, takımlamayı haklı çıkaracak kadar yüksek olduğunda birim maliyeti düşürebilir, ancak daha düşük hassasiyet sağlar, olası gözeneklilik, ve daha zayıf eloksal performansı. Prototipler için, düşük hacimli üretim, sıkı toleranslar, ve temiz eloksal, CNC ile işlenmiş 6061 genellikle daha esnek yoldur.
İlgili küme makalesi: 6061-T6 ve ADC12 Döküm Alüminyum: CNC İşleme ve Basınçlı Döküm
CNC İşleme 6061-T6: Aletler, Hızlar, ve Yayınlar
6061-T6 birçok mühendislik metaliyle karşılaştırıldığında bağışlayıcıdır, ama yine de keskin aletlere ihtiyacı var, iyi talaş tahliyesi, stabil fikstürleme, ve sıcaklık farkındalığı. En yaygın sorunlar kenarda oluşan yığılmalardır, ince duvar hareketi, çapaklar, ve hassas özelliklerde boyutsal kayma.
Takım Seçimi
| Alet Malzemesi | Başvuru | Maliyet |
| Kaplamasız Karbür | Genel kaba işleme/ince işleme | Orta |
| Elmas Kaplı Karbür (DLC) | Yüksek hızlı son işlem | Yüksek |
| PCD (Polikristalin Elmas) | Yüksek hacimli, yüksek hassasiyet | Çok yüksek |
| HSS | Musluklar, raybalar, düşük hacimli | Düşük |
Genel için CNC frezeleme, iki veya üç kanallı kaplamasız karbür parmak frezeler, yüksek sarmal açısı, ve büyük talaş kanalları güvenilir bir başlangıç noktasıdır. Elmas kaplamalı takımlar yüksek hızlı ince işleme veya uzun üretim süreçlerinde yardımcı olabilir. Kaplama ne olursa olsun, kesici kenar keskin kalmalıdır; Körelmiş takımlar alüminyumu bulaştırır ve talaş yığılmasını artırır.
Karbür Takımlar için Kesme Parametreleri
| Operasyon | Kesme Hızı (m/dak) | Diş başına ilerleme (aa/z) | DOC (mm) |
| Kaba işleme (yan değirmen) | 300-500 | 0.05-0.15 | 0.5-1.0×D |
| Kaba işleme (yüzey değirmeni) | 400-600 | 0.10-0.20 | 1-3 |
| Yarı terbiye | 500-800 | 0.03-0.08 | 0.3-0.5 |
| Bitirme | 600-1000+ | 0.02-0.05 | 0.1-0.3 |
| Sondaj (5-10mm) | 150-300 | 0.10-0.20mm/dev | — |
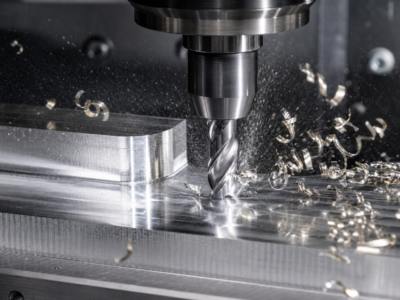
Pratik kural basit: Talaşların hareket etmesini sağlamak için yeterli iş mili hızı ve ilerleme kullanın. Makine devri sınırlı olduğunda, çok düşük bir ilerlemede sürterek telafi etmeyin. Kararlı bir ilerleme hızı, doğru talaş yükü, ve etkili soğutma sıvısı stratejisi genellikle teorik bir hız rakamını takip etmekten daha önemlidir.
Fikstürleme ve Deformasyon Önleme
Çünkü 6061 çelikten daha düşük bir modüle sahiptir, ince duvarlar sıkıştırma ve kesme kuvvetleri altında esneyebilir. Orta sıkma basıncı kullanın, yumuşak çeneler, uygun olduğu yerde vakumlu iş tutma, ve kaba işlemeyi ince işlemeden ayırın. İnce veya yüksek değerli parçalar için, Parça gevşedikten sonra son bir hafif geçiş için stok bırakın.
Sıkı Toleranslara Ulaşmak
6061-T6 hassas toleransları tutabilir, ancak sıcaklık kontrolü genellikle karar verici faktördür. Kritik boyutlar için, stokun ve makinenin termal dengeye ulaşmasını sağlayın, kontrollü bir ortamda bitirmek, ve özellikleri uygun şekilde doğrulayın CNC muayene hizmetleri yalnızca makine ofsetlerine güvenmek yerine.
İlgili küme makalesi: 6061-T6 CNC İşleme Parametreleri: Hızlar, Yayınlar, Takımlama, ve Toleranslar
6061-T6 Parçaları İçin Yüzey Kaplamaları
6061-T6 birçok kişiye iyi yanıt veriyor yüzey bitirme süreçler. Doğru kaplama görünüşe bağlıdır, korozyon direnci, iletkenlik, giymek, maskeleme gereksinimleri, ve boyutsal ödenek.
Eloksal
Eloksal, renkli boyamaya izin verirken korozyon direncini ve yüzey sertliğini artıran kontrollü bir alüminyum oksit tabakası oluşturur. Tip II sülfürik anotlama, birçok işlenmiş yüzey için standart kaplamadır. 6061 parçalar; Tip III sert eloksal, aşınma direncinin renk parlaklığından daha önemli olduğu durumlarda kullanılır.
| Tip | Film (µm) | Sertlik (YG) | Renk | Maliyet |
| Tip I (Kromik) | 2-7 | 200-400 | Şeffaf/gri | Orta |
| Tip II (Sülfürik) | 5-25 | 300-500 | Her renge boyanabilir | Düşük |
| Tip III (Zor) | 25-100 | 400-800 | Gri/siyah | Yüksek |
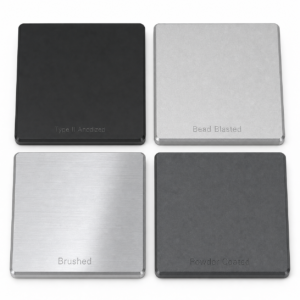
Yaygın bir tasarım hatası, eloksal oluşumunun göz ardı edilmesidir. Genel bir kural olarak, film kalınlığının yaklaşık yarısı dışarı doğru büyür. A 10 mikrometre filmi yaklaşık olarak ekleyebilir 5 yüzey başına mikrometre, deliklerde önemli olan, yuvalar, Konular, ve yakın montajlar.
İlgili küme makalesi: 6061-T6 Eloksal: Türler, Renkler, Kalınlık, ve Süreç Rehberi
Diğer Yüzey Kaplamaları
| Sona ermek | Dış görünüş | Korozyon | Maliyet | Başvuru |
| Boncuk Patlatma | Düzgün mat | Adil (yalnızca taban) | Düşük | Ön eloksal, mat görünüm |
| Fırçalama | Doğrusal doku | Adil | Orta | Birinci sınıf tüketici elektroniği |
| Kromat Dönüşümü | Renksiz/sarı | İyi | Düşük | İletken korozyon koruması, boya astarı |
| Toz Boya | Çeşitli renkler/dokular | Harika | Orta | Muhafazalar, dış mekan ekipmanları |
| Sıvı Boyama | Çeşitli efektler | İyi | Düşük-Orta | Görünüm parçaları, dekoratif |
JADE-CNC işlemeden bitişe koordinasyonu destekler, eloksal dahil, boncuk patlatma, fırçalama, ve ortak kaplama prosesleri. Önemli olan sadece bir bitişin mevcut olup olmadığı değildir., ama maskeleme olsun, tolerans ödeneği, renk tutarlılığı, ve denetim işleme başlamadan önce planlanır.
6061-T6 CNC İşleme Maliyeti
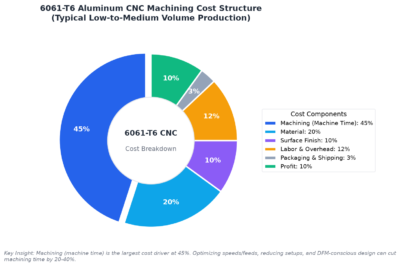
6061-T6 parçasının maliyeti alaşımın adından çok geometriye bağlıdır, döngü süresi, tolerans gereksinimleri, kurulum sayısı, yüzey kalitesi, muayene seviyesi, ve üretim hacmi. Malzeme fiyatı önemlidir, ancak işleme süresi genellikle daha büyük maliyet etkenidir.
Maliyet Yapısı
| Maliyet Kalemi | Yüzde |
| Malzeme | 10-30% |
| İşleme (makine zamanı) | 40-60% |
| Yüzey İşlemi | 5-20% |
| İşçilik/Genel gider | 10-20% |
| Paketleme/Nakliye | 2-5% |
| Kâr | 10-20% |
Gösterge Malzeme Fiyatı
Aşağıdaki rakamlar Ağustos ayı itibarıyla gösterge niteliğindeki pazar aralıklarıdır. 2026. Bunlar alıntı bağlamı olarak ele alınmalıdır, sabit olmayan satın alma fiyatları. Nihai maliyet bölgeye bağlıdır, tedarikçi, stok formu, kalınlık, sertifika ihtiyaçları, ve sipariş hacmi.
| Biçim | Şartname | Fiyat (USD/kg) |
| 6061-T6 Plaka | 1-10mm | 3.7-6.0 |
| 6061-T6 Plaka | 10-50mm | 3.3-5.2 |
| 6061-T651 Kalın Plaka | >25mm | 4.5-7.5 |
| 6061-T6 Çubuğu | 10-150mm | 3.0-5.2 |
Alüminyum Fiyat Trendi
| Yıl | Ortalama | Menzil | yıllık |
| 2024 | $2,970 | $2,806-3,164 | — |
| 2025 | $3,257 | $3,015-3,552 | +9.7% |
| 2026 (tahmin etmek) | $3,507-3,657 | $3,343-3,761 | +7.7-12.3% |
Hacim Bazında Maliyet
| Hacim | Birim Fiyatı | Kurşun zamanı |
| Prototip (1-5) | 3-5x taban çizgisi | 3-7 günler |
| Düşük (10-50) | 1.5-2x taban çizgisi | 7-12 günler |
| Orta (100-500) | 1.0-1.3x taban çizgisi | 12-20 günler |
| Yüksek (1000+) | 0.7-1.0x taban çizgisi | 20-40 günler |
En büyük birim fiyat düşüşü genellikle tek seferlik bir prototip ile küçük bir parti arasında meydana gelir.. Yaklaşık olarak sonra 100 parçalar, tasarruf devam ediyor ancak eğri düzleşiyor. Çok yüksek hacimler için, ekstrüzyon veya basınçlı döküm daha ekonomik olabilir, ancak bu süreçler takımlama gerektirir ve farklı tolerans ve bitiş kısıtlamaları getirir.
İçin düşük hacimli CNC işleme, JADE-CNC süreç istikrarına odaklanır, DFM geri bildirimi, ve yalnızca en düşük tek parça fiyatını teklif etmek yerine partiden partiye tutarlılık kontrolü.
6061-T6 Parçaları için DFM Yönergeleri
İyi DFM, maliyeti düşürmenin ve işleme sürprizlerinden kaçınmanın en hızlı yoludur. Amaç her özelliği gevşek bırakmak değil; işlevi gerçekten etkileyen özellikler için sıkı toleransları ve zor geometriyi ayırmaktır.
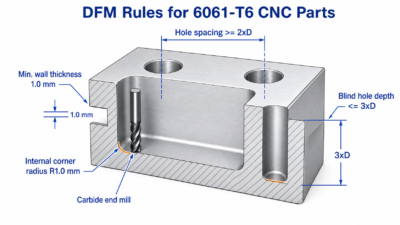
Duvar Kalınlığı
- Asgari: 0.5 mm özel sabitlemeli kısa duvarlar için
- Tavsiye edilen: 1.0 işlenmiş duvarların çoğu için mm veya daha kalın
- Yukarıdaki yüksek duvarlar 20 mm: en azından kullan 1.5 mm kalınlık veya kaburga ekleyin
Delikler ve Dişler
- Minimum delik çapı: 0.5 mm, ile 1.0 mm veya daha büyük tercih edilir
- Kör delik derinliği: mümkün olduğunda çapın 3 katının altında tutun
- Minimum iplik: M1.6 mümkün, M3 veya daha büyüğü tercih edilir
- Etkili diş derinliği: genellikle nominal çapın 2,5 katından fazla değildir
- Matkap tahminine dokunun: nominal çap eksi 1,0825x adım
Köşeler ve Radyuslar
- İç köşe yarıçapı: 0.5 mm minimum, 1.0 mm tercih edilir
- İç yarıçaplar mevcut takım boyutlarıyla eşleşmelidir; Keskin iç köşeleri belirtmekten kaçının
- C0.2-C0.5 pahlarla veya R0.2-R0.5 radyuslarıyla keskin dış kenarları kırın
Toleranslar
- Genel tolerans: +/-0.1 kritik olmayan özellikler için mm
- Hassas tolerans: +/-0.02-0.05 mm fonksiyonun gerektirdiği yerde
- Yüksek hassasiyet: +/-0.005-0.01 mm yalnızca özel proses kontrolüyle
- Yalnızca çiftleşmeye sıkı toleranslar uygulayın, sızdırmazlık, hizalama, veya işlevsel boyutlar
Yüzey İşlem Tasarımı
- Hassas birleşme yüzeylerinde eloksal birikmesine izin verin
- Elektrik teması gerektiğinde iletken yüzeyleri maskeleyin
- Kaplama kalınlığının montajı etkileyebileceği durumlarda dişli delikleri maskeleyin veya kovalayın
İlgili küme makalesi: 6061-T6 DFM Yönergeleri: Üretim Kontrol Listesi ve İpuçları için Tasarım
Proje Örnekleri
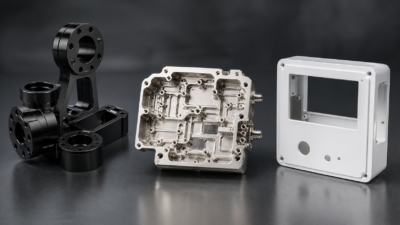
Aşağıdaki örnekler malzeme davranışının nasıl olduğunu göstermektedir, fikstür, bitirme, ve denetim gerçek 6061-T6 projelerinde bir araya geliyor.
Proje Örnekleri
Dava 1: Robotik Yapısal Bileşen Seti
- Kapsam: üst kol, önkol, ortak flanşlar, uç efektör plakası, ve motor takozları
- Malzeme: 6061-T6/T651
- Kritik gereksinimler: +/-0.02 mm bağlantı delikleri ve +/-0.01 mm yüz salgısı
- Sona ermek: boncuk püskürtme artı siyah eloksal
- Süreç stratejisi: 5-eksen kurulum planlaması, kaba/bitiş ayrımı, stres giderme, ve birleşik toplu eloksal
- Sonuç: 12-Toleransların karşılandığı günde teslimat, renk tutarlılığı kontrollü, ve ön montaj geçti
Dava 2: RF İletişim Boşluğu
- Parça: 5G filtre boşluğu, 120 X 80 X 30 mm
- Malzeme: 6061-Döküm gözenekliliğini önlemek için T6 katı stok
- Kritik gereksinimler: boşluk +/-0.02 mm ve düzlük 0.01 mm
- Sona ermek: dahili olarak akımsız nikel ve harici olarak doğal eloksal
- Meydan okumak: RF performansı için maskeleme ve yüzey işleme dizisi
- Sonuç: düzlük 0.008 mm, dahili Ra 0.6, gaz sızdırmazlığı geçti, ve RF performansı karşılandı
Dava 3: Tıbbi Cihaz Muhafazası ve Braketi
- Kapsam: üst/alt muhafaza, iç braket, ve ekran çerçevesi
- Malzeme: tıbbi sınıf 6061-T6
- Sona ermek: muhafazalarda beyaz eloksal ve çerçeve üzerinde koyu gri eloksal
- Meydan okumak: ince duvarlar, kozmetik tutarlılık, Ve 0.1 mm kabuk boşluğu
- Sonuç: 10-günlük teslimat, görünür yüzey kusuru yok, 0.1 +/-0.015 mm boşluk, ve muayene geçti
Çözüm
6061-T6, birçok uygulama için yeterince güçlü olduğundan, birçok hassas işlenmiş parça için varsayılan alüminyum tercihi olmaya devam ediyor, kaynaklanması kolay, verimli makine, ve yaygın yüzeylerle uyumludur. Her zaman en iyi malzeme değildir, Yine de. Kullanmak 7075 maksimum güç gerekli olduğunda, 6063 ekstrüde profiller için, 5052 korozyona dayanıklı şekillendirilmiş sac parçalar için, 304 şiddetli korozyon veya ısı için paslanmaz çelik, ve basınçlı döküm hacmi kalıplamayı haklı çıkardığında ADC12.
Başarılı bir 6061-T6 projesi genellikle keskin takımlara bağlıdır, doğru talaş yükü, stabil fikstürleme, sıcaklık kontrolü, gerçekçi toleranslar, ve yüzey bitirme planlaması. Bu kararlar erken alındığında, 6061-T6 makul bir maliyetle güçlü performans sunabilir.
JADE-CNC 6061-T6 Yetenekleri
- 6061-Prototip ve seri üretim için T6/T651 plakalar ve çubuklar mevcuttur
- 3-eksen, 4-eksen, ve 5 eksenli işleme merkezleri artı CNC torna tezgahları
- Eloksal, boncuk patlatma, fırçalama, ve koordineli kaplama ortakları
- CMM denetimi ve ISO 9001:2015 kalite yönetimi
- Prototip, düşük hacimli, ve orta hacimli üretim desteği
- DFM analizi, süreç önerileri, ve malzeme seçimi desteği
6061-T6 projesini incelemek için, 3D modelinizi ve 2D çizimlerinizi JADE-CNC'ye gönderin ve CNC işleme teklifi isteyin. Çoğu proje için, ekip üretilebilirliği inceleyebilir, malzeme seçimi, yüzey kalitesi, ve üretim başlamadan önce muayene gereklilikleri.
Sıkça Sorulan Sorular
6061-T6 CNC işleme için iyi midir??
Evet. 6061-T6 makineler keskin aletlerle temiz bir şekilde işlenir, yüksek kesme hızlarını destekler, ve düşük takım aşınmasıyla iyi yüzey kalitesi üretebilir.
arasındaki fark nedir? 6061 ve 6061-T6?
6061 alaşım sınıfı mı. T6 öfkedir, malzemenin çözelti ısıl işlemine tabi tutulduğu ve yapay olarak yaşlandırıldığı anlamına gelir. İşlenmiş parçalar için, 6061 daha fazla ayrıntı olmadan genellikle 6061-T6 veya 6061-T651 stoğuna atıfta bulunulur.
6061-T6 anodize edilebilir mi??
Evet. 6061-T6, Tip II eloksallama için en güvenilir alüminyum alaşımlarından biridir ve aşınma direncinin önemli olduğu durumlarda sert eloksal da yapılabilir..
6061-T6, 7075-T6'dan daha mı güçlü??
HAYIR. 7075-T6 çok daha güçlü, ancak aynı zamanda daha pahalıdır ve korozyona daha az dayanıklıdır. 6061-Dengeli performans ve maliyet, maksimum güçten daha önemli olduğunda T6 genellikle daha iyi bir seçimdir.
6061-T6 hangi toleranslara dayanabilir??
Genel işlenmiş toleranslar genellikle yaklaşıktır +/-0.05 ile +/-0.1 mm. Hassas özelliklere ulaşabilir +/-0.02 mm veya uygun makinelerle daha sıkı, fikstür, sıcaklık kontrolü, ve muayene.
6061-T6'nın maliyeti ne kadar?
Malzeme maliyeti piyasa koşullarına göre değişir, stok formu, sertifikasyon, ve hacim. İşlenmiş birçok parçada, makine zamanı ve kurulum, tek başına hammaddeden daha büyük maliyet etkenleridir.
6061-T6 CNC işlemeyi mi yoksa ADC12 basınçlı dökümü mü seçmeliyim??
CNC ile işlenmiş olanı seçin 6061 prototipler için, düşük ila orta hacim, sıkı toleranslar, anotlama, ve sağlam malzeme bütünlüğü. Takım maliyeti haklı olduğunda yüksek hacimli karmaşık şekiller için ADC12 basınçlı dökümü seçin.
6061-T6 parçaları için hangi minimum duvar kalınlığı pratiktir??
A 0.5 kısa özellikler için özel sabitleme ile mm duvar mümkün olabilir, Ancak 1.0 mm veya daha kalın çoğu CNC işlenmiş parça için daha güvenli bir tasarım hedefidir.
İlgili 6061-T6 Makaleleri
- 6061-T6 Alüminyum CNC İşleme Komple Kılavuz
- 6061-T6 ve 7075-T6 Alüminyum: Kuvvet, Maliyet & İşlenebilirlik
- 6061-T6 Alüminyum Eloksal: Türler, Renkler, Kalınlık & Tasarım Kuralları
- 6061-T6 CNC İşleme Parametreleri: Hızlar, Yayınlar, Takımlama & Proses Kontrolü
- 6061-T6 ve ADC12 Alüminyum: CNC İşleme veya Döküm?
- 6061-T6 CNC İşleme DFM Yönergeleri: Tasarım Kuralları & Kontrol listesi
- 6061-T6 Alüminyum Özellikleri: Mekanik, Termal & Kimyasal Veriler
Bu kılavuz yayınlanmış malzeme verilerine dayanmaktadır, kamu piyasası bilgileri, ve pratik işleme deneyimi. Fiyat referansları ağustos ayı itibarıyla gösterge niteliğindedir 2026 ve proje teklifi sırasında onaylanmalıdır.

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.