



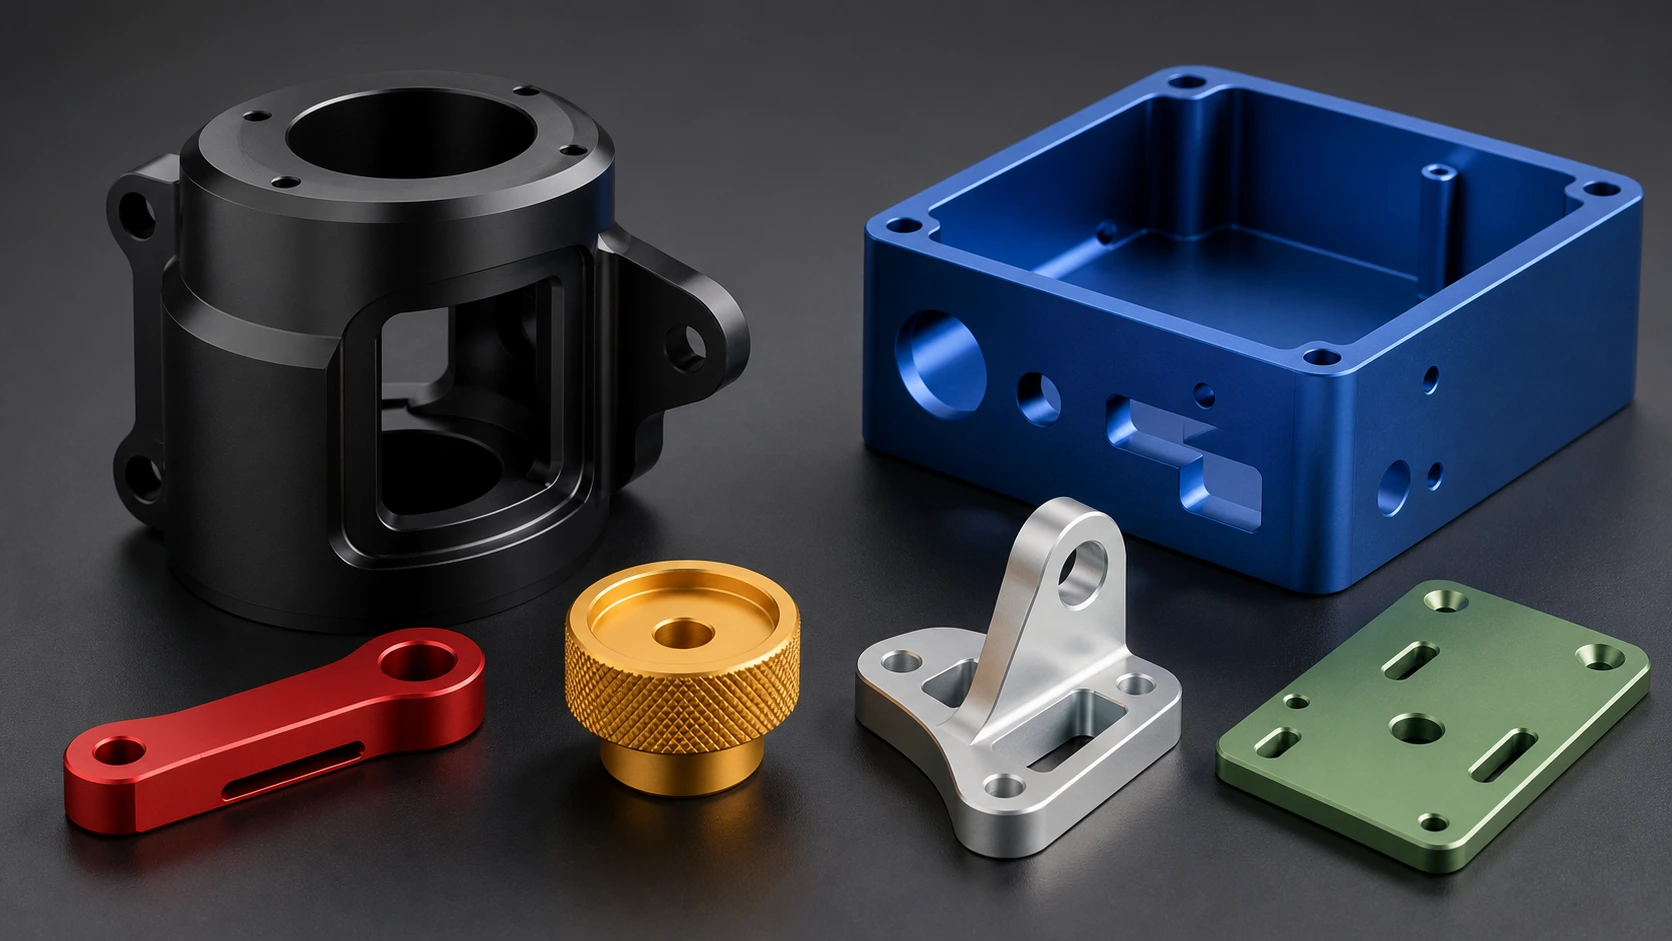
タイプ I の実践的なエンジニアリング ガイド, タイプⅡ, およびタイプ III 陽極酸化処理, カラーコントロール, コーティングの厚さ, 寸法許容差, マスキング, 封印, 検査, および図面要件.
導入
6061-T6 は良好な加工挙動と全体的に均一な陽極酸化反応を兼ね備えているため、陽極酸化 CNC 部品に広く使用されています。. 陽極酸化処理により耐食性が向上します, より硬い表面を提供する, 装飾的な色を作成する, 選択した領域を電気的に絶縁します. これらの利点は、適切なプロセスを選択し、それを明確に指定するかどうかにかかっています。.
加工前に仕上げを計画する必要があります, 後付けで追加されたものではありません. コーティングの厚さにより寸法が変化します, 前処理で見た目が変わる, すべての部品にラックコンタクトが必要です, 合金により染色色が異なります, テクスチャ, 膜厚, お風呂の状態, そして封印. JADE-CNC は、これらの要素を調査の一環として検討します。 表面仕上げサポート アルミニウム機械加工部品用.
合金選択間の幅広い関係について, 機械加工, 公差, 仕上げ, そしてコスト, から始めます 6061-T6 アルミニウム CNC 加工完全ガイド.
6061-T6 アルミニウムに対する陽極酸化処理の影響
陽極酸化は電気化学的変換プロセスです. アルミニウム部分は電解槽の陽極として機能します。, 表面が酸化アルミニウムに変化します. 塗装やメッキとは異なります, 陽極層は単に金属の上に堆積されるだけではありません. 酸化物の一部は元の表面の下に形成され、一部は外側に蓄積します.
得られる酸化物は封止前は多孔質です. この細孔が装飾染色を可能にします, しかし、シーリングと最終処理が目的のサービスに適合しなければならないことも意味します。. 密閉された装飾コーティング, 最大の摩耗性能を実現する非密閉ハードコート, およびマスクされた電気インターフェースは 3 つの異なるエンジニアリング仕様です。.
一般的なプロセスシーケンス
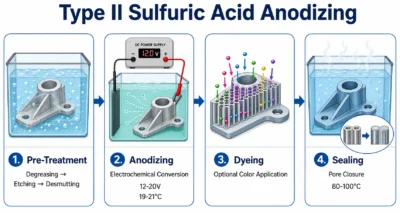
- 部品を洗浄し、加工液を除去します, 指紋, そして残留物.
- 必要な機械的または化学的前処理を適用します。.
- 電気接触を提供し、排水をサポートするために部品をラックに置きます.
- 指定された種類とコーティング厚に陽極酸化処理.
- 染色または電解着色仕上げが必要な場合に多孔質フィルムを着色します。.
- 仕様および使用条件でシールが必要な場合は、コーティングをシールします。.
- 外観検査, 厚さ, 寸法, スレッド, マスキング, および指定されたパフォーマンス テスト.
ステージ | 何が起こるのですか | エンジニアがコントロールすべきこと |
クリーニング | 油, 冷却剤, 指紋, 店舗の残留物は除去されます | 止まり穴, 閉じ込められた液体, インサート, そして汚染 |
前処理 | エッチング, デスマッティング, 爆破, ブラッシング, または研磨して表面を確立します | 化粧面, テクスチャ, 在庫の均一性, そしてエッジの状態 |
ラッキング | 電気接点は電流を流し、部品をサポートします | ラックマークの位置, 排水, 向き, と接触領域 |
陽極酸化処理 | アルミニウムの表面が多孔質の酸化アルミニウムに変化する | コーティングの種類, 厚さ, 合金, 電流分布, そしてバスコントロール |
着色 | ご指定の場合は染料または電解着色を施します | 承認済みサンプル, 色の範囲, 膜厚, バッチの一貫性 |
シーリング | 細孔が閉じられ、腐食と色の保持が改善されます。 | シール方式, 着用要件, 染料の安定性, および管理仕様 |
検査 | 外観, 厚さ, 寸法, スレッド, 指定されたテストがチェックされます | 製造前に定義された合格基準とテスト場所 |
タイプI, タイプⅡ, およびタイプ III 陽極酸化処理
おなじみのタイプI, Ⅱ, および III ラベルは MIL-PRF-8625 に準拠しています。. この仕様には追加のサブタイプも含まれており、クラスが分離されています。 1 コーティング, 意図的に染色されていないもの, クラスから 2 コーティング, 染色または着色されているもの. 図面には管理規格の名前を付ける必要があります, タイプ, クラス, 厚さ, 色, 封印, マスキング, 「陽極酸化」という言葉に頼るのではなく、テストが必要でした’ 一人で.
アルマイトタイプ | プロセスファミリー | 一般的な厚さの範囲 | それを指定する一般的な理由 |
タイプI | クロム酸 | 薄い, 多くの場合、約 0.5-7.5 1つ | 航空宇宙仕様または従来の仕様; 疲労に敏感で複雑な部品 |
タイプⅡ | 硫酸 | 頻繁 5-25 1つ | 装飾色, 腐食防止, および一般的なCNC部品 |
タイプⅢ | 硬質硫酸アルマイト | 頻繁 25-50 1つ; より広い範囲が可能です | 耐摩耗性, より硬い表面, および機能工学部品 |
範囲は実用的な参考値です, 普遍的な制限ではない. 管理図面と仕様書が最終要件を制御します.
タイプI: クロム酸アルマイト処理
タイプ I は比較的薄いコーティングを生成し、航空宇宙用途で長い歴史があります。, 複雑な形状や一部の疲労に敏感な部品を含む. 従来のタイプ I 化学では六価クロムが使用されているため、, 環境要件と規制要件を見直す必要がある. 非クロムタイプ IC の代替品は MIL-PRF-8625 に基づいて存在します, ただし、承認なしに自動的にタイプ I と互換性があるものとして扱うべきではありません。.
タイプⅡ: 硫酸陽極酸化処理
タイプ II は、装飾および保護用の 6061-T6 部品に通常選択されます。. クリアまたはナチュラルな仕上げと幅広い染料をサポートします, 有用な耐食性と耐取り扱い性を提供しながら. 膜厚は通常、サービス露出に応じて選択されます, 外観, 寸法許容差, 色だけではなく、該当する仕様を確認する.
タイプⅢ: 硬質アルマイト処理
タイプ III は、より厳密な温度と電流制御を使用して、より厚い層を構築します。, 耐摩耗性機能面のためのより硬いコーティング. 自然のコーティングは灰色に見える場合があります, ブロンズ, 茶色, 合金と厚さに応じて、またはほぼ黒になります. 濃い色の染料も可能かもしれません, しかし、明るい化粧色は信頼できるハードコート期待値ではありません. シーリングは摩耗性能を変化させながら腐食挙動を改善できるため、サービスに依存します。.
タイプ II プロセス制御
クリーニング, エッチング, とデスマッティング
洗浄により油や店内の汚れを除去します. アルカリエッチングにより、視覚的な小さな変化が軽減され、マットな表面が作成されます。, ただし、材料も除去され、エッジが柔らかくなったり、寸法が変化したりする可能性があります. デスマット処理により、エッチング後に残った合金元素の残留物が除去されます。. 正確な化学, 温度, と時間はプロセッサー固有であり、合金に対して検証する必要があります。, 部品の形状, そして希望の姿.
ラッキングと電流分布
ラックの設置は電気的な面と外観上の面の両方を考慮して決定します. 接点にラック跡が残る, 電流密度がエッジに集中する可能性がある, スレッド, または細い突起物. 外観が重要な部品上で許容可能なラック位置を特定し、ブラインド機能からの排水を許可します。. 広い表面, 深いポケット, 密に入れ子になった部品には、特別な向きや補助接触が必要になる場合があります。.
染色とシーリング
染料の色は細孔構造に依存します, コーティングの厚さ, 染料濃度, お風呂の状態, 浸漬時間, そしてコーティングの下の表面. シーリングにより細孔が閉じられるか修正され、耐食性が向上し、色が保持されます。. 一般的な方法には熱湯が含まれます。, 酢酸ニッケル, 低温ケミカルシール, ただし、準拠する仕様とパフォーマンス要件によって方法が決定される必要があります。.
膜厚と寸法変化
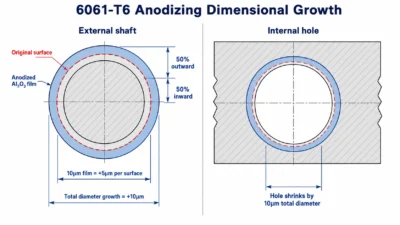
共通の 50/50 ルールは初期の DFM に役立ちます: 酸化物の厚さの約半分は外側への蓄積として処理され、半分は元の表面への浸透として処理されます。. 見積りです, 普遍的な換算係数ではない. 合金, アルマイトタイプ, 厚さ, バスコントロール, 前処理, とプロセッサーの実践により関係が変わる可能性がある, 特に硬質陽極酸化処理の場合.
指定塗装 | 共通設計見積り | おおよその直径の影響 | 重要な注意事項 |
10 えーっとタイプⅡ | について 5 ええと、表面あたりの外側への成長 | +10 えー、シャフトに; -10 えー、穴の上で | プロセッサーによる成長率の検証 |
20 えーっとタイプⅡ | について 10 ええと、表面あたりの外側への成長 | +20 えー、シャフトに; -20 えー、穴の上で | フィット感に影響を与える可能性があります, スレッド, そしてベアリングシート |
25 うーん、タイプⅢ | について 12.5 ええと、表面あたりの外側への成長 | +25 えー、シャフトに; -25 えー、穴の上で | 実際の蓄積量はハードコートプロセスによって異なる場合があります |
50 うーん、タイプⅢ | について 25 ええと、表面あたりの外側への成長 | +50 えー、シャフトに; -50 えー、穴の上で | 高精度機能に対してプロセッサーによって確認された許容値を使用する |
おおよその設計例は次のことを想定しています 50% 外側への蓄積. 選択したアルマイトソースでの最終的な取り代を確認します.
シャフト, ボア, スロット, とフィット
もし 10 ええと、コーティングは約を生成します 5 表面あたりの外側への成長のμm, 外径が約大きくなります 10 うーん、内径が約縮みます 10 1つ. これがベアリングシートの理由です, ダボ穴, シール径, 精密スロット, 圧入は完成状態に合わせて寸法を決め、作業中にレビューする必要があります。 カスタムCNC加工.
スレッド
スレッド戦略は機能に依存します. マスキングにより元のフィット感と裸の導電性は維持されますが、糸は保護されません。. 加工代によりねじ山のコーティングを維持できる, ただし、コーティングの蓄積についての合意が必要です. 陽極酸化処理を行うとフィット感は回復しますが、ねじ山の側面から一部またはすべての酸化物が除去されます。. 製造上の解釈に任せるのではなく、意図した方法を図面に記載します.
カラーオプションと色の一貫性
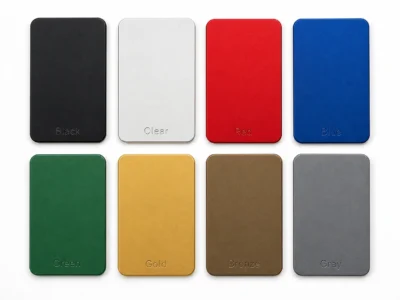
タイプ II 6061-T6 はナチュラルまたはクリアで製造可能, 黒, 青, 赤, 緑, 金, ブロンズ, グレー, およびプロセッサーが提供するその他の染料システム. 「クリアアルマイト」’ 光学的には無色ではない: 合金化学, 膜厚, 前処理, シーリングにより最終的なグレーまたはシルバーのトーンが変化する可能性があります.
Pantone または画面の正確な色のマッチングは、物理的な承認サンプルと定義された測定方法がなければ約束できません。. 陽極酸化された金属は反射性と指向性を備えています, 光沢によって知覚される色が変化するため, テクスチャ, 視野角, そして照明. アセンブリ用, 実用的な場合は、同じ合金と原料を使用します。, 一貫して表面を加工する, 目に見える部分を 1 つの制御されたバッチで仕上げます.
合金の化学的性質と素材の状態は、強度と仕上げ応答の両方に影響します. の 6061-T6 アルミニウムの特性ガイド 関連する機械を提供します, 熱, および化学データ. より高い強度を考慮する場合, 公開された 6061-T6 と 7075-T6 アルミニウムの比較 関連する被削性の違いを説明します, 料金, 腐食挙動, 陽極酸化の期待.
サンプルと公差による外観の指定
- 化粧面とラックマークの許容可能な位置を特定する.
- 前処理を定義する: 機械加工されたまま, ビードブラスト, 起毛した, 磨かれた, または別の制御されたテクスチャ.
- 外観が重要な作業には、承認された物理サンプルまたは色の範囲を使用してください。.
- 機器による色管理が必要な場合, 色空間を定義する, 照らす, 幾何学, 光沢状態, および許容誤差.
- キープアロイ, 気性, 表面処理, コーティングの厚さ, 染料, 比較部品間で一貫したシールを実現.
陽極酸化前の表面処理
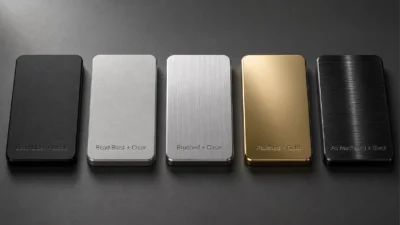
下地の金属に続いて陽極酸化処理が行われます; 傷は隠せません, うねり, へこみ, または一貫性のないツールパス. したがって、表面処理は機械加工および仕上げルートの一部である必要があります。. JADE-CNC は、からの移行をレビューできます。 アルミCNC加工 爆破する, ブラッシング, 研磨, 生産開始前に陽極酸化処理を行う.
アルマイト前の状態 | 典型的な視覚的な結果 | 主な利点 | 主なリスク |
機械加工のまま | ツールパスは表示されたままになります | 追加の準備が最小限 | 加工跡や局所的な質感の違いが目に見えるままになる |
ビードブラスト加工済み | 均一なマットな外観 | ツールパスの視覚的な強調を軽減します。 | メディア, プレッシャー, 取り扱い, 合金のばらつきが一貫性に影響を与える |
つや消し | 方向性のある線状粒子 | 制御された装飾テクスチャー | 粒子の方向とエッジの遷移は一貫している必要があります |
ポリッシュ | 明るいまたは反射性の仕上げ | ハイエンドの装飾的な外観 | アルマイト処理後も傷や波打ちが残る |
転倒した | エッジを緩和したソフトマット仕上げ | 適切な小型部品に効率的 | エッジを変更できる, 小さな特徴, 寸法詳細 |
外観が重要な部品に, 機能的に役立つ場合にのみ表面粗さを指定します。. Ra の数値はブラッシュグレインを完全に説明するものではありません, ブラストテクスチャ, または視覚的な光沢. プロセスサンプルと管理 CNCフライス加工 多くの場合、戦略はより良い外観のガイダンスを提供します.
ツールマーク, バリ, 薄肉の動きは仕上げ前に制御する必要があります. を使用します。 6061-T6 CNC 加工パラメータガイド ツールを確認する, 速度, フィード, 切りくずの排出, 陽極酸化前の仕上げパス戦略.
マスキング, インサート, およびアセンブリインターフェイス
電気接点部分にはマスキングが使用されます, 精密なフィット感, 接着, 接地, 封印, または組み立てには裸のアルミニウムが必要です. 一般的な方法にはプラグが含まれます, キャップ, テープ, そして繰り返し使えるマスク. すべてのマスクされた境界にはプロセス許容値があります, したがって、図面では機能領域と許容可能な移行ゾーンの両方を特定する必要があります。.
- 接地パッドとEMI接触面
- ベアリングシート, ダボ穴, 精密穴, そして封印の地
- 選択されたねじとねじ付きインサート
- 電気コネクタインターフェース
- 溶接のために確保された領域, ボンディング, 以降の加工
- コーティングの蓄積が許されない基準面または接触面
スチールインサート, ヘリコイル, 磁石, 他の異種材料は、通常、陽極酸化後に取り付けると制御が容易になります。. 事前に出席する必要がある場合, 加工業者は化学的適合性を確認する必要があります, マスキング, 閉じ込められた溶液, およびガルバニックリスク.
陽極酸化 6061-T6 部品の設計ルール
デザインエリア | 推奨される描画または DFM アクション | 理由 |
精密なフィット | 最終仕上げ後寸法を定義し、塗装代を確認する | 陽極成長によるシャフトの変化, 穴, スロット, および嵌合ギャップ |
スレッド | マスキングから選択, 手当, またはフィニッシュ後の追跡で選択を述べます | チェーシングによりフィット感は回復しますが、ねじ山表面のコーティングが除去されます。 |
接地面 | 陽極酸化されていないゾーンにマークを付け、許容可能な接触領域を定義する | 陽極酸化物は電気絶縁性を持っています |
ラックマーク | 化粧品以外の接触箇所を特定する | すべての陽極酸化部品には電気接点が必要です |
止まり穴 | 可能な場合は排水を提供し、溶液が滞留するリスクを警告します | 残留した化学物質により部品が汚れたり損傷したりする可能性があります |
鋭いエッジ | 実際的な半径または面取りを使用し、ハードコートの電流密度を確認します。 | コーティングは薄くてもよい, 脆い, または難しい端で焼けた |
混合金属 | 実用的な場合は、陽極酸化処理後にスチールインサートと異種ハードウェアを取り付けます。 | お風呂の汚れを防ぎます, 攻撃, そして閉じ込められた溶液 |
化粧品アセンブリ | 同じ制御されたバッチ内で嵌合部品を仕上げます | 組み立てられたコンポーネント間の目に見える色のばらつきを軽減します |
材料のトレーサビリティは外観にも重要です. 違う 6061 合金の指定が同じであっても、製品の形状やサプライヤーの対応が異なる場合があります。. の CNC加工材料ガイド 有用な出発点を提供します, ただし、発注書では必要な在庫フォームを定義する必要があります。, 気性, および認証.
コーティングの許容値は壁の厚さに合わせて調整する必要があります, 合う, 穴, スレッド, 半径, および公差の割り当て. の 6061-T6 CNC 加工 DFM ガイドライン これらの設計上の決定を 1 つの製造チェックリストにまとめます.
設計図面上で陽極酸化処理を指定する方法
使用可能な陽極酸化処理メモは、何を作成するか、および合否をどのように判断するかをプロセッサーに指示します。. 「黒色陽極酸化処理」などの注意事項は避けてください。’ タイプなしで, 厚さ, またはマスキング情報.
最低限の図面情報
- 準拠規格と改訂, 必要なとき
- 陽極酸化の種類とクラスまたは色の指定
- 必要なコーティングの厚さまたは厚さの範囲
- 密封または未密封の状態および指定された密封方法
- 前処理または必要な表面粗さ
- マスクされた陽極酸化されていない領域, 遷移領域耐性を含む
- ラックマークの位置制限
- 仕上げ後に適用される寸法と公差
- 外観サンプル, 色の許容差, または管理された観察条件
- 必要な検査と性能試験
図面メモの例
例: MIL-PRF-8625に準拠した陽極酸化処理, タイプⅡ, クラス 2, 黒, 10-15 1つ; 封印された. マスク識別された接地パッドと M4 ネジ. 寸法は仕上げ後に適用されます. ラックマークは、マークが付いている表面以外の面にのみ許可されます. 承認された生産サンプルに基づく色.
この例は意図的に具体的です, しかし、それは普遍的な要件ではありません. 基準を調整する, 厚さ, 封印, 色, 実際の使用条件に対するテスト.
点検とトラブルシューティング
検査計画
検査は図面のリスクに従う必要があります. 典型的なチェックには、制御された照明の下での視覚的な外観が含まれます。, 合意された場所でのコーティングの厚さ, 仕上げ後の寸法, ねじゲージ, 境界のマスキング, 指定されている場合はシールまたは腐食テストを実施します. JADE-CNC は、これらのチェックを調整できます。 CNC検査サービス.
- アクセス可能な場所で厚さを測定する, 代表的な部位とその方法を記録する.
- 重要なねじ山と仕上げ後のフィット感を測定する.
- 定義された照明の下で、承認されたサンプルと比較して色と質感を検査します.
- 塩水噴霧試験は指定された試験方法でのみ使用してください, 間隔, 標本の準備, シール状態, そして合格基準.
- 耐食性や染料保持性が重要な場合は、シールの品質を確認してください。.
一般的な欠陥と考えられる原因
- カラーバリエーション: 混合ストック, 一貫性のないテクスチャ, 膜厚変化, 染料の状態, 封印, またはバッチ分離.
- 白い斑点や汚れ: すすぎが不十分, 閉じ込められた化学, 水質, 取り扱い, またはシーリングの問題.
- 染料のにじみ: 不十分な密閉または不適合な後洗浄.
- エッジの焼け: 局所的な過剰電流密度, 幾何学, 接触不良, または冷却が不十分である.
- 斑点のある外観: 汚染, 不均一な前処理, 合金のバリエーション, または表面の損傷.
- きついネジや穴: コーティングの許容範囲またはマスキング戦略が定義されていませんでした.
- 化粧面のラックマーク: 処理前に連絡先の場所が合意されていませんでした.
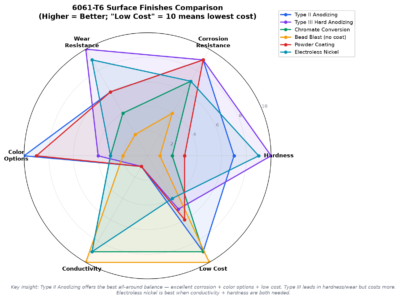
他の仕上げと比較したアルマイト処理
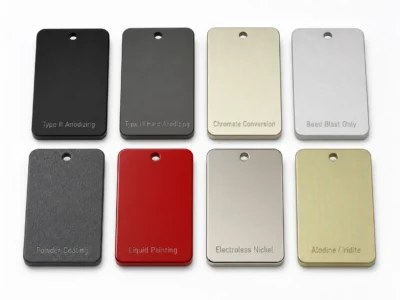
仕上げる | 最適な用途 | 電気的動作 | キーの制限 |
タイプ II 陽極酸化処理 | 腐食防止と装飾色 | 絶縁 | 色と厚さにはプロセス制御が必要 |
タイプ III 陽極酸化処理 | 耐摩耗性の機能性表面 | 絶縁 | 蓄積が厚く、化粧品の色の範囲が制限されている |
化成処理塗装 | 腐食保護と電気接点 | 陽極酸化処理よりも導電性が高い | 外観と化学的性質は指定されたシステムに依存します |
粉体塗装 | 厚い装飾と環境保護 | 絶縁 | 厚みが増し、寸法精度が低下する |
無電解ニッケル | 着る, 導電率, そしてバリア保護 | 導電性 | コストが高く、陽極酸化とは異なる故障モード |
ベアブラストまたはビードブラスト | 一時的な外観または管理された屋内での使用 | 導電性 | 限られた耐食性と耐汚染性 |
基材がアルミニウムであり、プロジェクトに耐食性が必要な場合、陽極酸化処理が最適であることがよくあります。, 追加重量が少ない, コントロールされた外観, または硬い表面. インターフェースが導電性を維持する必要がある場合、これは正しい答えではありません, 非常に厚い装飾層が必要です, または、変換された酸化物表面よりもバリアコーティングの方が好ましい.
仕上げの選択は製造ルートによっても異なります. 鍛造プレートまたはバーからの機械加工をダイカストで置き換える可能性がある大量部品向け, の 6061-T6 と ADC12 アルミニウムの比較 工具投資をカバー, 単価, プロパティ, 公差, 気孔率, そして最終的なトレードオフ.
コストとリードタイムの要因
陽極酸化コストは通常、最小バッチ料金によって決まります。, パーツサイズ, 総表面積, ラックの難易度, マスキング, 前処理, 色, 厚さ, 封印, 検査, そしてリスクを拒否する. 部品ごとの固定価格や汎用タイプ III 乗数は、図面と数量がなければ信頼できません。.
プロトタイプや 少量のCNC機械加工, カラーサンプルと最初の製品の検査により時間がかかる可能性がありますが、完全なバッチが視覚的または寸法的に受け入れられないリスクは軽減されます. 可能な場合は加工と仕上げを一緒にお見積もりいたしますので、マスキングを行ってください。, 手当, 1つの工程計画に検査と検査が含まれます.
JADE-CNC がアルマイト処理されたアルミニウム部品をどのようにサポートするか
JADE-CNC は、CNC 加工と陽極酸化処理の調整をサポートします。 6061 およびその他のアルミニウム合金. レビューは図面と対象サービスから始まります, 次に材料条件を接続します, 取り代, 化粧品の準備, マスキング, 仕上げ要件, そして最終検査. これは、部品がすでに機械加工された後に陽極酸化処理を別個に購入するものとして扱うよりも信頼性が高くなります。.
- 合金の検討, 気性, ストックフォーム, そして仕上げの互換性
- コーティングの蓄積のための DFM, 合う, スレッド, 薄い壁, ラックの場所, そして排水
- 加工のままの調整, ビーズブラスト, 起毛した, 磨かれた, 陽極酸化表面
- タイプ II およびタイプ III の陽極酸化オプションは図面とプロジェクトのレビューの対象となります
- 接地パッドのマスキングのレビュー, スレッド, 穴, およびアセンブリインターフェイス
- 仕上げ後寸法, 糸, 外観, 必要に応じて厚さ検査も可能
- 試作品のサンプリングと生産バッチ計画
CADモデルを送信する, 2D図, 量, 合金, 陽極酸化ノート, 化粧品の要件, およびサービス環境をJADE-CNCに 仕上げおよび機械加工のレビューをリクエストする.
よくある質問
エンジニアリングに関するよくある質問
6061-T6 は良好に陽極酸化されますか?
はい. 6061-T6 は通常、均一な装飾および保護陽極酸化反応を与えます。. 最終的な外観は依然として在庫の一貫性に依存します, 前処理, 膜厚, 染料, 封印, と取り扱い.
陽極酸化により寸法はどの程度変化しますか?
一般的な初期の推定では、コーティングの厚さの約半分が外側に広がると想定されています。. のために 10 うーん、コーティング, それはについて示唆しています 5 ええと、表面あたりの成長. 実際の許容量を処理者に確認してください, 特にタイプⅢの場合.
ネジ穴をマスクする必要がある?
腐食にもよるけど, 導電率, スレッドクラス, コーティングの厚さ, 組み立てが必要です. マスキング, 取り代, とフィニッシュ後の追跡にはそれぞれトレードオフがあり、図面に記載する必要があります.
陽極酸化することができます 6061 Pantone の色を正確に一致させる?
近い視覚目標が可能かもしれない, しかし、陽極酸化金属は反射性があり、テクスチャに依存するため、正確な材料間のマッチングは困難です。. 物理的な承認サンプルと定義された承認方法を使用する.
溶接可能 6061 アセンブリは陽極酸化される?
はい, ただし、溶接金属や熱の影響を受けた部分は異なる色合いを示す場合があります。. フィラー合金, 溶接ブレンディング, 前処理, 外観上の作業についてはサンプルの承認をレビューする必要があります.
硬質アルマイト処理により常に密閉されています?
いいえ. シールは仕様とサービスによって異なります. 腐食性能を向上させることができますが、摩耗挙動が変化する可能性があります, したがって、ハードコート図面には必要な条件が記載されている必要があります.
陽極酸化にはどのくらいの時間がかかりますか?
リードタイムはバッチスケジュールに依存します, 色, マスキング, 厚さ, サンプリング, 検査, やり直しのリスク. ユニバーサルナンバーに頼るのではなく、見積時に確認する.
結論
タイプ II は、装飾および保護用の 6061-T6 部品に通常選択されます。, 一方、タイプ III は、明るい色よりも耐摩耗性と厚いエンジニアリング コーティングが重要な場合に使用されます。. タイプ I は、クロム酸の航空宇宙仕様または従来の仕様で必要とされる場合に引き続き関連性を持ちます。. 正しい選択は機能によって異なります, 環境, 寸法, 外観, と管理基準.
最も重要な設計ステップは、加工図面を完成させる前に陽極酸化処理を定義することです。. 種類を指定してください, 厚さ, 色またはクラス, 封印, 前処理, マスキング, ラックマークの制限, 最終仕上げ後の寸法, そして受け入れテスト. これにより、陽極酸化処理が外観上の要求から制御可能な製造要件に変わります。.
関連する 6061-T6 記事
参照される規格
図面要件と合格基準について, 現在のプロジェクト仕様を参照してください. 関連する参考文献には次のものがあります。 MIL-PRF-8625 タイプIの場合, Ⅱ, および III 軍事分類; ISO 7599:2018 装飾および保護用陽極酸化皮膜用; そして ISO 10074:2021 硬質陽極酸化皮膜用. 顧客の図面と契約要件が優先されます.

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.