



フライス加工の実用的な開始範囲, 掘削, たたく, 6061-T6アルミニウムの旋削加工, ツーリングに関するガイダンス付き, 切りくず制御, 薄い壁, 公差, そしてプロセスの検証.
導入
6061-T6 は多くのエンジニアリング金属と比較して寛容です, しかしそれでも規律あるプロセスには報酬が与えられる. 鋭利なツールを使用すると、材料を素早く除去し、きれいな仕上げを残すことができます。. 同じ合金で構成刃先を生成することもできます, 溶接チップ, バリ, おしゃべり, またはカッター加工時の寸法ドリフト, チップロード, 婚約, 冷却, とフィクスチャが連動しない.
このガイドでは、普遍的なレシピではなく、実用的な開始範囲を示します。. 最終パラメータは工具の直径と形状によって異なります, スピンドル動力, 最大回転数, ホルダー振れ, 工具オーバーハング, ラジアルおよびアキシャルのかみ合い, クーラントの供給, ワークホールディング, 特徴の深さ, および必要な表面または公差. 工具メーカーの切削データを主な参考として使用してください, 次に、制御されたテストカットでプロセスを確認します.
より広範な素材とデザインの概要については、, JADE-CNC を参照 6061-T6 アルミニウム CNC 加工ガイド. 以下のセクションでは、パラメータの選択と製造現場のプロセス制御に焦点を当てます。.
6061-T6 マシンが優れている理由
6061-T6は適度な硬さを兼ね備えています, 有用な強度, 良好な熱伝導性, 比較的低い切削抵抗. 通常、鋭利な切りくずが形成されます。, ポジレーキツール. これらの特性により、一部のステンレス鋼やニッケル合金に伴う厳しい加工硬化現象を起こすことなく、高い材料除去率と良好な表面品質がサポートされます。.
その利点には 3 つのプロセス リスクが伴います. アルミニウムは刃先に付着する可能性があります, 深い形状は切りくずを閉じ込める可能性があります, 弾性率が鋼の弾性率よりもはるかに低いため、薄い部分はたわむ可能性があります。. 熱膨張は、寸法が 100 分の 1 ミリメートルまたは 1000 分の 1 ミリメートルで測定される場合にも重要になります。. したがって、良好な加工は切りくず排出に大きく依存します。, ワークホールディング, スピンドル速度と同様の温度.
根底にある強さ, 弾性率, 導電率, および拡張データについては、 6061-T6 アルミニウムの特性ガイド. 部品に大幅に高い強度が必要な場合, での加工とコストのトレードオフを比較する 6061-T6 対 7075-T6 アルミニウム 切断工程を変更する前に.
6061-T6 の工具の選択
手術 | 推奨ツール | 形状またはコーティング | 選択メモ |
一般的なフライス加工 | 超硬ソリッドエンドミル | 研磨済み、コーティングなし, ZrN, またはアルミニウム固有のDLC | 鋭い刃先と切りくず排出のための十分な溝スペースを使用してください。 |
深いポケットとスロット | 2- または3枚刃超硬エンドミル | 研磨されたフルートを備えた高ねじれ | フルートの数が少ないほど、より多くのチップスペースが得られます |
仕上げ | 3-正当な場合はフルート超硬または PCD | シャープ, 低摩擦エッジ | 速度を上げる前に、振れが少なく剛性の高いホルダーを選択してください |
掘削 | 超硬または研磨ハイスドリル | アルミニウムの形状; 深穴用スルークーラント | 深さが深くなるほど、ポイントの形状と切りくず排出の重要性が高まります |
タッピング | アルミニウム特有のスパイラル溝またはフォームタップ | 研磨されたフルートまたは適切な表面処理 | ねじの種類とかみ合わせに応じてタップと下穴を選択します |
旋回 | ポジすくい研磨超硬チップ | シャープ, 非鉄グレード | 安定したセットアップを使用し、長い糸状の切りくずを制御します |
精密ボーリングまたはリーマ加工 | 超硬ボーリングツールまたはリーマ | シャープな刃先と最小限の振れ | 一貫した許容値を残し、制御された温度で検証します |
エンドミル刃数
2 枚刃カッターは十分な切りくずスペースを提供し、狭いスロットに便利です, 深いポケット, 空気または冷却剤の供給が制限されている機械. 3 枚刃カッターは、多くの場合、切りくずクリアランスのバランスが優れています。, 剛性, 一般的なアルミニウムフライス加工の生産性と. フルートの谷と排気システムが切りくずの量に対応できる場合、4 つ以上のフルートは軽仕上げや高速戦略に適しています。.
工具形状と刃先状態
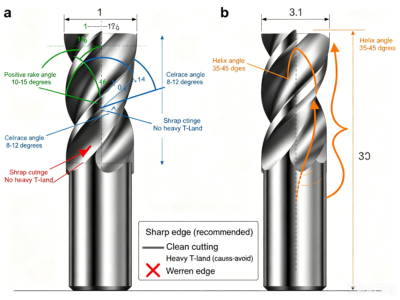
シャープなものを選ぶ, 研磨されたフルートと摩擦を避けるのに十分なクリアランスを備えたポジティブすくい刃先. アルミニウム特有の工具は通常、高ねじれと大きな研磨ガレットを使用します。. 重い刃先処理により切削力が増加し、6061-T6 への材料の接着が促進される可能性があります。, 一方、エッジが脆弱すぎると、切断が中断されたり、不安定になったりする可能性があります。. ツールの形状は操作と一致する必要があります, 合金名だけではありません.
コーティングの選択
研磨済みノンコート超硬, ZrN, および低摩擦アルミニウム固有の DLC コーティングが一般的な選択肢です. PCD は安定した生産において経済的であり、長い刃先寿命と一貫した仕上げにより工具コストが正当化されます。. 名前だけでコーティングを拒否または承認しないでください: コーティング組成物, 表面平滑度, エッジの準備, 工具サプライヤーが意図する材料グループがすべて重要.
回転数と送り速度の計算方法
コアフォーミュラ
主軸速度 (回転数) = (切削速度 Vc x 1000) / (pi x 工具直径 D)
テーブル送り (mm/分) = RPM x 歯数 z x 1 歯あたりの送り fz
のために 10 mm, Vc = の 3 枚刃エンドミル 400 m/min および fz = 0.06 mm/歯, 計算された主軸速度は約 12,700 回転数とテーブル送りは約 2,290 mm/分. スピンドルが制限されている場合 10,000 回転数, 近くから開始することで、意図したチップ負荷を維持します。 1,800 元の送りを維持して工具をこするのではなく、mm/min.
工具径 | Vc での RPM 250 メートル/分 | Vc での RPM 400 メートル/分 | Vc での RPM 600 メートル/分 |
3 mm | 26,500 | 42,400 | 63,700 |
6 mm | 13,300 | 21,200 | 31,800 |
10 mm | 8,000 | 12,700 | 19,100 |
16 mm | 5,000 | 8,000 | 11,900 |
20 mm | 4,000 | 6,400 | 9,500 |
四捨五入された計算. カッターの最高回転数を確認する, ホルダー評価, スピンドル動力, 使用前のマシン制限と.
チップ負荷だけがすべてではない
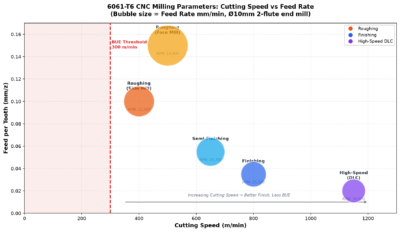
刃当りの送りは開始変数です, カットの完全な説明ではありません. ラジアル切りくずの薄化により、ラジアルかみ合いが低い場合の実際の切りくず厚さを削減できます。, 一方、工具の振れにより、1 つのフルートが荷重の大部分を担うことになります。. エントリーの動き, コーナー, 急落, スロープ, エンゲージメントの変更には個別のフィード制御が必要になる場合があります. CAM シミュレーションとツールパス スムージングは、深いポケットや薄肉の作業に特に役立ちます.
フライス加工速度と送り
以下の範囲は、剛性の高い CNC セットアップにおける鋭利な超硬工具を対象としています。. 工具が小さい場合は下端付近から開始してください, オーバーハングが長い, エンゲージメントが重い, 切りくずの排出は制限されています, または固定具が柔軟です. 値を高くするには適切な工具が必要です, バランス, スピンドル能力, そして証拠を処理する.
手術 | 切削速度 Vc (メートル/分) | 刃当たりの送り fz (mm/歯) | エンゲージメントの開始 |
全幅スロッティング | 200-350 | 0.03-0.08 | AP 0.3-1.0 ×D; ああ 1.0 ×D |
側面フライス加工 / 荒削り | 250-500 | 0.04-0.12 | AP 0.5-1.5 ×D; ああ 0.2-0.6 ×D |
適応型荒加工 | 300-600 | 0.04-0.15 | AP 1.0-2.0 ×D; ああ 0.08-0.25 ×D |
中仕上げ | 350-700 | 0.03-0.08 | 0.2-0.5 mm在庫; ああ 0.1-0.3 ×D |
仕上げ | 400-1000 | 0.02-0.06 | 0.05-0.30 mm在庫; ああ 0.05-0.2 ×D |
計画のみの開始範囲. D = カッター直径. サプライヤーのデータとテストカットによりリリースされたプロセスを制御.
荒削り戦略
一定のエンゲージメントまたは適応ツールパスにより、従来のポケット加工よりも安定したカッター負荷を維持できます。, 特に内側の角で. 有効な溝長を確保するために十分な軸方向の深さを使用してください。, ただし、半径方向のかみ合いは工具とスピンドルの能力内に維持してください. スロットは、同じ速度と送りのサイドミーリングパスよりもはるかに重い切削です。, したがって、2 つはパラメータを自動的に共有しないようにする必要があります.
仕上げ戦略
仕上げ用に均一な量の材料を残し、実用的な最短の工具を使用します。. クリーンアップパスは、荒削り中にすでに位置の外に押し出された壁を修正することはできません. 目に見える表面の場合, カッターマークの一貫性を保ち、部品を機械加工のままにするか陽極酸化処理を施すかを決定します, ビーズブラスト, または別の仕上げ. の 6061-T6アルミアルマイトガイド テクスチャの加工方法を説明します, コーティングの厚さ, マスキング, 外観要件は最終部分に影響します. JADE-CNC は、この移行をその組織を通じてレビューします。 CNCフライス加工サービス そして仕上げサポート.
穴あけパラメータ
ドリル径 | 切断速度 (メートル/分) | 餌 (mm/回転) | プロセスメモ |
下に 3 mm | 80-150 | 0.02-0.06 | 振れと切りくず詰まりが支配的; 必要に応じて短いペックを使用する |
3-5 mm | 100-180 | 0.05-0.10 | 形状またはドリル設計で必要な場合にのみスポットします |
5-10 mm | 120-250 | 0.08-0.20 | 切りくずの再切断を防ぐためにクーラントまたはエアを使用してください |
10-20 mm | 150-300 | 0.15-0.30 | 機械の出力とクーラントの通過能力を確認します。 |
その上 20 mm | 150-300 | 0.20-0.40 | パイロット, インデックス可能, またはヘリカル補間がより安定する可能性があります |
範囲は、適切な超硬または研磨ハイス ドリルを想定しています. 入手可能な場合は、ドリル メーカーの直径固有のデータに従ってください.
深い穴
穴の深さがプロセスを変える. 深さ対直径の比率が大きくなるにつれて, 切りくずはより遠くまで移動し、クーラントが刃先に届きにくくなります。. 要求の厳しい深穴にはスルークーラントドリルが推奨されます. つつくことは一部のツールや機械に役立ちます, ただし、過度に短いペックを行うとサイクル時間が長くなり、切りくずがこすれたり再切断されたりする可能性があります。. ドリルメーカーの推奨サイクルを使用し、フルートの経路を空けないでください。.
穴精度
穴あけのみでは、近い直径を満たさない可能性があります, 真円度, 真直度, またはポジション要件. 実際的なルートには、アンダーサイズの掘削が含まれる可能性があります, その後、一貫した取り代でボーリングまたはリーマ加工を行います. スポッティングは進入面が狭い場合に便利です。, 場所の要件, またはドリルの設計がそれを必要とする, しかし、スポット角度が間違っていると、最新の超硬ドリルの外側のコーナーを損傷する可能性があります。.
タッピングとねじ切り加工
並目ねじ | ピッチ / 同期フィード (mm/回転) | 一般的な切削タップ速度 (メートル/分) | 下穴メモ |
M3× 0.5 | 0.50 | 8-20 | 糸の割合を確認し、サプライヤーチャートをタップ |
M4× 0.7 | 0.70 | 8-20 | 可能な場合は、ねじ山全体を超えて適切な深さを使用してください。 |
M5× 0.8 | 0.80 | 10-25 | 研磨されたフルートと適切な潤滑剤を使用してください |
M6× 1.0 | 1.00 | 10-25 | ねじピッチと等しい剛性タッピング送り |
M8× 1.25 | 1.25 | 10-30 | 深い止まり穴の場合は速度を下げる |
M10× 1.5 | 1.50 | 10-30 | 切削タップを逆転させる前に切りくずを除去する |
M12× 1.75 | 1.75 | 10-30 | トルクを確認する, かみ合い長さ, および冷却剤へのアクセス |
リジッドタッピングの同期送りはねじピッチと同じです. タップの形状により切断速度は異なります, 潤滑, 穴の深さ, およびマシンの同期.
カットタップ, フォームタップ, およびスレッドミル
タップを切ると切りくずが発生するため、避難経路が必要です. フォームタップは切りくずを出さずに材料を置き換えますが、異なるパイロット直径と適切な延性が必要です, トルク, そして潤滑. スレッドミルによる直径制御, 低い逆転トルク, 貴重な部品に対するより安全な故障モード, ただし、補間が必要であり、通常はより多くのサイクル時間が必要です. ねじサイズから選ぶ方法, 深さ, クラス, 量, マシンの能力, そして検査計画.
一般的な下穴公式は、選択したタップのチャートの代わりにはなりません. スレッドシステムとクラスを指定する, 望ましいエンゲージメント率を確認する, 合意されたプラグまたは機能ゲージを使用して完成したねじ山を測定します.
旋削パラメータ
手術 | 切断速度 (メートル/分) | 餌 (mm/回転) | 切込み深さ (mm) |
荒旋削加工 | 250-600 | 0.15-0.40 | 1.0-4.0 |
旋削を終了する | 400-1000 | 0.05-0.15 | 0.10-0.50 |
溝入れ加工 / 別れ | 150-350 | 0.04-0.15 | 工具幅に依存 |
シングルポイントねじ切り | 50-200 | ねじピッチ | 複数の制御されたパス |
非鉄材料用のポジすくい研磨インサートを使用してください。. インサート形状の調整, ワーク径, 剛性, そして切りくず管理.
旋回中, 表面速度は直径によって変化します, そのため、一定の表面速度制御により主軸限界内での一貫性が向上します。. 最大 RPM クランプを使用する, 特に中心線付近. 長い切りくずは表面を損傷したり、安全上の問題を引き起こす可能性があります; 切りくずを管理しやすいチップ形状と送りを選択してください, 必要に応じて直接冷却剤を使用します.
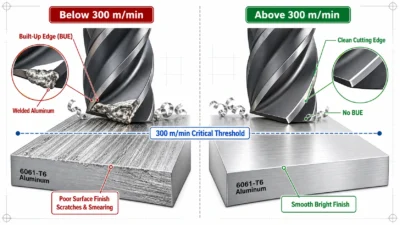
冷却, 潤滑, および切りくず排出
方法 | うまく機能するところ | 主なメリット | 主な制限事項 |
フラッドクーラント | 一般荒加工, 掘削, 切りくずの多い作業 | 冷却, 潤滑, およびチップ輸送 | 集中, メンテナンス, 部品の清浄度を管理する必要があります |
スルーツールクーラント | 深い穴あけと困難な切りくず排出 | 切りくずを切削ゾーンの外に移動します | 互換性のあるツールが必要です, ホルダー, そしてプレッシャー |
MQL | 軽フライス加工, たたく, クリーンプロセス作業 | 少ない流体で良好な境界潤滑 | 重い物質を除去するための限られたバルク冷却 |
エアブラスト | 仕上げ, 薄い壁, および乾式プロセス | 液体を汚染することなく切りくずを遠ざけます | 潤滑剤がほとんどないため、安全に保管する必要があります |
エアプラスMQL | ポケットと仕上げフライス加工 | 切りくず搬送と潤滑を組み合わせます | ミストの捕集と安定した供給が重要 |
刃先に到達し確実に切りくずを除去するシステムが最適です. 深いポケットから遠ざけて多量の冷却剤を使用すると、空気と潤滑剤の流れを直接供給するよりも効果が低くなる可能性があります。. クーラント濃度と清浄度を安定に保つ, 潤滑が一貫していない場合、BUE の挙動が変化し、仕上げ前にアルミニウムの表面が汚れる可能性があるためです。.
治具と薄壁制御
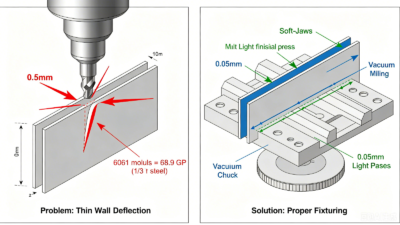
薄い 6061-T6 壁はクランプ荷重下で移動可能, 切削抵抗, 残留応力, そして熱. 治具は、部品を強制的に強制的に解放後に跳ね返る人工的な形状にすることなく、部品を繰り返し位置決めする必要があります。. の 6061-T6 CNC 加工 DFM ガイドライン 壁に追加のルールを提供する, ポケット, 半径, 穴, スレッド, および公差の割り当て. JADE-CNC カスタムCNC加工レビュー 在庫状況を考慮, データムの選択, アクセス, サポート, 加工シーケンスを一緒に行う.
- 幅広く使用する, 繰り返し可能な接触領域を確保し、安定性に必要なクランプ力のみを適用します。.
- 大量の材料を除去すると、バランスの取れた順序で反対側が粗くなる.
- 均一な仕上げストックを残し、最終パスの前に部品を安定させます。.
- ソフトジョーで薄壁をサポート, 備品, 犠牲材料, 必要に応じて真空ワークホールディングを使用することもできます.
- ラジアルかみ合いを減らす, 工具オーバーハングを短くする, 柔軟な機能の近くでの突然の方向変更を避けます.
- クリティカル寸法を拘束状態または自由状態のどちらで検査するかを定義します.
一般的な加工問題のトラブルシューティング
問題 | 考えられる原因 | 実践的なチェック |
ビルドアップエッジ | 切れ味が鈍い、または不適切なエッジ, 実効速度が低い, こする, 潤滑不良, 切りくずの再切断 | エッジを検査する, チップロードを確認する, 潤滑と排出を改善する, それから速度を調整します |
表面仕上げが悪い | なくなる, おしゃべり, 弓, 工具の摩耗, 過剰な飼料, 不安定な在庫 | ホルダーとスピンドルを確認してください, オーバーハングを短くする, 部分を安定させる, 均一な仕上げ在庫を残す |
重いバリ | 鈍いエッジ, 出口サポートが弱い, 不適切なツールパス, 破過時の過剰な供給 | 鋭利な工具を使用する, 出口を支持する, カット方向を変える, 制御されたエッジ ブレークを適用します |
チップ溶接 | ホットリカットチップ, 限られたフルートスペース, 冷却剤の供給不良 | アルミニウム専用の工具を使用する, チップスペースを追加する, 空気または冷却剤へのアクセスを改善します |
薄肉の動き | クランプ歪み, 残留応力, 余分な切削力, 熱 | バランス在庫除去, エンゲージメントを減らす, 壁を支える, パーツが安定したら終了 |
穴サイズのドリフト | ドリル振れ, 熱, 構築されたエッジ, 不安定なエントリー, 磨耗したリーマー | 振れチェック, 制御されたエントリを使用する, 一貫したリーマストックを残す, そして温度を確認します |
タップ失敗 | 間違ったパイロット, チップパッキン, 位置ずれ, 高トルク, 潤滑剤が不十分です | パイロットのサイズとねじの深さを確認してください, 厳密な同期を使用する, クリアチップ, 正しいタップスタイルを選択してください |
トラブルシューティング中に一度に 1 つの変数を変更し、結果を記録します。. 主軸回転数を上げる, 飼料を減らす, クーラントの交換, 同時に工具を交換すると部品が改善される可能性があります, しかし原因は明らかにされていない. 短期間の比較試験は繰り返して実稼働環境に移行するのが簡単です.
厳しい公差の実現
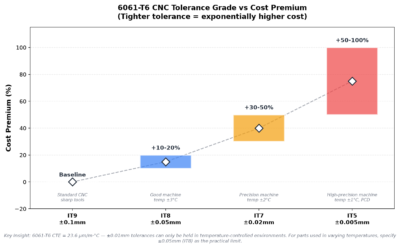
公差が信頼できるのは、それが形状サイズに関連付けられている場合のみです。, 幾何学, データム構造, 素材の状態, 温度, 表面仕上げ, と測定の不確かさ. 次のような包括的な機能 +/-0.01 mmは長くて薄い壁についてはほとんど何も語らない, 小さな穴, または大きな平板. フィット感や機能に影響を与える機能のみに厳しい要件を課す, 加工を開始する前に検査方法を定義します.
要件 | プロセス計画 | 検査計画 |
一般寸法 | 文書化された製造公差または図面公差を使用する | 重要ではない機能には、調整されたハンドツールで十分な場合があります |
穴とシャフトを閉じる | ボア, リーム, またはストックと温度を制御してターンを終了します | 適切なボアゲージを使用してください, エアゲージ, またはサイズと不確実性に応じて CMM |
役職とプロフィール | 安定したデータムを使用し、セットアップの変更を最小限に抑えます | データム シミュレーションを定義し、指定された GD を評価します&T要件 |
平面度と平行度 | 材料除去のバランスをとり、クランプの歪みを回避します | 部品を一貫してサポートし、自由状態の要件を考慮します |
表面の質感 | プロセス関連パラメータと測定方向を指定します | 機器の設定に同意する, 位置, 切り落とす, そして受け入れルール |
薄い壁 | 必要に応じて、低力仕上げと段階的アンクランプを使用します | 定義された拘束または自由状態で測定 |
サイズ公差とフィット感について, ISO 286-1:2010 ISO コード体系の基礎を提供します. 平面度などの幾何学的制御, 位置, とプロファイルは次のように定義されます ISO 1101:2017. 表面の質感の表示は、該当する描画システムに従う必要があります。; ISO 21920-1:2021 技術製品ドキュメントのプロファイル方法の指示をカバーします。.
温度と測定
アルミニウムはおおよそ次のように膨張します 23 に 24 ええと、1メートルあたり、あなたC. で 100 mmの特徴, ある 10 ℃の温度差でサイズは約変化します 0.023 に 0.024 mm. 部品とゲージが安定するまで待ちます, 最終測定前の既知の温度, 不確かさが規定の公差に対して十分に小さい検査方法を使用します。. JADE-CNC は、これらの要件をその要件に合わせて調整できます。 CNC検査サービス.
パラメータ検証のワークフロー
- 合金の確認, 気性, ストックフォーム, フィーチャのジオメトリ, 許容範囲, そして仕上げの要件.
- アルミニウム専用工具を選択し、サプライヤーの開始データを入手します.
- RPMと送りを計算します, 次にスピンドルを適用します, 力, ホルダー, およびワーク保持限界.
- プログラムエントリー, コーナー, エンゲージメントの変更, 切りくずの排出, 安全な最大回転数を意図的に設定.
- 管理された最初の記事と記録ツールを実行する, ホルダー, オーバーハング, 冷却剤, 速度, フィード, とオフセット.
- 重要な寸法を検査する, スレッド, バリ, 合意された方法による表面状態と.
- 一度に 1 つの変数を調整する, 実証済みのプロセスをリリースする, 生産中の工具寿命を監視します.
パラメータの最適化は、製造ルートが確立された後にのみ開始する必要があります. 鍛造素材から切り出すのではなく鋳造できる大量部品向け, の 6061-T6 と ADC12 アルミニウムの比較 工具投資の違いを説明します, 単価, プロパティ, 公差, そして仕上げ.
JADE-CNC による 6061-T6 加工へのアプローチ
JADE-CNC はプロトタイプから繰り返し生産までカスタム 6061-T6 コンポーネントを機械加工します. パラメータの選択は一般的なチャートではなくパーツから始まります: チームはツールへのアクセスをレビューします, 壁の安定性, 許容範囲, 表面要件, 点検ポイント, 量, 工程ルート確認前の仕上がり予定と.
- 3-軸, 4-軸, 機能へのアクセスとセットアップ制御を中心に選択された 5 軸フライス加工ルート
- CNC旋削加工, 掘削, たたく, つまらない, およびスレッドミリングのサポート
- 薄肉用の治具と加工シーケンスのレビュー, プレート, ハウジング, そして深いポケット
- 重要な機能または再生産機能のパラメータのトライアルと最初の製品のチェック
- 表面処理と 表面仕上げの調整陽極酸化または化粧部品用
- 次元, 糸, 表面, 合意された範囲に従った三次元測定機検査
プロトタイプまたはリピートバッチの場合, 3Dモデルを送信する, 2D図, 素材の状態, 量, 仕上げる, および検査要件への JADE-CNC 加工レビューをリクエストする.
よくある質問
パラメータとプロセスに関する一般的な質問
6061-T6 アルミニウムの場合、どの程度の切断速度を使用すればよいですか?
超硬フライス用, 200-600 m/min は、多くの荒加工作業の実用的な計画範囲です。, 安定した仕上げプロセスはより高速に実行される可能性がありますが、. 正しい値は正確なカッターによって異なります, コーティング, 直径, 婚約, スピンドル, ホルダー, 冷却剤, およびツールサプライヤーのデータ.
6061-T6 エンドミルに適した刃当たりの送りはどれくらいですか?
多くの超硬フライス加工アプリケーションは、 0.02 そして 0.15 mm/歯. 小道具, 仕上げカット, 不安定な機能は範囲の下限を使用します; 大型の剛性荒加工ツールでは上部を使用する場合があります. 振れと半径方向の切りくずの薄化を調整します.
6061-T6 に最適なエンドミルコーティングはどれですか?
研磨済みノンコート超硬, ZrN, およびアルミニウム固有の DLC が一般的な選択肢です. 最適なオプションは工具の形状によって異なります, エッジポリッシュ, 応用, 量, 冷却剤, そしてコスト. コーティング名だけで選択するのではなく、サプライヤーの非鉄推奨を使用してください.
なぜアルミニウムが刃先に溶接されるのか?
構成エッジは通常、材料の接着の組み合わせによって生じます。, 不適切または鈍いエッジ, こする, 熱, 限られた潤滑, そして切りくずの再カット. まずツールを検査してください, 次にチップ負荷を確認します, 切断速度, 婚約, クーラントの供給, そして避難.
6061-T6 部品は保持できますか +/-0.01 mm?
一部の機能では、, ただし実現可能性は公称サイズに依存します, 幾何学, 壁の厚さ, 在庫状況, 温度, 機械の安定性, 固定具, 仕上げ, 検査の不確実性. その値を生産能力として扱う前に、図面のレビューが必要です.
フラッドクーラントは常にアルミニウムに適していますか?
いいえ. フラッドクーラントは多くの荒加工や穴あけ作業に効果的です, 一方、MQL または空気は、軽い仕上げやクリーンなプロセスに適している可能性があります。. 冷却方式のラベルよりも、刃先での供給と確実な切りくず除去が重要です.
結論
6061-T6 加工の成功は、鋭利なアルミニウム専用工具を中心に構築されています, 意味のあるチップロード, 安定したエンゲージメント, 確実な切りくず排出, 制御されたワークホールディング, 図面と一致する検査. 速度と送りのテーブルは開始点の推定に役立ちます, ただし、ツール固有のデータや検証済みの最初の記事を置き換えることはできません.
リリースされたツールを文書化する, ホルダー, オーバーハング, クーラント方式, 回転数, 餌, 婚約, ツールパス, オフセット, そして検査結果. その記録が、優れたテストカットを再現可能な生産プロセスに変えるのです。.

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.
Hey there, You have done an incredible job. I’ll certainly digg it and
personally suggest to my friends. I’m sure
they will be benefited from this web site.
I will be Happy if the article can help you somewhere, thanks!