



Um guia prático de engenharia para 6061-T6 usinagem CNC de alumínio, incluindo comportamento material, Temperamento T6, comparações de liga, parâmetros de usinagem, acabamentos de superfície, fatores de custo, Regras do DFM, e exemplos reais de projetos.
Introdução
6061-O alumínio T6 é um dos materiais mais comumente especificados para peças usinadas de precisão porque oferece um equilíbrio prático de resistência, resistência à corrosão, usinabilidade, disponibilidade, e custo. Engenheiros usam-no para colchetes, alojamentos, dissipadores de calor, jogos, componentes robóticos, Cavidades de RF, e muitas outras aplicações de usinagem CNC de alumínio.
Ainda, escolher 6061-T6 não garante automaticamente um bom resultado. Espessura da parede, estratégia de tolerância, seleção de ferramentas, controle de temperatura, subsídio de anodização, and part geometry all affect machining quality and final cost. Este guia explica como o 6061-T6 se comporta durante usinagem CNC personalizada e como projetar, citar, e inspecionar peças feitas a partir dele.
O que este guia cobre
- 6061-Propriedades do material T6: químico, mecânico, térmico, e dados elétricos
- What the T6 temper means and when T651 is a better choice
- 6061-Comparações T6 com 7075, 6063, 5052, 304 aço inoxidável, e ADC12
- Parâmetros de usinagem CNC, ferramentas, fixação, e controle de tolerância
- Acabamentos de superfície para peças 6061-T6, incluindo anodização e revestimentos condutores
- Drivers de custo e efeitos de volume na usinagem CNC 6061-T6
- Diretrizes DFM para paredes, buracos, tolerâncias, e tratamento de superfície
- Exemplos de projetos para desafios comuns de usinagem 6061-T6
- Perguntas frequentes de engenharia
Propriedades dos materiais
O valor de 6061-T6 vem de seu conjunto de propriedades balanceado. Não é a liga de alumínio mais forte, nem o mais barato, mas é previsível, amplamente disponível, e fácil de usinar de forma consistente.
Composição Química
6061 é uma liga de Al-Mg-Si tratável termicamente. Magnésio e silício formam precipitados de Mg2Si durante o envelhecimento, que é a principal fonte de fortalecimento. Cobre adiciona força, enquanto o cromo ajuda a controlar o crescimento dos grãos e melhora a resistência à corrosão.
| Elemento | Mínimo (%) | Máx. (%) | Papel |
| Alumínio (Al) | 95.80 | 98.60 | Metal básico |
| Magnésio (mg) | 0.80 | 1.20 | Fortalecimento primário (Mg₂Si) |
| Silício (E) | 0.40 | 0.80 | Fortalecimento primário (Mg₂Si), melhora a fluidez |
| Cobre (Cu) | 0.15 | 0.40 | Aumenta a força, promove o endurecimento da idade |
| Cromo (Cr) | 0.04 | 0.35 | Controla o crescimento de grãos, melhora a resistência à corrosão |
| Ferro (Fé) | - | 0.70 | Impureza residual |
Propriedades Mecânicas
6061-T6 normalmente fornece 310 Resistência à tração MPa e 276 Limite de escoamento em MPa. Isso é menor do que muitos aços, mas a liga tem apenas cerca de um terço da densidade do aço, o que lhe confere uma forte vantagem em termos de resistência-peso. Seu módulo inferior também é importante: comparado com o aço, 6061 as peças desviam mais sob a mesma carga, então a rigidez deve ser verificada no início do projeto.
| Propriedade | Valor | Unidade |
| Resistência à tracção | 310 | MPa |
| Força de rendimento (0.2% desvio) | 276 | MPa |
| Alongamento | 8-12 | % |
| Módulo de Elasticidade | 68.9 | GPa |
| Dureza Brinell | 95 | HB |
| Força de fadiga | 96.5 | MPa |
| Densidade | 2.70 | g/cm³ |
Propriedades Térmicas e Elétricas
6061-T6 conduz bem o calor, o que ajuda o calor de corte a sair da interface ferramenta-peça e suporta velocidades de corte mais altas. A compensação é a expansão térmica. UM 10 a mudança de temperatura em graus C pode criar aproximadamente 0.0236 mm de movimento dimensional em um 100 recurso mm, que já é maior do que muitas tolerâncias de precisão.
Isso é 40-47% A condutividade elétrica IACS faz 6061 útil para gabinetes eletrônicos, Cavidades de RF, e usinagem CNC de dissipador de calor personalizado aplicações. No entanto, a anodização cria uma camada isolante de óxido, portanto, superfícies condutoras podem precisar de mascaramento ou revestimento condutor.
Artigo de cluster relacionado: 6061-Propriedades do alumínio T6: Químico, Mecânico, e dados térmicos
O que significa T6?
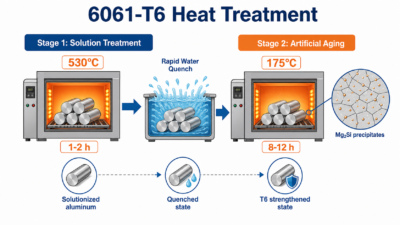
T6 é uma designação de têmpera. Para 6061, isso significa que o material foi tratado termicamente em solução e envelhecido artificialmente. Esta é a condição mais comum para usinagem CNC 6061 peças porque dá estabilidade, resistência repetível sem dificultar a usinagem da liga.
O Processo de Tratamento Térmico T6
Tratamento de solução: a liga é aquecida a cerca 530 você C, mantido por tempo suficiente para dissolver magnésio e silício na matriz de alumínio, e então rapidamente extinto para reter uma solução sólida supersaturada.
Envelhecimento artificial: o material é reaquecido até cerca 175 graus C e mantido por várias horas. Precipitados finos de Mg2Si se formam durante esta etapa, aumentando a força e a dureza, limitando o movimento de deslocamento.
T6 vs outros temperamentos
| Temperamento | Tração (MPa) | Colheita (MPa) | Alongamento (%) | HB | Aplicativo |
| Ó (Recozido) | 124 | 55 | 25 | 30 | Formação profunda |
| T4 | 241 | 145 | 22 | 65 | Dobrando + pós-envelhecimento |
| T6 | 310 | 276 | 8-12 | 95 | Usinagem CNC, peças estruturais |
| T651 | 310 | 276 | 8-12 | 95 | Placa/barra grossa, aliviado do estresse |
| T5 | 262 | 207 | 12 | 75 | Perfis extrudados |
T6 é amplamente utilizado em usinagem CNC porque combina boa resistência, usinabilidade previsível, propriedades estáveis, forte desempenho de anodização, e ampla oferta de mercado.
T651 tem as mesmas propriedades mecânicas nominais que T6, mas inclui uma etapa de alongamento para reduzir o estresse residual. Para chapas grossas e peças longas, O T651 é muitas vezes a escolha mais segura porque é menos provável que se mova durante o desbaste e o acabamento.
Comparações de materiais
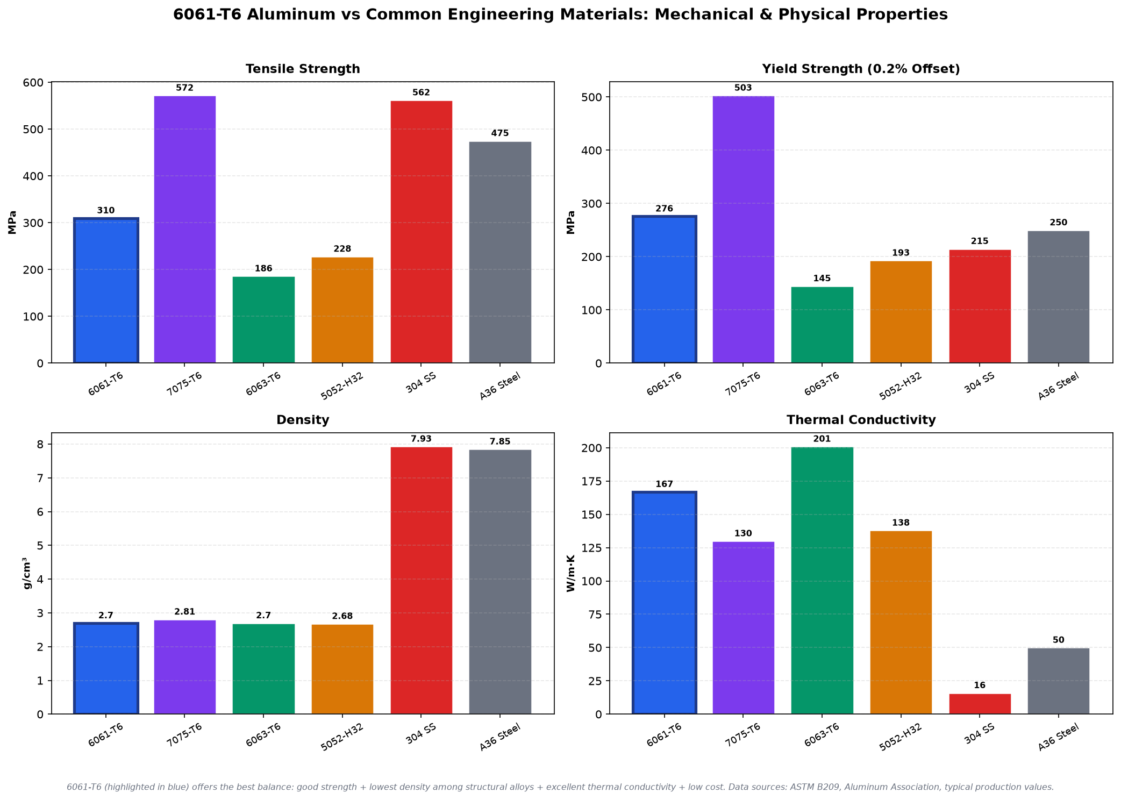
A seleção de materiais é onde começam muitos problemas de custo e desempenho. A escolha certa depende da carga, rigidez, exposição à corrosão, requisitos cosméticos, volume de produção, e se a peça será usinada a partir de chapa, bar, extrusão, ou fundição.
6061-T6 versus 7075-T6
7075-O T6 é muito mais forte que o 6061-T6 e é frequentemente selecionado para aplicações aeroespaciais e de alta carga. As compensações são custos de material mais elevados, menor resistência à corrosão, soldabilidade mais pobre, e controle de usinagem mais exigente. Usar 7075 quando a força é o fator limitante, não simplesmente porque parece mais premium.
Artigo de cluster relacionado: 6061-Alumínio T6 vs 7075-T6: Força, Custo, e Usinabilidade
6061-T6 versus 6063-T6
6063 é principalmente uma liga de extrusão. Oferece uma aparência anodizada limpa e menor custo, mas é significativamente mais fraco do que 6061. Escolher 6063 para perfis extrudados, peças decorativas, e alguns dissipadores de calor; escolher 6061 para componentes estruturais usinados CNC.
6061-T6 versus 5052-H32
5052 é uma liga de Al-Mg não tratável termicamente com excelente resistência à corrosão e conformabilidade. Muitas vezes é mais adequado para chapas metálicas, peças dobradas, e ambientes marinhos ou químicos, enquanto 6061-T6 geralmente é melhor para peças estruturais fresadas.
6061-T6 versus 304 Aço inoxidável
304 o aço inoxidável oferece maior resistência à corrosão e desempenho muito melhor em altas temperaturas. Também é muito mais denso, mais caro em volume, e mais lento para usinar. Use aço inoxidável quando a corrosão, temperatura, ou requisitos de higiene justificam o custo adicional e o tempo de usinagem.
6061-Alumínio fundido sob pressão T6 vs ADC12
ADC12 foi projetado para fundição sob pressão de alto volume. Pode reduzir o custo unitário quando o volume for alto o suficiente para justificar o uso de ferramentas, mas traz menor precisão, possível porosidade, e pior desempenho de anodização. Para protótipos, produção de baixo volume, tolerâncias apertadas, e anodização limpa, Usinado em CNC 6061 geralmente é o caminho mais flexível.
Artigo de cluster relacionado: 6061-T6 vs ADC12 em alumínio fundido: Usinagem CNC vs Fundição sob Pressão
Usinagem CNC 6061-T6: Ferramentas, Velocidades, e feeds
6061-T6 é indulgente em comparação com muitos metais de engenharia, mas ainda precisa de ferramentas afiadas, boa evacuação de cavacos, fixação estável, e consciência de temperatura. Os problemas mais comuns são bordas postiças, movimento de parede fina, rebarbas, e desvio dimensional em recursos de precisão.
Seleção de ferramentas
| Material da ferramenta | Aplicativo | Custo |
| Metal Duro Não Revestido | Desbaste/acabamento geral | Médio |
| Metal Duro Revestido de Diamante (DLC) | Acabamento em alta velocidade | Alto |
| PCD (Diamante Policristalino) | Alto volume, alta precisão | Muito alto |
| HSS | Torneiras, alargadores, baixo volume | Baixo |
Para geral Fresamento CNC, fresas de topo de metal duro sem revestimento com dois ou três canais, um alto ângulo de hélice, e grandes goelas de cavacos são um ponto de partida confiável. Ferramentas revestidas de diamante podem ajudar no acabamento em alta velocidade ou em longas tiragens de produção. Qualquer que seja o revestimento, a aresta de corte deve permanecer afiada; dull tools smear aluminum and increase built-up edge.
Parâmetros de corte para ferramentas de metal duro
| Operação | Velocidade de corte (m/min) | Alimentação por dente (mm/z) | DOC (milímetros) |
| Desbaste (moinho lateral) | 300-500 | 0.05-0.15 | 0.5-1.0×D |
| Desbaste (fresa de facear) | 400-600 | 0.10-0.20 | 1-3 |
| Semiacabamento | 500-800 | 0.03-0.08 | 0.3-0.5 |
| Acabamento | 600-1000+ | 0.02-0.05 | 0.1-0.3 |
| Perfuração (5-10milímetros) | 150-300 | 0.10-0.20mm/rotação | - |
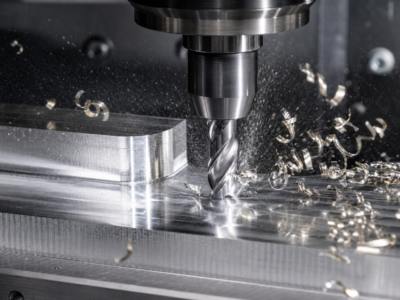
A regra prática é simples: use enough spindle speed and feed to keep chips moving. Quando o RPM da máquina é limitado, não compense esfregando com um avanço muito baixo. Uma taxa de alimentação estável, carga correta de cavacos, and effective coolant strategy usually matter more than chasing a theoretical speed number.
Fixação e Anti-Deformação
Porque 6061 tem um módulo menor que o do aço, thin walls can flex under clamping and cutting forces. Use pressão de fixação moderada, mandíbulas macias, fixação a vácuo, quando apropriado, e separar o desbaste do acabamento. Para peças finas ou de alto valor, leave stock for a final light pass after the part has relaxed.
Alcançando tolerâncias rígidas
6061-T6 pode manter tolerâncias de precisão, but temperature control is often the deciding factor. Para dimensões críticas, permitir que o estoque e a máquina alcancem o equilíbrio térmico, terminar em um ambiente controlado, e verifique os recursos com o apropriado Serviços de inspeção CNC em vez de confiar apenas nas compensações da máquina.
Artigo de cluster relacionado: 6061-Parâmetros de usinagem CNC T6: Velocidades, Feeds, Ferramentas, e tolerâncias
Acabamentos de superfície para peças 6061-T6
6061-T6 responde bem a muitos acabamento superficial processos. O acabamento certo depende da aparência, resistência à corrosão, condutividade, vestir, requisitos de mascaramento, e subsídio dimensional.
Anodização
Anodizing forms a controlled aluminum oxide layer that improves corrosion resistance and surface hardness while allowing color dyeing. A anodização sulfúrica tipo II é o acabamento padrão para muitos 6061 peças; Type III hard anodizing is used when wear resistance matters more than color brightness.
| Tipo | Filme (µm) | Dureza (Alta tensão) | Cor | Custo |
| Tipo I (Crômico) | 2-7 | 200-400 | Transparente/cinza | Médio |
| Tipo II (Sulfúrico) | 5-25 | 300-500 | Tingir todas as cores | Baixo |
| Tipo III (Duro) | 25-100 | 400-800 | Cinza/preto | Alto |
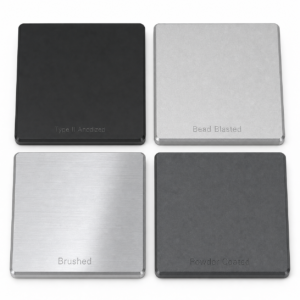
A common design mistake is ignoring anodizing build-up. Como regra geral, cerca de metade da espessura do filme cresce para fora. UM 10 filme micrométrico pode adicionar cerca de 5 micrômetros por superfície, o que importa em furos, slots, tópicos, e montagens justas.
Artigo de cluster relacionado: 6061-Anodização T6: Tipos, Cores, Grossura, e Guia de Processo
Outros acabamentos de superfície
| Terminar | Aparência | Corrosão | Custo | Aplicativo |
| Jateamento de contas | Fosco uniforme | Justo (apenas base) | Baixo | Pré-anodização, aparência fosca |
| Escovação | Textura linear | Justo | Médio | Eletrônicos de consumo premium |
| Conversão de Cromato | Incolor/amarelo | Bom | Baixo | Proteção condutiva contra corrosão, primer de tinta |
| Revestimento em pó | Várias cores/texturas | Excelente | Médio | Gabinetes, equipamento ao ar livre |
| Pintura Líquida | Vários efeitos | Bom | Baixo-médio | Aparência das peças, decorativo |
JADE-CNC supports machining-to-finish coordination, incluindo anodização, jateamento de contas, escovar, e processos de revestimento de parceiros. The important point is not just whether a finish is available, mas se mascarando, subsídio de tolerância, consistência de cor, e a inspeção são planejadas antes do início da usinagem.
Custo da usinagem CNC 6061-T6
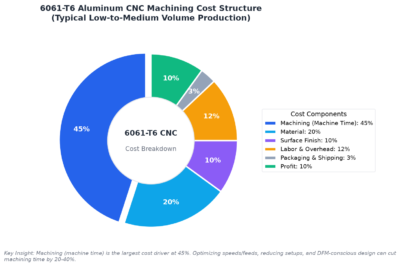
O custo de uma peça 6061-T6 é determinado menos pelo nome da liga e mais pela geometria, tempo de ciclo, requisitos de tolerância, contagem de configuração, acabamento superficial, nível de inspeção, e volume de produção. O preço do material é importante, mas o tempo de usinagem geralmente é o maior fator de custo.
Estrutura de custos
| Item de custo | Percentagem |
| Material | 10-30% |
| Usinagem (tempo de máquina) | 40-60% |
| Acabamento de superfície | 5-20% |
| Mão de obra/despesas gerais | 10-20% |
| Embalagem/Envio | 2-5% |
| Lucro | 10-20% |
Preço Indicativo do Material
Os números abaixo são faixas indicativas de mercado em agosto 2026. Eles devem ser tratados como contexto de citação, preços de compra não fixos. O custo final depende da região, fornecedor, formulário de estoque, grossura, necessidades de certificação, e volume de pedidos.
| Forma | Especificação | Preço (USD/kg) |
| 6061-Placa T6 | 1-10milímetros | 3.7-6.0 |
| 6061-Placa T6 | 10-50milímetros | 3.3-5.2 |
| 6061-Placa T651 Grossa | >25milímetros | 4.5-7.5 |
| 6061-Barra T6 | 10-150milímetros | 3.0-5.2 |
Tendência de preço do alumínio
| Ano | Média | Faixa | Ai |
| 2024 | $2,970 | $2,806-3,164 | - |
| 2025 | $3,257 | $3,015-3,552 | +9.7% |
| 2026 (previsão) | $3,507-3,657 | $3,343-3,761 | +7.7-12.3% |
Custo por Volume
| Volume | Preço unitário | Tempo de espera |
| Protótipo (1-5) | 3-5x linha de base | 3-7 dias |
| Baixo (10-50) | 1.5-2x linha de base | 7-12 dias |
| Médio (100-500) | 1.0-1.3x linha de base | 12-20 dias |
| Alto (1000+) | 0.7-1.0x linha de base | 20-40 dias |
A maior queda no preço unitário geralmente ocorre entre um protótipo único e um pequeno lote. Depois de aproximadamente 100 pedaços, a poupança continua, mas a curva se achata. Para volumes muito altos, extrusão ou fundição sob pressão podem se tornar mais econômicas, mas esses processos exigem ferramentas e trazem diferentes tolerâncias e restrições de acabamento.
Para usinagem CNC de baixo volume, JADE-CNC foca na estabilidade do processo, Feedback do DFM, e controle de consistência lote a lote, em vez de simplesmente cotar o preço mais baixo de uma peça.
Diretrizes DFM para peças 6061-T6
Um bom DFM é a maneira mais rápida de reduzir custos e evitar surpresas na usinagem. O objetivo não é liberar todos os recursos; é reservar tolerâncias restritas e geometria difícil para os recursos que realmente afetam a função.
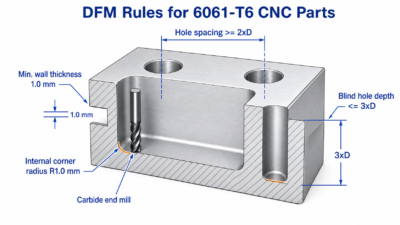
Espessura da Parede
- Mínimo: 0.5 mm para paredes curtas com fixação especial
- Recomendado: 1.0 mm ou mais grosso para a maioria das paredes usinadas
- Paredes altas acima 20 milímetros: use pelo menos 1.5 mm de espessura ou adicione nervuras
Furos e Roscas
- Diâmetro mínimo do furo: 0.5 milímetros, com 1.0 mm ou maior preferido
- Profundidade do furo cego: mantenha abaixo de 3x o diâmetro quando possível
- Mínimo de thread: M1.6 possível, M3 ou maior preferido
- Profundidade efetiva da rosca: geralmente não mais que 2,5x o diâmetro nominal
- Estimativa de perfuração: diâmetro nominal menos 1,0825x passo
Cantos e Filetes
- Raio do canto interno: 0.5 mm mínimo, 1.0 mm preferido
- Os raios internos devem corresponder aos tamanhos de ferramentas disponíveis; evite especificar cantos internos afiados
- Quebre arestas externas vivas com chanfros C0.2-C0.5 ou filetes R0.2-R0.5
Tolerâncias
- Tolerância geral: +/-0.1 mm para recursos não críticos
- Tolerância de precisão: +/-0.02-0.05 mm onde a função assim o exigir
- Alta precisão: +/-0.005-0.01 mm somente com controle de processo especial
- Aplique tolerâncias restritas somente ao acoplamento, vedação, alinhamento, ou dimensões funcionais
Projeto de tratamento de superfície
- Permitir acúmulo de anodização em superfícies de contato de precisão
- Mascare superfícies condutoras quando for necessário contato elétrico
- Mascarar ou marcar furos roscados quando a espessura do revestimento puder afetar a montagem
Artigo de cluster relacionado: 6061-Diretrizes T6 DFM: Lista de verificação e dicas de design para fabricação
Exemplos de projetos
Os exemplos abaixo mostram como o comportamento dos materiais, fixação, acabamento, e inspeção se unem em projetos reais 6061-T6.
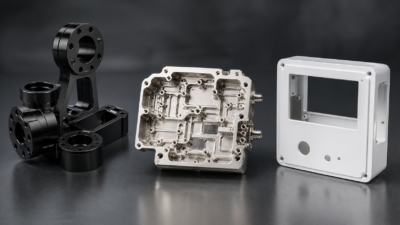
Exemplos de projetos
Caso 1: Conjunto de componentes estruturais robóticos
- Escopo: braço, antebraço, flanges de junta, placa efetora final, e montagens de motor
- Material: 6061-T6/T651
- Requisitos críticos: +/-0.02 mm furos de junta e +/-0.01 mm excentricidade da face
- Terminar: jateamento de contas mais anodização preta
- Estratégia de processo: 5-planejamento de configuração de eixo, separação de bruto/acabamento, alívio do estresse, e anodização em lote unificada
- Resultado: 12-entrega no dia com tolerâncias atendidas, consistência de cor controlada, e pré-montagem passada
Caso 2: Cavidade de comunicação RF
- Papel: 5Cavidade do filtro G, 120 x 80 x 30 milímetros
- Material: 6061-Estoque sólido T6 para evitar porosidade de fundição
- Requisitos críticos: cavidade +/-0.02 mm e planicidade 0.01 milímetros
- Terminar: níquel eletrolítico internamente e anodização natural externamente
- Desafio: sequência de mascaramento e tratamento de superfície para desempenho de RF
- Resultado: planicidade 0.008 milímetros, Ra interno 0.6, estanqueidade ao gás passou, e desempenho de RF atendidos
Caso 3: Gabinete e suporte para dispositivos médicos
- Escopo: gabinete superior/inferior, suporte interno, e moldura da tela
- Material: grau médico 6061-T6
- Terminar: anodização branca nos gabinetes e anodização cinza escuro na moldura
- Desafio: paredes finas, consistência cosmética, e 0.1 mm folga da casca
- Resultado: 10-entrega no dia, sem defeitos de acabamento visíveis, 0.1 +/-0.015 folga mm, e inspeção aprovada
Conclusão
6061-O T6 continua sendo a escolha padrão de alumínio para muitas peças usinadas de precisão porque é forte o suficiente para muitas aplicações, fácil de obter, eficiente para usinar, e compatível com acabamentos comuns. Nem sempre é o melhor material, no entanto. Usar 7075 quando a força máxima é essencial, 6063 para perfis extrudados, 5052 para peças de chapa moldadas resistentes à corrosão, 304 aço inoxidável para corrosão severa ou calor, e ADC12 quando o volume de fundição sob pressão justifica o ferramental.
Um projeto 6061-T6 bem-sucedido geralmente depende de ferramentas afiadas, carga correta de cavacos, fixação estável, controle de temperatura, tolerâncias realistas, e planejamento de acabamento superficial. Quando essas decisões são tomadas antecipadamente, 6061-T6 pode oferecer forte desempenho a um custo razoável.
Capacidades JADE-CNC 6061-T6
- 6061-Placas e barras T6/T651 disponíveis para produção de protótipos e lotes
- 3-eixo, 4-eixo, e centros de usinagem de 5 eixos mais tornos CNC
- Anodização, jateamento de contas, escovar, e parceiros de revestimento coordenados
- Inspeção CMM e ISO 9001:2015 gestão de qualidade
- Protótipo, baixo volume, e suporte à produção de médio volume
- Análise DFM, recomendações de processo, e suporte para seleção de materiais
Para revisar um projeto 6061-T6, envie seu modelo 3D e desenhos 2D para JADE-CNC e solicite um orçamento de usinagem CNC. Para a maioria dos projetos, a equipe pode revisar a capacidade de fabricação, escolha de materiais, acabamento superficial, e requisitos de inspeção antes do início da produção.
Perguntas frequentes
6061-T6 é bom para usinagem CNC?
Sim. 6061-Máquinas T6 limpas com ferramentas afiadas, suporta altas velocidades de corte, e pode produzir bons acabamentos superficiais com baixo desgaste da ferramenta.
Qual é a diferença entre 6061 e 6061-T6?
6061 é o grau da liga. T6 é o temperamento, o que significa que o material foi tratado termicamente em solução e envelhecido artificialmente. Para peças usinadas, 6061 sem mais detalhes geralmente se refere ao estoque 6061-T6 ou 6061-T651.
O 6061-T6 pode ser anodizado?
Sim. 6061-T6 é uma das ligas de alumínio mais confiáveis para anodização Tipo II e também pode ser anodizada duramente quando a resistência ao desgaste é importante.
O 6061-T6 é mais forte que o 7075-T6?
Não. 7075-T6 é muito mais forte, mas também é mais caro e menos resistente à corrosão. 6061-O T6 costuma ser a melhor escolha quando o desempenho e o custo equilibrados são mais importantes do que a resistência máxima.
Quais tolerâncias o 6061-T6 pode conter?
As tolerâncias usinadas gerais geralmente estão em torno +/-0.05 para +/-0.1 milímetros. Recursos de precisão podem alcançar +/-0.02 mm ou mais apertado com máquinas adequadas, fixação, controle de temperatura, e inspeção.
Quanto custa 6061-T6?
Mudanças nos custos dos materiais com as condições do mercado, formulário de estoque, certificação, e volume. Em muitas peças usinadas, o tempo e a configuração da máquina são geradores de custos maiores do que apenas a matéria-prima.
Devo escolher usinagem CNC 6061-T6 ou fundição sob pressão ADC12?
Escolha usinado em CNC 6061 para protótipos, volume baixo a médio, tolerâncias apertadas, anodização, e integridade de material sólido. Escolha a fundição sob pressão ADC12 para formatos complexos de alto volume quando o custo do ferramental for justificado.
Qual espessura mínima de parede é prática para peças 6061-T6?
UM 0.5 parede de mm pode ser possível para recursos curtos com fixação especial, mas 1.0 mm or thicker is a safer design target for most CNC machined parts.
Artigos 6061-T6 relacionados
- 6061-Guia completo de usinagem CNC de alumínio T6
- 6061-Alumínio T6 vs 7075-T6: Força, Custo & Usinabilidade
- 6061-Anodização de alumínio T6: Tipos, Cores, Grossura & Regras de projeto
- 6061-Parâmetros de usinagem CNC T6: Velocidades, Feeds, Ferramentas & Controle de Processo
- 6061-T6 vs ADC12 Alumínio: Usinagem CNC ou fundição sob pressão?
- 6061-Diretrizes DFM para usinagem CNC T6: Regras de projeto & Lista de verificação
- 6061-Propriedades do alumínio T6: Mecânico, Térmico & Dados Químicos
Este guia é baseado em dados de materiais publicados, informações públicas do mercado, e experiência prática em usinagem. As referências de preços são indicativas a partir de agosto 2026 e deve ser confirmado durante a cotação do projeto.

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.