



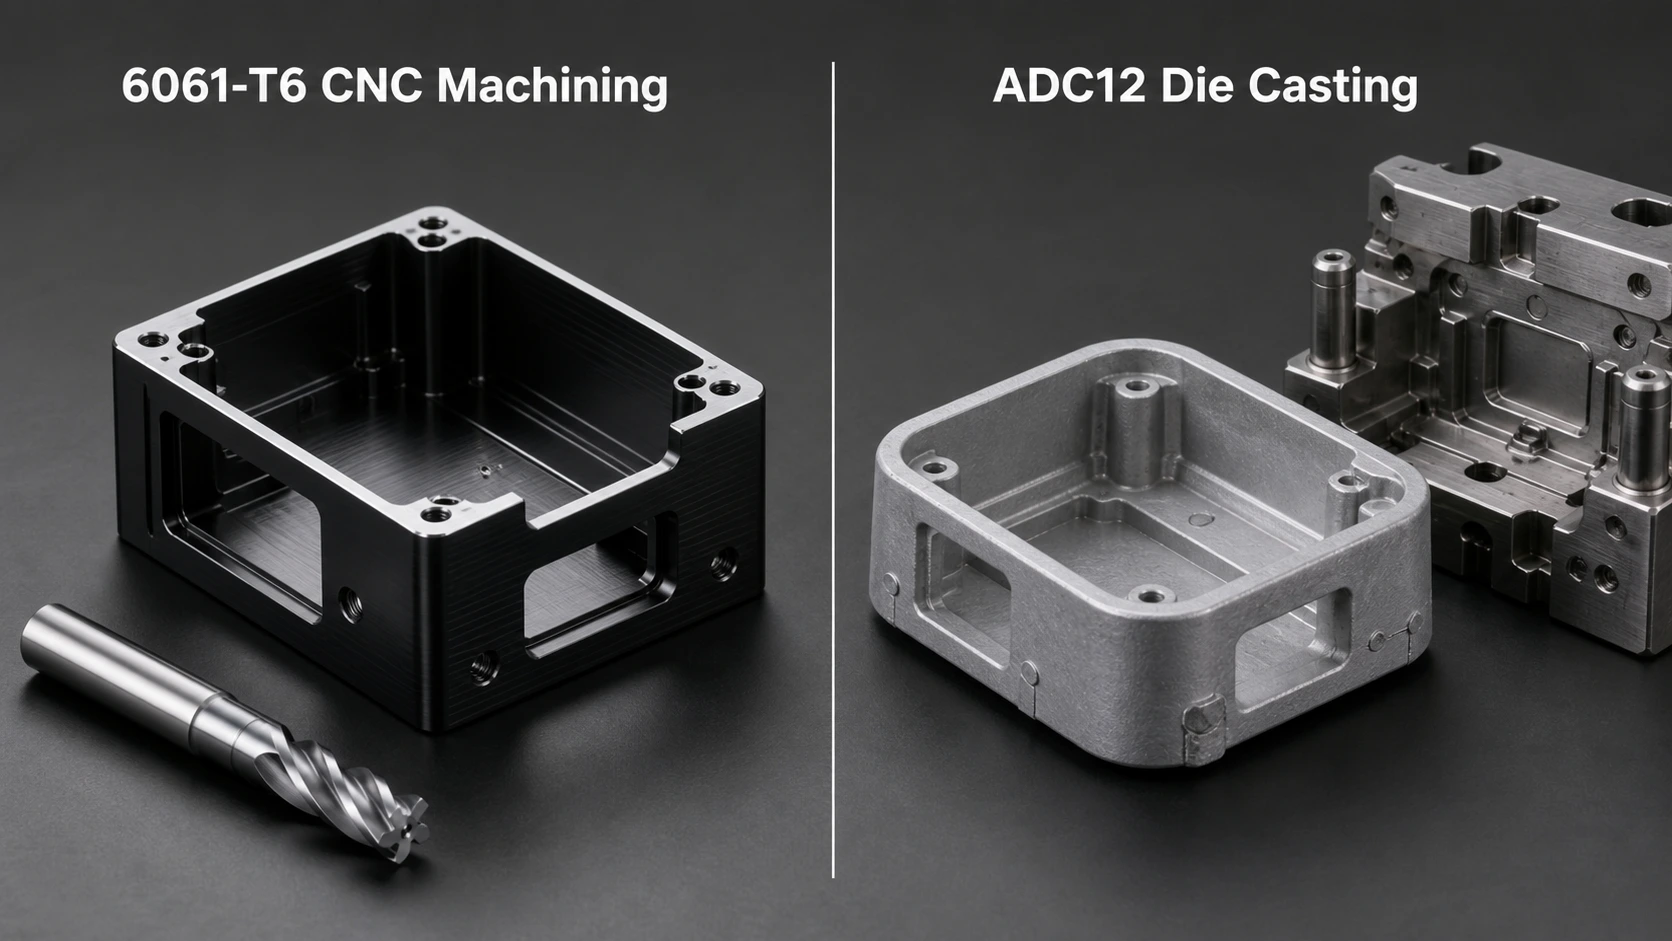
鍛造 6061-T6 CNC 機械加工と ADC12 高圧ダイカストのエンジニアリング比較, カバー特性, ツーリング, 量の経済性, 公差, 気孔率, 仕上げ, そしてプロセスの選択.
導入
6061-T6 CNC 機械加工と ADC12 ダイカストのどちらを選択するかは、単なる材料の決定ではありません。. 鍛造合金と鋳造合金の選択です, 柔軟なサブトラクティブプロセスとツール集約型のニアネットシェイププロセスの間. 最適なルートはジオメトリによって異なります, パフォーマンス, 生産量, 設計の成熟度, 仕上げる, 検査, そしてコース変更の費用も.
CNC 機械加工は、生産用金型を使用せずに正確な部品を作成できるため、プロトタイプに適しています。, 改訂, と精密な機能. 高圧ダイカストには工具の設計と資格が必要です, しかし、壁を統合することはできます, 肋骨, 上司, 需要が安定したら、その他の機能も効率的に実行できます. どちらのプロセスにも、自動的に安くなる普遍的な数量しきい値はありません。.
合金の挙動をより広範囲に把握するには, 公差, 仕上げ, そしてデザイン, から始めます 6061-T6 アルミニウム CNC 加工完全ガイド. この記事では、機械加工と鋳造のどちらを選択するかについて焦点を当てています。.
6061-T6 CNC 機械加工と ADC12 ダイカストの比較
決定要因 | 6061-T6 CNC加工 | ADC12 高圧ダイカスト |
生産ルート | 材料は鍛鋼板から切り出されます, バー, または押し出し | 溶融した合金を硬化鋼の金型に射出します。 |
先行投資 | プログラミング, 設定, そして備品; 生産用金型はありません | 金型設計, ツーリング, 試練, およびプロセス認定 |
ユニットエコノミクス | プロトタイプの競争力, デザインの変更, および多くの少量部品 | 工具の償却後も安定した量で魅力的になる可能性がある |
デザインの自由度 | 精密な機能や修正に適しています; ツールへのアクセスによって制限される | 統合されたリブに適しています, 上司, そして薄い部分; DFM をキャストする必要があります |
物質の挙動 | 鍛錬された, 熱処理された, 延性のある, 比較的導電性が高い | 延性が低く、気孔が発生する可能性がある鋳造可能な Al-Si-Cu 合金 |
寛容戦略 | 多くの場合、重要な機能は CNC プロセスで直接仕上げることができます。 | キャスト機能に続くアズキャスト機能; 重要な領域には加工が必要な場合があります |
戦略を完了する | 通常、装飾および保護陽極酸化処理によく反応します | 多くの場合、コーティングまたは塗装に適しています; 陽極酸化にはサンプルの検証が必要です |
設計変更 | 通常はCADを使用して処理されます, カム, フィクスチャーのアップデート | 金型の修正または交換が必要な場合があります |
機械加工された 6061-T6 部品は通常、修正と認定が容易です。, 一方、ダイキャスト製の ADC12 部品は、ツールとプロセスが実証された後は変動コストを低く抑えることができます。. 正しい比較は、必要な品質レベルでの総陸揚げコストです。, ビレット価格と鋳造価格ではありません.
材料特性: 6061-T6 対 ADC12
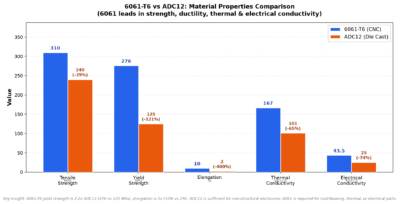
6061-T6 は熱処理された Al-Mg-Si 展伸合金です. ADC12 は、圧力ダイカスト用に開発された高シリコン Al-Si-Cu 合金です。. シリコンは流動性と金型充填性を向上させます, 一方、6061-T6 の鍛造および熱処理された構造は、一般に優れた延性を提供します。, 導電率, 予測可能な構造特性.
財産 | 6061-T6 鍛造アルミニウム | ADC12 ダイカストアルミニウム | 工学的な意味合い |
合金族 | Al-Mg-Si, 析出硬化 | Al-Si-Cu鋳造合金 | 2 つの材料は互換性のあるグレードではありません |
密度 | について 2.70 g/cm3 | について 2.7-2.8 g/cm3 | 部品の重量は通常、同じ体積では同様です |
抗張力 | 多くの場合、約 290-320 MPa | 多くの場合、約 220-310 MPa | ADC12 の値はセクションとプロセスに大きく依存します |
降伏強さ | 多くの場合、約 240-280 MPa | プロセス- そしてテストに依存する; 通常は 6061-T6 未満 | 認定またはテストされた鋳造データを設計に使用する |
伸長 | 多くの場合、約 8-12% | よくあること 1-3% | 6061-T6 は一般に変形に対してより耐性があります。 |
熱伝導率 | 多くの場合、約 150-170 W/m-K | 多くの場合、約 90-110 W/m-K | 6061-通常、T6 は熱拡散部品に適しています。 |
電気伝導率 | 多くの場合、約 40-47% IACS | 通常は低い | 6061-一般に導電パスには T6 が適しています |
内部整合性 | 通常、鍛造ストックは高密度です | ガスと収縮気孔率はプロセスのリスクです | 漏れのない鋳物や疲労が重要な鋳物には、明確な品質計画が必要です |
一般的な基準範囲は製品の形状によって異なります, 断面の厚さ, ダイカスト工程, 試験片, とサプライヤー. 設計値の証明書とプロジェクト固有のテストを使用する.
の 6061-T6 アルミニウムの特性ガイド 化学物質についてのより深いレビューを提供します, 機械的, および熱データ. 6061-T6 よりも高い強度が必要な設計の場合, 公開された 6061-T6 と 7075-T6 の比較 別の鍛造アルミニウムのオプションもカバー.
強度と延性
6061-T6 は通常、より高く安定した降伏強度と、大幅に長い伸びを提供します。. この組み合わせは耐荷重ブラケットに役立ちます, クランプアセンブリ, 衝撃や局所的な変形にさらされる部品. ADC12 はカバーに完全に適しています, ハウジング, 中程度に負荷がかかる構造, ただし、鋳造特性は承認された合金源と代表的な製造プロセスから取得する必要があります。.
熱的および電気的性能
6061-T6 は通常、ADC12 よりも熱と電気を伝導します。. ダイカストでは壁が薄くなる可能性があるため、鋳造ハウジングでも適切な熱性能を提供できる可能性があります。, ひれ, 統合されたジオメトリ. 完全な熱経路を検証する, 接触抵抗, 気流, 導電性だけで選ぶのではなく表面処理も.
気孔率と気密性
鍛錬された 6061 在庫は通常密集しています. 高圧ダイカストには閉じ込められたガスが含まれる可能性があります, 収縮気孔率, 酸化膜, または局所的な不連続性, 機械加工により表面下の孔が露出する可能性があります. したがって、圧力がかかる鋳物や密封された鋳物には合意されたプロセスが必要です, 正当な場合には X 線または CT 戦略を使用する, 取り代, リークテスト, 合格基準, および承認された含浸ステップ.
CNC 加工とダイカストの設計ルール
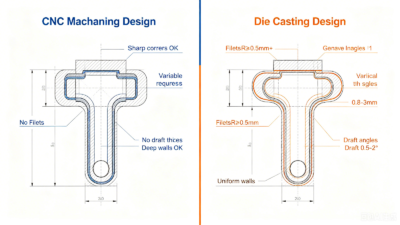
デザインの特徴 | 6061-T6 CNC アプローチ | ADC12 ダイカストアプローチ | 質問を確認する |
下書き | 通常は必要ありません | 描画サーフェスでは必須 | ドラッグや金型の損傷なしに部品を取り外すことができますか? |
肉厚 | 変更可能, ツールへのアクセスや歪みの可能性がある | 可能な限り均一である必要があります | 厚い部分から薄い部分への移行により、充填または収縮の問題が発生しますか?? |
内隅 | 半径はカッターのサイズとリーチに従います | たっぷりとしたフィレットが流れとダイ寿命をサポート | 機能に影響を与えずに半径を増やすことができます? |
リブとボス | 工具が届く範囲で加工可能 | バランスが取れており、均一な壁に接続されている場合に効率的 | 肋骨です, 上司, プロセスに合わせて調整された壁? |
アンダーカット | 追加のセットアップまたは特殊なツールを使用することで可能 | スライドが必要, リフター, インサート, または再設計する | この機能はツールの複雑さの追加に見合ったものですか?? |
穴 | 穴あけ済み, 退屈, リーミングした, または補間された | 一部は芯抜き可能; 重要な穴が機械加工されることが多い | どの穴に最終サイズが必要か, 位置, またはスレッド制御? |
スレッド | タップ加工またはねじ切り加工 | 通常は機械加工またはインサートで製造されます | どのスレッドクラスですか, 深さ, 引き抜き強度が必要です? |
パーティングとエジェクター | 適用できない | パーティングライン, ゲート, オーバーフローする, およびエジェクターマークを配置する必要があります | どの顔が見た目の美しさなのか機能的なのか? |
CNC プロトタイプが自動的にダイカスト ツール モデルになるべきではありません。. 下書き, パーティング方向, ゲート, オーバーフローする, エジェクター, スライド, 壁の移行, 加工データムは慎重に設計する必要があります. の 6061-T6 CNC 加工 DFM ガイドライン 機械加工されたバージョンに役立ちます, ただし、鋳造サプライヤーは、金型充填と工具の個別のレビューを完了する必要があります。.
生産移行を早期に計画する
- 予想される年間量を特定する, プログラムライフ, そして不確実性を要求します.
- 鋳造のままでよいフィーチャから機能面を分離する.
- 望ましいパーティング方向と許容可能なパーティング ラインの位置を定義します。.
- ダイのレイアウトが固定される前に実際の抜き勾配とフィレットを追加します.
- 機能が許す限り壁を均一に保ち、厚い接合部を見直して収縮のリスクを確認する.
- 重要なポストキャストフィーチャーの加工データムと在庫許容値を作成します.
- ゲートの場所を予約する, オーバーフローする, エジェクターマーク, 寸法補助線をトリムします.
コストと損益分岐点の分析
CNC のコストは材料によって決まります, プログラミング, 設定, サイクルタイム, ツール, 検査, 仕上げ, そしてスクラップ. ダイカストコストにより金型設計が追加される, 金型製造, 試練, サンプル, 資格, メンテナンス, そして最終的な交換, 経常コストには合金が含まれます, マシンタイム, トリム, スクラップ, 二次加工, 仕上げ, そして検査.
損益分岐点計算式
損益分岐点数量 = (ダイカスト固定費 – CNC固定費) / (CNC 部品あたりの変動コスト – ダイカストの部品ごとの変動費)
例えば, CNC の固定費を仮定すると、 $500 そして変動費は $18 部位ごとに, の鋳造固定費と比較して $12,000 そして経常的なコストは $5.50 部位ごとに. モデル化された損益分岐点は約 920 部品. ダイスを次のように変更します。 $35,000, 追加 $4 後加工の, または、CNC サイクル タイムを短縮すると、答えは急激に変化します。. 例はその方法を示しています, 市場価格や見積もりではありません.
量 | 実例 6061 CNC合計 | ADC12の鋳造合計の例 | 解釈 |
100 | $2,300 | $12,550 | CNC は金型への投資を回避します |
500 | $9,500 | $14,750 | この例では CNC は低いままです |
1,000 | $18,500 | $17,500 | モデル化されたルートは近いです |
2,500 | $45,500 | $25,750 | 鋳造は償却による利益を得る |
5,000 | $90,500 | $39,500 | 鋳造ではモデル化された合計が低くなります |
モデル例: CNC = $500 + $18 ×数量; ADC12 = $12,000 + $5.50 ×数量. 税抜き, 貨物, 融資, 在庫, プロジェクト固有の品質コスト.
初期の見積もりでよく見落とされるコスト
- 金型メンテナンス, スペアインサート, 修理, プログラム寿命に伴う交換
- 鋳造試験, 能力研究, 最初の記事の承認, そして破壊試験
- 鋳造部品の加工後治具とデータム制御
- 気孔によって発生するスクラップ, 欠陥を埋める, ねじれ, または美容上の拒絶反応
- コーティング, マスキング, バリ取り, 含浸, リークテスト, と包装
- 設計変更時のエンジニアリング変更コストと陳腐化した在庫
- 容量, 最低注文数量, リードタイム, 貨物, および運転資本
公差と二次 CNC 加工
CNC 加工とダイカストのプロセスを説明する, 自動公差グレードではありません. 小さな機械加工された穴, 大きくて薄いカバー, 鋳造のままの壁, および後加工されたシール面にはそれぞれ異なる機能があります. 寸法は鋳造されたままの状態または機械加工された状態に割り当てられる必要があります, データム付き, 検査方法, および図面上に定義された合格基準.
要件 | 6061-T6 の CNC | ADC12 鋳造と二次加工 |
クローズボアまたはベアリングシート | 制御されたセットアップでの仕上げボアまたはリーミング | キャストストック許容量, 次に安定したデータムから機械加工します |
ネジ穴 | 直接タップまたはスレッドミル | 必要に応じてパイロットをコアまたはキャストします, 次にインサートをタップまたはインストールします |
平らなシール面 | フェースミルと検査 | 鋳造データムを機械加工し、気孔率または含浸要件を管理します |
GD&T-クリティカルパターン | セットアップを最小限に抑え、図面を検査します | キャストデータを確立する, その後、重要な機能を機械加工して検査します |
漏れのないキャビティ | 高密度の鍛造ストックによりリスクが軽減されます | 鋳造工程の指定, リークテスト, 気孔率の許容, そしてあらゆる含浸 |
化粧外装 | ツールパスと前処理の制御 | ダイテクスチャの制御, フローマーク, ゲート, トリム, そしてコーティングの準備 |
ISO 8062-3:2023 適切に参照された場合、鋳造品の一般的な寸法公差、幾何公差、および機械加工代に対応します。. ダイカスト特有の能力も、サプライヤーのプロセス証拠と関連する基準に照らして検討する必要があります。 NADCA技術基準.
重要なポストキャストホール用, 顔, とスレッド, 切断戦略は依然として重要. の 6061-T6 CNC 加工パラメータガイド ツールアクセスの同じ基本を説明します, 切りくず制御, 仕上げストック, 温度, アルミ鋳物二次加工時の検査と検査.
表面仕上げと陽極酸化処理
仕上げる | 6061-T6 | ADC12 | 企画メモ |
機械加工のまま / キャストとして | 均一なカッターテクスチャを指定可能 | 別れ, ゲート, エジェクター, フローマークが残る場合があります | 化粧ゾーンと許容されるプロセスマークを定義する |
陽極酸化処理 | 一般に、より均一な装飾結果が得られます。 | シリコンと銅が多く含まれると、灰色またはまだらの外観を引き起こす可能性があります | 化粧品の生産に着手する前に物理的なサンプルを承認する |
粉体塗装 | 適切な前処理後に最適 | 均一な色とカバー力のための一般的な選択 | フィット部分に厚みを考慮してください, スレッド, および接地領域 |
絵画 / 電子コーティング | バリア仕上げが望ましい場合に利用可能 | 多くの場合、鋳造ハウジングやカバーに実用的です | 接着力の定義, 腐食, 色, およびマスキング要件 |
化成皮膜 | 腐食防止と電気インターフェースに役立ちます | 合金に適したプロセス制御により可能 | 管理プロセスと必要なパフォーマンスに名前を付けます |
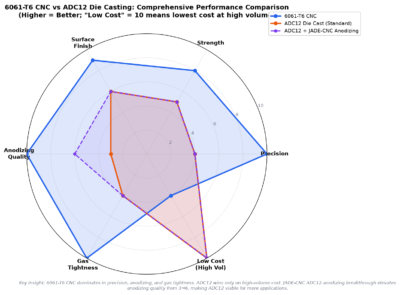
6061-通常、明るい場合は T6 がより安全な選択です。, 一貫した装飾的な陽極酸化処理された外観. ADC12にはより多くのシリコンと銅が含まれています, そのため、従来の陽極酸化処理は暗く見える可能性があります, より灰色の, またはまだら. 前処理により結果が改善される可能性があります, しかし、基板を鍛造 6061-T6 とまったく同じように動作させることはできません。.
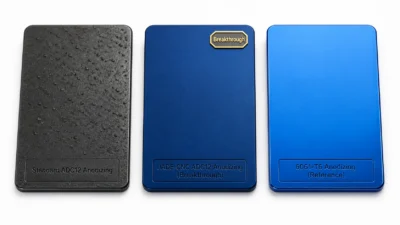
JADE-CNC は、ADC12 ダイカスト アルミニウム向けの成熟した表面仕上げ機能を開発しました。, ADC12 陽極酸化処理の従来の限界を大幅に改善. 最適化された前処理により, プロセス制御, および陽極酸化パラメータ, より均一なものを作ることができます, 半明るい, ADC12部品の視覚的に安定した仕上げ, 一般的に 6061-T6 アルミニウムに関連付けられる外観品質に近づきます. この画期的な進歩は単なる実験結果ではありません: 当社はすでにこのプロセスを量産コンポーネントに適用しており、ADC12 陽極酸化処理完成品を最終顧客に供給しています。.
の 6061-T6アルミアルマイトガイド 厚さを説明します, 色, マスキング, および図面要件の詳細.
ADC12 ダイカストの品質計画
鋳造品質計画は部品の故障リスクに従う必要があります. 化粧カバー, 密閉されたエンクロージャ, 構造ブラケット, 圧力を含む物体には同じ制御は必要ありません. 図面および購入仕様書には合金の指定を記載する必要があります, 鋳造工程, 重要な特性, 加工状態, 気孔率または漏れの要件, 仕上げる, サンプリング計画, および必要な記録.
- 指定された ADC12 または承認された同等品の材料化学とトレーサビリティ
- 金型条件, プロセスウィンドウ, ショットモニタリング, そして初回承認
- 冷温停止の視覚的基準, フローマーク, 水疱, ひび割れ, トリムの欠陥
- 機能と加工深さに関係する気孔率の受け入れ
- 指定媒体によるリークテスト, プレッシャー, 滞在時間, および許容漏れ
- X線, CT, セクショニング, またはリスクが正当化される場合にのみ機械的テストを行う
- 重要な鋳放しおよび機械加工された形状に関する寸法能力の研究
- コーティングの密着性, 厚さ, 色, 腐食, 必要に応じてマスキングチェックを行います
ASTM B85/B85M-25 アルミニウム合金ダイカストを対象とし、ASTM 合金の指定が指定されている場合に関連する可能性があります。. ADC12 は通常、日本およびサプライヤーのシステムを通じて指定されます, したがって、図面には正確な指定が記載されている必要があります, 管理基準, 同等の合金が許容されるかどうか.
意思決定の枠組み
プロジェクトの状況 | 通常は 6061-T6 CNC を推奨します | 通常は ADC12 ダイカストを好む |
プロトタイプまたは不確実な需要 | はい | いいえ, ソフトツールや鋳造試験が正当化されない限り |
頻繁なデザインの修正 | はい | いいえ |
安定した高い年間生産量 | サイクルタイムと自動化を評価する | はい, コストと容量を徹底的に見直した後 |
高い延性または構造マージン | いつもの | アプリケーション固有の検証が必要 |
高い熱的または電気的性能 | いつもの | パフォーマンスマージンが十分な場合には許容される可能性があります |
一体型リブ, 上司, およびニアネットジオメトリ | 可能ですが遅い場合があります | 頻繁 |
多くの厳しい耐性機能 | いつもの | 大規模な後加工が必要になる場合があります |
プレミアム装飾陽極酸化処理 | いつもの | サンプルを使用する; 別の仕上げを検討する |
漏れのない部品または圧力がかかる部品 | 通常、材料完全性リスクが低い | 定義された鋳造および漏れテスト計画が必要です |
6061-T6 CNC 加工を選択する場合
- 需要が低い, 不確かな, または変更される可能性があります.
- 部品には、その形状の大部分にわたって厳しい公差のフィーチャーが必要です.
- 延性, 導電率, または、鍛造品の完全性が重要です.
- 高品質の陽極酸化処理された外観が主な要件です.
- 償却された大量生産単価よりもリードタイムが重要です.
- 設計はまだ進化中、または複数のバリアントがプラットフォームを共有しています.
ADC12 ダイカストを選択する場合
- 需要は安定しており、ツールと資格を正当化することができます.
- 一体型リブ, 上司, 壁, ニアネット機能により、組み立てや機械加工が軽減されます。.
- ドラフトに対応できるデザイン, 別れ, ゲート, エジェクター, キャスト半径.
- 選択されたデータムのみ, 穴, 顔, またはねじ山に二次加工が必要です.
- 品質計画により気孔率を管理できる, ねじれ, トリミング, そしてフィニッシュリスク.
- モデル化されたプログラムのコストは、ツール導入後も良好なままです, メンテナンス, スクラップ, そして二次創作.
ハイブリッド開発戦略を使用する
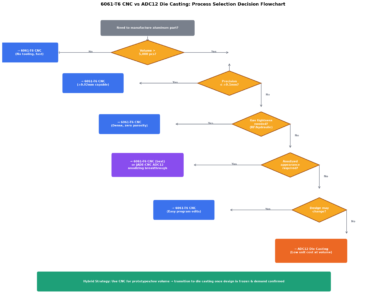
一般的なルートは、6061-T6 から初期のプロトタイプを機械加工することです。, 関数とアセンブリを検証する, ダイカスト用に成熟した形状を再設計, その後、生産鋳物の重要な部分のみを機械加工します。. プロトタイプの材料とプロセスの違いを文書化する必要がある: 6061-T6 プロトタイプは ADC12 の強さを証明していません, 気孔率, 表面の外観, 熱挙動, または長期耐久性.
JADE-CNC がプロセス選択をサポートする方法
JADE-CNC は、プロジェクトがツーリングに着手する前に、鋳造と機械加工のコンセプトに照らして 6061-T6 機械加工ルートをレビューできます。. レビューは機能へのアクセスに焦点を当てています, 許容範囲, 加工時間, 鋳造の再設計, 二次的な操作, 仕上げる, 検査, 量, デザインの安定性.
- 設計検証用に機械加工された 6061-T6 プロトタイプと少量部品
- 壁の DFM レビュー, ポケット, スレッド, 内部半径, 日付, およびツールへのアクセス
- 鋳造のままでよいフィーチャーと機械加工が必要なフィーチャーの特定
- 重要な鋳造データムのための治具と機械加工の計画, 穴, 顔, とスレッド
- アルマイト処理の仕上げとマスキングの検討, 化成皮膜, 絵画, または粉体塗装
- 機能リスクと合意されたプロジェクト記録に基づいた検査計画
- 実機CADモデルによるコスト比較, 数量, 終わります, と品質範囲
CADモデルを送信する, 2D図, 年間生産量, プログラムライフ, 合金要件, 仕上げる, と検査範囲 JADE-CNC 製造レビューをリクエストする.
よくある質問
プロセス選択に関する一般的な質問
ADC12 ダイカストは CNC 機械加工よりもどれくらい安くなりますか?
普遍的な量はない. プロジェクト固有の金型から損益分岐点を計算, 資格, ユニット加工, 鋳造, 二次操作, 仕上げ, スクラップ, メンテナンス, 貨物, そしてコストを変更する.
ADC12は6061-T6と同じくらい強力ですか?
ADC12 は有用な強度を提供できます, しかし、6061-T6 は一般に、より高く安定した降伏強度とはるかに優れた延性を提供します。. 実際のセクションとプロセスには認定またはテストされた鋳造データを使用します.
ADC12を陽極酸化できますか?
はい, しかし、シリコンと銅が多く含まれているため明るくなります。, 均一な装飾結果は 6061-T6 よりも困難. 生産代表サンプルを承認し、粉体塗装を検討する, 絵画, または外観の一貫性が重要な場合は化成塗装.
CNC 設計をダイカストに直接移行できるか?
通常はレビューなしではありません. 下書き, パーティング方向, フィレ, 壁の均一性, ゲート, エジェクター, オーバーフローする, スライド, 加工データムは鋳造プロセス用に設計する必要があります。.
ダイカスト部品は CNC レベルの公差を保持できますか?
選択したフィーチャは鋳造後に機械加工可能. 部品の大部分にわたって厳密な公差が要求されると、ダイカストの経済的利点が失われる可能性があります, したがって、鋳造のままの要件と機械加工された要件を区別します.
密閉型エンクロージャにはどのプロセスが適していますか?
高密度の 6061-T6 ストックは通常、気孔リスクが少ない. ADC12は鋳造工程時に使用可能, 加工深さ, リークテスト, 気孔率の許容, あらゆる含浸が適切に指定され、検証されている.
ADC12 の量産前にプロトタイプでは 6061-T6 を使用する必要があるか?
ジオメトリとアセンブリの検証では多くの場合「はい」. テスト計画はさまざまな強度を考慮する必要があります, 延性, 導電率, 気孔率, そして最終的なキャストの仕上げ動作.
結論
柔軟性がある場合は 6061-T6 CNC 加工を選択してください, 精度, 延性, 導電率, 密な在庫, または装飾陽極酸化処理が決定を下します. 安定した需要と鋳造に適した形状でツーリングが正当化され、品質計画で気孔率を管理できる場合は、ADC12 ダイカストを選択してください。, 二次加工, そして仕上げ.
最も強力な決定は、同じ CAD モデルと受け入れ基準から構築された 2 つの完全なプロセス計画から得られます。. ツールの比較, 経常費用, デザイン変更, スクラップ, 後加工, 仕上げる, 検査, ロジスティクス, ルートを選択する前に、プログラム寿命を確認してください。.
関連する 6061-T6 記事

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.