



Una guía práctica de ingeniería para 6061-T6 mecanizado CNC de aluminio, incluyendo el comportamiento material, temperamento T6, comparaciones de aleaciones, parámetros de mecanizado, acabados superficiales, factores de costo, reglas del DFM, y ejemplos de proyectos reales.
Introducción
6061-El aluminio T6 es uno de los materiales más comúnmente especificados para piezas mecanizadas de precisión porque ofrece un equilibrio práctico de resistencia., resistencia a la corrosión, maquinabilidad, disponibilidad, y costo. Los ingenieros lo usan para soportes., carcasas, disipadores de calor, accesorios, componentes robóticos, Cavidades de RF, y muchas otras aplicaciones de mecanizado CNC de aluminio.
Aún, elegir 6061-T6 no garantiza automáticamente un buen resultado. Grosor de la pared, estrategia de tolerancia, selección de herramientas, control de temperatura, subsidio de anodizado, y la geometría de la pieza afectan la calidad del mecanizado y el costo final.. Esta guía explica cómo se comporta el 6061-T6 durante mecanizado CNC personalizado y como diseñar, cita, e inspeccionar las piezas hechas con él.
Qué cubre esta guía
- 6061-Propiedades del material T6: químico, mecánico, térmico, y datos electricos
- Qué significa el temperamento T6 y cuándo T651 es una mejor opción
- 6061-comparaciones T6 con 7075, 6063, 5052, 304 acero inoxidable, y ADC12
- Parámetros de mecanizado CNC, estampación, fijación, y control de tolerancia
- Acabados superficiales para piezas 6061-T6, incluyendo revestimientos anodizados y conductores
- Factores de costos y efectos de volumen en el mecanizado CNC 6061-T6
- Directrices DFM para paredes., agujeros, tolerancias, y tratamiento de superficies
- Ejemplos de proyectos para desafíos comunes de mecanizado 6061-T6
- Preguntas frecuentes sobre ingeniería
Propiedades de los materiales
El valor de 6061-T6 proviene de su conjunto de propiedades equilibradas.. No es la aleación de aluminio más resistente., ni el mas barato, pero es predecible, ampliamente disponible, y fácil de mecanizar de forma consistente.
Composición química
6061 es una aleación de Al-Mg-Si tratable térmicamente. El magnesio y el silicio precipitan el Mg2Si durante el envejecimiento, que es la principal fuente de fortalecimiento. El cobre añade fuerza, mientras que el cromo ayuda a controlar el crecimiento del grano y mejora la resistencia a la corrosión..
| Elemento | mín. (%) | máx. (%) | Role |
| Aluminio (Alabama) | 95.80 | 98.60 | metales básicos |
| Magnesio (magnesio) | 0.80 | 1.20 | Fortalecimiento primario (Mg₂Si) |
| Silicio (Y) | 0.40 | 0.80 | Fortalecimiento primario (Mg₂Si), mejora la fluidez |
| Cobre (Cu) | 0.15 | 0.40 | Aumenta la fuerza, promueve el endurecimiento de la edad |
| Cromo (cr) | 0.04 | 0.35 | Controla el crecimiento del grano., mejora la resistencia a la corrosión |
| Hierro (fe) | — | 0.70 | Impureza residual |
Propiedades mecánicas
6061-T6 normalmente proporciona 310 Resistencia a la tracción MPa y 276 límite elástico MPa. Eso es más bajo que muchos aceros., pero la aleación tiene sólo aproximadamente un tercio de la densidad del acero., lo que le da una fuerte ventaja de fuerza-peso. Su módulo inferior también importa: comparado con el acero, 6061 Las piezas se deforman más bajo la misma carga., por lo que la rigidez debe comprobarse al principio del diseño..
| Propiedad | Valor | Unidad |
| Resistencia a la tracción | 310 | MPa |
| Fuerza de producción (0.2% compensar) | 276 | MPa |
| Alargamiento | 8-12 | % |
| Módulo de elasticidad | 68.9 | GPa |
| Dureza Brinell | 95 | media pensión |
| Resistencia a la fatiga | 96.5 | MPa |
| Densidad | 2.70 | gramos/cm³ |
Propiedades térmicas y eléctricas
6061-T6 conduce bien el calor, lo que ayuda a que el calor de corte salga de la interfaz herramienta-pieza y admite velocidades de corte más altas. La compensación es la expansión térmica.. A 10 El cambio de temperatura en grados C puede crear aproximadamente 0.0236 mm de movimiento dimensional en un 100 característica mm, que ya es mayor que muchas tolerancias de precisión.
Es 40-47% La conductividad eléctrica IACS hace 6061 útil para cajas electrónicas, Cavidades de RF, y Mecanizado CNC con disipador de calor personalizado aplicaciones. Sin embargo, El anodizado crea una capa de óxido aislante., por lo que las superficies conductoras pueden necesitar enmascarar o un recubrimiento conductor en su lugar.
Artículo relacionado con el clúster: 6061-Propiedades del aluminio T6: Químico, Mecánico, y datos térmicos
¿Qué significa T6??
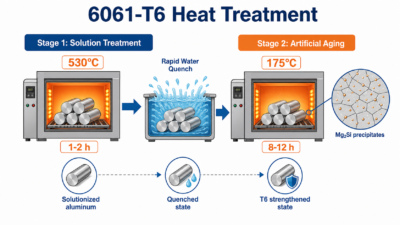
T6 es una designación de temperamento. Para 6061, Significa que el material ha sido tratado térmicamente con solución y envejecido artificialmente.. Esta es la condición más común para mecanizado CNC. 6061 piezas porque da estabilidad, Resistencia repetible sin que la aleación sea difícil de mecanizar..
El proceso de tratamiento térmico T6
Tratamiento de solución: la aleación se calienta a aproximadamente 530 tu c, mantenido el tiempo suficiente para disolver el magnesio y el silicio en la matriz de aluminio, y luego se enfrió rápidamente para retener una solución sólida sobresaturada..
Envejecimiento artificial: el material se recalienta a aproximadamente 175 grados C y se mantiene durante varias horas. Durante este paso se forman finos precipitados de Mg2Si., aumentar la fuerza y la dureza al limitar el movimiento de dislocación.
T6 frente a otros temperamentos
| Temperamento | De tensión (MPa) | Producir (MPa) | Alargamiento (%) | media pensión | Solicitud |
| oh (recocido) | 124 | 55 | 25 | 30 | conformado profundo |
| T4 | 241 | 145 | 22 | 65 | Doblar + post-envejecimiento |
| T6 | 310 | 276 | 8-12 | 95 | Mecanizado CNC, partes estructurales |
| T651 | 310 | 276 | 8-12 | 95 | Placa/barra gruesa, alivio del estrés |
| T5 | 262 | 207 | 12 | 75 | Perfiles extruidos |
T6 se usa ampliamente en el mecanizado CNC porque combina buena resistencia, maquinabilidad predecible, propiedades estables, fuerte rendimiento anodizado, y amplia oferta de mercado.
T651 tiene las mismas propiedades mecánicas nominales que T6., pero incluye un paso de estiramiento para reducir el estrés residual.. Para placas gruesas y piezas largas, T651 suele ser la opción más segura porque es menos probable que se mueva durante el desbaste y el acabado..
Comparaciones de materiales
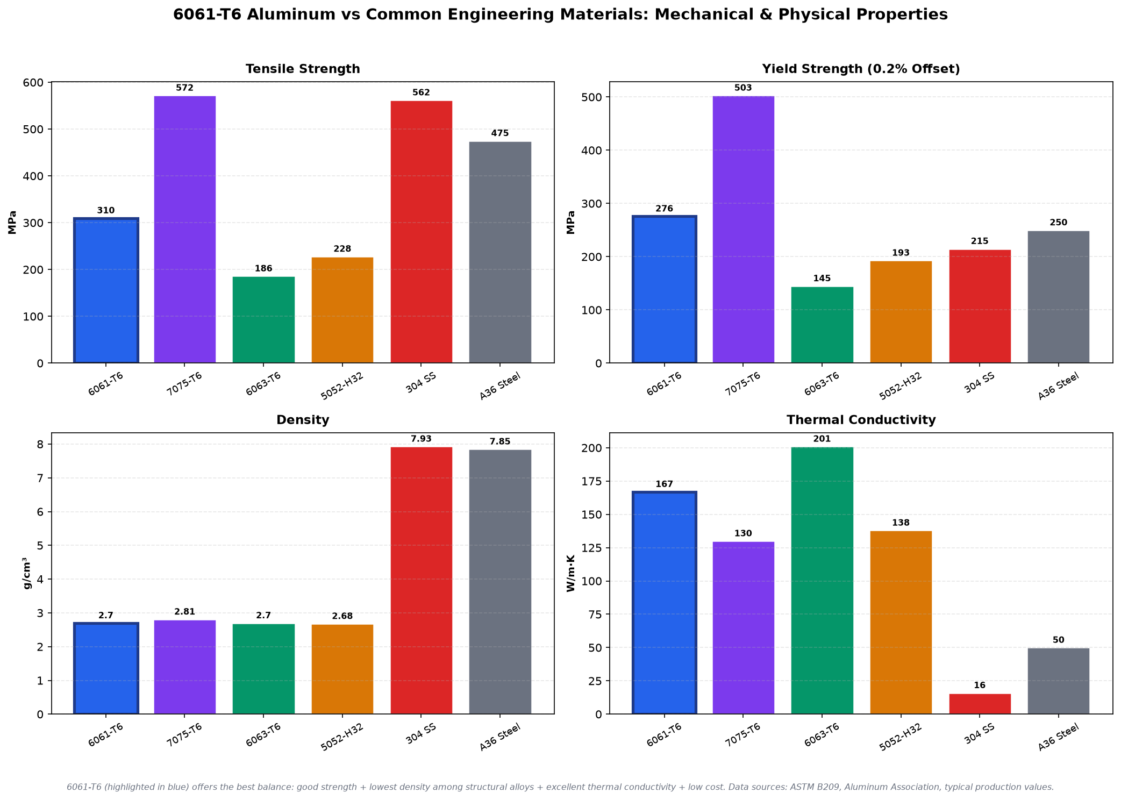
La selección de materiales es donde comienzan muchos problemas de costo y rendimiento.. La elección correcta depende de la carga., rigidez, exposición a la corrosión, requisitos cosméticos, volumen de producción, y si la pieza se mecanizará a partir de una placa, bar, extrusión, o casting.
6061-T6 frente a 7075-T6
7075-T6 es mucho más fuerte que 6061-T6 y a menudo se selecciona para aplicaciones aeroespaciales y de alta carga.. Las compensaciones son un mayor costo de material., menor resistencia a la corrosión, peor soldabilidad, y un control de mecanizado más exigente. Usar 7075 Cuando la fuerza es el factor limitante., no simplemente porque suena más premium.
Artículo relacionado con el clúster: 6061-Aluminio T6 frente a 7075-T6: Fortaleza, Costo, y maquinabilidad
6061-T6 frente a 6063-T6
6063 es principalmente una aleación de extrusión. Ofrece una apariencia anodizada limpia y un menor costo., pero es significativamente más débil que 6061. Elegir 6063 para perfiles extruidos, piezas decorativas, y algunos disipadores de calor; elegir 6061 para componentes estructurales mecanizados por CNC.
6061-T6 frente a 5052-H32
5052 Es una aleación de Al-Mg no tratable térmicamente con excelente resistencia a la corrosión y formabilidad.. A menudo es más adecuado para chapa, partes dobladas, y ambientes marinos o químicos, mientras que el 6061-T6 suele ser mejor para piezas estructurales fresadas.
6061-T6 frente a 304 Acero inoxidable
304 El acero inoxidable ofrece una mayor resistencia a la corrosión y un rendimiento mucho mejor a altas temperaturas.. También es mucho más denso., más caro por volumen, y más lento de mecanizar. Utilice acero inoxidable cuando haya corrosión., temperatura, o los requisitos de higiene justifican el coste añadido y el tiempo de mecanizado.
6061-Aluminio fundido a presión T6 frente a ADC12
ADC12 está diseñado para fundición a presión de gran volumen. Puede reducir el costo unitario una vez que el volumen es lo suficientemente alto como para justificar el uso de herramientas., pero trae menor precisión, posible porosidad, y peor rendimiento de anodizado. Para prototipos, producción de bajo volumen, tolerancias estrictas, y anodizado limpio, Mecanizado CNC 6061 suele ser el camino más flexible.
Artículo relacionado con el clúster: 6061-Aluminio fundido a presión T6 frente a ADC12: Mecanizado CNC versus fundición a presión
Mecanizado CNC 6061-T6: Herramientas, Velocidades, y feeds
6061-El T6 es indulgente en comparación con muchos metales de ingeniería., pero todavía necesita herramientas afiladas, buena evacuación de virutas, fijación estable, y conciencia de la temperatura. Los problemas más comunes son la acumulación de bordes., movimiento de pared delgada, rebabas, y deriva dimensional en características de precisión.
Selección de herramientas
| Material de la herramienta | Solicitud | Costo |
| Carburo sin recubrimiento | Desbaste/acabado general | Medio |
| Carburo recubierto de diamante (contenido descargable) | Acabado de alta velocidad | Alto |
| PCD (Diamante policristalino) | Alto volumen, alta precisión | muy alto |
| HSS | grifos, escariadores, bajo volumen | Bajo |
para generales fresado CNC, Fresas de metal duro sin recubrimiento con dos o tres canales, un alto ángulo de hélice, y las grandes gargantas para virutas son un punto de partida fiable. Las herramientas con revestimiento de diamante pueden ayudar en acabados de alta velocidad o tiradas de producción largas.. Cualquiera que sea el revestimiento, el filo debe permanecer afilado; las herramientas sin filo manchan el aluminio y aumentan el filo reconstruido.
Parámetros de corte para herramientas de carburo
| Operación | Velocidad de corte (m/min) | Alimentación por diente (mm/z) | DOC (milímetros) |
| Desbaste (molino lateral) | 300-500 | 0.05-0.15 | 0.5-1.0×D |
| Desbaste (molino de cara) | 400-600 | 0.10-0.20 | 1-3 |
| Semiacabado | 500-800 | 0.03-0.08 | 0.3-0.5 |
| Refinamiento | 600-1000+ | 0.02-0.05 | 0.1-0.3 |
| Perforación (5-10milímetros) | 150-300 | 0.10-0.20mm/vuelta | — |
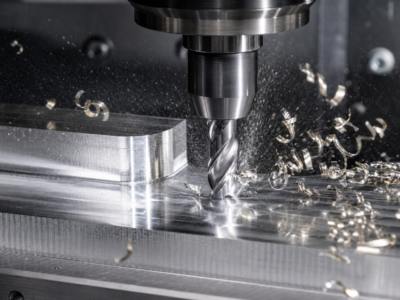
La regla práctica es simple.: Utilice suficiente velocidad de husillo y avance para mantener las virutas en movimiento.. Cuando las RPM de la máquina son limitadas, no compensar frotando con un avance muy bajo. Una velocidad de alimentación estable, carga de chip correcta, y una estrategia de refrigerante eficaz suele ser más importante que perseguir un número de velocidad teórico.
Fijación y Antideformación
Porque 6061 Tiene un módulo más bajo que el acero., Las paredes delgadas pueden flexionarse bajo fuerzas de sujeción y corte.. Utilice una presión de sujeción moderada, mandíbulas suaves, sujeción al vacío cuando corresponda, y separar el desbaste del acabado. Para piezas delgadas o de alto valor, Deje stock para una pasada ligera final después de que la pieza se haya relajado..
Lograr tolerancias estrictas
6061-T6 puede mantener tolerancias de precisión, pero el control de la temperatura suele ser el factor decisivo. Para dimensiones críticas, Permitir que el material y la máquina alcancen el equilibrio térmico., terminar en un ambiente controlado, y verificar las características con la información adecuada Servicios de inspección CNC en lugar de depender únicamente de las compensaciones de la máquina.
Artículo relacionado con el clúster: 6061-Parámetros de mecanizado CNC T6: Velocidades, Feeds, Estampación, y tolerancias
Acabados de superficie para piezas 6061-T6
6061-T6 responde bien a muchos acabado superficial procesos. El acabado correcto depende de la apariencia., resistencia a la corrosión, conductividad, tener puesto, requisitos de enmascaramiento, y tolerancia dimensional.
Anodizado
El anodizado forma una capa controlada de óxido de aluminio que mejora la resistencia a la corrosión y la dureza de la superficie al tiempo que permite teñir el color.. El anodizado sulfúrico tipo II es el acabado estándar para muchos mecanizados. 6061 regiones; El anodizado duro tipo III se utiliza cuando la resistencia al desgaste es más importante que el brillo del color..
| Tipo | Película (µm) | Dureza (alto voltaje) | Color | Costo |
| Tipo I (De cromo) | 2-7 | 200-400 | Transparente/gris | Medio |
| Tipo II (Sulfúrico) | 5-25 | 300-500 | Teñible todos los colores | Bajo |
| Tipo III (Duro) | 25-100 | 400-800 | Gris/negro | Alto |
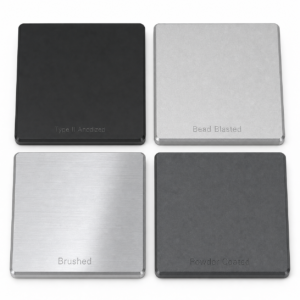
Un error de diseño común es ignorar la acumulación de anodizado.. Como regla general, aproximadamente la mitad del espesor de la película crece hacia afuera. A 10 La película micrométrica puede agregar aproximadamente 5 micrómetros por superficie, lo que importa en los agujeros, tragamonedas, trapos, y conjuntos ajustados.
Artículo relacionado con el clúster: 6061-Anodizado T6: Tipos, Bandera, Espesor, y guía de procesos
Otros acabados superficiales
| Finalizar | Apariencia | Corrosión | Costo | Solicitud |
| Granallado | Mate uniforme | Justo (solo base) | Bajo | Preanodizado, apariencia mate |
| Cepillado | textura lineal | Justo | Medio | Electrónica de consumo premium |
| Conversión de cromato | Incoloro/amarillo | Bien | Bajo | Protección conductiva contra la corrosión, imprimación de pintura |
| Recubrimiento en polvo | Varios colores/texturas | Excelente | Medio | Cerramientos, equipo al aire libre |
| Pintura liquida | Varios efectos | Bien | Bajo-Medio | Partes de apariencia, decorativo |
JADE-CNC apoya la coordinación de mecanizado a acabado, incluyendo anodizado, voladura de cuentas, cepillado, y procesos de recubrimiento asociados. Lo importante no es sólo si hay un acabado disponible, pero si enmascarar, tolerancia de tolerancia, consistencia del color, y la inspección se planifican antes de que comience el mecanizado.
Costo del mecanizado CNC 6061-T6
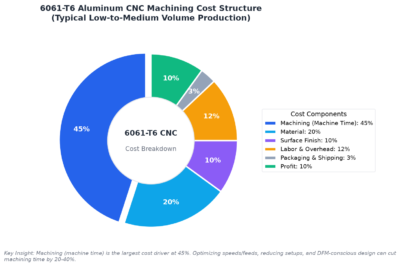
El costo de una pieza 6061-T6 depende menos del nombre de la aleación y más de la geometría., tiempo de ciclo, requisitos de tolerancia, recuento de configuración, acabado superficial, nivel de inspección, y volumen de producción. El precio del material importa, pero el tiempo de mecanizado suele ser el mayor factor de coste..
Estructura de costos
| Artículo de costo | Porcentaje |
| Material | 10-30% |
| Mecanizado (tiempo de la máquina) | 40-60% |
| Acabado superficial | 5-20% |
| Mano de obra/gastos generales | 10-20% |
| Embalaje/Envío | 2-5% |
| Ganancia | 10-20% |
Precio Indicativo del Material
Las cifras siguientes son rangos de mercado indicativos a partir de agosto. 2026. Deben ser tratados como contexto de cita., precios de compra no fijos. El costo final depende de la región., proveedor, formulario de acciones, espesor, necesidades de certificación, y volumen de pedidos.
| Forma | Especificación | Precio (USD/kilo) |
| 6061-Placa T6 | 1-10milímetros | 3.7-6.0 |
| 6061-Placa T6 | 10-50milímetros | 3.3-5.2 |
| 6061-Placa gruesa T651 | >25milímetros | 4.5-7.5 |
| 6061-Barra T6 | 10-150milímetros | 3.0-5.2 |
Tendencia del precio del aluminio
| Año | Promedio | Rango | interanual |
| 2024 | $2,970 | $2,806-3,164 | — |
| 2025 | $3,257 | $3,015-3,552 | +9.7% |
| 2026 (pronóstico) | $3,507-3,657 | $3,343-3,761 | +7.7-12.3% |
Costo por volumen
| Volumen | Precio unitario | Plazo de entrega |
| Prototipo (1-5) | 3-5x línea de base | 3-7 días |
| Bajo (10-50) | 1.5-2x línea de base | 7-12 días |
| Medio (100-500) | 1.0-1.3x línea de base | 12-20 días |
| Alto (1000+) | 0.7-1.0x línea de base | 20-40 días |
La mayor caída del precio unitario suele producirse entre un prototipo único y un lote pequeño.. Después aproximadamente 100 piezas, El ahorro continúa pero la curva se aplana.. Para volúmenes muy altos, la extrusión o la fundición a presión pueden resultar más económicas, pero esos procesos requieren herramientas y conllevan diferentes restricciones de tolerancia y acabado..
Para mecanizado CNC de bajo volumen, JADE-CNC se centra en la estabilidad del proceso, Comentarios de DFM, y control de consistencia entre lotes en lugar de simplemente cotizar el precio más bajo por pieza.
Directrices DFM para piezas 6061-T6
Un buen DFM es la forma más rápida de reducir costes y evitar sorpresas en el mecanizado. El objetivo no es soltar todas las funciones.; Es reservar tolerancias estrechas y geometría difícil para las características que realmente afectan la función..
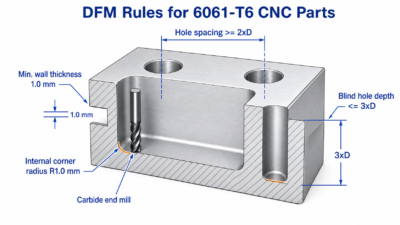
Espesor de la pared
- Mínimo: 0.5 mm para paredes cortas con fijación especial
- Recomendado: 1.0 mm o más grueso para la mayoría de las paredes mecanizadas
- Paredes altas arriba 20 milímetros: utilizar al menos 1.5 mm de espesor o añadir nervaduras
Agujeros e hilos
- Diámetro mínimo del agujero: 0.5 milímetros, con 1.0 mm o mayor preferido
- Profundidad del agujero ciego: manténgase por debajo de 3x el diámetro cuando sea posible
- Mínimo de hilo: M1.6 posible, Se prefiere M3 o más grande
- Profundidad efectiva del hilo: normalmente no más de 2,5 veces el diámetro nominal
- Estimación de perforación de grifo: diámetro nominal menos paso 1,0825x
Esquinas y Filetes
- Radio de esquina interior: 0.5 mm mínimo, 1.0 mm preferido
- Los radios interiores deben coincidir con los tamaños de herramientas disponibles.; Evite especificar esquinas internas afiladas
- Rompa los bordes externos afilados con chaflanes C0.2-C0.5 o filetes R0.2-R0.5
Tolerancias
- Tolerancia general: +/-0.1 mm para características no críticas
- Tolerancia de precisión: +/-0.02-0.05 mm donde la función lo requiere
- Alta precisión: +/-0.005-0.01 mm sólo con control de proceso especial
- Aplique tolerancias estrictas sólo al acoplamiento., caza de focas, alineación, o dimensiones funcionales
Diseño de tratamiento de superficies
- Permite la acumulación de anodizado en superficies de contacto de precisión.
- Enmascarar superficies conductoras cuando se requiere contacto eléctrico.
- Enmascare o persiga orificios roscados cuando el espesor del recubrimiento pueda afectar el ensamblaje
Artículo relacionado con el clúster: 6061-Directrices T6 DFM: Lista de verificación y consejos de diseño para fabricación
Ejemplos de proyectos
Los siguientes ejemplos muestran cómo el comportamiento material, fijación, refinamiento, e inspección se unen en proyectos reales 6061-T6.
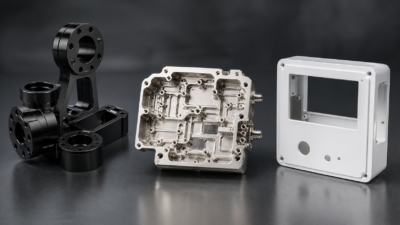
Ejemplos de proyectos
Caso 1: Conjunto de componentes estructurales robóticos
- Alcance: brazo superior, antebrazo, bridas de unión, placa efectora terminal, y soportes de motor
- Material: 6061-T6/T651
- Requisitos críticos: +/-0.02 mm orificios de unión y +/-0.01 descentramiento de la cara mm
- Finalizar: Granallado y anodizado negro
- estrategia de proceso: 5-planificación de la configuración del eje, separación rugoso/acabado, alivio del estrés, y anodizado por lotes unificado
- Resultado: 12-entrega en el día con tolerancias cumplidas, consistencia del color controlada, y premontaje pasado
Caso 2: Cavidad de comunicación RF
- Parte: 5Cavidad del filtro G, 120 incógnita 80 incógnita 30 milímetros
- Material: 6061-Stock sólido T6 para evitar la porosidad de la fundición.
- Requisitos críticos: cavidad +/-0.02 mm y planitud 0.01 milímetros
- Finalizar: Níquel químico en el interior y anodizado natural en el exterior.
- Desafío: Secuencia de enmascaramiento y tratamiento de superficies para rendimiento de RF.
- Resultado: llanura 0.008 milímetros, ra interna 0.6, estanqueidad al gas superada, y se cumplió el rendimiento de RF
Caso 3: Caja y soporte para dispositivos médicos
- Alcance: recinto superior/inferior, soporte interno, y bisel de pantalla
- Material: grado médico 6061-T6
- Finalizar: anodizado blanco en las cajas y anodizado gris oscuro en el bisel
- Desafío: paredes delgadas, consistencia cosmética, y 0.1 mm de separación de la carcasa
- Resultado: 10-entrega en el día, sin defectos de acabado visibles, 0.1 +/-0.015 mm de separación, y la inspección pasó
Conclusión
6061-El T6 sigue siendo la opción de aluminio predeterminada para muchas piezas mecanizadas de precisión porque es lo suficientemente resistente para muchas aplicaciones., fácil de obtener, eficiente para mecanizar, y compatible con acabados comunes. No siempre es el mejor material, aunque. Usar 7075 Cuando la máxima fuerza es esencial, 6063 para perfiles extruidos, 5052 para piezas de chapa formadas resistentes a la corrosión, 304 Acero inoxidable para corrosión severa o calor., y ADC12 cuando el volumen de fundición a presión justifica el uso de herramientas.
Un proyecto 6061-T6 exitoso generalmente depende de herramientas afiladas, carga de chip correcta, fijación estable, control de temperatura, tolerancias realistas, y planificación del acabado superficial. Cuando esas decisiones se toman temprano, 6061-T6 puede ofrecer un rendimiento sólido a un costo razonable.
Capacidades de JADE-CNC 6061-T6
- 6061-Placas y barras T6/T651 disponibles para producción de prototipos y lotes
- 3-eje, 4-eje, y centros de mecanizado de 5 ejes más tornos CNC
- Anodizado, voladura de cuentas, cepillado, y socios de recubrimiento coordinados
- Inspección CMM e ISO 9001:2015 gestión de calidad
- Prototipo, bajo volumen, y soporte de producción de volumen medio
- análisis DFM, recomendaciones de proceso, y soporte en la selección de materiales
Para revisar un proyecto 6061-T6, envíe su modelo 3D y dibujos 2D a JADE-CNC y solicitar presupuesto de mecanizado CNC. Para la mayoría de los proyectos, el equipo puede revisar la capacidad de fabricación, elección de materiales, acabado superficial, y requisitos de inspección antes de que comience la producción.
Preguntas frecuentes
¿El 6061-T6 es bueno para el mecanizado CNC??
Sí. 6061-Máquinas T6 limpiamente con herramientas afiladas, soporta altas velocidades de corte, y puede producir buenos acabados superficiales con bajo desgaste de herramientas.
¿Cuál es la diferencia entre 6061 y 6061-T6?
6061 es el grado de aleación. T6 es el temperamento, lo que significa que el material ha sido tratado térmicamente con solución y envejecido artificialmente.. Para piezas mecanizadas, 6061 sin más detalles generalmente se refiere al stock 6061-T6 o 6061-T651.
¿Se puede anodizar el 6061-T6??
Sí. 6061-T6 es una de las aleaciones de aluminio más fiables para el anodizado tipo II y también se puede anodizar duro cuando la resistencia al desgaste es importante..
¿Es el 6061-T6 más fuerte que el 7075-T6??
No. 7075-T6 es mucho más fuerte, pero también es más caro y menos resistente a la corrosión.. 6061-El T6 suele ser la mejor opción cuando el rendimiento y el costo equilibrados son más importantes que la resistencia máxima..
¿Qué tolerancias puede mantener el 6061-T6??
Las tolerancias generales mecanizadas suelen estar alrededor +/-0.05 a +/-0.1 milímetros. Las características de precisión pueden alcanzar +/-0.02 mm o más apretado con máquinas adecuadas, fijación, control de temperatura, e inspección.
¿Cuánto cuesta el 6061-T6??
Los costos de materiales cambian con las condiciones del mercado., formulario de acciones, proceso de dar un título, y volumen. En muchas piezas mecanizadas, El tiempo y la configuración de la máquina son factores de costos mayores que la materia prima por sí sola..
¿Debo elegir el mecanizado CNC 6061-T6 o la fundición a presión ADC12??
Elija mecanizado CNC 6061 para prototipos, volumen bajo a medio, tolerancias estrictas, anodizado, y la integridad del material sólido. Elija la fundición a presión ADC12 para formas complejas de gran volumen cuando el costo de las herramientas esté justificado.
¿Qué espesor mínimo de pared es práctico para las piezas 6061-T6??
A 0.5 La pared de mm puede ser posible para características cortas con accesorios especiales., pero 1.0 mm o más grueso es un objetivo de diseño más seguro para la mayoría de las piezas mecanizadas CNC.
Artículos relacionados con 6061-T6
- 6061-Guía completa de mecanizado CNC de aluminio T6
- 6061-Aluminio T6 frente a 7075-T6: Fortaleza, Costo & maquinabilidad
- 6061-Anodizado de aluminio T6: Tipos, Bandera, Espesor & Reglas de diseño
- 6061-Parámetros de mecanizado CNC T6: Velocidades, Feeds, Estampación & Control de procesos
- 6061-Aluminio T6 frente a ADC12: Mecanizado CNC o fundición a presión?
- 6061-Directrices DFM de mecanizado CNC T6: Reglas de diseño & Lista de verificación
- 6061-Propiedades del aluminio T6: Mecánico, Térmico & Datos químicos
Esta guía se basa en datos de materiales publicados., información pública del mercado, y experiencia práctica en mecanizado. Las referencias de precios son orientativas a partir de agosto. 2026 y debe ser confirmado durante la cotización del proyecto..

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..