



Warum kann die gleiche Zeichnung Angebote erhalten, die sich unterscheiden? 100%?
Viele Entwicklungs- und Beschaffungsteams haben dies gesehen: Dieselbe Zeichnung eines Edelstahlteils, die an drei Bearbeitungsbetriebe gesendet wird, kann zu Preisen zurückkommen, die sich um den Faktor zwei unterscheiden können. Fehlt dem niedrigen Anführungszeichen der Umfang?? Ist das hohe Angebot mit unnötigen Kosten verbunden?? In Wirklichkeit, Angebotsunterschiede folgen einer klaren Kostenlogik – wenn Sie diese verstehen, können Sie beurteilen, welches Angebot vollständig ist, realistisch, und passend zum Projekt.
Angebotsunterschiede ergeben sich normalerweise aus den gesamten Herstellungskosten
Für das gleiche Edelstahlteil, Zitate unterscheiden sich um 20% Zu 50% sind keine Seltenheit. Ein niedrigerer Preis kann durch schnellere Bearbeitungszyklen erzielt werden, oder es kann daran liegen, dass die Nachbearbeitung weggelassen wurde, Inspektion Dokumentation, oder Risikokontingenz. Beim Vergleich von Angeboten, Vergleichen Sie nicht nur den Stückpreis, sondern bestätigen Sie, ob der Angebotsumfang Materialzertifikate umfasst, Prüfung kritischer Abmessungen, Oberflächenveredelung, Verpackungsanforderungen, und Verantwortung für den Umgang mit Abweichungen.
Kostenfaktor | Warum es das Angebot beeinflusst | Kostensenkungsrichtung |
Materialqualität | 304, 316, 316L, 303, 17-4PH unterscheiden sich im Preis und in der Bearbeitbarkeit | Geben Sie höhere Noten nicht zu oft an; basierend auf Korrosion auswählen, Stärke, und Compliance-Anforderungen |
Geometrische Komplexität | Tiefe Hohlräume, dünne Wände, lange Überhänge, und kleine Innenecken verlängern die Bearbeitungszeit | Entspannen Sie nicht funktionale Innenecken, Fügen Sie bearbeitbare Fasen und Spannflächen hinzu |
Toleranz & Rauheit | Zu enge Toleranzen erhöhen die Endbearbeitung, Schleifen, und Inspektion | Unterscheiden Sie Funktionsmaße von allgemeinen Maßen |
Werkzeugverschleiß | Klebrigkeit und Kaltverfestigung von Edelstahl erhöhen die Werkzeugkosten | Schnittparameter optimieren, Kühlung, und Werkzeugwege |
Nachbearbeitung | Passivierung, Elektropolieren, PVD, und Strahlen fügen weitere Prozess- und Prüfschritte hinzu | Geben Sie die erforderlichen Bereiche in den Zeichnungen klar an; Vermeiden Sie eine Überbearbeitung ganzer Teile |
In Edelstahl CNC-Bearbeitung, Materialqualität, Teilekomplexität, Toleranzanforderungen, Bestellmenge, Oberflächenveredelung, Schweißen, Inspektion, Verpackung, und Vorlaufzeit wirken sich alle auf das endgültige Angebot aus. Für ein umfassenderes Verständnis der Edelstahlbearbeitung, beziehen sich auf die CNC-Bearbeitungsanleitung für Edelstahl.
Aufschlüsselung der Kostenstruktur für die Bearbeitung von Edelstahl
Ein Angebot für die Edelstahlbearbeitung setzt sich aus mehreren Kostenschichten zusammen. Für typisch 304/316 Präzisionsgefertigte Teile, Materialkosten machen in der Regel 30–40 % aus, Bearbeitung (einschließlich Abschreibung der Ausrüstung und Arbeitsaufwand) 35%–45 %, Oberflächenveredelung und Nachbearbeitung 10–15 %, Inspektion und Qualitätskontrolle 5 %–10 %, und Management und Gewinn 5 %–10 %.
Diese Proportionen ändern sich mit den Eigenschaften der Teile. Für komplexe Fünf-Achs-Teile, Bearbeitung kann überschreiten 60% während Material auf fällt 20%. Für großvolumige einfache Teile, Material kann überschreiten 50% während der Bearbeitung sinkt auf 30%. Das Verständnis dieser Struktur hilft zu erkennen, wo ein Angebot hoch ist und wo die Kosten gesenkt werden können, ohne dass sich das Qualitätsrisiko erhöht.
Kostenartikel | Reichweite | Notizen |
Materialkosten | 30%–40 % | 316 kostet 50–80 % mehr als 304; Stange/Platte/Schmiedestück unterscheiden sich erheblich |
Bearbeitung | 35%–45 % | Beinhaltet die Abschreibung der Ausrüstung, Arbeit, Werkzeugverbrauch, Kühlmittel |
Oberflächenveredelung | 10%–15 % | Elektropolieren/PVD kostet 2–5x mehr als herkömmliches Polieren |
Schweißen/Wärmebehandlung | 5%–15 % | Geschweißte Teile müssen nach dem Schweißen behandelt werden; Wärmebehandlung verlängert die Zykluszeit |
Inspektion/Qualitätskontrolle | 5%–10 % | Eine vollständige CMM-Inspektion kostet mehr als eine Stichprobenentnahme; Salzsprühtest extra |
Management/Gewinn | 5%–10 % | Inklusive Verpackung, Versand, Overhead |
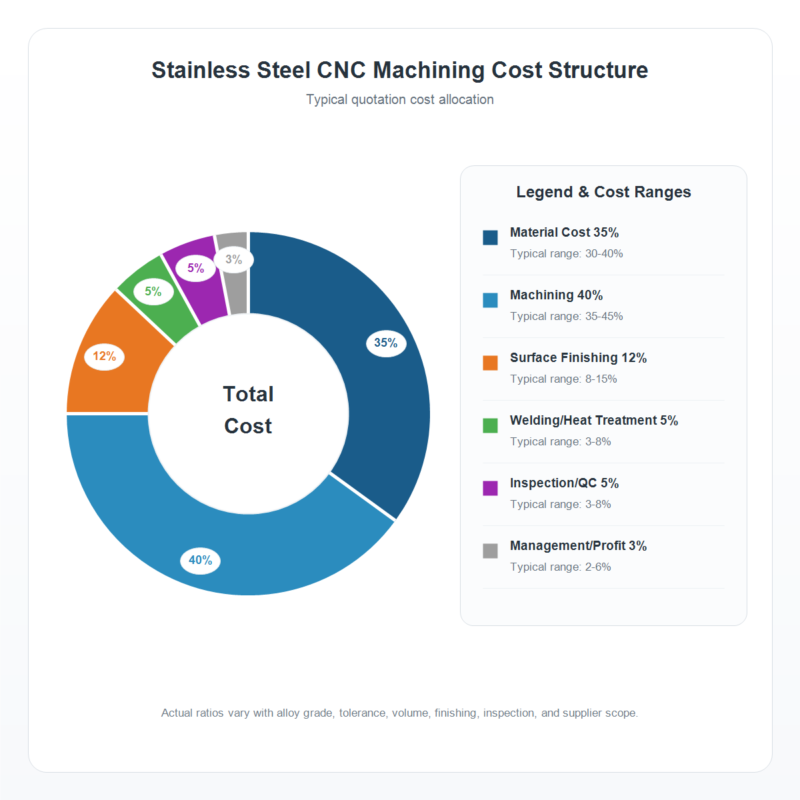
Bildsteckplatz 1: Donut-Diagramm zur Kostenstruktur der Edelstahlbearbeitung (6 Segmente)
10 Kernkostenfaktoren
Materialqualität und Form
Das Material ist die Grundlage eines jeden Angebots. 316 Edelstahlstangen kosten oft mehr als 304; 316L liegt etwas darüber 316; 17-4PH- und Duplexstahl sind teurer. Die Materialform wirkt sich auch auf den Preis aus – Stangenmaterial wird am häufigsten mit transparenter Preisgestaltung verwendet, Für die Nutzung der Platte sind Verschachtelungsberechnungen erforderlich, Schmiedestücke erfordern Werkzeugkosten, und Gussteile haben Mindestbestellmengen. Zusätzlich, Materialstandard (GB/ASTM/EN) und ob ein Materialprüfbericht vorliegt (MTR) Wird bereitgestellt, wirkt sich dies auf den Preis aus. In einem vollständigen Angebot sollte angegeben werden, ob die MTR-Dokumentation enthalten ist.
Zur Materialauswahl, beziehen sich auf 304 vs 316 vs. Edelstahl 316L
Teilekomplexität und Bearbeitungszeit
Die Komplexität bestimmt direkt die Bearbeitungszeit. Einfache Buchsenteile können jeweils Minuten dauern, während komplexe fünfachsige Gehäuse Stunden dauern können. Bewerten Sie die Komplexität in mehreren Dimensionen: ob eine Fünf-Achsen-Simultanbearbeitung erforderlich ist, ob tiefe Löcher und Hohlräume vorhanden sind, ob die Wandstärke unter 2 mm liegt, ob mehrere Winkeloperationen erforderlich sind. Jede Steigerung der Komplexität kann die Bearbeitungskosten verdoppeln. Erfahrene CNC-Teams können die Bearbeitungszeit anhand vollständiger 3D-Modelle und Zeichnungen genauer abschätzen.
Für verwandte Themen, beziehen sich auf Probleme bei der CNC-Bearbeitung von Edelstahl & Lösungen
Anforderungen an Toleranz und Oberflächenrauheit
Engere Toleranzen bedeuten höhere Kosten. Allgemeine Toleranzen (±0,05 mm) sind mit Standard-CNC erreichbar; Präzisionstoleranzen (±0,01 mm) erfordern Präzisionsschleifen und temperaturkontrollierte Werkstätten, Kostensteigerung um 30–50 %. Die Oberflächenrauheit folgt der gleichen Logik – Ra 1,6 μm ist mit Standardfräsen erreichbar, Ra 0,4 μm erfordert Fertigschleifen, Ra 0,05 μm erfordert Spiegelpolieren oder Elektropolieren. Jede unnötig enge Toleranz oder hohe Anforderung an die Endbearbeitung der Zeichnung erhöht die Kosten.
Bestellmenge
Die Bestellmenge ist einer der größten Faktoren, die den Stückpreis beeinflussen. Für Prototypen von 1–5 Stück, Programmierung, aufstellen, und die Kosten für die Erstmusterprüfung verteilen sich auf sehr wenige Teile, wodurch der Stückpreis am höchsten ist. Bei 100+ Stücke, Diese Fixkosten werden amortisiert und der Stückpreis kann auf 40–60 % des Prototypenpreises sinken. Bei 1000+ Stücke, Prozessabläufe können optimiert und dedizierte Vorrichtungen eingesetzt werden, Stückpreis weiter senken. Jedoch, Sehr große Mengen können die Lieferzeit verlängern, einen Ausgleich erfordern.
Anforderungen an die Oberflächenveredelung
Die Kostenauswirkungen der Oberflächenveredelung werden oft unterschätzt. Herkömmliches mechanisches Polieren und Bürsten sind relativ kostengünstig. Elektropolieren erfordert spezielle Ausrüstung und Elektrolyt, kostet 2–3x mehr als herkömmliches Polieren. Für die PVD-Beschichtung sind Vakuumbeschichtungsgeräte und Vorbehandlung erforderlich, mit noch höheren Kosten und minimalen Anforderungen an die Beschichtungsfläche. Die Passivierung ist kostengünstig, erfordert aber den Einsatz von Chemikalien und den Umgang mit der Umwelt; Strahlen ist am kostengünstigsten, eignet sich aber in der Regel besser für nicht sichtbare oder funktionsfähige Innenteile. Wenn mehrere Oberflächen kombiniert werden, Kostenstapel.
Zur Auswahl der Oberflächenveredelung, beziehen sich auf Leitfaden zur Oberflächenveredelung von Edelstahl
Schweißen und Nachbehandlung
Die Kosten für geschweißte Edelstahlteile gehen über den eigentlichen Schweißvorgang hinaus. 316Für das L-Schweißen ist ER316L-Zusatzdraht erforderlich, Passivierung nach dem Schweißen, und für kritische Teile, Lösungsbehandlung oder Schweißnahtprüfung (Eindringprüfung/Radiographie). Die Kontrolle des Schweißverzugs erfordert eine spezielle Vorrichtung, und Verformungen nach dem Schweißen erfordern ein Richten. Diese Kosten sind in vereinfachten Angeboten leicht zu übersehen und können bei der Produktion zu Budgetdruck führen.
Anforderungen an die Wärmebehandlung
Ausscheidungshärtende Edelstähle wie 17-4PH erfordern eine Lösungsbehandlung + Alterungsverhärtung, Hinzufügen von 2–3 Operationen und 3–5 Tagen zum Zyklus. Lösungsbehandlung nach dem Schweißen für 304/316 Für geschweißte Teile sind große Wärmebehandlungsöfen erforderlich, die möglicherweise keine großen Teile aufnehmen kann. Die Wärmebehandlung erhöht nicht nur die direkten Kosten, sondern verlängert auch die Vorlaufzeit, Auswirkungen auf den gesamten Projektzeitplan haben.
Inspektions- und Zertifizierungsanforderungen
Für Standardteile ist möglicherweise nur eine maßliche Probenahme erforderlich, Das ist relativ kostengünstig. Teile aus der Medizin- und Lebensmittelindustrie erfordern möglicherweise eine KMG-Inspektion, Messung der Oberflächenrauheit, Materialüberprüfung, und dokumentierte Aufzeichnungen, was die Kosten erhöht. Wenn spezielle Tests erforderlich sind – Salzsprühtest, Ferritprüfung, Sauberkeitsprüfung – für jede Prüfung fallen zusätzliche Gebühren an. Projekte, die eine medizinische Dokumentation oder zertifizierte Qualitätssysteme erfordern, sind in der Regel mit höheren Verwaltungs- und Dokumentationskosten verbunden.
Verpackung und Versand
Präzisionsteile benötigen eine rostschützende Verpackung (VCI-Papier/Rostschutzöl) und stoßfeste Verpackung (Schaumstoff-/Holzkisten). Für Exportteile sind begaste oder wärmebehandelte Holzkisten erforderlich. Bei großen und schweren Teilen fallen höhere Versandkosten an, und der internationale Versand erfordert Zollabfertigung und Versicherung. Diese Gebühren werden manchmal in Angeboten separat aufgeführt, manchmal im Stückpreis enthalten – prüfen Sie beim Vergleich, ob Verpackung und Versand inbegriffen sind.
Vorlaufzeit und Dringlichkeit
Standardvorlaufzeiten (2–4 Wochen) werden zu Standardpreisen berechnet. Eilaufträge (Lieferung innerhalb 1 Woche) erfordern Warteschlangensprünge und Überstunden, mit Eilgebühren in der Regel 1,3–1,5x Standard. Je enger die Frist, desto weniger Spielraum gibt es für Prozessoptimierungen, was normalerweise die Kosten erhöht. Zusätzlich, Die Auslastung der Lieferantenkapazität wirkt sich auf Angebote aus – Kapazität, Bestellzeitpunkt, und Materialverfügbarkeit können sich auf das endgültige Angebot auswirken.
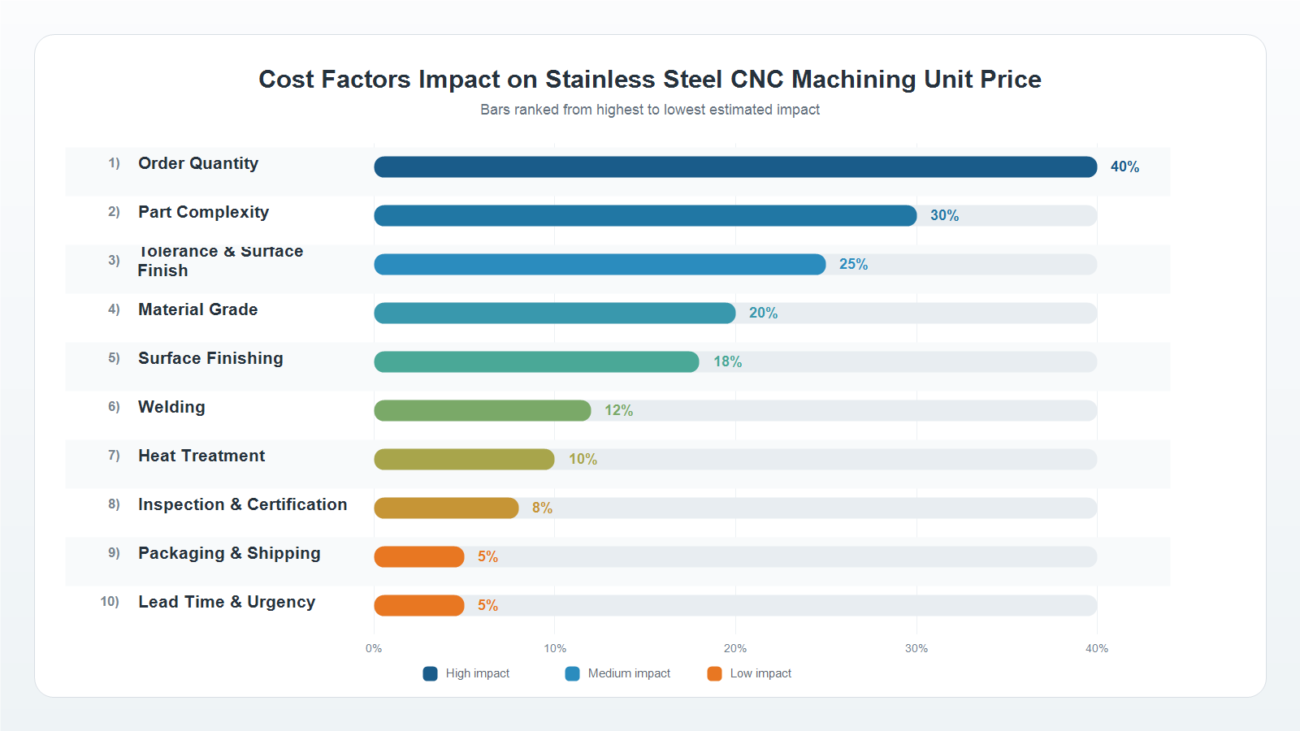
Bildsteckplatz 2: 10 Kostenfaktoren beeinflussen das Ranking-Balkendiagramm (nach Prozentsatz der Auswirkung auf den Stückpreis)
5 Praktische Anweisungen zur Kostenoptimierung
Das Verständnis der Kostenfaktoren ermöglicht eine sinnvolle Kostenoptimierung ohne Qualitätseinbußen. Im Folgenden sind Kostensenkungsmaßnahmen aufgeführt, die JADE-CNC in Produktionsprojekten als wirksam erachtet hat.
Materialoptimierung ist oft die direkteste Methode zur Kostensenkung. Wo es die Umgebung zulässt, ersetzen 304 für 316 kann die Materialkosten senken, wenn die Serviceumgebung dies zulässt; für nicht geschweißte Teile, verwenden 316 anstelle von 316L können die Kosten beim Schweißen gesenkt werden, Korrosion, und die Spezifikationsanforderungen dies zulassen. Jedoch, Die Materialherabstufung muss auf einer Bewertung der Betriebsumgebung – Marine – basieren, medizinisch, und regulierte Umgebungen erfordern eine sorgfältige Materialprüfung.
Die Toleranzoptimierung wird oft übersehen. Das Markieren jeder Abmessung mit ±0,01 mm auf einer Zeichnung treibt die Bearbeitungskosten erheblich in die Höhe. In Wirklichkeit, Nur die Passflächen erfordern enge Toleranzen; Durch die Lockerung nicht zusammenpassender Oberflächen auf eine geeignetere Toleranz können die Kosten gesenkt werden, ohne die Funktion zu beeinträchtigen. Während der Prozessüberprüfung, Wir helfen unseren Kunden, kritische Dimensionen von allgemeinen Dimensionen zu unterscheiden.
Die Chargenkonsolidierung senkt auch die Kosten. Zusammenführung mehrerer Kleinserienaufträge zur Produktion, oder das Teilen von Material und Vorrichtungen für ähnliche Teile, reduziert die Stückkosten erheblich. Langfristige Programme können auch die Planung von Sicherheitsbeständen oder Rahmenbestellungen nutzen, um wiederholte Einrichtungs- und Einkaufskosten zu reduzieren.
Auch die Vereinfachung der Oberflächenbearbeitung ist wirksam. Das Polieren optisch ansprechender Oberflächen durch Strahlen oder das Unbehandeltlassen nicht optisch ansprechender Oberflächen kostet viel weniger als das Elektropolieren von allem. Passivierung bietet oft ein gutes Kosten-Leistungs-Verhältnis für die Korrosionsbeständigkeit in geeigneten Umgebungen; Elektropolieren ist nicht immer notwendig.
Prozessintegration ist ein Vorteil eines One-Stop-Manufacturing-Partners. Fertigstellung der Bearbeitung, Schweißen, Oberflächenveredelung, und die Inspektion über eine verwaltete Route kann Übergaben reduzieren, Kommunikationskosten, und unklare Verantwortung zwischen mehreren Geschäften. JADE-CNC bietet Service aus einer Hand von der Bearbeitung bis zur Oberflächenveredelung, mit Kosten, Vorlaufzeit, und Qualitätsrisiken vor der Produktion gemeinsam überprüft.
Lieferantentypen im Vergleich für Angebote zur CNC-Bearbeitung von Edelstahl
Die Lieferantenauswahl sollte nicht allein auf dem Stückpreis basieren. Kosten, Lieferung, Technische Kommunikation, Reaktionsfähigkeit, und Qualitätsstabilität sind entscheidend. Im Folgenden wird JADE-CNC in fünf Dimensionen mit branchenführenden Wettbewerbern verglichen.
Dimension | JADE-CNC | Große führende Fabrik | Kleine Maschinenwerkstatt |
Angebotstransparenz | EinzelangebotS, 10 Kostenpositionen nachvollziehbar | Pauschalangebote, begrenzte Details | Geschätzte Angebote, hohe Varianz |
Alles aus einer Hand | Bearbeitung + Schweißen + Abschluss + Inspektion | Einige Prozesse wurden ausgelagert | Fokus auf einen einzelnen Prozess |
Lieferflexibilität | Alle Bestellgrößen, Eilbestellungen wurden berücksichtigt | Große Bestellungen haben Vorrang, Kleine Bestellungen warten | Schnell für kleine Bestellungen, begrenzte Kapazität für große |
Zusammenarbeit | Proaktive Optimierungsvorschläge im Prozess-Review | Maschinen zum Drucken, begrenzter proaktiver Input | Kooperativ, aber begrenzte technische Fähigkeiten |
Reaktionsfähigkeit | 24-Stunde Antwort, dedizierter Ansprechpartner | Langer Prozess, 3–5 Tage Antwort | Schnelle Reaktion, aber inkonsistente Qualität |
Qualitätsstabilität | ISO 9001, Vollständige Qualitätskontrolle | Robustes System, aber unflexibel | Hohe Qualitätsvarianz |
Gesamtkosten | 10%–15 % niedriger als in großen Fabriken | Hoch (Management-Overhead-Zuweisung) | Niedriger Stückpreis, aber hohe Nacharbeitskosten |
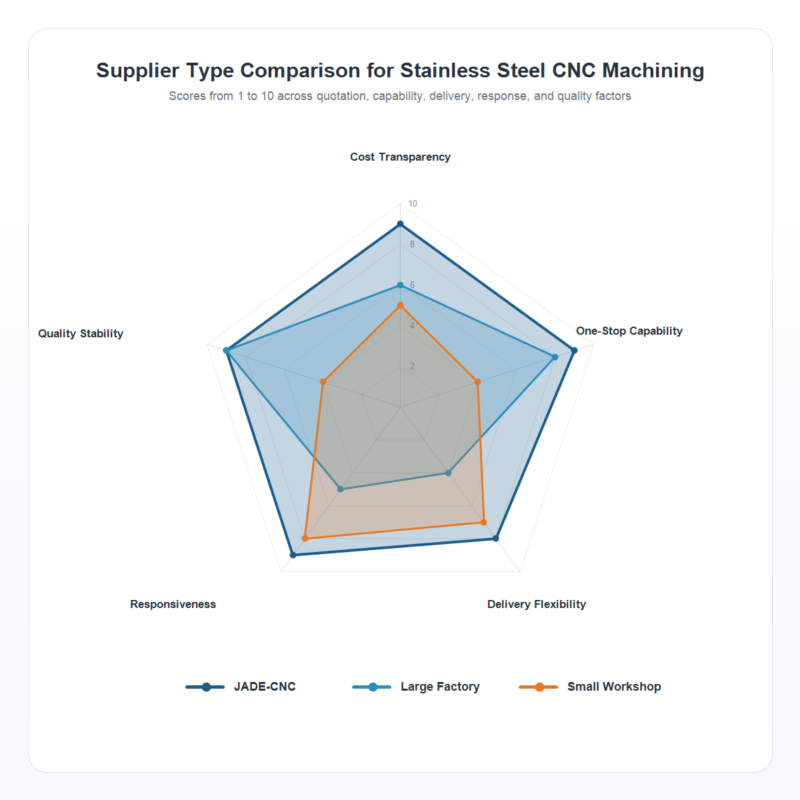
Bildsteckplatz 3: Fünfdimensionales Vergleichsradardiagramm für Lieferanten (One-Stop-CNC-Partner vs. große Fabrik vs. kleine Maschinenwerkstatt)
Große führende Fabriken verfügen über robuste Systeme und große Kapazitäten, aber hohe Verwaltungskosten, Lange Terminplanung für kleine Bestellungen, langsamere Kommunikationsprozesse, und typischerweise höhere Anführungszeichen. Kleine Maschinenwerkstätten bieten niedrige Stückpreise und schnelle Reaktionszeiten, aber begrenzte technische Leistungsfähigkeit und Qualitätsstabilität – komplexe und anspruchsvolle Teile sind anfällig für Probleme, und die Nacharbeitskosten sind am Ende höher.
JADE-CNC ist für Projekte positioniert, die technische Unterstützung benötigen, flexible Bestellmengen, und stabile Ausführung – mit einem Qualitätssystem und geeigneter Ausrüstung (fünfachsig, Dreh-Fräsbearbeitung, ISO 9001), unter Beibehaltung der Reaktionsfähigkeit, Flexibilität, und Geschwindigkeit. Bei Prozessüberprüfungen, JADE-CNC hilft Kunden, Kostentreiber und Herstellbarkeitsrisiken zu identifizieren, bevor die Bearbeitung zum Drucken erfolgt. Kleine Chargen, Volumenbestellungen, und dringende Projekte können anhand der aktuellen Kapazität überprüft werden, mit dedizierten Kontakten, um Kommunikationslücken zu schließen.
JADE-CNC-Angebotsprozess
JADE-CNC nutzt einen strukturierten Angebotsprozess, um Geschwindigkeit und Genauigkeit zu verbessern. Für viele Projekte, JADE-CNC kann innerhalb von Sekunden reagieren 24 Stunden nach Erhalt der vollständigen Zeichnungen, einschließlich Empfehlungen zur Materialauswahl, Prozessroute, Oberflächenbearbeitungsplan, Vorlaufzeit, und detailliertes Angebot. Für komplexe Teile, Wir führen zunächst eine Prozessüberprüfung durch, Identifizieren von Konstruktionspunkten in der Zeichnung, die die Kosten erhöhen können, Bereitstellung von Optimierungsvorschlägen, und Erstellung eines formellen Angebots nach Bestätigung durch den Kunden.
Die Angebotsaufschlüsselung umfasst die Materialkosten, Bearbeitungskosten, Kosten für die Oberflächenveredelung, Inspektionskosten, und Verpackungs-/Versandkosten – jeder Artikel kann überprüft und zurückverfolgt werden. Volumenangebote bieten gestaffelte Preise (10/50/100/500 Stücke) um Kunden bei der Auswahl basierend auf der Nachfrage zu unterstützen. Nach Bestätigung des Prototyps, Mengenpreise können anhand der Materialverfügbarkeit und des Bestellzeitplans überprüft und geplant werden.
Über JADE-CNC
JADE-CNC ist auf die Präzisionsbearbeitung von Edelstahlteilen spezialisiert, mit Fünf-Achsen-Simultan, Dreh-Fräsbearbeitung, und Präzisionsschleifgeräte, ISO 9001 Zertifizierung, und Service aus einer Hand von der Bearbeitung und dem Schweißen bis zur Oberflächenveredelung und -prüfung. Seine Angebote sind strukturiert und nachvollziehbar, und Prozessüberprüfungen helfen Kunden dabei, Möglichkeiten zur Kostensenkung zu erkennen, Durchlaufzeitrisiken, Und Qualitätskontrollanforderungen vor der Produktion.
Senden Sie Ihre 3D-/2D-Zeichnungen, Materialqualität, Menge, Toleranzen, Oberflächenveredelung, Inspektionsanforderungen, und Zieldurchlaufzeit für ein detailliertes Angebot, Überprüfung der Herstellbarkeit, und Durchlaufzeitbewertung.
Verwandte Artikel aus Edelstahl
CNC-Bearbeitung von Edelstahl: Der vollständige Leitfaden zur Problemlösung
304 vs 316 vs. Edelstahl 316L: Welches sollten Sie für die CNC-Bearbeitung wählen??

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.
