



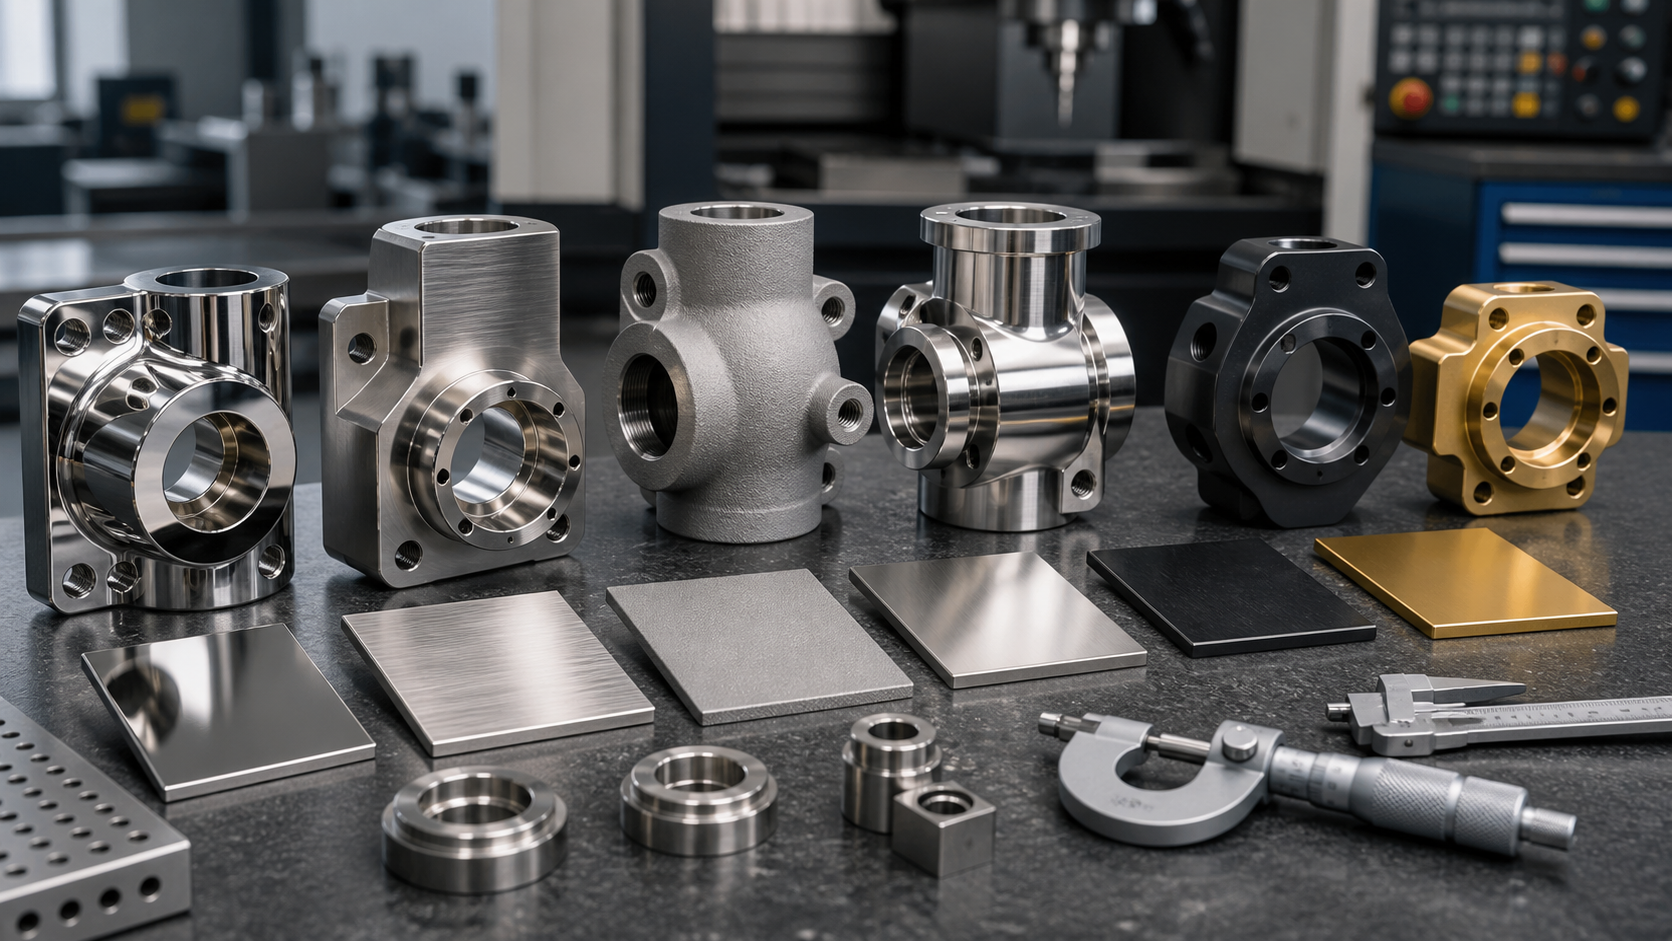
Die Oberflächenveredelung von Edelstahlteilen ist kein abschließender kosmetischer Schritt – sie ist Teil davon CNC-Bearbeitungsservice. Viele Projekte erfordern eine Nacharbeit, nachdem die Abmessungen bereits geprüft wurden, Nicht, weil es dem Bearbeitungszentrum an Präzision mangelt, aber weil Werkzeugspuren, Grate, Reinigungsrückstände, Passivierung, Elektropolieren, und endgültige Dimensionsänderungen wurden bei der Prozessplanung nicht gemeinsam berücksichtigt. Für medizinische Zwecke, Lebensmittelmaschinen, Flüssigkeitsventilkörper, Erscheinungsteile, und zusammengebaute Komponenten, Die Oberflächenveredelung wirkt sich direkt auf das Korrosionsrisiko aus, Reinigungsvalidierung, Montagefreiraum, und Chargenkonsistenz.
In JADE-CNC-Projektrezensionen, Oberflächenanforderungen werden zusammen mit der Materialqualität bestätigt, Bearbeitungszugabe, Befestigungsmethode, und Prüfgegenstände. Der Zweck ist einfach: Warten Sie nicht, bis das Teil bearbeitet wurde, um das herauszufinden “dieser Ra-Wert kann nicht erreicht werden,” “diese Lochöffnung vergrößert sich nach dem Elektropolieren,” oder “Die kritische Oberfläche muss nach dem Strahlen erneut abgedeckt werden.”
Erste, Definieren Sie, welches Problem die Oberflächenbeschaffenheit löst
Kunden beschreiben Anforderungen typischerweise als “etwas heller,” “darf nicht rosten,” “muss das Lebensmittelaudit bestehen,” oder “Keine Werkzeugspuren auf der Oberfläche.” In technischer Hinsicht, Diese Beschreibungen müssen in herstellbare und überprüfbare Anforderungen unterteilt werden: Aussehensklasse, Rauheitsbereich, Anforderungen an die Korrosionsbeständigkeit, ob das Teil in medizinischen Anwendungen oder mit Lebensmittelkontakt verwendet wird, ob eine Nachbehandlung nach dem Schweißen erforderlich ist, Welche Maße sind Funktionsmaße?, und an welchen Stellen kein Material entfernt werden darf.
Häufiges Problem | Bearbeitung & Schlussurteil | Gemeinsames Risiko |
Werkzeugspuren oder Rattern auf der Oberfläche | Bestätigen Sie, ob die Bearbeitung abgeschlossen ist, Schleifen, oder Polieren erforderlich ist – verlassen Sie sich nicht ausschließlich auf die Nachbearbeitung, um dies zu vertuschen | Durch Polieren können tiefe Rattermarken nicht zuverlässig repariert werden; Das Erscheinungsbild der Charge wird inkonsistent sein |
Teil anfällig für Rost | Material überprüfen, Bearbeitungsverschmutzung, Reinigung, Passivierung, oder Elektropolierroute | Durch Eisenspäne und Schweißwärmeeinflusszonen kann es sogar zu Rostflecken kommen 304/316 |
Enge Abmessungen | Unterscheiden Sie in der Zeichnung die Vor- und Nachbehandlungsmaße | Elektropolieren, sprengen, und PVD-Vorbehandlung können Kanten und Lochöffnungen verändern |
Medizinische oder Lebensmittelanwendungen | Passivierung bestätigen, Elektropolieren, saubere Verpackung, und Dokumentationspflichten | Eine reine Optikbehandlung kann das Sauberkeits- und Rückverfolgbarkeitsmanagement nicht ersetzen |
Es gibt sechs häufig verwendete Verfahren zur Oberflächenveredelung von Edelstahl: mechanisches Polieren, Bürsten, Perlenstrahlen, Passivierung, Elektropolieren, und PVD-Beschichtung. Jeder hat ein anderes Prinzip, Wirkung, kosten, und passende Anwendung. In diesem Leitfaden werden alle sechs Prozesse ausführlich erläutert, bietet Auswahlhilfen und praktische Überlegungen, und hilft Ihnen bei der Auswahl des richtigen Prozesses vor der Bestellung.
Sechs Prozesse auf einen Blick: Vergleichen Sie die Unterschiede in einer Tabelle
Beginnen Sie mit einer Übersichtstabelle, in der die Kernparameter aller sechs Prozesse nebeneinander aufgeführt sind, um vor den Prozessdetails einen klaren Ausgangspunkt zu schaffen.
Verfahren | Prinzip | Oberflächeneffekt | Korrosionsverbesserung | Materialentfernung | Relative Kosten |
Mechanisches Polieren | Durch mechanische Reibung werden Oberflächenunregelmäßigkeiten beseitigt | Spiegel-/Satin-Finish, hell | Medium (Entfernt die Defektschicht) | 0.01–0,05 mm | Niedrig–Mittel |
Bürsten | Gürtel/Pinsel erzeugen eine gerichtete Textur | Gerade/zufällige Maserung, matt | Niedrig | 0.005–0,02 mm | Niedrig |
Perlenstrahlen | Hochdruck-Schleifwirkung auf die Oberfläche | Gleichmäßig matt, rauh | Niedrig | 0.005–0,01 mm | Niedrig |
Passivierung | Die chemische Behandlung unterstützt die passive Filmbildung | Aussehen im Wesentlichen unverändert | Hoch (chemische Umwandlung) | Praktisch keine | Niedrig |
Elektropolieren | Durch elektrochemische Auflösung werden Oberflächenspitzen entfernt | Ultraglatter Spiegel, Hochglanz | Hoch (Entfernung + Passivierung) | 0.01–0,03 mm | Mittel–Hoch |
PVD-Beschichtung | Physikalische Gasphasenabscheidung einer Keramikbeschichtung | Gold/Schwarz/Rotguss usw. | Hoch (Beschichtungsschutz) | Beschichtung 1–3μm | Hoch |
Sechs Prozesse im Detail erklärt
Mechanisches Polieren
Das mechanische Polieren ist die traditionellste und am weitesten verbreitete Oberflächenbearbeitungsmethode. Schleifscheiben, Schleifbänder, und Stoffräder entfernen nach und nach Werkzeugspuren und Oberflächenunregelmäßigkeiten durch mechanische Reibung, Letztendlich wird ein Spiegel- oder Satin-Finish erzielt. Die Poliergrade reichen vom Grobpolieren (Ra 1,6μm) bis zum Feinpolieren (Ra 0,2μm) zum Hochglanzpolieren (Ra 0,05 μm) – desto höher die Note, desto höher sind die Arbeitskosten.
Der Vorteil des mechanischen Polierens liegt in seiner Vielseitigkeit – viele Edelstahlteile können poliert werden, und die Kosten sind relativ kontrollierbar. Die Nachteile bestehen darin, dass komplexe Hohlräume und tiefe Lochinnenräume nicht erreicht werden können, Das Polieren von Hand hat eine schlechte Konsistenz, und die Qualität schwankt bei großen Chargen merklich. Zusätzlich, Beim Polieren wird eine kleine Menge Material entfernt (0.01–0,05 mm), Daher ist bei hochpräzisen Teilen eine Polierzugabe erforderlich.
In der Praxis, Für optisch ansprechende Teile wird üblicherweise mechanisches Polieren eingesetzt, dekorative Komponenten, und Kontaktflächen von Lebensmittelgeräten. Jedoch, für medizinische und hochreine Teile, Mechanisches Polieren allein reicht möglicherweise nicht aus – es wird typischerweise mit Elektropolieren oder Passivieren kombiniert.
Bürsten
Beim Bürsten werden Schleifbänder oder Bürstenmaschinen eingesetzt, um gerichtete Texturen auf der Oberfläche zu erzeugen. Zu den gängigen Mustern gehört die gerade Maserung (Haaransatz) und zufällige Körnung (Schneeflocke). Gebürstete Oberflächen haben eine matte Textur, gleichmäßige Maserung, und ein raffiniertes Gefühl. Sie sind kratzfester als Spiegellacke, und kleinere Kratzer sind weniger sichtbar.
Bürsten ist kostengünstig und effizient, Geeignet für große Flachbildschirme und einfache gekrümmte Oberflächen. Jedoch, Die Pinselmaserung hat eine Richtungsabhängigkeit, Daher muss die Faserrichtung während der Konstruktion mit der Teilegeometrie abgestimmt werden. geschweißte Teile und komplex gekrümmte Oberflächen sind schwer zu bürsten, und das Korn kann diskontinuierlich werden. Die Rauheit der gebürsteten Oberfläche beträgt typischerweise Ra 0,4–1,6 μm, mit begrenzter Korrosionsverbesserung – Passivierung wird in korrosiven Umgebungen empfohlen.
Gehäuse für Unterhaltungselektronik, architektonische dekorative Paneele, und Küchengeschirrplatten sind die häufigsten Anwendungen für das Bürsten. Beide 304 Und 316 sind zum Bürsten geeignet, mit minimalem Unterschied in den Ergebnissen.
Perlenstrahlen
Beim Perlenstrahlen werden Glasperlen mit Druckluft angetrieben, Keramikperlen, oder Aluminiumoxid mit hoher Geschwindigkeit auf die Teileoberfläche geschleudert, Durch den Aufprall entsteht eine gleichmäßig matte, raue Oberfläche. Gestrahlte Oberflächen sind ungerichtet und haben eine gleichmäßige Textur, Reduzierung der Sichtbarkeit leichter Bearbeitungsspuren und geringfügiger Oberflächenabweichungen. Es handelt sich um eine der kostengünstigsten Methoden zur Oberflächenveredelung.
Die wichtigsten Parameter sind Schleifart und Körnung. Glasperlenstrahlen erzeugt ein feines Ergebnis, weiche Oberfläche; Keramikperlen sind härter und haben eine gröbere Textur; Aluminiumoxid erzeugt die raueste Oberfläche, weist jedoch eine starke Haftung auf, Geeignet als Untergrund für spätere Lackierungen oder Verklebungen. Der Materialabtrag ist minimal (0.005–0,01 mm), mit vernachlässigbarer Dimensionsauswirkung, Bei dünnwandigen Teilen muss jedoch auf die Verformung durch den Strahldruck geachtet werden.
Strahlen wird häufig für interne mechanische Teile eingesetzt, Vorrichtungen, Gerätegehäuse, und als Grundbehandlung für nachfolgende Lackierungen oder Verklebungen. Gestrahlte Oberflächen weisen eine hohe Rauheit auf und neigen zur Ansammlung von Verunreinigungen, Dies macht sie ungeeignet für Oberflächen, die mit Lebensmitteln oder medizinischen Kontakten in Berührung kommen, es sei denn, sie werden anschließend elektropoliert oder passiviert.
Passivierung
Passivierung ist eine chemische Behandlung, bei der Edelstahlteile in Salpetersäure oder Zitronensäurelösung getaucht werden, Entfernen von freiem Eisen und Verunreinigungen von der Oberfläche und Förderung der Bildung eines dichten passiven Chromoxidfilms. Dieser passive Film ist der Hauptgrund für die Qualität von Edelstahl “rostfrei” — wenn Oberflächenchrom während der Bearbeitung beschädigt oder verunreinigt wird, Durch die Passivierung wird die Korrosionsbeständigkeit wiederhergestellt.
Die Passivierung verändert weder das Aussehen noch die Abmessungen, ist kostengünstig, und ist oft eine Prüfung für CNC-Teile aus Edelstahl wert – insbesondere für geschweißte Teile oder Teile, die Korrosion ausgesetzt sind. Passivierte Teile weisen eine bessere Korrosionsbeständigkeit auf, aber der Passivfilm ist sehr dünn (nanoskalig) und kann durch mechanische Reibung beschädigt werden. daher, Die Passivierung ist typischerweise der letzte Prozess, oder in Kombination mit anderen Veredelungsmethoden verwendet werden.
Passivierung wird üblicherweise für medizinische Zwecke spezifiziert, Essen, Marine, und korrosionsempfindliche Edelstahlteile, Die endgültige Anforderung sollte sich jedoch aus der Zeichnung ergeben, Standard, oder Serviceumgebung. Die Passivierung mit Zitronensäure ist umweltfreundlicher und für die Lebensmittel- und Medizinindustrie geeignet, während die Passivierung mit Salpetersäure stabilere Ergebnisse liefert und in industriellen Anwendungen häufiger eingesetzt wird.
Elektropolieren
Unter Elektropolieren kann verstanden werden “umgekehrte Galvanisierung” — Das Teil dient als Anode in einer Elektrolytlösung, und wenn Strom angelegt wird, Mikroskopische Oberflächenpeaks werden bevorzugt aufgelöst, Erzielung eines ultraglatten Spiegelfinishs. Im Gegensatz zum mechanischen Polieren, Elektropolieren ist eine chemische Auflösung – es erzeugt keine mechanische Spannung oder Verformung, und kann komplexe Hohlräume gleichmäßig behandeln, tiefe Löcher, und feine Lücken.
Zu den praktischen Vorteilen des Elektropolierens gehören:: Die Oberflächenrauheit kann Ra 0,1–0,4 μm erreichen, glatter als mechanisches Polieren; es entfernt gleichzeitig freies Eisen und Verunreinigungen, Bereitstellung einer Passivierungswirkung; es ist gratfrei und stressfrei, mit besserer Korrosionsbeständigkeit als Passivierung allein. Die Nachteile sind höhere Kosten und ein typischer Materialabtrag von 0,01–0,03 mm (Für hochpräzise Teile ist eine Aufmaßberechnung erforderlich), und unterschiedliche Ergebnisse je nach Edelstahlsorte – 316/316L liefert im Allgemeinen bessere Ergebnisse als 304.
Elektropolieren wird häufig für Flüssigkeitskomponenten mit hoher Reinheit eingesetzt, Innenräume von Lebensmittel- und Getränkerohren, Halbleiterausrüstung, und ausgewählte medizinische Komponenten, sofern die Spezifikation dies erfordert. Für geschweißte Teile, Stellen Sie vor dem Elektropolieren sicher, dass die Schweißnaht glatt ist, andernfalls kann es zu Über- oder Unterpolitur an der Schweißnaht kommen.
Medizinische Edelstahlteile und Edelstahlteile für Lebensmittelmaschinen erfordern nicht immer Elektropolieren. Die eigentliche Grundlage für die Beurteilung ist die Zeichnung, Spezifikationen, Kontaktmedium, Reinigungsmethode, und Prüfungsanforderungen. Für weitere medizinische Szenarien, beziehen sich auf Bearbeitung medizinischer Edelstahlteile; für Lebensmittelmaschinenkonstruktionen, beziehen sich auf Lebensmittelmaschinen Edelstahlbearbeitung.
PVD-Beschichtung
PVD (Physikalische Gasphasenabscheidung) ionisiert Metalle wie Titan oder Chrom in einer Vakuumumgebung und lagert sie auf der Teileoberfläche ab, Es entsteht eine 1–3 μm dicke Keramikbeschichtung. Zu den gängigen Farben gehört Gold (Zinn), Schwarz (DLC), Rotguss (TiCN), und blau. PVD-Beschichtungen können eine hohe Härte bieten, Verschleißfestigkeit, kontrollierte Farbe, und zusätzlicher Oberflächenschutz bei geeignetem Untergrund und Vorbehandlung.
Die PVD-Beschichtung ist mit hohen Kosten und strengen Anforderungen an die Vorbehandlung verbunden – die Oberfläche muss vor der Beschichtung glatt und gleichmäßig sein, Normalerweise ist zunächst mechanisches Polieren oder Bürsten erforderlich, andernfalls würden darunter liegende Mängel durch die Beschichtung hindurchscheinen. Die Schichtdicke beträgt lediglich 1–3μm und hat keinen Einfluss auf die Maßhaltigkeit, Aber Maskierung und Vorrichtungsdesign für komplexe Teile können die Gleichmäßigkeit der Beschichtung beeinträchtigen, mit möglicherweise dünneren Beschichtungen in Innenlöchern und tiefen Rillen.
PVD wird häufig für hochwertige dekorative Teile verwendet, Uhrengehäuse, Schneidwerkzeuge, Formkomponenten, und Anwendungen, die sowohl Verschleißfestigkeit als auch Dekoration erfordern. Beide 304 Und 316 kann beim Reinigen für eine PVD-Beschichtung geeignet sein, Aktivierung, Maskierung, und Vorrichtungsdesign werden kontrolliert.
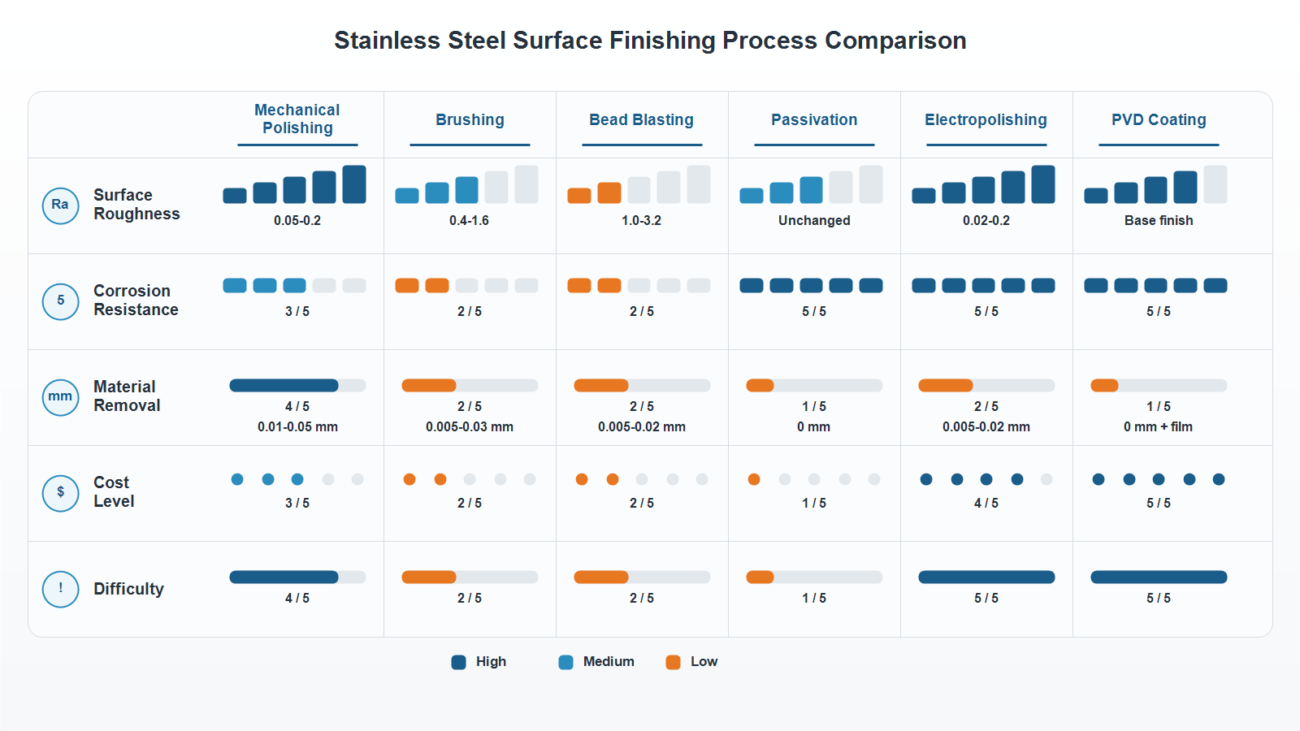
Bildsteckplatz 2: Vergleich der Parameter von sechs Prozessen (kann als Infografik gestaltet werden)
Prozesskombinationen: Wenn ein Prozess nicht ausreicht
In Produktion, Oft kann ein Veredelungsprozess nicht alle Anforderungen erfüllen, Kosmetik, und Korrosionsanforderung. Hier sind die gängigsten Kombinationsansätze.
Der Standardfluss für geschweißte Teile ist: Schweißen → Schweißnahtbearbeitung → Mechanisches Polieren → Passivierung. Beim Schweißen wird der Passivfilm des Edelstahls zerstört, und in der Nähe der Schweißnaht treten oxidative Verfärbungen auf – der betroffene Bereich muss normalerweise zuerst bearbeitet oder gereinigt werden, gefolgt von einer Passivierung, wenn Korrosionsbeständigkeit erforderlich ist. Für geschweißte Rohre in der Lebensmittel- und Medizinindustrie, Elektropolieren kann ebenfalls vorgeschrieben werden, um sicherzustellen, dass der Innenraum glatt und frei von toten Ecken ist.
Für Teile, die eine hohe Korrosionsbeständigkeit und ein hochwertiges Erscheinungsbild erfordern, die Kombination “Mechanisches Polieren → Elektropolieren → Passivierung” wird häufig verwendet. Durch mechanisches Polieren werden größere Werkzeugspuren und Defekte entfernt, Durch Elektropolieren wird eine ultraglatte Oberfläche erreicht, und die Passivierung sorgt für den endgültigen Schutz. Diese Kombination kostet mehr, aber es kann für medizinische Zwecke geeignet sein, Marine, und korrosionsempfindliche Geräte, wenn die Spezifikation dies unterstützt.
Dekorative Teile werden häufig verwendet “Bürsten/Strahlen → PVD-Beschichtung”. Die Grundschicht wird gebürstet oder gestrahlt, um eine Struktur zu erzeugen, und PVD trägt eine Beschichtung auf die Textur auf, wodurch die Textur erhalten bleibt und gleichzeitig Farbe und Verschleißfestigkeit hinzugefügt werden. Beachten Sie, dass die Qualität der Grundbehandlung vor der PVD direkt das endgültige Erscheinungsbild bestimmt.
Für kostensensible allgemeine Teile, “Mechanisches Polieren/Bürsten → Passivierung” ist ausreichend. Aussehen entspricht den Anforderungen, Durch die Passivierung wird die Korrosionsbeständigkeit wiederhergestellt, und die Kosten werden minimiert.
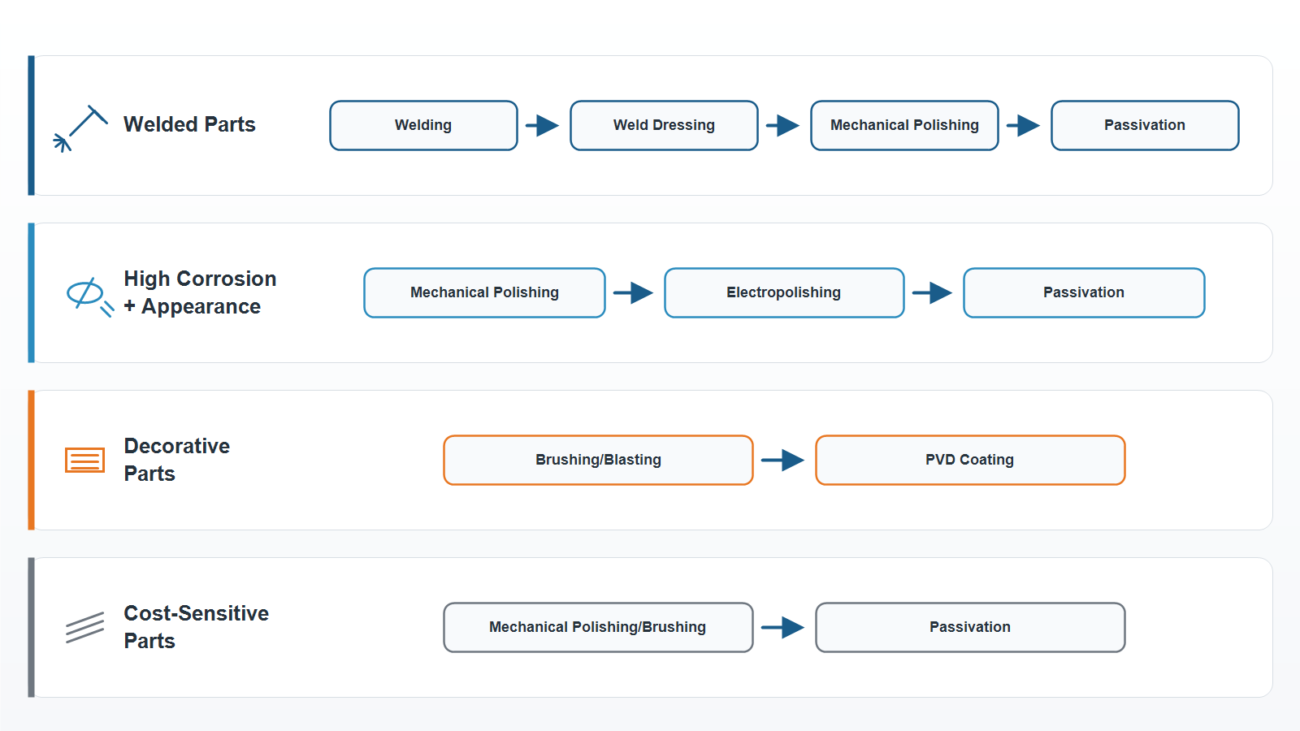
Bildsteckplatz 3: Gemeinsames Flussdiagramm für Prozesskombinationen (4 typische Kombinationswege)
Auswahlhilfe: Wählen Sie den Prozess nach Anwendung
Jeder der sechs Prozesse hat seine passenden Anwendungen. Im Zweifelsfall, Nutzen Sie die folgende Anleitung.
Anwendung | Empfohlener Prozess | Grund |
Allgemeines Erscheinungsbild/dekorative Teile | Mechanisches Polieren oder Bürsten | Niedrige Kosten, Aussehen entspricht den Anforderungen |
Hochwertige Dekorationsteile/Uhren/Werkzeuge | PVD-Beschichtung (polierte/gebürstete Basis) | Verschleißfestigkeit + Farbkontrolle + einheitliches Erscheinungsbild |
Kontaktflächen von Lebensmittelgeräten | Mechanisches Polieren + Passivierung | Glatt + korrosionsbeständig, Lebensmittelqualität |
Innenleben der Lebensmittelleitung/hohe Sauberkeit | Elektropolieren + Passivierung | Ultra-glatt, keine toten Ecken, leicht zu reinigen |
Medizinische Implantate/chirurgische Instrumente | Elektropolieren + Passivierung | Reinigbar + korrosionsbeständig + Gratkontrolliert |
Schiffsausrüstung/chemische Teile | Passivierung oder Elektropolieren | Priorität hat die Korrosionsbeständigkeit, Aussehen zweitrangig |
Interne mechanische Teile/Befestigungen | Perlenstrahlen | Niedrigste Kosten, verdeckt Werkzeugspuren |
Geschweißte Strukturteile | Schweißnahtbearbeitung + Passivierung | Stellt die Korrosionsbeständigkeit der Schweißzone wieder her |
Teile, die nachträglich lackiert/verklebt werden müssen | Perlenstrahlen | Eine raue Oberfläche erhöht die Haftung |
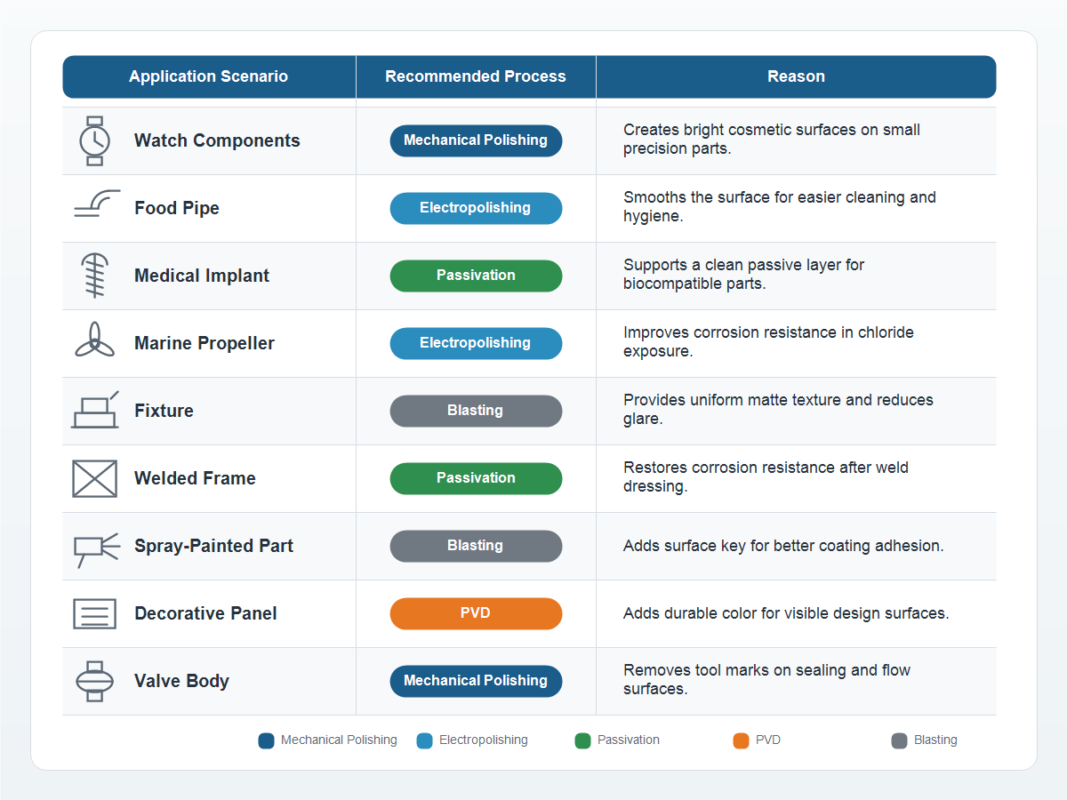
Bildsteckplatz 4: Von der Anwendung empfohlene Prozessreferenztabelle
Wie JADE-CNC die Oberflächenveredelung handhabt
JADE-CNC kann die Fünf-Achsen-Bearbeitung verwalten, Dreh-Fräsbearbeitung, entgraten, Reinigung, Passivierung, Elektropolieren, PVD, abschließende Maßkontrolle, und Verpackungsanforderungen innerhalb eines einzigen Fertigungsplans. Für Kunden aus Übersee, Dieser One-Stop-Ansatz reduziert die Probleme von Übergaben zwischen mehreren Shops und unklaren Verantwortungsgrenzen, Gleichzeitig wird die Kontrolle über die Durchlaufzeit verbessert, Chargenkonsistenz, und Ausschussrisiko.
Abschluss
Die Auswahl der Oberflächenveredelung sollte zusammen mit der Funktion des Teils beurteilt werden, Material, Bearbeitungsspuren, Reinigungsanforderungen, dimensionales Risiko, und Endkontrollmethode. Senden Sie Ihre 3D-/2D-Zeichnungen, Materialqualität, Zielrauheit, Anforderungen an das Aussehen, Kontaktmedium, kritische Dimensionen, und Jahresvolumen. JADE-CNC kann bei der Bewertung der geeigneten CNC-Bearbeitungs- und Oberflächenbearbeitungsroute helfen.
Verwandte Artikel aus Edelstahl
- CNC-Bearbeitung von Edelstahl: Der vollständige Leitfaden zur Problemlösung
- Bearbeitung medizinischer Edelstahlteile: 316L-Material, Prozess- und Compliance-Anforderungen
- Lebensmittelmaschinen Edelstahlbearbeitung: Material in Sanitärqualität, Schweißen und Oberflächenbearbeitung
- Edelstahlschweißen für CNC-bearbeitete Teile: WIG, Laserschweißen und Verformungskontrolle
- Probleme bei der CNC-Bearbeitung von Edelstahl & Lösungen: Aufbaukante, Werkzeugverschleiß, Kaputte Bohrer & Geschwätz

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.
