



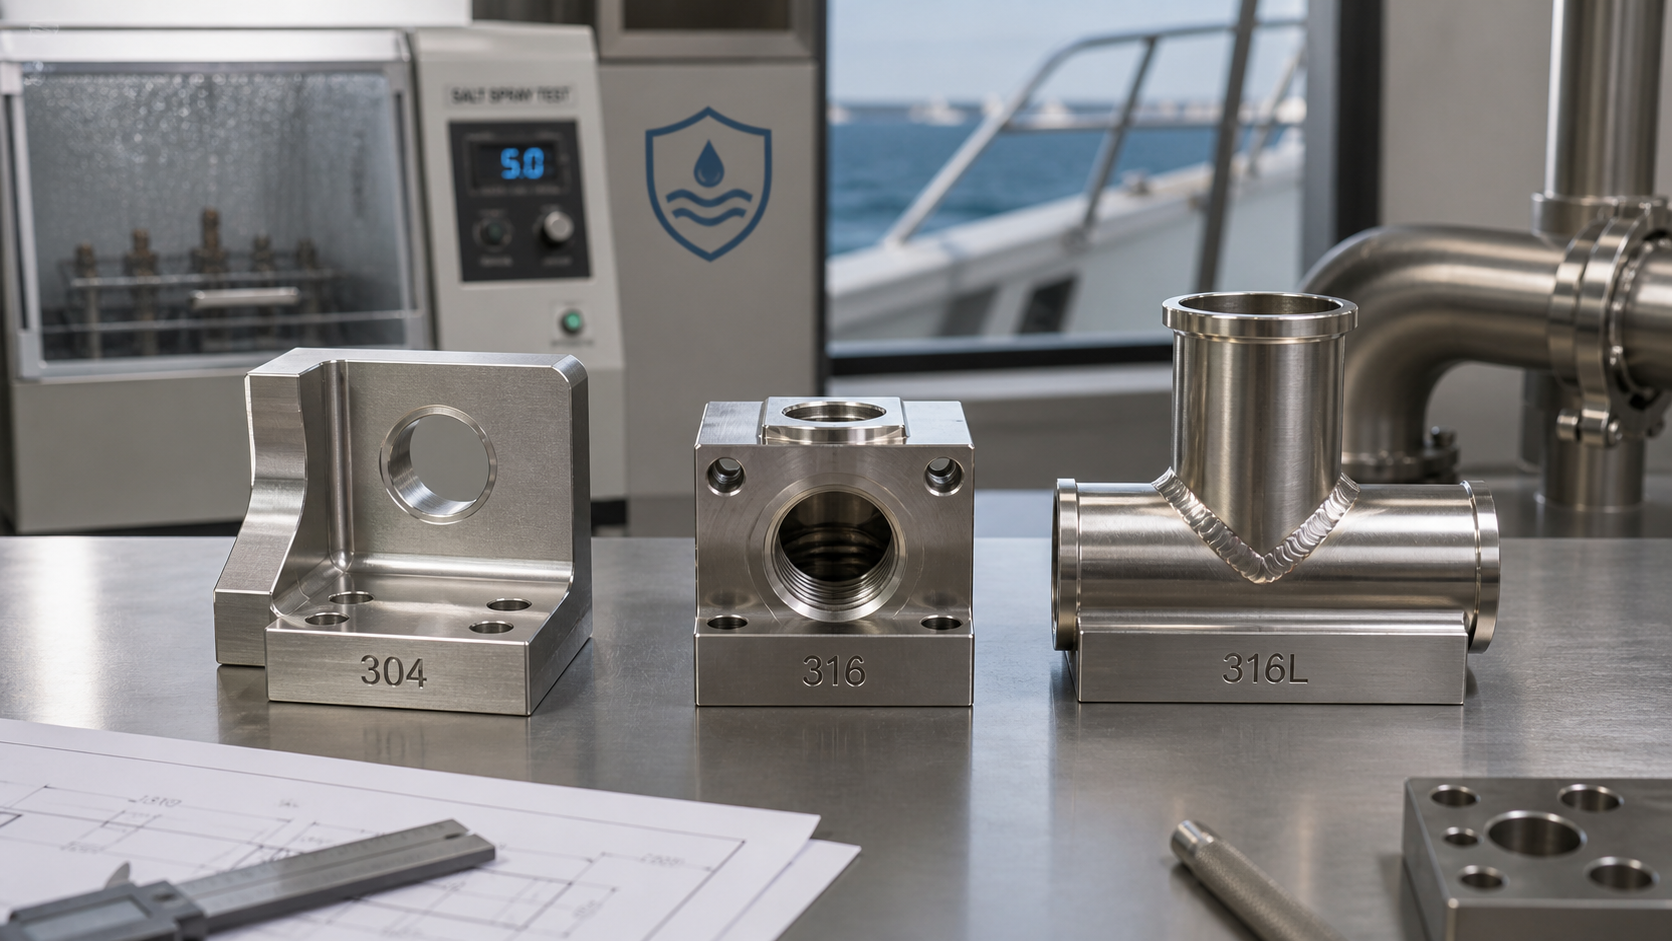
Ein praktischer Leitfaden zur Auswahl von Edelstahlmaterialien für 304, 316, und 316L CNC-Bearbeitung, Korrosionsbeständigkeit abdecken, Schweißen, kosten, Anwendungen, Beschaffung, und Inspektion.
Was passiert, wenn Sie wählen Falscher Edelstahl für Projekte?
304, 316, und 316L sehen in der Hand nahezu identisch aus, und in vielen Fällen kann nur eine Materialprüfung den Unterschied bestätigen. Dennoch unterscheiden sie sich deutlich im Preis, Korrosionsbeständigkeit, Schweißbarkeit, und Bearbeitungsverhalten. Wenn eine Zeichnung oder Ausschreibung nur sagt “Edelstahl” ohne Angabe der Note, Der Lieferant kann ein Angebot machen 304 während die Anwendung tatsächlich erfordert 316 oder 316L. Das führt zu vermeidbarer Nacharbeit, Terminrisiko, und kommerzielle Meinungsverschiedenheiten.
Ein noch häufigeres Szenario: Ein Kunde führt ein Downgrade durch 316 Zu 304 um Kosten zu sparen, installiert das Teil in einer Küstenumgebung, und sieht innerhalb von sechs Monaten Rost. Die Wahl des falschen Materials ist niemals ein Problem “geringfügiger Leistungsunterschied” Ausgabe. Benutzen 304 anstatt 316 in einer Meeresumgebung führt innerhalb von drei Monaten zu Lochfraß, und die Kosten für eine vollständige Chargenrückgabe können höher sein 10 mal die Materialeinsparung. Umgekehrt, verwenden 316 für gewöhnliche Innenbauteile fügt hinzu 60% zu Materialkosten ohne wirklichen Nutzen. In diesem Artikel werden die Unterschiede zwischen diesen drei Qualitäten erläutert, damit Sie vor der Bestellung die richtige Entscheidung treffen können.
Für den breiteren Bearbeitungsweg, Toleranzen, Abschluss, Inspektion, und Lieferantenauswahlkontext, Benutze die CNC-Bearbeitungsanleitung aus Edelstahl als Cluster-Hub vor der endgültigen Notenauswahl. Das 304 vs 316 Der Edelstahlvergleich sollte als Entscheidung zur Materialauswahl verstanden werden, nicht nur ein Preisvergleich.
304 vs 316 vs. 316L :Unterschied im allgemeinen Sprichwort
Wenn die Bearbeitbarkeit das Hauptanliegen ist und nicht die Korrosionsbeständigkeit, Vergleichen Sie diese Noten mit 303 Automatenfreier Edelstahl. Wenn das Teil eine viel höhere Festigkeit benötigt, Rezension 17-4Bearbeitung von PH-Edelstahl.
Bevor Sie detaillierte Datenblätter lesen, Trennen Sie die drei Noten nach ihrem primären Auswahlfaktor: Allzweckgebrauch, Korrosionsbeständigkeit, oder geschweißte Korrosionsleistung.
304 ist die allgemeine Wahl: kostengünstig, weit verbreitet, und für viele Innenräume oder leicht exponierte Teile geeignet. Es wird häufig für Küchengeräte verwendet, Treppengeländer, Klammern, Abdeckungen, und Standard-Gerätegehäuse, Bei Salzwasser oder aggressiven Chemikalien ist es jedoch nicht die richtige Wahl.
316 ist die korrosionsbeständige Wahl. Sein Molybdängehalt verbessert die Widerstandsfähigkeit gegen Chloridangriffe, Salzsprühnebel, und viele chemische Umgebungen. Es kostet mehr und ist weniger bearbeitbar als 304, aber es ist oft für Marine-Hardware gerechtfertigt, Küstenausrüstung, Komponenten von Chemieanlagen, und ausgewählte medizinische Teile.
316L ist die Wahl für kohlenstoffarmes Schweißen. Seine Zusammensetzung ist nah an 316, Die niedrigere Kohlenstoffgrenze verringert jedoch das Risiko einer interkristallinen Korrosion in der Wärmeeinflusszone nach dem Schweißen. Wenn das Teil geschweißt wird und anschließend nicht lösungsgeglüht werden kann, 316L ist normalerweise die sicherere Spezifikation. Für geschweißte Rohrleitungen und Sanitärbaugruppen in der Lebensmittel- und Pharmaindustrie wird üblicherweise 316L verwendet.
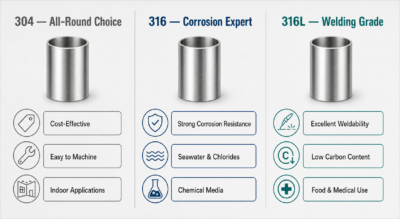
Denken Sie daran: verwenden 304 für gewöhnliche Umgebungen, 316 für korrosive Umgebungen, und 316L, wenn es um Schweißen geht. Schauen wir uns nun die spezifischen Daten an.
Chemische Zusammensetzung und mechanische Eigenschaften
Bei allen drei Sorten handelt es sich um austenitische Edelstähle. Die Hauptunterschiede lassen sich auf drei Elemente zurückführen: Nickel, Molybdän, und Kohlenstoff. Ein höherer Nickelgehalt verbessert die Zähigkeit und Korrosionsbeständigkeit; Molybdän ist der Schlüssel zur Chlorid-Korrosionsbeständigkeit; Ein geringerer Kohlenstoffgehalt verringert direkt das Risiko einer interkristallinen Korrosion nach dem Schweißen. Die folgende Tabelle listet die kritischen Parameter für einen einfachen Vergleich auf.
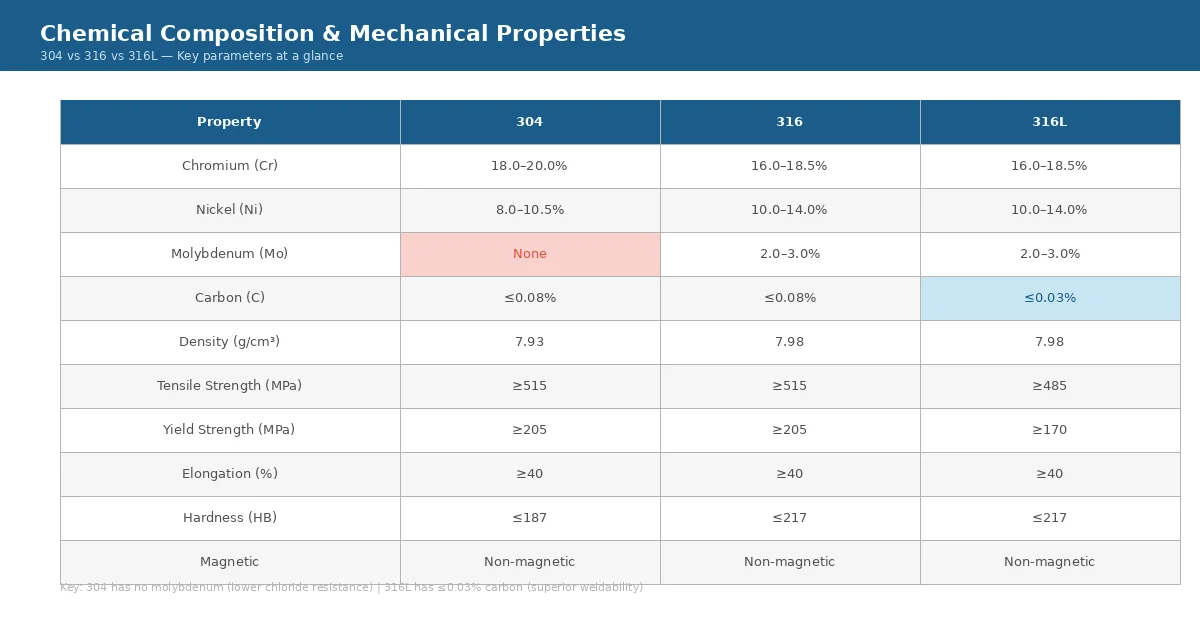
Wie die Tabelle zeigt, der einzige kompositorische Unterschied zwischen 316 und 316L ist Kohlenstoffgehalt – 316 erlaubt bis zu 0.08%, während 316L bei begrenzt ist 0.03%. Der geringere Kohlenstoffgehalt verringert die Zug- und Streckgrenze von 316L geringfügig, verbessert aber deutlich die Schweißbarkeit und die interkristalline Korrosionsbeständigkeit. 304 enthält kein Molybdän, Dies ist der Hauptgrund dafür, dass seine Korrosionsbeständigkeit unzureichend ist 316 Familie.
Globale Äquivalente der Sortenbezeichnung
Mit Komposition verstanden, Es gibt noch eine weitere gemeinsame Gefahr: Verschiedene Länder verwenden unterschiedliche Benennungssysteme für dasselbe Material. Amerikanisches 304, japanisches SUS304, und europäisch 1.4301 die sich auf dasselbe Material beziehen. Wenn diese Äquivalente nicht bestätigt werden, kann dies zu Kommunikationsfehlern führen – oder sogar dazu, dass falsches Material geliefert wird.
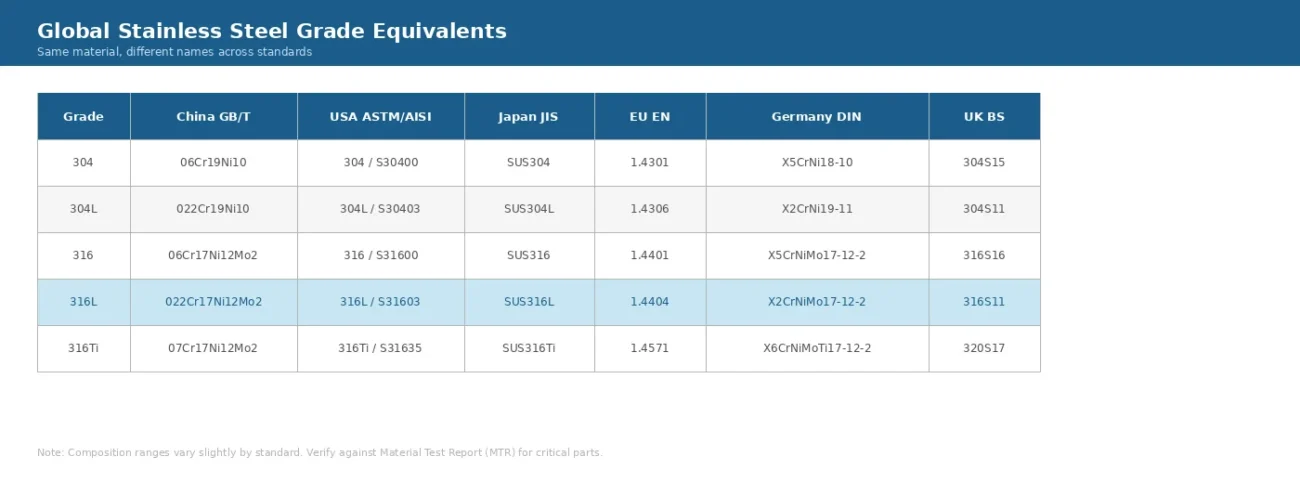
Die Zusammensetzungsbereiche variieren je nach Standard geringfügig, also für kritische Teile, Verlassen Sie sich nie allein auf die Sortenäquivalenz – überprüfen Sie immer anhand der tatsächlichen chemischen Zusammensetzung und mechanischen Eigenschaften im Materialtestbericht (MTR). Notenäquivalente helfen bei der schnellen Identifizierung, aber für die Akzeptanz kommt es auf das Zertifikat an.
Korrosionsbeständigkeit: Das primäre Auswahlkriterium
Jetzt sind die Noten und die Zusammensetzung klar, Schauen wir uns die kritischste Eigenschaft an: Korrosionsbeständigkeit. Die meisten Fehler bei der Materialauswahl sind auf eine Fehleinschätzung der Korrosivität der Betriebsumgebung zurückzuführen. 304 ist in normalen Umgebungen völlig ausreichend, versagt jedoch, wenn Chloridionen vorhanden sind. 316, mit Molybdän-Zusatz, bringt die Chloridbeständigkeit auf ein höheres Niveau. 316L geht mit seiner überlegenen Korrosionsbeständigkeit nach dem Schweißen noch einen Schritt weiter.
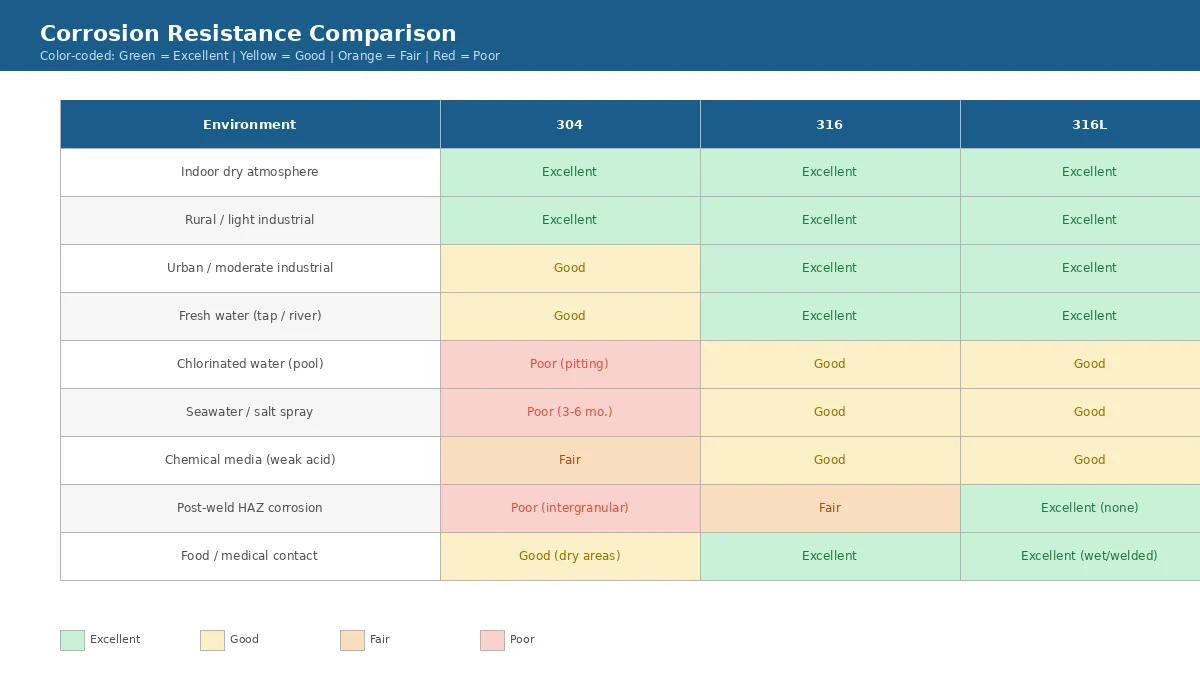
Zwei Dinge fallen in dieser Tabelle auf. Erste, in Chloridumgebungen (Meerwasser, Salzsprühnebel, chloriertes Wasser), 304 kommt einfach nicht in Frage. Zweite, für Korrosionsbeständigkeit in der Wärmeeinflusszone nach dem Schweißen, 316L ist die einzige bewertete Note “Exzellent.” Wenn Ihr Teil beide Bedingungen erfüllt – Chloridbelastung und Schweißen – ist die Wahl einfach: 316L.
Schweißbarkeit: Der Hauptgrund, warum 316L existiert
Beim Schweißen unterscheiden sich die drei Qualitäten am deutlichsten, Und das ist der Hauptgrund dafür, dass es die Sorte 316L gibt. Beim Edelstahlschweißen, die Wärmeeinflusszone erreicht 500–800°C. Bei dieser Temperatur, Kohlenstoff verbindet sich mit Chrom zu Chromkarbiden, die sich an den Korngrenzen ausscheiden, Chrom in diesen Bereichen abbaut und verursacht “interkristalline Korrosion” — ein Rostband entlang der Schweißnaht.
Beide 304 Und 316 Kohlenstoffgehalt bis zu haben 0.08%, Daher kann es beim Schweißen immer noch zu Karbidausscheidungen kommen. Es gibt zwei Lösungen: Lösungsglühen nach dem Schweißen, um die Karbide wieder aufzulösen, oder die Verwendung eines kohlenstoffarmen Materials, um die Karbidbildung von vornherein zu minimieren. 316L wählt den zweiten Ansatz – mit einer Kohlenstoffbegrenzung auf 0.03%, Die interkristalline Korrosion nach dem Schweißen wird weitgehend eliminiert.
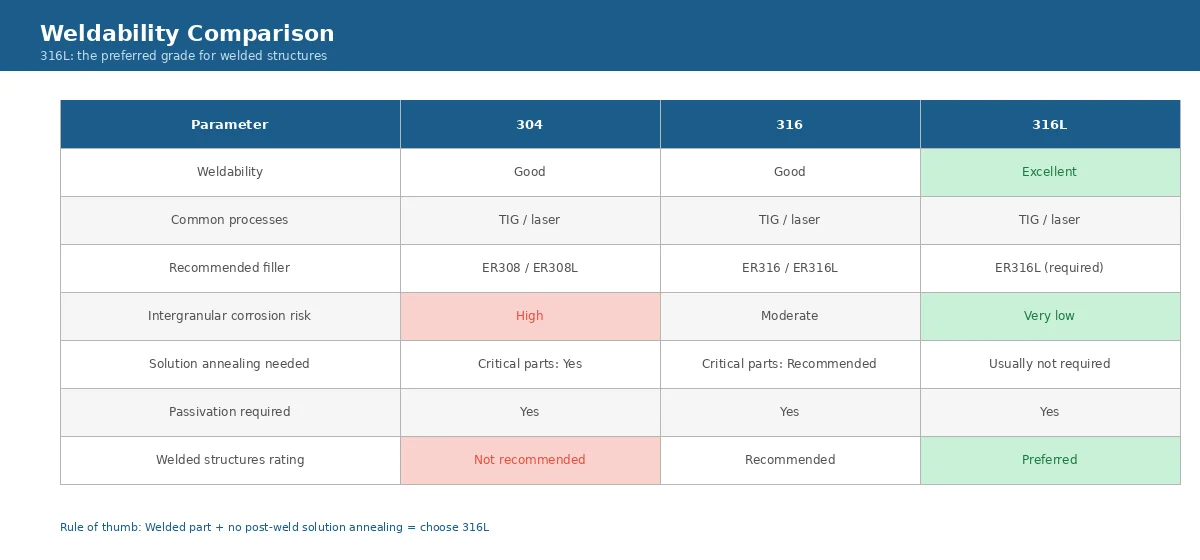
In der Praxis, Die Entscheidungsregel ist einfach: wenn das Teil geschweißt werden muss und anschließend nicht lösungsgeglüht werden kann (große Teile, komplexe Geometrien, Feldschweißen), Wählen Sie 316L. Wenn nach dem Schweißen Lösungsglühen oder Passivieren möglich ist, 316 funktioniert auch. 304 ist nur für unkritische Schweißverbindungen oder Fälle geeignet, in denen eine vollständige Nachbehandlung mit Lösungslösung durchgeführt werden kann.
Oberflächenveredelung und Korrosionsbeständigkeit
Zur Passivierung, Elektropolieren, Bürsten, sprengen, Polieren, und Maßzugabe nach der Bearbeitung, siehe die Leitfaden zur Oberflächenveredelung.
Nach dem Schweißen, Teile werden typischerweise einer Oberflächenveredelung unterzogen. Beim mechanischen Polieren verhalten sich die drei Sorten ähnlich, Bürsten, und Glasperlenstrahlen. Jedoch, Die Verbesserung der Korrosionsbeständigkeit nach Elektropolieren und Passivieren ist unterschiedlich. Dank höherem Chrom- und Nickelgehalt, Die 316 Familie bildet einen dichteren Passivfilm, und der Korrosionsbeständigkeitsgewinn nach dem Elektropolieren ist signifikanter als bei 304. 316L bietet die stabilsten Passivierungsergebnisse, Damit eignet es sich ideal für Langzeitteile in der Medizin- und Lebensmittelindustrie.
Oberflächenbeschaffenheit | 304 | 316 | 316L |
Mechanisches Polieren (Spiegel / Satin) | Gut | Gut | Gut |
Bürsten (linear / ungerichtet) | Gut | Gut | Gut |
Perlenstrahlen | Gut | Gut | Gut |
Ergebnis des Elektropolierens | Gut | Exzellent | Exzellent |
Korrosionsverbesserung nach Elektropolieren | Mäßig | Bedeutsam | Bedeutsam |
Passivierungsergebnis | Gut | Exzellent | Exzellent (am stabilsten) |
Haftung der PVD-Beschichtung | Gut | Gut | Gut |
Empfohlen für medizinische Zwecke / lebensmittelechtes Finish | Geeignet für trockene Bereiche | Empfohlen | Bevorzugt |
Ein oft übersehener Punkt bei der Oberflächenveredelung: Beim Elektropolieren wird eine kleine Menge Material entfernt (typischerweise 0,01–0,03 mm), Daher müssen hochpräzise Teile in ausreichender Menge vorrätig sein. Auch, während die Passivierung für alle drei Qualitäten wirksam ist, passiviert 304 ist in Chloridumgebungen immer noch unzureichend – eine falsche Materialwahl kann durch Passivierung nicht ausgeglichen werden.
304 vs 316 Kostenvergleich für Edelstahl
Für RFQ-Kostentreiber, die über den Materialpreis hinausgehen, inklusive Bearbeitungszeit, Werkzeuge, Abschluss, Inspektion, und Lieferantentyp, siehe die Kostenführer für die CNC-Bearbeitung von Edelstahl.
Mit Leistung verstanden, Lassen Sie uns über die Kosten sprechen. Viele Käufer konzentrieren sich nur auf den Materialstückpreis, aber wenn Bearbeitungskosten, Werkzeugverbrauch, und Nachbearbeitung werden berücksichtigt, Der Materialpreisunterschied ist nicht so groß, wie es scheint. Verwendung von Stangenmaterial als Referenz, 304 ist die Grundlinie, 316 kostet etwa das 1,5- bis 1,8-fache, und 316L kostet das 1,6- bis 1,9-fache.
Kostenfaktor | 304 | 316 | 316L |
Materialstückpreis (Stangenmaterial, relativ) | 1.0 (Grundlinie) | 1.5–1,8 | 1.6–1.9 |
Bearbeitungseffizienz (vs. 304) | 100% | ~75 % | ~75 % |
Werkzeugverbrauchskosten (relativ) | 1.0 | ~1,8 | ~2,0 |
Bearbeitungskosten pro Einheit (relativ) | 1.0 | 1.2–1.4 | 1.2–1.4 |
Kosten für die Nachbehandlung nach dem Schweißen | Hoch (Lösungsglühen erforderlich) | Mäßig | Niedrig (kein Lösungsglühen) |
Gesamtkosten (Standardteil, relativ) | 1.0 | 1.4–1.7 | 1.5–1,8 |
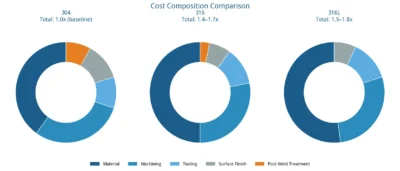
In Bezug auf die Gesamtkosten, 316 kostet 40–70 % mehr als 304, und 316L kostet 50–80 % mehr. Im Vergleich zu den Kosten eines Ausfalls in rauen Umgebungen ist dieser Aufpreis jedoch vernachlässigbar – eine Charge von Schiffsteilen, die aufgrund von Lochfraß zurückgesendet wird, kann mehr als das Zehnfache der Materialeinsparungen kosten. Bei der Materialauswahl, Berechnen Sie das Gesamtbild: Material + Bearbeitung + After-Sales-Risiko, nicht nur der Kaufpreis.
Überlegungen zum Herstellungsprozess
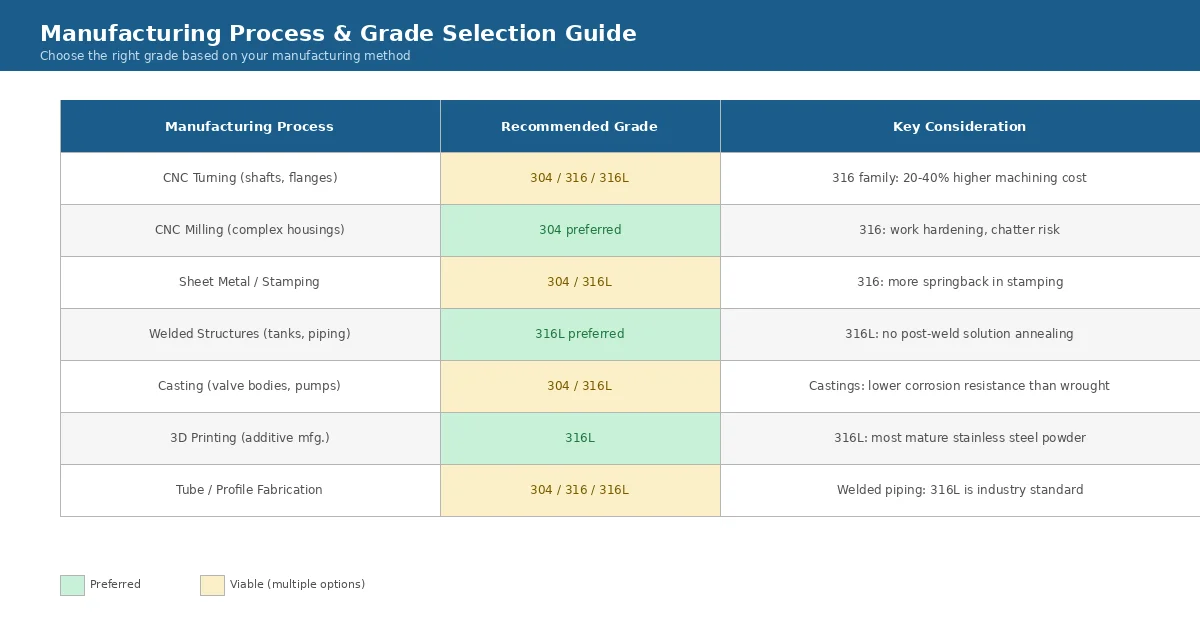
Materialeigenschaften und Kosten sind klar, Ihre Wahl hängt aber auch davon ab, wie das Teil hergestellt wird. Das gleiche Material verhält sich beim Drehen ganz anders, gemahlen, blattförmig, oder geschweißt. Hier erfahren Sie, was Sie bei jedem gängigen Prozess beachten sollten.
CNC-Drehen (Wellen, Ärmel, Flansche)
Alle drei Sorten sind zum Drehen geeignet. 304 Maschinen am besten mit der längsten Werkzeugstandzeit, Damit ist es die kostengünstigste Wahl für großvolumige Wellen- und Hülsenteile. 316/316L führen zu einem schnelleren Werkzeugverschleiß, Erhöhung der Bearbeitungskosten pro Einheit um 20–40 %, In korrosiven Umgebungen sind diese Kosten jedoch unvermeidbar. Für lange Schäfte, Beachten Sie, dass die 316 Die Familie weist eine stärkere Tendenz zur Kaltverfestigung auf – lassen Sie genügend Schlichtmaterial übrig, damit der letzte Arbeitsgang nicht durch eine kaltverfestigte Schicht schneidet, was zu Dimensionsinstabilität führen würde.
CNC-Fräsen (komplexe Strukturen, Gehäuse, Paneele)
Für komplexe Hohlräume und dünnwandige Teile, 304 wird für eine höhere Bearbeitungseffizienz und ein geringeres Ratterrisiko bevorzugt. 316/316L verfestigen sich beim Fräsen stark; wenn die Schnitttiefe zu gering ist, Das Werkzeug reibt an der ausgehärteten Schicht, Dies führt zu Oberflächenvibrationen und Dimensionsinstabilität. Für hochpräzise komplexe Teile in 316, Stellen Sie sicher, dass die Werkstatt über ausreichend stabile Maschinen und geeignete Werkzeuge verfügt – andernfalls sinken die Ausbeuteraten und die Durchlaufzeiten können sich verkürzen.
Blech / Stempeln (dünne Blechteile, Gehäuse, Klammern)
Alle drei Qualitäten sind für die Blechbearbeitung geeignet. 304 hat eine ausgezeichnete Duktilität und lässt sich leicht formen, Damit ist es die erste Wahl für Standard-Dünnblechteile. Der 316 Familie ist etwas stärker und weist beim Stempeln mehr Rückfederung auf, Daher muss beim Gesenkdesign eine zusätzliche Rückfederungskompensation berücksichtigt werden. Für dünnblechgeschweißte Teile, 316L wird bevorzugt – es ist kein Lösungsglühen nach dem Schweißen erforderlich, Einsparung eines Prozessschritts und potenzielle Reduzierung der Gesamtkosten.
Geschweißte Strukturen (Panzer, Rohrleitungen, Rahmen)
Hier dominiert 316L. 304 entwickelt interkristalline Korrosion in der Schweißzone, und kritische Teile erfordern nach dem Schweißen ein Lösungsglühen – große und komplexe Teile passen jedoch oft nicht in einen Ofen, ein Qualitätsrisiko schaffen. 316 schneidet besser ab als 304 birgt jedoch immer noch ein gewisses Risiko interkristalliner Korrosion. 316Das kohlenstoffarme Design von L beseitigt dieses Problem im Wesentlichen, Deshalb ist es der Standard für Rohrleitungen und Tanks in der Lebensmittelindustrie, pharmazeutisch, und chemische Industrie.
Casting (komplexe Ventilkörper, Pumpengehäuse, unregelmäßige Formen)
Alle drei Grade können gecastet werden. 304 Hat eine gute Gießflüssigkeit und eine hohe Ergiebigkeit, Damit ist es der Standard für allgemeine Gussteile. 316/316L haben eine etwas schlechtere Fließfähigkeit und eine größere Neigung zur Lunkerbildung, eine sorgfältigere Kontrolle des Gießprozesses erforderlich. Für Gussteile, die anschließend geschweißt werden, 316L wird bevorzugt. Ein wichtiger Hinweis: Gussteile weisen im Allgemeinen eine geringere Korrosionsbeständigkeit auf als Schmiedeteile (Stange oder Schmiedestück) aufgrund von Mikroseigerung im Gussgefüge. Für kritische korrosive Umgebungen, bearbeitetes Material wird empfohlen.
3D Drucken (Additive Metallfertigung)
316L ist derzeit der am häufigsten verwendete Edelstahl für die additive Metallfertigung, mit ausgereifter Pulververfügbarkeit und stabiler Druckleistung. 304 Und 316 Pulver sind begrenzter. Wenn das Teil 3D-gedruckt wird, 316L ist normalerweise der Standardstartpunkt, da es eine breitere Prozessverfügbarkeit bietet, gute Korrosionsbeständigkeit nach dem Drucken, und zuverlässige Schweißbarkeit.
Rohr / Profilherstellung (Geländer, Rahmen, Flüssigkeitsleitungen)
Im Standardrohr- und Profilmarkt, 304 ist am häufigsten mit der größten Größenauswahl und dem niedrigsten Preis. 316 Schläuche sind ebenfalls weit verbreitet, kosten aber mehr. 316L-Rohre werden hauptsächlich für geschweißte Rohrleitungssysteme verwendet – der Standard in der Lebensmittel- und Pharmaindustrie. Für Flüssigkeitsleitungen mit Schweißverbindungen, Wählen Sie 316L; für Presssitzverbindungen ohne Schweißen, 316 ist ausreichend.
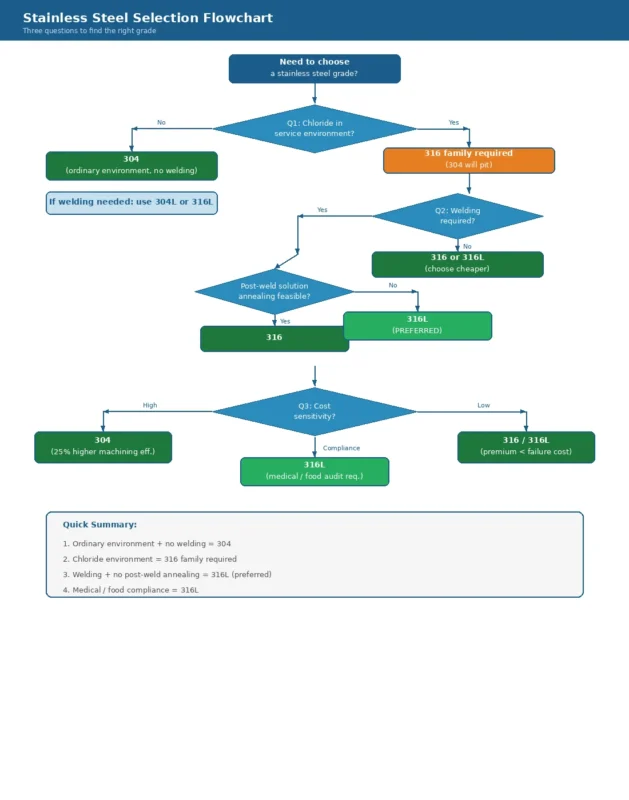
Auswahlhilfe: Drei Fragen zur Entscheidung
Für regulierte Anwendungen, Auch die Klassenauswahl sollte überprüft werden Bearbeitung von medizinischem Edelstahl Und Lebensmittelmaschinen, Edelstahlbearbeitung Anforderungen.
Nach all diesem Detail, es kann sich überwältigend anfühlen. In der Praxis, Sie müssen sich nicht jeden Parameter merken. Stellen Sie sich der Reihe nach drei Fragen, und die Antwort wird normalerweise klar.
Frage 1: Befindet sich Chlorid in der Betriebsumgebung??
Ja (Meerwasser, Salzsprühnebel, chemische Medien, Auftausalze, chlorierte Desinfektion) → Muss verwendet werden 316 oder 316L; 304 wird in die Grube gehen.
NEIN (drinnen trocken, normale Atmosphäre, frisches wasser, keine korrosiven Medien) → 304 ist ausreichend; verwenden 316 ist verschwenderisch.
Frage 2: Muss das Teil geschweißt werden??
Ja, und ein Lösungsglühen nach dem Schweißen ist nicht möglich (große Teile, komplexe Geometrien, Feldschweißen) → Bevorzugen Sie 316L.
Ja, aber ein Lösungsglühen oder eine Passivierung nach dem Schweißen ist möglich → Entweder 316 oder 304, basierend auf Korrosionsanforderungen.
Kein Schweißen → Wählen Sie basierend auf den Korrosionsanforderungen; 316 und 316L sind nahezu identisch, Verwenden Sie also das, was günstiger ist.
Frage 3: Wie kostensensibel ist das Projekt??
Hohe Lautstärke, nicht korrosive Umgebung, starker Kostendruck → 304, mit 25% höhere Bearbeitungseffizienz.
Raue Umgebung, sicherheitskritisch, lange lebensdauer, kundenspezifisch → 316/316L; Die Materialprämie ist weitaus geringer als die Kosten des Scheiterns.
Medizinisch / Lebensmittelkonforme Teile → 316L; es handelt sich um eine Prüfungsanforderung, nicht optional.
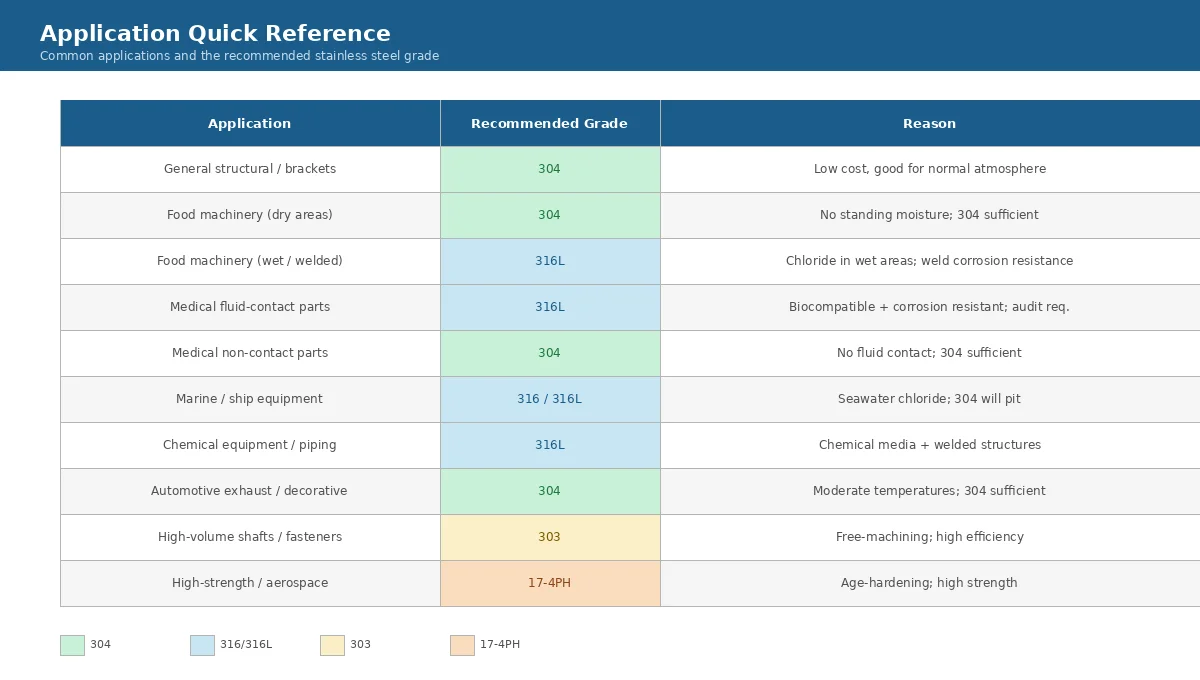
Anwendungskurzreferenz
Falls die drei Fragen Sie immer noch unsicher machen, Die folgende Tabelle ordnet häufige Anwendungen direkt der empfohlenen Note und dem Grund dafür zu.
Beschaffung und Qualitätskontrolle für Edelstahlsorten
Die Wahl des richtigen Materials ist nur der erste Schritt. Es gibt einige Punkte bei der Beschaffung und Prüfung, die direkt darüber entscheiden, ob das Material, das Sie erhalten, tatsächlich das von Ihnen angegebene Material ist.
Materialtestbericht (MTR)
Für kritische Teile muss ein Materialprüfbericht mit der Schmelzennummer vorliegen, chemische Zusammensetzung, und mechanische Eigenschaften. 304 ausgegeben als 316 ist in der Branche keine Seltenheit – ohne Zertifikat, Bei Problemen besteht keine Rückverfolgbarkeit. Seriöse Geschäfte stellen bei jeder Lieferung MTRs zur Verfügung. Dies ist eine Grundvoraussetzung, kein Bonus.
Überprüfung des eingehenden Materials
Ein Zertifikat allein reicht nicht aus. Zuverlässige Werkstätten überprüfen eingehendes Material für jede Charge mit einem Spektrometer. JADE-CNC kann die Zusammensetzung eingehender Materialien durch Spektrometertests überprüfen, und MTRs werden mit jeder Bestellung versendet, Vermeidung von Materialverwechslungen an der Quelle. Spektrometertests dauern nur Sekunden und sind sehr kostengünstig, aber es vermeidet das Risiko, dass eine ganze Charge verschrottet wird.
Gesamtkostenperspektive
Endlich, zurück zu den Kosten. Der Materialstückpreis ist nur ein Teil des Gesamtpreises. 304 ist pro Kilogramm günstig, birgt jedoch in rauen Umgebungen ein hohes Ausfallrisiko; 316L kostet mehr, ist aber die risikoärmste Wahl für medizinische und maritime Anwendungen. Bei der Bewertung von Angeboten, Faktor für die Bearbeitungseffizienz, Werkzeugverbrauch, Renditen, Prüfungserfolgsquoten, und After-Sales-Risiko – nicht nur der Materialpreis. Oft, Je teurer das Material ist, desto wirtschaftlicher ist die Wahl.
Über JADE-CNC
JADE-CNC ist auf die Präzisionsbearbeitung von Edelstahl spezialisiert. Mit 5-Achs-Bearbeitungszentren, Dreh-Fräsmaschinen, und Präzisionsschleifgeräte, und ISO 9001 Zertifizierung, Wir bieten Präzisionsbearbeitungsdienstleistungen aus einer Hand für das gesamte Edelstahlsortiment 304/316/316L. Eingehendes Material kann mittels Spektrometer überprüft werden, und jeder Prozessschritt umfasst eine Selbstkontrolle sowie spezielle Qualitätskontrollen, Durchlaufzeiten und Qualität stets unter Kontrolle halten.
Senden Sie Ihre Zeichnungen und Anwendungsdetails für eine Empfehlung zur Materialauswahl, Prozessbeurteilung, und Zitat – normalerweise innerhalb 24 Std..
Für eine Herstellbarkeitsprüfung, Materialempfehlung, und Produktionsangebot, Fordern Sie ein CNC-Bearbeitungsangebot an mit Zeichnungen, Menge, Anwendungsumgebung, Finish-Anforderungen, und Inspektionsbedarf.
Verwandte Artikel aus Edelstahl
- CNC-Bearbeitung von Edelstahl: Der vollständige Leitfaden zur Problemlösung
- 303 Freibearbeitbarer Edelstahl: Kostensparende Wahl für Serienpräzisionsteile
- 17-4PH-Edelstahlbearbeitung: Lösungsbehandlung, Alterung und Fertigbearbeitung
- Probleme bei der CNC-Bearbeitung von Edelstahl & Lösungen: Aufbaukante, Werkzeugverschleiß, Kaputte Bohrer & Geschwätz
- Leitfaden zur Oberflächenveredelung von Edelstahl: Polieren, Bürsten, Sprengen, Passivierung, Elektropolieren & PVD
- Bearbeitung medizinischer Edelstahlteile: 316L-Material, Prozess- und Compliance-Anforderungen
- Lebensmittelmaschinen Edelstahlbearbeitung: Material in Sanitärqualität, Schweißen und Oberflächenbearbeitung
- Kosten für die CNC-Bearbeitung von Edelstahl & Angebotsleitfaden: 10 Kostenfaktoren und Lieferantenvergleich

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.
