



Schweißen: Der Prozess, der bei der Bearbeitung von Edelstahl am wahrscheinlichsten Probleme verursacht
In Bearbeitung von Edelstahlteilen, Schweißen ist ein Prozess, der einfach aussieht, aber tatsächlich komplex ist. Beim Schweißen von Edelstahl geht es um die Materialauswahl, Füllmaterial, Schweißparameter, Gasabschirmung, Verzerrungskontrolle, und Nachbehandlung nach dem Schweißen. Ein Problem in einem dieser Schritte kann zu Schweißrissen führen, Korrosion, Verzerrung, oder Chargenablehnung.
Die Schwierigkeit bei Edelstahl-Schweißteilen besteht nicht darin, ob sie miteinander verschweißt werden können, aber ob Abmessungen nach dem Schweißen, Aussehen, Korrosionsbeständigkeit, und die anschließende Endbearbeitung kann die Zeichnung immer noch konsistent erfüllen. Viele CNC-bearbeitete Teile werden geschweißt, um die Gesamtkosten der CNC-Bearbeitung zu senken, komplexe Strukturen kombinieren, oder Verbindungen zwischen dünnen Blechen und bearbeiteten Teilen herstellen. Jedoch, wenn Schweißreihenfolge, Zuschuss, Befestigung, und Nachbehandlungen nach dem Schweißen sind nicht im Voraus geplant, Spätere Probleme umfassen Verzerrungen außerhalb der Toleranz, Dichtflächenversatz, Verfärbung der Schweißnaht, unvollständige Passivierung, oder unzureichende Endbearbeitungszugabe.
Zum Beispiel, die Schweißbarkeit von 304, 316, und 316L unterscheidet sich erheblich. 316L, aufgrund seines geringen Kohlenstoffgehalts, weist nach dem Schweißen ein geringeres interkristallines Korrosionsrisiko auf und wird häufig für geschweißte Edelstahlkonstruktionen ausgewählt. 304 Und 316 Oft ist nach dem Schweißen eine geeignete Behandlung erforderlich, um die Korrosionsbeständigkeit im Schweißbereich wiederherzustellen. In diesem Leitfaden werden die drei Schweißverfahren erläutert, die üblicherweise für CNC-bearbeitete Edelstahlteile verwendet werden – WIG-Schweißen, Laserschweißen, und Plasmaschweißen – mit Schwerpunkt auf Verzerrungskontrolle, Bearbeitung nach dem Schweißen, und Oberflächenbehandlung.
WIG, Laser, und Plasmaschweißen im Vergleich
Es gibt drei häufig verwendete Schweißverfahren für bearbeitete Edelstahlteile, jeweils mit passenden Anwendungen. WIG-Schweißen (Tungsten Inert Gas) ist äußerst vielseitig und kann bei vielen Edelstahlsorten hochwertige Schweißnähte herstellen, aber es ist langsam mit hohem Wärmeeintrag und erheblicher Verformung. Beim Laserschweißen ist der Wärmeeintrag gering, minimale Verzerrung, und hohe Geschwindigkeit, Die Ausrüstungskosten sind jedoch hoch und die Anforderungen an die Einbaulücken sind streng. Das Plasmaschweißen liegt dazwischen, mit tiefem Einbrand, geeignet zum Schweißen mitteldicker Bleche.
Verfahren | Wärmeeintrag | Verzerrung | Schweißgeschwindigkeit | Geeignete Dicke | Kosten |
WIG | Hoch | Hoch | Langsam | 0.5–6mm | Niedrig |
Laser | Niedrig | Niedrig | Schnell | 0.1-3mm | Hoch |
Plasma | Medium | Medium | Medium | 1–8mm | Medium |
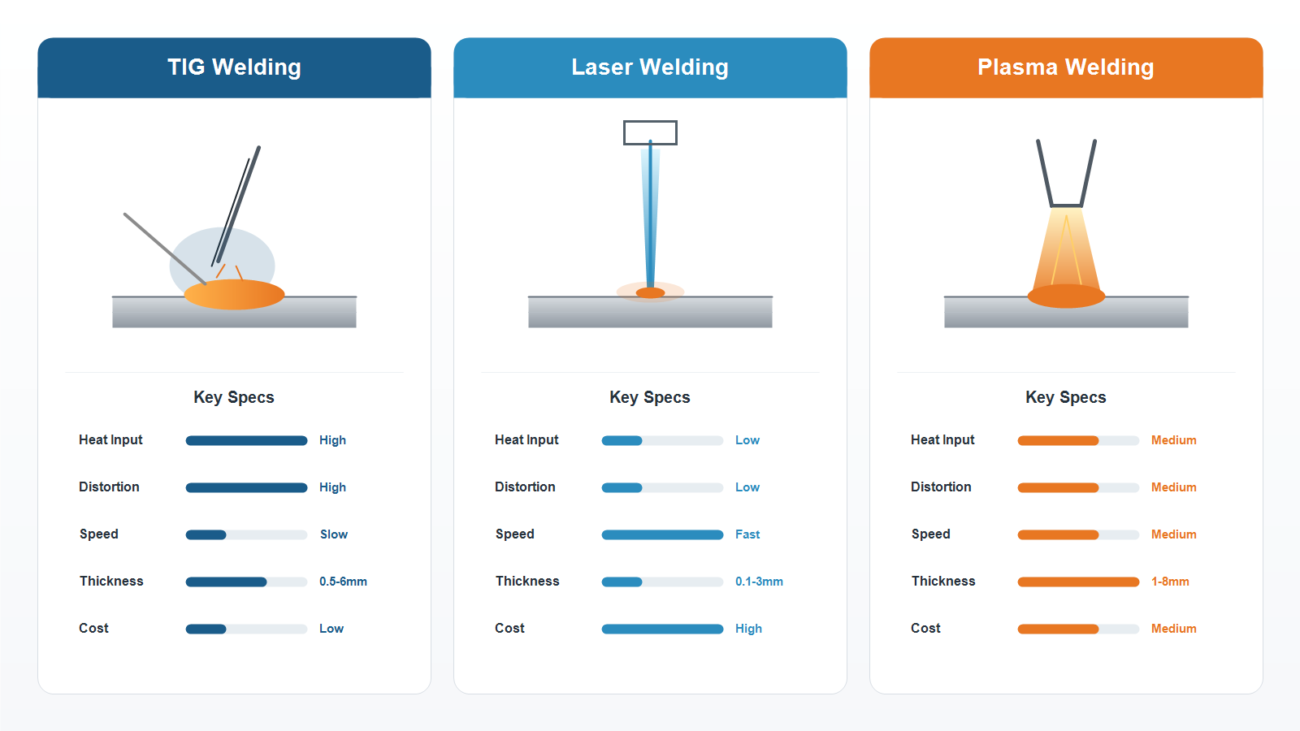
Bildsteckplatz 1: Vergleich dreier Schweißverfahren (kann als Infografik gestaltet werden)
WIG-Schweißen: Das vielseitigste Edelstahl-Schweißverfahren
Das WIG-Schweißen ist das am weitesten verbreitete Schweißverfahren in der Edelstahlbearbeitung. Mithilfe einer Wolframelektrode wird ein Lichtbogen erzeugt, der das Grundmetall und das Füllmetall schmilzt, während Argongas das Schmelzbad vor Oxidation schützt. Die Vorteile des WIG-Schweißens sind eine hohe Schweißqualität, wunderschöne Perlenbildung, und Kompatibilität mit vielen Edelstahlsorten. Die Nachteile sind ein hoher Wärmeeintrag, Anfälligkeit für Verzug bei dünnen Blechen, langsame Schweißgeschwindigkeit, und hohe Qualifikationsanforderungen an Schweißer.
Beim Schweißen von 316L, In der Regel wird stattdessen ER316L-Fülldraht spezifiziert 308 oder Standard 316 Draht; ansonsten, Der Kohlenstoffgehalt und die Legierungszusammensetzung der Schweißnaht entsprechen möglicherweise nicht den Anforderungen an die Korrosionsbeständigkeit. Der Schweißstrom wird basierend auf der Blechdicke ausgewählt: 30-60A für 0,5–1 mm dünnes Blech, 80-120A für 2-3mm, und Fasenvorbereitung mit Mehrlagenschweißen für Dicken über 3 mm. Bei der Gasabschirmung wird reines Argon verwendet 8-12 L/min, und die Rückseite sollte ebenfalls mit einem Schutzgas versehen sein, um Oxidation und Verfärbung zu reduzieren.
Häufige Probleme beim WIG-Schweißen sind Porosität und mangelnde Eindringung. Porosität wird normalerweise durch eine schlechte Gasabschirmung verursacht, öliger Fülldraht, oder Oxidschicht auf der Grundmetalloberfläche. Mangelnde Durchdringung wird durch zu geringen Strom verursacht, zu hohe Fahrgeschwindigkeit, oder unzureichender Fasenwinkel. Unser Ansatz besteht darin, den Schweißbereich vor dem Schweißen mit Aceton oder Alkohol zu reinigen, Überprüfen Sie vor der Verwendung die Unversehrtheit der Fülldrahtverpackung, Führen Sie am ersten Teil eine Schweißnahtquerschnittsprüfung durch, um die Eindringtiefe zu bestätigen.
Laserschweißen für hohe Präzision und geringen Verzug
Beim Laserschweißen wird Metall mit einem Laserstrahl hoher Energiedichte geschmolzen, mit konzentrierter Wärmeeinbringung, eine kleine Wärmeeinflusszone, minimale Verzerrung, und die Schweißgeschwindigkeit ist 3- bis 5-mal so hoch wie beim WIG-Schweißen. Beim Laserschweißen ist kein Zusatzwerkstoff erforderlich (Autogenes Schweißen), Erzeugt eine schmale und ästhetisch ansprechende Schweißnaht – besonders geeignet für dünnwandige Teile, Präzisionskomponenten, und Teile mit hohen Anforderungen an das Erscheinungsbild.
Auch die Grenzen des Laserschweißens liegen auf der Hand. Die Ausrüstungskosten sind hoch, und die Anforderungen an den Passungsspalt sind streng – Lücken von mehr als 0,1 mm können zu mangelnder Durchdringung führen, eine präzise Passung oder das Hinzufügen von Zusatzdraht erforderlich ist. Hochreflektierende Materialien (wie reines Kupfer, reines Aluminium) sind schwer zu schweißen, Edelstahl weist jedoch eine akzeptable Absorption auf und erfordert normalerweise keine spezielle Vorbehandlung für die Absorption. Für dicke Platten über 3 mm, Beim Laserschweißen ist eine mehrstufige oder Fasenvorbereitung erforderlich, wo sein Vorteil abnimmt.
Wir verwenden Laserschweißen häufig bei medizinischen Teilen, Dünnwandige Komponenten für Lebensmittelmaschinen, und Aussehen dekorativer Teile. Nach dem Laserschweißen, Das Aufrichten wird oft reduziert, Die Schweißnaht ist ästhetisch ansprechend, und das anschließende Poliervolumen ist gering. Jedoch, für dicke Bleche und Strukturteile, WIG-Schweißen ist wirtschaftlicher und zuverlässiger.
Schweißverzugskontrolle für CNC-Teile aus Edelstahl
Schweißverzug ist eines der häufigsten Produktionsprobleme beim Schweißen von Edelstahl. Edelstahl hat einen Wärmeausdehnungskoeffizienten, der etwa 1,5-mal so hoch ist wie der von Kohlenstoffstahl, und eine Wärmeleitfähigkeit, die etwa halb so hoch ist wie die von Kohlenstoffstahl, Daher wird die Wärme beim Schweißen nicht schnell abgeleitet und die Verformung kann größer sein als bei Kohlenstoffstahl. Die Verformungskontrolle kann nicht nur auf dem Richten nach dem Schweißen beruhen; Es sollte mit der Gestaltung des Schweißprozesses und der Befestigungsstrategie beginnen.
Die Reduzierung des Wärmeeintrags ist in der Regel die wirksamste Maßnahme. Verwenden Sie nach Möglichkeit Laserschweißen anstelle von WIG; für WIG, Verwenden Sie den kleinsten Strom und die höchste Geschwindigkeit, die noch eine Durchdringung gewährleisten. Auch symmetrisches Schweißen ist eine gängige Methode. Für lange Schweißnähte, Verwenden Sie das Backstep-Schweißen von der Mitte nach außen, um eine übermäßige Wärmeansammlung an einem Ende zu vermeiden, die zu einem Verbiegen führt. Bei der starren Befestigungsmethode werden Vorrichtungen verwendet, um das Werkstück festzuhalten, Zurückhaltung verwenden, um Verzerrungen zu reduzieren, Die Befestigungspunkte sollten jedoch nicht direkt über der Schweißnaht liegen, da sonst Risse auftreten können.
Die Schweißreihenfolge ist auch für die Maßkontrolle wichtig. Schweißen Sie zuerst stark schrumpfende Schweißnähte, dann schwundarme Schweißnähte; Zuerst kurze Schweißnähte schweißen, dann lange Schweißnähte; für Querschweißungen, Schweißen Sie die Quernaht vor der Längsnaht. Für große Schweißbaugruppen, JADE-CNC kann die Schweißsequenz überprüfen und Rückverzerrungen vor dem Schweißen zurückhalten, sodass das Richten nach dem Schweißen reduziert werden kann.
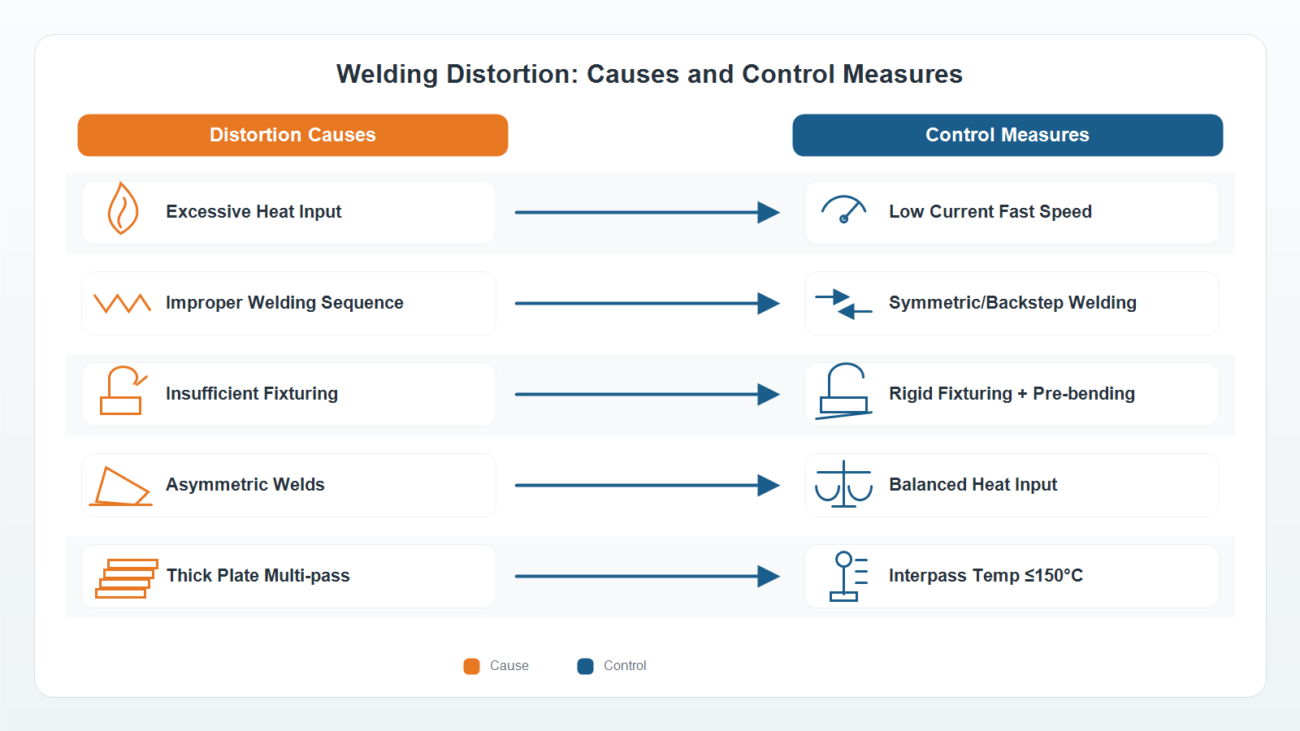
Bildsteckplatz 2: Diagramm der Maßnahmen zur Schweißverzugskontrolle
Nachbehandlung nach dem Schweißen: Wiederherstellung der Korrosionsbeständigkeit und des Erscheinungsbilds
Nach dem Edelstahlschweißen, Die Korrosionsbeständigkeit der Schweißnaht und der Wärmeeinflusszone kann abnehmen, Daher ist in der Regel eine Nachbehandlung erforderlich. Der grundlegendste Prozess ist die Passivierung: Salpetersäure oder Zitronensäure entfernt oberflächenfreies Eisen und hilft, den Passivfilm wiederherzustellen. Für 304 Und 316 nach dem Schweißen, wenn eine Lösungsbehandlung nicht durchgeführt werden kann, Normalerweise ist eine Passivierung vorgeschrieben.
Kritische Schweißteile für die Medizin, Essen, oder chemische Anwendungen erfordern möglicherweise Elektropolieren, Dadurch werden Schweißverfärbungen entfernt, eine glattere Oberfläche erzielt und gleichzeitig die Korrosionsbeständigkeit verbessert. Vor dem Elektropolieren, Stellen Sie sicher, dass die Schweißnaht glatt ist und keine Hinterschnitte oder überschüssiges Schweißgut aufweist, Andernfalls werden die Defekte nach dem Elektropolieren stärker ausgeprägt.
Einige Materialien und Strukturen ermöglichen eine Spannungsbehandlung nach dem Schweißen, während andere durch das Material begrenzt sind, Leistung, oder Oberflächenanforderungen. Wenn das Projekt später umfasst 17-4PH oder andere wärmebehandelte Edelstähle, Der Wärmebehandlungsweg sollte im Voraus bestätigt werden, um Störungen zwischen Schweiß- und Alterungsprozessen zu vermeiden.
316L, aufgrund seines geringen Kohlenstoffgehalts, weist nach dem Schweißen ein geringeres interkristallines Korrosionsrisiko auf und erfordert in der Regel eine Passivierung entsprechend der Zeichnung oder der Betriebsumgebung. Für 304 Und 316 nach dem Schweißen, wenn die Betriebsumgebung korrosiv ist, Lösungsbehandlung nach dem Schweißen (typischerweise 1050–1100 °C Erhitzen, gefolgt von schnellem Abkühlen) Es kann empfohlen werden, beim Schweißen ausgeschiedene Karbide wieder aufzulösen. Jedoch, Große und komplexe Teile passen oft nicht in den Ofen, Aus diesem Grund wird 316L häufig für kritische Schweißteile ausgewählt.
Häufige Schweißfehler und Prüfmethoden
Porosität ist der häufigste Defekt, verursacht durch eine schlechte Gasabschirmung, öliger oder oxidierter Zusatzdraht/Basismetall, oder zu große Lichtbogenlänge. Zu den Lösungen gehört die Reinigung vor dem Schweißen, Inspektion des Gaswegs, und Lichtbogenlängenkontrolle. Die Rissbildung wird in Heißrissbildung und Kaltrissbildung unterteilt – bei rostfreiem Stahl kommt es vor allem zu Heißrissbildung, verursacht durch Schweißnaht-Erstarrungsschrumpfung unter Spannung. Zu den Lösungen gehört die Verwendung von 316L-Zusatzdraht (enthält eine kleine Menge Ferrit), Zurückhaltung reduzieren, und Steuern der Zwischenlagentemperatur. Mangelnde Durchdringung wird durch niedrigen Strom verursacht, schnelle Geschwindigkeit, oder unzureichender Fasenwinkel, Dies erfordert eine Parameteranpassung und eine Neugestaltung der Fase. Ein Unterschnitt wird durch zu hohen Strom oder falschen Brennerwinkel verursacht, Stromreduzierung und Winkelanpassung erforderlich.
JADE-CNC-Schweißteile erhalten Sichtprüfung, Kritische Schweißnähte werden einer Eindringprüfung unterzogen (PT), und Druckteile werden einer Hydrostatik- oder Dichtheitsprüfung unterzogen. Zur Rückverfolgbarkeit werden Schweißparameter und Schweißeridentifikation auf der Prozesskarte aufgezeichnet.

Bildsteckplatz 3: Vergleich häufiger Schweißfehler (Porosität / knacken / mangelnde Durchdringung / unterbieten)
Über JADE-CNC
JADE-CNC ist auf die Präzisionsbearbeitung von Edelstahlteilen spezialisiert, mit Fünf-Achsen-Bearbeitung, Dreh-Fräs-Verbundbearbeitung, und Präzisionsschleifgeräte, ISO 9001 Zertifizierung, und Service aus einer Hand von der Bearbeitung und dem Schweißen bis zur Oberflächenveredelung und -prüfung. Eingehendes Material kann per Spektrometer überprüft werden, mit Selbstinspektion plus spezieller Inspektion in wichtigen Prozessphasen, hilft, die Durchlaufzeit zu kontrollieren, Qualität, und Chargenkonsistenz.
Senden Sie Ihre Zeichnungen, Materialqualität, Schweißposition, Abschlussanforderung, Toleranzanforderung, und Jahres- oder Chargenmenge zur Prozessbeurteilung und Zitat, typischerweise innerhalb 24 Std..
Verwandte Artikel aus Edelstahl
– 304 vs 316 vs. Edelstahl 316L: Welches sollten Sie für die CNC-Bearbeitung wählen??
– 17-4PH-Edelstahlbearbeitung: Lösungsbehandlung, Alterung und Fertigbearbeitung

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.
