



Lebensmittelmaschinen Edelstahlbearbeitung: Hygieneanforderungen stehen an erster Stelle
Der größte Unterschied zwischen Edelstahlteilen für Lebensmittelmaschinen und Standard-Industrieteilen besteht in der Hygiene und Reinigungsfähigkeit. Oberflächen mit Lebensmittelkontakt sollten tote Ecken vermeiden, Rückstandsansammlung, Risse, grobe Schweißnähte, und schwer zu reinigende Lücken, da sich in diesen Bereichen Produktrückstände und Reinigungschemikalien festsetzen können. FDA-bezogene Anforderungen an den Lebensmittelkontakt, 3-A Hygienestandards, und EHEDG-Leitlinien werden häufig als Referenz für die Materialsicherheit verwendet, Oberflächenbeschaffenheit, Reinigbare Geometrie, und Schweißnahtbehandlung. Nicht konforme Angaben können zu Audit-Ergebnissen führen, nacharbeiten, oder verzögerte Gerätefreigabe.
In diesem Artikel werden die besonderen Anforderungen für die Edelstahlbearbeitung von Lebensmittelmaschinen in fünf Bereichen erläutert: Materialauswahl, Sanitärdesign, Schweißprozess, Oberflächenveredelung, und Auditdokumentation. Für allgemeine Kenntnisse in der Bearbeitung von Edelstahl, beziehen sich auf CNC-Bearbeitung von Edelstahl: Der vollständige Leitfaden zur Problemlösung.
Materialauswahl für Lebensmittelmaschinen: 304 für Trockenzonen, 316L für Nasszonen
Unterschiedliche Zonen von Lebensmittelmaschinen stellen unterschiedliche Materialanforderungen. Trockene Zonen, wie Gehäuse und Rahmen ohne Produkt- oder Nasskontakt, häufig nutzen 304 weil es eine gute Verfügbarkeit hat, kosten, und Bearbeitbarkeit. Nasszonen, die mit Wasser in Berührung kommen, Essen, Reinigungsmittel, oder Desinfektionsmittel benötigen oft 316L, da chloridhaltige Reiniger das Risiko von Lochfraß erhöhen können 304. 316L enthält Molybdän für eine verbesserte Chlorid-Korrosionsbeständigkeit und weist nach dem Schweißen ein geringeres Risiko interkristalliner Korrosion auf.
Benutzen 304 in Nasszonen können die anfänglichen Materialkosten senken, aber Rostflecken, Lochfraß, oder ein Austausch vor Ort kann später zu einem größeren Verlust führen. Für Nassbereiche von Lebensmittelmaschinen und verschweißte Kontaktteile, 316L sollte frühzeitig bei der Materialauswahl überprüft werden Zitat.
304 wird üblicherweise für viele Strukturteile von Lebensmittelgeräten verwendet, bietet gute Kosten und Verfügbarkeit. 316 oder 316L ist besser für stärker korrosive Medien geeignet, chlorhaltige Reinigungsumgebungen, oder strengere Kontaktbedingungen. Die Materialauswahl sollte nicht allein auf dem Sortennamen basieren; Es sollte Kontaktmedium berücksichtigen, Reinigungsmittel, Temperatur, Schweißen, und Oberflächenveredelung. Zum detaillierten Materialvergleich, beziehen sich auf 304 vs 316 vs. Edelstahl 316L.
Zone | Empfohlenes Material | Grund |
Trockene Zone (Gehäuse/Rahmen) | 304 | Kein Wasser- oder Lebensmittelkontakt; 304 ist ausreichend |
Nasszone (Kontakt mit Wasser/Reiniger) | 316L | Chloridumgebung; 304 anfällig für Lochfraß |
Oberfläche mit Lebensmittelkontakt | 316L | Anforderungen an die Sanitärqualität; korrosionsbeständig + leicht zu reinigen |
Geschweißte Rohre/Tanks | 316L | Keine interkristalline Korrosion nach dem Schweißen |
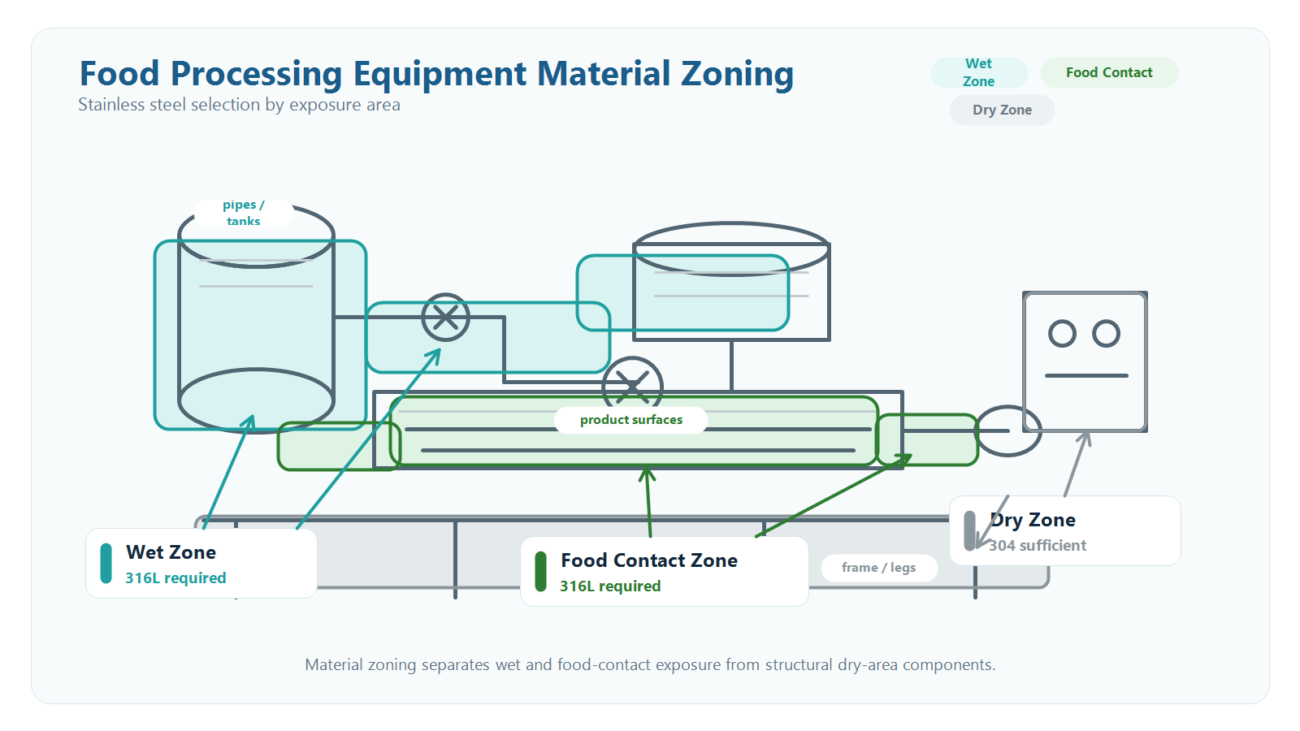
Bildsteckplatz 1: Diagramm zur Auswahl der Materialzonen für Lebensmittelmaschinen
Sanitärdesign für Lebensmittelmaschinenteile: Keine toten Ecken, Leicht zu reinigen
Der Kern der Konstruktion von Lebensmittelmaschinen besteht darin, keine toten Ecken zu haben und leicht zu reinigen. Innenecken sollten Radiusübergänge verwenden, sofern das Design dies zulässt. Scharfe Innenecken sind schwer zu reinigen und es können sich Rückstände ansammeln, Außenecken sollten zur sicheren Handhabung und Reinigung dennoch entgratet werden.
Schweißnähte sind ein zentraler Schwerpunkt des Sanitärdesigns. Schweißnähte an Oberflächen, die mit Lebensmitteln in Berührung kommen, sollten geschliffen oder bündig mit dem Grundmaterial fertiggestellt werden, wenn die Spezifikation dies erfordert, ohne scharfe Schweißkrone, die eine saubere, tote Ecke erzeugen kann. Beim Rohrschweißen kommt häufig Orbitalschweißen zum Einsatz, und die innere Schweißoberfläche kann elektropoliert oder mechanisch poliert sein, um eine glatte Oberfläche zu unterstützen, Reinigbarer Innenraum.
Auf Oberflächen, die mit Lebensmitteln in Berührung kommen, sollten Gewindeverbindungen nach Möglichkeit vermieden werden, da Gewindelücken zu hygienisch toten Ecken werden können. Wenn Threads notwendig sind, Dichtschweißen oder spezielle Sanitäranschlüsse wie ISO 2852 Klemmverbindungen können verwendet werden. Auf den Geräteoberflächen sollten unnötige Sacklöcher und Aussparungen vermieden werden; durch Löcher, entleerbare Funktionen, und geneigte Oberflächen verbessern die Reinigungsfähigkeit und Entwässerung.
Schweißverfahren für Lebensmittelmaschinen: Orbitalschweißen, Interne Abflachung und Passivierung
Zum Schweißen von Rohren und Tanks in Lebensmittelmaschinen, Orbitales WIG-Schweißen wird häufig für Rohr- und Leitungsverbindungen gewählt, da die automatische Parametersteuerung die Schweißnahtkonsistenz im Vergleich zum manuellen Schweißen verbessert. Typische Rohrdurchmesser von 19 mm bis 219 mm können Orbitalschweißen verwenden, Bei größeren Rohren kann das manuelle WIG-Schweißen mit qualifizierten Schweißern und kontrollierten Schweißverfahren erfolgen.
Bei Lebensmittelrohren kann eine Abflachung der inneren Schweißnaht erforderlich sein, wenn die innere Schweißnahtverstärkung oder Oxidation die Reinigungsfähigkeit beeinträchtigt. Nach dem Schweißen, Die Innenwand kann Schweißnahtverstärkungen und Verfärbungen aufweisen, die mit geeigneten Innenbearbeitungsgeräten bearbeitet werden sollten, Anschließend erfolgt je nach Spezifikation eine Elektropolitur oder Passivierung. Äußere Schweißnähte müssen möglicherweise auch glatt geschliffen werden, um sie an die Oberflächenbeschaffenheit des Grundmaterials anzupassen.
Zur Nachbehandlung nach dem Schweißen, 316L-geschweißte Teile müssen nach dem Schweißen häufig gereinigt und passiviert werden. Für 304 geschweißte Teile, die in der Nähe von Nasszonen verwendet werden, Elektropolieren und Passivieren können überprüft werden, wenn Korrosionsbeständigkeit oder Reinigbarkeit ein Problem darstellen. Bei der Passivierung kann gegebenenfalls Zitronensäure zum Einsatz kommen, Anschließend wird mit gereinigtem Wasser gespült, um chemische Rückstände zu reduzieren.
Die Risiken bei geschweißten Teilen von Lebensmittelmaschinen konzentrieren sich typischerweise auf die Schweißnahtrückseite, Wärmeeinflusszone, Krone schweißen, und unzureichende Bodenflächen. Weitere Informationen zum Schweißen von Edelstahl, beziehen sich auf Edelstahlschweißen für CNC-bearbeitete Teile.
Oberflächenveredelung für Lebensmittelkontaktteile aus Edelstahl
Oberflächen mit Lebensmittelkontakt haben oft einen Ra-Wert von 0,8 µm oder weniger, Je nach Ausrüstung und Reinigungsmethode erreichen höhere Anforderungen einen Ra-Wert von 0,4 µm. Durch herkömmliches mechanisches Polieren kann ein Ra von 0,8 um erreicht werden, Aber unkontrollierte Polierrillen können Produktrückstände festhalten und die Reinigung erschweren. Durch Elektropolieren kann eine Glätte erzielt werden, Rillenreduzierte Oberfläche und Verbesserung der Korrosionsbeständigkeit, Daher wird es häufig für Oberflächen mit Lebensmittelkontakt ausgewählt, bei denen die Reinigbarkeit von entscheidender Bedeutung ist.
Elektropolieren ist in der Regel teurer als mechanisches Polieren, Bei Oberflächen, die mit Lebensmitteln in Berührung kommen, können die verbesserte Reinigungsfähigkeit und Korrosionsbeständigkeit die Kosten jedoch rechtfertigen. Oberflächen, die nicht mit Lebensmitteln in Berührung kommen, wie z. B. Trockenzonengehäuse, Zur Kostenkontrolle kann oft auf herkömmliches mechanisches Polieren oder Bürsten zurückgegriffen werden.
Das Perlenstrahlen in Lebensmittelmaschinen ist normalerweise auf berührungslose Oberflächen beschränkt, da gestrahlte Oberflächen rauer sind und Rückstände zurückhalten können. Für das Erscheinungsbild dekorativer Teile kann eine PVD-Beschichtung verwendet werden, Es sollte jedoch vor der Verwendung auf Oberflächen, die mit Lebensmitteln in Berührung kommen, sorgfältig überprüft werden, da eine Beschädigung oder Delaminierung der Beschichtung ein Kontaminationsrisiko darstellen kann.
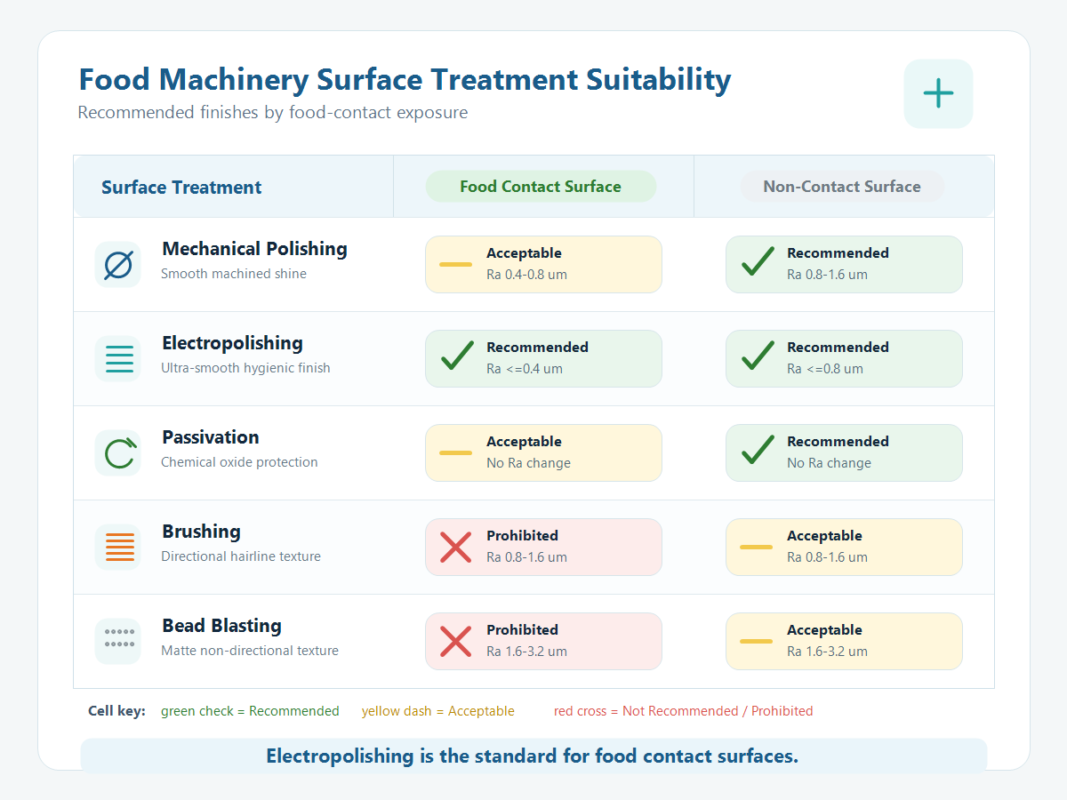
Bildsteckplatz 2: Auswahltabelle für die Oberflächenveredelung von Lebensmittelmaschinen
Auditdokumentation und Hygienestandards: FDA, 3-A und EHEDG
Nahrungsmittelmaschinen werden in die Vereinigten Staaten exportiert, Europa, oder Sanitäranwendungen in der Molkerei- und Getränkeindustrie müssen möglicherweise Kundenspezifikationen befolgen, die auf den Lebensmittelkontaktvorschriften der FDA basieren, 3-A Hygienestandards, EHEDG-Leitfaden für hygienisches Design, oder andere anwendbare Standards. Die Lebensmittelkontaktvorschriften der FDA konzentrieren sich auf die Materialsicherheit und die Verwendungsbedingungen; 3-A und EHEDG legen stärkeren Wert auf reinigbares Design, Schweißverbindungen, Oberflächenbeschaffenheit, und Gerätehygiene. Der genaue Bedarf sollte anhand der Projektspezifikation und des Zielmarktes bestätigt werden.
JADE-CNC kann Materialzertifikate bereitstellen, Schweißprotokolle, Berichte zur Oberflächenrauheit, und Passivierungs- oder Elektropolieraufzeichnungen zur Unterstützung der FDA des Kunden, 3-A, EHEDG, oder interne Hygieneaudits. Schweißverfahrensspezifikationen (WPS/PQR) und Schweißerqualifikationen können ebenfalls überprüft werden, wenn das Projekt dies erfordert.
Häufige Probleme und Lösungen bei der Edelstahlbearbeitung im Lebensmittelmaschinenbau
Ein häufiges Problem in Lebensmittelmaschinen ist Rost an Schweißnähten. Die Ursache ist oft die Verwendung 304 in Nasszonen, unvollständige Schweißnahtreinigung, oder unzureichende Passivierung nach dem Schweißen. Der Ansatz von JADE-CNC besteht darin, 316L für geschweißte Teile im Nassbereich und mit Lebensmittelkontakt zu prüfen, Steuern Sie die Reinigung und Passivierung nach dem Schweißen, und wenden Sie bei Bedarf Eindringprüfungen für kritische Schweißnähte an.
Ein weiteres Problem sind Vertiefungen an Schweißnähten nach dem Elektropolieren. Die Ursache ist ein ungleichmäßiger Schweißnahtschliff, Dies kann beim Elektropolieren und beim übermäßigen Abtragen zu einer Stromkonzentration an den Vertiefungen führen. JADE-CNC schleift Schweißnähte bei Bedarf bündig mit dem Grundmaterial und steuert Strom und Zeit beim Elektropolieren.
Fehler bei Hygieneaudits werden häufig durch die Reinigung toter Ecken verursacht. Während der Prozessüberprüfung, JADE-CNC prüft Zeichnungen auf scharfe Innenecken, Sacklöcher, Fadenlücken, nicht entleerbare Nischen, und andere Hygienerisiken, Anschließend werden vor der Produktion Vorschläge zur Herstellbarkeit gemacht. Dies verringert das Risiko, dass eine Nichtkonformität erst nach der Bearbeitung festgestellt wird, Schweißen, und Fertigstellung sind bereits abgeschlossen.
Über JADE-CNC
JADE-CNC ist auf die Präzisionsbearbeitung von Edelstahlteilen spezialisiert, mit Fünf-Achs-Bearbeitung, Dreh-Fräs-Verbundbearbeitung, Präzisionsschleifgeräte, ISO 9001 Zertifizierung, und Service aus einer Hand von der Bearbeitung und dem Schweißen bis zur Oberflächenveredelung und -prüfung. Eingehendes Material kann per Spektrometer überprüft werden, mit Selbstinspektion plus spezieller Inspektion in wichtigen Prozessphasen, hilft, die Durchlaufzeit zu kontrollieren, Qualität, und Chargenkonsistenz.
Senden Sie Ihre Zeichnung, CAD-Modell, Materialqualität, Lebensmittelkontaktzone, Schweißstelle, Anforderungen an die Oberflächenrauheit, Reinigungsmethode, Dokumentationspflicht, und Chargenmenge zur Prozessbeurteilung und Angebotserstellung, typischerweise innerhalb 24 Std..
Verwandte Artikel aus Edelstahl
– 304 vs 316 vs. Edelstahl 316L: Welches sollten Sie für die CNC-Bearbeitung wählen??
– Edelstahlschweißen für CNC-bearbeitete Teile: WIG, Laserschweißen und Verformungskontrolle
– Bearbeitung medizinischer Edelstahlteile: 316L-Material, Prozess- und Compliance-Anforderungen

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.
