



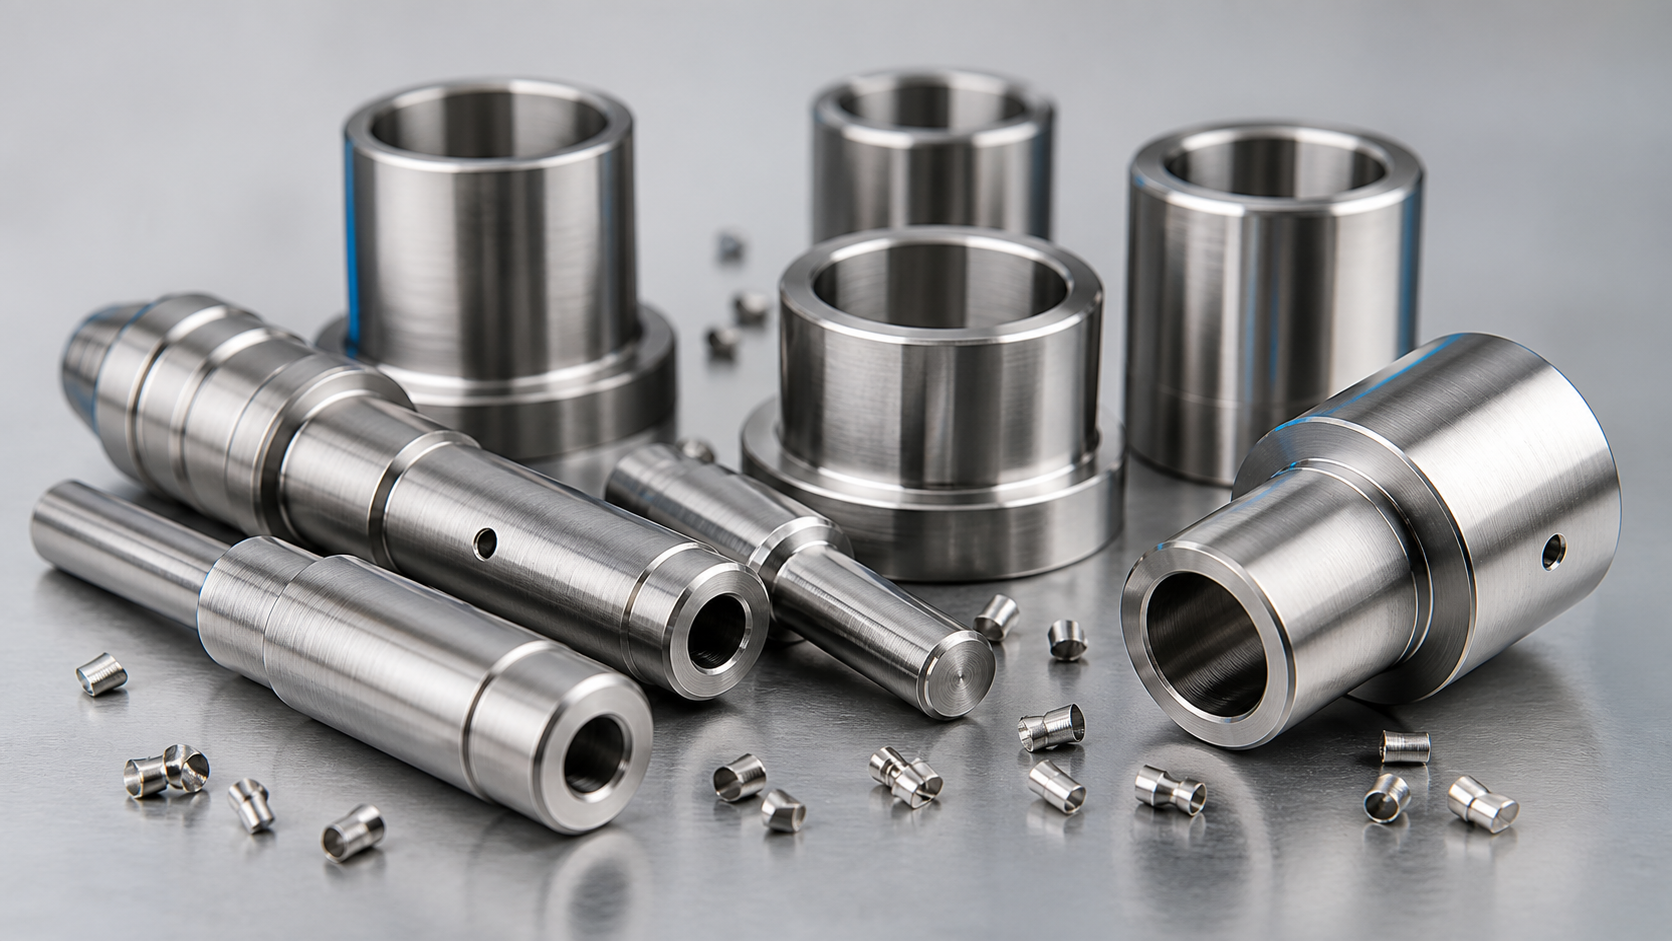
Kosten für die Serienbearbeitung von Edelstahl: Ist 304 Immer die wirtschaftlichste Wahl?
Serienmäßige Bearbeitung von Edelstahl, 304 hat einen geringeren Materialaufwand, aber es kann eine aufgebaute Kante entstehen, schnellerer Werkzeugverschleiß, langsamere Zykluszeit, und instabile Spankontrolle. Einmal Werkzeugkosten, Unterbrechungen beim Spanräumen, Abhörrisiko, und Bearbeitungszeit sind inbegriffen, Der niedrigste Materialpreis bedeutet nicht immer die niedrigsten Teilekosten. Wenn das Teil nicht geschweißt werden muss und in einer korrosiven Umgebung nicht funktioniert, 303 Automatenedelstahl kann die wirtschaftlichere Wahl sein.
303 ist ein Automaten-Edelstahl auf Basis 304 mit erhöhtem Schwefelgehalt. Schwefel verbindet sich mit Mangan und bildet Mangansulfid-Einschlüsse, die den Spanbruch und die lokale Schmierung unterstützen. Dadurch wird das Schneiden reibungsloser, Werkzeugstandzeit länger, und Oberflächenbeschaffenheit stabiler. In diesem Artikel werden die Bearbeitungsvorteile erläutert, Einschränkungen, und Anwendungsfälle von 303 So können Sie entscheiden, wann 303 ersetzen kann 304 und wenn es nicht sollte.
Für Seriendrehteile, kleine Schäfte, Nüsse, Beschläge, Fixierstifte, und Gewindekomponenten, 303 kann die Gesamtbearbeitungskosten senken. Aber 303 ist kein universeller Ersatz für 304, speziell zum Schweißen, Korrosionseinwirkung, Lebensmittel- oder medizinischer Kontakt, und hohe Anforderungen an die Korrosionsbeständigkeit.
Dieser Artikel konzentriert sich auf das Praktische 303 vs 304 Bearbeitungsentscheidung. Für einen vollständigen Vergleich der Korrosionsbeständigkeit und Schweißbarkeit untereinander 304, 316, und 316L, sehen 304 vs 316 vs. Edelstahl 316L. Für die breitere Materialauswahl und Bearbeitungsroute von Edelstahl, siehe die CNC-Bearbeitungsanleitung aus Edelstahl.
Was ist 303 Edelstahl?
303 Edelstahl, auch bekannt als AISI 303 oder Y12Cr18Ni9 in einigen Standards, erhöht den Schwefel- und Phosphorgehalt im Vergleich zu 304. Schwefel und Mangan bilden MnS-Einschlüsse. Beim Schneiden, Diese Einschlüsse tragen dazu bei, dass die Späne in kürzere Segmente zerfallen und sorgen für eine lokale Schmierwirkung zwischen Werkzeug und Span, Reduzierung von Reibung und Werkzeugverschleiß.
Die mechanischen Eigenschaften von 303 liegen in der Nähe 304, aber die Korrosionsbeständigkeit ist normalerweise geringer. MnS-Einschlüsse können Ausgangspunkte für Lochfraß sein, besonders bei Luftfeuchtigkeit, Chlorid, oder korrosiven Umgebungen. Auch die Schweißbarkeit ist schlecht, da Schwefel das Risiko von Heißrissen in der Schweißnaht erhöht. Teile, die geschweißt werden müssen, sollten normalerweise nicht verwendet werden 303.
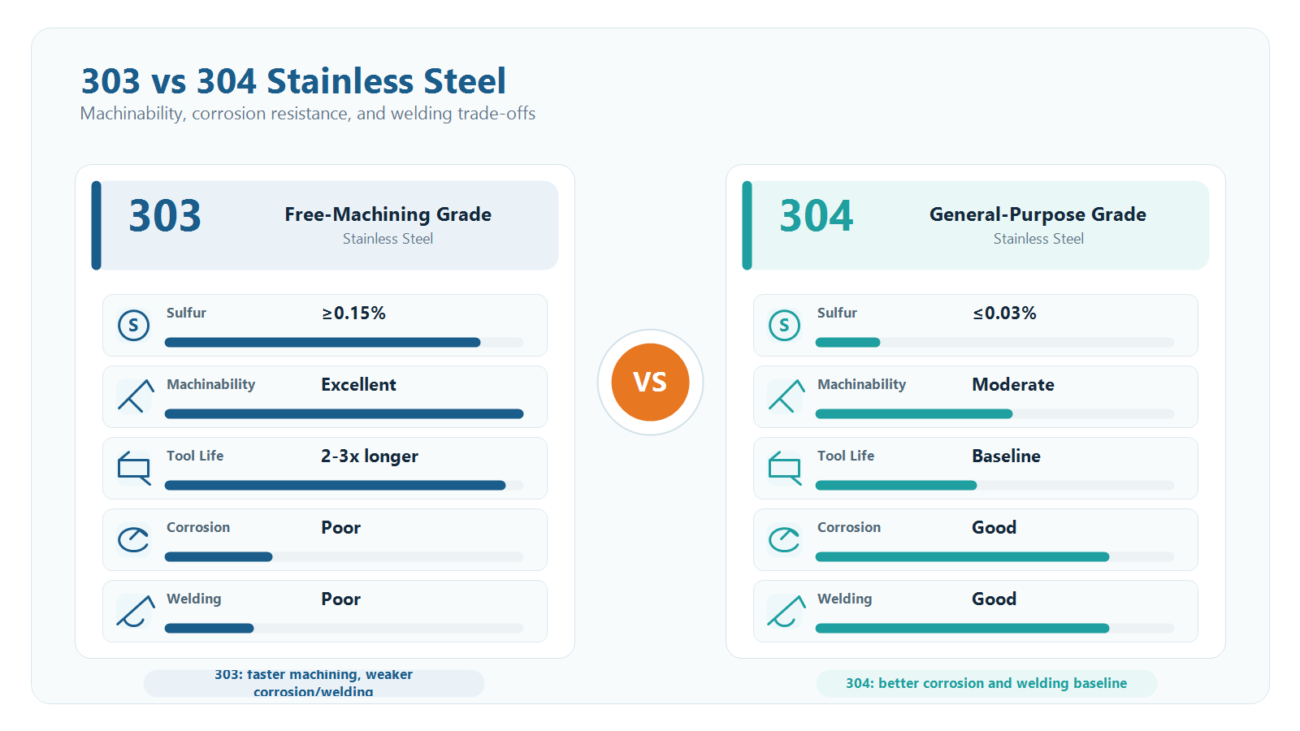
Bildsteckplatz 1: Hauptunterschiede zwischen 303 Und 304 Edelstahl.
Bearbeitungsvorteile: Besserer Spanbruch, Zykluszeit und Werkzeuglebensdauer
Der Bearbeitungsvorteil von 303 wird wertvoller in Serienfertigung. Beim Drehen, 303 kann oft mit höherer Schnittgeschwindigkeit laufen als 304 mit stabilerem Futter. Die Zykluszeit kann verkürzt werden, und die gleiche Wendeschneidplatte bearbeitet normalerweise mehr 303 Teile als 304 Teile. Sowohl die Werkzeugkosten als auch die Unterbrechungen beim Werkzeugwechsel können sinken. Die tatsächliche Verbesserung hängt von der Teilegeometrie ab, Werkzeuge, Steifigkeit der Maschine, Kühlmittel, und Chargendaten.
303 Es entstehen kürzere Späne, die sich weniger leicht um das Werkzeug oder Werkstück wickeln. Dadurch werden Maschinenstopps zur Spanbeseitigung reduziert. Für CNC-Drehen mit Stangenlader, Ein stabiler Spanbruch wirkt sich direkt auf die Zykluszeit und das Risiko einer unbeaufsichtigten Produktion aus. Auch die Oberflächenbeschaffenheit ist in der Regel besser als 304, Daher kann bei einigen Projekten das Polieren oder die Nachbearbeitung reduziert werden.
Bohren und Gewindeschneiden kommen oft zum Einsatz 303 zeigt den größten Wert. Beim Bohren können die Späne leichter abtransportiert werden, und Tiefbohren kann oft basierend auf Lochtiefe und -durchmesser optimiert werden. Das Klopfdrehmoment ist geringer, und das Risiko eines Wasserhahnbruchs ist normalerweise geringer als bei 304. Für Serienteile mit vielen Löchern, Threads, und kleine gedrehte Merkmale, Diese Stabilität kann wichtiger sein als der Rohstoffpreis.
Bearbeitungsmethode | 303 Parameter | 304 Parameter | Auswirkungen auf die Effizienz |
Vc drehen | 120-180 m/min | 90-130 m/min | +30%-50% |
Fräsen Vc | 100-150 m/min | 80-110 m/min | +25%-40% |
Bohren Vc | 25-40 m/min | 20-30 m/min | +25%-33% |
Standzeit, drehen | 150-200 Stk | 60-80 Stk | +150% |
Oberflächenbeschaffenheit | Ra 0.8-1.6 eins | Ra 1.6-3.2 eins | Eine Ebene besser |
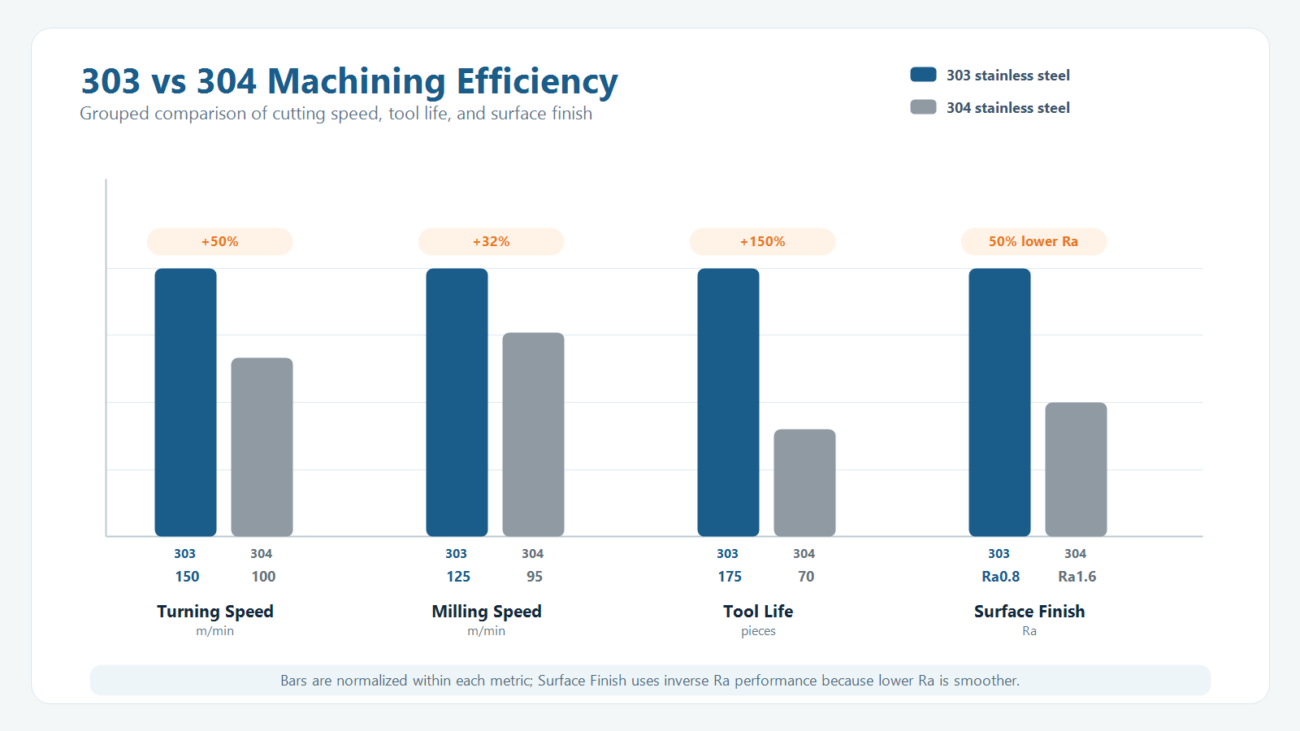
Bildsteckplatz 2: Bearbeitungsparameter und Produktivitätsvergleich für 303 vs 304.
Nutzungsbeschränkungen: Schweißen, Korrosion, Bei medizinischem Kontakt und Lebensmittelkontakt ist Vorsicht geboten
303 hat klare Vorteile, aber seine Grenzen müssen Teil der Materialauswahlentscheidung sein. Erste, 303 ist nicht zum Schweißen geeignet, da Schwefel die Gefahr von Heißrissen erhöht. Geschweißte Strukturen sollten in der Regel bewertet werden 304, 316, oder 316L. Zweite, 303 hat eine geringere Korrosionsbeständigkeit als 304, so feucht, im Freien, Marine, Chlorid-Reinigung, oder korrosive Umgebungen erfordern Vorsicht. Dritte, Medizinische Teile und Teile, die mit Lebensmitteln in Berührung kommen, sollten normalerweise nicht verwendet werden 303 und sollte anhand der Zeichnung ausgewertet werden, Regulierungsweg, und Kontaktumgebung.
303 hat auch eine schlechtere Kaltumformbarkeit als 304, Daher ist es keine gute Wahl für Teile, die stark gebogen werden müssen, Dehnung, oder Nietverformung. Nach der Kaltumformung, 303 kann auch einen etwas höheren Magnetismus aufweisen, Dies sollte bei magnetempfindlichen Instrumenten überprüft werden, Sensoren, oder Versammlungen.
Anwendungstauglich: Wann 303 Ist wirtschaftlicher
303 eignet sich am besten für größere Chargen, kein Schweißen, Trockenservice im Innenbereich, und Präzisionsteile, bei denen Zykluszeit und Werkzeuglebensdauer wichtig sind. Zu den typischen Anwendungen gehören::
– Stückweise gedrehte Wellen, Ärmel, Gewindeanschlüsse, und Teile lokalisieren.
– Mechanische Teile mit mäßigen Korrosionsanforderungen und ohne stark korrosive Medien.
– Teile mit vielen Löchern, Threads, oder außen gedrehte Merkmale, bei denen Zykluszeit und Werkzeuglebensdauer eine Rolle spielen.
– Teile, die einen stabilen Spanbruch benötigen, um die automatisierte Bearbeitung zu unterstützen.
Um zu entscheiden, ob verwendet werden soll 303, Stellen Sie drei Fragen: Muss das Teil geschweißt werden?? Wird es in einer feuchten Umgebung verwendet?, Chlorid, oder korrosiver Umgebung? Kommt es mit Lebensmitteln oder einer medizinischen Umgebung in Kontakt?? Wenn alle drei Antworten Nein lauten, 303 kann wirtschaftlicher sein als 304. Falls eine Antwort „Ja“ lautet, Das Material sollte anhand der Zeichnung neu bewertet werden, Spezifikation, und Serviceumgebung.
303 Material ist in der Regel teurer als 304, Die Kosten für die Serien-CNC-Bearbeitung werden jedoch nicht nur durch den Materialpreis bestimmt. Zykluszeit, Standzeit des Werkzeugs, Chipkontrolle, Erfolgsquote beim Klopfen, und das Ausschussrisiko wirken sich alle auf die Stückkosten aus. Die Kostenangaben in diesem Artikel sollten als typische Projektreferenz und nicht als Garantie für jedes Teil betrachtet werden. Je größer und wiederholbarer die Charge ist, desto wahrscheinlicher ist es, dass der Bearbeitungsvorteil von 303 den Materialaufschlag ausgleichen kann.
Szenario | Empfohlenes Material | Grund |
Chargenwellen / Ärmel / Verbindungselemente | 303 | Hohe Effizienz und geringere Werkzeugkosten |
Präzisionsteile für Instrumente | 303 | Gute Verarbeitung und stabile Abmessungen |
Teile, die geschweißt werden müssen | 304 / 316L | 303 ist nicht zum Schweißen geeignet |
Marine / Outdoor-Ausrüstung | 316 / 316L | 303 hat eine geringere Korrosionsbeständigkeit |
Medizinisch / Teile, die mit Lebensmitteln in Berührung kommen | 316L | 303 entspricht in der Regel nicht den Kontaktanforderungen |
Prototyp / geringe Lautstärke | 304 | Geringere Materialkosten und begrenzte Auswirkungen auf die Zykluszeit |
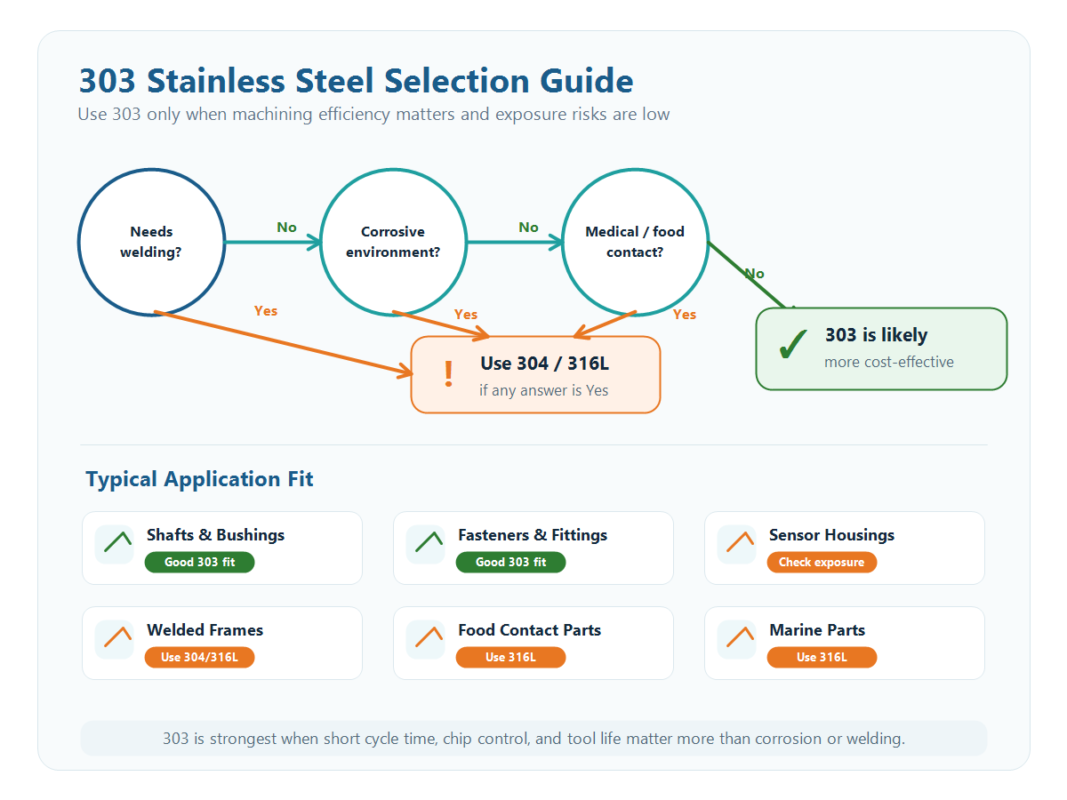
Bildsteckplatz 3: Entscheidungstabelle für 303 Edelstahlanwendungen.
Der kostensparende Wert von 303 kommt von der Zykluszeit, Standzeit des Werkzeugs, Chipstabilität, Erfolgsquote beim Klopfen, und geringeres Chargenausschussrisiko. Für einfache Prototypen, Der Unterschied kann gering sein. Für Tausende von Teilen oder langfristige Nachbestellungen, Zykluszeit und Werkzeugverbrauch können die Gesamtkosten erheblich beeinflussen. Für mehr Zitat Logik, siehe die Kostenführer für die CNC-Bearbeitung von Edelstahl.
Fabrikkoffer: Kostenreduzierung bei Serienwellenhülsen von 304 Zu 303
Ein Präzisionsinstrumentenprojekt erforderte die Serienfertigung von Schafthülsen aus rostfreiem Stahl: Durchmesser 20 mm, Länge 50 mm, Toleranz +/-0.01 mm, und monatlicher Bedarf von 2,000 Stücke. Das Originalmaterial war 304. In 304, Die Wendezeit war ungefähr 4.5 Minuten pro Teil, Beilagen wurden ca. alle gewechselt 80 Teile, Die monatlichen Werkzeugkosten betrugen etwa RMB 1,200, und die Gesamtstückkosten betrugen etwa RMB 18.
Nach Überprüfung der Serviceumgebung und Zeichnungsanforderungen, Das Material wurde geändert 303. Die Materialkosten stiegen um ca 15%, aber die Schnittgeschwindigkeit stieg ab etwa Vc 100 m/min bis etwa Vc 150 m/min. Die Zykluszeit sank auf ca 2.8 Minuten, Standzeit erhöht sich auf ca 180 Teile, und die monatlichen Werkzeugkosten sanken auf etwa RMB 400. Die Stückkosten sanken auf etwa RMB 13.5, um 25% untere, Einsparung von ca. RMB 9,000 pro Monat. Das Teil musste nicht geschweißt werden und wurde in Innengeräten verwendet, Also 303 erfüllte die Projektanforderung.
303 Bearbeitungs- und Beschaffungshinweise
Obwohl 303 ist Freibearbeitung, Prozesskontrolle ist nach wie vor wichtig. Die Kaltverfestigung ist geringer als 304 aber immer noch vorhanden, Daher sollte bei der Schnitttiefe ein Reiben auf einer gehärteten Oberflächenschicht vermieden werden. Beschichtete Hartmetallwerkzeuge sind ein praktischer Ausgangspunkt, Es können auch Emulsionskühlmittel oder Schneidöl verwendet werden. 303 benötigt normalerweise eine weniger aggressive Kühlung als 316, Eine stabile Kühlung trägt jedoch weiterhin zur Oberflächengüte und Maßhaltigkeit bei.
Die Materialüberprüfung ist wichtig für 303. Der Markt umfasst 303, 303Cu, und gleichwertige Noten nach verschiedenen Standards, und chemische Unterschiede beeinflussen die Bearbeitbarkeit, Korrosionsbeständigkeit, und Zitat. Eingehendes Material sollte auf Qualität überprüft werden, Materialstandard, MTR, Hitzezahl, und Schwefelgehalt. JADE-CNC kann jede eingehende Charge per Spektrometer überprüfen und beim Versand Materialzertifikate ausstellen.
Über JADE-CNC
JADE-CNC konzentriert sich auf die Präzisionsbearbeitung von Edelstahlteilen, mit Fünf-Achs-Bearbeitung, Dreh-Fräs-Verbundbearbeitung, Präzisionsschleifgeräte, ISO 9001 Zertifizierung, und One-Stop-Service für die CNC-Bearbeitung, Schweißen, Oberflächenveredelung, Zu Inspektion. Für 303, 304, 316, und 316L-Teile, JADE-CNC bewertet die Materialumgebung, Zykluszeit, Standzeit des Werkzeugs, Chargenkonsistenz, und Nachbearbeitungsanforderungen, um eine praktische Bearbeitungsroute zu empfehlen.
Senden Sie Ihre Zeichnung, 3D-Modell, Materialqualität, Serviceumgebung, Schweißanforderung, Oberflächenbehandlung, Schlüsseltoleranzen, Prototypenmenge, und Chargenmenge zur Prozessbeurteilung und Angebotserstellung, typischerweise innerhalb 24 Std..
Verwandte Artikel aus Edelstahl
– 304 vs 316 vs. Edelstahl 316L: Welches sollten Sie für die CNC-Bearbeitung wählen??
– 17-4PH-Edelstahlbearbeitung: Lösungsbehandlung, Alterung und Fertigbearbeitung

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.
