



Aluminium-CNC-Bearbeitungsdienste für kundenspezifische Präzisionsteile
JADE-CNC bietet Aluminium-CNC-Bearbeitung für kundenspezifische Aluminiumteile, die eine leichte Struktur erfordern, gute Bearbeitbarkeit, Korrosionsbeständigkeit, stabile Abmessungen, und saubere Oberflächenveredelung.
Wir unterstützen gängige Aluminiumlegierungen wie z 6061, 7075, 2024, 5052, 6063, und MIC-6-Werkzeugplatte basierend auf Kundenzeichnungen, Toleranzanforderungen, Finish-Bedürfnisse, und Produktionsmenge.
- Kostenüberprüfung vor Angebotserstellung
- Schnelle Liefermöglichkeiten nach Zeichnungsprüfung
- Prototypen- und Kleinserienbestellungen werden unterstützt

Kundenspezifische CNC-Bearbeitungsdienste für Aluminium in China
Aluminium bietet ein hervorragendes Verhältnis von Festigkeit zu Gewicht, gute Bearbeitbarkeit, Korrosionsbeständigkeit, Wärmeleitfähigkeit, und eine große Auswahl an Oberflächenveredelungsmöglichkeiten. Wir unterstützen Aluminium-Prototypen, Vorrichtungen, Gehäuse, Kühlkörper, Klammern, Gehäuse, und Produktionsteile mit CNC-Fräsen, drehen, Bohren, klopfen, Eloxieren, CAD-zu-CNC-Bearbeitung, Inspektion, und Überprüfung der RFQ-Bearbeitung.

Gängige Aluminiumlegierungen für die CNC-Bearbeitung
|
Aluminiumqualität |
Typische Verwendung |
Fokus der JADE-CNC-Rezension |
|---|---|---|
|
6061 Aluminium |
Klammern, Gehäuse, Vorrichtungen, Teller, und allgemein bearbeitete Komponenten |
Ausgewogene Stärke, Bearbeitbarkeit, Korrosionsbeständigkeit, Eloxierungskompatibilität, und Toleranzanforderungen |
|
7075 Aluminium |
Hochfeste Strukturteile, Luft- und Raumfahrtkomponenten, Robotikteile, und tragende Bauteile |
Verhältnis von Festigkeit zu Gewicht, Bearbeitungsstress, Dünnwandrisiko, Oberflächenbeschaffenheit, und kritische Merkmalstoleranz |
|
2024 Aluminium |
Teile für die Luft- und Raumfahrt, Strukturbauteile, und ermüdungsempfindliche Anwendungen |
Mechanische Leistung, Ermüdungsbeständigkeit, Korrosionsschutz, Auswahl beenden, und Inspektionsanforderungen |
|
5052 Aluminium |
Blechteile, Abdeckungen, Paneele, Gehäuse, und geformte Bauteile |
Korrosionsbeständigkeit, Biege- oder Umformzustand, Bearbeitung nach der Fertigung, kosmetische Oberflächen, und Finish-Kompatibilität |
|
6063 Aluminium |
Extrusionen, Profile, Rahmen, Kühlkörperstrukturen, und auf das Aussehen ausgerichtete Teile |
Extrusionsbedingung, Oberflächenerscheinung, Anodisierungsreaktion, Ebenheit, und Dimensionskonsistenz |
|
MIC-6 Werkzeugplatte |
Vorrichtungen, Grundplatten, Prüfplaketten, Werkzeugplatten, und flache Präzisionsbauteile |
Dimensionsstabilität, Ebenheit, Plattendicke, Bearbeitungszugabe, und Inspektionsmethode |
Aluminium-DFM-Richtlinien & Design-Tipps
Mindestwandstärke
- Empfohlen: >=1,0 mm für 6061-T6, >=1,5 mm für 7075-T6
- Absolutes Minimum: 0.5mm (6061, kurze Wände <10mm height)
- Verhältnis von Höhe zu Dicke: <=8:1 to avoid chatter and deflection
- Design-Tipp: Bei hohen Rippen die Wandstärke an der Basis erhöhen; Verwenden Sie Zwickel
Inneneckradien
- Empfohlen: >=1,0mm (vorzugsweise >=1,5mm)
- Warum: Kleinere Radien erfordern kleinere Werkzeuge, langsamere Feeds, Vibrationen verursachen
- Kostenauswirkungen: R0,5 mm gegenüber R1,5 mm kann die Bearbeitungszeit um verlängern 30-50%
- Design-Tipp: Verwenden Sie den größtmöglichen Innenradius, den Ihr Design zulässt; Standard-Schaftfräser O1-O12mm
Thread Depth & Loch
- Gewindelochtiefe: <=2.5xD for through holes, <=1.5xD for blind holes
- Gewindeeingriff: 1.5xD-Minimum für Aluminium
- Lochdurchmesser: Mindestens 0,5 mm (Mikrobohren), Standard >=O1,0mm
- Verhältnis von Lochtiefe zu Durchmesser: <=3:1 standard, <=5:1 with peck drilling
- Design-Tipp: Fügen Sie am Boden der Sacklochgewindelöcher einen Abstand von 0,5xD hinzu
Maßzugabe beim Eloxieren
- Typ II (5-25eins): Das Teil wächst ca. 2,5–12,5 µm pro Oberfläche
- Typ III (25-100eins): Das Teil wächst um 12,5–50 µm pro Oberfläche
- Kritische Anfälle: Präzise Flächen abkleben oder mit Freiraum konstruieren
- Gewindelöcher: Vor dem Klopfen eloxieren, oder Maskenfäden
Weitere DFM-Empfehlungen
- Verhältnis von Hohlraumtiefe zu Breite: <=4:1 for milling
- Unterschneidungen: Wenn möglich vermeiden; erfordern spezielle Werkzeuge
- Teilegröße: Maximal 500x400x300mm (3-Achse)
- Ebenheit: Die MIC-6-Gussplatte bietet eine hervorragende Ebenheitsstabilität
Vergleich der Aluminiumoberflächen
Oberflächenbeschaffenheit | Verfahren | Dicke | Härte | Korrosionsbeständig. | Kostenzuschlag | Am besten für |
Wie bearbeitet | CNC-Fräsen/Drehen | N / A | N / A | Niedrig | $0 | Prototypen, Innenteile |
Typ II eloxiert (Klar) | Schwefelsäure | 5-15eins | 300-400HV | Gut | $0.5-2 | Allgemeiner Zweck, Korrosionsschutz |
Typ II eloxiert (Farbe) | Schwefelsäure+Farbstoff | 5-25eins | 300-400HV | Gut | $1-5 | Kosmetische Teile, Konsumgüter |
Typ III hartanodisiert | Niedrigtemperatur-Schwefelsäure | 25-100eins | 600-800HV | Exzellent | $2-10 | Verschleißteile, industriell, Militär |
Chromatumwandlung | Chemisches Eintauchen | 0.5-2eins | N / A | Mäßig | $0.3-1 | Grundierung vorstreichen, elektrische Leitfähigkeit |
Perlenstrahlen | Glasperlenmedien | N / A | N / A | Niedrig | $0.5-3 | Gleichmäßig matt, Werkzeugmarkierungen ausblenden |
Bürsten | Schleifband | N / A | N / A | Niedrig | $1-5 | Dekorative Maserung, Unterhaltungselektronik |
Spiegelpolieren | Polieren+Compound | N / A | N / A | Niedrig | $2-20 | Optisch, reflektierende Oberflächen |
Pulverbeschichtung | Elektrostatisch+härtend | 50-120eins | 2H-4H | Exzellent | $1-10 | Dicke Beschichtung, Verwendung im Freien, Farben |
Nassmalerei | Sprühen+härten | 20-50eins | H-2H | Gut | $1-8 | Benutzerdefinierte Farben, Logos, mehrfarbig |
Chemisch Nickel | Autokatalytisches Ni-P | 5-25eins | 500-900HV | Exzellent | $2-15 | Verschleißfestigkeit, Lötbarkeit, EMI |
Lasermarkierung | Lasergravur | N / A | N / A | N / A | $0.2-1 | Logos, Teilenummern, QR-Codes |
Vibrationsfinish | Taumelnd | N / A | N / A | Niedrig | $0.3-2 | Entgraten, Radius,Serienteile |
Passivierung | Salpeter-/Zitronensäure | <0.1eins | N / A | Mäßig | $0.2-0.5 | Freies Eisen entfernen, Vorplattieren |
Überprüfung der Aluminium-CNC-Bearbeitungsfähigkeiten
Für leichte Teile wird häufig die CNC-Bearbeitung von Aluminium gewählt, Gehäuse, Klammern, Vorrichtungen, Kühlkörper, Teller, und Strukturbauteile. Vor der Bearbeitung, Die entscheidende Frage ist nicht nur, ob das Teil geschnitten werden kann, aber ob die Legierung, Wandstärke, Toleranzzonen, Oberflächenbeschaffenheit, und Inspektionsmethode für die endgültige Anwendung geeignet sind.
- Überprüfung der Aluminiumlegierung
- Auswahl des Bearbeitungsprozesses
- Toleranz- und Merkmalskontrolle
- Finish- und Inspektionsplanung
Häufige Risiken bei der Aluminiumbearbeitung
Aluminiumteile können durch Dünnwandverformung beeinträchtigt werden, Werkzeugspuren, Grate, Oberflächenkratzer, Eloxierungsvariante, und Toleranzbewegung nach Materialabtrag. Diese Risiken werden vor der Angebotserstellung, also dem Bearbeitungsplan, überprüft, Vorrichtungsmethode, Inspektionsumfang, und Oberflächenanforderungen können mit dem tatsächlichen Teiledesign übereinstimmen.
|
Risikobereich |
Was passieren kann |
Fokus der JADE-CNC-Rezension |
|---|---|---|
|
Dünne Wände und Taschen |
Dünne Abschnitte können vibrieren, verformen, oder während der Bearbeitung sichtbare Werkzeugspuren aufweisen. |
Überprüfen Sie die Wandstärke, Taschentiefe, Vorrichtungsunterstützung, Werkzeugzugriff, und Bearbeitungsreihenfolge. |
|
Ebenheit und große Oberflächen |
Teller, Abdeckungen, und Gehäuse können sich nach der Materialentfernung bewegen. |
Überprüfen Sie den Materialzustand, Lagerzuschlag, Klemmmethode, Stressabbau-Bedürfnisse, und Inspektionsplan. |
|
Gewinde und kritische Löcher |
Gewindepassung, Lochposition, und Passmerkmale können die Montage beeinträchtigen. |
Überprüfen Sie die Lochtoleranz, Gewindetiefe, Bezugspunkte, Passflächen, und Prüfdorn- oder KMG-Prüfungen. |
|
Oberflächenveredelung und Eloxierung |
Kratzer, Bearbeitungsspuren, Farbvariation, oder nach Abschluss können Maskierungsprobleme auftreten. |
Überprüfen Sie kosmetische Gesichter, Ra-Anforderung, Eloxierungstyp, Maskierungszonen, und Genehmigungsanforderungen abschließen. |
Was Sie für ein Angebot zur Aluminium-CNC-Bearbeitung vorbereiten sollten
- 3D CAD-Datei, 2D-Zeichnung
- Materialqualität, Menge, Toleranzhinweise
- Anforderungen an die Oberflächenbeschaffenheit
- alle kosmetischen oder funktionellen Bereiche, die einer genaueren Kontrolle bedürfen
Unser Engineering-Team sorgt dafür:
- Anleitung zur Materialauswahl
- Design für Herstellbarkeit (DFM) Analyse
- Prototyping bis hin zur Serienproduktion
- Qualitätssicherung und Testvalidierung
Was JADE-CNC vor der Aluminiumbearbeitung überprüft
Materialqualität
JADE-CNC überprüft die gewünschte Aluminiumsorte, gleichwertige Materialoptionen, Lagerform, und Oberflächenkompatibilität vor der Bearbeitung.
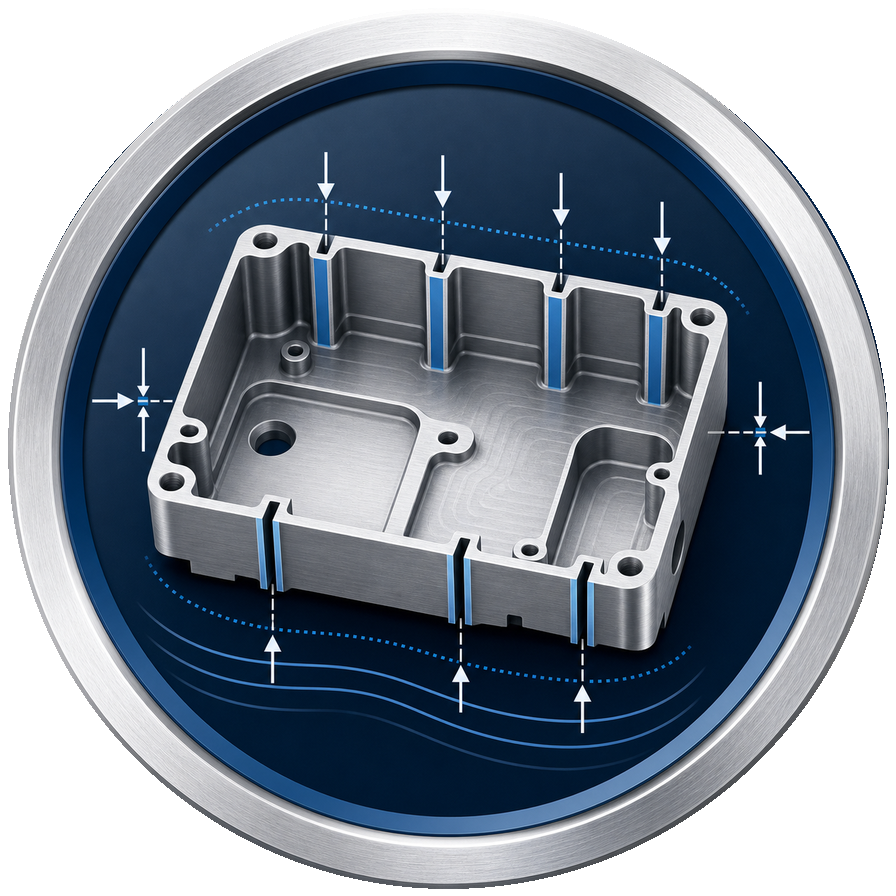
Wandstärke
Dünne Wände, Taschen, Rippen, und Leichtbaustrukturen werden auf Verformungsrisiko geprüft, Vibration, und Bearbeitungsstabilität.
Toleranzmerkmale
Kritische Löcher, Passflächen, Bezugspunkte, Ebenheit, Threads, und enge Toleranzbereiche werden vor der Angebotserstellung überprüft.
Oberflächenbeschaffenheit
Eloxieren, Perlenstrahlen, Polieren, Malerei, und kosmetische Gesichtsanforderungen werden anhand der Zeichnung und des Materialzustands überprüft.
Thermische und funktionale Nutzung
Für Kühlkörper, Gehäuse, Klammern, und elektronische Teile, JADE-CNC prüft thermische Kontaktflächen, Montagebereiche, und funktionelle Passform.
Industrielle Anwendungen der Aluminium-CNC-Bearbeitung
Die CNC-Bearbeitung von Aluminium wird häufig für leichte Strukturteile eingesetzt, Elektronikgehäuse, Kühlkörper, Klammern, Robotikkomponenten, Automatisierungsvorrichtungen, Prototypen medizinischer Geräte, Kommunikationsteile, und kundenspezifische Industriekomponenten.
Der endgültige Bearbeitungsansatz hängt von der Aluminiumsorte ab, Teilegeometrie, Toleranzanforderungen, Oberflächenbeschaffenheit, Inspektionsbedarf, und erwartete Produktionsmenge.
Luft- und Raumfahrt
Halterungen für die Luft- und Raumfahrt, Gehäuse, Vorrichtungen, und leichte Strukturteile

Kommunikation
HF-Gehäuse, Kühlkörper, LED-Gehäuse, und Wärmemanagementteile

Industriell
Automatisierungsplatten, Maschinenschutz, Vorrichtungen, Vorrichtungen, und Roboterkomponenten
Medizinisch & Automobil
Prototypen medizinischer Geräte, Fahrradteile, Automobilkomponenten, und Consumer-Hardware
Fordern Sie eine Bewertung für Ihr Aluminium-CNC-Bearbeitungsprojekt an
Senden Sie Ihre Aluminiumteilzeichnungen, Materialqualität, Menge, Toleranzhinweise, und Finish-Anforderungen. JADE-CNC prüft die Bearbeitbarkeit, Inspektionsbedarf, Oberflächenbeschaffenheit, und Lieferoptionen vor dem Angebot.
FAQ
6061-T6 ist die vielseitigste und am weitesten verbreitete Aluminiumlegierung für die CNC-Bearbeitung, bietet ein hervorragendes Kraftgleichgewicht (310 MPa Zugfestigkeit), Bearbeitbarkeit, Korrosionsbeständigkeit, und Wirtschaftlichkeit. Für höhere Festigkeitsanforderungen, 7075-T6 (572 MPa Zugfestigkeit) wird bevorzugt für Luft- und Raumfahrt- und Strukturanwendungen verwendet. Für Teile, die eine hervorragende Formbarkeit oder Korrosionsbeständigkeit erfordern, 5052-H32 ist eine gute Wahl. Bei JADE-CNC, Wir führen 6061-T6, 7075-T6, 5052, 6063, 2024, und MIC-6-Aluminiumgussplatte für die sofortige Bearbeitung.
6061-T6: Zugfestigkeit 310 MPa, Ertrag 276 MPa, gute Bearbeitbarkeit, ausgezeichnete Korrosionsbeständigkeit, geringere Kosten (~2,5-3,5 $/kg). 7075-T6: Zugfestigkeit 572 MPa, Ertrag 503 MPa, schwieriger zu bearbeiten, geringere Korrosionsbeständigkeit, höhere Kosten (~5-7 $/kg). 7075 ist fast doppelt so stark, kostet aber etwa doppelt so viel. Wählen 6061 es sei denn, eine hohe Festigkeit ist ausdrücklich erforderlich.
Ja. Wir bieten Typ II an (Schwefelsäure, 5-25eins, Farboptionen), Typ III (harteloxieren, 25-100eins, ausgezeichnete Verschleißfestigkeit), und Typ I (Chromsäure, dünne Beschichtung für die Luft- und Raumfahrt). Wichtig: Durch Eloxieren werden die Abmessungen um ca. 50 % der Beschichtungsdicke pro Oberfläche erhöht. Für Teile mit engen Toleranzen, Entwerfen Sie mit Eloxierungszugabe oder maskieren Sie kritische Oberflächen.
Allgemeine Abmessungen: +/-0.05mm. Kritische Dimensionen: +/-0.01mm. Hochpräzise Funktionen: +/-0.005mm mit Schleifen. Lochdurchmesser: H7/H8 passt. Oberflächenbeschaffenheit: Ra 0,8 um Standard, Ra 0,2 um mit Polieren. Aluminium ist eines der Metalle, das sich am einfachsten mit engen Toleranzen bearbeiten lässt.
6061-T6: 0.5mm Minimum für kurze Wände (<10mm), 1.0mm empfohlen für Wände über 20 mm. 7075-T6: 0.8mm mindestens, 1.5mm empfohlen. Halten Sie das Verhältnis von Höhe zu Dicke ein <=8:1 um Geschwätz zu vermeiden. Wir empfehlen >=1,0 mm Wandstärke für die meisten Funktionsteile.
Ja, Wir bearbeiten regelmäßig 7075-T6 für die Luft- und Raumfahrt und Robotik. Wir verwenden TiAlN-beschichtete Hartmetallwerkzeuge, optimierte Geschwindigkeiten (300-500 SFM), Hochdruckkühlmittel, und scharfe Werkzeuge, um eine Kaltverfestigung zu vermeiden. Wir führen 7075-T6 in Blechform (6-100mm) und Rundstab (O6-O100mm).
Die Toleranz hängt von der Geometrie ab, Wandstärke, Materialqualität, Merkmalsgröße, und Inspektionszugang. Kritische Toleranzanforderungen sollten in der 2D-Zeichnung dargestellt werden.
Wir bieten 30+ endet: Eloxierung Typ II/III (klar, Schwarz, Farben), Perlenstrahlen, Bürsten, Spiegelpolieren, Pulverbeschichtung, Chromatumwandlung (Alodine), Chemisches Nickel, und Laserbeschriftung. Am beliebtesten: klar/schwarz eloxiert und perlgestrahlt + Eloxalkombination.
Ja. Wir führen 6061-T6 (Platte 3-150mm, Stange O3-O200mm), 7075-T6 (Platte 6-100mm, Stange O6-O100mm), 5052-H32, 6063-T5, 2024-T351, und MIC-6 Gussplatte. Alle Materialien werden mit Werksprüfzertifikaten geliefert (MTC).
Prototypen: 3-5 Tage (einfach), 5-7 Tage (Komplex). Geringe Lautstärke (10-100Stk): 7-14 Tage. Produktion (100+): 14-21 Tage. Eloxieren fügt hinzu 3-5 Tage. Rush-Service rund um die Uhr verfügbar. Aluminium lässt sich 2-3x schneller bearbeiten als Stahl.