



Una guía práctica para la selección de materiales., problemas de mecanizado, tratamiento térmico, refinamiento, inspección, costo, y selección de proveedores para piezas de precisión de acero inoxidable
Contenido
- Selección de materiales de acero inoxidable para mecanizado CNC
- Problemas comunes de mecanizado CNC de acero inoxidable
- Tratamiento térmico y asignación de existencias para piezas de acero inoxidable
- electroerosión, Corte por láser, y Procesos No Tradicionales para Acero Inoxidable
- Terminar el mecanizado, Molienda, bruñido, y soldadura de acero inoxidable
- Acabado de superficies de acero inoxidable e impacto dimensional
- Inspección y control de calidad de piezas CNC de acero inoxidable
- Cómo elegir un proveedor de mecanizado CNC de acero inoxidable
- Artículos relacionados con acero inoxidable
El mecanizado CNC de acero inoxidable para piezas de precisión nunca es tan sencillo como “simplemente ejecutándolo en el CNC.”
Muchos clientes se centran únicamente en las tarifas de mecanizado CNC cuando solicitan cotizaciones., encontrar un proveedor más barato, y terminar con dimensiones fuera de tolerancia, defectos superficiales, o distorsión después del tratamiento térmico – lo que provocó el desguace de lotes enteros. El problema no suele ser el funcionamiento del CNC en sí., pero problemas ascendentes y descendentes: selección de material incorrecta, tratamiento térmico mal planificado, tensión de soldadura sin alivio, o margen de stock incorrecto para el acabado de superficies.
JADE-CNC genera una guía de producción – desde el corte del material hasta la inspección final – cubriendo los errores más comunes en cada etapa, sus causas fundamentales, y soluciones probadas. Esta guía de mecanizado CNC de acero inoxidable admite mecanizado CNC de precisión de acero inoxidable., selección de grado, mecanizado CNC personalizado, terminar la planificación, y preparación para inspecciones para ingenieros que evalúan la capacidad de fabricación, compradores comparando cotizaciones, y gerentes de proyecto que controlan el tiempo de entrega y la calidad..
Selección de materiales de acero inoxidable para mecanizado CNC
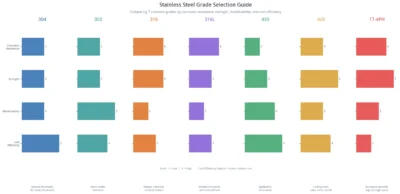
El acero inoxidable no es un solo material. – Son cinco familias y docenas de grados.. Elige el equivocado, y cada operación posterior es un esfuerzo desperdiciado.
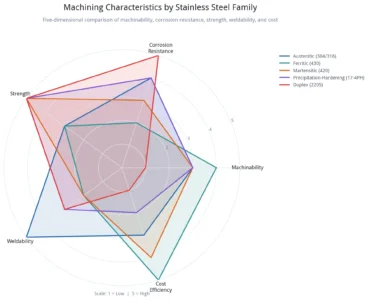
Características de mecanizado de cinco familias de acero inoxidable
Grados austeníticos (304/303/316/316l) son no magnéticos, altamente dúctil, y gomitas para cortar, con severo endurecimiento por trabajo y alto desgaste de herramienta – contabilidad de más 80% de volumen de mecanizado de acero inoxidable. Grados ferríticos (430) son magnéticos, más fácil de mecanizar que los austeníticos, y menor costo, pero se vuelven quebradizos después del trabajo en frío y no toleran una flexión fuerte. Grados martensíticos (420/410) Máquina fina en estado recocido., pero después del enfriamiento alcanza HRC 45+ donde las fresas de carburo estándar no pueden fresarlas – solo trabajos de molienda, por lo que se debe dejar suficiente stock antes de endurecer. Calidades endurecidas por precipitación (17-4PH) máquina bien en la condición tratada con solución, luego gana una fuerza significativa después del envejecimiento con una distorsión mínima y controlable. Grados dúplex (2205) Ofrecen resistencia a la corrosión y resistencia a la corrosión ultraaltas, pero son los más difíciles de mecanizar.. Para decisiones a nivel de grado, comparar 304 vs 316 frente al acero inoxidable 316L, 303 acero inoxidable de mecanizado libre, y 17-4Mecanizado de acero inoxidable PH. Para una planificación de materiales más amplia, ver JADE-CNC Materiales de mecanizado CNC página.
| Calificación | Resistencia a la corrosión | Fortaleza | maquinabilidad | Costo | Aplicaciones típicas |
| 304 | Medio | Medio | Medio | Bajo | Estructuras generales, zonas de alimentos secos, decoración |
| 303 | Medio | Medio | Bien | Medio | ejes de lote, sujetadores, piezas de la máquina de tornillo |
| 316 | Alto | Medio-Alto | Pobre | Alto | Marina, químico, piezas de contacto médico |
| 316l | Alto | Medio | Pobre | Alto | Estructuras soldadas, zonas húmedas médicas/de alimentos |
| 430 | Medio-bajo | Medio | Bien | Bajo | Accesorios, decoración, piezas de bajo costo |
| 420 | Medio | Alto (apagado) | Medio (recocido) | Medio | herramientas de corte, ejes, núcleos de válvulas, piezas del molde |
| 17-4PH | Medio-Alto | muy alto (viejo) | Medio (tratado con solución) | Alto | Soportes aeroespaciales, maquinaria de alta gama, piezas de alta resistencia |
El costo real de elegir el material incorrecto
Escoger la calificación equivocada no es un “pequeña diferencia de rendimiento” – es una pérdida financiera directa. Sustituyendo 304 para 316 en equipos costeros provoca corrosión por picaduras en tres meses, y el costo de una devolución de lote completo puede exceder 10 veces el ahorro de material. Usando 316 para piezas estructurales interiores ordinarias significa pagar 60% más para el material durante el mecanizado 25% Más lento – completamente innecesario. Olvidar dejar material de molienda en un 420 La pieza antes del enfriamiento significa que la pieza se distorsiona sin posibilidad de recuperación y se desecha por completo..
El problema más común relacionado con los materiales en el taller es la sustitución de calidades.. 304 y 316 verse y sentirse casi idéntico – Sólo un espectrómetro puede distinguirlos.. JADE-CNC puede verificar la composición del material entrante mediante pruebas con espectrómetro, e informes de pruebas de materiales (MTR) están disponibles con envíos, ayudando a evitar desperdicios por lotes debido a mezclas de materiales.
Problemas comunes de mecanizado CNC de acero inoxidable
El mecanizado de desbaste es la etapa de eliminación de material y donde los problemas surgen con mayor frecuencia.. Borde construido, desgaste de herramientas, taladros rotos, y charla – Ninguno de estos puede ignorarse si se quiere terminar con éxito.. Para un artículo de solución de problemas más profundo, ver Problemas y soluciones de mecanizado CNC de acero inoxidable..
Torneado CNC: Borde reconstruido y deriva dimensional
un aburrido, superficie manchada después 316 torneado, con filo reforzado en el filo y dimensiones que varían cada pocas piezas – Este es el síntoma más común en el torneado de acero inoxidable.. Los aceros inoxidables austeníticos conducen mal el calor, por lo que el calor de corte se concentra en la punta de la herramienta y la plaquita se ablanda y se desgasta rápidamente. Si el borde no está lo suficientemente afilado o se utiliza el rompevirutas incorrecto, Las virutas se envuelven alrededor de la pieza de trabajo y rayan la superficie mecanizada., haciendo imposible la estabilidad dimensional. JADE-CNC revisa estos riesgos mediante controles torneado CNC planificación de procesos.
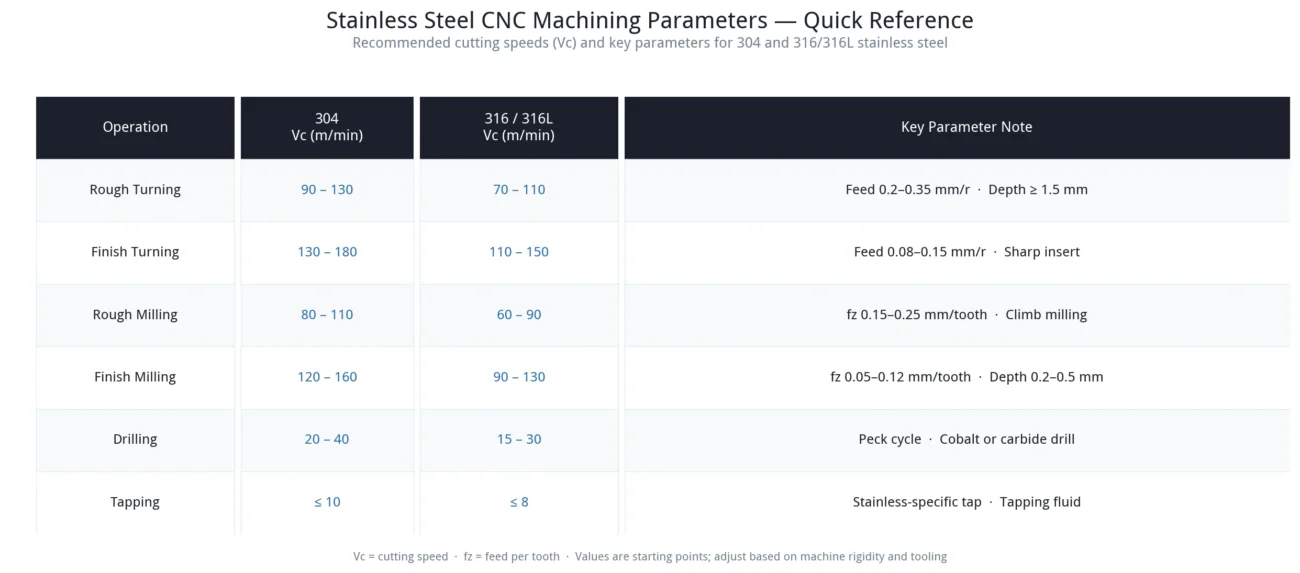
No hay atajos para esto – varios puntos clave deben hacerse bien: Utilice plaquitas recubiertas de TiAlN con bordes cortantes afilados., Instale nuevos insertos directamente en lugar de esperar a que se produzca una falla catastrófica.; Seleccione una geometría de rompevirutas diseñada para acero inoxidable para garantizar que las virutas se rompan limpiamente y no se enreden.; Inundar el refrigerante directamente en la zona de corte., con refrigerante a través de la herramienta que ofrece resultados aún mejores; Asegúrese de que la profundidad del corte exceda la capa endurecida. – al menos 0.1 milímetros – por lo que la herramienta corta material fresco en lugar de frotar la superficie endurecida.
Caja de piso de taller: 316L torneado de accesorios médicos
Insertos de uso general utilizados inicialmente con parámetros copiados de 304, Resultando en 8% tasa de desperdicio desde el borde reconstruido. Después de cambiar a insertos rompevirutas específicos de acero inoxidable, reduciendo la velocidad de corte mediante 20%, y aumentar el flujo de refrigerante, tasa de desperdicio cayó a 0.5% y el tiempo de ciclo por pieza disminuyó en 15%.
Fresado CNC: Endurecimiento laboral y charla
A 304 Cavidad donde el cortador se desgasta después de una pieza., con marcas de escalones en la superficie y dimensiones del piso fuera de tolerancia – igualmente común en la molienda. Las causas habituales son una herramienta desafilada que roza repetidamente la capa endurecida., paso excesivo, o se omite el fresado ascendente en favor del fresado convencional, donde la herramienta se desliza y roza. El exceso de voladizo de la herramienta y la escasa rigidez también producen marcas de vibración en la superficie.. Estos riesgos están estrechamente relacionados con fresado CNC estrategia y rigidez del fixie.
El enfoque de ajuste es garantizar que la herramienta esté siempre cortando., no frotar: Cortadores nuevos y afilados más fresado ascendente.; mantenga una profundidad de corte adecuada y evite pasadas repetidas de acabado ligero con profundidades pequeñas; mantenga el saliente de la herramienta lo más corto posible, dentro de 3x el diámetro de la herramienta, y reducir el avance en máquinas menos rígidas. Para caries complejas, 5-El mecanizado de ejes en una sola configuración reduce el error de indexación debido a múltiples reposiciones y mantiene las tolerancias geométricas de manera más consistente..
Caja de piso de taller: 304 Fresado de cavidades del cuerpo de válvulas
Inicialmente se utilizaba mecanizado de 4 ejes con múltiples configuraciones y 75% paso a paso, con desgaste de herramienta después de cada 2 regiones. Después de cambiar al mecanizado de configuración única de 5 ejes, reduciendo el paso a 50%, usando fresado ascendente, e inspeccionar el filo después de cada pieza., La vida útil de la herramienta se duplicó., rugosidad de la superficie mejorada de Ra 3.2 a ra 1.6, y tolerancias geométricas estabilizadas gracias al mecanizado de una sola configuración.
Perforación y roscado: Herramientas rotas y mala calidad de los agujeros
Taladros rotos en lo profundo 316 agujeros, grifos rotos en roscas M6, y paredes con agujeros rayados – Problemas que frustran a muchos operadores.. Las virutas de acero inoxidable son dúctiles y no se rompen fácilmente.; en agujeros profundos, Mala evacuación de virutas, se atasca y rompe la broca.. Ángulo de punta de perforación incorrecto, velocidad excesiva del husillo, y la ausencia de compuesto para roscar empeoran el problema..
Para taladrar, Utilice brocas de cobalto HSS o carburo con 135-140 Ángulo del punto de grado y red adelgazada para reducir el empuje axial.; Los agujeros profundos deben utilizar un ciclo de picoteo., retrayendo cada 1-2x diámetro para eliminar virutas. para tocar, Utilice grifos específicos de acero inoxidable. – Machos de flauta en espiral para agujeros ciegos y machos de punta en espiral para agujeros pasantes – nunca use grifos de uso general; Utilice siempre líquido para grifos., mantener la velocidad superficial por debajo 10 m/min, e idealmente utilice un soporte de roscado de tensión/compresión para protección..
Caja de piso de taller: 316 Perforación de orificios profundos en bridas
Inicialmente se utilizaron brocas HSS estándar con avance continuo., rompiendo un taladro cada 3 agujeros. Después de cambiar a taladros de cobalto con 140 ángulo del punto de grado, ciclo de picoteo (retraer cada 1,5x diámetro), y refrigerante a través de la herramienta, 500 Se perforaron agujeros consecutivos sin incidentes., y la rugosidad de la pared del agujero mejoró de Ra 6.3 a ra 3.2.
5-Mecanizado de ejes y soporte torneado-fresado
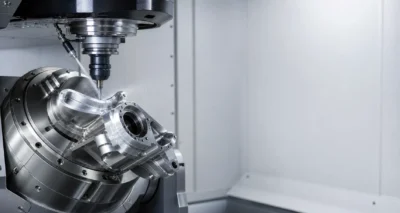 Estas máquinas no sirven para mostrar tecnología – resuelven problemas reales. 5-mecanizado de ejes forma superficies complejas en una sola configuración, Reducir las operaciones de fijación.. Cada reparación introduce un error de indexación que puede acumularse más allá de la tolerancia.; una única configuración de 5 ejes mantiene las tolerancias geométricas de forma fiable, lo que lo hace esencial para soportes aeroespaciales y piezas de forma irregular. Centros de torno-fresado con ejes largos, agujeros excéntricos, y funciones laterales en una sola configuración, Mantener consistentemente la concentricidad y la precisión posicional..
El impacto en el tiempo de entrega y la calidad es sencillo: Las operaciones consolidadas reducen el tiempo de espera del trabajo en progreso., eliminar el error de indexación de múltiples configuraciones, y mejorar significativamente la consistencia del lote. JADE-CNC está equipado con centros de mecanizado de 5 ejes y centros de torno-fresado, por lo que no es necesario subcontratar piezas complejas – El tiempo de entrega y la calidad permanecen bajo nuestro propio control..
Tratamiento térmico y asignación de existencias para piezas de acero inoxidable
El tratamiento térmico cambia las propiedades del material y es el paso del proceso que más comúnmente se pasa por alto.. Muchos clientes simplemente piden “material más duro” sin darse cuenta de que los procedimientos de tratamiento térmico difieren completamente entre grados – y dejar una cantidad incorrecta de stock significa piezas desechadas.
 El tratamiento térmico subcontratado normalmente añade 2-3 días al cronograma y deben planificarse en la secuencia de producción. JADE-CNC trabaja con socios dedicados al tratamiento térmico de forma prioritaria, mantener el plazo de entrega del tratamiento térmico estándar dentro de 2 días, con devolución al día siguiente disponible para piezas urgentes.
electroerosión, Corte por láser, y Procesos No Tradicionales para Acero Inoxidable
CNC no es todo procesos. Ranuras estrechas y profundas, material endurecido, microagujeros, y los agujeros cónicos son características que el CNC no puede producir o produce de manera muy ineficiente – Se necesitan procesos de mecanizado no tradicionales..
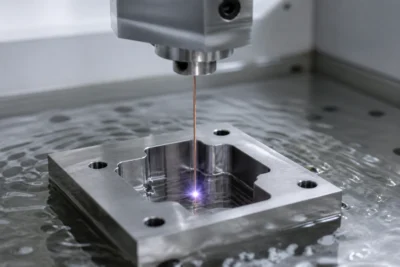
Electroerosión por hilo (mecanizado por descarga eléctrica de alambre) utiliza un electrodo de alambre móvil para corte por erosión por chispa, logrando +/-0.005 Precisión en mm y Ra <= 0.8 Acabado superficial con fuerza de corte nula., para que las piezas de paredes delgadas no se deformen. Es adecuado para corte de perfiles de cavidades de precisión., cortar materiales endurecidos, agujeros cónicos, y perfiles irregulares arriba-abajo.
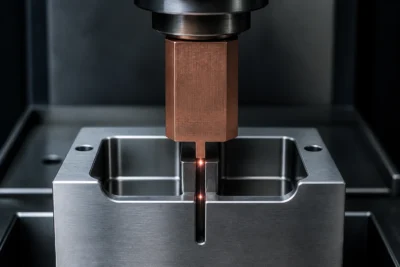
 Electroerosión por plomo (electroerosión por ariete) utiliza un electrodo formado para el mecanizado por erosión por chispa, adecuado para limpiar esquinas internas afiladas en ranuras estrechas y profundas – las fresas dejan radios de esquina, mientras que la electroerosión por penetración puede producir esquinas afiladas; también maneja el grabado de texturas, mecanizado de acabado de materiales duros, y características inaccesibles a las herramientas de corte.
El corte por láser permite el corte de perfiles complejos de láminas delgadas sin rebabas y con una zona mínima afectada por el calor.; La perforación por láser produce agujeros de 0.1 mm hacia arriba, para microagujeros que la perforación mecánica no puede lograr.
El principio de combinación de procesos es: El CNC elimina primero la mayor parte del material – eficiente y de bajo costo; El mecanizado no tradicional completa características que el CNC no puede manejar.; El mecanizado de acabado final garantiza las dimensiones y la calidad de la superficie.. No todas las funciones necesitan mecanizado no tradicional, o los costos se vuelven excesivos – la combinación correcta ofrece tiempo de entrega y precisión.
Terminar el mecanizado, Molienda, bruñido, y soldadura de acero inoxidable
El mecanizado en bruto crea la forma.; El mecanizado de acabado aporta dimensiones y superficie según las especificaciones.. La soldadura une varias piezas en un conjunto, y la calidad de la soldadura afecta directamente el mecanizado de acabado posterior y el rendimiento final..
Rectificado y bruñido
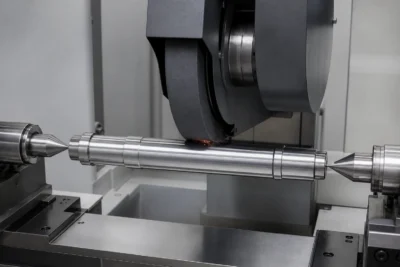 El rectificado es el proceso esencial para lograr precisión después del tratamiento térmico.. El rectificado cilíndrico maneja los diámetros exteriores del eje para +/-0.005 tolerancia mm con Ra <= 0.4; El rectificado interno maneja orificios de manguito y superficies de contacto de alta precisión.; El pulido superficial logra 0.005 mm planitud y paralelismo; mangos de rectificado sin centros ejes largos por lotes sin orificios centrales – eficiente y consistente.
El bruñido produce orificios con acabado de espejo en Ra <= 0.1, corregir errores de redondez y cilindricidad de operaciones anteriores y mejorar la precisión del acoplamiento – comúnmente utilizado para orificios de válvulas hidráulicas, orificios del cilindro, y mangas de precisión.
Procesos de soldadura y control de distorsión
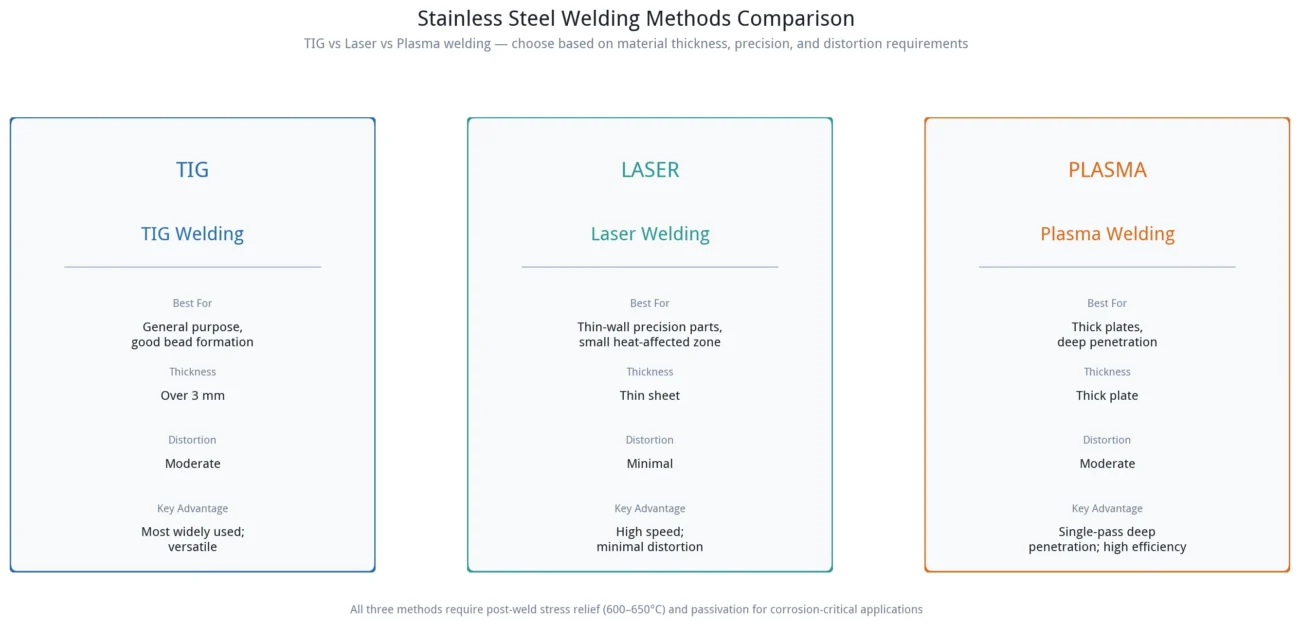
Se utilizan comúnmente tres métodos de soldadura para acero inoxidable.: TIG (gas inerte de tungsteno) La soldadura es versátil con buena formación de cordones., adecuado para material sobre 3 mm de espesor, y es el más utilizado; La soldadura láser produce una distorsión mínima a alta velocidad., adecuado para piezas de precisión de paredes delgadas con una pequeña zona afectada por el calor; La soldadura por plasma maneja placas gruesas de penetración profunda en una sola pasada., ofreciendo alta eficiencia. Para una ruta de soldadura enfocada, ver Soldadura de acero inoxidable para piezas mecanizadas CNC..
La distorsión de la soldadura es el mayor desafío en los conjuntos soldados de acero inoxidable. Los métodos de control incluyen la secuencia de soldadura adecuada. – Soldadura simétrica y soldadura de retroceso para reducir la contracción desigual.; entrada de calor controlada – Baja corriente con múltiples pasadas en lugar de alta corriente en una sola pasada.; recocido de alivio de tensión post-soldadura en 600-650 grados C para eliminar la tensión residual; y stock suficiente para el mecanizado de acabado. – 0.3-0.5 mm en caras, 0.2-0.3 mm en orificios – por lo que la distorsión de la soldadura se elimina en el acabado..
Mecanizar con tensión de soldadura residual aún presente es un error que muchos han aprendido de la manera más difícil: después del mecanizado, La tensión se libera y la pieza se distorsiona gradualmente..
Caja de piso de taller: Grande 304 Soldadura en cámara
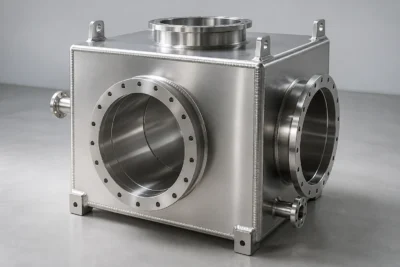
Una cámara ensamblada a partir de 6 placas soldadas. Inicialmente acabado mecanizado directamente después de la soldadura., pero la planitud se desvió por 0.15 mm después 3 días de almacenamiento. Proceso revisado: soldadura -> recocido de alivio de tensión -> mecanizado en bruto -> segundo alivio del estrés -> terminar el mecanizado, dando como resultado la planicidad final dentro 0.05 milímetros, 100% tasa de aprobación en la inspección de soldadura con penetrantes, y sin cambios dimensionales después de un mes de almacenamiento y nueva medición.
Acabado de superficies de acero inoxidable e impacto dimensional
El acabado de superficies es la operación final antes del envío y la etapa en la que los problemas deshacen más fácilmente todo el trabajo anterior..
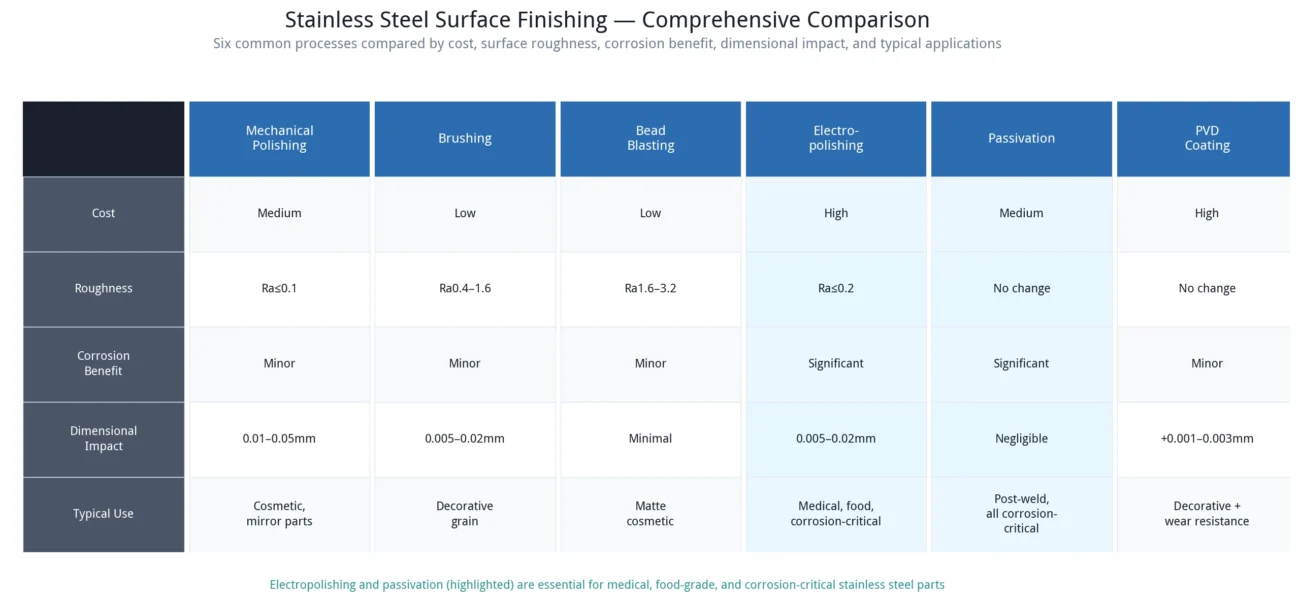
El pulido mecánico produce acabados de espejo o satinados hasta Ra <= 0.1, Eliminación de marcas de herramientas de mecanizado a mano o mediante pulido automático.. El cepillado produce vetas rectas, no direccional, o texturas decorativas con acabado nieve y pueden ocultar pequeñas marcas de mecanizado. El granallado crea una apariencia mate uniforme, adecuado para piezas cosméticas.
El electropulido se utiliza comúnmente para piezas médicas y de calidad alimentaria.: mediante disolución electroquímica, elimina los picos microscópicos de la superficie al tiempo que mejora la resistencia a la corrosión y la suavidad, y también desbarba – eliminando 0.005-0.02 mm por lado. La pasivación es fundamental después de soldar.: La eliminación química del hierro libre de la superficie restaura la película pasiva de acero inoxidable y mejora la resistencia a la corrosión., prácticamente sin impacto dimensional. El recubrimiento de nitruro de titanio PVD produce colores decorativos como el oro., negro, y bronce mientras aumenta la dureza de la superficie y la resistencia al desgaste con buena adhesión. Para la selección de acabados específicos de acero inoxidable, ver el guía de acabado de superficies de acero inoxidable. Para una comparación de procesos más amplia, ver acabado superficial para piezas mecanizadas CNC.
Impacto dimensional del acabado superficial
Este es el problema que más comúnmente se pasa por alto. Las piezas de precisión deben tener un margen de stock para acabado de superficie incorporado., o las dimensiones estarán fuera de tolerancia después del tratamiento.
| Acabado superficial | Eliminación por lado | Impacto dimensional |
| Pulido mecánico | 0.01-0.05 milímetros | Moderado – subsidio requerido |
| electropulido | 0.005-0.02 milímetros | Menor – tolerancia requerida para piezas de precisión |
| Pasivación | Prácticamente cero | Despreciable |
| Cepillado | 0.005-0.02 milímetros | Menor |
| Recubrimiento PVD | +0.001-0.003 milímetros | Despreciable |
El valor del acabado de superficies integral
Muchos talleres mecánicos solo realizan CNC internamente y subcontratan todo el acabado de superficies.. La subcontratación significa múltiples ciclos de transporte y espera – 1-2 días cada uno – extender el tiempo de entrega; estándares de calidad inconsistentes, donde el pulimento de un proveedor difiere del de otro; y señalar con el dedo cuando surgen problemas, con el taller de CNC culpando al acabador y el acabador afirmando que las piezas entrantes ya estaban defectuosas.
JADE-CNC proporciona acabado de superficies en un solo paso, incluido el pulido, cepillado, electropulido, pasivación, y revestimiento PVD, acortar el tiempo de entrega mediante 30%-50%, manteniendo estándares de calidad consistentes, y proporcionar un único punto de responsabilidad cuando surgen problemas.
Para piezas reguladas o sensibles a la higiene, La selección del acabado debe estar relacionada con la aplicación en lugar de tratarse como un paso cosmético.. Ver mecanizado de piezas médicas de acero inoxidable para requisitos médicos de 316L y maquinaria alimentaria mecanizado de acero inoxidable para material sanitario, soldar, y planificación del acabado superficial.
Inspección y control de calidad de piezas CNC de acero inoxidable
La inspección no consiste en clasificar las piezas defectuosas a posteriori – se trata de detectar desviaciones durante el proceso para evitar el desperdicio de lotes.
La inspección dimensional utiliza una máquina de medición por coordenadas (MMC) con +/-0.002 Precisión en mm para tolerancias geométricas complejas.; sistemas de medición de visión (2D) para inspección de perfiles; y medidores de altura y micrómetros para dimensiones rutinarias.. La inspección del primer artículo se realiza en su totalidad., con inspección por muestreo para lotes de producción. La verificación de materiales y propiedades utiliza un espectrómetro para el análisis de composición. – El material entrante se puede verificar mediante pruebas con espectrómetro para ayudar a prevenir 304 siendo sustituido por 316; Los durómetros Rockwell o Vickers verifican la dureza después del tratamiento térmico, ya sea por pieza o por muestreo. Estos requisitos se pueden conectar a JADE-CNC. Inspección CNC capacidad.
Del lado del sistema, ISO 9001 La gestión de calidad mantiene todo el proceso controlado desde la revisión del pedido hasta el envío.; Las piezas médicas requieren además ISO 13485. La trazabilidad del número de calor del material permite un seguimiento completo desde la materia prima hasta la pieza terminada – si se encuentra un problema, Se pueden identificar todas las piezas del mismo lote de calor.. Inspección del primer artículo (FAI) Los informes confirman todas las dimensiones antes de la producción por lotes., y los informes de inspección de lotes se envían con los productos para que los clientes vean los datos de prueba al recibirlos. Ver también JADE-CNC seguro de calidad proceso.
Para inspección CNC de acero inoxidable, El plan de inspección debe coincidir con el riesgo del dibujo.: orificios críticos, agujeros roscados, caras de sellado, áreas de soldadura, y las dimensiones posteriores al acabado necesitan más atención que las áreas cosméticas no críticas.
En JADE-CNC, cada operación incluye autoinspección más inspección dedicada, y cualquier anomalía provoca una parada inmediata de la línea – No se permite que los problemas pasen a la siguiente operación..
Cómo elegir un proveedor de mecanizado CNC de acero inoxidable
Elegir un proveedor no se trata de quién cotiza el más bajo – se trata de quién puede hacer las piezas correctas, entregar a tiempo, y asumir la responsabilidad cuando surjan problemas.
Primero, evaluar la capacidad del equipo: ¿El proveedor tiene centros de mecanizado de 5 ejes?, centros de torno-fresado, amoladoras de precisión, CMM, y espectrómetros? El equipo determina qué precisión y complejidad se pueden lograr.; sin el equipo, Todo está subcontratado y ni el tiempo de entrega ni la calidad son controlables.. Segundo, evaluar la integración del proceso: son tratamiento térmico, acabado superficial, soldadura, y mecanizado no tradicional realizado internamente o totalmente subcontratado? Un proveedor integrado integral ofrece plazos de entrega más cortos, calidad más consistente, y rendición de cuentas en un solo punto – sin señalar con el dedo. Tercero, evaluar certificaciones: ISO 9001 es la línea de base, y las piezas médicas requieren ISO 13485. La certificación no es un certificado mural – es un proceso realmente ejecutado; comprobar si el proveedor puede producir registros de inspección reales y documentación de trazabilidad. Cuatro, evaluar la trazabilidad del material: ¿Puede el proveedor proporcionar informes de prueba de materiales?, y el material entrante se verifica mediante espectrómetro.? 304 siendo hecho pasar por 316 no es infrecuente en la industria, y sin medios de verificación, un error material puede pasar desapercibido. Quinto, evaluar la capacidad de respuesta de la comunicación: ¿El proveedor sugiere proactivamente mejoras en la capacidad de fabricación?, o simplemente hacer exactamente lo que se le pide? Un proveedor confiable señalará los problemas de mecanizado en el diseño durante la etapa de cotización., ayudando a reducir costos y evitar riesgos. Para la planificación de cotizaciones, ver el Guía de cotización y costos de mecanizado CNC de acero inoxidable.
Acerca de JADE-CNC
JADE-CNC se especializa en mecanizado CNC de precisión de acero inoxidable, equipado con centros de mecanizado de 5 ejes, centros de torno-fresado, y equipos de rectificado de precisión, y certificado según ISO 9001. Brindamos servicios de mecanizado integrales, desde el corte de materiales hasta el acabado de superficies.. La composición del material entrante se puede verificar mediante pruebas con espectrómetro, y cada operación incluye una autoinspección más una inspección dedicada – El tiempo de entrega y la calidad se controlan en todo momento.. Envía tus dibujos a solicitar presupuesto de mecanizado CNC – normalmente respondido dentro 24 horas.
Artículos relacionados con acero inoxidable
- 304 vs 316 frente al acero inoxidable 316L: ¿Cuál debería elegir para el mecanizado CNC??
- Problemas de mecanizado CNC de acero inoxidable & Soluciones: Borde construido, Desgaste de herramientas, Taladros rotos & Charla
- Guía de acabado de superficies de acero inoxidable: Pulido, Cepillado, Voladura, Pasivación, electropulido & PVD
- Costo de mecanizado CNC de acero inoxidable & Guía de cotización: 10 Factores de costos y comparación de proveedores
- Soldadura de acero inoxidable para piezas mecanizadas CNC: TIG, Soldadura láser y control de distorsión
- Mecanizado médico de piezas de acero inoxidable: 316Material L, Requisitos de proceso y cumplimiento
- Maquinaria para alimentos Mecanizado de acero inoxidable: Material de grado sanitario, Soldadura y acabado superficial
- 17-4Mecanizado de acero inoxidable PH: Tratamiento de solución, Mecanizado de envejecimiento y acabado
- 303 Acero inoxidable de mecanizado libre: Opción de ahorro de costos para piezas de precisión por lotes

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..
