



Malzeme seçimi için pratik bir rehber, işleme sorunları, ısıl işlem, bitirme, denetleme, maliyet, ve hassas paslanmaz çelik parçalar için tedarikçi seçimi
İçindekiler
- CNC İşleme için Paslanmaz Çelik Malzeme Seçimi
- Yaygın Paslanmaz Çelik CNC İşleme Sorunları
- Paslanmaz Çelik Parçalar İçin Isıl İşlem ve Stok Harcı
- Erozyon, Lazer Kesim, Paslanmaz Çelik için Geleneksel Olmayan Prosesler
- Son İşleme, Bileme, Honlama, ve Paslanmaz Çelik Kaynak
- Paslanmaz Çelik Yüzey İşlemi ve Boyutsal Etki
- Paslanmaz Çelik CNC Parçalarının Muayenesi ve Kalite Kontrolü
- Paslanmaz Çelik CNC İşleme Tedarikçisi Nasıl Seçilir
- İlgili Paslanmaz Çelik Makaleler
Hassas parçalar için paslanmaz çelik CNC işleme hiçbir zaman bu kadar basit değildir. “sadece CNC'de çalıştırıyorum.”
Birçok müşteri fiyat teklifi isterken yalnızca CNC işleme hızlarına odaklanır, daha ucuz bir tedarikçi bulun, ve tolerans dışı boyutlarla sonuçlanır, yüzey kusurları, veya ısıl işlemden sonra bozulma – tüm partilerin hurdaya ayrılmasına neden oluyor. Sorun genellikle CNC işleminin kendisi değildir, ancak yukarı ve aşağı yönde sorunlar: yanlış malzeme seçimi, kötü planlanmış ısıl işlem, giderilmeyen kaynak gerilimi, veya yüzey bitirme için hatalı stok payı.
JADE-CNC bir üretim kılavuzu oluşturur – malzeme kesiminden son denetime kadar – her aşamada en sık karşılaşılan tuzakları kapsayan, onların temel nedenleri, ve kanıtlanmış çözümler. Bu paslanmaz çelik CNC işleme kılavuzu, hassas paslanmaz çelik CNC işlemeyi destekler, sınıf seçimi, özel CNC işleme, bitirme planlaması, ve üretilebilirliği değerlendiren mühendisler için muayene hazırlığı, teklifleri karşılaştıran alıcılar, ve teslim süresini ve kaliteyi kontrol eden proje yöneticileri.
CNC İşleme için Paslanmaz Çelik Malzeme Seçimi
Paslanmaz çelik tek bir malzeme değildir – beş aile ve düzinelerce sınıf. Yanlış olanı seç, ve her alt işlem boşa harcanan çabadır.
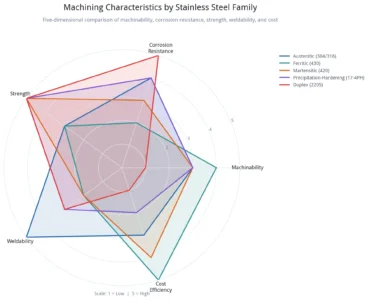
Beş Paslanmaz Çelik Ailesinin İşleme Özellikleri
Östenitik kaliteler (304/303/316/316L) manyetik değildir, son derece sünek, ve kesmek için sakızlı, şiddetli iş sertleşmesi ve yüksek takım aşınması ile – fazlası için muhasebe 80% paslanmaz çelik işleme hacmi. Ferritik kaliteler (430) manyetiktir, işlenmesi östenitiklere göre daha kolaydır, ve maliyeti daha düşük, ancak soğuk işlemden sonra kırılgan hale gelir ve ağır bükülmeyi tolere edemez. Martensitik kaliteler (420/410) tavlanmış durumda makine ince, ancak söndürmeden sonra HRC'ye ulaşın 45+ standart karbür kesicilerin bunları frezeleyemediği yerlerde – sadece taşlama işleri, bu nedenle sertleşmeden önce yeterli stok bırakılmalıdır. Yağış sertleştirme kaliteleri (17-4PH) çözeltiyle işlenmiş durumdaki makine kuyusu, daha sonra minimum ve kontrol edilebilir distorsiyonla yaşlandırmanın ardından önemli bir güç kazanırsınız. Dubleks kaliteleri (2205) ultra yüksek mukavemet ve korozyon direnci sunar ancak işlenmesi en zor olanlardır. Sınıf düzeyindeki kararlar için, karşılaştırmak 304 vs 316 316L paslanmaz çelik vs, 303 serbest işlenebilir paslanmaz çelik, Ve 17-4PH paslanmaz çelik işleme. Daha geniş malzeme planlaması için, JADE-CNC'ye bakın CNC işleme malzemeleri sayfa.
| Seviye | Korozyon Direnci | Kuvvet | İşlenebilirlik | Maliyet | Tipik Uygulamalar |
| 304 | Orta | Orta | Orta | Düşük | Genel yapılar, kuru gıda bölgeleri, dekorasyon |
| 303 | Orta | Orta | İyi | Orta | Toplu miller, bağlantı elemanları, vida makinesi parçaları |
| 316 | Yüksek | Orta-Yüksek | Fakir | Yüksek | Deniz, kimyasal, tıbbi temas parçaları |
| 316L | Yüksek | Orta | Fakir | Yüksek | Kaynaklı yapılar, ıslak tıbbi/gıda bölgeleri |
| 430 | Orta-Düşük | Orta | İyi | Düşük | Aletler, dekorasyon, düşük maliyetli parçalar |
| 420 | Orta | Yüksek (söndürülmüş) | Orta (tavlanmış) | Orta | Kesme aletleri, miller, valf çekirdekleri, kalıp parçaları |
| 17-4PH | Orta-Yüksek | Çok Yüksek (yaşlı) | Orta (çözeltiyle işlenmiş) | Yüksek | Havacılık braketleri, ileri teknoloji makineler, yüksek mukavemetli parçalar |
Yanlış Malzemeyi Seçmenin Gerçek Maliyeti
Yanlış notu seçmek bir sorun değil “küçük performans farkı” – bu doğrudan bir mali kayıptır. Değiştirme 304 için 316 kıyı ekipmanlarında üç ay içinde çukurlaşma korozyonuna neden olur, ve tam toplu iadenin maliyeti aşılabilir 10 malzeme tasarrufunun katları. Kullanma 316 sıradan iç mekan yapısal parçaları için ödeme yapmak anlamına gelir 60% işleme sırasında malzeme için daha fazlası 25% Yavaş – tamamen gereksiz. Öğütme malzemesini açıkta bırakmayı unutmak 420 parçanın söndürülmeden önce parçanın kurtarılamayacak kadar bozulduğu ve tamamen hurdaya çıkarıldığı anlamına gelir.
Atölyede malzemeyle ilgili en yaygın sorun kalite değişikliğidir. 304 Ve 316 görünüm ve his neredeyse aynı – yalnızca bir spektrometre onları birbirinden ayırabilir. JADE-CNC, gelen malzeme bileşimini spektrometre testiyle doğrulayabilir, ve Malzeme Test Raporları (MTR) gönderilerle birlikte mevcuttur, malzeme karışıklıklarından kaynaklanan parti hurdalarının önlenmesine yardımcı olur.
Yaygın Paslanmaz Çelik CNC İşleme Sorunları
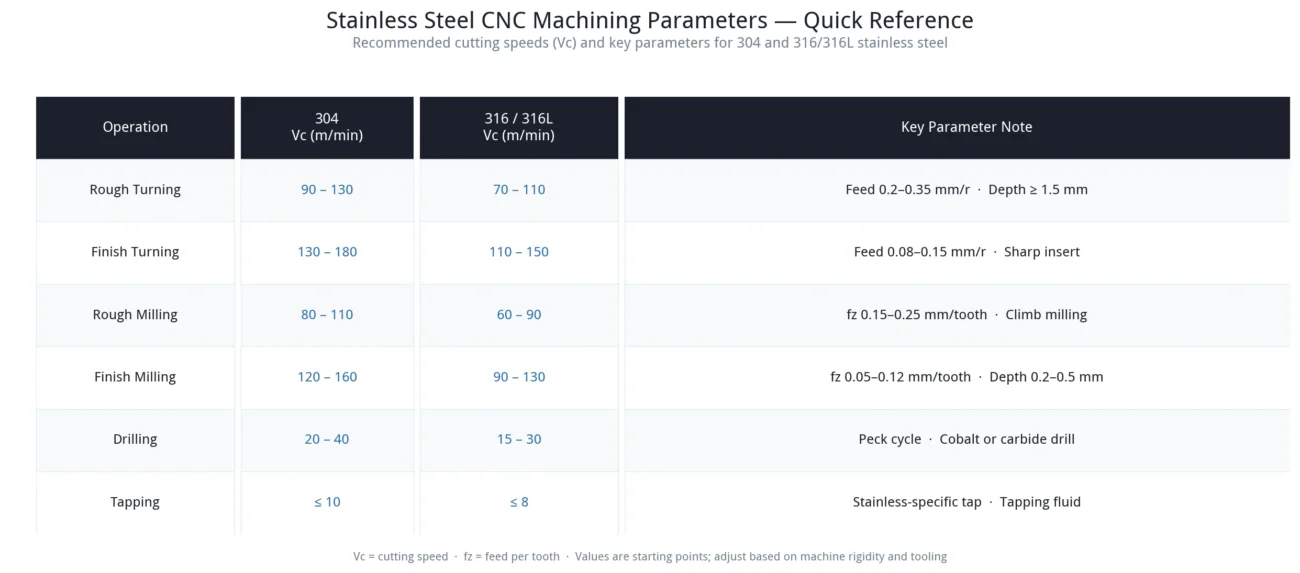
Kaba işleme, malzeme kaldırma aşamasıdır ve sorunların en sık ortaya çıktığı yerdir. Yerleşik kenar, takım aşınması, kırık matkaplar, ve gevezelik – Bitirmenin başarılı olması isteniyorsa bunların hiçbiri göz ardı edilemez. Daha ayrıntılı bir sorun giderme makalesi için, Görmek paslanmaz çelik CNC işleme sorunları ve çözümleri.
CNC Tornalama: Yerleşik Kenar ve Boyutsal Kayma
Sıkıcı, sonra lekeli yüzey 316 dönüm, kesici kenarda birikmiş kenar ve her birkaç parçadan sonra boyutları değişen – bu paslanmaz çelik tornalamada en yaygın semptomdur. Östenitik paslanmaz çelikler ısıyı zayıf iletir, böylece kesme ısısı takımın ucunda yoğunlaşır ve kesici uç hızla yumuşar ve aşınır. Kenar yeterince keskin değilse veya yanlış talaş kırıcı kullanıldıysa, talaşlar iş parçasının etrafına sarılır ve işlenmiş yüzeyi çizer, boyutsal kararlılığı imkansız hale getirmek. JADE-CNC bu riskleri kontrollü bir şekilde gözden geçirir CNC tornalama süreç planlaması.
Bu konuda kısayol yok – birkaç önemli noktanın doğru yapılması gerekir: Keskin kesici kenarlara sahip TiAlN kaplamalı kesici uçlar kullanın, yıkıcı arızaları beklemek yerine doğrudan yeni kesici uçlar takın; Talaşların temiz bir şekilde kırılmasını ve birbirine karışmamasını sağlamak için paslanmaz çelik için tasarlanmış bir talaş kırıcı geometrisi seçin; soğutucuyu doğrudan kesme bölgesine taşıyın, takım içinden soğutma sıvısı ile daha da iyi sonuçlar elde edilir; kesme derinliğinin işlenerek sertleşmiş tabakayı aşmasını sağlayın – en azından 0.1 mm – böylece alet sertleştirilmiş yüzeye sürtünmek yerine taze malzemeyi keser.
Mağaza Zemini Örneği: 316L Medikal Bağlantı Tornalama
Başlangıçta, parametrelerin kopyalandığı genel amaçlı ekler kullanıldı. 304, sonuçlanan 8% talaşlı kenardan kaynaklanan hurda oranı. Paslanmaz çeliğe özel talaş kırıcı uçlara geçiş yaptıktan sonra, kesme hızını azaltarak 20%, ve soğutma sıvısı akışının arttırılması, hurda oranı düştü 0.5% ve parça başına çevrim süresi azaldı 15%.
CNC Freze: İş Sertleşmesi ve Gevezelik
A 304 kesicinin bir parçadan sonra aşındığı boşluk, yüzeyde basamak işaretleri ve tolerans dışı zemin boyutları bulunan – frezelemede eşit derecede yaygındır. Genel nedenler, işlenerek sertleştirilmiş katmana tekrar tekrar sürtünen kör bir alettir., aşırı adım atma, veya takımın kaydığı ve sürtündüğü geleneksel frezeleme yerine tırmanarak frezelemenin atlanması. Aşırı takım sarkması ve zayıf sertlik de yüzeyde titreşim izlerine neden olur. Bu riskler birbiriyle yakından bağlantılıdır. CNC frezeleme strateji ve fikstür katılığı.
Ayarlama yaklaşımı, aletin her zaman kesmesini sağlamaktır, sürtmüyor: keskin yeni kesiciler artı tırmanma frezeleme; Yeterli kesme derinliğini koruyun ve küçük derinliklerde tekrarlanan hafif ince talaş geçişlerinden kaçının; takım çıkıntısını mümkün olduğu kadar kısa tutun, 3x takım çapı dahilinde, ve daha az rijit tezgahlarda ilerlemeyi azaltın. Karmaşık boşluklar için, 5-Tek bir kurulumda eksen işleme, çoklu yeniden fikstürlemeden kaynaklanan indeksleme hatasını azaltır ve geometrik toleransları daha tutarlı tutar.
Mağaza Zemini Örneği: 304 Valf Gövdesi Boşluğu Frezeleme
Başlangıçta çoklu ayarlarla 4 eksenli işleme kullanıldı ve 75% adım adım ilerlemek, her işlemden sonra alet aşınması ile 2 parçalar. 5 eksenli tek kurulumlu işlemeye geçtikten sonra, adım atmayı azaltmak 50%, tırmanış frezelemeyi kullanma, ve her parçadan sonra kesici kenarın incelenmesi, takım ömrü iki katına çıktı, Yüzey pürüzlülüğü Ra'ya göre iyileştirildi 3.2 Ra'ya 1.6, ve tek kurulumlu işleme sayesinde stabilize edilen geometrik toleranslar.
Delme ve Kılavuz Çekme: Kırık Takımlar ve Kötü Delik Kalitesi
Derinde kırık matkaplar 316 delikler, M6 dişlerindeki kırık musluklar, ve çizik duvarlar – birçok operatörü sinirlendiren sorunlar. Paslanmaz çelik talaşlar esnektir ve kolayca kırılmaz; derin deliklerde, zayıf talaş tahliyesi matkabın sıkışmasına ve kırılmasına neden olur. Yanlış matkap noktası açısı, aşırı iş mili hızı, ve kılavuz çekme bileşiminin yokluğu sorunu daha da kötüleştiriyor.
Sondaj için, kobalt HSS veya karbür matkaplar kullanın. 135-140 Eksenel itmeyi azaltmak için derece nokta açısı ve inceltilmiş ağ; derin delikler gagalama döngüsü kullanmalıdır, talaşları temizlemek için her 1-2x çapta bir geri çekilme. Dokunmak için, paslanmaz çeliğe özel musluklar kullanın – Kör delikler için spiral kanallı kılavuzlar ve açık delikler için spiral nokta kılavuzları – asla genel amaçlı musluklar kullanmayın; daima musluk sıvısı kullanın, yüzey hızını düşük tut 10 m/dak, ve ideal olarak koruma için bir gerilim/sıkıştırma kılavuz çekme tutucusu kullanın.
Mağaza Zemini Örneği: 316 Flanş Derin Delik Delme
Başlangıçta sürekli beslemeli standart HSS matkaplar kullanıldı, her seferinde bir matkap kırıyorum 3 delikler. Kobalt matkaplarına geçtikten sonra 140 derece nokta açısı, gagalama döngüsü (her 1,5x çapta bir geri çekin), ve takım içinden soğutma sıvısı, 500 ardı ardına delikler sorunsuz bir şekilde açıldı, ve delik duvarı pürüzlülüğü Ra'ya göre iyileştirildi 6.3 Ra'ya 3.2.
5-Eksen İşleme ve Torna-Freze Desteği
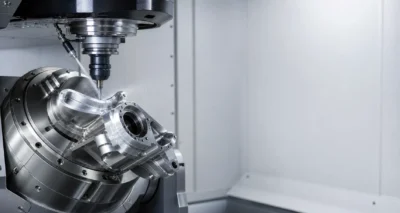 Bu makineler teknolojiyi göstermekle ilgili değil – gerçek sorunları çözüyorlar. 5-eksen işleme tek kurulumda karmaşık yüzeyler oluşturur, fikstürleme operasyonlarının azaltılması. Her yeniden fikstürleme, toleransın ötesinde birikebilecek indeksleme hatasına neden olur; tek bir 5 eksenli kurulum geometrik toleransları güvenilir bir şekilde tutar, havacılık braketleri ve düzensiz şekilli parçalar için vazgeçilmezdir. Torna-freze merkezleri uzun şaftları tamamlar, eksantrik delikler, ve yan özellikler tek kurulumda, Eşmerkezlilik ve konum doğruluğunu tutarlı bir şekilde korumak.
Teslim süresi ve kalite üzerindeki etkisi basittir: birleştirilmiş operasyonlar devam eden işin bekleme süresini azaltır, birden fazla kurulumdan kaynaklanan indeksleme hatasını ortadan kaldırın, ve parti tutarlılığını önemli ölçüde iyileştirin. JADE-CNC, 5 eksenli işleme merkezleri ve torna-freze merkezleri ile donatılmıştır, böylece karmaşık parçaların dışarıdan temin edilmesine gerek kalmaz – teslim süresi ve kalite kendi kontrolümüz altında kalır.
Paslanmaz Çelik Parçalar İçin Isıl İşlem ve Stok Harcı
Isıl işlem malzeme özelliklerini değiştirir ve en sık gözden kaçan proses adımıdır. Birçok müşteri yalnızca şunu ister: “daha sert malzeme” ısıl işlem prosedürlerinin sınıflar arasında tamamen farklı olduğunun farkına varmadan – ve yanlış miktarda stok bırakmak parçaların hurdaya çıkması anlamına gelir.
 Dışarıdan sağlanan ısıl işlem genellikle 2-3 programa göre günler ve üretim sıralamasına göre planlanmalıdır. JADE-CNC öncelikli olarak özel ısıl işlem ortaklarıyla çalışır, standart ısıl işlem geri dönüşünü dahilinde tutmak 2 günler, acil parçalar için ertesi gün iade olanağı mevcuttur.
Erozyon, Lazer Kesim, Paslanmaz Çelik için Geleneksel Olmayan Prosesler
CNC tüm süreçler değildir. Derin dar yuvalar, sertleştirilmiş malzeme, mikro delikler, ve konik delikler CNC’nin ya üretemediği ya da çok verimsiz ürettiği özelliklerdir – geleneksel olmayan işleme süreçlerine ihtiyaç vardır.
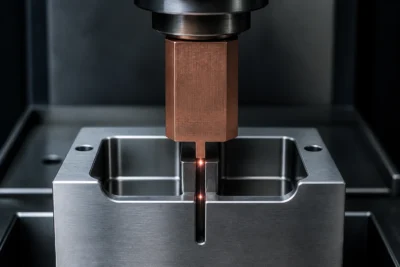
Tel Erozyon (tel elektrik deşarjı işleme) kıvılcımla erozyonla kesme için hareketli tel elektrot kullanır, başarmak +/-0.005 mm doğruluk ve Ra <= 0.8 sıfır kesme kuvveti ile yüzey kalitesi, böylece ince duvarlı parçalar bozulmaz. Hassas boşluklu profil kesimi için uygundur, sertleştirilmiş malzemelerin kesilmesi, konik delikler, ve üst-alt düzensiz profiller.
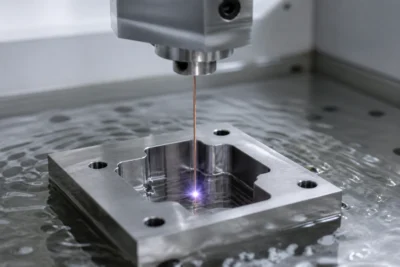 Platin Erozyon (koç Erozyon) kıvılcım-erozyon işleme için şekillendirilmiş bir elektrot kullanır, derin ve dar yuvalardaki keskin iç köşelerin temizlenmesi için uygundur – parmak frezeler köşe yarıçaplarından ayrılır, platin EDM keskin köşeler üretebilirken; aynı zamanda doku gravürünü de yönetir, sert malzemelerin finiş işlenmesi, ve kesici takımların erişemeyeceği özellikler.
Lazer kesim, ince tabakalı karmaşık profil kesimini çapaksız ve minimum düzeyde ısıdan etkilenen bölgeyle gerçekleştirir; lazer delme delikler üretir 0.1 mm yukarıya doğru, mekanik delmenin başaramadığı mikro delikler için.
Proses birleştirme prensibi: CNC önce malzemenin büyük kısmını çıkarır – verimli ve düşük maliyetli; geleneksel olmayan işleme, CNC'nin üstesinden gelemediği özellikleri tamamlar; Son finiş işleme, boyutları ve yüzey kalitesini garanti eder. Her özelliğin geleneksel olmayan işlemeye ihtiyacı yoktur, veya maliyetler aşırı hale gelir – doğru kombinasyon hem teslimat süresini hem de hassasiyeti sağlar.
Son İşleme, Bileme, Honlama, ve Paslanmaz Çelik Kaynak
Kaba işleme şekli oluşturur; son işleme, boyutları ve yüzeyi spesifikasyona getirir. Kaynak birden fazla parçayı bir montaj halinde birleştirir, ve kaynak kalitesi sonraki son işlemeyi ve son performansı doğrudan etkiler.
Taşlama ve Honlama
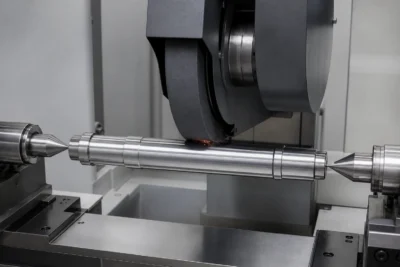 Taşlama, ısıl işlemden sonra hassasiyet elde etmek için temel işlemdir. Silindirik taşlama kolları şaft dış çaplarını +/-0.005 Ra ile mm toleransı <= 0.4; iç taşlama kolları manşon delikleri ve yüksek hassasiyetli birleşme yüzeyleri; yüzey taşlama elde edilir 0.005 mm düzlük ve paralellik; merkezsiz taşlama kolları merkezde delik olmayan toplu uzun miller – verimli ve tutarlı.
Honlama, Ra'da ayna kaplamalı delikler üretir <= 0.1, Önceki operasyonlardan kaynaklanan yuvarlaklık ve silindiriklik hatalarının düzeltilmesi ve montaj ilişkisi hassasiyetinin iyileştirilmesi – hidrolik valf delikleri için yaygın olarak kullanılır, silindir delikleri, ve hassas kollular.
Kaynak İşlemleri ve Distorsiyon Kontrolü
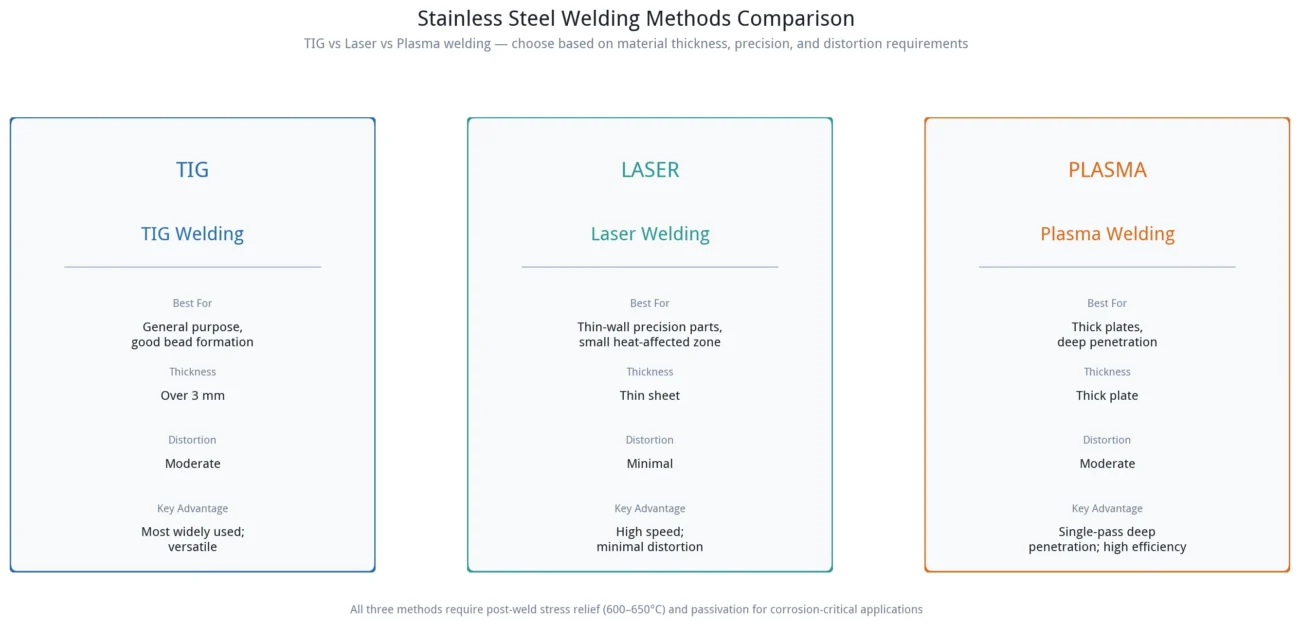
Paslanmaz çelik için yaygın olarak üç kaynak yöntemi kullanılır: TIG (tungsten inert gaz) Kaynak, iyi boncuk oluşumuyla çok yönlüdür, üzeri malzeme için uygun 3 mm kalınlığında, ve en yaygın kullanılanıdır; Lazer kaynağı yüksek hızda minimum bozulma üretir, küçük ısıdan etkilenen bölgeye sahip ince duvarlı hassas parçalar için uygundur; Plazma kaynağı, derin nüfuz eden kalın plakaları tek geçişte işler, yüksek verimlilik sunan. Odaklanmış bir kaynak rotası için, Görmek CNC ile işlenmiş parçalar için paslanmaz çelik kaynak.
Paslanmaz çelik kaynaklı montajlarda kaynak distorsiyonu en büyük zorluktur. Kontrol yöntemleri uygun kaynak sırasını içerir – Düzensiz büzülmeyi azaltmak için simetrik kaynak ve geri adımlı kaynak; kontrollü ısı girişi – Tek geçişte yüksek akım yerine birden fazla geçişle düşük akım; kaynak sonrası gerilim giderme tavlaması 600-650 artık gerilimi ortadan kaldırmak için derece C; ve son işleme için yeterli stok payı – 0.3-0.5 yüzlerde mm, 0.2-0.3 deliklerde mm – böylece kaynak distorsiyonu bitirme işleminde makineyle giderilir.
Artık kaynak gerilimi mevcutken işleme yapmak çoğu kişinin zor yoldan öğrendiği bir hatadır: işleme sonrası, stres serbest kalır ve parça yavaş yavaş bozulur.
Mağaza Zemini Örneği: Büyük 304 Hazne Kaynağı
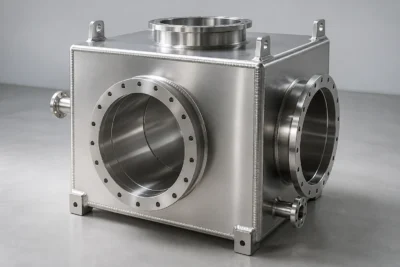
Bir oda toplandı 6 kaynaklı plakalar. Başlangıçta kaynaktan hemen sonra son işlem yapılır, ancak düzlük şu şekilde saptı: 0.15 mm sonra 3 depolama günleri. Revize edilmiş süreç: kaynak -> gerilim giderme tavlaması -> kaba işleme -> ikinci stres giderme -> işlemeyi bitirmek, içinde nihai düzlük ile sonuçlanan 0.05 mm, 100% kaynak penetrant muayenesinde geçiş oranı, ve bir aylık saklama ve yeniden ölçümden sonra boyutsal değişiklik olmaz.
Paslanmaz Çelik Yüzey İşlemi ve Boyutsal Etki
Yüzey bitirme, sevkıyattan önceki son işlemdir ve sorunların önceki tüm işleri en kolay şekilde geri aldığı aşamadır..
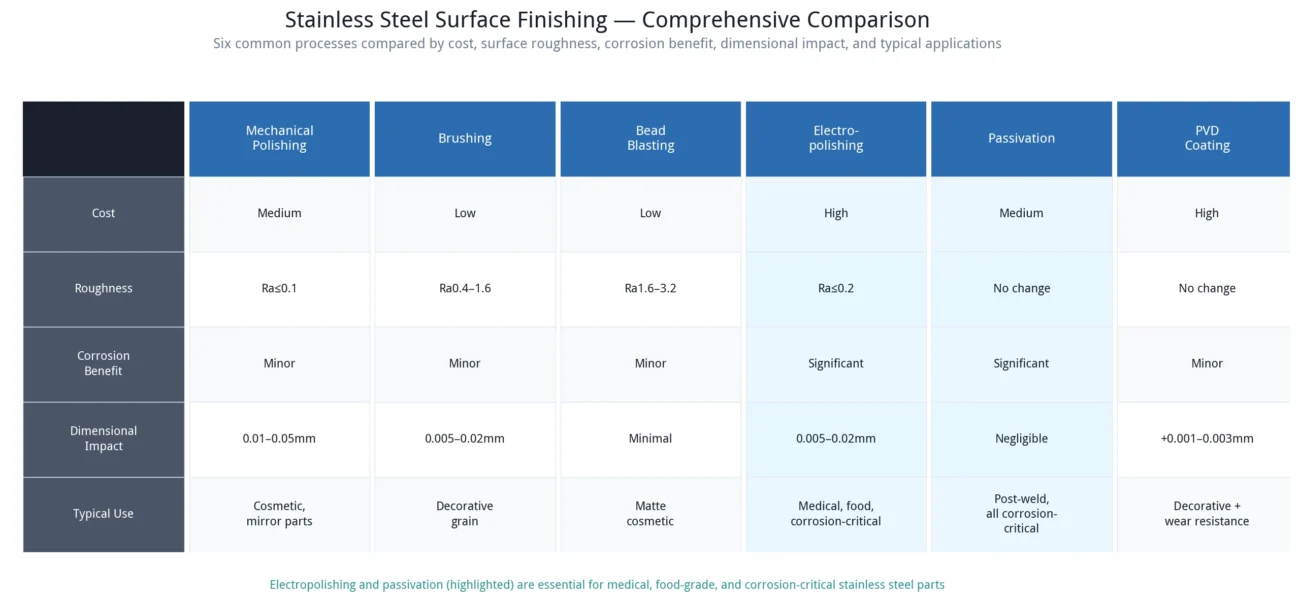
Mekanik parlatma, Ra'ya kadar ayna veya saten yüzeyler üretir <= 0.1, İşleme aleti izlerini elle veya otomatik cilalamayla kaldırma. Fırçalama düz tanecikler üretir, yönsüz, veya karla kaplanmış dekoratif dokular ve küçük işleme izlerini gizleyebilir. Boncuk püskürtme düzgün bir mat görünüm yaratır, kozmetik parçalar için uygun.
Elektro-parlatma genellikle tıbbi ve gıda sınıfı parçalar için kullanılır: elektrokimyasal çözünme yoluyla, hem korozyon direncini hem de pürüzsüzlüğü artırırken mikroskobik yüzey tepe noktalarını ortadan kaldırır, ve aynı zamanda çapak alma – çıkarma 0.005-0.02 yan başına mm. Kaynak sonrası pasivasyon şarttır: Yüzeyde serbest demirin kimyasal olarak uzaklaştırılması, paslanmaz çelik pasif filmi onarır ve korozyon direncini artırır, neredeyse hiç boyutsal etki olmadan. PVD titanyum nitrür kaplama, altın gibi dekoratif renkler üretir, siyah, iyi yapışma ile yüzey sertliğini ve aşınma direncini artırırken metal ve tunç. Paslanmaza özel kaplama seçimi için, gör paslanmaz çelik yüzey bitirme kılavuzu. Daha geniş süreç karşılaştırması için, Görmek yüzey bitirme CNC ile işlenmiş parçalar için.
Yüzey İşleminin Boyutsal Etkisi
En çok gözden kaçan konu bu. Hassas parçalarda yerleşik yüzey bitirme stok payı bulunmalıdır, veya boyutlar tedaviden sonra tolerans dışı olacaktır.
| Yüzey İşlemi | Taraf Başına Kaldırma | Boyutsal Etki |
| Mekanik Parlatma | 0.01-0.05 mm | Ilıman – ödenek gerekli |
| Elektro parlatma | 0.005-0.02 mm | Küçük – hassas parçalar için gereken ödenek |
| Pasivasyon | Neredeyse sıfır | İhmal edilebilir |
| Fırçalama | 0.005-0.02 mm | Küçük |
| PVD Kaplama | +0.001-0.003 mm | İhmal edilebilir |
Tek Noktada Yüzey İşlemin Değeri
Birçok makine atölyesi yalnızca CNC'yi kendi bünyesinde gerçekleştirir ve tüm yüzey işlemlerini dış kaynaklardan temin eder. Dış kaynak kullanımı çoklu taşıma ve bekleme döngüleri anlamına gelir – 1-2 her gün – teslim süresini uzatmak; tutarsız kalite standartları, bir satıcının cilasının diğerinden farklı olduğu yer; ve sorunlar ortaya çıktığında parmakla işaret etme, CNC atölyesi son işlemciyi suçluyor ve son işlemci de gelen parçaların zaten kusurlu olduğunu iddia ediyor.
JADE-CNC, cilalama da dahil olmak üzere tek elden yüzey bitirme sağlar, fırçalama, elektro parlatma, pasivasyon, ve PVD kaplama, teslim süresinin kısaltılması 30%-50%, tutarlı kalite standartlarını korumak, ve sorunlar ortaya çıktığında tek bir sorumluluk noktası sağlamak.
Düzenlenmiş veya hijyen açısından hassas parçalar için, bitiş seçimi kozmetik bir adım olarak değerlendirilmek yerine uygulamaya bağlanmalıdır. Görmek tıbbi paslanmaz çelik parça işleme 316L tıbbi gereksinimleri için ve gıda makineleri paslanmaz çelik işleme sıhhi sınıf malzeme için, kaynak, ve yüzey bitirme planlaması.
Paslanmaz Çelik CNC Parçalarının Muayenesi ve Kalite Kontrolü
Muayene, arızalı parçaların olaydan sonra ayıklanmasıyla ilgili değildir. – toplu hurdanın önlenmesi için proses sırasındaki sapmaların yakalanmasıyla ilgilidir.
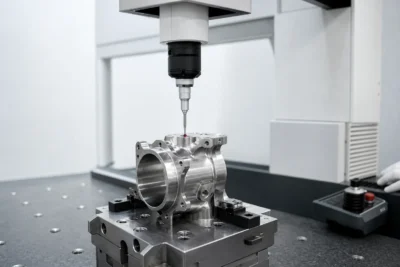
Boyutsal muayenede Koordinat Ölçme Makinesi kullanılır (CMM) ile +/-0.002 Karmaşık geometrik toleranslar için mm doğruluğu; görüş ölçüm sistemleri (2D) profil denetimi için; rutin boyutlar için yükseklik göstergeleri ve mikrometreler. Birinci ürün denetimi tam olarak gerçekleştirilir, Üretim partileri için numune alma denetimi ile. Malzeme ve özellik doğrulaması, bileşim analizi için bir spektrometre kullanır – gelen malzemenin önlenmesine yardımcı olmak için spektrometre testiyle doğrulanabilir 304 onun yerine geçiliyor 316; Rockwell veya Vickers sertlik test cihazları, ısıl işlemden sonra sertliği doğrular, parça başına veya numune alarak. Bu gereksinimler JADE-CNC'lere bağlanabilir CNC denetimi yetenek.
Sistem tarafında, ISO 9001 kalite yönetimi, sipariş incelemesinden sevkiyata kadar tüm süreci kontrol altında tutar; tıbbi parçalar ayrıca ISO gerektirir 13485. Malzeme ısı numarası izlenebilirliği, ham maddeden bitmiş parçaya kadar tam takip sağlar – bir sorun bulunursa, Aynı ısı partisindeki her parça tanımlanabilir. İlk Ürün Kontrolü (FAI) raporlar seri üretim öncesinde tüm boyutları doğrular, ve toplu denetim raporları ürünlerle birlikte gönderilir, böylece müşteriler teslim alındığında test verilerini görebilir. Ayrıca bkz. JADE-CNC’ler kalite güvencesi işlem.
Paslanmaz çelik CNC denetimi için, denetim planı çizim riskine uygun olmalıdır: kritik delikler, dişli delikler, sızdırmazlık yüzeyleri, kaynak alanları, ve bitiş sonrası boyutlar, kritik olmayan kozmetik alanlara göre daha fazla dikkat gerektirir.
JADE-CNC'da çalışıyor, her operasyon kendi kendini denetlemenin yanı sıra özel denetimi de içerir, ve herhangi bir anormallik anında hattın durdurulmasını tetikler – Sorunların bir sonraki operasyona aktarılmasına izin verilmez.
Paslanmaz Çelik CNC İşleme Tedarikçisi Nasıl Seçilir
Tedarikçi seçmek kimin en düşük teklifi verdiğiyle ilgili değildir – önemli olan parçaları kimin doğru yapabileceğiyle ilgili, zamanında teslim et, ve sorunlar ortaya çıktığında sorumluluğu üstlenin.
Birinci, ekipman kapasitesini değerlendirmek: tedarikçinin 5 eksenli işleme merkezleri var mı, torna-freze merkezleri, hassas öğütücüler, CMM'ler, ve spektrometreler? Ekipman hangi hassasiyet ve karmaşıklığın elde edilebileceğini belirler; ekipman olmadan, her şey dışarıdan temin ediliyor ve ne teslim süresi ne de kalite kontrol edilebiliyor. Saniye, süreç entegrasyonunu değerlendirin: ısıl işlem mi, yüzey bitirme, kaynak, ve geleneksel olmayan işlemeler şirket içinde gerçekleştirilir veya tamamen dış kaynaklardan sağlanır? Tek noktadan entegre tedarikçi daha kısa teslim süreleri sunar, daha tutarlı kalite, ve tek noktadan sorumluluk – parmakla gösterme yok. Üçüncü, sertifikaları değerlendir: ISO 9001 temel çizgi, ve tıbbi parçalar ISO gerektirir 13485. Sertifika bir duvar sertifikası değildir – bu aslında yürütülen bir süreçtir; Tedarikçinin gerçek denetim kayıtları ve izlenebilirlik belgeleri üretip üretemediğini kontrol edin. Dördüncü, malzeme izlenebilirliğini değerlendirin: tedarikçi Malzeme Test Raporları sağlayabilir mi?, ve gelen materyalin spektrometre tarafından doğrulanıp doğrulanmadığı? 304 olarak aktarılıyor 316 sektörde alışılmadık bir durum değil, ve doğrulama araçları olmadan, maddi bir hata fark edilmeyebilir. Beşinci, İletişim duyarlılığını değerlendirin: Tedarikçi proaktif olarak üretilebilirlik iyileştirmeleri öneriyor mu?, veya sadece tam olarak sorulanı yapın? Güvenilir bir tedarikçi, teklif aşamasında tasarımdaki işleme sorunlarına dikkat çekecektir, Maliyetin azaltılmasına ve riskin önlenmesine yardımcı olmak. Teklif planlaması için, gör paslanmaz çelik CNC işleme maliyeti ve teklif kılavuzu.
JADE-CNC Hakkında
JADE-CNC hassas paslanmaz çelik CNC işlemede uzmandır, 5 eksenli işleme merkezleriyle donatılmıştır, torna-freze merkezleri, ve hassas taşlama ekipmanları, ve ISO sertifikalı 9001. Malzeme kesmeden yüzey bitirmeye kadar tek elden işleme hizmetleri sağlıyoruz. Gelen malzeme bileşimi spektrometre testiyle doğrulanabilir, ve her operasyon, kendi kendini denetlemenin yanı sıra özel incelemeyi de içerir – teslim süresi ve kalite baştan sona kontrol edilir. Çizimlerinizi şu adrese gönderin: CNC işleme teklifi isteyin – genellikle içeride yanıtlanır 24 saat.
İlgili Paslanmaz Çelik Makaleler
- 304 vs 316 316L Paslanmaz Çelik vs: CNC İşleme İçin Hangisini Seçmelisiniz?
- Paslanmaz Çelik CNC İşleme Sorunları & Çözümler: Yerleşik Kenar, Takım Aşınması, Kırık Matkaplar & gevezelik
- Paslanmaz Çelik Yüzey İşlem Kılavuzu: Parlatma, Fırçalama, patlatma, Pasivasyon, Elektro parlatma & PVD
- Paslanmaz Çelik CNC İşleme Maliyeti & Teklif Kılavuzu: 10 Maliyet Faktörleri ve Tedarikçi Karşılaştırması
- CNC İşlenmiş Parçalar için Paslanmaz Çelik Kaynak: TIG, Lazer Kaynak ve Distorsiyon Kontrolü
- Tıbbi Paslanmaz Çelik Parça İşleme: 316L Malzeme, Süreç ve Uyumluluk Gereksinimleri
- Gıda Makineleri Paslanmaz Çelik İşleme: Sıhhi Sınıf Malzeme, Kaynak ve Yüzey İşlemi
- 17-4PH Paslanmaz Çelik İşleme: Çözüm Tedavisi, Yaşlandırma ve Son İşleme
- 303 Serbest İşleme Paslanmaz Çelik: Toplu Hassas Parçalar için Maliyet Tasarruflu Seçim

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.
