



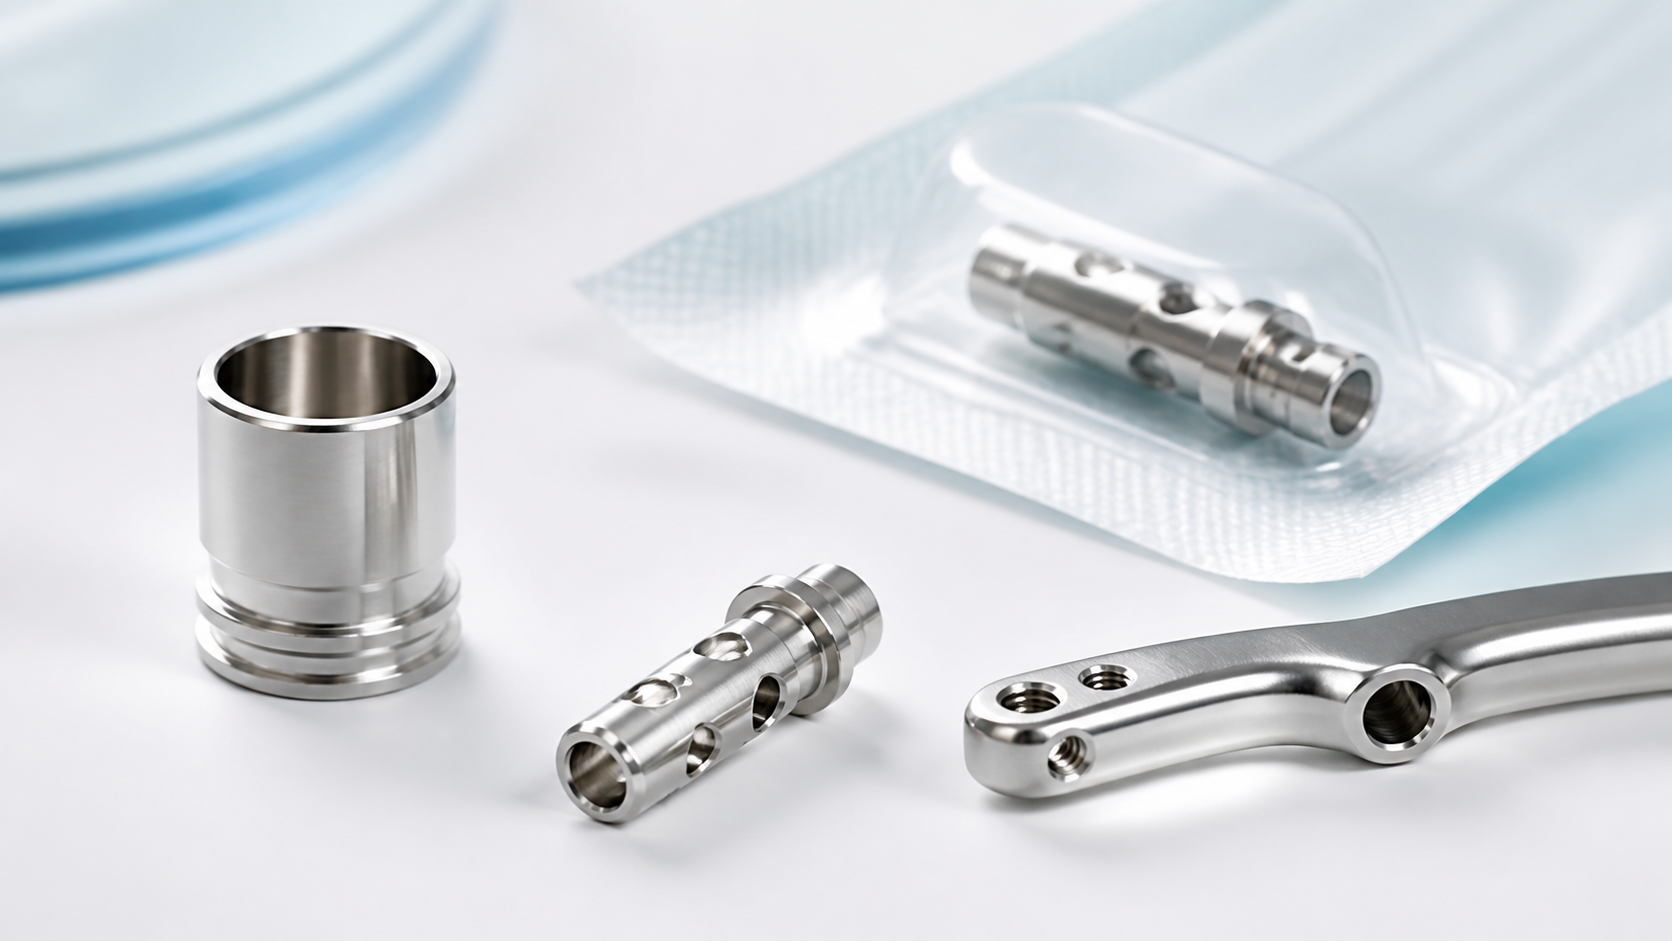
医療用ステンレス部品の加工: 標準部品との違い
医療用ステンレス鋼部品の機械加工要件は、標準的な工業用部品よりもはるかに厳しいです. 標準部品は寸法と外観の要件を満たさなければなりません, しかし、医療部品には生体適合性が付加されることがよくあります, バリコントロール, 低い残留応力, トレーサビリティ, 清潔な梱包要件. これらの手順のいずれかに問題があると、顧客の監査が拒否される可能性があります。, リリースが遅れた, またはバッチリワーク.
医療業界で最も一般的に使用されているステンレス鋼は、耐食性のバランスが優れているため、316L です。, 生体適合性, 溶接性. この記事では、4 つの分野にわたる医療用ステンレス鋼部品加工に対する特別な要件と JADE-CNC の実践的なアプローチについて説明します。: 材料の選択, CNC加工工程, 表面仕上げ, およびコンプライアンスサポート. より幅広いステンレス鋼 CNC 加工ルート向け, 私たちのを参照してください ステンレス鋼CNC加工ガイド.
316L 医療用ステンレス部品の材質選定
人体に接触する部品は、図面で定義された材料および生体適合性の要件を満たさなければなりません, 仕様, そして規制ルート. 材質グレード, バッチ, MTR (材料試験報告書), 熱数, 加工記録も追跡可能である必要があります. 316Lステンレス, 炭素含有量が低いため、 (通常 <=0.03%), 溶接後の粒界腐食のリスクが低い, 良好な耐食性, インプラントで広く使用されています, 手術器具, そして 医療機器 接触部品. 304 一部の医療用非接触部品に使用可能, ただし、耐食性と溶接性は316Lより劣ります。, そのため、体液と接触する部分には通常避けられます。.
医療グレード 316L と工業グレード 316L の違いは、多くの場合、不純物の管理と文書化にあります。. 医療グレードの材料は硫黄をより厳密に管理, リン, およびその他の不純物, 非金属介在物が少ない, より安定した機械的特性. 重要な部品については, 材料証明書には ASTM F138/F139 または顧客が承認した材料仕様を参照する必要がある場合があります.
材料 | 医療用接触部品 | 医療用非接触部品 | 理由 |
316L | 好ましい | 許容できる | 耐食性 + 生体適合性 + 良好な溶接性 |
316 | 推奨されません | 許容できる | 溶接後の粒界腐食のリスク |
304 | 推奨されません | 許容できる | 耐食性が不十分, 体液環境では腐食しやすい |
17-4PH | 特定の用途 | 許容できる | 高強度, ただし耐食性は316Lより低い |
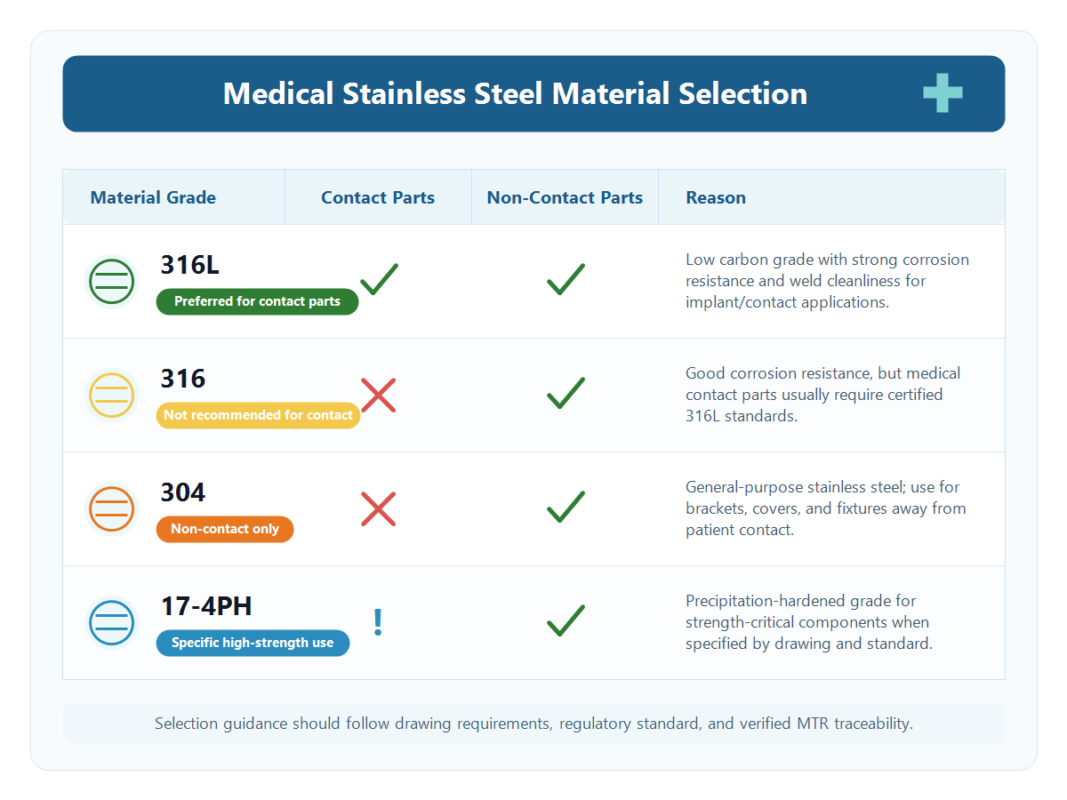
画像スロット 1: 医療用ステンレス鋼材選定目安表
CNC 加工プロセスの要点: バリコントロール, 低応力と高い表面仕上げ
医療部品加工の中心的な要件はバリの管理です, 低い残留応力, 高い表面仕上げ. 医療環境ではバリが剥がれ、製品のリスクが生じる可能性があります. したがって, エッジブレーク, 穴の出口, クロスホール, スレッド, スロット, 急激な移行はプロセス計画中に検討する必要があります, その後、手作業によるバリ取りを適切に組み合わせてバリ取りを行います。, 制御された機械仕上げ, 振動仕上げ, そして超音波洗浄.
残留応力により、後の機械加工中に部品が変形する可能性があります, 仕上げ, 殺菌, またはサービス, これは、薄肉の医療コンポーネントやインプラント関連部品にとって特に重要です。. JADE-CNCのアプローチは、荒加工後に十分な余裕を残すことです。, 材料と仕様が許容する場合は、中仕上げ後に歪取り焼鈍を実行します。, 仕上げ加工では小さな切込み量と安定した送りで切削応力を低減します。. 薄肉部品には専用治具を使用しクランプ変形を軽減.
表面仕上げに関しては, 医療用接触部品では、多くの場合 Ra 0.4um 以下が必要です, インプラント関連部品によっては Ra 0.1um 以下が必要な場合があります. 標準的な CNC 加工では、多くの場合、Ra 1.6um 程度を達成できます。; より高度な仕上げには精密な研削が必要になる場合があります, 研磨, または電解研磨. JADE-CNC は、仕上げ要件が生産段階で発見されるのが遅すぎることがないように、プロセス計画中に機械加工と仕上げ方法を選択します。.
医療用ステンレス部品の表面処理: 不動態化と電解研磨
医療用ステンレス鋼部品の表面仕上げでは、図面作成時に不動態化と電解研磨のルートが使用されることがよくあります。, 関数, または清潔さの要件が必要です. 不動態化により表面の酸化クロム保護膜が復元されます。, 一方、電解研磨はより滑らかな表面を作成し、微細なバリや遊離鉄を除去するのに役立ちます。. 電解研磨された表面は機械研磨された表面よりも滑らかで、制御されていない機械研磨によって生じる粒子の埋め込みを回避します。.
電解研磨では通常、約 0.01 ~ 0.03 mm の材料が除去されます。, 精度の高い部品のため遊びが必要です. 溶接部品用, アンダーカットや余分な溶接金属がなく滑らかであることを確認するために、電解研磨の前に溶接を処理する必要があります。; さもないと, 電解研磨後に溶接部にくぼみが現れる場合がある. 仕様により異なります, JADE-CNCはフェライトチェックをサポートできます, 耐食性チェック, または電解研磨後のその他の表面品質検証.
パッシベーションは多くの場合最終プロセスです, 部品および顧客の要件に適している場合は、クエン酸不動態化を使用します。. 不動態化後, 部品は精製水で洗浄され、残留イオンが減少します。. 不動態化された部品は直接手で触れないでください; 手の塩分や油分が不動態皮膜に影響を与える可能性があるため、清潔な手袋を使用してください。.
コンプライアンスサポート: 材料から完成品までのトレーサビリティ
医療業界のコンプライアンス要件は、生産プロセス全体に適用されます。. 素材面では, 管理された各バッチには材料試験レポートが必要です (MTR) 熱数を含む, 化学組成, および機械的特性. JADE-CNC は、入ってきた材料の組成を分光計で検証し、材料が証明書と一致していることを確認できます。.
制作側では, 医療部品記録装置の加工ルートカード, プロセスステップ, 演算子, そして 検査 制御された操作の結果. 溶接などの重要なプロセス, 電解研磨, 最終清掃, 最終検査は作業指示書と初品検査記録でサポート可能.
きれいな梱包が最後の関門です. 清掃後, 医療部品は超音波洗浄され、精製水ですすがれます。, 乾燥した, 部品の要件に応じて、VCI 紙またはクリーンルームバッグに個別に梱包されます。. 外箱には部品番号が記載されています, バッチ, 量, と製造日. お客様に特別な清潔さの要求がある場合, クラスなど 1000 クリーンルーム包装, JADE-CNC は、 引用.
適合項目 | 要件 | 私たちのアプローチ |
材料のトレーサビリティ | MTR + 熱数 | バッチごとの分光計の検証, 商品に同梱される証明書 |
プロセスの文書化 | ルートカード + 初品検査 | プロセスごとに記録される機器/パラメータ/人員 |
表面品質 | Ra≦0.4μm, バリのない | 電解研磨 + 図面ごとの目視検査 |
クリーンなパッケージング | クリーンルーム / 防錆 | 超音波洗浄 + 個包装 |
システム認証 | ISO 13485 (顧客が必要とする場合) | ISO 9001, 顧客監査をサポートできる |
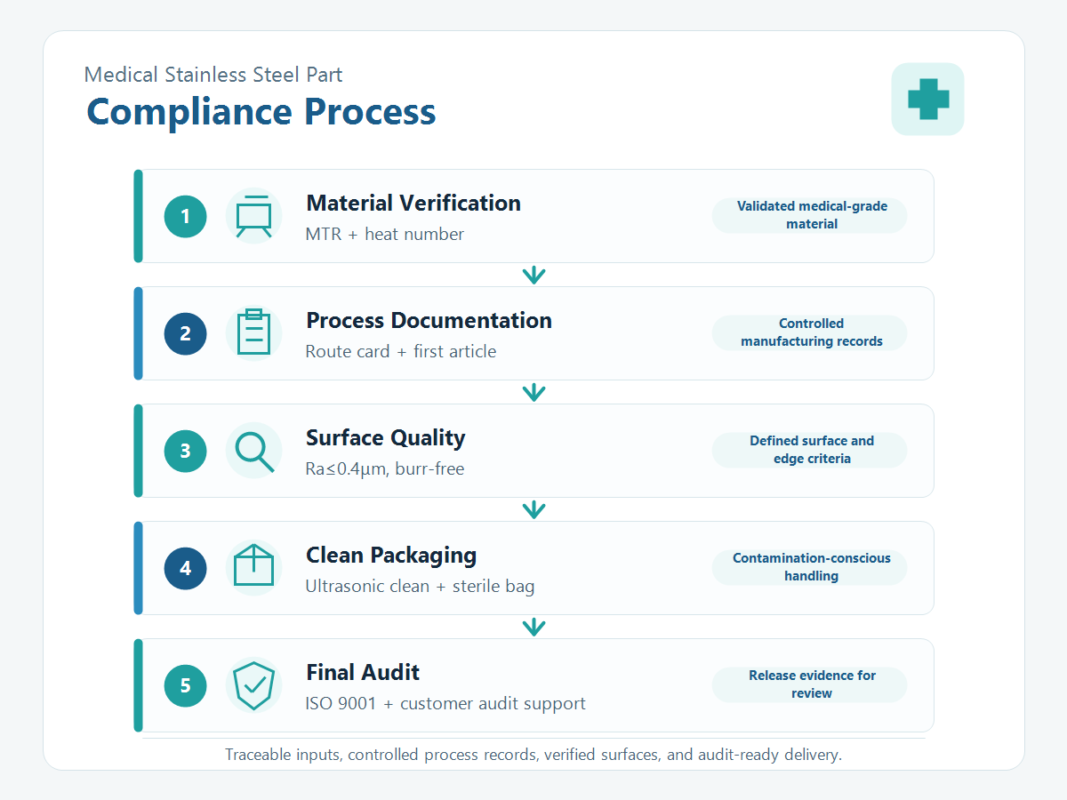
画像スロット 2: 医療部品のコンプライアンスプロセスフロー図
医療用ステンレス鋼の加工によくある問題と解決策
医療部品によくある問題は、電解研磨後の寸法のずれです。. 多くの場合、電解研磨代を確保できなかったり、研磨時間が長すぎて除去しすぎてしまうことが原因です。. JADE-CNC のアプローチは、プロセス計画中に除去を計算することです, 必要に応じて合わせ面にマスキング保護を適用します, 図面に従って研磨した後、三次元測定機検査を実行します。.
もう 1 つの一般的な問題は、 溶接後の溶接腐食. 原因は間違ったフィラーワイヤーを使用している可能性があります, 316L用ER308など, または溶接後の不動態化の失敗. 316L溶接医療部品用, JADE-CNC はフィラーワイヤーの選択を制御します, 溶接後の洗浄, 不動態化, 必要に応じて重要な溶接部の浸透探傷試験を行う.
清浄度の不適合も頻繁に問題となる, 多くの場合、洗浄が不完全であったり、梱包環境のほこりが原因で発生します. JADE-CNC は超音波洗浄などの制御された洗浄ルートを使用します, 純水洗浄, 必要に応じてアルコール洗浄も可能, その後、クリーンベンチで部品を梱包し、指定された場合にパーティクルチェックをサポートします。.
JADE-CNCについて
JADE-CNCはステンレス鋼部品の精密加工を専門としています, 5軸加工による, ターンミル複合加工, 精密研削装置, ISO 9001 認証, 加工・溶接から表面仕上げ・検査までワンストップで対応. 入ってくる物質は分光計で検証可能, 自己検査と主要なプロセス段階での専用検査を併用, リードタイムの管理を支援, 品質, バッチの一貫性.
描いた絵を送ってください, CADモデル, 材質仕様, 表面仕上げ要件, 清潔さの要件, 検査基準, プロセスの評価と見積りのためのバッチ数量, 通常は以内に 24 時間.
ステンレス関連の記事
– 304 対 316 対 316L ステンレス鋼: CNC加工にはどれを選ぶべきですか?
– ステンレス鋼の表面仕上げガイド: 研磨, ブラッシング, ブラスト, 不動態化, 電解研磨 & PVD
– 食品機械ステンレス加工: 衛生グレードの素材, 溶接と表面仕上げ
– CNC 機械加工部品のステンレス溶接: ティグ, レーザー溶接と歪みの制御
– ステンレス鋼の CNC 加工の問題 & ソリューション: 構築されたエッジ, 工具の摩耗, 壊れたドリル & おしゃべり

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.
