



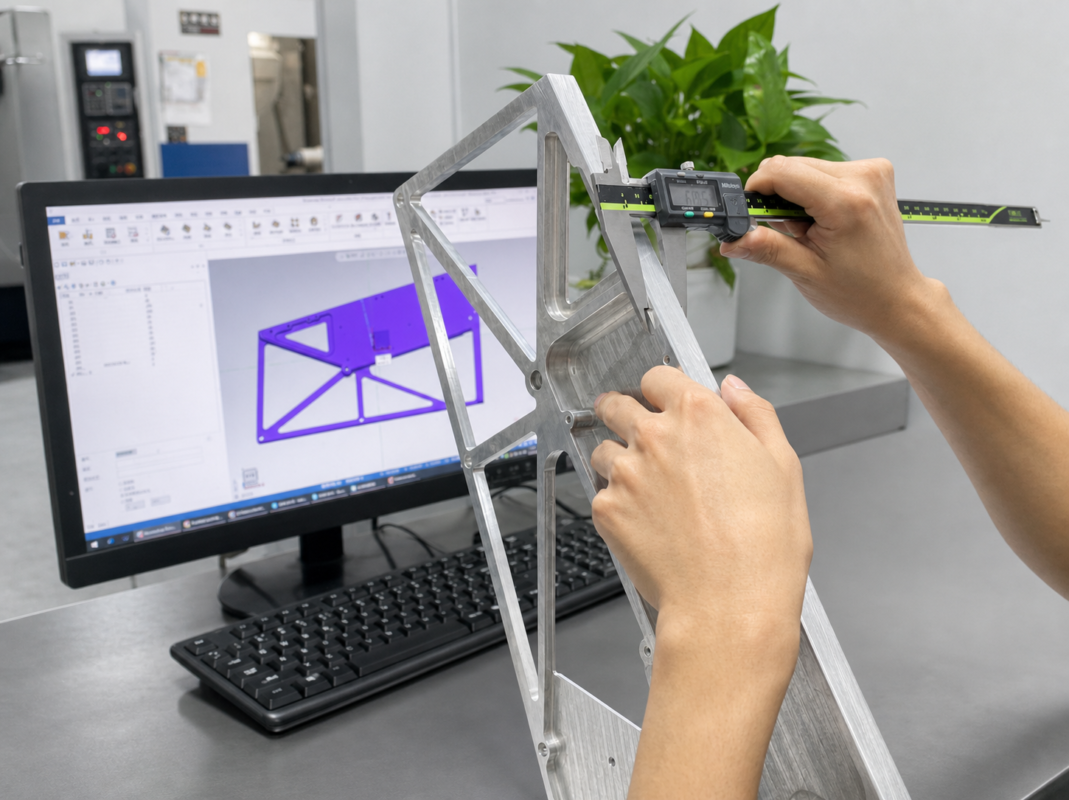
生産中に CNC 図面の変更が発生する理由
カスタム CNC 加工では生産途中での図面変更が一般的です, 特にプロトタイプの検証中, 少量生産, そして最初の生産が行われる. お客様は組み立てテスト後にブラケットを更新することができます, 嵌合コンポーネントが修正された後に穴パターンを変更する, フィットテスト後に公差を厳しくする, または、実際のサンプルを確認した後に表面仕上げを変更することもできます。. 課題は、CAD ファイルが即座に変更される可能性があることです, ワークはすでに完成している可能性がありますが、 50% に 90% 機械加工された.
生産中の CNC 加工図面の変更はプログラミングに影響を与える可能性があります, 固定具, WIPサルベージ, 公差制御, 検査, 表面仕上げ, 料金, そして配達. エンジニアリングチーム向け, 重要なのは、既存の仕掛品を安全に再加工できるかどうか、あるいは管理された再加工がよりリスクの低い決定であるかどうかを理解することです.
優れたサプライヤーは、すべての変更要求に単純に「はい」か「いいえ」で答えるべきではありません。. 正しい対応は技術的な決定です: すでに加工されているもの, どのデータムが引き続き使用可能か, どのような許容リスクが導入されるか, 表面処理をまだ制御できるかどうか, 顧客がどれだけのリードタイムやスクラップを回避できるか.
変更リクエストデータ JADE-CNC が最初にレビューします
再プログラミングまたは追加費用のお見積もりの前に, JADE-CNC はまず影響を受ける操作をフリーズし、古い図面と新しい図面を比較します。. これにより、追加のパーツが古いリビジョンに合わせて加工されるのを防ぎます。. このレビューは、精神的には、次のような正式な図面改訂管理に似ています。 ASME Y14.35 図面改訂の実践 および構成制御ガイダンスなど ISO 10007:2017.
レビュー項目 | JADE-CNC がチェックする内容 | なぜそれが重要なのか |
WIPステータス | 生, 荒加工された, 半完成品, 終了した, 治療された, 詰め込まれた, または発送された | やり直しを行うかどうかを定義します, 並べ替え, 部分出荷, もしくはリメイクが現実的 |
変更された機能 | 追加/削除された資料, 許容値の更新, 穴の移動, スレッド変更, マテリアルスイッチ, 変更を終了する | それぞれの変更タイプには異なるサルベージ パスとリスク レベルがあります |
データムと治具の計画 | 古いデータムが再クランプに対して信頼できる状態にあるかどうか | 新旧フィーチャー間の位置誤差を制御 |
検査範囲 | 三次元測定機, ねじゲージ, 表面粗さ, 初記事レポート, バージョンラベル | 混合バージョンのバッチと未検証の手戻りを防止します |
商業的影響 | 追加のセットアップ, プログラミング, マシンタイム, 物質的損失, 外仕上げ, 出荷遅延 | 曖昧な追加料金ではなく、透明性のある変更見積を可能にします |
最も有用な内部情報は現在の操作ステップです. 荒加工前の設計変更は単なるプログラミング変更である可能性があります. 終了後も同じリビジョン, 陽極酸化処理, または梱包が手直し計画になる可能性があります, 部分的なリメイク, または妥協を受け入れるかどうかについての顧客の決定. 承認された修正図面と有効な変更範囲を受け取った後, JADE-CNCは独自の生産記録をチェックします, WIP数量, 各バッチセグメントに正しい生産アクションを割り当てる前に、操作ステータスを確認します。.
仕掛品管理は、CNC 加工図面変更を成功させるための中心です. WIP は単なる数量の数字ではありません; どの部品にまだ加工代があるかをサプライヤーに知らせます, どの部品に安定した基準点があるか, どの部品がすでに検査に合格しているか, バージョンの分離が必要な部分は何か. 早期に到着した変更リクエストはプログラミングによって処理できます. 到着が遅れた変更リクエストは証拠に基づいて処理する必要がある, 測定, そしてリスク管理.
リビジョンが到着する本番段階 | 典型的な影響 | 推奨されるアクション |
材料カット前 | コストへの影響が最小限に抑えられる; 主にプログラミングとスケジュール調整 | 新しいリビジョンを正式にリリースし、古いファイルがキャンセルされていることを確認します |
荒加工後 | 在庫許容量とデータムが残っている場合は、多くの場合回収可能です | 終了前に手直しを迅速に承認すると、より多くの許容値が削除されます |
終わった後 | 回復可能性は耐性に依存します, 表面, 再クランプのリスク | 測定データとリワーク/リメイクの比較を依頼する |
表面処理後 | 外観上および寸法上のリスクが高い | 剥離しているかどうかを確認する, マスキング, または局部的なタッチアップは許容されます |
出荷後 | フィールドの並べ替えが必要な場合があります, 交換部品, または次のバッチ修正 | 緊急の機能リスクを将来の設計改善から切り離す |
ECRおよびECN制御: 公開された図面バージョンに厳密に準拠して制作する
正式な図面変更の場合, JADE-CNC はエンジニアリング変更リクエストを分離します (ECR) 技術変更通知より (ECN). ECR は、起こり得る変更を評価するリクエストです: どのような機能が変更される可能性がありますか, なぜ変更が必要なのか, どの部分が影響を受けるか, 本番環境でどのようなリスクが発生する可能性があるか. ECN は、承認された図面のバージョンを確認する管理されたリリースです。, 有効範囲, 生産アクション, 検査要件, と実装日.
設計に関する会話は、リリースされた製造指示と同じではないため、この区別は CNC 加工では重要です。. JADE-CNCは非公式なメッセージだけで生産を切り替えることはありません, スクリーンショット, または未承認のモデル. 生産アクションは、顧客が確認した管理された図面リビジョンに従って実行されます。, だから演算子, プログラマー, 検査官, プロジェクト マネージャーは同じバージョンで作業します.
変更管理項目 | ECRステージ | ECNインターンシップ |
目的 | 図面の変更が実現可能かどうか、またそれがどのような影響を与えるかを評価する | 承認された生産指示をリリースします |
主な内容 | 変更理由, 影響を受ける機能, WIPステータス, リスクとコストの見積もり | 図面修正, 有効量, やり直し/リメイクアクション, 検査範囲 |
生産状況 | 影響を受ける業務は凍結されるか、レビューのために保留される | 承認されたバージョンに従って生産が再開されます |
文書管理 | 新旧の図面を比較して技術評価を行う | 古いファイルはアクティブな運用パッケージから削除されます |
検査の影響 | 変更された機能とリスクポイントが特定される | 検査計画, FAIレポート, 三次元測定機チェック, ラベルはリリースされたリビジョンに従います |
図面改訂管理が生産アクションをどのように推進するか
ECN がリリースされた後, JADE-CNC は、各生産アクションを確認済みの図面バージョンにリンクします。. 原材料は新しいプログラムで継続される可能性があります, 荒加工された WIP が再加工ルートに入る可能性があります, 完成した部品は分類され、新しい要件に照らして検査される場合があります, 修復不可能な部品は、リメイクまたは顧客の処分のために分離される場合があります。. このバージョンベースの制御は、バッチの混合を防ぐのに役立ちます, 古いツールパス, 納品された部品と一致しない検査報告書.
お客様向け, 最も効果的な変更通知には、古いリビジョンが明確に記載されています, 新しいリビジョン, 影響を受ける量, 以前のバージョンのパーツが引き続き出荷できるかどうか, 変更がすぐに適用されるか、次のバッチから適用されるか. 承認された図面リビジョンがロックされると, JADE-CNC はプログラミングを通じて厳密にそのバージョンに従います, 機械加工, 表面仕上げ, 検査, 梱包, そして出荷.
一般的な生産途中の図面変更と対応ソリューション
次の CNC 加工変更シナリオは、さまざまな設計リビジョンが WIP サルベージにどのように影響するかを示しています。, 手直しコスト, 決定をやり直す, そしてリードタイム. 以下の残存範囲は、一般的な計画の参考値です。, 結果が保証されていない; 最終的な決定は部品の形状によって決まります, 材料, 量, 許容範囲, そして現在の生産状況.
カテゴリを変更する | 一般的なリクエスト | 推定回収可能性 | 一般的な追加リードタイム | 最高の対応 |
構造設計 | リブの追加/削除, ポケット, 上司, 溝, ローカルの壁の変更 | 50% に 90% | 1 に 5 日 | 追加のフライス加工, インサート補強, もしくは部分リメイク |
公差・寸法 | 締める +/-0.05 mmから +/-0.02 mm, Raを改善する 1.6 ラーへ 0.8 | 60% に 85% | 2 に 4 日 | WIP仕分け, 精密仕上げ, 三次元測定機の確認 |
穴/ネジ | 取り付け穴を移動する, スレッドを追加する, M4をM5に変更します | 70% に 95% | 1 に 3 日 | プラグ修理, ねじインサート, 長穴, アダプタープレート |
材質グレード | 6061-T6 ~ 7075-T6, 304 316Lまで, アルミニウムからスチールへ | 0% に 30% | 3 に 7 日 | 重要な部分をリメイクする, 古い WIP を再利用またはリサイクルする |
表面処理 | アルマイト色の変更, ブラッシングを追加する, スイッチコーティング | 70% に 100% | 3 に 7 日 | ストリップ, 必要に応じて再加工します, サンプル確認 |
組み立て・機能 | 嵌合面のシフト, テスト失敗の修正 | 60% に 90% | 2 に 10 日 | 機械から嵌合部分まで, アダプターの設計, 高速サンプルループ |
構造変化: リブ, ポケット, ボスと肉厚
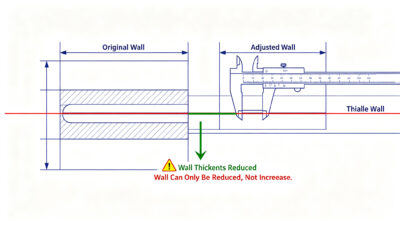
一部はすでに存在している可能性があります 50% に 70% 顧客が剛性を高めるためにリブの追加を要求したときに完成します, 質量を減らすための軽量化ポケット, またはアセンブリ検証後のローカル フィーチャーの変更. CNC加工では, 通常、材料を元に戻すよりも、より多くの材料を削除する方が簡単です. 在庫が十分に残っている場合, JADE-CNC は多くの場合、バッチ全体を廃棄することなくツールパスを更新し、修正された領域を機械加工できます。.
再クランプには技術的なリスクが伴います, 薄肉変形, 新しい形状とすでに加工された穴またはキャビティとの間の競合. 構造変更に向けて, チームは残りの壁の厚さをチェックします, ツールアクセス, コーナー半径, データムの信頼性, 変更された領域に別の検査報告書が必要かどうか. 顧客が資料を追加し直す必要がある場合, ローカル挿入, 溶接, ボンディング, あるいは、すべての部品を作り直すよりも、補強プレートを再設計した方が実用的かもしれません.
実際の例は、顧客が振動試験後に内部補強リブを追加する機械加工されたアルミニウム ハウジングです。. 材料がすでに除去されている場所にリブを追加する必要がある場合, ワンピースデザインは元に戻せない場合があります. JADE-CNC は代わりに補強リングの挿入を提案する場合があります, ボルトで固定されたプレート, または局部溶接インサート, その領域が美容領域であるかどうかに応じて, 耐荷重性, 封印された, または組み立て後に非表示にします.
構造決定ルール
リビジョンによってマテリアルが削除され、既存のデータムが損傷されない場合, やり直しは多くの場合実用的です. リビジョンによって完成したサーフェスにマテリアルが追加された場合, 通常、リメイクまたはアセンブリとして再設計するソリューションの方が安全です.
公差の変更: 重要な寸法, はめあいと表面粗さ
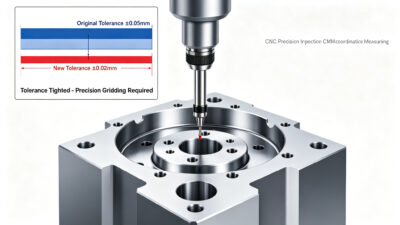
下流の組み立てテストでは、はめ込みが緩すぎる、またはきつすぎることが判明する場合があります, そのため、顧客は重要な寸法を厳しくするよう求めています。 +/-0.05 mmから +/-0.02 mm, フィットグレードをアップグレードする, またはRaからの表面粗さの改善 1.6 ラーへ 0.8. これは単なる検査変更ではありません. 異なる仕上げシーケンスが必要になる場合があります, 工具寿命管理, 恒温加工, または低速の切削パラメータ.
JADE-CNC はまず影響を受ける WIP を測定し、部品を 3 つのグループに分類します: やり直し可能, 選択的に使用できる, 新しい公差では仕様外です. 再加工可能な部品は精密仕上げにより修正可能, 研削, ホーニング, または制御された研磨. 境界線の部品は、選択的な組み立てを通じて引き続き使用できる可能性があります. 変更された限界寸法の場合, 顧客は決定を以下に結び付ける必要があります CNC検査サービスと三次元測定機の品質管理 オペレータのチェックだけに頼るのではなく、.
公差を変更すると、許容範囲が半分以上減少する可能性があります, 呼び径が同じでも. 例えば, ~からの機能の変更 +/-0.05 mmから +/-0.02 mm は合計許容範囲を以下から減らします。 0.10 mmから 0.04 mm. 以前の図面に基づいてすでに受け入れられた部品は、改訂された図面では資格を失う可能性があります, たとえ物理的な形状が変わっていなくても.
公差決定表
WIP結果 | 推奨されるアクション | 生産決定 |
仕上げ代もまだあります | 新しい公差に合わせて仕上げ、変更されたフィーチャを検査する | スケジュールへの影響が許容できる場合は再作業を承認する |
古い許容範囲内だが新しいターゲットの外にある | 選別, 測定, 選択的なアセンブリを確認します | リスクの低い場所に使用するか、重要なユニットを作り直してください |
すでに新たな許容範囲を超えています | やり直しを強制しないでください | アセンブリの補正をリメイクまたは再設計する |
穴とネジの変更: 位置オフセット, 穴の追加とネジのアップグレード
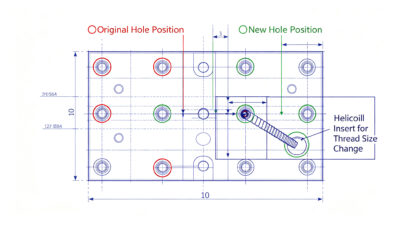
嵌合部が変わった場合, 顧客は新しい穴の位置を要求する場合があります, ネジ穴を追加しました, 除去された穴, または、M4 から M5 へのスレッドのアップグレード. これは自動化機器では非常に一般的です, 治具, 備品, ハウジング, および通信ハードウェア. 穴やスレッドはローカルで修復できることが多いため、一部の変更は回復可能です。.
JADE-CNC は穴からエッジまでの距離をチェックします, 新旧中心間の距離, ねじのかみ合い, 外見要件, シール要件, 新しい穴が内部構造に干渉するかどうか. 考えられる解決策には、同材質のプラグ溶接と再穴あけが含まれます。, ヘリコイルまたはねじ込みインサート, 長穴, アダプタープレート, またはローカル交換モジュール. 変更されたすべてのスレッドはゴー/ノーゴーゲージ検査を受ける必要があります, 変更された位置は、修正されたデータム スキームと照合してチェックする必要があります。.
穴/ネジの問題 | 考えられる回復方法 | 一般的な制限 |
ネジサイズが大きくなる | より大きなネジをドリル/タップするか、ネジ付きインサートを取り付けます | 十分な壁厚とエッジ距離が必要 |
穴がわずかに移動します | スロット, 拡大する, またはプラグを差し込んで再ドリルします | 外観と強度が依然として許容できるものでなければならない |
新しい穴パターンが追加されました | 既存のデータムを使用した二次演算 | 再クランプエラーを制御する必要がある |
古い穴は消えなければなりません | 同材質プラグ, 溶接, マシンフラッシュ, 再仕上げ | 化粧品の表面にはまだ痕跡が残る可能性があります |
ホールチェンジ決定ルール
古い穴が隠れている場合は修復が実用的です, 非耐荷重性, または強度を維持するために新しい位置に十分近い. 穴が見えるほどリメイクの方が良い, 安全性が重要な, 端の近く, またはシール面の一部.
材料グレードの変更: 6061, 7075, ステンレス鋼, 銅など
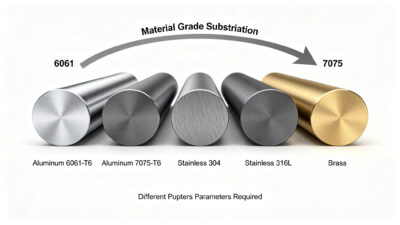
強度により材質が変わる場合があります, 腐食, 重さ, 料金, またはサプライチェーンの要件. リクエストにより、6061-T6 アルミニウムを 7075-T6 に切り替えることができます。, 304 ステンレス鋼~316L, またはアルミニウムから銅または鋼へ. 1つの材料から部品を切り出すと、, 機械加工により他のグレードに変換することはできません. そのため、重要な変更は最も残存価値の低いカテゴリーになります.
実際の対応は損失の削減です. JADE-CNC が在庫状況を確認します, 重要な部分は再作成する必要があるが、重要でない部分は古いマテリアルのままでもよいかどうか, 既存の WIP を別のモデルで使用できるかどうか, リサイクルクレジットが損失の一部を相殺できるかどうか. アルミニウムの設計決定について, エンジニアリングチームは強さを比較できる, 料金, JADE-CNC の機械加工性 6061-T6 対 7075-T6 アルミニウム ガイド または、より広範な材料オプションを確認してください。 金属CNC加工ページ.
見積もりの議論では、新しい材料のコストとすでに消費された機械加工のコストを分離する必要があります。. もし 30 部品は 6061-T6 で半仕上げされていますが、顧客は強度のために 7075-T6 を必要としています。, 現実的な選択は廃棄か継続だけではない. 承認後, JADE-CNCは7075-T6の耐荷重部品をリメイクする可能性があります, 重要ではないテストアセンブリ用に別の 6061-T6 WIP, または、顧客の意向に応じて、旧バージョンの部品を予備在庫として保管します. この種の材料変更の決定は、多くの場合、技術的なものであると同時に商業的なものでもあります。.
表面仕上げの変更: 陽極酸化処理, ブラッシング, 塗装と色
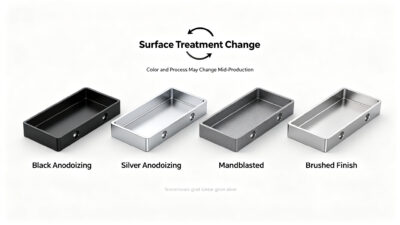
サンプルを見てから, お客様は黒色のアルマイトをシルバーに変更することができます, ブラッシングを追加してもらう, アルマイトから塗装に変更, またはパッシベーションが必要です, メッキ, ビーズブラスト, または導電性コーティング. 表面仕上げの変更は、多くの場合、材料の変更よりも回復可能です, ただし、寸法と外観を慎重に検討する必要があります.
陽極酸化とコーティングは寸法に影響を与える可能性があります, マスキング, 色の一貫性, そして外観. すでに部品が完成している場合, サプライヤーは剥離によってエッジが損傷するかどうかを確認する必要があります, 寸法を変更する, またはカラーバリエーションを作成する. JADE-CNCは仕上げの変化を加工代とともにレビューし、 CNC機械加工部品の表面仕上げ. より価値の高い外観部品に, ある 2 に 3 通常、完全なバッチを直接再処理するよりも、ピース確認サンプルの方が優れています。.
黒アルマイトからシルバーブラッシュへの変更は、仕上げの変更にはサンプルが必要であることを思い出させるのに役立ちます。. 剥離可能な場合でも, 色と質感はCADだけでは制御できません. サプライヤーは部品が装飾品であるかどうかを確認する必要があります, 隠れた, ユーザーが扱う, または目に見える製品表面の一部. この状況により、小さな色の変化が許容されるかどうか、またはバッチにより厳密な外観管理計画が必要かどうかが決まります。.
アセンブリと機能の変更: 嵌合インターフェースとテストフィードバック
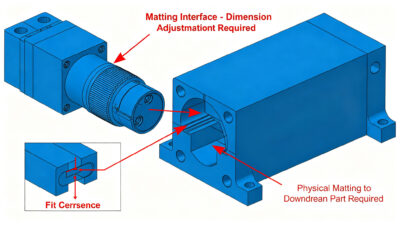
嵌合部品のパートナーは嵌合部品を変更する可能性があります, または機能テストにより設計上の欠陥が明らかになる可能性があります. 要求された変更にはフランジの合わせ面が含まれる可能性があります, コネクタの位置, スライドレールのクリアランス, 放熱スロット, シールド機能, またはアダプターの形状. 図面ではアセンブリの完全なストーリーが伝えられなくなる可能性があるため、これらの変更は困難です。.
嵌合面の変更の場合, JADE-CNC はお客様に物理的な嵌合部品の送付を依頼する場合があります。. 実際の嵌合基準に合わせて機械加工することは、修正された寸法にのみ機械加工するよりも信頼性が高くなります。. 機能テストの修正用, チームは迅速なサンプルループをサポートしています: 改訂, 機械, 検査する, テスト, 次のバージョンをロックします. ここが カスタムCNC加工サポート そして 5-軸CNC加工 再クランプと多面アライメントのリスクを軽減できます.
変更が機能テストによるものである場合, サプライヤーは何が失敗したかを尋ねるべきです, ジオメトリが変更されただけでなく. 熱の問題, シール漏れ, 振動の問題, EMC障害, またはアセンブリの干渉には、いくつかの可能な加工ソリューションがある可能性があります. 小さな逃げ溝, 面取りの変更, シールドスロットを追加, またはアダプタースリーブは完全な再設計よりもリスクが少なく機能を解決できる可能性があります.
CNC リワークが現実的でない場合
本番環境中の変更をすべて回収する必要があるわけではありません. プロのサプライヤーは保存できるものは保存する必要があります, しかし、生産中の設計変更が価値よりもリスクを生み出す場合についても説明します. そういった場合には, CNC リメイクの決定は機能に基づいて行う必要があります, 許容範囲, 外観, 安全性, 配信への全体的な影響.
再加工不可能な状態 | なぜ危険なのか | より良い妥協 |
完成した壁を厚くするか、材料を追加し直す必要がある | CNCはサブトラクティブです; 除去された素材はきれいに復元できません | インサート補強, アセンブリの再設計, またはリメイク |
クリティカル ホールが古い位置から離れすぎました | プラグの修理では強度が低下したり、表面に跡が残る場合があります | アダプタープレート, 長穴, またはリメイク |
加工がほぼ完了した後に材料グレードを変更 | 材料特性は機械加工では変更できません | 重要な部分をリメイクする, 古い WIP を再利用する, リサイクルクレジット |
完成後の大幅な構造変更 | 剥離や再加工を行うと、寸法や外観が損なわれる可能性があります。 | ローカルマスキング, ダウングレード仕上げ, またはリメイク |
新しい許容誤差は計画されたプロセス能力をはるかに上回ります | 既存の WIP は新しい管理範囲外になる可能性があります | 選択的アセンブリ, 段階的な使用法, または新しいプロセスの検証 |
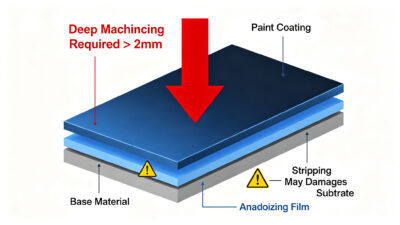
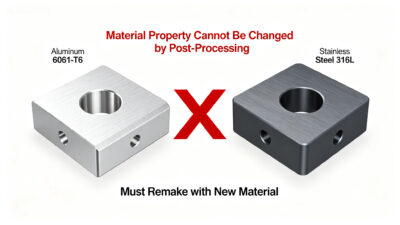
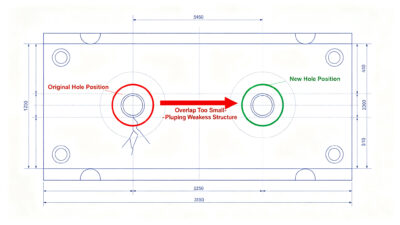
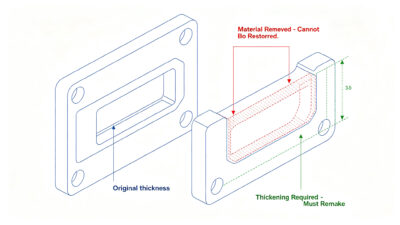
保存したパーツは後で組み立てに失敗するため、正直でなければなりません, 漏れ, ひび割れ, または顧客の苦情を引き起こすと、管理されたリメイクよりも費用がかかります. 強力なサプライヤーが証拠を使って境界線を説明: 測定データ, 写真, 備品メモ, 検査記録, 明確なコスト比較.
エンジニアリング変更リクエストに対する JADE-CNC 応答メカニズム
JADE-CNC の応答メカニズムは、迅速なエンジニアリング レビューを中心に構築されています, 透明性のあるコミュニケーション, 管理された生産上の意思決定. 目標は、品質リスクを隠すことなく不要なスクラップを削減することです.
- 2-新旧のファイルが完成したら、緊急図面改訂レビューの実現可能性を 1 時間以内に返信.
- さらに多くの部品を古い図面に加工する前に、WIP を凍結してリビジョンを比較します。.
- 3段階の技術評価: 回収可能, やり直しが必要, もしくはリメイク推奨.
- 材料損失をカバーする透明なコスト内訳, 設定, プログラミング, 加工時間, 検査, 表面処理, そしてリードタイム.
- 変更された機能に関するバージョン別の検査レポート, と一致 品質保証管理そして ISO 9001 品質マネジメントシステムの要件.
- 顧客が生産規模を拡大する前にさらなる改訂を期待している場合の、少量またはパイロットバッチ戦略. 見る 少量のCNC機械加工この制作スタイルでは.
応答出力 | 顧客が受け取るもの | 判定値 |
実現可能性の回答 | やり直しが可能, 部分的な手直し, またはリメイクをお勧めします? | 不確実性をすぐに解消 |
リスクノート | 許容範囲, 化粧品, 強さ, 封印, またはバージョンが混在するリスク | 隠れた品質コストの回避に役立ちます |
コスト分割 | プログラミング, マシンタイム, 検査, 材料, 仕上げる, と物流 | 社内での承認が容易になる |
リードタイムの更新 | 運用による追加日数と分納の可否 | 生産計画をサポート |
検査計画 | 変更された寸法, スレッドチェック, 三次元測定機のポイント, 表面チェック | 受け入れられる証拠を作成します |
事例: 生産時の軽量化変化
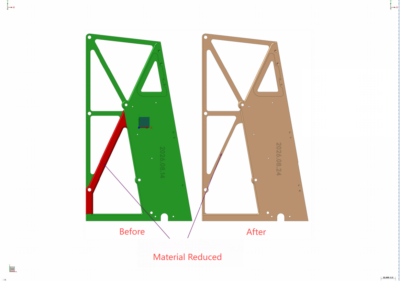
形 1: 材料削減のために修正された構造用 CNC 部品の前後の比較.
ある航空宇宙用構造ブラケット プロジェクトでは, その部分は約でした 60% 顧客が局所的な材料削減を必要とする図面改訂を発行したときに完了. 修正された図面の赤でマークされた領域は、追加のフライス加工で到達できる可能性があります。, 既存のデータム構造はまだ使用可能でした. JADE-CNC は操作を凍結しました, 古いジオメトリと新しいジオメトリ間の競合領域をチェックしました, プログラムを更新しました, 再クランプにはカスタムのアライメントデータムを使用しました.
その結果、完全なリメイクではなく、制御された再作業が行われました。. 材料使用率は上回った 80%, 改訂された機能は別の検査報告書を受け取りました, 配送への影響はさらに 2 日程度に限定されました. 最終仕上げ後または基準面の除去後に同じ変更が発生した場合, お勧めは違っていたかもしれません.
メトリック | 制御された再作業ルート | フルリメイクルート |
素材の使用 | 既存の半完成部品を保持; 上記の使用率 80% | 以前のバージョンの WIP は廃棄またはリサイクルされる可能性があります |
リードタイムへの影響 | について 2 追加の日数 | 頻繁 7 に 10 新しい素材を作るのに数日, 機械加工, そして検査 |
検査の焦点 | ポケットとデータム関係の変更 | 新品部品の完全な初品検査 |
顧客価値 | 材料損失の低減と検証の迅速化 | 手戻りリスクは低いが、コストと遅延が増加する |
図面の改訂版を送信する前のチェックリスト
CNC 加工図面の変更レビューを迅速化するには, 顧客は、図面が更新されたというメッセージだけを送信するのではなく、完全な変更データを送信する必要があります。.
お客様のご意見 | サプライヤーの迅速な対応に役立つ理由 |
新旧の図面と 3D ファイル | リビジョンの直接比較と機能のマーキングが可能 |
リビジョンノートまたはマークされたスクリーンショット | 何が変更されたのかを示し、解釈時間を短縮します |
影響を受ける部品番号, 有効量, そして緊急性 | 部分出荷をサポート, WIP仕分け, または次のバッチの実装 |
変更の機能的な理由 | 妥協案が受け入れられるかどうかの判断に役立ちます |
重要な寸法と検査要件 | CMM の定義, 糸, 粗さ, またはFAIの範囲 |
表面仕上げと見た目の優先度 | 機能は保存しても外観が損なわれるやり直し作業を防止します |
嵌合部品またはアセンブリのリファレンス | インターフェースの変更に対する適合性の決定を改善します |
お客様は、変更がすべての部品に対して必須であるか、将来のバッチに対してのみ必須であるかを明記する必要があります。. サプライヤーはすべての部品を変更する必要があると想定しているため、多くの遅延が発生します, 一方、顧客はまだ出荷されていないユニットの新しいリビジョンのみが必要です. 範囲を明確にすることで、大きな混乱を段階的な移行に変えることができます: 受け入れ可能な旧バージョンの部品を出荷する, 修復可能な WIP を再加工する, 新しい図面を次のバッチに適用します.
エンジニアリング変更リクエストを十分に準備すれば、メールの往復を減らすことができます, バージョンミスを防ぐ, コスト/リードタイムへの影響を承認しやすくします. また、サプライヤーは、バッチが回収可能な段階を超えた後に変更を発見するのではなく、まだ回収可能な部品を保護するのにも役立ちます。.
結論: 柔軟な変更対応はエンジニアリング能力です
CNC 加工における生産途中の図面変更は、顧客サービスの問題だけではありません. サプライヤーがエンジニアリングレビューを受けているかどうかをテストします, バージョン管理, WIP追跡, 検査能力, 表面処理コーディネート, そして誠実なコミュニケーション. JADE-CNCのアプローチは、サルベージできるものはサルベージすることです, 安全に再加工できないものを説明する, コストとリードタイムを管理するための現実的なルートを顧客に提供します.
加工中にプロジェクトの設計が改訂された場合, 古い図面を送る, 新しい絵, 影響を受ける部品番号, 有効量, 材料, 仕上げ要件, と配信目標 JADE-CNC の見積依頼ページ. JADE-CNC は、承認されたリビジョンを内部 WIP 記録と照合し、より多くの部品が影響を受ける前に再作業の実現可能性を検討します。.

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.