



Практическое руководство по выбору материала, проблемы с обработкой, термическая обработка, отделка, инспекция, расходы, и выбор поставщиков прецизионных деталей из нержавеющей стали
Содержание
- Выбор материала из нержавеющей стали для обработки на станке с ЧПУ
- Распространенные проблемы обработки нержавеющей стали с ЧПУ
- Термическая обработка и припуск на запасы деталей из нержавеющей стали
- электроэрозионная обработка, Лазерная резка, и нетрадиционные процессы обработки нержавеющей стали
- Завершить обработку, Шлифование, Хонингование, и сварка нержавеющей стали
- Обработка поверхности нержавеющей стали и влияние на размеры
- Проверка и контроль качества деталей с ЧПУ из нержавеющей стали
- Как выбрать поставщика станков с ЧПУ из нержавеющей стали
- Сопутствующие статьи о нержавеющей стали
Обработка прецизионных деталей на станке с ЧПУ из нержавеющей стали никогда не была такой простой, как “просто запускаю его на ЧПУ.”
Многие клиенты при запросе цен обращают внимание только на скорость обработки на станках с ЧПУ., найти более дешевого поставщика, и в итоге получим размеры, выходящие за пределы допуска., дефекты поверхности, или деформация после термообработки – в результате чего целые партии списываются. Проблема обычно не в самой работе ЧПУ., но проблемы с восходящим и нисходящим потоком: неправильный выбор материала, плохо спланированная термообработка, неослабленное сварочное напряжение, или неправильный припуск на чистовую обработку поверхности.
JADE-CNC создает руководство по производству – от резки материала до окончательной проверки – охватываю наиболее распространенные ошибки на каждом этапе, их коренные причины, и проверенные решения. Эта направляющая для обработки нержавеющей стали с ЧПУ обеспечивает прецизионную обработку нержавеющей стали с ЧПУ., выбор класса, индивидуальная обработка с ЧПУ, планирование отделки, и подготовка к проверкам инженеров, оценивающих технологичность, покупатели сравнивают предложения, и менеджеры проектов контролируют сроки выполнения и качество.
Выбор материала из нержавеющей стали для обработки на станке с ЧПУ
Нержавеющая сталь – это не один материал – это пять семей и десятки классов. Выберите неправильный, и каждая последующая операция — это напрасная трата усилий.
Характеристики обработки пяти семейств нержавеющей стали
Аустенитные марки (304/303/316/316л) немагнитны, очень пластичный, и мармелад, чтобы разрезать, при сильном наклепе и высоком износе инструмента – учет более 80% объема обработки нержавеющей стали. Ферритные марки (430) магнитны, легче обрабатывать, чем аустенитные материалы, и ниже стоимость, но становятся хрупкими после холодной обработки и не выдерживают сильного изгиба. Мартенситные марки (420/410) машина в порядке в отожженном состоянии, но после закалки достигают HRC 45+ там, где стандартные твердосплавные фрезы не могут их фрезеровать – только шлифовальные работы, поэтому перед затвердеванием необходимо оставить достаточный запас. Дисперсионно-твердеющие марки (17-4PH) машинный колодец в состоянии, обработанном раствором, затем приобретают значительную прочность после старения с минимальной и контролируемой деформацией.. Дуплексные сорта (2205) обладают сверхвысокой прочностью и устойчивостью к коррозии, но их труднее всего обрабатывать. Для решений на уровне класса, сравнивать 304 против 316 по сравнению с нержавеющей сталью 316L, 303 автоматная обработка нержавеющей стали, и 17-4PH обработка нержавеющей стали. Для более широкого планирования материалов, см. JADE-CNC Материалы для обработки с ЧПУ страница.
| Оценка | Коррозионная стойкость | Сила | Обрабатываемость | Расходы | Типичные применения |
| 304 | Середина | Середина | Середина | Низкий | Общие структуры, зоны сухого питания, украшение |
| 303 | Середина | Середина | Хороший | Середина | Пакетные валы, крепежные детали, части винтовой машины |
| 316 | Высокий | Средне-высокий | Бедный | Высокий | Морской, химический, медицинские контактные части |
| 316л | Высокий | Середина | Бедный | Высокий | Сварные конструкции, влажные медицинские/пищевые зоны |
| 430 | Средне-низкий | Середина | Хороший | Низкий | Бытовая техника, украшение, недорогие запчасти |
| 420 | Середина | Высокий (закаленный) | Середина (отожженный) | Середина | Режущие инструменты, валы, сердечники клапанов, детали пресс-формы |
| 17-4PH | Средне-высокий | Очень высокий (в возрасте) | Середина (обработанный раствором) | Высокий | Аэрокосмические кронштейны, Высококлассное оборудование, высокопрочные детали |
Реальная цена выбора неправильного материала
Выбор неправильной оценки – это не “небольшая разница в производительности” – это прямые финансовые потери. Замена 304 для 316 в береговой технике приводит к питтинговой коррозии в течение трех месяцев, а стоимость возврата полной партии может превысить 10 раза больше экономии материалов. С использованием 316 за обычные внутренние конструктивные детали означает оплату 60% больше для материала при обработке 25% помедленнее – совершенно ненужный. Забыв оставить шлифовальный материал на 420 деталь перед закалкой означает, что деталь деформируется без возможности восстановления и сразу отправляется в металлолом.
Наиболее распространенной проблемой, связанной с материалом в цехе, является замена марки.. 304 и 316 выглядеть и чувствовать себя почти идентично – только спектрометр может отличить их друг от друга. JADE-CNC может проверять состав поступающего материала посредством спектрометрического тестирования., и отчеты об испытаниях материалов (ССО) есть в наличии с доставкой, помогает предотвратить брак партии из-за перепутывания материалов.
Распространенные проблемы обработки нержавеющей стали с ЧПУ
Черновая обработка — это этап удаления материала, на котором чаще всего возникают проблемы.. Застроенный край, износ инструмента, сломанные сверла, и болтать – ни одно из них нельзя игнорировать, если мы хотим, чтобы завершение было успешным.. Более подробная статья об устранении неполадок, видеть Проблемы и решения обработки нержавеющей стали на станках с ЧПУ.
Токарная обработка с ЧПУ: Наросты на краях и размерный сдвиг
Тупой, испачканная поверхность после 316 поворот, с наростами на режущей кромке и смещением размеров после каждых нескольких деталей – это наиболее распространенный симптом при точении нержавеющей стали.. Аустенитные нержавеющие стали плохо проводят тепло., поэтому тепло при резке концентрируется на кончике инструмента, а вставка размягчается и быстро изнашивается.. Если кромка недостаточно острая или используется неправильный стружколом, стружка наматывается на заготовку и царапает обрабатываемую поверхность, делает невозможной стабильность размеров. JADE-CNC рассматривает эти риски посредством контролируемого Токарная обработка с ЧПУ планирование процесса.
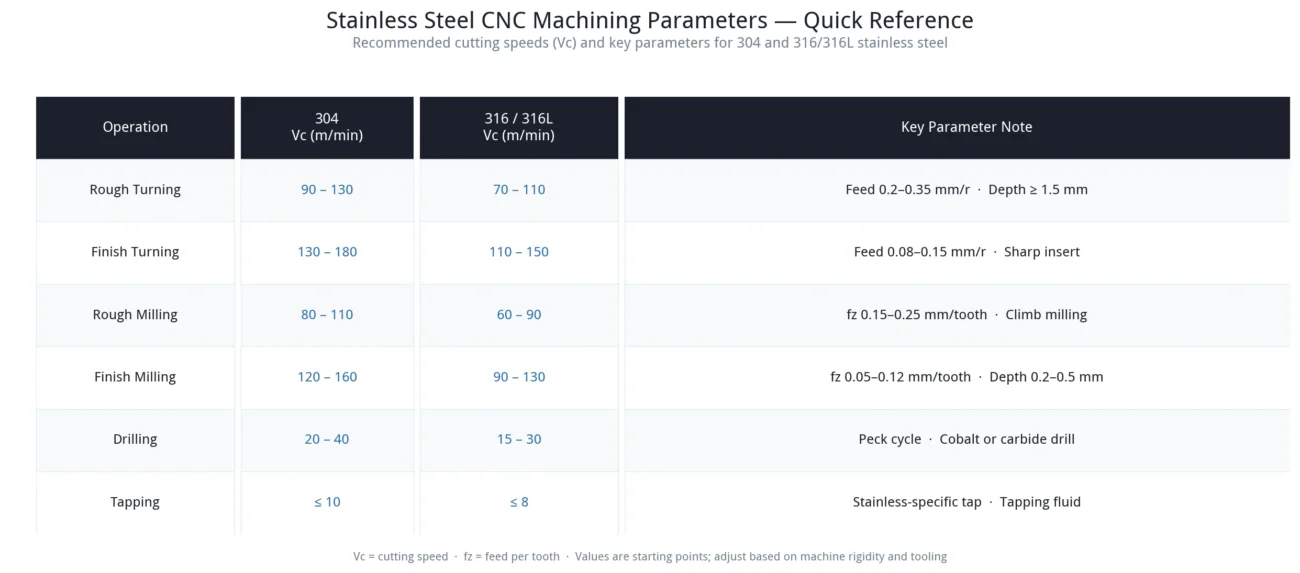
Здесь нет короткого пути – несколько ключевых моментов необходимо сделать правильно: используйте пластины с покрытием TiAlN и острыми режущими кромками, устанавливайте новые вставки напрямую, не дожидаясь катастрофического отказа; выберите геометрию стружколома, предназначенную для нержавеющей стали, чтобы стружка отламывалась чисто и не запутывалась; заливка СОЖ непосредственно в зону резания, со сквозной подачей СОЖ, обеспечивающей еще лучшие результаты; обеспечить, чтобы глубина резания превышала наклепанный слой – по меньшей мере 0.1 мм – поэтому инструмент режет свежий материал, а не трет затвердевшую поверхность..
Дело в цехе: 316L поворот медицинской арматуры
Изначально использовались вставки общего назначения с параметрами, скопированными из 304, в результате чего 8% процент брака с наплавленной кромки. После перехода на пластины стружколома, предназначенные для нержавеющей стали, снижение скорости резания за счет 20%, и увеличение расхода охлаждающей жидкости, процент брака упал до 0.5% и время цикла на деталь уменьшилось на 15%.
Фрезерование с ЧПУ: Закалка в работе и болтовня
А 304 полость, в которой фреза изнашивается после одной детали, со следами ступеней на поверхности и недопустимыми размерами пола – одинаково часто встречается при фрезеровании. Обычными причинами являются повторяющееся трение тупого инструмента о наклепанный слой., чрезмерный шаг вперед, или попутное фрезерование пропускается в пользу обычного фрезерования, при котором инструмент скользит и трется. Чрезмерный вылет инструмента и недостаточная жесткость также приводят к образованию вибраций на поверхности.. Эти риски тесно связаны с Фрезерование с ЧПУ стратегия и жесткость приспособления.
Подход к регулировке заключается в том, чтобы инструмент всегда резал., не тереть: новые острые фрезы плюс попутное фрезерование; поддерживайте достаточную глубину резания и избегайте повторных чистовых проходов с небольшой глубиной.; вылет инструмента должен быть как можно меньшим, в пределах 3-кратного диаметра инструмента, и уменьшить подачу на менее жестких станках. Для сложных полостей, 5-обработка осей за один установ снижает ошибку индексации из-за многократной переустановки и более стабильно соблюдает геометрические допуски.
Дело в цехе: 304 Фрезерование полостей корпуса клапана
Первоначально использовалась 4-осевая обработка с несколькими наладками и 75% перешагивание, при износе инструмента после каждого 2 части. После перехода на 5-осевую однозаходную обработку, сокращение шага до 50%, с помощью попутного фрезерования, и проверка режущей кромки после каждой детали, срок службы инструмента увеличился вдвое, шероховатость поверхности улучшена по сравнению с Ra 3.2 Ра 1.6, и геометрические допуски стабилизированы благодаря обработке за один установ.
Сверление и нарезание резьбы: Сломанные инструменты и плохое качество отверстий
Сломанные сверла глубоко 316 дыры, сломаны метчики в резьбе М6, и поцарапанные стенки дыр – проблемы, которые расстраивают многих операторов. Стружка из нержавеющей стали пластична и ее нелегко сломать.; в глубоких ямах, плохая эвакуация стружки застревает и ломает сверло. Неправильный угол вершины сверла, чрезмерная скорость шпинделя, а отсутствие резьбового соединения усугубляет проблему.
Для сверления, используйте кобальтовые сверла из быстрорежущей стали или твердосплавные сверла с 135-140 угол при вершине и утонченная стенка для уменьшения осевого давления; глубокие дыры должны использовать цикл клевания, втягивание каждого 1-2 диаметра для очистки стружки. Для постукивания, используйте краны из нержавеющей стали – метчики со спиральной канавкой для глухих отверстий и метчики со спиральной канавкой для сквозных отверстий – никогда не используйте краны общего назначения; всегда используйте жидкость для нарезки, держать скорость над поверхностью ниже 10 м/мин, и в идеале для защиты используйте держатель для резьбы на растяжение/сжатие..
Дело в цехе: 316 Глубокое сверление фланцев
Первоначально использовались стандартные сверла HSS с непрерывной подачей., ломать одно упражнение каждые 3 дыры. После перехода на кобальтовые сверла с 140 угол при вершине градуса, цикл клевания (втягивайте каждые 1,5 диаметра), и сквозная подача СОЖ, 500 последовательные скважины были пробурены без происшествий, и шероховатость стенки отверстия улучшена по сравнению с Ra 6.3 Ра 3.2.
5-Осевая обработка и поддержка токарно-фрезерного станка
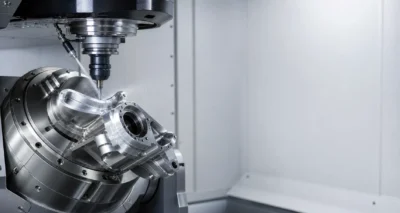 Эти машины не предназначены для демонстрации технологий. – они решают реальные проблемы. 5-механическая обработка оси формирует сложные поверхности за один установ, сокращение операций по креплению. Каждая переустановка приводит к ошибке индексации, которая может накапливаться за пределами допуска.; единая 5-осевая установка надежно обеспечивает геометрические допуски, что делает его незаменимым для аэрокосмических кронштейнов и деталей неправильной формы.. Токарно-фрезерные центры комплектуют длинные валы, эксцентричные отверстия, и дополнительные функции в одной установке, постоянное соблюдение концентричности и точности позиционирования.
Влияние на время выполнения заказа и качество очевидно.: консолидированные операции сокращают время ожидания незавершенного производства, устранить ошибку индексации из нескольких настроек, и значительно улучшить согласованность партий. JADE-CNC оснащен 5-осевыми обрабатывающими центрами и токарно-фрезерными центрами., поэтому сложные детали не нужно передавать на аутсорсинг – время выполнения и качество остаются под нашим собственным контролем.
Термическая обработка и припуск на запасы деталей из нержавеющей стали
Термическая обработка изменяет свойства материала и является наиболее часто упускаемым из виду этапом процесса.. Многие клиенты просто просят “более твердый материал” не осознавая, что процедуры термообработки полностью различаются в зависимости от марки – и оставление неправильного количества запасов означает брак деталей.
 Термическая обработка, передаваемая на аутсорсинг, обычно добавляет 2-3 дней согласно графику и должны быть запланированы в последовательности производства. JADE-CNC в приоритетном порядке работает со специализированными партнерами по термообработке., поддержание стандартного цикла термообработки в пределах 2 дни, Возможен возврат на следующий день для срочных запчастей.
электроэрозионная обработка, Лазерная резка, и нетрадиционные процессы обработки нержавеющей стали
ЧПУ – это не все процессы. Глубокие узкие прорези, закаленный материал, микроотверстия, и конические отверстия — это детали, которые ЧПУ либо не может изготовить, либо производит очень неэффективно. – необходимы нетрадиционные процессы обработки.
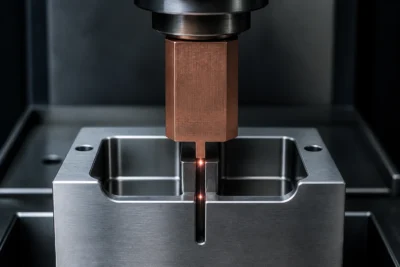
Электроэрозионная обработка проволоки (электроэрозионная обработка проволоки) использует подвижный проволочный электрод для электроэрозионной резки., достижение +/-0.005 мм точность и Ra <= 0.8 обработка поверхности с нулевой силой резания, чтобы тонкостенные детали не искажались. Подходит для точной резки профиля полости., резка закаленных материалов, конические отверстия, и неравномерные профили сверху вниз.
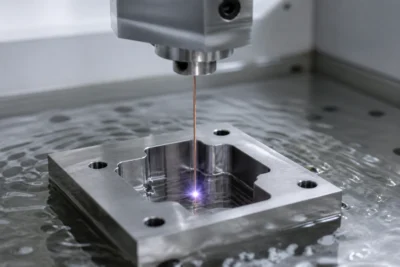 Грузило электроэрозионное (RAM EDM) использует сформированный электрод для электроэрозионной обработки, подходит для зачистки острых внутренних углов в глубоких узких пазах – концевые фрезы оставляют угловые радиусы, в то время как грузило EDM может создавать острые углы; он также обрабатывает гравировку текстур, чистовая обработка твердых материалов, и функции недоступные режущим инструментам.
Лазерная резка обеспечивает вырубку тонкого листа сложного профиля без заусенцев и с минимальной зоной термического влияния.; лазерное сверление создает отверстия из 0.1 мм вверх, для микроотверстий, которые невозможно получить механическим сверлением.
Принцип комбинирования процессов заключается в: ЧПУ сначала удаляет большую часть материала – эффективный и недорогой; нетрадиционная обработка завершает функции, с которыми не может справиться ЧПУ; окончательная обработка обеспечивает размеры и качество поверхности. Не каждая деталь требует нетрадиционной обработки., или затраты становятся чрезмерными – правильное сочетание обеспечивает как время выполнения заказа, так и точность.
Завершить обработку, Шлифование, Хонингование, и сварка нержавеющей стали
Грубая обработка создает форму; чистовая обработка приводит размеры и поверхность в соответствие со спецификацией. Сварка объединяет несколько деталей в сборку., Качество сварки напрямую влияет на последующую чистовую обработку и конечные характеристики..
Шлифование и хонингование
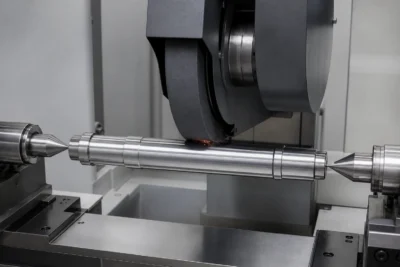 Шлифование является важным процессом для достижения точности после термообработки.. Круглое шлифование позволяет обрабатывать наружные диаметры валов до +/-0.005 допуск мм с Ra <= 0.4; Ручки для внутреннего шлифования отверстий гильз и высокоточные сопрягаемые поверхности; шлифование поверхности обеспечивает 0.005 мм плоскостность и параллельность; ручки для бесцентрового шлифования, пакетные длинные валы без центральных отверстий – эффективный и последовательный.
Хонингование обеспечивает зеркальную поверхность отверстий Ra. <= 0.1, исправление ошибок округлости и цилиндричности, возникших в результате предыдущих операций, и повышение точности сопряжения – обычно используется для отверстий гидравлических клапанов, отверстия цилиндров, и прецизионные втулки.
Сварочные процессы и контроль искажений
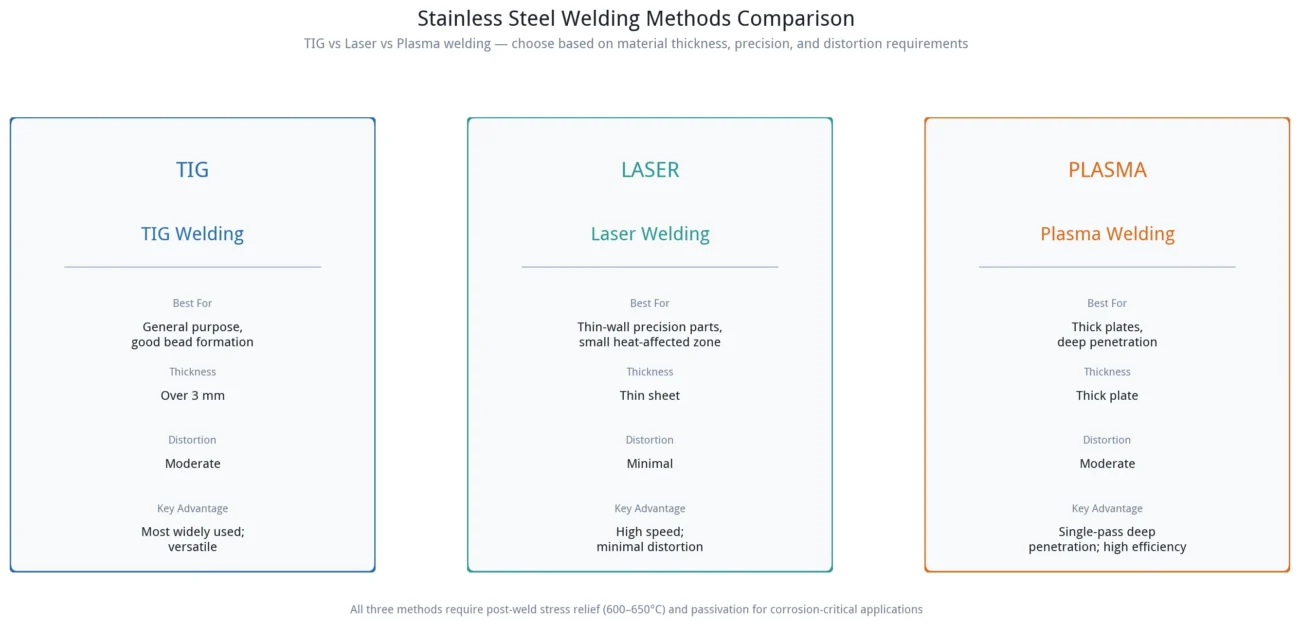
Для нержавеющей стали обычно используются три метода сварки.: ТИГ (вольфрамовый инертный газ) сварка универсальна с хорошим образованием валика, подходит для материала более 3 толщина мм, и является наиболее широко используемым; лазерная сварка обеспечивает минимальные искажения на высокой скорости, подходит для тонкостенных прецизионных деталей с небольшой зоной термического влияния; Плазменная сварка позволяет обрабатывать толстые листы с глубоким проваром за один проход., предлагая высокую эффективность. Для четкого маршрута сварки, видеть Сварка нержавеющей стали для деталей, обработанных на станках с ЧПУ.
Сварочная деформация является самой большой проблемой при сварке узлов из нержавеющей стали.. Методы контроля включают правильную последовательность сварки. – симметричная сварка и обратная сварка для уменьшения неравномерной усадки; контролируемое тепловложение – низкий ток при нескольких проходах, а не высокий ток за один проход; послесварочный отжиг для снятия напряжений при 600-650 градус C для устранения остаточных напряжений; и достаточный припуск для чистовой обработки – 0.3-0.5 мм на гранях, 0.2-0.3 мм по отверстиям – поэтому сварочная деформация устраняется при чистовой обработке.
Обработка с сохранением остаточного сварочного напряжения — это ошибка, которую многие усвоили на собственном горьком опыте.: после механической обработки, напряжение снимается и деталь постепенно деформируется.
Дело в цехе: Большой 304 Камерная сварка
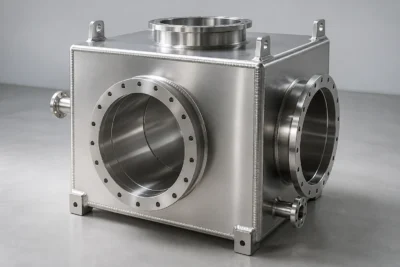
Камера, собранная из 6 сварные пластины. Начальная чистовая обработка непосредственно после сварки., но плоскостность отклоняется на 0.15 мм после 3 дни хранения. Пересмотренный процесс: сварка -> отжиг для снятия напряжений -> грубая обработка -> второе снятие стресса -> чистовая обработка, что приводит к окончательной плоскостности внутри 0.05 мм, 100% процент прохождения дефектоскопического контроля сварных швов, и никаких изменений размеров после одного месяца хранения и повторных измерений..
Обработка поверхности нержавеющей стали и влияние на размеры
Обработка поверхности — это заключительная операция перед отгрузкой и этап, на котором проблемы легче всего сводят на нет всю предыдущую работу..
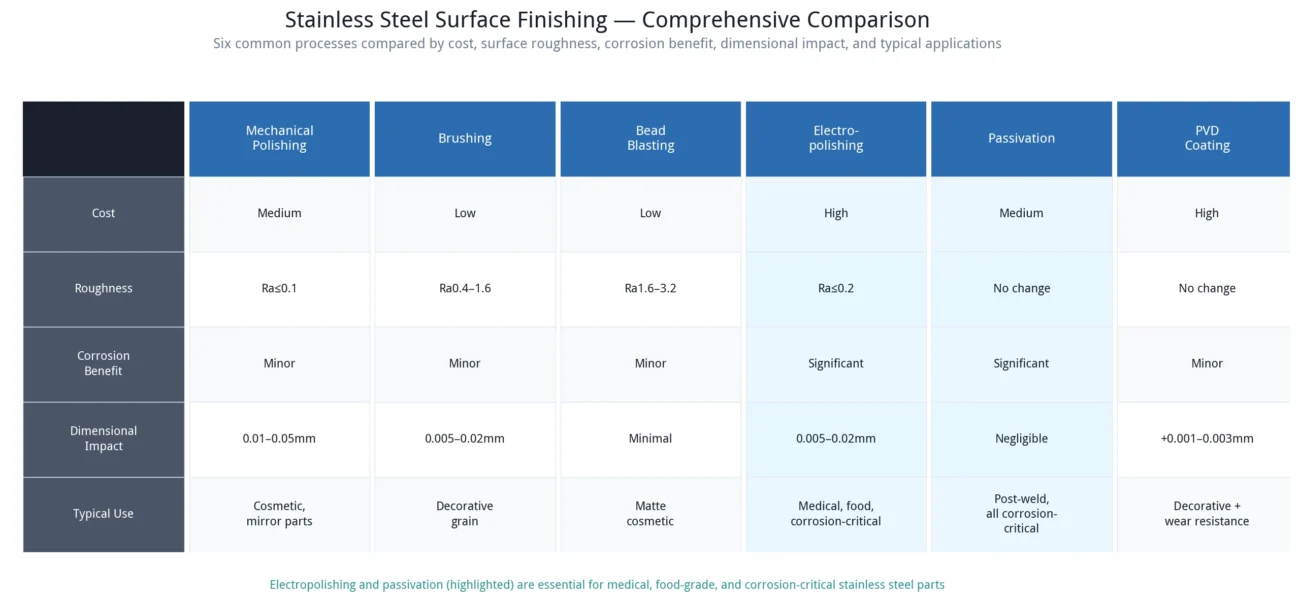
Механическая полировка обеспечивает зеркальную или сатиновую поверхность до Ra. <= 0.1, удаление следов обрабатывающего инструмента вручную или автоматической полировкой. При чистке щеткой получаются прямые волокна., ненаправленный, или декоративные текстуры со снежной отделкой и могут скрыть незначительные следы механической обработки.. Дробеструйная обработка создает равномерный матовый вид., подходит для косметических деталей.
Электрополировка обычно используется для медицинских и пищевых деталей.: за счет электрохимического растворения, удаляет микроскопические выступы на поверхности, одновременно улучшая коррозионную стойкость и гладкость., а также снимает заусенцы – удаление 0.005-0.02 мм на сторону. Пассивация необходима после сварки.: химическое удаление свободного железа восстанавливает пассивную пленку нержавеющей стали и повышает коррозионную стойкость, практически без изменения размеров. PVD-покрытие из нитрида титана придает декоративные цвета, например золото., черный, и бронзы, одновременно повышая твердость поверхности и износостойкость, обеспечивая хорошую адгезию.. Для выбора отделки, специфичной для нержавеющей стали, увидеть руководство по отделке поверхности из нержавеющей стали. Для более широкого сравнения процессов, видеть отделка поверхности для деталей, обработанных на станках с ЧПУ.
Влияние качества обработки поверхности на размер
Это наиболее часто упускаемая из виду проблема. Прецизионные детали должны иметь встроенный припуск на чистовую обработку поверхности., или размеры выйдут за пределы допуска после обработки.
| Поверхностная обработка | Удаление на сторону | Размерное влияние |
| Механическая полировка | 0.01-0.05 мм | Умеренный – требуется пособие |
| Электрополировка | 0.005-0.02 мм | Незначительный – припуск, необходимый для прецизионных деталей |
| Пассивация | Практически ноль | Незначительный |
| Чистка | 0.005-0.02 мм | Незначительный |
| ПВД-покрытие | +0.001-0.003 мм | Незначительный |
Ценность комплексной обработки поверхности
Многие механические мастерские выполняют только ЧПУ самостоятельно, а всю отделку поверхностей передают на аутсорсинг.. Аутсорсинг означает несколько циклов транспортировки и ожидания. – 1-2 дней каждый – продление времени выполнения заказа; противоречивые стандарты качества, где полироль одного производителя отличается от другого; и тыкать пальцем, когда возникают проблемы, цех с ЧПУ обвиняет отделочника, а отделочник утверждает, что поступающие детали уже были дефектными..
JADE-CNC обеспечивает универсальную обработку поверхности, включая полировку., чистка, электрополировка, пассивация, и PVD-покрытие, сокращение времени выполнения заказов за счет 30%-50%, поддержание стабильных стандартов качества, и обеспечение единой точки ответственности при возникновении проблем.
Для регулируемых или гигиенически чувствительных деталей, Выбор отделки должен быть связан с применением, а не рассматриваться как косметический шаг.. Видеть обработка деталей из медицинской нержавеющей стали для медицинских требований 316L и пищевое оборудование, обработка нержавеющей стали для санитарно-технического материала, сваривать, и планирование отделки поверхности.
Проверка и контроль качества деталей с ЧПУ из нержавеющей стали
Проверка не заключается в сортировке дефектных деталей постфактум. – речь идет об обнаружении отклонений в ходе процесса и предотвращении брака партии.
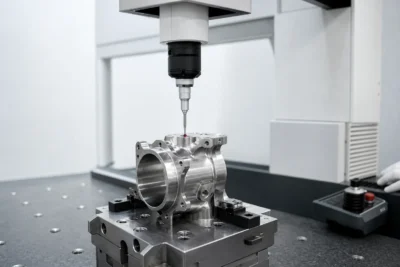
При контроле размеров используется координатно-измерительная машина. (ШМ) с +/-0.002 точность мм для сложных геометрических допусков; системы визуального измерения (2Д) для проверки профиля; и штангенреймы и микрометры для стандартных размеров. Первичная проверка проводится в полном объеме, с выборочным контролем производственных партий. При проверке материалов и свойств используется спектрометр для анализа состава. – поступающий материал может быть проверен с помощью спектрометрического тестирования, чтобы помочь предотвратить 304 заменяется на 316; Твердомеры по Роквеллу или Виккерсу проверяют твердость после термообработки., поштучно или выборочно. Эти требования могут быть связаны с JADE-CNC. Проверка ЧПУ способность.
На стороне системы, ИСО 9001 управление качеством контролирует весь процесс от проверки заказа до отгрузки; медицинские детали дополнительно требуют ISO 13485. Отслеживание плавкости материала позволяет полностью отслеживать путь от сырья до готовой детали. – если проблема обнаружена, каждая деталь из одной и той же плавки может быть идентифицирована. Первая проверка изделия (ФАИ) отчеты подтверждают все размеры перед серийным производством, и отчеты о проверке партии отправляются вместе с товаром, чтобы клиенты могли видеть данные испытаний при получении. См. также JADE-CNC. гарантия качества процесс.
Для контроля нержавеющей стали с ЧПУ, план проверки должен соответствовать риску риска: критические отверстия, резьбовые отверстия, уплотнительные поверхности, зоны сварки, и послефинишные размеры требуют большего внимания, чем некритичные косметические участки.
В JADE-CNC, каждая операция включает самопроверку плюс специальную проверку, и любая аномалия вызывает немедленную остановку линии – проблемы не переходят на следующую операцию.
Как выбрать поставщика станков с ЧПУ из нержавеющей стали
Выбор поставщика не зависит от того, кто предложит самую низкую цену. – речь идет о том, кто может сделать все правильно, доставить вовремя, и брать на себя ответственность в случае возникновения проблем.
Первый, оценить возможности оборудования: есть ли у поставщика 5-осевые обрабатывающие центры, токарно-фрезерные центры, прецизионные шлифовальные станки, КИМ, и спектрометры? Оборудование определяет, какой точности и сложности можно достичь.; без оборудования, все передается на аутсорсинг, и ни время выполнения, ни качество не контролируются. Второй, оценить интеграцию процессов: термическая обработка, отделка поверхности, сварка, и нетрадиционная механическая обработка, выполняемая собственными силами или полностью переданная на аутсорсинг? Комплексный интегрированный поставщик предлагает более короткие сроки выполнения заказов., более стабильное качество, и единая подотчетность – никакого тыканья пальцем. Третий, оценивать сертификаты: ИСО 9001 это базовый уровень, и медицинские детали требуют ISO 13485. Сертификация – это не настенный сертификат – это фактически выполняемый процесс; проверить, может ли поставщик предоставить реальные записи проверок и документацию по отслеживанию. Четвертый, оценить отслеживаемость материалов: Может ли поставщик предоставить отчеты об испытаниях материалов?, и проверен ли поступающий материал спектрометром? 304 выдается за 316 не редкость в отрасли, и без проверки значит, существенная ошибка может остаться незамеченной. Пятый, оценить оперативность общения: предлагает ли поставщик инициативные улучшения технологичности?, или просто сделай именно то, что просят? Надежный поставщик укажет на проблемы механической обработки при проектировании на этапе составления предложения., помогая снизить затраты и избежать рисков. Для планирования котировок, увидеть Стоимость и расценки на обработку нержавеющей стали с ЧПУ.
О JADE-CNC
JADE-CNC специализируется на прецизионной обработке нержавеющей стали с ЧПУ., оснащен 5-осевыми обрабатывающими центрами, токарно-фрезерные центры, и прецизионное шлифовальное оборудование, и сертифицирован по ISO 9001. Мы предоставляем комплексные услуги по механической обработке: от резки материала до отделки поверхности.. Состав поступающего материала можно проверить с помощью спектрометрического тестирования., и каждая операция включает в себя самопроверку и специальную проверку. – Сроки выполнения и качество контролируются на протяжении всего. Отправьте свои рисунки на запросить цену на обработку на станке с ЧПУ – обычно отвечают в течение 24 часы.
Сопутствующие статьи о нержавеющей стали
- 304 против 316 по сравнению с нержавеющей сталью 316L: Какой из них выбрать для обработки на станке с ЧПУ??
- Проблемы обработки нержавеющей стали с ЧПУ & Решения: Застроенный край, Износ инструмента, Сломанные сверла & Болтовня
- Руководство по отделке поверхности нержавеющей стали: Полировка, Чистка, Взрывные работы, Пассивация, Электрополировка & ПВД
- Стоимость обработки нержавеющей стали с ЧПУ & Руководство по расценкам: 10 Факторы затрат и сравнение поставщиков
- Сварка нержавеющей стали для деталей, обработанных на станках с ЧПУ: ТИГ, Лазерная сварка и контроль искажений
- Обработка деталей из медицинской нержавеющей стали: 316L Материал, Требования к процессу и соответствию
- Пищевое оборудование, обработка нержавеющей стали: Санитарный материал, Сварка и обработка поверхности
- 17-4PH обработка нержавеющей стали: Лечение раствором, Старение и чистовая обработка
- 303 Нержавеющая сталь свободной обработки: Экономичный выбор для серийных прецизионных деталей

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..
