



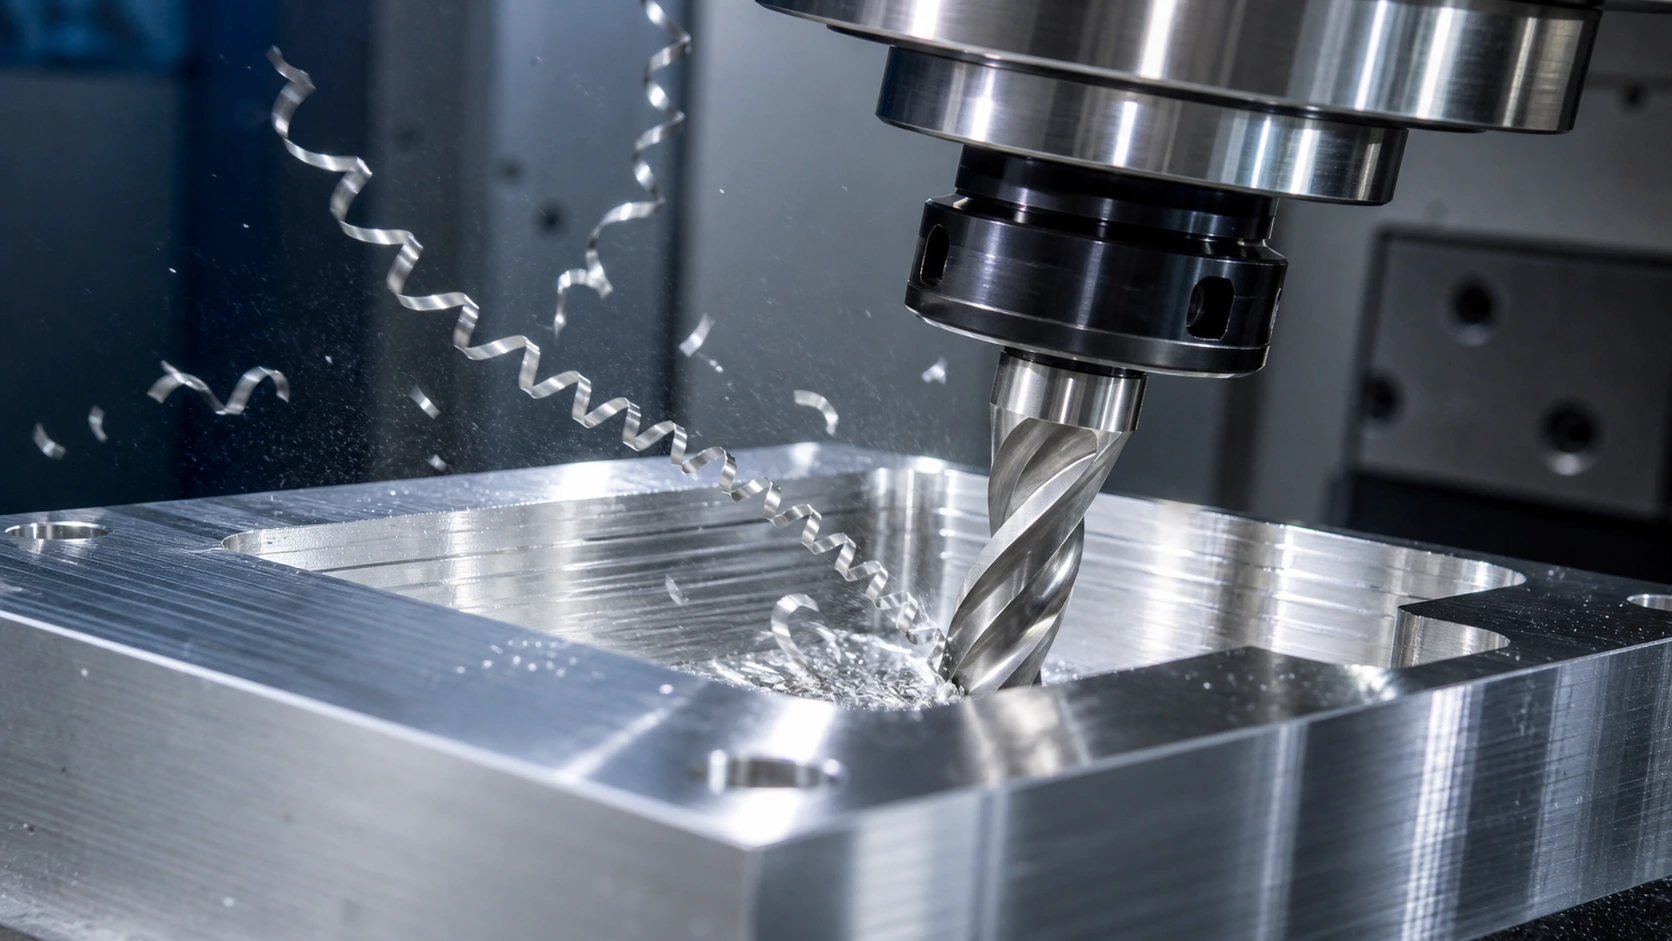
Pratici intervalli di partenza per la fresatura, perforazione, toccando, e tornitura dell'alluminio 6061-T6, con indicazioni sugli utensili, controllo del truciolo, pareti sottili, tolleranze, e validazione del processo.
Introduzione
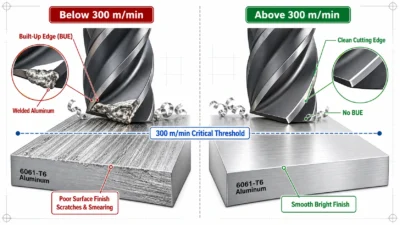
6061-T6 è tollerante rispetto a molti metalli tecnici, ma premia comunque un processo disciplinato. Uno strumento affilato può rimuovere rapidamente il materiale e lasciare una finitura pulita. La stessa lega può anche produrre tagliente di riporto, trucioli saldati, sbavature, chiacchiere, o deriva dimensionale quando la taglierina, carico di trucioli, fidanzamento, raffreddamento, e l'apparecchio non funzionano insieme.
Questa guida fornisce gamme di partenza pratiche piuttosto che ricette universali. I parametri finali dipendono dal diametro e dalla geometria dell'utensile, potenza del mandrino, numero di giri massimo, eccentricità del supporto, sporgenza dell'utensile, impegno radiale e assiale, mandata del liquido refrigerante, tenuta del lavoro, profondità delle caratteristiche, e la superficie o tolleranza richiesta. Utilizzare i dati di taglio del produttore dell'utensile come riferimento principale, quindi confermare il processo con tagli di prova controllati.
Per una panoramica più ampia sui materiali e sul design, vedere JADE-CNC 6061-Guida alla lavorazione CNC in alluminio T6. Le sezioni seguenti si concentrano sulla selezione dei parametri e sul controllo del processo in fabbrica.
Perché le macchine 6061-T6 vanno bene
6061-T6 combina una durezza moderata, forza utile, buona conduttività termica, e forze di taglio relativamente basse. Di solito forma trucioli maneggevoli con taglienti, strumenti con rake positivo. Queste caratteristiche supportano elevati tassi di rimozione del materiale e una buona qualità superficiale senza il severo comportamento di incrudimento associato ad alcuni acciai inossidabili o leghe di nichel.
I suoi vantaggi comportano tre rischi di processo. L'alluminio può aderire al tagliente, le caratteristiche profonde possono intrappolare i trucioli, e le sezioni sottili possono deformarsi perché il modulo elastico è molto inferiore a quello dell'acciaio. La dilatazione termica è importante anche quando le dimensioni vengono misurate a pochi centesimi o millesimi di millimetro. Una buona lavorazione dipende quindi anche dall'evacuazione del truciolo, tenuta del lavoro, e la temperatura come avviene per la velocità del mandrino.
La forza di fondo, modulo, conduttività, e i dati di espansione sono trattati nel 6061-Guida alle proprietà dell'alluminio T6. Se una parte necessita di una resistenza sostanzialmente maggiore, confrontare i compromessi in termini di lavorazione e costi 6061-T6 rispetto all'alluminio 7075-T6 prima di modificare il processo di taglio.
Selezione dello strumento per 6061-T6
Operazione | Strumento preferito | Geometria o rivestimento | Note sulla selezione |
Fresatura generale | Fresa in metallo duro integrale | Lucido non rivestito, ZrN, o DLC specifico per l'alluminio | Utilizzare un bordo affilato e spazio sufficiente nella scanalatura per l'evacuazione dei trucioli |
Tasche e slot profondi | 2- o fresa in metallo duro a 3 taglienti | Elica alta con scanalature lucide | Meno scanalature offrono più spazio per i trucioli |
Finitura | 3-carburo di tungsteno o PCD ove giustificato | Affilato, bordo a basso attrito | Scegliere un runout basso e un supporto rigido prima di aumentare la velocità |
Perforazione | Punta in metallo duro o HSS lucidato | Geometria dell'alluminio; adduzione interna di refrigerante per fori profondi | La geometria della punta e l'evacuazione del truciolo contano di più all'aumentare della profondità |
Toccando | Maschio con scanalatura elicoidale o a forma specifica per alluminio | Scanalature lucidate o trattamento superficiale adeguato | Selezionare il rubinetto e il foro pilota per classe di filettatura e impegno |
Girando | Inserto in metallo duro lucidato con spoglia positiva | Affilato, grado non ferroso | Utilizzare una configurazione stabile e controllare i chip lunghi e filamentosi |
Alesatura o alesatura di precisione | Utensile per alesatura o alesatore in carburo | Bordo affilato e runout minimo | Lasciare una quota consistente e verificare a temperatura controllata |
Conteggio delle scanalature della fresa
Le frese a due taglienti offrono ampio spazio per i trucioli e sono utili per scanalature strette, tasche profonde, e macchine con erogazione limitata di aria o refrigerante. Le frese a tre taglienti spesso garantiscono un ottimo equilibrio nell'evacuazione dei trucioli, rigidità, e produttività per la fresatura generale dell'alluminio. Quattro o più eliche possono funzionare bene per finiture leggere o strategie ad alta velocità quando gli avvallamenti delle eliche e il sistema di evacuazione riescono a tenere il passo con il volume dei trucioli.
Geometria dell'utensile e condizione del bordo
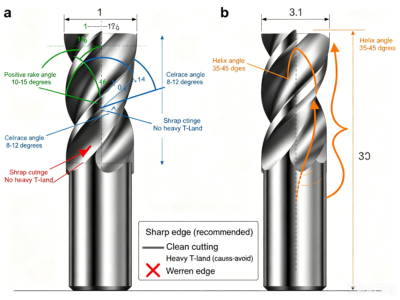
Scegli un diesis, tagliente con spoglia positiva con scanalature lucide e gioco sufficiente per evitare sfregamenti. Gli strumenti specifici per l'alluminio utilizzano comunemente un'elica alta e una grande gola lucida. Una preparazione pesante del bordo può aumentare la forza di taglio e favorire l'adesione del materiale sul 6061-T6, mentre un bordo troppo fragile potrebbe scheggiarsi in un taglio interrotto o instabile. La geometria dell'utensile deve corrispondere all'operazione, non solo il nome della lega.
Scelta del rivestimento
Metallo duro non rivestito lucidato, ZrN, e i rivestimenti DLC specifici per l’alluminio a basso attrito sono scelte comuni. Il PCD può essere economico nella produzione stabile dove la lunga durata dei taglienti e la finitura uniforme giustificano il costo dell'utensile. Non rifiutare o approvare un rivestimento solo con il nome: composizione del rivestimento, levigatezza della superficie, preparazione dei bordi, e il gruppo di materiali previsto dal fornitore di utensili sono tutti importanti.
Come calcolare RPM e velocità di avanzamento
Formule fondamentali
Velocità del mandrino (giri al minuto) = (velocità di taglio Vc x 1000) / (pi x diametro utensile D)
Avanzamento della tabella (mm/min) = RPM x numero di denti z x avanzamento per dente fz
Per un 10 mm, fresa a tre taglienti a Vc = 400 m/min e fz = 0.06 mm/dente, la velocità del mandrino calcolata è di circa 12,700 RPM e l'avanzamento della tabella sono circa 2,290 mm/min. Se il mandrino è limitato a 10,000 giri al minuto, preservare il carico di truciolo previsto iniziando da vicino 1,800 mm/min anziché mantenere l'avanzamento originale e consentire all'utensile di sfregare.
Diametro dell'utensile | Giri/min a Vc 250 m/min | Giri/min a Vc 400 m/min | Giri/min a Vc 600 m/min |
3 mm | 26,500 | 42,400 | 63,700 |
6 mm | 13,300 | 21,200 | 31,800 |
10 mm | 8,000 | 12,700 | 19,100 |
16 mm | 5,000 | 8,000 | 11,900 |
20 mm | 4,000 | 6,400 | 9,500 |
Calcoli arrotondati. Confermare il numero di giri massimo della taglierina, valutazione del detentore, potenza del mandrino, e i limiti della macchina prima dell'uso.
Il carico di chip non è tutta la storia
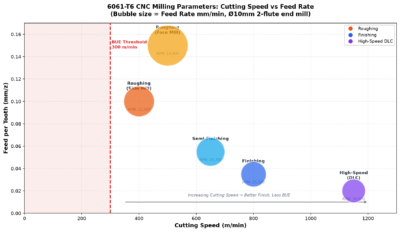
L'avanzamento per dente è una variabile iniziale, non una descrizione completa del taglio. L'assottigliamento radiale del truciolo può ridurre lo spessore effettivo del truciolo con un basso impegno radiale, mentre l'eccentricità dell'utensile può far sì che una scanalatura sopporti la maggior parte del carico. Movimenti di entrata, angoli, si tuffa, rampe, e i cambiamenti nel coinvolgimento potrebbero richiedere un controllo del feed separato. La simulazione CAM e il livellamento del percorso utensile sono particolarmente utili nelle tasche profonde e nei lavori con pareti sottili.
Velocità e avanzamenti di fresatura
Le seguenti gamme sono destinate agli utensili affilati in metallo duro in una configurazione CNC rigida. Inizia vicino all'estremità inferiore quando lo strumento è piccolo, lo sbalzo è lungo, il fidanzamento è pesante, l'evacuazione dei trucioli è limitata, oppure l'apparecchio è flessibile. Valori superiori richiedono attrezzature adeguate, bilancia, capacità del mandrino, e prove del processo.
Operazione | Velocità di taglio Vc (m/min) | Avanzamento per dente fz (mm/dente) | Inizio del fidanzamento |
Scanalatura a tutta larghezza | 200-350 | 0.03-0.08 | ap 0.3-1.0 xD; e.a 1.0 xD |
Fresatura laterale / sgrossatura | 250-500 | 0.04-0.12 | ap 0.5-1.5 xD; e.a 0.2-0.6 xD |
Sgrossatura adattiva | 300-600 | 0.04-0.15 | ap 1.0-2.0 xD; e.a 0.08-0.25 xD |
Semifinitura | 350-700 | 0.03-0.08 | 0.2-0.5 calcio da mm; e.a 0.1-0.3 xD |
Finitura | 400-1000 | 0.02-0.06 | 0.05-0.30 calcio da mm; e.a 0.05-0.2 xD |
Intervalli iniziali solo per la pianificazione. D = diametro fresa. I dati dei fornitori e i tagli di prova controllano il processo di rilascio.
Strategia di sgrossatura
I percorsi utensile ad impegno costante o adattivi possono mantenere un carico dell'utensile più stabile rispetto all'esecuzione di tasche convenzionali, soprattutto negli angoli interni. Utilizzare una profondità assiale sufficiente per impegnare la lunghezza utile della scanalatura, ma mantenere l’impegno radiale entro la capacità dell’utensile e del mandrino. Una fessura è un taglio molto più pesante di una passata di fresatura laterale alla stessa velocità e avanzamento, quindi i due non dovrebbero condividere i parametri automaticamente.
Strategia di finitura
Lasciare una quantità uniforme di materiale per la finitura e utilizzare l'utensile pratico più corto. Una passata di pulizia non può correggere un muro che è già stato spinto fuori posizione durante la sgrossatura. Per superfici visibili, mantenere coerenti i segni della fresa e decidere se la parte rimarrà come lavorata o riceverà l'anodizzazione, sabbiatura, o un'altra finitura. IL 6061-Guida per anodizzazione alluminio T6 spiega come viene lavorata la texture, spessore del rivestimento, mascheramento, e i requisiti estetici influiscono sulla parte finale. JADE-CNC esamina questa transizione attraverso il suo Servizi di fresatura CNC e supporto di finitura.
Parametri di perforazione
Diametro del trapano | Velocità di taglio (m/min) | Foraggio (mm/giro) | Nota di processo |
Sotto 3 mm | 80-150 | 0.02-0.06 | Dominano il runout e l'impaccamento dei trucioli; se necessario, usa brevi colpi |
3-5 mm | 100-180 | 0.05-0.10 | Individuare solo quando richiesto dalla geometria o dal design della punta |
5-10 mm | 120-250 | 0.08-0.20 | Utilizzare refrigerante o aria per evitare il ritaglio dei trucioli |
10-20 mm | 150-300 | 0.15-0.30 | Controllare la potenza della macchina e la capacità del refrigerante interno |
Sopra 20 mm | 150-300 | 0.20-0.40 | Pilota, indicizzabile, oppure l'interpolazione elicoidale può essere più stabile |
Le gamme presuppongono una punta in metallo duro o HSS lucidata adatta. Seguire i dati specifici del diametro del produttore del trapano, quando disponibili.
Fori profondi
La profondità del foro cambia il processo. All’aumentare del rapporto profondità/diametro, i trucioli devono percorrere una distanza maggiore e il refrigerante ha meno accesso al tagliente. Le punte con refrigerante interno sono preferite per i fori profondi più impegnativi. Beccare può aiutare alcuni strumenti e macchine, ma i movimenti eccessivi e brevi aumentano il tempo del ciclo e possono sfregare o tagliare nuovamente i trucioli. Utilizzare il ciclo consigliato dal produttore della punta e mantenere libero il percorso della scanalatura.
Precisione del foro
La sola perforazione potrebbe non soddisfare un diametro stretto, rotondità, rettilineità, o requisito di posizione. Un percorso pratico può includere la perforazione sottodimensionata, quindi noioso o alesante con un'indennità consistente. L'avvistamento è utile quando la superficie di ingresso, requisito della posizione, o la progettazione del trapano lo richiede, ma un angolo di punta errato può danneggiare gli angoli esterni di una moderna punta in metallo duro.
Maschiatura e fresatura di filetti
Filo grosso | Pece / alimentazione sincronizzata (mm/giro) | Velocità tipica del maschio a taglio (m/min) | Nota sul foro pilota |
M3x 0.5 | 0.50 | 8-20 | Conferma la percentuale di filo e tocca la tabella dei fornitori |
M4x 0.7 | 0.70 | 8-20 | Ove possibile, utilizzare una profondità adeguata oltre l'intera filettatura |
M5x 0.8 | 0.80 | 10-25 | Utilizzare scanalature lucidate e lubrificante adatto |
M6x 1.0 | 1.00 | 10-25 | L'avanzamento della maschiatura rigida equivale al passo della filettatura |
M8x 1.25 | 1.25 | 10-30 | Ridurre la velocità per fori ciechi profondi |
M10x 1.5 | 1.50 | 10-30 | Eliminare i trucioli prima di invertire il maschio a taglio |
M12x 1.75 | 1.75 | 10-30 | Controllare la coppia, durata del fidanzamento, e accesso al liquido di raffreddamento |
L'avanzamento sincronizzato per la maschiatura rigida è uguale al passo della filettatura. La velocità di taglio varia in base al design del maschio, lubrificazione, profondità del foro, e sincronizzazione della macchina.
Taglia rubinetti, Rubinetti del modulo, e mulini a filo
I rubinetti tagliati creano trucioli e necessitano di un percorso di evacuazione. I maschi a formatura spostano il materiale senza trucioli ma richiedono un diametro pilota diverso e un'adeguata duttilità, coppia, e lubrificazione. Le frese a filettare offrono il controllo del diametro, bassa coppia di inversione, e una modalità di guasto più sicura su parti di valore, sebbene richiedano interpolazione e solitamente più tempo di ciclo. Scegli il metodo dalla dimensione del filo, profondità, classe, quantità, capacità della macchina, e piano di ispezione.
Una formula pilota generica non sostituisce il grafico del rubinetto selezionato. Specificare il sistema di thread e la classe, confermare la percentuale di coinvolgimento desiderata, e misurare la filettatura completata con il tappo concordato o il calibro funzionale.
Parametri di tornitura
Operazione | Velocità di taglio (m/min) | Foraggio (mm/giro) | Profondità di taglio (mm) |
Tornitura approssimativa | 250-600 | 0.15-0.40 | 1.0-4.0 |
Finisci di girare | 400-1000 | 0.05-0.15 | 0.10-0.50 |
Scanalatura / separazione | 150-350 | 0.04-0.15 | Dipendente dalla larghezza dell'utensile |
Filettatura a punto singolo | 50-200 | Passo della filettatura | Passaggi controllati multipli |
Utilizzare un inserto lucidato con spoglia positiva destinato ai materiali non ferrosi. Regolare per la geometria dell'inserto, diametro di lavoro, rigidità, e controllo del truciolo.
Nel girare, la velocità superficiale cambia con il diametro, pertanto il controllo della velocità superficiale costante può migliorare la coerenza entro il limite del mandrino. Utilizzare un morsetto RPM massimo, particolarmente vicino alla linea centrale. I trucioli lunghi possono danneggiare la superficie o creare un pericolo per la sicurezza; selezionare una geometria dell'inserto e un avanzamento che producano trucioli gestibili, e utilizzare refrigerante diretto quando appropriato.
Raffreddamento, Lubrificazione, ed evacuazione dei trucioli
Metodo | Dove funziona bene | Vantaggio principale | Limitazione principale |
Liquido di raffreddamento allagato | Sgrossatura generale, perforazione, e lavori pesanti | Raffreddamento, lubrificazione, e trasporto trucioli | Concentrazione, manutenzione, e la pulizia delle parti deve essere controllata |
Refrigerante attraverso l'utensile | Foratura profonda e difficile evacuazione del truciolo | Sposta i trucioli fuori dalla zona di taglio | Richiede strumenti compatibili, titolari, e pressione |
MQL | Fresatura leggera, toccando, e lavoro basato su processi puliti | Buona lubrificazione limite con poco fluido | Raffreddamento in massa limitato per la rimozione di materiale pesante |
Esplosione d'aria | Finitura, pareti sottili, e processi a secco | Mantiene lontani i trucioli senza contaminazione di liquidi | Fornisce poca lubrificazione e deve essere contenuto in modo sicuro |
Aria più MQL | Tasche e fresatura di finitura | Combina il trasporto dei trucioli con la lubrificazione | La raccolta della nebbia e l'erogazione costante sono importanti |
Il sistema migliore è quello che raggiunge il tagliente ed elimina i trucioli in modo affidabile. Un grande volume di refrigerante diretto lontano da una tasca profonda può essere meno efficace di un flusso diretto di aria e lubrificante. Mantenere stabile la concentrazione e la pulizia del liquido refrigerante, perché una lubrificazione incoerente può modificare il comportamento del BUE e macchiare le superfici in alluminio prima della finitura.
Fissaggio e controllo delle pareti sottili
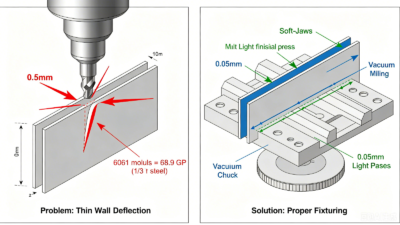
Le pareti sottili del 6061-T6 possono muoversi sotto il carico della pinza, forza di taglio, tensione residua, e calore. L'attrezzatura dovrebbe posizionare la parte in modo ripetibile senza forzarla in una forma artificiale che ritorni indietro dopo il rilascio. IL 6061-Linee guida DFM per la lavorazione CNC T6 fornire regole aggiuntive per i muri, tasche, raggi, buchi, discussioni, e assegnazione della tolleranza. JADE-CNC revisione della lavorazione CNC personalizzata considera le condizioni delle scorte, scelta del dato, accesso, supporto, e sequenza di lavorazione insieme.
- Utilizzare ampio, aree di contatto ripetibili e applicare solo la forza di serraggio necessaria per la stabilità.
- Lati opposti ruvidi in una sequenza equilibrata quando vengono rimosse grandi quantità di materiale.
- Lasciare un materiale di finitura uniforme e consentire alla parte di stabilizzarsi prima della passata finale.
- Sostenere pareti sottili con ganasce morbide, infissi, materiale sacrificale, o bloccaggio del pezzo con il vuoto, se appropriato.
- Ridurre l'impegno radiale, ridurre la sporgenza dell'utensile, ed evitare improvvisi cambi di direzione in prossimità di elementi flessibili.
- Definire se le dimensioni critiche vengono ispezionate mentre sono vincolate o nello stato libero.
Risoluzione dei problemi comuni di lavorazione
Problema | Probabili cause | Verifiche pratiche |
Bordo costruito | Bordo smussato o non adatto, bassa velocità effettiva, sfregamento, scarsa lubrificazione, ritaglio del truciolo | Ispeziona il bordo, confermare il caricamento del chip, migliorare la lubrificazione e l'evacuazione, quindi regolare la velocità |
Finitura superficiale scadente | Esaurire, chiacchiere, ARCO, usura degli utensili, mangime in eccesso, magazzino instabile | Controllare il supporto e il mandrino, accorciare lo sbalzo, stabilizzare la parte, e lasciare uno stock di finitura uniforme |
Sbavature pesanti | Bordo opaco, debole supporto all’uscita, percorso utensile inadatto, mangime in eccesso allo sfondamento | Usa uno strumento affilato, sostenere l'uscita, cambiare la direzione del taglio, e applicare un'interruzione del bordo controllata |
Saldatura di trucioli | Trucioli rilavorati a caldo, spazio ristretto del flauto, scarsa erogazione del liquido refrigerante | Utilizzare uno strumento specifico per l'alluminio, aggiungere spazio al chip, e migliorare l'accesso all'aria o al refrigerante |
Movimento a parete sottile | Distorsione da serraggio, tensione residua, forza di taglio eccessiva, Calore | Asportazione del materiale di equilibrio, ridurre il coinvolgimento, sostenere il muro, e finire dopo che la parte si è stabilizzata |
Deriva della dimensione del foro | Eccentricità del trapano, Calore, bordo di costruzione, ingresso instabile, alesatore usurato | Controllare il runout, utilizzare un ingresso controllato, lasciare un materiale di alesatura consistente, e verificare la temperatura |
Tocca il fallimento | Pilota sbagliato, imballaggio dei trucioli, disallineamento, coppia elevata, lubrificante insufficiente | Verificare la dimensione del pilota e la profondità della filettatura, utilizzare la sincronizzazione rigida, patatine trasparenti, e seleziona lo stile di tocco corretto |
Modificare una variabile alla volta durante la risoluzione dei problemi e registrare il risultato. Aumento della velocità del mandrino, riducendo l'alimentazione, cambio del liquido di raffreddamento, e la sostituzione simultanea dello strumento può migliorare la parte, ma non ne rivela la causa. Una breve prova controllata è più facile da ripetere e trasferire in produzione.
Raggiungere tolleranze strette
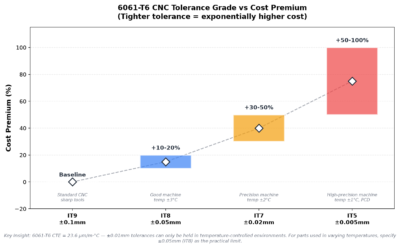
Una tolleranza è credibile solo quando è legata alla dimensione della caratteristica, geometria, struttura del dato, condizione materiale, temperatura, finitura superficiale, e incertezza di misura. Una capacità generale come +/-0.01 mm dice poco di una parete lunga e sottile, una piccola noia, o un grande piatto piano. Applicare requisiti rigorosi solo alle caratteristiche che influiscono sull'idoneità o sulla funzionalità, e definire il metodo di ispezione prima dell'inizio della lavorazione.
Requisito | Pianificazione del processo | Pianificazione delle ispezioni |
Dimensioni generali | Utilizzare un'officina documentata o una tolleranza di disegno | Gli strumenti manuali calibrati possono essere sufficienti per funzionalità non critiche |
Chiudere fori e alberi | Foro, risma, o finitura-tornitura con stock e temperatura controllati | Utilizzare calibri adatti, manometri dell'aria, o una CMM in base alle dimensioni e all'incertezza |
Posizione e profilo | Utilizza riferimenti stabili e riduci al minimo le modifiche di configurazione | Definire la simulazione del datum e valutare la GD dichiarata&Requisito T |
Planarità e parallelismo | Bilanciare la rimozione del materiale ed evitare la distorsione del bloccaggio | Supportare la parte in modo coerente e tenere conto dei requisiti dello Stato libero |
Struttura della superficie | Specificare il parametro rilevante per il processo e la direzione di misurazione | Concordare le impostazioni dello strumento, posizione, tagliare, e regola di accettazione |
Pareti sottili | Utilizzare la finitura a bassa forza e lo sbloccaggio graduale dove necessario | Misurare nella condizione definita vincolata o libera |
Per tolleranze dimensionali e adattamenti, ISO 286-1:2010 fornisce la base del sistema di codici ISO. Controlli geometrici come la planarità, posizione, e il profilo sono definiti tramite ISO 1101:2017. Le indicazioni della struttura della superficie devono seguire il sistema di disegno applicabile; ISO 21920-1:2021 copre le indicazioni del metodo del profilo nella documentazione tecnica del prodotto.
Temperatura e misurazione
L'alluminio si espande all'incirca 23 A 24 um al metro per te C. Su un 100 caratteristica mm, UN 10 la differenza di temperatura di gradi C può cambiare le dimensioni di circa 0.023 A 0.024 mm. Lascia che la parte e il calibro raggiungano una stabilità, temperatura nota prima della misurazione finale, e utilizzare un metodo di ispezione la cui incertezza sia sufficientemente piccola per la tolleranza dichiarata. JADE-CNC può allineare questi requisiti con i suoi Servizi di ispezione CNC.
Flusso di lavoro di convalida dei parametri
- Conferma la lega, temperare, modulo di riserva, geometria delle caratteristiche, tolleranza, e requisiti di finitura.
- Seleziona uno strumento specifico per l'alluminio e ottieni i dati iniziali del fornitore.
- Calcolare RPM e avanzamento, quindi applicare il mandrino, energia, titolare, e limiti di mantenimento del lavoro.
- Inserimento del programma, angoli, cambiamenti di coinvolgimento, evacuazione truciolo, e numero di giri massimo sicuro deliberatamente.
- Esegui un primo articolo controllato e uno strumento di registrazione, titolare, sporgenza, refrigerante, velocità, feed, e offset.
- Ispezionare le dimensioni critiche, discussioni, sbavature, e le condizioni della superficie utilizzando il metodo concordato.
- Regola una variabile alla volta, rilasciare il processo collaudato, e monitorare la durata dell'utensile in produzione.
L'ottimizzazione dei parametri dovrebbe iniziare solo dopo aver definito il percorso di produzione. Per parti ad alto volume che potrebbero essere fuse invece che tagliate da pezzi lavorati, IL 6061-Confronto tra alluminio T6 e ADC12 spiega le differenze negli investimenti in attrezzature, costo unitario, proprietà, tolleranze, e rifinitura.
Come JADE-CNC si avvicina alla lavorazione 6061-T6
JADE-CNC lavora componenti 6061-T6 personalizzati dai prototipi fino alla produzione ripetuta. La selezione dei parametri inizia con la parte anziché con una tabella generica: il team esamina l'accesso allo strumento, stabilità della parete, zone di tolleranza, requisiti di superficie, punti di ispezione, quantità, e la finitura pianificata prima di confermare il percorso del processo.
- 3-asse, 4-asse, e percorsi di fresatura a 5 assi selezionati in base all'accesso alle funzionalità e al controllo della configurazione
- Tornitura CNC, perforazione, toccando, noioso, e supporto per la fresatura di filetti
- Revisione delle attrezzature e delle sequenze di lavorazione per pareti sottili, piatti, alloggiamenti, e tasche profonde
- Prove dei parametri e controlli del primo articolo per caratteristiche critiche o di produzione ripetuta
- Preparazione della superficie e coordinamento delle finiture superficialiper parti anodizzate o cosmetiche
- Dimensionale, filo, superficie, e ispezione CMM secondo l'ambito concordato
Per prototipi o lotti ripetuti, inviare il modello 3D, 2disegno D, condizione materiale, quantità, fine, e requisiti di ispezione a richiedere una revisione della lavorazione JADE-CNC.
Domande frequenti
Domande comuni su parametri e processi
Quale velocità di taglio dovrei usare per l'alluminio 6061-T6?
Per la fresatura del metallo duro, 200-600 m/min è un intervallo di pianificazione pratico per molte operazioni di sgrossatura, mentre i processi di finitura stabili possono essere più elevati. Il valore corretto dipende dalla taglierina esatta, rivestimento, diametro, fidanzamento, mandrino, titolare, refrigerante, e i dati del fornitore dello strumento.
Quale avanzamento per dente è adatto per una fresa 6061-T6?
Molte applicazioni di fresatura del metallo duro iniziano tra 0.02 E 0.15 mm/dente. Piccoli strumenti, tagli di finitura, e le funzionalità instabili utilizzano la parte inferiore dell'intervallo; gli utensili di sgrossatura rigidi più grandi possono utilizzare la parte superiore. Regolare la concentricità e l'assottigliamento radiale del truciolo.
Quale rivestimento della fresa è il migliore per 6061-T6?
Metallo duro non rivestito lucidato, ZrN, e il DLC specifico per l'alluminio sono scelte comuni. L'opzione migliore dipende dalla geometria dell'utensile, lucidatura dei bordi, applicazione, quantità, refrigerante, e costo. Utilizzare le raccomandazioni del fornitore sui materiali non ferrosi anziché selezionare solo in base al nome del rivestimento.
Perché l'alluminio si salda al tagliente?
Il bordo di riporto solitamente risulta da una combinazione di adesione del materiale, un bordo inadatto o smussato, sfregamento, Calore, lubrificazione limitata, e ritaglio del truciolo. Ispezionare prima lo strumento, quindi rivedere il carico del chip, velocità di taglio, fidanzamento, mandata del liquido refrigerante, ed evacuazione.
Possono contenere parti 6061-T6 +/-0.01 mm?
Alcune funzionalità possono, ma la fattibilità dipende dalla dimensione nominale, geometria, spessore della parete, condizione di magazzino, temperatura, stabilità della macchina, fissaggio, finitura, e incertezza dell’ispezione. È necessaria una revisione del disegno prima di considerare tale valore come una capacità di produzione.
Il liquido di raffreddamento è sempre migliore per l'alluminio?
NO. Il liquido refrigerante è efficace per molte operazioni di sgrossatura e foratura, mentre MQL o aria possono essere adatti a finiture leggere e processi puliti. La consegna all'avanguardia e l'affidabile rimozione dei trucioli contano più dell'etichetta del metodo di raffreddamento.
Conclusione
La lavorazione di successo del 6061-T6 si basa su un utensile affilato specifico per l'alluminio, un carico di trucioli significativo, impegno stabile, affidabile evacuazione del truciolo, tenuta del lavoro controllata, e ispezione che corrisponda al disegno. Le tabelle di velocità e avanzamento sono utili per stimare un punto di partenza, ma non possono sostituire i dati specifici dello strumento e un primo articolo verificato.
Documentare lo strumento rilasciato, titolare, sporgenza, metodo del refrigerante, giri al minuto, foraggio, fidanzamento, percorso utensile, compensazioni, e risultati delle ispezioni. Questo record è ciò che trasforma un buon taglio di prova in un processo di produzione ripetibile.
Articoli 6061-T6 correlati
- 6061-Guida completa alla lavorazione CNC dell'alluminio T6
- 6061-T6 rispetto all'alluminio 7075-T6: Forza, Costo & Lavorabilità
- 6061-Anodizzazione dell'alluminio T6: Tipi, Colori, Spessore & Regole di progettazione
- 6061-Parametri di lavorazione CNC T6: Velocità, Feed, Utensileria & Controllo del processo
- 6061-T6 contro ADC12 alluminio: Lavorazione CNC o pressofusione?
- 6061-Linee guida DFM per lavorazione CNC T6: Regole di progettazione & Lista di controllo
- 6061-Proprietà dell'alluminio T6: Meccanico, Termico & Dati chimici

Leone Liang, Fondatore Miglior Partner con R&D
Il fondatore di JADE-CNC LEO, che vanta oltre due decenni di esperienza nel settore, Leo ha iniziato la sua carriera come apprendista e ha messo in pratica le sue competenze nel trattamento superficiale e nella lavorazione CNC.
Hey there, You have done an incredible job. I’ll certainly digg it and
personally suggest to my friends. I’m sure
they will be benefited from this web site.
I will be Happy if the article can help you somewhere, thanks!