



Rangos de partida prácticos para el fresado, perforación, tocando, y torneado de aluminio 6061-T6, con orientación sobre herramientas, control de chips, paredes delgadas, tolerancias, y validación de procesos.
Introducción
6061-El T6 es indulgente en comparación con muchos metales de ingeniería., pero aún recompensa un proceso disciplinado. Una herramienta afilada puede eliminar el material rápidamente y dejar un acabado limpio.. La misma aleación también puede producir filo reconstruido., virutas soldadas, rebabas, charla, o desviación dimensional cuando el cortador, carga de chip, compromiso, enfriamiento, y el accesorio no funcionan juntos.
Esta guía ofrece rangos iniciales prácticos en lugar de recetas universales.. Los parámetros finales dependen del diámetro y la geometría de la herramienta., potencia del husillo, RPM máximas, agotamiento del soporte, saliente de la herramienta, acoplamiento radial y axial, entrega de refrigerante, sujeción de piezas, profundidad de característica, y la superficie o tolerancia requerida. Utilice los datos de corte del fabricante de la herramienta como referencia principal., luego confirme el proceso con cortes de prueba controlados.
Para obtener una descripción general más amplia del material y el diseño, ver JADE-CNC 6061-Guía de mecanizado CNC de aluminio T6. Las secciones siguientes se centran en la selección de parámetros y el control de procesos en el taller..
Por qué el 6061-T6 funciona bien
6061-T6 combina dureza moderada, fuerza útil, buena conductividad térmica, y fuerzas de corte relativamente bajas. Suele formar virutas manejables con puntas afiladas., herramientas de inclinación positiva. Estas características respaldan altas tasas de eliminación de material y buena calidad de superficie sin el severo comportamiento de endurecimiento por trabajo asociado con algunos aceros inoxidables o aleaciones de níquel..
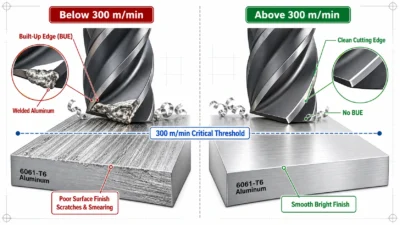
Sus ventajas vienen acompañadas de tres riesgos de proceso.. El aluminio puede adherirse al filo., Las características profundas pueden atrapar virutas., y las secciones delgadas pueden deformarse porque el módulo elástico es mucho menor que el del acero.. La expansión térmica también es importante cuando las dimensiones se miden con una precisión de unas pocas centésimas o milésimas de milímetro.. Por tanto, un buen mecanizado depende tanto de la evacuación de viruta como, sujeción de piezas, y temperatura como lo hace con la velocidad del husillo.
La fuerza subyacente, módulo, conductividad, y los datos de expansión se tratan en el 6061-Guía de propiedades del aluminio T6. Si una pieza necesita una resistencia sustancialmente mayor, comparar las compensaciones de costos y mecanizado en 6061-Aluminio T6 frente a 7075-T6 antes de cambiar el proceso de corte.
Selección de herramientas para 6061-T6
Operación | Herramienta preferida | Geometría o revestimiento | Notas de selección |
fresado general | Fresa de metal duro integral | Pulido sin recubrimiento, ZrN, o DLC específico para aluminio | Utilice un borde afilado y suficiente espacio entre las ranuras para la evacuación de virutas. |
Bolsillos profundos y ranuras | 2- o fresa de carburo de 3 flautas | Hélice alta con flautas pulidas. | Menos flautas proporcionan más espacio para las virutas |
Refinamiento | 3-carburo de flauta o PCD cuando esté justificado | Afilado, borde de baja fricción | Elija un descentramiento bajo y un soporte rígido antes de aumentar la velocidad |
Perforación | Broca HSS de carburo o pulida | Geometría de aluminio; refrigerante pasante para agujeros profundos | La geometría de los puntos y la evacuación de virutas son más importantes a medida que aumenta la profundidad |
tocando | Macho de forma o de flauta en espiral específico para aluminio | Flautas pulidas o tratamiento superficial adecuado | Seleccione el grifo y el orificio piloto para la clase de rosca y el compromiso |
Torneado | Inserto de carburo pulido con desprendimiento positivo | Afilado, grado no ferroso | Utilice una configuración estable y controle las virutas largas y fibrosas. |
Mandrinado o escariado de precisión | Herramienta de perforación o escariador de carburo | Borde afilado y descentramiento mínimo. | Dejar una cantidad constante y verificar a temperatura controlada. |
Número de flautas del molino final
Los cortadores de dos flautas brindan un generoso espacio para virutas y son útiles para ranuras estrechas, bolsillos profundos, y máquinas con suministro limitado de aire o refrigerante. Las cortadoras de tres flautas suelen ofrecer un buen equilibrio en la eliminación de virutas., rigidez, y productividad para el fresado general de aluminio. Cuatro o más flautas pueden funcionar bien para acabados ligeros o estrategias de alta velocidad cuando los valles de las flautas y el sistema de evacuación pueden mantenerse al día con el volumen de viruta..
Geometría de la herramienta y condición del borde
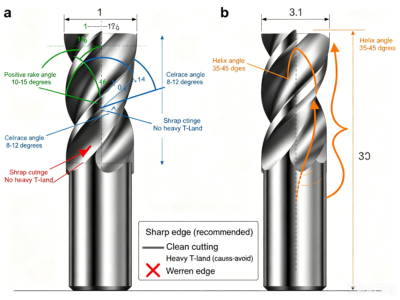
Elige un afilado, Borde de corte de inclinación positiva con estrías pulidas y espacio suficiente para evitar el roce.. Las herramientas específicas de aluminio suelen utilizar una hélice alta y una garganta pulida grande.. La preparación intensa de los bordes puede aumentar la fuerza de corte y fomentar la adhesión del material en 6061-T6, mientras que un borde demasiado frágil puede astillarse en un corte interrumpido o inestable. La geometría de la herramienta debe coincidir con la operación., no solo el nombre de la aleación.
Elección de recubrimiento
Carburo pulido sin recubrimiento, ZrN, y los recubrimientos DLC específicos de aluminio de baja fricción son opciones comunes. El PCD puede ser económico en una producción estable donde la larga vida útil de los bordes y el acabado consistente justifican el costo de la herramienta.. No rechace ni apruebe un recubrimiento sólo por su nombre.: composición de recubrimiento, suavidad de la superficie, preparación de bordes, y el grupo de materiales previsto por el proveedor de la herramienta son importantes.
Cómo calcular las RPM y la velocidad de avance
Fórmulas básicas
Velocidad del husillo (RPM) = (velocidad de corte Vc x 1000) / (pi x diámetro de la herramienta D)
alimentación de tabla (mm/min) = RPM x número de dientes z x avance por diente fz
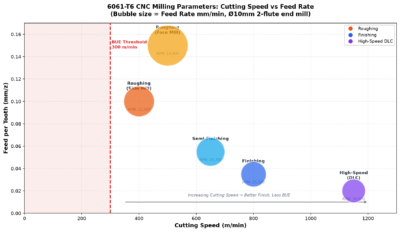
por un 10 milímetros, fresa de tres flautas en Vc = 400 m/min y fz = 0.06 mm/diente, La velocidad del husillo calculada es aproximadamente 12,700 RPM y el avance de la mesa es aproximadamente 2,290 mm/min. Si el husillo está limitado a 10,000 RPM, preservar la carga de viruta deseada comenzando cerca 1,800 mm/min en lugar de mantener el avance original y permitir que la herramienta roce.
Diámetro de herramienta | RPM a Vc 250 m/min | RPM a Vc 400 m/min | RPM a Vc 600 m/min |
3 milímetros | 26,500 | 42,400 | 63,700 |
6 milímetros | 13,300 | 21,200 | 31,800 |
10 milímetros | 8,000 | 12,700 | 19,100 |
16 milímetros | 5,000 | 8,000 | 11,900 |
20 milímetros | 4,000 | 6,400 | 9,500 |
Cálculos redondeados. Confirme las RPM máximas del cortador, calificación del titular, potencia del husillo, y límites de la máquina antes de su uso.
La carga del chip no es toda la historia
El avance por diente es una variable inicial, no es una descripción completa del corte. El adelgazamiento radial de la viruta puede reducir el espesor real de la viruta con un compromiso radial bajo, mientras que el descentramiento de la herramienta puede hacer que una flauta soporte la mayor parte de la carga.. Movimientos de entrada, esquinas, se hunde, rampas, y los cambios en el compromiso pueden necesitar un control de alimentación separado. La simulación CAM y el suavizado de trayectorias de herramientas son especialmente útiles en cavidades profundas y trabajos de paredes delgadas..
Velocidades y avances de fresado
Las siguientes gamas están destinadas a herramientas de carburo afiladas en una configuración CNC rígida.. Comience cerca del extremo inferior cuando la herramienta sea pequeña., el voladizo es largo, el compromiso es pesado, la evacuación de virutas está restringida, o el accesorio es flexible. Los valores más altos requieren herramientas adecuadas, balance, capacidad del husillo, y procesar evidencia.
Operación | Velocidad de corte Vc (m/min) | Avance por diente fz (mm/diente) | Compromiso inicial |
Ranurado de ancho completo | 200-350 | 0.03-0.08 | ap 0.3-1.0 xD; ae 1.0 xD |
fresado lateral / desbaste | 250-500 | 0.04-0.12 | ap 0.5-1.5 xD; ae 0.2-0.6 xD |
Desbaste adaptativo | 300-600 | 0.04-0.15 | ap 1.0-2.0 xD; ae 0.08-0.25 xD |
Semiacabado | 350-700 | 0.03-0.08 | 0.2-0.5 mm de existencias; ae 0.1-0.3 xD |
Refinamiento | 400-1000 | 0.02-0.06 | 0.05-0.30 mm de existencias; ae 0.05-0.2 xD |
Rangos iniciales solo para planificación. D = diámetro del cortador. Los datos de los proveedores y los cortes de prueba controlan el proceso de liberación..
Estrategia de desbaste
Las trayectorias de herramientas adaptables o de compromiso constante pueden mantener una carga de corte más estable que las cajeras convencionales., particularmente en las esquinas internas. Utilice suficiente profundidad axial para enganchar la longitud útil de la ranura., pero mantenga el acoplamiento radial dentro de la capacidad de la herramienta y del husillo.. Una ranura es un corte mucho más pesado que una pasada de fresado lateral a la misma velocidad y avance., entonces los dos no deberían compartir parámetros automáticamente.
Estrategia final
Deje una cantidad uniforme de material para el acabado y utilice la herramienta práctica más corta.. Una pasada de limpieza no puede corregir una pared que ya fue desplazada de su posición durante el desbaste.. Para superficies visibles, Mantenga las marcas del cortador consistentes y decida si la pieza permanecerá como mecanizada o recibirá anodización., voladura de cuentas, u otro acabado. El 6061-Guía de anodizado de aluminio T6. explica cómo se mecaniza la textura, espesor del recubrimiento, enmascaramiento, y los requisitos de apariencia afectan la pieza final. JADE-CNC revisa esta transición a través de su Servicios de fresado CNC y soporte de acabado.
Parámetros de perforación
Diámetro de broca | Velocidad de corte (m/min) | Alimentar (mm/vuelta) | Nota de proceso |
Abajo 3 milímetros | 80-150 | 0.02-0.06 | Predominan el agotamiento y el embalaje de virutas; use besos cortos si es necesario |
3-5 milímetros | 100-180 | 0.05-0.10 | Detecte solo cuando lo requiera la geometría o el diseño de la broca |
5-10 milímetros | 120-250 | 0.08-0.20 | Utilice refrigerante o aire para evitar el recorte de virutas. |
10-20 milímetros | 150-300 | 0.15-0.30 | Verifique la potencia de la máquina y la capacidad de refrigerante pasante. |
Arriba 20 milímetros | 150-300 | 0.20-0.40 | Piloto, indexable, o la interpolación helicoidal puede ser más estable |
Los rangos suponen una broca adecuada de carburo o HSS pulida.. Siga los datos específicos del diámetro del fabricante del taladro cuando estén disponibles.
agujeros profundos
La profundidad del agujero cambia el proceso. A medida que aumenta la relación profundidad-diámetro, Las virutas tienen que recorrer más distancia y el refrigerante tiene menos acceso al filo.. Se prefieren las brocas con refrigerante pasante para agujeros profundos exigentes. Picotear puede ayudar a algunas herramientas y máquinas., pero los picoteos cortos excesivos aumentan el tiempo del ciclo y pueden frotar o volver a cortar las virutas.. Utilice el ciclo recomendado por el fabricante del taladro y mantenga despejado el recorrido de la flauta..
Precisión del agujero
Es posible que la perforación por sí sola no satisfaga un diámetro cercano, redondez, rectitud, o requisito de puesto. Una ruta práctica puede incluir perforar con un tamaño insuficiente., luego taladrar o escariar con un margen constante. La localización es útil cuando la superficie de entrada, requisito de ubicación, o el diseño de la perforación lo requiere, pero un ángulo de punto incorrecto puede dañar las esquinas exteriores de una broca de carburo moderna.
Roscado y fresado de roscas
hilo grueso | Paso / alimentación sincronizada (mm/vuelta) | Velocidad típica del macho de corte (m/min) | Nota sobre el agujero piloto |
M3x 0.5 | 0.50 | 8-20 | Confirmar porcentaje de hilo y tabla de proveedores de grifos. |
M4 x 0.7 | 0.70 | 8-20 | Utilice una profundidad adecuada más allá de la rosca completa cuando sea posible. |
M5 x 0.8 | 0.80 | 10-25 | Utilice flautas pulidas y lubricante adecuado. |
M6 x 1.0 | 1.00 | 10-25 | La alimentación de roscado rígido es igual al paso de rosca |
M8x 1.25 | 1.25 | 10-30 | Reduzca la velocidad para agujeros ciegos profundos |
M10x 1.5 | 1.50 | 10-30 | Limpie las virutas antes de invertir un grifo de corte. |
M12x 1.75 | 1.75 | 10-30 | Comprobar par, duración del compromiso, y acceso al refrigerante |
El avance sincronizado para roscado rígido es igual al paso de rosca.. La velocidad de corte varía según el diseño del grifo., lubricación, profundidad del agujero, y sincronización de máquinas.
Cortar grifos, Grifos de formulario, y molinos de hilo
Los grifos cortados crean astillas y necesitan una vía de evacuación. Los machos de roscar desplazan el material sin virutas, pero requieren un diámetro piloto diferente y una ductilidad adecuada., esfuerzo de torsión, y lubricación. Las fresas de roscar ofrecen control del diámetro, par de inversión bajo, y un modo de falla más seguro en piezas valiosas, aunque requieren interpolación y generalmente más tiempo de ciclo. Elija el método según el tamaño del hilo, profundidad, clase, cantidad, capacidad de la máquina, y plan de inspección.
Una fórmula genérica de orificio piloto no sustituye a la tabla de grifos seleccionada.. Especificar el sistema de subprocesos y la clase., confirmar el porcentaje de participación deseado, y mida la rosca completa con el tapón acordado o calibre funcional.
Parámetros de torneado
Operación | Velocidad de corte (m/min) | Alimentar (mm/vuelta) | Profundidad de corte (milímetros) |
torneado brusco | 250-600 | 0.15-0.40 | 1.0-4.0 |
Terminar de girar | 400-1000 | 0.05-0.15 | 0.10-0.50 |
Ranurado / de despedida | 150-350 | 0.04-0.15 | Dependiente del ancho de la herramienta |
Roscado de un solo punto | 50-200 | Paso de rosca | Múltiples pases controlados |
Utilice un inserto pulido con inclinación positiva destinado a materiales no ferrosos.. Ajustar para geometría de plaquita, diámetro de trabajo, rigidez, y control de chips.
al girar, La velocidad de la superficie cambia con el diámetro., por lo que el control de velocidad de superficie constante puede mejorar la consistencia dentro del límite del husillo. Utilice una abrazadera de RPM máxima, particularmente cerca de la línea central. Las virutas largas pueden dañar la superficie o crear un peligro para la seguridad.; seleccione una geometría de plaquita y un avance que produzcan virutas manejables, y utilice refrigerante dirigido cuando sea apropiado.
Enfriamiento, Lubricación, y evacuación de virutas
Método | donde funciona bien | Beneficio principal | Limitación principal |
Refrigerante de inundación | Desbaste general, perforación, y trabajo con muchas virutas | Enfriamiento, lubricación, y transporte de chips | Concentración, mantenimiento, y se debe controlar la limpieza de las piezas |
Refrigerante a través de la herramienta | Taladrado profundo y difícil evacuación de virutas | Mueve las virutas fuera de la zona de corte. | Requiere herramientas compatibles, titulares, y presión |
MQL | Fresado ligero, tocando, y trabajo de proceso limpio | Buena lubricación límite con poco líquido. | Enfriamiento masivo limitado para la eliminación de material pesado |
Explosión de aire | Refinamiento, paredes delgadas, y procesos secos | Mantiene las virutas alejadas sin contaminación líquida. | Proporciona poca lubricación y debe contenerse de forma segura. |
Aire más MQL | Cajeras y acabado de fresado | Combina transporte de virutas con lubricación | La recolección de niebla y la entrega constante son importantes |
El mejor sistema es aquel que llega hasta el filo y elimina las virutas de forma fiable. Un gran volumen de refrigerante dirigido lejos de una bolsa profunda puede ser menos efectivo que una corriente dirigida de aire y lubricante.. Mantenga estable la concentración y la limpieza del refrigerante., porque una lubricación inconsistente puede cambiar el comportamiento del BUE y manchar las superficies de aluminio antes del acabado..
Fijación y control de paredes delgadas
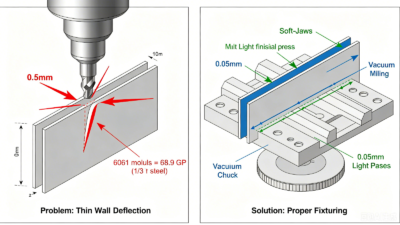
Las paredes delgadas 6061-T6 pueden moverse bajo carga de abrazadera, fuerza de corte, tensión residual, y calor. El dispositivo debe ubicar la pieza repetidamente sin forzarla a adoptar una forma artificial que regrese después de soltarla.. El 6061-Directrices DFM de mecanizado CNC T6 proporcionar reglas adicionales para las paredes, bolsillos, radios, agujeros, trapos, y asignación de tolerancia. JADE-CNC revisión de mecanizado CNC personalizado considera la condición del stock, elección de dato, acceso, apoyo, y secuencia de mecanizado juntos.
- uso amplio, Áreas de contacto repetibles y aplicar solo la fuerza de sujeción necesaria para la estabilidad..
- Lados opuestos ásperos en una secuencia equilibrada cuando se eliminan grandes cantidades de material.
- Deje un acabado uniforme y permita que la pieza se estabilice antes de la pasada final..
- Soporta paredes delgadas con mandíbulas suaves., accesorios, material de sacrificio, o sujeción al vacío cuando sea apropiado.
- Reducir el compromiso radial, acortar el saliente de la herramienta, y evite cambios repentinos de dirección cerca de características flexibles.
- Definir si las dimensiones críticas se inspeccionan mientras están restringidas o en estado libre..
Solución de problemas comunes de mecanizado
Problema | Causas probables | Controles prácticos |
Borde construido | Borde opaco o inadecuado, baja velocidad efectiva, frotamiento, mala lubricación, recorte de viruta | inspeccionar el borde, confirmar la carga del chip, mejorar la lubricación y la evacuación, luego ajuste la velocidad |
Mal acabado superficial | Sin, charla, ARCO, desgaste de herramientas, exceso de alimento, stock inestable | Comprobar soporte y husillo, acortar el voladizo, estabilizar la pieza, y dejar stock de acabado uniforme |
Rebabas pesadas | borde opaco, débil apoyo a la salida, trayectoria de herramienta inadecuada, exceso de alimentación en el avance | Utilice una herramienta afilada, apoyar la salida, cambiar la dirección de corte, y aplicar una rotura de borde controlada |
Soldadura de virutas | Chips cortados en caliente, espacio restringido para flauta, mala entrega de refrigerante | Utilice una herramienta específica para aluminio, agregar espacio para el chip, y mejorar el acceso al aire o al refrigerante |
Movimiento de pared delgada | Distorsión de sujeción, tensión residual, exceso de fuerza de corte, calor | Saldo de stock de saldo, reducir el compromiso, apoyar la pared, y terminar después de que la pieza se estabilice |
Deriva del tamaño del agujero | Desviación de perforación, calor, borde construido, entrada inestable, escariador desgastado | comprobar el descentramiento, utilizar una entrada controlada, dejar un stock de escariado consistente, y verificar la temperatura |
Fallo del grifo | Piloto incorrecto, embalaje de chips, desalineación, alto par, lubricante insuficiente | Verifique el tamaño del piloto y la profundidad de la rosca., utilizar sincronización rígida, chips claros, y seleccione el estilo de toque correcto |
Cambie una variable a la vez durante la resolución de problemas y registre el resultado. Aumentar la velocidad del husillo, reduciendo la alimentación, cambiando refrigerante, y reemplazar la herramienta simultáneamente puede mejorar la pieza., pero no revela la causa. Una prueba controlada breve es más fácil de repetir y transferir a producción..
Lograr tolerancias estrictas
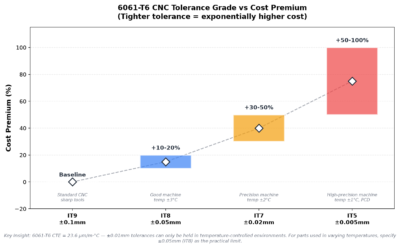
Una tolerancia es creíble sólo cuando está ligada al tamaño de la característica., geometría, estructura de referencia, condición material, temperatura, acabado superficial, e incertidumbre de medición. Una capacidad general como +/-0.01 mm dice poco sobre una pared larga y delgada, un pequeño agujero, o un plato plano grande. Imponer requisitos estrictos sólo a las características que afectan el ajuste o la función., y definir el método de inspección antes de que comience el mecanizado.
Requisito | Planificación de procesos | Planificación de la inspección |
Dimensiones generales | Utilice un taller documentado o tolerancia de dibujo. | Las herramientas manuales calibradas pueden ser suficientes para funciones no críticas |
Cerrar orificios y ejes | Aburrir, resma, o acabado-giro con stock y temperatura controlada | Utilice calibres de diámetro adecuados, medidores de aire, o una MMC según el tamaño y la incertidumbre |
Posición y perfil | Utilice datos de referencia estables y minimice los cambios de configuración | Definir simulación de datos y evaluar el GD indicado.&requisito T |
Planitud y paralelismo | Equilibra la eliminación de material y evita la distorsión de la sujeción. | Apoye la pieza de manera consistente y tenga en cuenta los requisitos del estado libre. |
textura superficial | Especificar el parámetro relevante para el proceso y la dirección de medición. | Acordar la configuración del instrumento, ubicación, cierre, y regla de aceptación |
Paredes delgadas | Utilice acabados de baja fuerza y desbloqueo por etapas cuando sea necesario | Medida en la condición restringida o libre definida |
Para tolerancias de tamaño y ajustes, ISO 286-1:2010 Proporciona la base del sistema de códigos ISO.. Controles geométricos como la planitud., posición, y el perfil se definen a través de ISO 1101:2017. Las indicaciones de textura de la superficie deben seguir el sistema de dibujo aplicable.; ISO 21920-1:2021 Cubre indicaciones de métodos de perfil en la documentación técnica del producto..
Temperatura y medición
El aluminio se expande aproximadamente 23 a 24 um por metro por ti C. en un 100 característica mm, a 10 La diferencia de temperatura en grados C puede cambiar de tamaño aproximadamente 0.023 a 0.024 milímetros. Deje que la pieza y el calibre alcancen un punto estable., temperatura conocida antes de la medición final, y utilizar un método de inspección cuya incertidumbre sea lo suficientemente pequeña para la tolerancia indicada.. JADE-CNC puede alinear estos requisitos con su Servicios de inspección CNC.
Flujo de trabajo de validación de parámetros
- Confirmar aleación, temperamento, formulario de acciones, geometría de características, tolerancia, y requisitos de acabado.
- Seleccione una herramienta específica para aluminio y obtenga los datos iniciales del proveedor.
- Calcular RPM y avance, luego aplique el husillo, fuerza, titular, y límites de sujeción de piezas.
- Entrada al programa, esquinas, cambios de compromiso, evacuación de viruta, y las RPM máximas seguras deliberadamente.
- Ejecute una herramienta controlada de registro y primer artículo, titular, sobresalir, refrigerante, velocidades, alimenta, y compensaciones.
- Inspeccionar dimensiones críticas, trapos, rebabas, y condición de la superficie utilizando el método acordado.
- Ajustar una variable a la vez, liberar el proceso probado, y monitorear la vida útil de la herramienta en producción.
La optimización de los parámetros debe comenzar sólo después de que se haya establecido la ruta de fabricación.. Para piezas de gran volumen que podrían fundirse en lugar de cortarse a partir de material forjado., el 6061-Comparación de aluminio T6 vs ADC12 explica las diferencias en la inversión en herramientas, costo unitario, propiedades, tolerancias, y terminando.
Cómo JADE-CNC aborda el mecanizado 6061-T6
JADE-CNC mecaniza componentes 6061-T6 personalizados desde prototipos hasta producción repetida. La selección de parámetros comienza con la pieza en lugar de un gráfico genérico.: el equipo revisa el acceso a la herramienta, estabilidad de la pared, zonas de tolerancia, requisitos de superficie, puntos de inspección, cantidad, y el acabado planificado antes de confirmar la ruta del proceso.
- 3-eje, 4-eje, y rutas de fresado de 5 ejes seleccionadas en torno al acceso a funciones y control de configuración
- torneado CNC, perforación, tocando, aburrido, y soporte para fresado de roscas
- Revisión de fijación y secuencia de mecanizado para paredes delgadas., platos, carcasas, y bolsillos profundos
- Pruebas de parámetros y verificaciones del primer artículo para características críticas o de producción repetida
- Preparación de superficies y coordinación de acabados superficialespara piezas anodizadas o cosméticas
- Dimensional, hilo, superficie, e inspección CMM según el alcance acordado
Para prototipos o lotes repetidos, enviar el modelo 3D, 2dibujo, condición material, cantidad, finalizar, y requisitos de inspección para solicitar una revisión de mecanizado JADE-CNC.
Preguntas frecuentes
Preguntas comunes sobre parámetros y procesos
¿Qué velocidad de corte debo usar para aluminio 6061-T6??
Para fresado de carburo, 200-600 m/min es un rango de planificación práctico para muchas operaciones de desbaste, mientras que los procesos de acabado estables pueden ejecutar mayores. El valor correcto depende del cortador exacto., revestimiento, diámetro, compromiso, huso, titular, refrigerante, y datos del proveedor de herramientas.
¿Qué avance por diente es adecuado para una fresa 6061-T6??
Muchas aplicaciones de fresado de carburo comienzan entre 0.02 y 0.15 mm/diente. Pequeñas herramientas, cortes de acabado, y las características inestables utilizan la parte inferior del rango; Las herramientas de desbaste rígidas más grandes pueden utilizar la parte superior.. Ajuste para descentramiento y adelgazamiento radial de viruta..
¿Qué recubrimiento de fresado es mejor para 6061-T6??
Carburo pulido sin recubrimiento, ZrN, y DLC específico de aluminio son opciones comunes. La mejor opción depende de la geometría de la herramienta., pulido de bordes, solicitud, cantidad, refrigerante, y costo. Utilice la recomendación de productos no ferrosos del proveedor en lugar de seleccionar solo por el nombre del recubrimiento..
¿Por qué el aluminio se suelda al filo??
El borde reconstruido generalmente resulta de una combinación de adhesión del material., un borde inadecuado o desafilado, frotamiento, calor, lubricación limitada, y recorte de viruta. Inspeccione la herramienta primero, luego revise la carga del chip, velocidad de corte, compromiso, entrega de refrigerante, y evacuación.
¿Pueden contener las piezas 6061-T6? +/-0.01 milímetros?
Algunas características pueden, pero la viabilidad depende del tamaño nominal, geometría, espesor de pared, condición de stock, temperatura, estabilidad de la máquina, fijación, refinamiento, e incertidumbre en la inspección. Se requiere una revisión del dibujo antes de tratar ese valor como una capacidad de producción..
¿El refrigerante por inundación siempre es mejor para el aluminio??
No. El refrigerante por inundación es eficaz para muchas operaciones de desbaste y perforación., mientras que MQL o aire pueden ser adecuados para acabados ligeros y procesos limpios. La entrega a la vanguardia y la eliminación fiable de virutas importan más que la etiqueta del método de refrigeración.
Conclusión
El mecanizado exitoso del 6061-T6 se basa en una herramienta afilada específica para aluminio, una carga de chip significativa, compromiso estable, evacuación de virutas fiable, sujeción controlada, e inspección que coincida con el dibujo. Las tablas de velocidad y avance son útiles para estimar un punto de partida., pero no pueden reemplazar los datos específicos de la herramienta ni un primer artículo verificado..
Documentar la herramienta publicada, titular, sobresalir, método de refrigerante, RPM, alimentar, compromiso, trayectoria de herramienta, compensaciones, y resultados de la inspección. Ese récord es lo que convierte un buen corte de prueba en un proceso de producción repetible..
Artículos relacionados con 6061-T6
- 6061-Guía completa de mecanizado CNC de aluminio T6
- 6061-Aluminio T6 frente a 7075-T6: Fortaleza, Costo & maquinabilidad
- 6061-Anodizado de aluminio T6: Tipos, Bandera, Espesor & Reglas de diseño
- 6061-Parámetros de mecanizado CNC T6: Velocidades, Feeds, Estampación & Control de procesos
- 6061-Aluminio T6 frente a ADC12: Mecanizado CNC o fundición a presión?
- 6061-Directrices DFM de mecanizado CNC T6: Reglas de diseño & Lista de verificación
- 6061-Propiedades del aluminio T6: Mecánico, Térmico & Datos químicos

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..
Hola, Has hecho un trabajo increíble.. Ciertamente lo cavaré y
sugerir personalmente a mis amigos. Estoy seguro de que
Se beneficiarán de este sitio web..
Estaré feliz si el artículo puede ayudarte en alguna parte., gracias!