



Faixas iniciais práticas para fresamento, perfuração, tocando, e torneamento de alumínio 6061-T6, com orientação sobre ferramentas, controle de cavacos, paredes finas, tolerâncias, e validação de processo.
Introdução
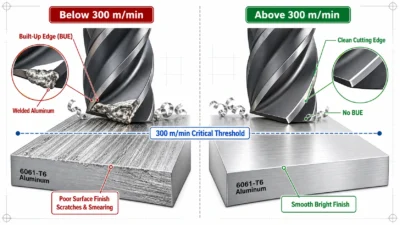
6061-T6 é indulgente em comparação com muitos metais de engenharia, mas ainda recompensa um processo disciplinado. Uma ferramenta afiada pode remover o material rapidamente e deixar um acabamento limpo. A mesma liga também pode produzir arestas postiças, chips soldados, rebarbas, conversa, ou desvio dimensional quando a fresa, carga de cavacos, noivado, resfriamento, e o acessório não funcionam juntos.
Este guia fornece intervalos iniciais práticos em vez de receitas universais. Os parâmetros finais dependem do diâmetro e da geometria da ferramenta, potência do fuso, rotação máxima, excentricidade do suporte, balanço da ferramenta, engate radial e axial, entrega de refrigerante, fixação de trabalho, profundidade do recurso, e a superfície ou tolerância necessária. Use os dados de corte do fabricante da ferramenta como referência principal, em seguida, confirme o processo com cortes de teste controlados.
Para uma visão geral mais ampla do material e do design, veja JADE-CNC 6061-Guia de usinagem CNC de alumínio T6. As seções abaixo se concentram na seleção de parâmetros e no controle do processo no chão de fábrica.
Por que a 6061-T6 funciona bem
6061-T6 combina dureza moderada, força útil, boa condutividade térmica, e forças de corte relativamente baixas. Geralmente forma cavacos gerenciáveis com pontas afiadas, ferramentas de rake positivo. Estas características suportam altas taxas de remoção de material e boa qualidade de superfície sem o severo comportamento de endurecimento associado a alguns aços inoxidáveis ou ligas de níquel..
Suas vantagens vêm com três riscos de processo. O alumínio pode aderir à ponta, recursos profundos podem prender chips, e seções finas podem desviar porque o módulo de elasticidade é muito menor que o do aço. A expansão térmica também é importante quando as dimensões são medidas em alguns centésimos ou milésimos de milímetro. Portanto, uma boa usinagem depende tanto do escoamento de cavacos, fixação de trabalho, e temperatura como acontece na velocidade do fuso.
A força subjacente, módulo, condutividade, e os dados de expansão são abordados no 6061-Guia de propriedades do alumínio T6. Se uma peça precisar de resistência substancialmente maior, compare as compensações de usinagem e custo em 6061-Alumínio T6 vs 7075-T6 antes de mudar o processo de corte.
Seleção de ferramenta para 6061-T6
Operação | Ferramenta preferida | Geometria ou revestimento | Notas de seleção |
Fresamento geral | Fresa de topo de metal duro | Polido sem revestimento, ZrN, ou DLC específico de alumínio | Use uma aresta viva e espaço de canal suficiente para evacuação de cavacos |
Bolsos profundos e slots | 2- ou fresa de topo de metal duro com 3 canais | Hélice alta com canais polidos | Menos canais proporcionam mais espaço para cavacos |
Acabamento | 3-carboneto de flauta ou PCD quando justificado | Afiado, borda de baixo atrito | Escolha um desvio baixo e um suporte rígido antes de aumentar a velocidade |
Perfuração | Broca de metal duro ou HSS polida | Geometria de alumínio; refrigerante passante para furos profundos | A geometria do ponto e o escoamento de cavacos são mais importantes à medida que a profundidade aumenta |
Tocando | Torneira espiral ou macho específico para alumínio | Flautas polidas ou tratamento de superfície adequado | Selecione o macho e o furo piloto para classe de rosca e engate |
Virando | Inserto de metal duro polido com inclinação positiva | Afiado, classe não ferrosa | Use uma configuração estável e controle chips longos e fibrosos |
Mandrilamento ou alargamento de precisão | Ferramenta de mandrilamento ou alargador de metal duro | Borda afiada e desvio mínimo | Deixe uma margem consistente e verifique em temperatura controlada |
Contagem de canais de fresas
As fresas de dois canais proporcionam um espaço generoso para cavacos e são úteis para canais estreitos, bolsos fundos, e máquinas com fornecimento limitado de ar ou refrigerante. As fresas de três canais geralmente oferecem um forte equilíbrio na folga dos cavacos, rigidez, e produtividade para fresamento de alumínio em geral. Quatro ou mais canais podem funcionar bem para acabamento leve ou estratégias de alta velocidade quando os vales dos canais e o sistema de evacuação conseguem acompanhar o volume de cavacos.
Geometria da ferramenta e condição da aresta
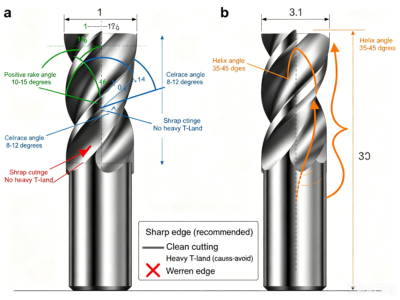
Escolha um afiado, aresta de corte de inclinação positiva com canais polidos e folga suficiente para evitar atrito. Ferramentas específicas de alumínio geralmente usam uma hélice alta e uma garganta grande polida. A preparação de arestas pesadas pode aumentar a força de corte e estimular a adesão do material na 6061-T6, enquanto uma aresta muito frágil pode lascar em um corte interrompido ou instável. A geometria da ferramenta deve corresponder à operação, não apenas o nome da liga.
Escolha de revestimento
Metal duro polido sem revestimento, ZrN, e revestimentos DLC específicos de alumínio de baixo atrito são escolhas comuns. O PCD pode ser econômico em uma produção estável, onde a longa vida útil da aresta e o acabamento consistente justificam o custo da ferramenta. Não rejeite ou aprove um revestimento apenas pelo nome: composição de revestimento, suavidade da superfície, preparação de borda, e o grupo de materiais pretendido pelo fornecedor da ferramenta são importantes.
Como calcular RPM e taxa de alimentação
Fórmulas Básicas
Velocidade do fuso (RPM) = (velocidade de corte Vc x 1000) / (pi x diâmetro da ferramenta D)
Alimentação de mesa (mm/min) = RPM x número de dentes z x avanço por dente fz
Por um 10 milímetros, fresa de topo de três canais em Vc = 400 m/min e fz = 0.06 mm/dente, a velocidade calculada do fuso é de cerca de 12,700 RPM e o feed da tabela são sobre 2,290 mm/min. Se o fuso estiver limitado a 10,000 RPM, preserve a carga de cavacos pretendida começando perto 1,800 mm/min em vez de manter o avanço original e permitir que a ferramenta esfregue.
Diâmetro da ferramenta | RPM em Vc 250 m/min | RPM em Vc 400 m/min | RPM em Vc 600 m/min |
3 milímetros | 26,500 | 42,400 | 63,700 |
6 milímetros | 13,300 | 21,200 | 31,800 |
10 milímetros | 8,000 | 12,700 | 19,100 |
16 milímetros | 5,000 | 8,000 | 11,900 |
20 milímetros | 4,000 | 6,400 | 9,500 |
Cálculos arredondados. Confirme o RPM máximo do cortador, classificação do titular, potência do fuso, e limites da máquina antes do uso.
A carga de chips não é toda a história
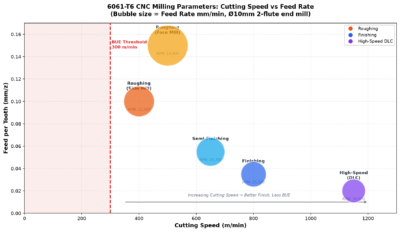
O avanço por dente é uma variável inicial, não é uma descrição completa do corte. O afinamento radial dos cavacos pode reduzir a espessura real dos cavacos em baixo engate radial, enquanto o desvio da ferramenta pode fazer com que um canal carregue a maior parte da carga. Movimentos de entrada, cantos, mergulha, rampas, e mudanças no engajamento podem precisar de controle de feed separado. A simulação CAM e a suavização do percurso da ferramenta são especialmente úteis em bolsões profundos e trabalhos com paredes finas.
Velocidades e avanços de fresagem
As seguintes faixas destinam-se a ferramentas afiadas de metal duro em uma configuração CNC rígida. Comece perto da extremidade inferior quando a ferramenta for pequena, a saliência é longa, o envolvimento é pesado, a evacuação de cavacos é restrita, ou o acessório é flexível. Valores mais altos requerem ferramentas adequadas, equilíbrio, capacidade do fuso, e processar evidências.
Operação | Velocidade de corte Vc (m/min) | Alimentação por dente fz (mm/dente) | Iniciando o envolvimento |
Slots de largura total | 200-350 | 0.03-0.08 | aplicativo 0.3-1.0 x D; ae 1.0 x D |
Fresamento lateral / desbaste | 250-500 | 0.04-0.12 | aplicativo 0.5-1.5 x D; ae 0.2-0.6 x D |
Desbaste adaptativo | 300-600 | 0.04-0.15 | aplicativo 1.0-2.0 x D; ae 0.08-0.25 x D |
Semiacabamento | 350-700 | 0.03-0.08 | 0.2-0.5 mm estoque; ae 0.1-0.3 x D |
Acabamento | 400-1000 | 0.02-0.06 | 0.05-0.30 mm estoque; ae 0.05-0.2 x D |
Intervalos iniciais apenas para planejamento. D = diâmetro da fresa. Dados do fornecedor e cortes de testes controlam o processo liberado.
Estratégia de Desbaste
Percursos de ferramenta adaptativos ou de encaixe constante podem manter uma carga de fresa mais estável do que a abertura de bolsões convencional, particularmente nos cantos internos. Use profundidade axial suficiente para envolver o comprimento útil do canal, mas mantenha o engate radial dentro da capacidade da ferramenta e do fuso. Uma ranhura é um corte muito mais pesado que um passe de fresamento lateral na mesma velocidade e avanço, então os dois não devem compartilhar parâmetros automaticamente.
Estratégia de Finalização
Deixe uma quantidade uniforme de material para acabamento e use a ferramenta prática mais curta. Uma passagem de limpeza não pode corrigir uma parede que já foi empurrada para fora da posição durante o desbaste. Para superfícies visíveis, mantenha as marcas de corte consistentes e decida se a peça permanecerá como usinada ou receberá anodização, jateamento de contas, ou outro acabamento. O 6061-Guia de anodização de alumínio T6 explica como a textura usinada, espessura do revestimento, mascarar, e os requisitos de aparência afetam a peça final. JADE-CNC analisa esta transição através de seu Serviços de fresagem CNC e suporte de acabamento.
Parâmetros de Perfuração
Diâmetro da broca | Velocidade de corte (m/min) | Alimentar (mm/rotação) | Nota de processo |
Abaixo 3 milímetros | 80-150 | 0.02-0.06 | O desvio e o empacotamento de cavacos dominam; use beijos curtos se necessário |
3-5 milímetros | 100-180 | 0.05-0.10 | Localize somente quando exigido pela geometria ou pelo projeto da broca |
5-10 milímetros | 120-250 | 0.08-0.20 | Use refrigerante ou ar para evitar o recorte de cavacos |
10-20 milímetros | 150-300 | 0.15-0.30 | Verifique a potência da máquina e a capacidade de refrigeração interna |
Acima 20 milímetros | 150-300 | 0.20-0.40 | Piloto, indexável, ou a interpolação helicoidal pode ser mais estável |
As faixas pressupõem uma broca adequada de metal duro ou HSS polido. Siga os dados específicos do diâmetro do fabricante da broca, quando disponíveis.
Buracos profundos
A profundidade do furo muda o processo. À medida que a relação profundidade-diâmetro aumenta, os cavacos têm um percurso mais longo e a refrigeração tem menos acesso à aresta de corte. Brocas com refrigeração interna são preferidas para furos profundos e exigentes. Bicar pode ajudar algumas ferramentas e máquinas, mas bicadas curtas excessivas aumentam o tempo do ciclo e podem esfregar ou recortar cavacos. Use o ciclo recomendado pelo fabricante da broca e mantenha o caminho do canal desobstruído.
Precisão do furo
A perfuração por si só pode não satisfazer um diâmetro próximo, redondeza, retidão, ou exigência de posição. Uma rota prática pode incluir perfuração subdimensionada, então furar ou alargar com uma margem consistente. A detecção é útil quando a superfície de entrada, requisito de localização, ou o projeto da broca exige isso, mas um ângulo de ponto incorreto pode danificar os cantos externos de uma broca de metal duro moderna.
Rosqueamento e fresamento de rosca
Fio grosso | Tom / alimentação sincronizada (mm/rotação) | Velocidade típica do macho de corte (m/min) | Nota do buraco piloto |
M3x 0.5 | 0.50 | 8-20 | Confirme a porcentagem do segmento e toque no gráfico do fornecedor |
M4x 0.7 | 0.70 | 8-20 | Use profundidade adequada além da rosca completa sempre que possível |
M5x 0.8 | 0.80 | 10-25 | Use flautas polidas e lubrificante adequado |
M6 x 1.0 | 1.00 | 10-25 | O avanço do macho rígido é igual ao passo da rosca |
M8x 1.25 | 1.25 | 10-30 | Reduza a velocidade para furos cegos profundos |
M10x 1.5 | 1.50 | 10-30 | Limpe os cavacos antes de reverter um macho de corte |
M12x 1.75 | 1.75 | 10-30 | Verifique o torque, duração do noivado, e acesso ao refrigerante |
O avanço sincronizado para rosqueamento com macho rígido é igual ao passo da rosca. A velocidade de corte varia de acordo com o design do macho, lubrificação, profundidade do furo, e sincronização de máquinas.
Corte de torneiras, Toques de formulário, e moinhos de rosca
Torneiras cortadas criam lascas e precisam de uma rota de evacuação. Os machos de moldagem deslocam o material sem cavacos, mas exigem um diâmetro piloto diferente e ductilidade adequada, torque, e lubrificação. Fresas de rosca oferecem controle de diâmetro, baixo torque de reversão, e um modo de falha mais seguro em peças valiosas, embora exijam interpolação e geralmente mais tempo de ciclo. Escolha o método pelo tamanho do fio, profundidade, aula, quantidade, capacidade da máquina, e plano de inspeção.
Uma fórmula genérica de furo piloto não substitui o gráfico do macho selecionado. Especifique o sistema de thread e a classe, confirme a porcentagem desejada de engajamento, e meça a rosca completa com o tampão ou medidor funcional acordado.
Parâmetros de Torneamento
Operação | Velocidade de corte (m/min) | Alimentar (mm/rotação) | Profundidade de corte (milímetros) |
Torneamento difícil | 250-600 | 0.15-0.40 | 1.0-4.0 |
Terminar de virar | 400-1000 | 0.05-0.15 | 0.10-0.50 |
Ranhura / despedida | 150-350 | 0.04-0.15 | Dependente da largura da ferramenta |
Rosqueamento de ponto único | 50-200 | Passo da linha | Múltiplos passes controlados |
Use uma pastilha polida com inclinação positiva destinada a materiais não ferrosos. Ajuste para geometria da pastilha, diâmetro de trabalho, rigidez, e controle de chips.
Ao virar, a velocidade da superfície muda com o diâmetro, portanto, o controle de velocidade superficial constante pode melhorar a consistência dentro do limite do fuso. Use uma braçadeira de RPM máxima, particularmente perto da linha central. Lascas longas podem danificar a superfície ou criar um risco à segurança; selecione uma geometria e avanço da pastilha que produzam cavacos gerenciáveis, e use refrigerante direcionado quando apropriado.
Resfriamento, Lubrificação, e evacuação de chips
Método | Onde funciona bem | Principal benefício | Limitação principal |
Refrigerante de inundação | Desbaste geral, perfuração, e trabalho pesado | Resfriamento, lubrificação, e transporte de chips | Concentração, manutenção, e a limpeza das peças devem ser controladas |
Refrigeração através da ferramenta | Furação profunda e difícil evacuação de cavacos | Move cavacos para fora da zona de corte | Requer ferramentas compatíveis, titulares, e pressão |
MQL | Fresamento leve, tocando, e trabalho de processo limpo | Boa lubrificação limite com pouco fluido | Resfriamento em massa limitado para remoção de material pesado |
Explosão de ar | Acabamento, paredes finas, e processos secos | Mantém os cavacos afastados sem contaminação por líquidos | Fornece pouca lubrificação e deve ser contido com segurança |
Ar mais MQL | Bolsões e fresamento de acabamento | Combina transporte de cavacos com lubrificação | A coleta de névoa e a entrega consistente são importantes |
O melhor sistema é aquele que atinge a aresta de corte e remove cavacos de forma confiável. Um grande volume de refrigerante direcionado para longe de um bolsão profundo pode ser menos eficaz do que um fluxo direcionado de ar e lubrificante. Mantenha a concentração do líquido refrigerante e a limpeza estáveis, porque a lubrificação inconsistente pode alterar o comportamento do BUE e manchar as superfícies de alumínio antes do acabamento.
Fixação e controle de paredes finas
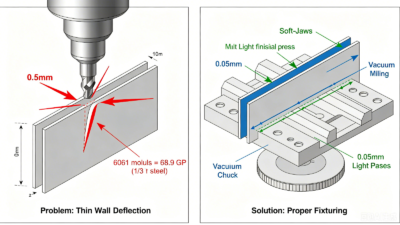
Paredes finas 6061-T6 podem se mover sob carga de fixação, força de corte, tensão residual, e calor. O acessório deve localizar a peça repetidamente sem forçá-la a uma forma artificial que retorne após a liberação. O 6061-Diretrizes DFM de usinagem CNC T6 fornecer regras adicionais para paredes, bolsos, raios, buracos, tópicos, e alocação de tolerância. JADE-CNCs revisão de usinagem CNC personalizada considera a condição do estoque, escolha de dados, acesso, apoiar, e sequência de usinagem juntos.
- Use amplo, áreas de contato repetíveis e aplique apenas a força de fixação necessária para estabilidade.
- Lados opostos ásperos em uma sequência equilibrada quando grandes quantidades de material são removidas.
- Deixe um estoque de acabamento uniforme e deixe a peça estabilizar antes da passagem final.
- Apoie paredes finas com mandíbulas macias, jogos, material sacrificial, ou fixação a vácuo quando apropriado.
- Reduza o engate radial, encurtar o balanço da ferramenta, e evite mudanças repentinas de direção perto de recursos flexíveis.
- Definir se as dimensões críticas são inspecionadas enquanto estão restritas ou no estado livre.
Solução de problemas comuns de usinagem
Problema | Causas prováveis | Verificações práticas |
Borda construída | Borda cega ou inadequada, baixa velocidade efetiva, fricção, má lubrificação, recortamento de cavacos | Inspecione a borda, confirmar carga de chip, melhorar a lubrificação e a evacuação, então ajuste a velocidade |
Mau acabamento superficial | Acabar, conversa, ARCO, desgaste da ferramenta, excesso de ração, estoque instável | Verifique o suporte e o fuso, encurtar a saliência, estabilizar a peça, e deixe um estoque de acabamento uniforme |
Rebarbas pesadas | Borda opaca, fraco apoio à saída, percurso inadequado, excesso de alimentação no avanço | Use uma ferramenta afiada, apoiar a saída, mudar a direção do corte, e aplique uma quebra de borda controlada |
Soldagem de cavacos | Chips recortados a quente, espaço restrito para flauta, fornecimento deficiente de refrigerante | Use uma ferramenta específica para alumínio, adicionar espaço para fichas, e melhorar o acesso ao ar ou ao líquido refrigerante |
Movimento de parede fina | Distorção de fixação, tensão residual, excesso de força de corte, aquecer | Remoção de estoque de equilíbrio, reduzir o envolvimento, apoiar a parede, e finalize após a peça estabilizar |
Desvio do tamanho do furo | Desastre de perfuração, aquecer, borda construída, entrada instável, alargador desgastado | Verifique o esgotamento, use uma entrada controlada, deixe estoque de alargamento consistente, e verifique a temperatura |
Falha no toque | Piloto incorreto, embalagem de chips, desalinhamento, alto torque, lubrificante insuficiente | Verifique o tamanho do piloto e a profundidade da rosca, usar sincronização rígida, fichas claras, e selecione o estilo de toque correto |
Altere uma variável por vez durante a solução de problemas e registre o resultado. Aumentando a velocidade do fuso, reduzindo a alimentação, trocando refrigerante, e substituir a ferramenta simultaneamente pode melhorar a peça, mas não revela a causa. Um teste curto e controlado é mais fácil de repetir e transferir para a produção.
Alcançando tolerâncias rígidas
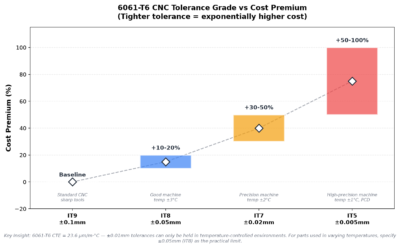
Uma tolerância é confiável somente quando está vinculada ao tamanho do recurso, geometria, estrutura de dados, condição material, temperatura, acabamento superficial, e incerteza de medição. Uma capacidade geral como +/-0.01 mm diz pouco sobre uma parede longa e fina, um pequeno furo, ou uma grande placa plana. Coloque requisitos rígidos apenas em recursos que afetam o ajuste ou a função, e definir o método de inspeção antes do início da usinagem.
Exigência | Planejamento de processos | Planejamento de inspeção |
Dimensões gerais | Use uma oficina documentada ou tolerância de desenho | Ferramentas manuais calibradas podem ser suficientes para recursos não críticos |
Fechar furos e eixos | Furo, resma, ou acabamento com estoque e temperatura controlados | Use medidores de furo adequados, medidores de ar, ou um CMM de acordo com tamanho e incerteza |
Posição e perfil | Use dados estáveis e minimize as alterações de configuração | Definir simulação de dados e avaliar o GD declarado&Requisito T |
Planicidade e paralelismo | Equilibre a remoção de material e evite distorções de fixação | Apoie a parte de forma consistente e leve em conta os requisitos de estado livre |
Textura de superfície | Especifique o parâmetro relevante para o processo e a direção de medição | Concorde com as configurações do instrumento, localização, cortar, e regra de aceitação |
Paredes finas | Use acabamento de baixa força e desaperto escalonado quando necessário | Medir na condição restrita ou livre definida |
Para tolerâncias de tamanho e ajustes, ISO 286-1:2010 fornece a base do sistema de código ISO. Controles geométricos, como planicidade, posição, e perfil são definidos através ISO 1101:2017. As indicações de textura da superfície devem seguir o sistema de desenho aplicável; ISO 21920-1:2021 cobre indicações de método de perfil na documentação técnica do produto.
Temperatura e Medição
O alumínio se expande aproximadamente 23 para 24 um por metro por você C. Em um 100 recurso mm, um 10 A diferença de temperatura em graus C pode alterar o tamanho em cerca de 0.023 para 0.024 milímetros. Deixe a peça e o medidor atingirem um nível estável, temperatura conhecida antes da medição final, e usar um método de inspeção cuja incerteza seja pequena o suficiente para a tolerância declarada. JADE-CNC pode alinhar esses requisitos com seus Serviços de inspeção CNC.
Fluxo de trabalho de validação de parâmetros
- Confirme a liga, temperamento, formulário de estoque, geometria do recurso, tolerância, e requisitos de acabamento.
- Selecione uma ferramenta específica para alumínio e obtenha os dados iniciais do fornecedor.
- Calcular RPM e alimentação, então aplique o fuso, poder, titular, e limites de fixação.
- Entrada do programa, cantos, mudanças de engajamento, evacuação de cavacos, e RPM máximo seguro deliberadamente.
- Execute um primeiro artigo controlado e uma ferramenta de registro, titular, saliência, refrigerante, velocidades, alimenta, e compensações.
- Inspecione dimensões críticas, tópicos, rebarbas, e condição da superfície usando o método acordado.
- Ajuste uma variável de cada vez, liberar o processo comprovado, e monitorar a vida útil da ferramenta na produção.
A otimização dos parâmetros deve começar somente após a definição da rota de fabricação. Para peças de alto volume que podem ser fundidas em vez de cortadas em material forjado, o 6061-Comparação de alumínio T6 vs ADC12 explica as diferenças no investimento em ferramentas, custo unitário, propriedades, tolerâncias, e acabamento.
Como o JADE-CNC aborda a usinagem 6061-T6
Máquinas JADE-CNC customizam componentes 6061-T6 desde protótipos até produção repetida. A seleção do parâmetro começa com a peça e não com um gráfico genérico: a equipe analisa o acesso à ferramenta, estabilidade da parede, zonas de tolerância, requisitos de superfície, pontos de inspeção, quantidade, e o término planejado antes de confirmar a rota do processo.
- 3-eixo, 4-eixo, e rotas de fresamento de 5 eixos selecionadas em torno de acesso a recursos e controle de configuração
- Torneamento CNC, perfuração, tocando, tedioso, e suporte para fresamento de rosca
- Revisão de fixação e sequência de usinagem para paredes finas, pratos, alojamentos, e bolsos fundos
- Testes de parâmetros e verificações do primeiro artigo para recursos críticos ou de produção repetida
- Preparação de superfície e coordenação de acabamento superficialpara peças anodizadas ou cosméticas
- Dimensional, fio, superfície, e inspeção CMM de acordo com o escopo acordado
Para protótipos ou lotes repetidos, envie o modelo 3D, 2Desenho D, condição material, quantidade, terminar, e requisitos de inspeção para solicite uma revisão de usinagem JADE-CNC.
Perguntas frequentes
Perguntas comuns sobre parâmetros e processos
Que velocidade de corte devo usar para alumínio 6061-T6?
Para fresamento de metal duro, 200-600 m/min é uma faixa de planejamento prática para muitas operações de desbaste, enquanto processos de acabamento estáveis podem funcionar mais. O valor correto depende do cortador exato, revestimento, diâmetro, noivado, fuso, titular, refrigerante, e dados do fornecedor de ferramentas.
Qual avanço por dente é adequado para uma fresa de topo 6061-T6?
Muitas aplicações de fresamento de metal duro começam entre 0.02 e 0.15 mm/dente. Ferramentas pequenas, cortes de acabamento, e recursos instáveis usam a parte inferior do intervalo; ferramentas de desbaste rígidas maiores podem usar a parte superior. Ajuste para desvio e desbaste radial de cavacos.
Qual revestimento de fresa de topo é melhor para 6061-T6?
Metal duro polido sem revestimento, ZrN, e DLC específico para alumínio são escolhas comuns. A melhor opção depende da geometria da ferramenta, polimento de borda, aplicativo, quantidade, refrigerante, e custo. Use a recomendação de não ferrosos do fornecedor em vez de selecionar apenas pelo nome do revestimento.
Por que o alumínio é soldado à ponta?
A borda postiça geralmente resulta de uma combinação de aderência do material, uma borda inadequada ou cega, fricção, aquecer, lubrificação limitada, e recortamento de cavacos. Inspecione a ferramenta primeiro, então revise a carga do chip, velocidade de corte, noivado, entrega de refrigerante, e evacuação.
As peças 6061-T6 podem ser retidas +/-0.01 milímetros?
Algumas características podem, mas a viabilidade depende do tamanho nominal, geometria, espessura da parede, condição de estoque, temperatura, estabilidade da máquina, fixação, acabamento, e incerteza de inspeção. É necessária uma revisão do desenho antes de tratar esse valor como uma capacidade de produção.
O refrigerante de inundação é sempre melhor para o alumínio??
Não. O refrigerante de inundação é eficaz para muitas operações de desbaste e furação, enquanto MQL ou ar podem ser adequados para acabamento leve e processos limpos. A entrega de última geração e a remoção confiável de cavacos são mais importantes do que a etiqueta do método de resfriamento.
Conclusão
A usinagem bem-sucedida da 6061-T6 é construída em torno de uma ferramenta afiada específica para alumínio, uma carga significativa de chips, engajamento estável, evacuação confiável de cavacos, fixação controlada, e inspeção que corresponda ao desenho. As tabelas de velocidade e avanço são úteis para estimar um ponto de partida, mas eles não podem substituir dados específicos da ferramenta e um primeiro artigo verificado.
Documente a ferramenta lançada, titular, saliência, método de refrigeração, RPM, alimentar, noivado, percurso, compensações, e resultados de inspeção. Esse registro é o que transforma um bom corte de teste em um processo de produção repetível.
Artigos 6061-T6 relacionados
- 6061-Guia completo de usinagem CNC de alumínio T6
- 6061-Alumínio T6 vs 7075-T6: Força, Custo & Usinabilidade
- 6061-Anodização de alumínio T6: Tipos, Cores, Grossura & Regras de projeto
- 6061-Parâmetros de usinagem CNC T6: Velocidades, Feeds, Ferramentas & Controle de Processo
- 6061-T6 vs ADC12 Alumínio: Usinagem CNC ou fundição sob pressão?
- 6061-Diretrizes DFM para usinagem CNC T6: Regras de projeto & Lista de verificação
- 6061-Propriedades do alumínio T6: Mecânico, Térmico & Dados Químicos

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.
Ei, Você fez um trabalho incrível. Eu certamente vou cavar e
sugerir pessoalmente aos meus amigos. Tenho certeza
eles serão beneficiados com este site.
Ficarei feliz se o artigo puder ajudá-lo em algum lugar, obrigado!