



Frezeleme için pratik başlangıç aralıkları, sondaj, dokunarak, ve 6061-T6 alüminyumun tornalanması, takımlama konusunda rehberlik ile, çip kontrolü, ince duvarlar, toleranslar, ve süreç doğrulama.
giriiş
6061-T6 birçok mühendislik metaliyle karşılaştırıldığında bağışlayıcıdır, ama yine de disiplinli bir süreci ödüllendiriyor. Keskin bir alet malzemeyi hızlı bir şekilde kaldırabilir ve temiz bir yüzey bırakabilir. Aynı alaşım aynı zamanda talaş yığılması da üretebilir, kaynaklı cips, çapaklar, gevezelik, veya kesici olduğunda boyutsal kayma, talaş yükü, nişanlanmak, soğutma, ve fikstür birlikte çalışmıyor.
Bu kılavuz evrensel tarifler yerine pratik başlangıç aralıkları vermektedir.. Nihai parametreler takım çapına ve geometrisine bağlıdır, iş mili gücü, maksimum RPM, tutucu salgısı, takım çıkıntısı, radyal ve eksenel bağlantı, soğutma sıvısı dağıtımı, iş tutma, özellik derinliği, ve gerekli yüzey veya tolerans. Takım üreticisinin kesme verilerini birincil referans olarak kullanın, ardından kontrollü test kesimleriyle süreci onaylayın.
Daha geniş bir malzeme ve tasarıma genel bakış için, JADE-CNC'ye bakın 6061-T6 alüminyum CNC işleme kılavuzu. Aşağıdaki bölümler parametre seçimi ve üretim bölümü proses kontrolüne odaklanmaktadır.
Neden 6061-T6 Makinaları Peki
6061-T6 orta sertliği birleştirir, yararlı güç, iyi termal iletkenlik, ve nispeten düşük kesme kuvvetleri. Genellikle keskin ve yönetilebilir talaşlar oluşturur., pozitif eğimli takımlar. Bu özellikler, bazı paslanmaz çelikler veya nikel alaşımlarında görülen şiddetli işlenme sertleşmesi davranışı olmaksızın, yüksek malzeme kaldırma oranlarını ve iyi yüzey kalitesini destekler..
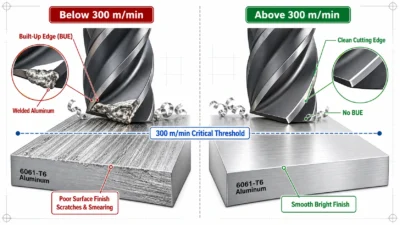
Avantajları üç süreç riskini beraberinde getiriyor. Alüminyum kesici kenara yapışabilir, derin özellikler talaşları hapsedebilir, ve ince kesitler eğilebilir çünkü elastik modül çeliğinkinden çok daha düşüktür. Isıl genleşme, boyutlar milimetrenin birkaç yüzde biri veya binde biri kadar ölçüldüğünde de önemlidir. Bu nedenle iyi işleme, talaş tahliyesine de bağlıdır, iş tutma, ve iş mili hızında olduğu gibi sıcaklık.
Temel güç, modül, iletkenlik, ve genişleme verileri bu bölümde yer almaktadır. 6061-T6 alüminyum özellikler kılavuzu. Bir parçanın önemli ölçüde daha yüksek mukavemete ihtiyacı varsa, işleme ve maliyet değişimlerini karşılaştırın 6061-T6 ve 7075-T6 alüminyum kesme işlemini değiştirmeden önce.
6061-T6 için Takım Seçimi
Operasyon | Tercih edilen araç | Geometri veya kaplama | Seçim notları |
Genel frezeleme | Katı karbür parmak freze | Cilalı kaplamasız, ZrN, veya alüminyuma özel DLC | Talaş tahliyesi için keskin bir kenar ve yeterli kanal alanı kullanın |
Derin cepler ve yuvalar | 2- veya 3 kanallı karbür parmak freze | Cilalı kanallara sahip yüksek sarmal | Daha az kanal daha fazla talaş alanı sağlar |
Bitirme | 3-Gerektiğinde oluklu karbür veya PCD | Keskin, düşük sürtünmeli kenar | Hızı artırmadan önce düşük salgıyı ve sağlam bir tutucuyu seçin |
Sondaj | Karbür veya cilalı HSS matkap | Alüminyum geometri; derin delikler için içten soğutma sıvısı | Derinlik arttıkça nokta geometrisi ve talaş tahliyesi daha da önem kazanır |
Dokunarak | Alüminyuma özel spiral kanallı veya şekilli kılavuz | Cilalı kanallar veya uygun yüzey işlemi | Diş sınıfı ve kavrama için musluğu ve pilot deliği seçin |
Tornalama | Pozitif eğimli cilalı karbür kesici uç | Keskin, demir dışı kalite | Kararlı bir kurulum kullanın ve uzun lifli talaşları kontrol edin |
Hassas delik işleme veya raybalama | Karbür sıkıcı takım veya rayba | Keskin kenar ve minimum salgı | Tutarlı bir miktar bırakın ve kontrollü sıcaklıkta doğrulayın |
Uç Freze Flüt Sayısı
İki kanallı kesiciler geniş talaş alanı sağlar ve dar kanallar için kullanışlıdır, derin cepler, ve sınırlı hava veya soğutma sıvısı dağıtımına sahip makineler. Üç kanallı kesiciler genellikle güçlü bir talaş temizleme dengesi sağlar, katılık, genel alüminyum frezeleme için verimlilik ve verimlilik. Kanal vadileri ve tahliye sistemi talaş hacmine ayak uydurabildiğinde dört veya daha fazla kanal, hafif ince talaş işleme veya yüksek hızlı stratejiler için iyi çalışabilir.
Takım Geometrisi ve Kenar Durumu
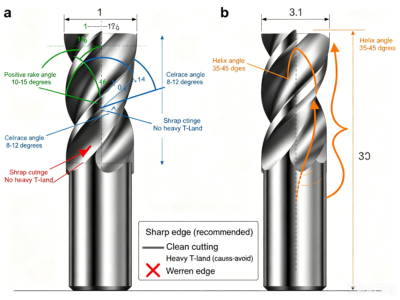
Keskin olanı seçin, cilalı kanallara ve sürtünmeyi önlemek için yeterli açıklığa sahip pozitif talaşlı kesici kenar. Alüminyuma özel takımlar genellikle yüksek helis ve büyük cilalı kanal kullanır. Ağır kenar hazırlığı kesme kuvvetini artırabilir ve 6061-T6'da malzemenin yapışmasını teşvik edebilir, çok kırılgan bir kenar kesintili veya dengesiz bir kesime yol açabilir. Takım geometrisi operasyonla eşleşmelidir, sadece alaşım adı değil.
Kaplama Seçimi
Parlatılmış kaplamasız karbür, ZrN, ve düşük sürtünmeli alüminyuma özel DLC kaplamalar yaygın tercihlerdir. PCD, uzun kenar ömrünün ve tutarlı yüzey işleminin takım maliyetini karşıladığı istikrarlı üretimde ekonomik olabilir. Bir kaplamayı yalnızca ismiyle reddetmeyin veya onaylamayın: kaplama bileşimi, yüzey düzgünlüğü, kenar hazırlığı, ve takım tedarikçisinin amaçladığı malzeme grubu her şey önemlidir.
RPM ve İlerleme Hızı Nasıl Hesaplanır?
Temel Formüller
Mil hızı (RPM) = (kesme hızı Vc x 1000) / (pi x takım çapı D)
Tablo feed'i (mm/dak) = RPM x diş sayısı z x diş başına ilerleme fz
bir için 10 mm, Vc'de üç kanallı parmak freze = 400 m/dak ve fz = 0.06 mm/diş, hesaplanan iş mili hızı yaklaşık 12,700 RPM ve tablo ilerlemesi yaklaşık 2,290 mm/dak. İş mili sınırlıysa 10,000 RPM, yakınında başlayarak amaçlanan talaş yükünü koruyun 1,800 Orijinal ilerlemeyi korumak ve takımın sürtünmesine izin vermek yerine mm/dak.
Takım çapı | Vc'de RPM 250 m/dak | Vc'de RPM 400 m/dak | Vc'de RPM 600 m/dak |
3 mm | 26,500 | 42,400 | 63,700 |
6 mm | 13,300 | 21,200 | 31,800 |
10 mm | 8,000 | 12,700 | 19,100 |
16 mm | 5,000 | 8,000 | 11,900 |
20 mm | 4,000 | 6,400 | 9,500 |
Yuvarlatılmış hesaplamalar. Kesicinin maksimum RPM'sini onaylayın, tutucu derecelendirmesi, iş mili gücü, ve kullanımdan önce makine sınırları.
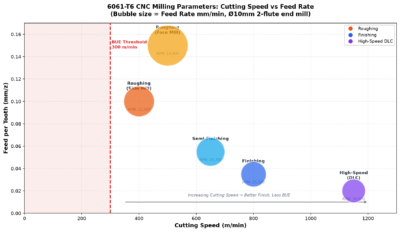
Talaş Yükü Hikayenin Tamamı Değil
Diş başına ilerleme bir başlangıç değişkenidir, kesimin tam bir açıklaması değil. Radyal talaş inceltme, düşük radyal etkileşimde gerçek talaş kalınlığını azaltabilir, takım salgısı tek bir kanalın yükün çoğunu taşımasına neden olabilir. Giriş hareketleri, köşeler, dalma, rampalar, ve görevdeki değişiklikler ayrı bir yem kontrolü gerektirebilir. CAM simülasyonu ve takım yolu yumuşatma özellikle derin ceplerde ve ince duvar işlerinde kullanışlıdır.
Frezeleme Hızları ve İlerlemeler
Aşağıdaki seriler sert CNC kurulumundaki keskin karbür takımlara yöneliktir. Alet küçük olduğunda alt uçtan başlayın, çıkıntı uzun, nişan ağır, talaş tahliyesi kısıtlandı, veya fikstür esnektir. Daha yüksek değerler uygun takım gerektirir, denge, iş mili kapasitesi, ve kanıtları işlemek.
Operasyon | Kesme hızı Vc (m/dak) | Diş başına ilerleme fz (mm/diş) | Nişanlanmanın başlatılması |
Tam genişlikte kanal açma | 200-350 | 0.03-0.08 | ap 0.3-1.0 x D; ae 1.0 x D |
Yan frezeleme / kaba işleme | 250-500 | 0.04-0.12 | ap 0.5-1.5 x D; ae 0.2-0.6 x D |
Uyarlanabilir kaba işleme | 300-600 | 0.04-0.15 | ap 1.0-2.0 x D; ae 0.08-0.25 x D |
Yarı terbiye | 350-700 | 0.03-0.08 | 0.2-0.5 mm stok; ae 0.1-0.3 x D |
Bitirme | 400-1000 | 0.02-0.06 | 0.05-0.30 mm stok; ae 0.05-0.2 x D |
Yalnızca planlama için başlangıç aralıkları. D = kesici çapı. Tedarikçi verileri ve test kesintileri serbest bırakılan süreci kontrol eder.
Kaba İşleme Stratejisi
Sürekli etkileşimli veya uyarlanabilir takım yolları, geleneksel cep işlemeye göre daha istikrarlı bir kesici yükü koruyabilir, özellikle iç köşelerde. Kullanışlı kanal uzunluğunu devreye sokmak için yeterli eksenel derinlik kullanın, ancak radyal bağlantıyı takımın ve iş milinin kapasitesi dahilinde tutun. Kanal, aynı hız ve ilerlemede yan frezeleme pasosuna göre çok daha ağır bir kesimdir, bu nedenle ikisi parametreleri otomatik olarak paylaşmamalıdır.
Bitirme Stratejisi
Bitirme için eşit miktarda malzeme bırakın ve en kısa pratik aleti kullanın. Temizleme pasosu, kaba işleme sırasında zaten yerinden çıkmış bir duvarı düzeltemez. Görünür yüzeyler için, Kesici işaretlerini tutarlı tutun ve parçanın işlenmiş olarak mı kalacağına yoksa eloksal mı uygulanacağına karar verin, boncuk patlatma, veya başka bir bitiş. The 6061-T6 alüminyum eloksal kılavuzu işlenmiş dokunun nasıl olduğunu açıklıyor, kaplama kalınlığı, maskeleme, ve görünüm gereksinimleri son kısmı etkiler. JADE-CNC bu geçişi kendi aracılığıyla gözden geçirir. CNC freze hizmetleri ve bitirme desteği.
Sondaj Parametreleri
Matkap çapı | Kesme hızı (m/dak) | Beslemek (mm/dev) | İşlem notu |
Altında 3 mm | 80-150 | 0.02-0.06 | Salgı ve talaş paketleme hakimdir; gerekirse kısa gagalamalar kullanın |
3-5 mm | 100-180 | 0.05-0.10 | Yalnızca geometri veya matkap tasarımı gerektirdiğinde noktalama yapın |
5-10 mm | 120-250 | 0.08-0.20 | Talaşın yeniden kesilmesini önlemek için soğutma sıvısı veya hava kullanın |
10-20 mm | 150-300 | 0.15-0.30 | Tezgah gücünü ve içten soğutma sıvısı kapasitesini kontrol edin |
Üstünde 20 mm | 150-300 | 0.20-0.40 | Pilot, endekslenebilir, veya sarmal enterpolasyon daha kararlı olabilir |
Aralıklar uygun bir karbür veya cilalı HSS matkabı varsayar. Mevcut olduğunda matkap üreticisinin çapa özel verilerini takip edin.
Derin Delikler
Delik derinliği süreci değiştirir. Derinlik/çap oranı arttıkça, talaşların daha uzağa gitmesi gerekir ve kesme sıvısının kesme kenarına daha az erişimi vardır. Zorlu derin delikler için içten soğutmalı matkaplar tercih edilir. Gagalama bazı alet ve makinelere yardımcı olabilir, ancak aşırı kısa gagalamalar döngü süresini uzatır ve talaşların sürtünmesine veya yeniden kesilmesine neden olabilir. Matkap üreticisinin tavsiye ettiği döngüyü kullanın ve kanal yolunu açık tutun.
Delik Doğruluğu
Tek başına delme, yakın bir çapı karşılamayabilir, yuvarlaklık, dürüstlük, veya pozisyon gereksinimi. Pratik bir rota, daha küçük boyutta delmeyi içerebilir, daha sonra tutarlı bir payla sıkıcı veya raybalama. Giriş yüzeyi olduğunda tespit faydalıdır, konum gereksinimi, veya matkap tasarımı bunu gerektiriyor, ancak yanlış nokta açısı modern karbür matkabın dış köşelerine zarar verebilir.
Kılavuz Çekme ve Diş Frezeleme
Kaba iplik | Saha / senkronize besleme (mm/dev) | Tipik kesme-kılavuz hızı (m/dak) | Pilot delikli not |
M3 x 0.5 | 0.50 | 8-20 | İplik yüzdesini doğrulayın ve tedarikçi tablosuna dokunun |
M4 x 0.7 | 0.70 | 8-20 | Mümkün olduğunda tam dişin ötesinde yeterli derinlik kullanın |
M5 x 0.8 | 0.80 | 10-25 | Cilalı kanallar ve uygun yağlayıcı kullanın |
M6 x 1.0 | 1.00 | 10-25 | Rijit kılavuz çekme ilerlemesi diş adımına eşittir |
M8 x 1.25 | 1.25 | 10-30 | Derin kör delikler için hızı azaltın |
M10 x 1.5 | 1.50 | 10-30 | Kesme kılavuzunu ters çevirmeden önce talaşları temizleyin |
M12x 1.75 | 1.75 | 10-30 | Torku kontrol edin, nişan süresi, ve soğutma sıvısına erişim |
Hassas kılavuz çekme için senkronize ilerleme, diş adımına eşittir. Kesme hızı kılavuz tasarımına göre değişir, yağlama, delik derinliği, ve makine senkronizasyonu.
Muslukları Kes, Form Dokunmaları, ve İplik Değirmenleri
Kesilen musluklar talaş oluşturur ve bir tahliye yoluna ihtiyaç duyar. Şekil kılavuzları malzemeyi talaşsız olarak değiştirir ancak farklı bir pilot çapı ve uygun süneklik gerektirir, tork, ve yağlama. İplik frezeleri çap kontrolü sunar, düşük geri dönüş torku, ve değerli parçalarda daha güvenli bir arıza modu, enterpolasyon ve genellikle daha fazla çevrim süresi gerektirmelerine rağmen. İplik boyutundan yöntemi seçin, derinlik, sınıf, miktar, makine kapasitesi, ve denetim planı.
Genel bir pilot delik formülü seçilen musluk grafiğinin yerine geçmez. İş parçacığı sistemini ve sınıfını belirtin, İstenilen katılım yüzdesini onaylayın, ve tamamlanan ipliği kararlaştırılan tapa veya işlevsel ölçüm aletiyle ölçün.
Tornalama Parametreleri
Operasyon | Kesme hızı (m/dak) | Beslemek (mm/dev) | Kesme derinliği (mm) |
Kaba tornalama | 250-600 | 0.15-0.40 | 1.0-4.0 |
Tornalamayı bitir | 400-1000 | 0.05-0.15 | 0.10-0.50 |
Kanal açma / ayrılık | 150-350 | 0.04-0.15 | Takım genişliğine bağlı |
Tek noktadan diş açma | 50-200 | Konu adımı | Çoklu kontrollü geçişler |
Demir içermeyen malzemelere yönelik pozitif talaşlı cilalanmış kesici uç kullanın. Kesici uç geometrisi için ayarlama, iş çapı, katılık, ve çip kontrolü.
Dönerken, yüzey hızı çapa göre değişir, böylece sabit yüzey hızı kontrolü iş mili sınırı dahilinde tutarlılığı artırabilir. Maksimum RPM kelepçesi kullanın, özellikle merkez çizgisine yakın. Uzun talaşlar yüzeye zarar verebilir veya güvenlik tehlikesi oluşturabilir; yönetilebilir talaşlar üreten bir kesici uç geometrisi ve ilerleme seçin, ve uygun olduğunda yönlendirilmiş soğutma sıvısı kullanın.
Soğutma, Yağlama, ve Talaş Tahliyesi
Yöntem | İyi çalıştığı yer | Ana fayda | Ana sınırlama |
Taşkın soğutucu | Genel kaba işleme, sondaj, ve talaş ağırlıklı işler | Soğutma, yağlama, ve talaş taşıma | Konsantrasyon, Bakım, ve parça temizliği kontrol edilmelidir |
Takım içinden soğutma sıvısı | Derin delme ve zor talaş tahliyesi | Talaşları kesme bölgesinin dışına taşır | Uyumlu araçlar gerektirir, sahipleri, ve basınç |
MQL | Hafif frezeleme, dokunarak, ve temiz proses çalışması | Az miktarda sıvıyla iyi sınır yağlaması | Ağır malzemelerin kaldırılması için sınırlı toplu soğutma |
Hava patlaması | Bitirme, ince duvarlar, ve kuru işlemler | Sıvı kirliliği olmadan talaşları uzak tutar | Çok az yağlama sağlar ve güvenli bir şekilde muhafaza edilmelidir |
Hava artı MQL | Cepler ve son frezeleme | Talaş taşımayı yağlamayla birleştirir | Buğu toplama ve tutarlı dağıtım önemlidir |
En iyi sistem, kesme kenarına ulaşan ve talaşları güvenilir bir şekilde gideren sistemdir. Derin bir cepten uzağa yönlendirilen büyük bir soğutma sıvısı hacmi, yönlendirilmiş hava ve yağlayıcı akışından daha az etkili olabilir. Soğutma sıvısı konsantrasyonunu ve temizliğini sabit tutun, çünkü tutarsız yağlama BUE davranışını değiştirebilir ve bitirme işleminden önce alüminyum yüzeyleri lekeleyebilir.
Fikstürleme ve İnce Duvar Kontrolü
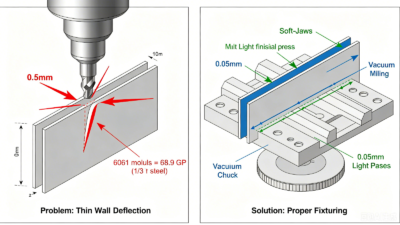
İnce 6061-T6 duvarlar kelepçe yükü altında hareket edebilir, kesme kuvveti, artık stres, ve ısı. Fikstür, parçayı serbest bırakıldıktan sonra geri yaylanan yapay bir şekle sokmaya zorlamadan tekrar tekrar yerleştirmelidir.. The 6061-T6 CNC işleme DFM yönergeleri duvarlar için ek kurallar sağlamak, cepler, yarıçap, delikler, Konular, ve tolerans tahsisi. JADE-CNC’ler özel CNC işleme incelemesi stok durumunu dikkate alır, veri seçimi, erişim, Destek, ve birlikte işleme sırası.
- Geniş kullanın, tekrarlanabilir temas alanları ve yalnızca stabilite için gereken sıkma kuvvetini uygulayın.
- Büyük miktarlarda malzeme çıkarıldığında dengeli bir sırayla pürüzlü karşılıklı kenarlar.
- Homojen bir yüzey stoku bırakın ve son geçişten önce parçanın stabilize olmasını sağlayın.
- İnce duvarları yumuşak çenelerle destekleyin, demirbaşlar, kurban malzemesi, veya uygun olduğunda vakumlu iş tutma.
- Radyal etkileşimi azaltın, takım çıkıntısını kısaltın, ve esnek özelliklerin yakınında ani yön değişikliklerinden kaçının.
- Kritik boyutların kısıtlanmış durumdayken mi yoksa serbest durumdayken mi denetleneceğini tanımlayın.
Yaygın İşleme Sorunlarını Giderme
Sorun | Muhtemel nedenler | Pratik kontroller |
Yerleşik kenar | Kör veya uygun olmayan kenar, düşük etkili hız, sürtünme, zayıf yağlama, talaş yeniden kesme | Kenarı inceleyin, çip yükünü onayla, yağlamayı ve tahliyeyi iyileştirin, daha sonra hızı ayarlayın |
Kötü yüzey kalitesi | Salgı, gevezelik, YAY, takım aşınması, fazla besleme, kararsız stok | Tutucuyu ve mili kontrol edin, çıkıntıyı kısaltın, parçayı stabilize edin, ve düzgün yüzey stoku bırakın |
Ağır çapaklar | Donuk kenar, zayıf çıkış desteği, uygun olmayan takım yolu, atılımda aşırı ilerleme | Keskin bir alet kullanın, çıkışı desteklemek, kesme yönünü değiştir, ve kontrollü bir kenar kırılması uygulayın |
Talaş kaynağı | Sıcak yeniden kesilmiş cipsler, kısıtlı flüt alanı, zayıf soğutma sıvısı dağıtımı | Alüminyuma özel bir araç kullanın, çip alanı ekle, ve hava veya soğutucu erişimini iyileştirin |
İnce duvar hareketi | Sıkıştırma distorsiyonu, artık stres, aşırı kesme kuvveti, sıcaklık | Denge stokunun kaldırılması, katılımı azaltmak, duvarı destekle, ve parça stabil hale geldikten sonra bitirin |
Delik boyutu kayması | Matkap salgısı, sıcaklık, yerleşik kenar, dengesiz giriş, aşınmış rayba | Salgını kontrol edin, kontrollü bir giriş kullanın, tutarlı raybalama stoğu bırakın, ve sıcaklığı doğrulayın |
Dokunma hatası | Yanlış pilot, çip paketleme, yanlış hizalama, yüksek tork, yetersiz yağlayıcı | Pilot boyutunu ve diş derinliğini doğrulayın, katı senkronizasyon kullan, temizle cips, ve doğru dokunma stilini seçin |
Sorun giderme sırasında bir kerede bir değişkeni değiştirin ve sonucu kaydedin. İş mili hızının yükseltilmesi, ilerlemeyi azaltmak, soğutma suyunun değiştirilmesi, ve aletin aynı anda değiştirilmesi parçayı iyileştirebilir, ama sebebini açıklamıyor. Kısa kontrollü bir denemenin tekrarlanması ve üretime aktarılması daha kolaydır.
Sıkı Toleranslara Ulaşmak
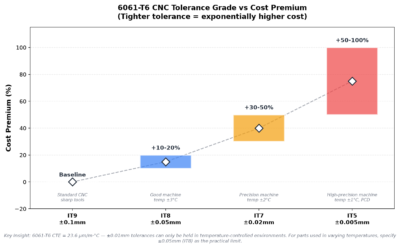
Bir tolerans yalnızca özellik boyutuna bağlı olduğunda güvenilirdir, geometri, veri yapısı, maddi durum, sıcaklık, yüzey kalitesi, ve ölçüm belirsizliği. Gibi bir battaniye yeteneği +/-0.01 mm uzun ince bir duvar hakkında çok az şey söylüyor, küçük bir delik, veya büyük düz bir tabak. Yalnızca uyumu veya işlevi etkileyen özelliklere sıkı gereksinimler koyun, ve işleme başlamadan önce inceleme yöntemini tanımlayın.
Gereklilik | Süreç planlama | Denetim planlaması |
Genel boyutlar | Belgelenmiş bir atölye veya çizim toleransı kullanın | Kalibre edilmiş el aletleri kritik olmayan özellikler için yeterli olabilir |
Delikleri ve milleri kapatın | delik, top, veya kontrollü stok ve sıcaklıkla bitiş dönüşü | Uygun delik mastarlarını kullanın, hava göstergeleri, veya boyuta ve belirsizliğe göre bir CMM |
Pozisyon ve profil | Kararlı veriler kullanın ve kurulum değişikliklerini en aza indirin | Veri simülasyonunu tanımlayın ve belirtilen GD'yi değerlendirin&T gereksinimi |
Düzlük ve paralellik | Malzeme kaldırma işlemini dengeleyin ve sıkıştırma distorsiyonunu önleyin | Parçayı tutarlı bir şekilde destekleyin ve serbest durum gereksinimlerini hesaba katın |
Yüzey dokusu | Prosesle ilgili parametreyi ve ölçüm yönünü belirtin | Cihaz ayarları üzerinde anlaşın, konum, ayırmak, ve kabul kuralı |
İnce duvarlar | Gerektiğinde düşük kuvvetle sonlandırma ve kademeli çözme kullanın | Tanımlanan kısıtlanmış veya serbest durumda ölçüm yapın |
Boyut toleransları ve uyumlar için, ISO 286-1:2010 ISO kod sisteminin temelini oluşturur. Düzlük gibi geometrik kontroller, konum, ve profil aracılığıyla tanımlanır ISO 1101:2017. Yüzey dokusu göstergeleri geçerli çizim sistemine uygun olmalıdır.; ISO 21920-1:2021 teknik ürün belgelerindeki profil yöntemi göstergelerini kapsar.
Sıcaklık ve Ölçüm
Alüminyum kabaca genişler 23 ile 24 um başına metre başına C. bir 100 mm özelliği, A 10 derece C sıcaklık farkı boyutu yaklaşık olarak değiştirebilir 0.023 ile 0.024 mm. Parçanın ve mastarın sabit bir seviyeye ulaşmasını sağlayın, son ölçümden önce bilinen sıcaklık, ve belirsizliği belirtilen tolerans için yeterince küçük olan bir muayene yöntemi kullanın. JADE-CNC bu gereklilikleri kendi CNC muayene hizmetleri.
Parametre Doğrulama İş Akışı
- Alaşımı onaylayın, öfke, stok formu, özellik geometrisi, tolerans, ve gereksinimleri tamamlama.
- Alüminyuma özel bir takım seçin ve tedarikçinin başlangıç verilerini alın.
- RPM'yi ve ilerlemeyi hesaplayın, daha sonra mili uygulayın, güç, tutucu, ve iş tutma sınırları.
- Program girişi, köşeler, nişan değişiklikleri, talaş tahliyesi, ve kasıtlı olarak güvenli maksimum RPM.
- Kontrollü bir ilk makale ve kayıt aracı çalıştırın, tutucu, çıkıntı, soğutucu, hızlar, beslemeler, ve ofsetler.
- Kritik boyutları inceleyin, Konular, çapaklar, ve kararlaştırılan yöntemi kullanarak yüzey durumunu.
- Bir seferde bir değişkeni ayarlayın, kanıtlanmış süreci serbest bırakın, ve üretimdeki takım ömrünü izleyin.
Parametre optimizasyonu ancak üretim rotası belirlendikten sonra başlamalıdır. İşlenmiş malzemeden kesmek yerine dökülebilecek yüksek hacimli parçalar için, the 6061-T6 ve ADC12 alüminyum karşılaştırması takım yatırımındaki farklılıkları açıklıyor, birim maliyet, özellikler, toleranslar, ve bitirme.
JADE-CNC 6061-T6 İşleme'ye Nasıl Yaklaşıyor?
JADE-CNC, prototiplerden tekrar üretime kadar özel 6061-T6 bileşenleri işliyor. Parametre seçimi genel bir grafik yerine parçayla başlar: ekip araca erişimi inceliyor, duvar stabilitesi, tolerans bölgeleri, yüzey gereksinimleri, denetim noktaları, miktar, ve süreç rotasını onaylamadan önce planlanan bitiş.
- 3-eksen, 4-eksen, özellik erişimi ve kurulum kontrolü etrafında seçilen 5 eksenli frezeleme rotaları
- CNC tornalama, sondaj, dokunarak, sıkıcı, ve diş frezeleme desteği
- İnce duvarlar için fikstür ve işleme sırası incelemesi, plakalar, konutlar, ve derin cepler
- Kritik veya tekrar üretim özellikleri için parametre denemeleri ve ilk ürün kontrolleri
- Yüzey hazırlığı ve yüzey bitirme koordinasyonuanodize veya kozmetik parçalar için
- Boyutlu, iplik, yüzey, ve kararlaştırılan kapsama göre CMM denetimi
Prototipler veya tekrarlanan gruplar için, 3D modeli gönder, 2çizim, maddi durum, miktar, sona ermek, ve muayene gereksinimleri JADE-CNC işleme incelemesi talep edin.
Sıkça Sorulan Sorular
Ortak Parametre ve Süreç Soruları
6061-T6 alüminyum için hangi kesme hızını kullanmalıyım??
Karbür frezeleme için, 200-600 m/dak birçok kaba işleme operasyonu için pratik bir planlama aralığıdır, istikrarlı sonlandırma işlemleri daha yüksek performans gösterebilirken. Doğru değer tam kesiciye bağlıdır, kaplama, çap, nişanlanmak, mil, tutucu, soğutucu, ve takım tedarikçisinin verileri.
6061-T6 parmak freze için diş başına hangi ilerleme uygundur??
Birçok karbür frezeleme uygulaması şu tarihler arasında başlar: 0.02 Ve 0.15 mm/diş. Küçük aletler, bitirme kesimleri, ve kararsız özellikler aralığın alt kısmını kullanır; daha büyük sert kaba işleme takımları üst kısmı kullanabilir. Salgı ve radyal talaş incelmesi için ayarlama yapın.
6061-T6 için hangi parmak freze kaplaması en iyisidir?
Parlatılmış kaplamasız karbür, ZrN, ve alüminyuma özel DLC yaygın tercihlerdir. En iyi seçenek takım geometrisine bağlıdır, kenar cilası, başvuru, miktar, soğutucu, ve maliyet. Yalnızca kaplama adına göre seçim yapmak yerine tedarikçinin demir içermeyen tavsiyesini kullanın.
Alüminyum neden kesici kenara kaynak yapar??
Talaş yığılması genellikle malzeme yapışmasının bir kombinasyonundan kaynaklanır, uygun olmayan veya donuk bir kenar, sürtünme, sıcaklık, sınırlı yağlama, ve talaş yeniden kesme. Önce aleti inceleyin, daha sonra çip yükünü gözden geçirin, kesme hızı, nişanlanmak, soğutma sıvısı dağıtımı, ve tahliye.
6061-T6 parçaları tutabilir mi +/-0.01 mm?
Bazı özellikler, ancak fizibilite nominal boyuta bağlıdır, geometri, duvar kalınlığı, stok durumu, sıcaklık, makine stabilitesi, fikstür, bitirme, ve denetim belirsizliği. Bu değeri bir üretim yeteneği olarak ele almadan önce çizimin gözden geçirilmesi gerekir.
Taşkın soğutma sıvısı alüminyum için her zaman daha mı iyidir??
HAYIR. Taşma soğutucusu birçok kaba işleme ve delme işlemi için etkilidir, MQL veya hava ise hafif bitirme ve temiz işlemlere uygun olabilir. Kesme kenarında teslimat ve güvenilir talaş kaldırma, soğutma yönteminin etiketinden daha önemlidir.
Çözüm
Başarılı 6061-T6 işleme, alüminyuma özel keskin bir takım etrafında oluşturulmuştur, anlamlı bir talaş yükü, istikrarlı etkileşim, güvenilir talaş tahliyesi, kontrollü iş tutma, ve çizimle eşleşen inceleme. Hız ve ilerleme tabloları bir başlangıç noktasının tahmin edilmesinde faydalıdır, ancak araca özel verilerin ve doğrulanmış bir ilk makalenin yerini tutamazlar.
Serbest bırakılan aracı belgeleyin, tutucu, çıkıntı, soğutma yöntemi, RPM, beslemek, nişanlanmak, takım yolu, ofsetler, ve inceleme sonuçları. Bu rekor, iyi bir test kesimini tekrarlanabilir bir üretim sürecine dönüştüren şeydir.
İlgili 6061-T6 Makaleleri
- 6061-T6 Alüminyum CNC İşleme Komple Kılavuz
- 6061-T6 ve 7075-T6 Alüminyum: Kuvvet, Maliyet & İşlenebilirlik
- 6061-T6 Alüminyum Eloksal: Türler, Renkler, Kalınlık & Tasarım Kuralları
- 6061-T6 CNC İşleme Parametreleri: Hızlar, Yayınlar, Takımlama & Proses Kontrolü
- 6061-T6 ve ADC12 Alüminyum: CNC İşleme veya Döküm?
- 6061-T6 CNC İşleme DFM Yönergeleri: Tasarım Kuralları & Kontrol listesi
- 6061-T6 Alüminyum Özellikleri: Mekanik, Termal & Kimyasal Veriler

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.
selam, İnanılmaz bir iş başardın. Kesinlikle kazacağım ve
bizzat arkadaşlarıma öneriyorum. Eminim
bu web sitesinden yararlanacaklar.
Makale size bir yerde yardımcı olabilirse mutlu olacağım, teşekkürler!